


Kurzüberblick
| Werkstoff | Austenitischer und Duplex-Edelstahl |
| Herstellung | Nahtlos – aus einem massiven Stahlknüppel gefertigt, ohne Schweißnaht |
| Maßgebliche Norm | ASTM A³12/A312M-25 (aktuelle Ausgabe, Mai 2025) |
| Größenbereich | NPS 1/8″ bis 30″ (DN 6 bis 750) |
| Gängige Güten | TP304, TP304L, TP316, TP316L, TP321, Duplex 2205 |
| Wanddickenreihen | 5S, 10S, 40S, 80S, 160 (gemäß ASME B36.19M) |
Was ist ein nahtloses Edelstahlrohr (SS SMLS)?
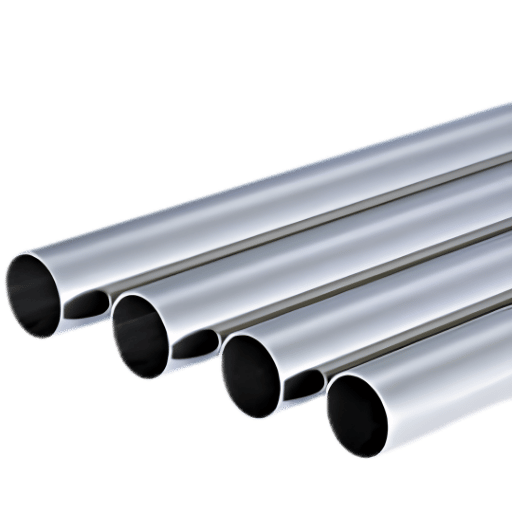 „SS“ ist eine gängige technische Abkürzung für Edelstahl, eine Stahllegierung mit etwa 11 % Chrom (manchmal mit einigen zusätzlichen Elementen). Das Chrom reagiert und bildet auf der Oberfläche der Legierung eine Chromoxidschicht, die ausreichend Korrosionsbeständigkeit bietet, sodass keine äußere Schutzbeschichtung erforderlich ist. „SMLS“ bezeichnet ein Herstellungsverfahren für Rohre: Das Rohr wird aus einem massiven runden Stahlstück gefertigt, das durchstochen und gezogen wird. Dadurch weist es über seine gesamte Länge keine Längsschweißnaht auf.
Warum ist das Fehlen einer Schweißnaht wichtig? Eine Schweißnaht ist eine Verbindung zweier verschiedener Stahlteile, die durch Wärme und Druck zusammengefügt werden. Bei Hochdruck, eingespritzten korrosiven Chemikalien oder Ermüdungsbelastung wird die Schweißnaht zu einer Schwachstelle im Aufbau. ASME B31.3 legt für nahtlose Rohre einen „Verbindungswirkungsgrad“ von E=1.00 fest. Das bedeutet, dass keine schwache Verbindung die Auslegungsdruckbelastung zusätzlich beeinträchtigt.
Die Spezifikation ASTM A312/A312M umfasst die Herstellung, Kennzeichnung und Prüfung nahtloser und geschweißter austenitischer Edelstahlrohre für den Einsatz bei hohen Temperaturen oder in allgemein korrosiven Umgebungen. ASTM schreibt vor, dass jedes Rohrstück mit der Schmelzennummer, der vorgesehenen Legierungsbezeichnung (z. B. TP316L), der Nennweite, der Wanddickenreihe und der Konformitätsnorm gekennzeichnet wird. Anhand dieser Informationen lassen sich die Prüfung und die Rückverfolgung bis zu den Ausgangsmaterialien während des gesamten Logistikablaufs bis zum ursprünglichen Walzwerk durchführen. Diese Rückverfolgbarkeit ist für die Qualitätssicherung beim Einkauf wichtig.
Was bedeutet Edelstahl? Es handelt sich nicht um eine einzelne Legierung, sondern um eine Gruppe korrosionsbeständiger Stähle. Jeder Edelstahl ist eine Eisenlegierung mit einem ausreichenden Chromgehalt, um eine sich selbst erneuernde, sauerstoffarme Schutzschicht zu bilden. Nahtlose Rohre nach ASTM A312/A312M werden aus dieser Legierungsgruppe so gefertigt, dass sie in einem Rohr ohne Schweißnaht sowohl gute Korrosionsbeständigkeit als auch Festigkeit bieten.
Was bedeutet SMLS bei Rohrleitungen?
Was bedeutet SMLS? In gängigen Spezifikationen für Stahlrohre oder Bestelltexten steht die Bezeichnung SMLS dafür, dass das Rohr aus einem massiven Stahlknüppel durch Einstechen und anschließendes Strecken gefertigt wurde. Anders als bei anderen Rohren, die aus einem flachen Stück geschweißten Stahls zu einem Zylinder gerollt werden, hat es keine durchgehende Längsschweißnaht. Dieser Unterschied beim Schweißen wirkt sich wesentlich auf die Berechnung des Auslegungsdrucks aus: ASME B31.3 weist nahtlosen Rohren einen Schweißnahtfaktor von 1.00 und einer geschweißten Verbindung vom Typ 1 (ohne Durchstrahlungsprüfung) einen Faktor von 0. 85 zu. Dadurch können Ingenieure bei Druckrohrleitungen die Wanddicke reduzieren und so Gewicht und Materialkosten einsparen. Im Durchschnitt liegt der Einsatz nahtloser Rohre nur um 33 % über dem von impactgeschweißten Rohren, was die Beschaffungskosten senkt.Herstellung nahtloser Edelstahlrohre
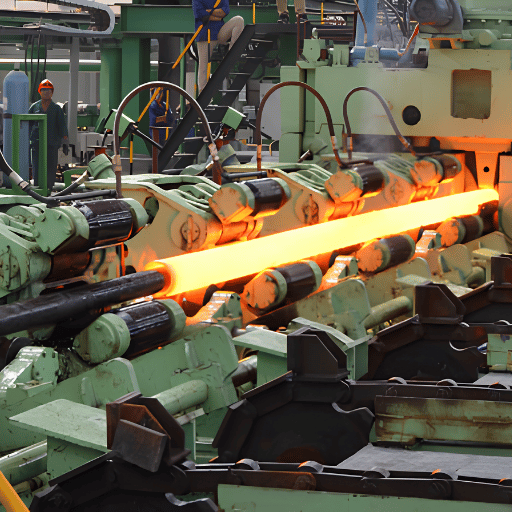 Es gibt drei wesentliche Verfahren zur Herstellung nahtloser Edelstahlrohre. Jedes eignet sich für einen anderen Größenbereich von Rohrleitungen.
1. Warmstrangpressen (Mannesmann-Verfahren)
Die Herstellung nahtloser Rohre mit großem Durchmesser beginnt mit einem massiven runden Stahlknüppel, der in einem Drehherdofen auf 1200-1280 °Celcius erhitzt wird. Anschließend wird der Knüppel einem Schrägwalzwerk zugeführt. Diese zweizylindrige, froschähnliche Vorrichtung verfügt über gleichgerichtete Walzen, die den Knüppel greifen und über einen feststehenden Dorn drücken. So entsteht zunächst eine hohle Halbschale. Danach wird diese in einem Stopfen- oder Dornwalzwerk gestreckt und die Wanddicke reduziert. Die Brüder Mannesmann entwickelten das Schrägwalzverfahren, das in Deutschland bereits in den 1880er-Jahren eingesetzt wurde. In seiner bewährten Form ist es bis heute das wichtigste Verfahren zur Herstellung nahtloser Rohre mit großem Durchmesser.2. Kaltziehen
Nach dem Warmstrangpressen kann das Rohr bei Raumtemperatur weiter kaltbearbeitet werden, um die Maßhaltigkeit und die Oberflächengüte zu verbessern. Beim Kaltziehen wird der warmgepresste Hohlkörper durch eine Reihe zunehmend kleinerer Ziehwerkzeuge gezogen und dabei von einem Innenmandrel oder Stopfen gestützt. Jeder Durchgang reduziert den Außendurchmesser und die Wanddicke des Rohrs gleichmäßig. Kaltgezogene nahtlose Rohre erreichen typischerweise eine Oberflächenrauheit von 1,6-3,2 m, verglichen mit 3,2-6,3 m bei warmgefertigten Produkten. Daher wird das Kaltziehen bevorzugt für Mess- und Pharmarohrleitungen eingesetzt, bei denen die Oberflächenqualität die Reinigungsfähigkeit beeinflusst.3. Kaltpilgern
Beim Kaltpilgern, einem Ringmatrizenverfahren, wird das Rohr schrittweise einem Paar gerillter Matrizen zugeführt, die hin und her schwingen. Bei jedem Hub wird ein Teil der Oberfläche abgetragen und der Durchmesser sowie die Wanddicke des Rohrs reduziert. Die Brüder Mannesmann entwickelten das grundlegende Verfahren 1880-1881. Moderne Anlagen können den ursprünglichen Querschnitt in einem Durchgang um 60-90 % reduzieren und dabei Förderrohre mit gleichmäßigen Abmessungen und gleichmäßiger Wanddicke herstellen, die als „Präzisionsrohre“ bezeichnet werden. Kaltpilgern eignet sich besonders für Edelstahlrohre mit kleinem Durchmesser und dünner Wand, die in Wärmetauschern und Kernkraftwerkskomponenten eingesetzt werden.Lösungsglühtemperatur austenitischer Güten: 1040-1100 C (1900-2010 F), ASTM A312 6.2. Das Rohr sollte rasch abgekühlt werden, um Karbidausscheidungen und eine Sensibilisierung der Korngrenzen zu vermeiden.
Güten nahtloser Edelstahlrohre – 304, 316, Duplex und weitere
 Die Gütenwahl bestimmt die verfügbare Korrosionsbeständigkeit, die mechanische Festigkeit, die Schweißbarkeit und den Preis. Die folgende Vergleichstabelle zeigt die elementare Zusammensetzung der sechs meistbestellten austenitischen und Duplex-Güten für die Herstellung nahtloser Edelstahlrohre gemäß ASTM A312.
| Güte | UNS | Cr (%) | Ni (%) | Mo (%) | C (max. %) | Max. Einsatztemperatur |
|---|---|---|---|---|---|---|
| TP304 | S30400 | 18–20 | 8–11 | — | 0.08 | 870 °C (1600 °F) |
| TP304L | S30403 | 18–20 | 8–13 | — | 0.035 | 870 °C (1600 °F) |
| TP316 | S31600 | 16–18 | 10–14 | 2–3 | 0.08 | 870 °C (1600 °F) |
| TP316L | S31603 | 16–18 | 10–14 | 2–3 | 0.035 | 870 °C (1600 °F) |
| TP321 | S32100 | 17–19 | 9–12 | — | 0.08 | 870 °C (1600 °F) |
| Duplex 2205 | S32205 | 22–23 | 4.5–6.5 | 3.0–3.5 | 0.03 | 315 °C (600 °F) |
Was ist der Unterschied zwischen Edelstahlrohr 304 und 316?
Der wichtigste Unterschied in der Zusammensetzung dieser Güten ist der Molybdängehalt: Güte 316 enthält 2-3 % Molybdän und ist dadurch beständiger gegen Loch- und Spaltkorrosion durch Chloride. Das ist besonders in maritimen und küstennahen Umgebungen sowie bei Anwendungen mit anderen chlorhaltigen Chemikalien relevant. Güte 304 enthält keinen gezielten Molybdänzusatz. In Süßwasser, Lebensmittelbetrieben und moderaten Industrieumgebungen mit einem Chloridgehalt unter 200 ppm bieten Rohre der Güte 304 eine vergleichbare Korrosionsbeständigkeit und sind zugleich kostengünstiger. Aufgrund schwankender Nickel- und Molybdänpreise ist bei nahtlosen Rohren ein Preisunterschied von 20-40 % zwischen 304 und 316 zu erwarten. Die Spezifikation von Förderrohren der Güte 316, obwohl 304 ausreichen würde, erhöht das Rohrleitungsbudget unnötig, ohne die Korrosionsbeständigkeit messbar zu verbessern.Mit diesem Entscheidungsbaum lässt sich die passende Güte weiter eingrenzen:
- Korrosive Umgebung (Chloride, Säuren, maritime Exposition)?
- Chloridkonzentration >200 ppm → Duplex 2205 (PREN ≥35)
- Chloridkonzentration ≤200 ppm oder Säureeinsatz → 316L
- Nicht korrosive / milde Umgebung?
- Einsatztemperatur >500 C: 321 oder 347 (mit Titan oder Niob stabilisiert, um Sensibilisierung zu vermeiden)
- Einsatztemperatur 500 C, Kontakt mit Lebensmitteln oder Pharmazeutika: 304L (elektropoliert, Ra 0,8 m)
- Allgemeiner industrieller Einsatz → 304
Anwendung – Zuordnung der Güten:
- Öl und Gas → 316L / Duplex 2205
- Chemische Verarbeitung → 316L
- Pharmazeutische Anwendungen → 316L, elektropoliert
- Lebensmittel und Getränke → 304L
- Energieerzeugung → 321 / 347
- Allgemeine Industrieanwendungen → 304
Weitere Optionen für Legierungsrohre finden Sie in den Leitfäden von Baling Steel …„Der Hauptunterschied zwischen 304 und 316 liegt in der Legierungszusammensetzung: 316 enthält Molybdän, das die Korrosionsbeständigkeit deutlich verbessert, insbesondere bei Chloriden und vielen industriellen Lösungsmitteln.“
— Ryerson Technical Resources, Ryerson Inc.
ASTM A312 und wichtige Normen für nahtlose Edelstahlrohre
 Mehrere ASTM- und ASME-Normen gelten für nahtlose Edelstahlrohre und Förderrohre. Dieser kurze Überblick hilft, Fehler bei der Spezifikation zu vermeiden …
ASTM A312/A312M-25 ist die am häufigsten zitierte Spezifikation für nahtlose, geschweißte und stark kaltverformte austenitische Edelstahlrohre für den Einsatz bei hohen Temperaturen und in allgemein korrosiven Umgebungen. Sie gilt für Rohre der Größen NPS 1/8″ bis 30″ sowie für das gesamte Spektrum austenitischer Güten (304, 316, 321, 347 und weitere). Die neueste Ausgabe (veröffentlicht im Mai 2025) überarbeitet mehrere wichtige Tabellen zu Werkstoffeigenschaften und Prüfverfahren. Verfasser von Spezifikationen sollten auf die aktuelle Ausgabe verweisen.
ASTM A269 gilt für nahtlose und geschweißte austenitische Edelstahl-Förderrohre für allgemeine Anwendungen, Mess- und Regeltechnik, Wärmetauscher sowie Leitungen mit kleinem Durchmesser. Rohre nach A269 werden nach ihrem Außendurchmesser (OD 6,0-50,8 mm) statt nach NPS spezifiziert und haben dünnere Wände als Rohre nach A312. Die Norm ist nicht für Hochdruck-Prozessleitungen vorgesehen.
ASTM A213 spezifiziert nahtlose ferritische und austenitische Rohrleitungen aus legiertem Stahl für Kessel, Überhitzer und Wärmetauscher. Die Norm wird häufig bei Anwendungen zur Energieerzeugung herangezogen, bei denen Rohre für den langfristigen Betrieb bei erhöhten Temperaturen und bestimmten Innendrücken ausgelegt sein müssen. Für Anwendungen zur Energieerzeugung mit nahtlosen Kohlenstoffstahlrohren siehe die Spezifikation A106.
Die entsprechende ASME-Spezifikation lautet SA312. Nur das Präfix „S“ unterscheidet die ASME-Norm von der ASTM-Norm. Technisch sind beide identisch; sie unterscheiden sich lediglich durch das Präfix „S“. SA312 wird im ASME BPVC referenziert. Viele Walzwerke bieten ohne Aufpreis eine Doppelzertifizierung nahtloser Rohre nach ASTM A312 und ASME SA312 an. So müssen sie für unterschiedliche Regelwerksanforderungen keine getrennten Stahlschmelzen lagern und verarbeiten.
ASTM A789 und A790: Duplex-Edelstahl, auch bekannt als S32205 oder S32750 (siehe die entsprechende Seite …), wird für Umgebungen mit erhöhtem Chloridgehalt spezifiziert oder wenn die höhere Streckgrenze eine dünnere Rohrwand ermöglicht und dadurch das Rohrleitungsgewicht reduziert.
| Norm | Produkt | Anwendungsbereich | Größenbereich |
|---|---|---|---|
| ASTM A312 | Rohr | Nahtloser und geschweißter austenitischer Edelstahl | NPS 1/8″–30″ |
| ASTM A269 | Förderrohr | Nahtloser und geschweißter austenitischer Edelstahl für allgemeine Anwendungen | OD 6,0–50,8 mm |
| ASTM A213 | Förderrohr | Nahtlose Rohre für Kessel / Überhitzer / Wärmetauscher | OD 6,0–50,8 mm |
| ASTM A789 | Förderrohr | Nahtloser und geschweißter Duplex-Edelstahl | OD 19,0–60,5 mm |
| ASTM A790 | Rohr | Nahtloser und geschweißter Duplex-Edelstahl | NPS 3/4″–10″ |
Jede Lieferung nahtloser Edelstahlrohre sollte ein MTR (auch Werkszeugnis oder MTC genannt) enthalten. Prüfen Sie bei allen Rohren diese 5 Angaben: (1) Schmelzennummer und Rohrkennzeichnung, (2) chemische Analyse mit Abgleich der Cr/Ni/Mo-Gehalte mit den ASTM-Grenzwerten, (3) Zugfestigkeit und Streckgrenze im Vergleich mit den Mindestwerten aus Tabelle 4, (4) Druck der hydrostatischen Prüfung und Ergebnis sowie (5) ZfP-Verfahren und Annahmekriterien. Warnhinweis: Weist das MTR auf eine ASTM-Normausgabe hin, die mehr als 3 Jahre alt ist, bitten Sie das Walzwerk um eine Klarstellung.
Größen, Wanddickenreihen und Maßtabelle für nahtlose Edelstahlrohre
 Nachfolgend finden Sie eine Maßtabelle für die gängigsten NPS-Größen (1/2″ bis 8″) mit Wanddicken für die ASME-B36.19M-Wanddickenreihen 10S, 40S und 80S. Die Wanddickenwerte werden für Edelstahl 316/316L mit einer Dichte von 7,99 g/cm berechnet. Für die endgültigen Maße sind die Ausgangsmaterialien und Fertigungsstücklisten oder zertifizierte Maßdatenblätter heranzuziehen.
| NPS | Außendurchmesser (mm) | Wanddicke SCH 10S (mm) | Wanddicke SCH 40S (mm) | Wanddicke SCH 80S (mm) | Gewicht SCH 40S (kg/m) |
|---|---|---|---|---|---|
| 1/2 „ | 21.34 | 2.11 | 2.77 | 3.73 | 1.29 |
| 3/4 „ | 26.67 | 2.11 | 2.87 | 3.91 | 1.71 |
| 1 „ | 33.40 | 2.77 | 3.38 | 4.55 | 2.54 |
| 1-1/4″ | 42.16 | 2.77 | 3.56 | 4.85 | 3.44 |
| 1-1/2″ | 48.26 | 2.77 | 3.68 | 5.08 | 4.11 |
| 2 „ | 60.33 | 2.77 | 3.91 | 5.54 | 5.52 |
| 3 „ | 88.90 | 3.05 | 5.49 | 7.62 | 11.47 |
| 4 „ | 114.30 | 3.05 | 6.02 | 8.56 | 16.32 |
| 6 „ | 168.28 | 3.40 | 7.11 | 10.97 | 28.69 |
| 8 „ | 219.08 | — | 8.18 | 12.70 | 43.20 |
Toleranzen der Wanddicke gemäß ASTM A312: (+20 %) / (2,5 %) für NPS 2.5″. (+22,5 %) / (2,5 %) für NPS 3-18. Ein Rohr der Wanddickenreihe SCH 40S mit einer Nennwanddicke von 3,91 mm kann jedoch an einer Stelle nur 3,42 mm dick sein. Bei Druckberechnungen ist die minimale Wanddicke (=wave) als Auslegungswanddicke anzusetzen.
Nahtlose und geschweißte Edelstahlrohre im Vergleich
 Bei der Wahl zwischen nahtlosen und geschweißten Edelstahlrohren sind der zulässige Druck, die Verfügbarkeit der Größe, Maßtoleranzen und Kosten zu berücksichtigen. Die folgenden Messwerte dienen als Grundlage für technische Entscheidungen.
| Parameter | Nahtlos | Geschweißt (ERW/LSAW) |
|---|---|---|
| Schweißnaht | Keine | Längsnaht (ERW) oder Spiralnaht (SSAW) |
| Verbindungswirkungsgrad gemäß ASME Sec. VIII (E) | 1.00 | 0.85 (Verbindung Typ 1, ohne RT) |
| Wanddickengleichmäßigkeit | ±12,5 % typisch | ±5–10 % (aus Flachband) |
| Max. Standardgröße (NPS) | 24″ (typisch) | 48″+ |
| Oberflächengüte (Ra) | 3,2–6,3 μm (warmgefertigt) | 0,8–3,2 μm (kaltgewalztes Band) |
| Preisaufschlag | Ausgangswert | 15–40 % günstiger als nahtlos |
| Lieferzeit | 8–16 Wochen (Import) | 4–8 Wochen |
- Hochdruckeinsatz gemäß ASME B31.3 (Verbindung E=1.0)
- Starke zyklische Belastung oder Vibration
- Einsatz in Sauergasumgebung gemäß NACE MR0175
- NPS ≤12″, wenn gut verfügbar
- Großer Durchmesser (>24″ NPS) – nahtlos nicht verfügbar
- Enge Toleranz der Wanddicke erforderlich
- Begrenztes Budget, unkritischer Einsatz
- Kurze Lieferzeit erforderlich (4–8 Wochen gegenüber 8–16)
Welche drei Arten von Stahlrohren gibt es?
Es gibt hauptsächlich drei Arten von Stahlrohren, die sich nach dem Herstellungsverfahren unterscheiden: (1) nahtlose Rohre, die aus einem Stahlknüppel gefertigt werden, indem durch Pilgern eine Öffnung erzeugt und erweitert wird; (2) ERW-Rohre (elektrisch widerstandsgeschweißt), die aus warmgeformtem Flachmaterial halbzylindrisch hergestellt werden, wobei die Kanten mithilfe eines von Rollen zugeführten Hochfrequenzstroms verbunden werden; und (3) LSAW-Rohre (längsnahtgeschweißt mit Unterpulververfahren), erhältlich ab NPS 16″ und größer, die aus kaltgeformtem Band halb zylindrisch geformt und unter einem Unterpulverschweißkopf geschweißt werden. Weitere Informationen finden Sie in den Leitfäden von Baling Steel zu ERW-Rohren und geschweißten Edelstahlrohren.Nahtloses Rohr oder nahtloses Förderrohr – das passende Produkt bestellen
 Die Begriffe „Rohr“ und „Förderrohr“ sind bei der Beschaffung nicht austauschbar. Sie bezeichnen unterschiedliche Produkte mit eigenen Normen und Maßangaben. Eine falsche Auswahl kann bei der Montage vor Ort zu Passproblemen führen.
| Bezeichnung | „1 inch“-Rohr (NPS 1″) | „1 inch“-Förderrohr (1″ OD) |
|---|---|---|
| Tatsächlicher Außendurchmesser | 1.315″ (33,40 mm) | 1.000″ (25,40 mm) |
| Maßnorm | ASME B36.19M | Außendurchmesser in Zollbruchteilen |
| Maßgebliche Spezifikation | ASTM A312 | ASTM A269 / A213 |
| Angabe der Wanddicke | Wanddickenreihe (SCH 10S, 40S, 80S) | Gauge oder Dezimalzoll |
| Endbearbeitung | Glattes oder abgeschrägtes Ende | Rechtwinklig geschnitten |
| Typische Anwendung | Prozessrohrleitungssysteme | Mess- und Regeltechnik, Wärmetauscher |
Die Bestellung eines „1″ Edelstahl-Förderrohrs“ für die Auslegung mit NPS-1″-Rohr führt zu einer Maßabweichung von 24 % (1.000″ gegenüber 1.315″ Außendurchmesser) und damit zu nicht passenden Fittings und Zubehörteilen.
So wählen Sie das passende nahtlose Edelstahlrohr für Ihr Projekt aus
 Leitfaden von Baling Steel zur Auswahl der passenden NPS- oder Außendurchmesser-Bezeichnung und der Spezifikationen für Kesselrohre.
- ✔ Werkstoffgüte: Geben Sie die genaue Werkstoffgüte an; wenn Schweißarbeiten geplant sind, muss sie den Zusatz „L“ enthalten (304L, 316L). Wird das „L“ weggelassen, besteht beim Schweißen vor Ort die Gefahr interkristalliner Sensibilisierung, da Standardgüten (304, 316) bis zu 0,08 % Kohlenstoff zulassen – genug, um im wärmebeeinflussten Bereich der Schweißnaht Chromkarbide zu bilden.
- ✔ Größe und Wanddickenreihe: Geben Sie die NPS-Größe und die Wanddickenreihe an (z. B. NPS 2″ SCH 40S). Prüfen Sie, ob der Außendurchmesser in der Zeichnung der NPS-Konvention entspricht – ein Rohr der Größe NPS 2″ hat einen Außendurchmesser von 60,33 mm, nicht 50,80 mm.
- ✔ Norm: Geben Sie für Prozessrohre ASTM A312/A312M-25 an. Fällt das Projekt unter den ASME Boiler and Pressure Vessel Code, fordern Sie ohne Aufpreis eine Doppelzertifizierung nach SA312 an.
- ✔ Oberflächenfinish: Warmgefertigt (Standard, Ra 3,2–6,3 μm), kaltgezogen (Ra 1,6–3,2 μm) oder elektropoliert (Ra ≤0,8 μm für Anwendungen in der Pharma- und Halbleiterindustrie). Das Finish beeinflusst die Reinigungsfähigkeit und die Beständigkeit gegen Korrosionsbeginn.
- ✔ Länge: Eine Zufallslänge (5,8–6,4 m) ist kostengünstig; eine Fest- oder Zuschnittlänge verringert den Zuschnitt vor Ort, erhöht den Preis jedoch um 10–15 %. Die übliche werkseitige Zufallslänge beträgt etwa 6 m (20 ft).
- ✔ Endenausführung: Glattes Ende (PE) für Muffenschweißfittings, angeschrägtes Ende (BE) für Stumpfschweißverbindungen (Standardfase von 37,5° nach ASME B16.25) oder Gewindeende (TE) für kleine Rohrdurchmesser bis einschließlich NPS 2″.
- ✔ Prüfungen und ZfP: Die hydrostatische Prüfung ist gemäß ASTM A312 §11 vorgeschrieben. Bei kritischem Einsatz (Hochdruck, zyklische Belastung, Sauergasumgebung) sind ergänzende Ultraschallprüfungen (UT) gemäß ASTM E213 durchzuführen. Geben Sie die Konformität mit NACE MR0175 an, wenn das Rohr H&sub2;S-Umgebungen ausgesetzt wird.
Zufallslängen (5,8-6,4 m) sind etwa 10-15 % günstiger als Bestellungen mit Festlängen (7,9-10,7 m). Wenn Ihr Projekt Spielraum bei der Beschaffung lässt, sollten Sie Zufallslängen angeben (der Kostenvorteil steigt, wenn Verschnitt durch Zuschnitt minimiert wird).
Marktentwicklung und Branchenausblick für nahtlose Edelstahlrohre
- Hohe Nachfrage aus der Öl- und Gasindustrie: Für die Tiefseeexploration werden korrosionsbeständige nahtlose Rohre für Offshore-Fließleitungen und Förderrohre in Bohrungen in Sauergasfeldern benötigt.
- Neue Ethylen- und PTA-Anlagen in Asien: Für Prozessrohrleitungen in neuen Produktionsanlagen (in naher Zukunft) werden voraussichtlich nahtlose Rohre nach ASTM A312 benötigt.
- Investitionen in die pharmazeutische Produktion in Asien: Für Rohrleitungssysteme in Reinräumen neuer Anlagen werden voraussichtlich elektropolierte nahtlose Rohre aus 316L benötigt.
Häufig gestellte Fragen zu nahtlosen Edelstahlrohren
F: Was sind Rohre aus Edelstahl und kohlenstoffarmem Stahl?
Antwort anzeigen
F: Was ist ein SSW-Rohr?
Antwort anzeigen
F: Sind Edelstahlrohre immer nahtlos?
Antwort anzeigen
F: Wie wird der Preis für nahtlose Edelstahlrohre berechnet?
Antwort anzeigen
F: Was ist der Unterschied zwischen ASTM A312 und A269?
Antwort anzeigen
F: Können nahtlose Edelstahlrohre mit Gewinde versehen werden?
Antwort anzeigen
Benötigen Sie nahtlose Edelstahlrohre für Ihr Projekt?
Baling Steel liefert nahtlose Edelstahlrohre nach ASTM A312 im Größenbereich von NPS 1/8″ bis 24″ in den Güten 304, 316, 321 und Duplex. Jede Lieferung enthält einen Werksprüfbericht (MTR) zur Rückverfolgbarkeit.
Angebot anfordern →Über diese technische Referenz
Diese Informationen wurden aus mehreren veröffentlichten und begutachteten Normen, Forschungsarbeiten zur Metallurgie und Empfehlungen aus der Ingenieurbranche zusammengestellt. Baling Steel ist ein Lieferant von Edelstahlrohren. Die oben aufgeführten Empfehlungen zur Auswahl einer Werkstoffgüte und zu Beschaffungskriterien sind Verallgemeinerungen auf Grundlage der Praxiserfahrung aus zahlreichen Branchen und nicht aus der Perspektive eines einzelnen Herstellers formuliert. Bitte prüfen Sie alle Spezifikationen anhand der jeweils neuesten Normausgabe, bevor Sie sie in Kaufaufträge aufnehmen.
Geprüft vom Ingenieurteam von Baling Steel.
Referenzen und Quellen
- ASTM-A312/A312M-Normspezifikation – ASTM International
- Modellierung des Kaltpilgerns von Edelstahlrohren – Lule University of Technology
- Edelstahl 304 und 316 im Vergleich: Worin unterscheiden sie sich? – Ryerson Inc.
- Kritische Toleranzen bei nahtlosen Stahlrohren – Fluid Tech Piping
- Prognose für Vereinigte Staaten: Markt für nahtlose Edelstahlrohre 2026-2034 – Research and Markets
- Stahlimporte zur Verwendung in den Vereinigten Staaten – U.S. Census Bureau
- Anforderungen an Lagerplätze für amerikanischen Stahl – U.S. Environmental Protection Agency
Verwandte Artikel
- Der umfassende Leitfaden zu nahtlosen Edelstahlrohren – Produktinformationen und Spezifikationen
- Vollständige Rohrgrößentabelle – Tabelle der Wanddickenreihen als Referenz für alle Rohrgrößen und -typen
- Der umfassende Leitfaden zu ERW-Rohren – Überblick über elektrisch widerstandsgeschweißte Rohre
- Der umfassende Leitfaden zu Legierungsrohren – Überblick über Chrom-, Molybdän- und andere Nickel-Legierungsrohre
- ASTM-A106-Rohr Güte B – Typen, Normen und Spezifikationen für nahtlose Kohlenstoffstahlrohre
- Kesselrohre – Typen, Normen und Anwendungen für alle Kesselrohre und Wärmetauscher

