


Cada encomenda de tubos de aço inoxidável sem costura começa com três perguntas: que classe, que série e que norma? Este guia simples apresenta as respostas com especificações, tabelas de dimensões compatíveis com ASME B³6.19M e critérios de seleção testados no terreno face a falhas e sucessos de projetos. Quer esteja a substituir linhas de aço-carbono corroídas ou a especificar nova tubagem de processo, as decisões tomadas durante a compra determinarão décadas de serviço.
Especificações rápidas
| Classes comuns | 304/304L, 316/316L, 321, 347, Duplex 2205 |
| Norma | ASTM A312/A312M-25 |
| Gama de dimensões | NPS 1/8″ – 24″ (produção sem costura) |
| Séries | 5S, 10S, 40S, 80S, 160, XXH |
| Comprimento normalizado | 20 ft, comprimento aleatório ou cortado à medida |
| Intervalo de temperaturas | –325 °F a 1500 °F (consoante a classe) |
O que é um tubo de aço inoxidável sem costura e como é fabricado?
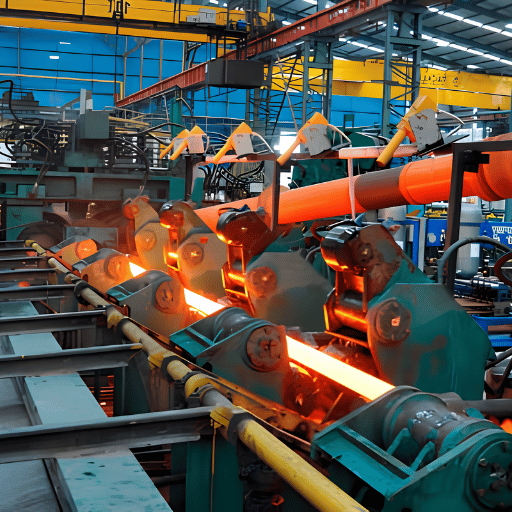 Um tubo de aço inoxidável sem costura é um produto cilíndrico oco, fabricado sem uma soldadura longitudinal. A construção sem soldadura significa que o tubo apresenta um fluxo uniforme dos grãos em toda a circunferência, proporcionando classificações de pressão mais elevadas, melhor resistência à corrosão e um comportamento mais previsível em aplicações sujeitas a ciclos.
O fabrico começa com um bilete de aço inoxidável redondo e maciço, aquecido à temperatura de forjamento (1150-1250 C para classes austeníticas) e perfurado num laminador rotativo. Uma barra mandril atravessa o núcleo do bilete enquanto os mandris de laminagem o expandem para formar uma casca oca. Esta casca passa por um laminador de alongamento, onde é reduzida por estiramento até ao diâmetro e à espessura da parede pretendidos.
É possível obter tolerâncias dimensionais precisas por trefilagem a frio — puxando o tubo através de uma fieira sobre um mandril à temperatura ambiente. Este processo encrua o aço inoxidável até ao nível exigido pela ASTM A312. Segue-se o recozimento por solubilização (temperatura elevada (~1050 – 1100 C), seguida de arrefecimento rápido) para eliminar a perda de resistência à corrosão provocada por uma dimensão irregular dos grãos.
O tubo sem costura acabado apresenta a estrutura metalúrgica uniforme e o fluxo de grãos necessários para aplicações Use A. O fluxo contínuo dos grãos, em comparação com a estrutura descontínua dos grãos (e a zona afetada pelo calor) de um tubo soldado, explica o fator de eficiência da junta soldada mais elevado, de 1.0 segundo a ASME B31.3, face ao valor de 0.85 típico das soldaduras.
O que é um tubo de aço inoxidável sem costura?
Um tubo de aço inoxidável sem costura é um produto oco fabricado por trabalho a frio e a quente de biletes maciços de aço inoxidável, sem processos de soldadura. Os tubos sem costura proporcionam uma estrutura uniforme dos grãos e uma construção dimensionalmente estável, adequadas a aplicações ASME B31.3 e B31.1 em serviço a alta temperatura, alta pressão ou corrosivo. As normas incluem as classes comuns 304L, 316L, 321 e duplex 2205, sendo a ASTM A312 aplicável à maioria dos requisitos de tubagem de processo.Tubo sem costura ou tubo de precisão sem costura — principal diferença na encomenda
Além de selecionar o aço resistente à corrosão, é necessário escolher entre tubo de condução e tubo de precisão, NPS e diâmetro exterior real, dimensões normalizadas e especiais, bem como os fatores de serviço previstos em cada especificação. Os diâmetros exteriores mais pequenos, de 1/2″ a 2-3/4″, e as tolerâncias dimensionais mais apertadas da ASTM A269 destinam-se a instrumentação e permutadores de calor de processo. O diâmetro nominal do tubo, ou «NPS», baseia-se numa relação de 2:1 entre o diâmetro exterior e a espessura da parede; as dimensões dos tubos de precisão usam o diâmetro exterior e a espessura da parede reais em polegadas decimais ou milímetros. A ASTM A312 abrange tubos de aço inoxidável comerciais, soldados ou sem costura, para aplicações em que a resistência à corrosão e à temperatura é prioritária, e inclui especificações para tubos de precisão, tubagem e acessórios. A ASTM A269 especifica tubos de precisão de aço inoxidável para serviço geral numa ampla gama de dimensões, com tolerâncias mais apertadas do que as da ASTM A312. Destina-se a aplicações de instrumentação, condensadores e permutadores de calor.Nota de campo: «Na minha experiência com tubos de precisão, encomendaríamos ERW e, se precisássemos de melhor qualidade, ERW trefilado sobre mandril». É bastante típico: os tubos de precisão são muitas vezes soldados e trefilados, pois a passagem do mandril remove o cordão de soldadura interior; já os tubos de condução são, por defeito, totalmente sem costura quando a pressão ou o código assim o exigem.
Tubos de aço inoxidável sem costura ou soldados — quando escolher cada opção
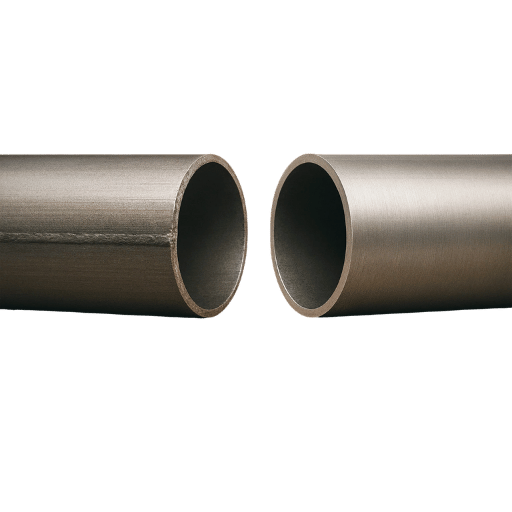 A ideia de que «sem costura é sempre melhor» faz os compradores gastar mais em projetos onde os tubos soldados são igualmente adequados. A verdadeira questão não é saber qual é o tipo melhor em abstrato, mas qual satisfaz os requisitos de pressão, temperatura, corrosão e orçamento.
| Propriedade | Sem costura | Soldado (EFW/ERW) |
|---|---|---|
| Eficiência da junta soldada (ASME B31.3) | 1.0 (100%) | 0.85 (redução de 85%) |
| Pressão de rotura (relativa) | Mais elevada — sem ponto fraco na costura | Mais baixa — a costura limita a capacidade nominal |
| Custo (relativo ao tubo sem costura) | 1,0× (referência) | 0,6–0,75× para dimensão equivalente |
| Prazo de entrega | 8–16 semanas (dimensões comuns em stock) | 4–10 semanas |
| Dimensão máxima disponível | NPS 24″ (limite prático) | NPS 60″+ (sem limitação de perfuração) |
| Uniformidade da espessura da parede | ±12,5% (pode haver excentricidade) | Mais apertada — laminado a partir de chapa plana |
📐 Cenário: especificação excessiva numa fábrica química
Um engenheiro de especificações de uma fábrica química especificou tubos sem costura para toda a tubagem de aço inoxidável — incluindo linhas de água de serviço e de ar de instrumentação a menos de 150 PSI. O excesso de custo foi de 30-40%; tubos soldados SCH 10S teriam satisfeito facilmente todos os requisitos dos códigos e do serviço nessas linhas de utilidades. Os tubos sem costura eram adequados para as linhas de alimentação dos reatores de alta pressão, mas foram especificados em excesso para os serviços auxiliares.
Num projeto de média dimensão, custou-nos $180 000 separar as especificações para tubos sem costura (processo) e soldados (utilidades).Critérios de decisão: sem costura ou soldado?
Escolha tubos sem costura SE a pressão de funcionamento for superior a 600 PSI, ou a temperatura for superior a 800 F, ou o serviço estiver sujeito a cargas cíclicas, ou o código exigir especificamente E=1.0, ou o ambiente com cloretos/ácidos exigir resistência à corrosão em toda a circunferência. Escolha tubos soldados SE a pressão for inferior a 300 PSI a temperatura moderada, ou o NPS for superior a 24″, ou o prazo de entrega for uma preocupação, ou se tratar de uma aplicação decorativa/estrutural de alta qualidade sem código de pressão, ou o preço for mais importante do que o pequeno aumento de desempenho.Qual é melhor, tubo de aço inoxidável soldado ou sem costura?
Nenhum é categoricamente melhor; a escolha depende da aplicação. Para requisitos de serviço com alta pressão (acima de 600 PSI), alta temperatura e/ou cargas cíclicas que reduzam a tensão admissível devido aos fatores de eficiência mais baixos das juntas soldadas, é necessário usar tubos de aço inoxidável sem costura. Nos restantes casos, os tubos soldados custam menos, estão mais disponíveis, existem em diâmetros maiores (acima de NPS 24″, dimensão para a qual a produção sem costura não é viável) e contam com uma ampla variedade de fornecedores. Em serviços de utilidades de baixa pressão, aplicações decorativas ou estruturais, ou serviços de pressão sem código aplicável (incluindo especificações normalizadas para edifícios), os tubos soldados são naturalmente mais económicos, sem comprometer o desempenho, e custam 20-40% menos.. A decisão deve evitar especificações excessivas. Consulte a nossa gama de tubos de aço inoxidável soldados para aplicações em que a solução soldada é a ideal.Classes de tubos de aço inoxidável sem costura — 304, 316 e duplex 2205
 A seleção da classe é a decisão mais importante na compra de qualquer tubo de aço inoxidável. A escolha de uma classe inadequada conduz a falha prematura em serviço, enquanto a classe correta pode manter um desempenho superior durante muitas décadas. Eis o que distingue as três classes de tubos sem costura mais utilizadas.
| Propriedade | 304/304L | 316/316L | Duplex 2205 |
|---|---|---|---|
| Crómio (Cr) | 18–20% | 16–18% | 22–23% |
| Níquel (Ni) | 8–10.5% | 10–14% | 4.5–6.5% |
| Molibdénio (Mo) | Nenhum | 2.0–3.0% | 3.0–3.5% |
| Carbono (C), máx. | 0.08% / 0.030% | 0.08% / 0.030% | 0.030% |
| Limite de elasticidade mínimo (MPa) | 205 / 170 | 205 / 170 | 450 |
| PREN (resistência à corrosão por picadas) | ~18 | ~24 | ~40 |
| Custo relativo | 1.0× | 1.2–1.4× | 1.8–2.5× |
💡 A regra do molibdénio
Se os cloretos estiverem presentes sob qualquer forma ou concentração — água do mar, salmoura, produtos químicos de degelo ou atmosfera costeira — especifique, no mínimo, o 316. Os 2,0-3,0% de molibdénio do 316 aumentam significativamente a resistência à corrosão por picadas na presença de cloretos. A classe 304, sem molibdénio, não oferece proteção e sofrerá corrosão por picadas em condições que o 316 suportaria sem problemas.
Este é o erro mais comum na especificação de tubos de aço inoxidável..📐 Cenário: falha numa linha de salmoura na costa da Florida
Uma unidade de transformação alimentar na costa da Florida especificou tubagem sem costura 304L para linhas de lavagem com salmoura que transportavam NaCl a 3,5% e 140 F. Após 18 meses de funcionamento, várias secções dos tubos apresentavam corrosão por picadas grave, que perfurou a parede. A causa era simples: o 304L não contém molibdénio e tem um PREN de apenas 18, insuficiente para um ambiente com cloretos.
Todas as secções da linha de salmoura foram substituídas por tubos sem costura 316L (PREN de ~24), que estão em funcionamento há quase 7 anos sem sinais de corrosão por picadas. Esta substituição custou quatro vezes mais do que teria custado especificar 316L desde o início do projeto.O molibdénio nos aços inoxidáveis austeníticos reduz significativamente a suscetibilidade à corrosão por picadas e por frestas em ambientes com sais de cloreto. Um teor de 2-3% de Mo nas classes 316 aumenta a temperatura crítica de corrosão por picadas em cerca de 15-20 C face às classes 304, tornando-as a especificação normalizada para qualquer aplicação exposta a sais de cloreto.
– ASM International, Corrosion of stainless steels (com base em orientações NACE/ASM)
Qual é melhor, aço inoxidável 304 ou 316?
Nenhuma é a escolha certa em todos os casos; ambas são adequadas a ambientes de corrosão diferentes. A classe 304 é adequada a ambientes interiores, de água doce e atmosféricos moderados, sem cloretos. Permite poupar cerca de 20-40% face ao 316 e está, em geral, disponível em stock. A classe 316 é o material adequado quando há cloretos: água do mar, transformação química, alimentos e bebidas com sal, aplicações costeiras, produtos químicos de degelo e, de forma geral, corrosão química. A presença de molibdénio no 316 (2,0-3,0%) proporciona uma maior resistência à corrosão por picadas, que o 304 não consegue oferecer. Em geral, o 316L (especificação de baixo carbono) é a escolha segura para a maioria dos sistemas de tubagem de processo industrial. Anonymose por classe para tubos de aço inoxidável sem costura. Saiba mais sobre as propriedades do aço inoxidável 304. Ou talvez queira saber se o aço inoxidável enferruja.Normas ASTM — A312, A269, A519 e respetivas aplicações
 Os erros na especificação ASTM são surpreendentemente comuns e causam atrasos na compra e na entrega, além de, por vezes, resultarem em material final insatisfatório. As normas ASTM são muito específicas quanto ao tipo de produto, à sua gama de dimensões e às condições de serviço, pelo que é necessário especificá-lo corretamente.
| Norma | Âmbito | Gama de dimensões | Classes principais | Método de ensaio | Utilização típica |
|---|---|---|---|---|---|
| ASTM A312 | Tubos de aço inoxidável austenítico, sem costura e soldados | NPS 1/8″–30″ | 304, 316, 321, 347 | Hidrostático + correntes de Foucault | Tubagem de processo, serviço sob pressão |
| ASTM A269 | Tubos de precisão de aço inoxidável, sem costura e soldados | 1/16″–5″ de diâmetro exterior | 304, 316, liga 20 | Ar subaquático / correntes de Foucault | Instrumentação, permutadores de calor |
| ASTM A519 | Tubos de precisão mecânicos de aço-carbono e liga, sem costura | 1/2″–10-3/4″ de diâmetro exterior | 1020, 4130, 4140 | Mediante acordo com o comprador | Aplicações mecânicas/estruturais, cilindros |
| ASTM A213 | Tubos de caldeira ferríticos/austeníticos, sem costura | 1/8″–5″ de diâmetro exterior | T11, T22, 304H, 321H | Hidrostático ou não destrutivo | Caldeiras, sobreaquecedores, permutadores de calor |
📐 Nota de engenharia
A ASTM A312 exige um ensaio hidrostático a um mínimo de 2 500 PSI, bem como um ensaio elétrico não destrutivo (inspeção por correntes de Foucault segundo ASTM E213) em tubos sem costura, mediante acordo entre o cliente e o produtor. Esta dupla exigência de ensaio de pressão e inspeção volumétrica torna a A312 a norma de referência para tubagem de processo sujeita a pressão.
Sugestão sobre especificações: os tubos de instrumentação são muitas vezes encomendados por engano segundo a ASTM A312. Aplicar as especificações A269 a tubos de instrumentação resulta em diâmetros exteriores menores e tolerâncias mais apertadas, próprias para instrumentação, condensadores e permutadores de calor. Encomendar tubos sem costura A312 para linhas de instrumentação de pequeno diâmetro implica pagar por ensaios desnecessários e receber um produto com tolerâncias menos apertadas do que as exigidas pelos acessórios.
Tabela de dimensões de tubos de aço inoxidável sem costura — diâmetro exterior, espessura da parede e peso
 A tabela abaixo apresenta as dimensões de tubos de aço inoxidável sem costura mais frequentemente encomendadas, desde NPS 1/2″” até 12″”, em três séries. As dimensões estão de acordo com a ASME B36.19M (Stainless Steel Pipe). Inclui-se o peso aproximado por pé, calculado com densidades de aço inoxidável de 0,2884 lbs/in (esta densidade aplica-se ao 304 e ao 316).
| NPS | Diâmetro exterior (in.) | Espessura da parede SCH 10S | SCH 10S lb/ft | Espessura da parede SCH 40S | SCH 40S lb/ft | Espessura da parede SCH 80S | SCH 80S lb/ft |
|---|---|---|---|---|---|---|---|
| 1/2″ | 0.840 | 0.083 | 0.671 | 0.109 | 0.851 | 0.147 | 1.088 |
| 3/4″ | 1.050 | 0.083 | 0.857 | 0.113 | 1.131 | 0.154 | 1.474 |
| 1″ | 1.315 | 0.109 | 1.404 | 0.133 | 1.679 | 0.179 | 2.172 |
| 1-1/4″ | 1.660 | 0.109 | 1.806 | 0.140 | 2.273 | 0.191 | 2.997 |
| 1-1/2″ | 1.900 | 0.109 | 2.085 | 0.145 | 2.718 | 0.200 | 3.631 |
| 2″ | 2.375 | 0.109 | 2.638 | 0.154 | 3.653 | 0.218 | 5.002 |
| 2-1/2″ | 2.875 | 0.120 | 3.531 | 0.203 | 5.793 | 0.276 | 7.661 |
| 3″ | 3.500 | 0.120 | 4.332 | 0.216 | 7.576 | 0.300 | 10.25 |
| 4″ | 4.500 | 0.120 | 5.613 | 0.237 | 10.79 | 0.337 | 14.98 |
| 5″ | 5.563 | 0.134 | 7.770 | 0.258 | 14.62 | 0.375 | 20.78 |
| 6″ | 6.625 | 0.134 | 9.290 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8″ | 8.625 | 0.148 | 13.40 | 0.322 | 28.55 | 0.500 | 43.39 |
| 10″ | 10.750 | 0.165 | 18.65 | 0.365 | 40.48 | 0.500 | 54.75 |
| 12″ | 12.750 | 0.180 | 24.17 | 0.375 | 49.56 | 0.500 | 65.42 |
WT = espessura da parede (in.) | lbs/ft = libras por pé linear | Segundo ASME B36.19M
💡 Notas sobre tolerâncias
Tolerâncias do diâmetro exterior de 1/64″ para NPS 1 1/2″ e inferiores, ou de 1% para dimensões nominais superiores. Tolerância da parede de –12,5% do valor nominal, segundo a ASTM A312. Como as tolerâncias do diâmetro exterior são positivas ou nulas e a espessura da parede pode ser inferior ao máximo, a espessura real da parede pode ser significativamente menor do que o valor tabelado quando os cálculos de pressão assumem a espessura mínima.
Aplicações industriais — adequação da classe e da série ao setor
 Cada setor valoriza determinadas características dos tubos de aço inoxidável sem costura, que determinam a combinação de classe e série mais adequada às suas necessidades de processo. A tabela abaixo apresenta as configurações mais frequentemente encomendadas, com base em normas aceites e na utilização real.
| Setor | Classe preferencial | Série típica | Norma aplicável | Requisito principal |
|---|---|---|---|---|
| Petróleo e gás | 316L, Duplex 2205 | 80S, 160 | ASME B31.3, NACE MR0175 | Resistência ao serviço ácido, alta pressão |
| Transformação química | 316L, 317L, liga 20 | 40S, 80S | ASME B31.3 | Resistência à corrosão por ácidos/cloretos |
| Alimentação e bebidas | 304L, 316L | 10S, 40S | 3-A Sanitary, ASME BPE | Acabamento de superfície (Ra ≤ 32 µin.), facilidade de limpeza |
| Indústria farmacêutica | 316L (baixo teor de ferrite) | 10S, 40S | ASME BPE, FDA 21 CFR | Superfície interna eletropolida (Ra ≤ 15 µin.) |
| Produção de energia | 321, 347, 304H | 80S, 160 | ASME B31.1 | Resistência à fluência acima de 1000 °F |
| Tratamento de água | 304L, 316L | 10S, 40S | NSF/ANSI 61, AWWA | Certificação para contacto com água potável |
📐 Cenário: AVAC hospitalar — seleção correta da classe
Uma cozinha de preparação de refeições rápidas apresentou uma especificação hospitalar para tubos sem costura 304L SCH 10S destinados a água refrigerada a 45 F e 125 PSI. Embora fosse uma aplicação normal, a especificação era adequada: a água de serviço fornecida era tratada (baixo teor de cloretos), a pressão era moderada e as propriedades de resistência à corrosão do 304L eram mais do que suficientes para um sistema AVAC de circuito fechado. A escolha do 316L para este sistema teria aumentado o custo do material em 25%, sem qualquer ganho de desempenho. Lição principal: a classe certa para a aplicação nem sempre é a «melhor qualidade disponível».
Aço-carbono ou aço inoxidável sem costura — compromisso entre custo e desempenho
 Em média, os tubos de aço inoxidável sem costura custam 3-5x mais por pé do que tubos de aço-carbono de dimensão semelhante. Este custo inicial leva muitos compradores a optar por não usar aço inoxidável, mas a comparação não é válida. É necessário analisar o custo total de propriedade (TCO) para cada cenário de vida útil.
| Fator de custo | Aço-carbono (A106 Gr. B) | Aço inoxidável 316L (A312) |
|---|---|---|
| Custo do material (por ft, NPS 2″ SCH 40) | $4–7 | $18–30 |
| Revestimento/pintura | Necessário (a cada 5–10 anos) | Não necessário |
| Sobreespessura para corrosão | Acrescentar 1/16″–1/8″ à parede | Zero (sem corrosão generalizada) |
| Vida útil prevista | 15–25 anos (serviço corrosivo) | 40–60+ anos |
| Custo de substituição (20 anos) | Provavelmente 1–2 substituições completas | Zero |
| TCO a 20 anos (relativo) | 1,8–2,5× o custo inicial | 1,0× o custo inicial |
Nota de fabrico: «É mais difícil obter uma soldadura de qualidade num sistema de aço inoxidável do que num sistema de aço-carbono». A afirmação é verdadeira: as práticas de soldadura do aço inoxidável exigem purga com árgon, temperaturas de pré-aquecimento e entre passes mais baixas e soldadores mais qualificados. Inclua os custos de mão de obra do fabricante na comparação do TCO. É razoável afirmar que um sistema 316 exige, em média, 30-50% mais horas de soldadura do que um sistema de aço-carbono da mesma dimensão (não necessariamente custos de mão de obra para o aço inoxidável). Isto reduz a vantagem do aço inoxidável, mas raramente a elimina ao longo da vida útil.
Lista de verificação da inspeção da qualidade e seleção de fornecedores
 Nem todos os tubos de aço inoxidável sem costura são iguais, e nem todos os relatórios de ensaio do fabricante dão uma imagem exacta. Segue-se uma lista simples de verificação em 8 pontos, com aspectos importantes que ajudam a escolher o produto certo e a evitar problemas após a instalação.
✔ Lista de verificação de recepção em 8 pontos
1. Certificado de ensaio do fabricante (MTC) — mínimo EN 10204 3.1
Verifique o número de corrida, os dados químicos (todos os elementos), os relatórios dos ensaios mecânicos (tração, limite de elasticidade, alongamento) e os relatórios dos ensaios hidrostáticos/NDE. O MTC deve corresponder a cada comprimento de tubo e ao respectivo número de corrida.
2. Identificação positiva do material (PMI)
Faça uma verificação pontual com XRF portátil ou OES em 10% ou mais dos comprimentos de tubo. Confirme que os resultados de Cr, Ni e Mo correspondem ao número de corrida e à especificação do grau. Detecte a fraude de substituição mais perigosa: 304 vendido como 316.
3. Verificação dimensional
Efectue medições nas duas extremidades e no meio do comprimento. Verifique a espessura da parede em quatro pontos da circunferência em cada extremidade (0, 90, 180, 270). Verifique o peso segundo as tolerâncias da ASTM A312: diâmetro exterior 1/64″ (NPS 1-1/2″ ou inferior), parede -12,5%.
4. Inspeção da superfície
Inspecione visualmente as superfícies interiores e exteriores para detectar picadas, fissuras, sobreposições, costuras, carepa e descoloração. Para serviços críticos, faça um ensaio por líquidos penetrantes (PT), segundo a ASTM E165, com base numa amostra. Rejeite tubos com danos ou defeitos longitudinais visíveis.
5. Verificação das marcações
Confirme que a marcação a tinta ou por estampagem indica: especificação ASTM, grau, número de corrida, nome ou logótipo do fornecedor, NPS e série, e «SMLS» para tubos sem costura. A falta de marcações ou a sua ilegibilidade são motivos para rejeição.
6. Proteção das extremidades e embalagem
Confirme que os tampões de extremidade são bujões de plástico (extremidades lisas) ou tampas de plástico (extremidades biseladas), para evitar danos e contaminação. Certifique-se de que os feixes de tubos estão unidos com cintas não metálicas ou cintas de aço almofadadas, para evitar danos durante o transporte. Para uma opção não metálica, inclua as cintas PET da UD Packaging na revisão da embalagem e confirme a dimensão da cinta, o método de união e a proteção das arestas, tendo em conta o peso do feixe, antes da expedição.
7. Verificação do recozimento de solubilização e da dureza
No caso de tubos sem costura enformados a frio, confirme que foi efectuado o recozimento de solubilização (conforme indicado no MTC). Para serviços críticos, verifique se a dureza máxima da superfície interior é de 92 HRB para 304L e de 95 para 316L, segundo a ASTM A312. Uma dureza fora da especificação indica um recozimento de solubilização incompleto.
8. Registos de ensaios não destrutivos (NDE)
Confirme que foi realizado um ensaio hidrostático a uma pressão mínima de 2500 PSI, segundo a ASTM A312, ou solicite, em alternativa, um ensaio por correntes parasitas, segundo a ASTM E213. Peça os registos dos ensaios, não apenas uma declaração simples de conformidade. Se recorrer a UT para medir a espessura da parede, solicite, sempre que possível, um operador certificado segundo a ASTM E213 e utilize um plano de amostragem.
⚠️ Sinais de alerta — rejeitar ou investigar melhor
- Números de corrida em falta ou duplicados em vários comprimentos
- A composição do Tipo II é extremamente genérica e comum a muitas corridas (referindo-se à dificuldade de encontrar uma composição química de aço única que funcione no processo).
- Ausência de registo de ensaio ultrassónico (UT) no pacote de certificação
- Verifique se o tubo marcado «SMLS» apresenta uma linha longitudinal ténue na superfície interior, indicativa de um tubo 100% soldado que foi remarcado para parecer sem costura.
- Leituras de dureza muito abaixo do mínimo (podem indicar um grau incorrecto)
Conselho para a montagem: «Conto sempre com uma contração de 1/16 inch» depois de soldar tubos de aço inoxidável. O aço inoxidável tem uma expansão térmica cerca de 50% superior à do aço-carbono, e a distorção da soldadura pode encurtar os tubos. Tenha esta consideração em conta nas medições de corte, sobretudo em troços longos com várias soldaduras topo a topo.
Perspectivas do mercado de tubos de aço inoxidável sem costura — o que muda em 2025-2026
 O mercado global de tubos de aço inoxidável sem costura foi avaliado em cerca de $3,88 mil milhões em 2025; prevê-se que alcance $5,15 mil milhões até 2030, com uma CAGR de 5,8%. Vários factores estão a convergir e a alterar a cadeia de abastecimento e o custo de encomendar tubos de aço inoxidável em 2026.
Aumento das tarifas: Uma tarifa de 25% sobre as importações de aço estrangeiro para os Estados Unidos mantém-se em vigor durante 2025 e até 2026, continuando a favorecer os fabricantes nacionais e a aumentar os preços de entrega dos tubos de aço inoxidável importados. Quem procurar fabricantes no estrangeiro deve incluir uma margem de 30-40% para custos de transporte e logística nos cálculos do custo total de entrega.
Crescimento do mercado: Os tubos sem costura estirados a frio registaram uma CAGR de 16,57 %, a mais elevada entre todos os métodos de fabrico, em resposta ao crescimento das aplicações farmacêuticas, de semicondutores e especializadas, que exigem tolerâncias mais apertadas e menor rugosidade do que os tubos acabados a quente.
As redes de transporte de hidrogénio são uma fonte emergente de procura. Com o aumento dos volumes de hidrogénio verde, a infraestrutura de tubos sem costura de aço inoxidável e de ligas com elevado teor de níquel necessária para o seu transporte terá de resistir à fragilização por corrosão. Há cinco anos, este mercado era quase inexistente; agora, chegam pedidos de especificações de toda a cadeia de abastecimento.
Do lado tecnológico, os avanços na soldadura por laser e por feixe de electrões estão a reduzir a diferença de qualidade entre tubos com e sem costura em alguns intervalos de dimensões e aplicações. As soldaduras de elevada densidade energética concentram o calor numa zona afectada pelo calor (HAZ) mais estreita, aproximando-se da resistência e ductilidade do metal de base. Ainda assim, a vantagem da especificação dos tubos sem costura mantém-se nas aplicações sujeitas a códigos de pressão ASME que exigem E=1.0.
A ASTM A312M-25, publicada em May 2025, actualiza o consenso sobre os requisitos dos ensaios de aceitação. Os clientes devem utilizar esta revisão nas novas encomendas.
«A elevada taxa de crescimento de 5,8% CAGR no mercado de tubos de aço inoxidável é impulsionada pela procura contínua de instalações químicas e de outros processos industriais, bem como pela relocalização da cadeia de abastecimento motivada pelas tarifas. Os tubos sem costura estirados a frio registaram a taxa de crescimento mais elevada, porque os utilizadores finais dos sectores farmacêutico e de alta tecnologia precisam de um controlo mais rigoroso das tolerâncias, possível com o acabamento a frio.»
– Análise do mercado do sector, adaptada das projecções da MarketsandMarkets para o mercado de tubos de aço inoxidável
💡 Medida de preços
Os compradores devem garantir preços estáveis antes do início da revisão das tarifas no Q3 2026. O calendário tarifário actual da Section 232 está sujeito a revisão e as consequências — aumentos, reduções ou ajustamentos relacionados com quotas — afectam, durante 30-60 days, os inventários em circulação na cadeia de distribuição e fabrico. Encomendar agora a preços fixos permite poupar e proteger-se contra futuros aumentos.
Perguntas frequentes
P: Quais são os problemas mais comuns dos tubos sem costura?
Ver resposta
P: Como é fabricado um tubo de aço inoxidável sem costura?
Ver resposta
P: É possível enterrar tubos de aço inoxidável sem costura?
Ver resposta
P: Qual é a diferença entre Schedule 10S e Schedule 40S?
Ver resposta
P: É possível pintar tubos de aço inoxidável sem costura?
Ver resposta
P: Qual é a temperatura máxima para um tubo de aço inoxidável sem costura 304?
Ver resposta
Está pronto para comprar? Consulte os preços actuais dos tubos de aço inoxidável sem costura em stock nos graus 304L e 316L ou em duplex 2205. Estão disponíveis todas as dimensões de série normalizadas, com certificados de ensaio do fabricante.
Consultar o stock de tubos de aço inoxidável sem costura →Sobre esta análise
Este artigo aborda tipos seleccionados de tubos de aço inoxidável sem costura (graus 304, 316 e duplex 2205), normas (ASTM A312) e dados dimensionais (ASME B36.19M), com base em normas publicadas actualmente e em fontes de dados de mercado (lojas ASTM, indicadores económicos Wolfram FRED e análises metalúrgicas sujeitas a revisão por pares). Os tipos e âmbitos de aplicação, bem como os custos e as propriedades do aço inoxidável, baseiam-se na experiência de campo em tubagens de processo industrial. Este artigo foi elaborado pela equipa de engenharia da Baling Steel.
Referências e fontes
- ASTM A312/A312M-25 – Especificação normalizada para tubos de aço inoxidável austenítico sem costura, soldados e fortemente trabalhados a frio (ASTM International, 2025)
- ASME B36.19M – Tubos de aço inoxidável (American Society of Mechanical Engineers)
- ASME B31.3 – Tubagens de processo (American Society of Mechanical Engineers)
- ASM International – Corrosão dos aços inoxidáveis, ASM Handbook Volume 13
- NACE MR0175/ISO 15156 – Indústrias do petróleo e do gás natural: materiais para utilização em ambientes com H2S
- FRED Economic Data – Índice de preços no produtor: fabrico de tubos de ferro e aço (Federal Reserve Bank of St. Louis, 2026)
- MarketsandMarkets — Previsão do mercado global de tubos de aço inoxidável, 2025–2030
- Requisito American Iron and Steel (AIS) da EPA – Programas State Revolving Fund para água potável e água limpa
- PHMSA / API 5L – Regulamentos federais de segurança de condutas e especificação de tubos para condutas
- ResearchGate – Análise de falha por fissuração de um tubo de aço inoxidável sem costura (2023)
- NASA SSTD-8070 Series – Normas para tubos sem costura em sistemas espaciais

