


Bij elke bestelling van naadloze roestvaststalen buizen begint u met drie vragen: welke staalkwaliteit, welke Schedule en welke norm? Deze beknopte gids helpt u die vragen te beantwoorden aan de hand van productspecificaties, maattabellen volgens ASME B³6.19M en selectiecriteria die in de praktijk zijn getoetst aan geslaagde en mislukte projecten. Of u nu gecorrodeerde leidingen van koolstofstaal vervangt of nieuw procesleidingwerk specificeert, de keuzes tijdens het aankoopproces bepalen mee hoeveel decennia de buizen meegaan.
Productspecificaties in het kort
| Gangbare staalkwaliteiten | 304/304L, 316/316L, 321, 347, Duplex 2205 |
| Norm | ASTM A312/A312M-25 |
| Matenbereik | NPS 1/8″ – 24″ (naadloze productie) |
| Wanddikteklassen | 5S, 10S, 40S, 80S, 160, XXH |
| Standaardlengte | 20 ft op willekeurige lengte of op maat gezaagd |
| Temperatuurbereik | –325 °F tot 1500 °F (afhankelijk van de staalkwaliteit) |
Wat is een naadloze roestvaststalen buis en hoe wordt die gemaakt?
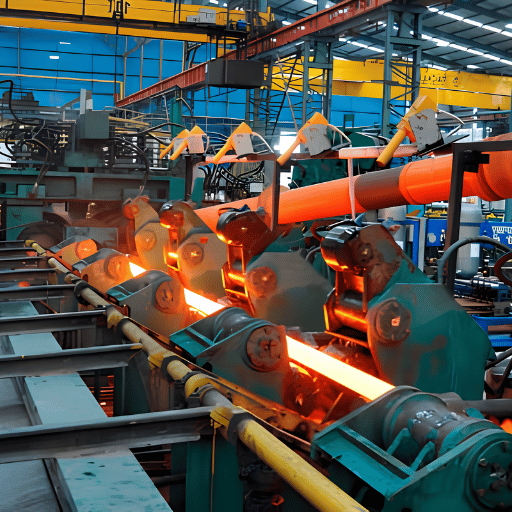 Een naadloze roestvaststalen buis is een hol, cilindervormig product dat zonder langslas wordt vervaardigd. Doordat er geen lasnaad is, loopt de korrelstructuur gelijkmatig rond de volledige omtrek. Dat leidt tot hogere drukwaarden, een betere corrosiebestendigheid en voorspelbaarder gedrag bij cyclische toepassingen.
De productie begint met een massief rond staalblok van roestvast staal. Dat wordt verhit tot smeedtemperatuur (1150-1250 C voor austenitische staalkwaliteiten) en doorboord in een roterende doorsteekwals. Een doornstaaf loopt door de kern van het staalblok, terwijl walsdoorns het materiaal naar buiten uitrekken tot een holle schaal. Die schaal gaat door een reductiewals, waar ze door uitrekking wordt verkleind tot de vereiste diameter en wanddikte.
Met koudtrekken zijn nauwkeurige maattoleranties mogelijk: de buis wordt bij kamertemperatuur over een doorn door een matrijs getrokken. Daardoor wordt het roestvast staal verstevigd door koudvervorming tot het niveau dat ASTM A312 vereist. Daarna volgt oplossingsgloeien (verhitting tot hoge temperatuur (~1050 – 1100 C), gevolgd door snelle afkoeling) om verlies van corrosiebestendigheid door een ongelijkmatige korrelgrootte te voorkomen.
De afgewerkte naadloze buis heeft de uniforme metallurgische structuur en korrelrichting die nodig zijn voor toepassingen van Use A. De doorlopende korrelrichting verschilt van de onderbroken korrelstructuur (en warmtebeïnvloede zone) van een gelaste buis. Dat verklaart de hogere efficiëntiefactor van de lasverbinding volgens ASME B31.3: 1.0 tegenover de gebruikelijke 0.85 voor lassen.
Wat is een naadloze roestvaststalen buis?
Een naadloze roestvaststalen buis is een hol product dat wordt gemaakt door massieve blokken roestvast staal warm en koud te bewerken, zonder lasprocessen. Naadloze buizen hebben een uniforme korrelstructuur en maatvaste constructie en voldoen daarmee aan de criteria voor toepassingen volgens ASME B31.3 en B31.1 in omgevingen met hoge temperaturen, hoge druk of corrosieve omstandigheden. De normen omvatten de gangbare staalkwaliteiten 304L, 316L, 321 en duplex 2205. ASTM A312 dekt de meeste vereisten voor procesleidingwerk.Naadloze buis of naadloze tubing: een belangrijk verschil bij bestellen
Naast de keuze voor corrosiebestendig staal kiest u tussen tubing en buis, NPS en de werkelijke buitendiameter, standaard- en speciale maten en de gebruiksomstandigheden die onder elke specificatie vallen. De kleinere buitendiameters van 1/2″ tot 2-3/4″ (met nauwere maattoleranties) volgens ASTM A269 zijn bedoeld voor instrumentatie en proceswarmtewisselaars. De nominale buismaat, de “NPS-buismaat”, is gebaseerd op een verhouding van 2:1 tussen buitendiameter en wanddikte. Bij tubing worden de werkelijke buitendiameter en wanddikte opgegeven in decimale inches of millimeters. ASTM A312 geldt voor commercieel zuivere gelaste of naadloze roestvaststalen buizen, waarbij corrosie- en temperatuurbestendigheid het belangrijkst zijn, en bevat specificaties voor tubing, leidingwerk en buisfittingen. ASTM A269 specificeert roestvaststalen tubing voor algemeen gebruik in een breed matenbereik, met nauwere toleranties dan ASTM A312. Deze tubing is bedoeld voor instrumentatie, condensors en warmtewisselaars.Praktijkopmerking: “In mijn ervaring bestelden we voor tubing ERW, en als we betere kwaliteit nodig hadden, ERW getrokken over een doorn.” Dat is vrij gebruikelijk: tubing is vaak gelast en getrokken, omdat de doorgang van de doorn de lasrups aan de binnenkant verwijdert. Voor buis is naadloos meestal de standaard wanneer de druk of de norm dat vereist.
Naadloze of gelaste roestvaststalen buis: wanneer kiest u welke?
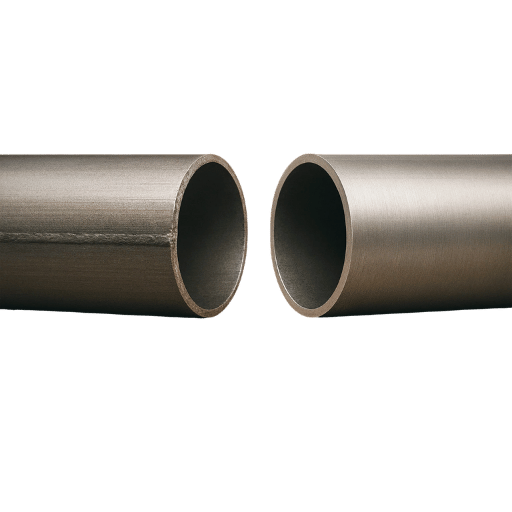 De veronderstelling dat naadloos altijd beter is, kost kopers geld bij projecten waarvoor gelaste buizen even geschikt zijn. De echte vraag is niet welk type op zichzelf beter is, maar welk type voldoet aan uw eisen voor druk, temperatuur en corrosiebestendigheid en binnen uw budget past.
| Eigenschap | Naadloos | Gelast (EFW/ERW) |
|---|---|---|
| Efficiëntiefactor lasverbinding (ASME B31.3) | 1.0 (100%) | 0.85 (85% reductie) |
| Barstdruk (relatief) | Hoger — geen zwakke plek door een lasnaad | Lager — de lasnaad beperkt de toegestane capaciteit |
| Kosten (ten opzichte van naadloos) | 1,0× (referentie) | 0,6–0,75× voor een gelijkwaardige maat |
| Levertijd | 8–16 weken (gangbare maten uit voorraad) | 4–10 weken |
| Maximaal verkrijgbare maat | NPS 24″ (praktische limiet) | NPS 60″+ (geen beperking door doorsteken) |
| Uniformiteit van de wanddikte | ±12,5% (excentriciteit is mogelijk) | Nauwer — gewalst uit vlakke plaat |
📐 Scenario: overdimensionering in een chemische fabriek
Een specifier in een chemische fabriek schreef naadloze buis voor voor AL het leidingwerk van roestvast staal, zelfs voor nutswater- en instrumentluchtsystemen met een druk onder 150 PSI. De meerkosten bedroegen 30-40%: gelaste buizen in SCH 10S hadden voor die nutsleidingen ruimschoots aan alle norm- en gebruikseisen voldaan. Naadloos was de juiste keuze voor de hogedruktoevoer naar de reactoren, maar voor ondersteunende voorzieningen was het onnodig zwaar gespecificeerd.
Bij een middelgroot project kostte het ons $180.000 om aparte specificaties voor naadloze buizen (procesleidingen) en gelaste buizen (nutsleidingen) te hanteren.Keuzekader: naadloos of gelast?
Kies naadloze buis wanneer de bedrijfsdruk hoger is dan 600 PSI, de temperatuur hoger is dan 800 F, de toepassing cyclische belasting omvat, de norm specifiek E=1.0 vereist of de chloride- of zure omgeving volledige corrosiebestendigheid rondom de buis vereist. Kies gelaste buis wanneer de druk lager is dan 300 PSI bij een gematigde temperatuur, de NPS groter is dan 24″, de levertijd een rol speelt, het om een decoratieve of constructieve toepassing zonder druknorm gaat, of de prijs belangrijker is dan de beperkte prestatiewinst.Is gelaste of naadloze roestvaststalen buis beter?
Geen van beide is per definitie beter: de keuze hangt af van de toepassing. Voor toepassingen met hoge druk (meer dan 600 PSI), hoge temperaturen en/of cyclische belasting, waarbij de efficiëntiefactor van gelaste verbindingen daalt en de toelaatbare spanning afneemt, is naadloos roestvast staal vereist. In andere gevallen is gelaste buis goedkoper, beter verkrijgbaar, beschikbaar in grotere diameters (boven NPS 24″, waar naadloze productie niet haalbaar is) en bij meer leveranciers. Voor nutsleidingen met lage druk, decoratieve of constructieve toepassingen en druktoepassingen zonder normvereisten (ook volgens standaard gebouwspecificaties) is gelaste buis doorgaans de meest kosteneffectieve keuze, zonder prestatieverlies, en 20-40% goedkoper. Maak de keuze zorgvuldig om overdimensionering te voorkomen. Bekijk ons assortiment gelaste roestvaststalen buizen voor toepassingen waarin gelast de ideale oplossing is.Staalkwaliteiten voor naadloze roestvaststalen buizen: 304, 316 en duplex 2205
 De keuze van de staalkwaliteit is de belangrijkste beslissing bij de aankoop van roestvaststalen buizen. Een verkeerde staalkwaliteit leidt tot vroegtijdig falen tijdens gebruik, terwijl de juiste staalkwaliteit tientallen jaren meegaat. Hieronder leest u waarin de 3 meest gebruikte kwaliteiten naadloze buis van elkaar verschillen.
| Eigenschap | 304/304L | 316/316L | Duplex 2205 |
|---|---|---|---|
| Chroom (Cr) | 18–20% | 16–18% | 22–23% |
| Nikkel (Ni) | 8–10.5% | 10–14% | 4.5–6.5% |
| Molybdeen (Mo) | Geen | 2.0–3.0% | 3.0–3.5% |
| Koolstof (C), max. | 0.08% / 0.030% | 0.08% / 0.030% | 0.030% |
| Minimale vloeigrens (MPa) | 205 / 170 | 205 / 170 | 450 |
| PREN (weerstand tegen putcorrosie) | ~18 | ~24 | ~40 |
| Relatieve kosten | 1.0× | 1.2–1.4× | 1.8–2.5× |
💡 De molybdeenregel
Als chloriden voorkomen, ongeacht hun vorm of concentratie — zoals in zeewater, pekel, strooizout of een kustomgeving — specificeert u minimaal 316. Het molybdeengehalte van 2,0-3,0% in 316 heeft een zeer positief effect op de weerstand tegen putcorrosie in aanwezigheid van chloriden. Staalkwaliteit 304 bevat geen molybdeen en biedt daartegen geen bescherming; die kan putcorrosie vertonen in omstandigheden die 316 probleemloos doorstaat.
Dit is de meest gemaakte fout bij het specificeren van roestvaststalen buizen..📐 Scenario: defecte pekelleiding aan de kust van Florida
Een voedselverwerkingsbedrijf aan de kust van Florida specificeerde naadloze leidingen van 304L voor pekelwasleidingen die 3,5% NaCl bij 140 F vervoerden. Na 18 maanden gebruik vertoonden meerdere buisdelen ernstige putcorrosie, met perforatie van de wand tot gevolg. De oorzaak was duidelijk: 304L bevat geen molybdeen en heeft een PREN van slechts 18, wat onvoldoende is voor een omgeving met chloriden.
Alle delen van de pekelleiding werden vervangen door naadloze buizen van 316L (PREN van ~24). Die zijn nu bijna 7 jaar in gebruik zonder tekenen van putcorrosie. De vervanging kostte vier keer zoveel als wanneer bij het oorspronkelijke project meteen 316L was gespecificeerd.Molybdeen in austenitisch roestvast staal vermindert de gevoeligheid voor put- en spleetcorrosie in omgevingen met chloridezouten aanzienlijk. Een Mo-gehalte van 2-3% in staalkwaliteiten 316 verhoogt de kritische putcorrosietemperatuur met ongeveer 15-20 C ten opzichte van staalkwaliteiten 304. Daarom is dit de standaardspecificatie voor toepassingen die aan chloridezouten worden blootgesteld.
– ASM International, Corrosion of stainless steels (gebaseerd op NACE/ASM-instructies)
Wat is beter: roestvast staal 304 of 316?
Geen van beide is zonder meer de beste keuze: beide zijn geschikt voor een andere corrosieve omgeving. Staalkwaliteit 304 is geschikt voor binnengebruik, zoetwater en mild atmosferische omstandigheden zonder chloriden. Ze bespaart ongeveer 20-40% ten opzichte van 316 en is doorgaans ook uit voorraad verkrijgbaar. Staalkwaliteit 316 is geschikt voor omgevingen met chloriden: zeewater, chemische verwerking, voedingsmiddelen en dranken met zout, toepassingen aan de kust, strooizout en algemene chemische corrosie. Het molybdeen in 316 (2,0-3,0%) zorgt voor een hogere weerstand tegen putcorrosie, die 304 niet biedt. In het algemeen is 316L (specificatie met laag koolstofgehalte) de veilige keuze voor de meeste industriële processystemen. Vergelijk de staalkwaliteiten voor naadloze roestvaststalen buizen. Lees meer over de eigenschappen van 304. Of ontdek of roestvast staal roest.ASTM-normen: A312, A269, A519 en wanneer u welke gebruikt
 Fouten in ASTM-specificaties komen opvallend vaak voor en veroorzaken vertragingen bij aankoop en levering, en soms ook problemen met het eindmateriaal. ASTM-normen beschrijven het product, de maten en het gebruiksbereik zeer nauwkeurig. Daarom moet u de juiste specificatie opgeven.
| Norm | Toepassingsgebied | Matenbereik | Belangrijkste staalkwaliteiten | Testmethode | Typische toepassing |
|---|---|---|---|---|---|
| ASTM A312 | Naadloze en gelaste austenitische buis van roestvast staal | NPS 1/8″–30″ | 304, 316, 321, 347 | Hydrostatisch en met wervelstroom | Procesleidingwerk, druktoepassingen |
| ASTM A269 | Naadloze en gelaste tubing van roestvast staal | 1/16″–5″ buitendiameter | 304, 316, alloy 20 | Lucht onder water en wervelstroom | Instrumentatie, warmtewisselaars |
| ASTM A519 | Naadloze mechanische tubing van koolstofstaal en gelegeerd staal | 1/2″–10-3/4″ buitendiameter | 1020, 4130, 4140 | Volgens afspraak met de koper | Mechanische en constructieve toepassingen, cilinders |
| ASTM A213 | Naadloze ferritische/austenitische ketelbuizen | 1/8″–5″ buitendiameter | T11, T22, 304H, 321H | Hydrostatisch of niet-destructief | Ketels, oververhitters, warmtewisselaars |
📐 Technische opmerking
ASTM A312 vereist een hydrostatische test van minimaal 2.500 PSI en een niet-destructieve elektrische test (inspectie met wervelstroom volgens ASTM E213) van naadloze buis, indien overeengekomen tussen de klant en de producent. Door deze combinatie van druktest en volumetrische inspectie is A312 de norm bij uitstek voor procesleidingwerk met een drukclassificatie.
Tip voor specificaties: instrumentatietubing wordt vaak ten onrechte volgens ASTM A312 besteld. Met de A269-specificaties voor instrumentmaten krijgt u kleinere buitendiameters en nauwere toleranties die geschikt zijn voor instrumentatie, condensors en warmtewisselaars. Wie naadloze A312-buizen voor instrumentleidingen met een kleine diameter bestelt, betaalt voor onnodige testspecificaties en krijgt een product met ruimere toleranties dan de buisfitting vereist.
Maattabel voor naadloze roestvaststalen buizen: buitendiameter, wanddikte en gewicht
 De tabel hieronder toont de meest bestelde maten voor naadloze roestvaststalen buizen, van NPS 1/2″” tot 12″”, in 3 Schedule-wanddikteklassen. De afmetingen zijn gebaseerd op ASME B36.19M (Stainless Steel Pipe). Het geschatte gewicht per voet is berekend met een dichtheid voor roestvast staal van 0,2884 lbs/in (deze dichtheid geldt voor 304 en 316).
| NPS | Buitendiameter (in.) | SCH 10S wanddikte | SCH 10S lb/ft | SCH 40S wanddikte | SCH 40S lb/ft | SCH 80S wanddikte | SCH 80S lb/ft |
|---|---|---|---|---|---|---|---|
| 1/2″ | 0.840 | 0.083 | 0.671 | 0.109 | 0.851 | 0.147 | 1.088 |
| 3/4″ | 1.050 | 0.083 | 0.857 | 0.113 | 1.131 | 0.154 | 1.474 |
| 1″ | 1.315 | 0.109 | 1.404 | 0.133 | 1.679 | 0.179 | 2.172 |
| 1-1/4″ | 1.660 | 0.109 | 1.806 | 0.140 | 2.273 | 0.191 | 2.997 |
| 1-1/2″ | 1.900 | 0.109 | 2.085 | 0.145 | 2.718 | 0.200 | 3.631 |
| 2″ | 2.375 | 0.109 | 2.638 | 0.154 | 3.653 | 0.218 | 5.002 |
| 2-1/2″ | 2.875 | 0.120 | 3.531 | 0.203 | 5.793 | 0.276 | 7.661 |
| 3″ | 3.500 | 0.120 | 4.332 | 0.216 | 7.576 | 0.300 | 10.25 |
| 4″ | 4.500 | 0.120 | 5.613 | 0.237 | 10.79 | 0.337 | 14.98 |
| 5″ | 5.563 | 0.134 | 7.770 | 0.258 | 14.62 | 0.375 | 20.78 |
| 6″ | 6.625 | 0.134 | 9.290 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8″ | 8.625 | 0.148 | 13.40 | 0.322 | 28.55 | 0.500 | 43.39 |
| 10″ | 10.750 | 0.165 | 18.65 | 0.365 | 40.48 | 0.500 | 54.75 |
| 12″ | 12.750 | 0.180 | 24.17 | 0.375 | 49.56 | 0.500 | 65.42 |
WT = wanddikte (in.) | lbs/ft = pond per strekkende voet | Volgens ASME B36.19M
💡 Opmerkingen over toleranties
De tolerantie voor de buitendiameter bedraagt 1/64″ voor NPS 1 1/2″ en kleiner, of 1% voor grotere nominale buismaten. Volgens ASTM A312 bedraagt de tolerantie voor de wanddikte –12,5% van de nominale waarde. Omdat de tolerantie voor de buitendiameter positief of nul is en de wanddikte naar beneden mag afwijken, kan de werkelijke wanddikte aanzienlijk kleiner zijn dan de tabelwaarde wanneer drukberekeningen uitgaan van de minimale wanddikte.
Toepassingen per sector: stem de staalkwaliteit en Schedule-wanddikteklasse af op uw sector
 Elke sector hecht belang aan andere eigenschappen van naadloze roestvaststalen buizen. Die bepalen welke combinatie van staalkwaliteit en Schedule-wanddikteklasse het best geschikt is voor de procesvereisten. De tabel hieronder toont de meest bestelde uitvoeringen volgens gangbare normen en praktijkgebruik.
| Sector | Voorkeurskwaliteit | Gebruikelijke Schedule-wanddikteklasse | Geldende norm | Belangrijkste vereiste |
|---|---|---|---|---|
| Olie en gas | 316L, Duplex 2205 | 80S, 160 | ASME B31.3, NACE MR0175 | Bestendigheid bij gebruik in een H₂S-houdende omgeving, hoge druk |
| Chemische verwerking | 316L, 317L, alloy 20 | 40S, 80S | ASME B31.3 | Bestand tegen corrosie door zuren en chloriden |
| Voedingsmiddelen en dranken | 304L, 316L | 10S, 40S | 3-A Sanitary, ASME BPE | Oppervlakteafwerking (Ra ≤ 32 µin.), reinigbaarheid |
| Farmaceutische industrie | 316L (laag ferrietgehalte) | 10S, 40S | ASME BPE, FDA 21 CFR | Elektrolytisch gepolijste binnenkant (Ra ≤ 15 µin.) |
| Energieopwekking | 321, 347, 304H | 80S, 160 | ASME B31.1 | Kruipsterkte boven 1000 °F |
| Waterbehandeling | 304L, 316L | 10S, 40S | NSF/ANSI 61, AWWA | Certificering voor contact met drinkwater |
📐 Scenario: ziekenhuis-HVAC — de juiste staalkwaliteit kiezen
Een keuken voor fastfoodbereiding diende een ziekenhuisspecificatie in voor naadloze buis van 304L SCH 10S voor gekoeld water bij 45 F en 125 PSI. Hoewel dit een standaardtoepassing was, was de specificatie de juiste keuze: het nutswater was behandeld (laag chloridegehalte), de druk was gematigd en de corrosiebestendige eigenschappen van 304L volstonden ruimschoots voor een gesloten HVAC-circuit. Door voor dit systeem 316L te kiezen, zouden de materiaalkosten met 25% zijn gestegen zonder prestatievoordeel. Belangrijk inzicht: de juiste staalkwaliteit voor een toepassing is niet altijd de “hoogste beschikbare kwaliteit”.
Koolstofstaal of naadloos roestvast staal: afweging tussen kosten en prestaties
 Naadloze buizen van roestvast staal kosten gemiddeld 3-5x zoveel per voet als buizen van koolstofstaal van vergelijkbare afmetingen. Die hogere aankoopprijs schrikt veel kopers af, maar is geen geldige vergelijking. Voor elke verwachte gebruiksduur moet u een analyse van de totale eigendomskosten (TCO) uitvoeren.
| Kostenfactor | Koolstofstaal (A106 Gr. B) | Roestvast staal 316L (A312) |
|---|---|---|
| Materiaalkosten (per ft, NPS 2″ SCH 40) | $4–7 | $18–30 |
| Coating en schilderwerk | Vereist (om de 5–10 jaar) | Niet nodig |
| Corrosietoeslag | 1/16″–1/8″ extra wanddikte | Geen (geen algemene corrosie) |
| Verwachte levensduur | 15–25 jaar (corrosieve omstandigheden) | 40–60+ jaar |
| Vervangingskosten (20 jr) | Waarschijnlijk 1–2 volledige vervangingen | Geen |
| TCO over 20 jaar (relatief) | 1,8–2,5× de initiële kosten | 1,0× de initiële kosten |
Aandachtspunt bij fabricage: “Het is moeilijker om een kwaliteitslas te maken in een systeem van roestvast staal dan in een systeem van koolstofstaal.” Dat klopt: bij het lassen van roestvast staal schrijft men argonspoeling, lagere voorwarm- en interpasstemperaturen en meer ervaren lassers voor. Neem de arbeidskosten van de fabricage mee in de TCO-vergelijking. Een systeem van 316 vereist gemiddeld 30-50% meer lasuren dan een systeem van koolstofstaal van dezelfde maat. Dat betekent niet noodzakelijk hogere loonkosten voor het lassen van roestvast staal. Dit verkleint het kostenvoordeel van roestvast staal, maar doet het voordeel over de levensduur zelden teniet.
Checklist voor kwaliteitsinspectie en leverancierskeuze
 Niet alle naadloze roestvaststalen buizen zijn gelijk, en niet elk fabriekskeuringsrapport geeft een correct beeld. Hier vindt u een eenvoudige controlelijst met acht aandachtspunten om een goede aankoop te doen of problemen na de installatie te voorkomen.
✔ Controlelijst voor inkomende inspectie in 8 punten
1. Fabriekskeuringsrapport (MTC) – minimaal EN 10204 3.1
Controleer het smeltnummer, de chemische samenstelling (alle elementen), de mechanische testresultaten (treksterkte, vloeigrens, rek) en de hydrostatische test- en NDO-rapporten. Het MTC moet voor elke buislengte overeenkomen met het bijbehorende smeltnummer.
2. Positieve materiaalidentificatie (PMI)
Voer met een draagbare XRF- of OES-meter steekproeven uit op 10% of meer van de buislengtes. Controleer of de resultaten voor Cr, Ni en Mo overeenkomen met het smeltnummer en de specificatie van de staalkwaliteit. Zo spoort u de gevaarlijkste vorm van materiaalvervalsing op: 304 leveren in plaats van 316.
3. Maatcontrole
Meet aan beide uiteinden en in het midden van de buislengte. Controleer aan elk uiteinde de wanddikte op vier punten rond de omtrek (0, 90, 180, 270). Controleer het gewicht aan de hand van de toleranties van ASTM A312: buitendiameter 1/64″ (NPS 1-1/2″ of kleiner), wanddikte -12,5%.
4. Oppervlakte-inspectie
Inspecteer visueel op putjes, scheuren, overlappingen, naden, walshuid en verkleuring aan zowel de binnen- als buitenzijde. Gebruik voor kritieke toepassingen als steekproef een penetrantonderzoek (PT) volgens ASTM E165. Wijs buizen met zichtbare schade of gebreken in de lengterichting af.
5. Controle van sjabloonmarkeringen en andere markeringen
Controleer of de inktmarkering of stempel het volgende vermeldt: ASTM-specificatie, staalkwaliteit, smeltnummer, naam of logo van de leverancier, NPS en Schedule (SCH), en “SMLS” voor naadloos. Ontbrekende of onleesbare markeringen zijn reden voor afkeuring.
6. Bescherming van de uiteinden en verpakking
Controleer of de buisafsluitkappen bestaan uit kunststof pluggen (vlakke uiteinden) of kunststof kappen (afgeschuinde uiteinden), om schade en verontreiniging te voorkomen. Zorg ervoor dat de buisbundels zijn samengebonden met niet-metalen of gevoerde stalen banden om transportschade te voorkomen. Neem bij een niet-metalen optie PET-band van UD Packaging op in de verpakkingscontrole en controleer vóór verzending of de bandbreedte, verbindingsmethode en randbescherming geschikt zijn voor het gewicht van de bundel.
7. Controle van oplossingsgloeien en hardheid
Controleer bij koudbewerkte naadloze buizen (aan de hand van het MTC) of het oplossingsgloeien is uitgevoerd. Controleer voor kritieke toepassingen de hardheid aan de binnenzijde: maximaal HRB 92 voor 304L en 95 voor 316L volgens ASTM A312. Een hardheid buiten de specificatie wijst op onvolledig oplossingsgloeien.
8. Registraties van niet-destructief onderzoek (NDO)
Controleer of volgens ASTM A312 een hydrostatische test is uitgevoerd bij minimaal 2500 PSI, of laat als alternatief een wervelstroomtest uitvoeren volgens ASTM E213. Vraag de testregistraties op, niet alleen een eenvoudige conformiteitsverklaring. Als UT wordt gebruikt om de wanddikte te meten, vraag dan indien mogelijk een volgens ASTM E213 gecertificeerde operator en gebruik een steekproefplan.
⚠️ Waarschuwingssignalen — afwijzen of verder onderzoeken
- Ontbrekende of dubbele smeltnummers op meerdere lengtes
- De samenstelling van Type II is uiterst algemeen en komt vaak voor bij verschillende smeltingen (wat erop wijst hoe moeilijk het is om één staalsamenstelling te vinden die geschikt is voor het proces).
- Geen registratie van een ultrasone test (UT) in het certificeringsdossier
- Bij een buis met de markering “SMLS” werd gecontroleerd op een vage lengtelijn aan de binnenzijde, die kan wijzen op een opnieuw gemarkeerde, 100% gelaste buis (in plaats van een naadloze buis).
- Hardheidsmetingen die duidelijk onder het minimum liggen (kunnen op een verkeerde staalkwaliteit wijzen)
Montagetip: “Ik reken na het lassen van roestvaststalen buizen altijd op 1/16 inch krimp.” Roestvast staal zet thermisch ongeveer 50% meer uit dan koolstofstaal, en lasvervorming kan buislengtes verkorten. Houd hier rekening mee bij het opmeten voor het zagen, vooral bij lange leidingtrajecten met meerdere stompe lassen.
Vooruitzichten voor de markt van naadloze roestvaststalen buizen — wat verandert er in 2025-2026
 De wereldwijde markt voor naadloze roestvaststalen buizen werd in 2025 gewaardeerd op ongeveer $3,88 miljard en zal naar verwachting tegen 2030 $5,15 miljard bereiken, met een CAGR van 5,8%. Verschillende ontwikkelingen samen veranderen de toeleveringsketen en de kosten voor het bestellen van roestvaststalen buizen in 2026.
Hogere invoerheffingen: Een invoerheffing van 25% op buitenlands staal in de VS blijft gelden in 2025 en 2026. Dat blijft binnenlandse fabrieken bevoordelen en verhoogt de prijzen na levering van ingevoerde roestvaststalen buizen. Kopers die bij buitenlandse fabrieken willen inkopen, moeten in hun berekening van de totale kosten na levering een buffer van 30-40% voorzien voor transport en vervoer.
Marktgroei: De productie van naadloze buizen door koudtrekken groeide met een CAGR van 16,57 % — de hoogste van alle productiemethoden — door de groei in de farmaceutische sector, de halfgeleiderindustrie en gespecialiseerde toepassingen, waar nauwere toleranties en een lagere ruwheid nodig zijn dan bij warm afgewerkte buizen.
Waterstofnetwerken vormen een nieuwe bron van vraag. Naarmate de volumes groene waterstof toenemen, moet de infrastructuur van naadloze roestvaststalen en nikkelrijke gelegeerde buizen voor het transport ervan bestand zijn tegen verbrossing door corrosie. Vijf jaar geleden bestond deze markt nauwelijks; nu komen er aanvragen voor specificaties uit de hele toeleveringsketen.
Op technologisch vlak verkleinen ontwikkelingen in laser- en elektronenbundellassen voor bepaalde maten en toepassingen het kwaliteitsverschil tussen buizen met en zonder lasnaad. Lassen met een hoge energiedichtheid brengen de warmte in een smallere warmte-beïnvloede zone (HAZ), waardoor de sterkte en taaiheid die van het basismetaal benaderen. Het voordeel van de specificatie voor naadloze buizen blijft echter behouden wanneer de toepassing onder ASME-drukvoorschriften valt die E=1.0 vereisen.
ASTM A312M-25, uitgegeven in mei 2025, actualiseert de consensus over de eisen voor acceptatietests. Klanten moeten deze herziening gebruiken bij nieuwe bestellingen.
“De hoge groei van 5,8% CAGR in de markt voor roestvaststalen buizen wordt aangedreven door de aanhoudende vraag vanuit chemische en andere procesinstallaties, en door de terugkeer van productie naar eigen land als gevolg van invoerheffingen. Naadloze buizen die koudgetrokken zijn, kenden de sterkste groei omdat farmaceutische en andere hightech-eindgebruikers nauwere toleranties nodig hebben, die met koud afgewerkte buizen haalbaar zijn.”
– Marktanalyse voor de sector, aangepast op basis van de prognose van MarketsandMarkets voor roestvaststalen buizen
💡 Prijsadvies
Kopers doen er goed aan stabiele prijzen vast te leggen vóór de tariefherziening in Q3 2026 begint. Het huidige tariefschema volgens Section 232 kan worden herzien. De gevolgen — hogere of lagere tarieven, of aanpassingen in de quota — beïnvloeden de voorraad die 30-60 dagen door de distributie- en productieketen loopt. Door nu tegen vaste prijzen te bestellen, beschermt u zich tegen toekomstige prijsstijgingen.
Veelgestelde vragen
V: Wat zijn de vaakst voorkomende problemen met naadloze buizen?
Antwoord bekijken
V: Hoe worden naadloze roestvaststalen buizen gemaakt?
Antwoord bekijken
V: Kunnen naadloze roestvaststalen buizen ondergronds worden gelegd?
Antwoord bekijken
V: Wat is het verschil tussen Schedule 10S en Schedule 40S?
Antwoord bekijken
V: Kunnen naadloze roestvaststalen buizen worden geschilderd?
Antwoord bekijken
V: Wat is de maximale temperatuur voor naadloze buizen van roestvast staal 304?
Antwoord bekijken
Wilt u bestellen? Vraag de actuele prijzen op voor naadloze roestvaststalen buizen uit voorraad in de staalkwaliteiten 304L en 316L of duplex 2205. Alle Schedule-maten volgens de norm zijn beschikbaar met fabriekskeuringscertificaten.
Bekijk de voorraad naadloze roestvaststalen buizen →Over deze analyse
Dit artikel bespreekt geselecteerde soorten naadloze roestvaststalen buizen (staalkwaliteiten 304, 316 en duplex 2205), normen (ASTM A312) en maatgegevens (ASME B36.19M), op basis van de meest recente gepubliceerde normen en marktgegevens van onder meer ASTM Stores, de economische indicatoren van Wolfram FRED en collegiaal getoetste metallurgische studies. De soorten toepassingen en het toepassingsgebied voor de kosten en eigenschappen van roestvast staal zijn gebaseerd op praktijkervaring met industrieel procesleidingwerk. Dit artikel is opgesteld door het engineeringteam van Baling Steel.
Referenties en bronnen
- ASTM A312/A312M-25 – Standaardspecificatie voor naadloze, gelaste en intensief koudbewerkte austenitische roestvaststalen buizen (ASTM International, 2025)
- ASME B36.19M – Roestvaststalen buizen (American Society of Mechanical Engineers)
- ASME B31.3 – Procesleidingwerk (American Society of Mechanical Engineers)
- ASM International – Corrosie van roestvast staal, ASM Handbook Volume 13
- NACE MR0175/ISO 15156 – Olie- en gasindustrie: materialen voor gebruik in H2S-houdende omgevingen
- FRED Economic Data – Producentenprijsindex: productie van ijzeren en stalen buizen en kokers (Federal Reserve Bank of St. Louis, 2026)
- MarketsandMarkets — Prognose voor de wereldwijde markt van roestvaststalen buizen, 2025–2030
- EPA American Iron and Steel (AIS)-vereiste – programma’s van het State Revolving Fund voor schoon water en drinkwater
- PHMSA / API 5L – Federale veiligheidsvoorschriften voor pijpleidingen en specificatie voor leidingbuizen
- ResearchGate – Faalanalyse van scheuren in naadloze roestvaststalen buizen (2023)
- NASA SSTD-8070 Series – Normen voor naadloze buizen in ruimtesystemen

