


ステンレス鋼製継目無鋼管を注文する際は、鋼種、スケジュール、規格という3つの疑問から始まります。本ガイドでは、それぞれの答えを、仕様に関する情報、ASME B³6.19Mに照らした仕様サイズ表、プロジェクトの失敗例と成功例で検証した選定基準を通じて説明します。腐食した炭素鋼配管の交換でも、新しいプロセス配管の仕様決定でも、購入時の判断がその後数十年の使用期間を左右します。
仕様の概要
| 一般的な鋼種 | 304/304L、316/316L、321、347、二相鋼2205 |
| 規格 | ASTM A312/A312M-25 |
| サイズ範囲 | NPS 1/8″ – 24″(継目無製造) |
| スケジュール | 5S、10S、40S、80S、160、XXH |
| 標準長さ | 20 ftのランダム長または指定長 |
| 温度範囲 | –325 °F~1500 °F(鋼種による) |
ステンレス鋼製継目無鋼管とは?製造方法も解説します。
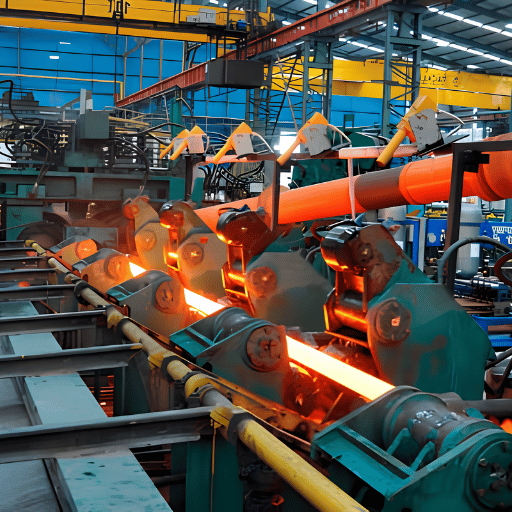 ステンレス鋼製継目無鋼管は、長手方向の溶接継目を設けずに製造される中空の円筒形製品です。溶接継目のない構造では、管の全周にわたって結晶粒の流れが均一になるため、耐圧性能と耐食性が高まり、繰り返し荷重がかかる用途でも挙動を予測しやすくなります。
製造は、ステンレス鋼の中実丸ビレットを鍛造温度(オーステナイト系鋼種では1150-1250 C)まで加熱し、ロータリー穿孔機で穿孔する工程から始まります。ビレットの中心にはマンドレルバーを通し、圧延マンドレルで外側に広げて中空の素管を形成します。その素管を延伸圧延機に通し、引き伸ばしながら所定の直径と肉厚に仕上げます。
冷間引抜きでは、室温でマンドレル上の管をダイスに通して引き抜くことで、寸法公差を精密に仕上げられます。この加工により、ステンレス鋼はASTM A312で求められる状態まで加工硬化します。その後、固溶化熱処理(高温(約1050 – 1100 C)に加熱した後、急冷)を行い、結晶粒径の不均一による耐食性の低下を防ぎます。
完成した継目無鋼管は、Use A用途に必要な均一な金属組織と結晶粒の流れを備えています。連続した結晶粒の流れと、溶接鋼管に見られる不連続な結晶粒構造および熱影響部の違いにより、ASME B31.3の溶接継手効率係数は、溶接継手で一般的な0.85に対して1.0となります。
ステンレス鋼製継目無鋼管とは?
ステンレス鋼製継目無鋼管は、ステンレス鋼の中実ビレットを冷間および熱間加工して作る中空製品で、溶接工程を用いません。継目無鋼管は結晶粒構造が均一で、寸法安定性の高い構造を備えており、高温・高圧・腐食性環境での使用に関連するASME B31.3およびB31.1の用途要件を満たします。規格の対象には304L、316L、321、二相鋼2205などの一般的な鋼種が含まれ、プロセス配管の要件の多くはASTM A312で規定されています。継目無鋼管と継目無チューブ:注文時の主な違い
耐食性鋼の選定に加えて、チューブと鋼管、NPSと実外径、標準寸法と特殊寸法、各仕様が定める使用条件も選ぶ必要があります。ASTM A269の外径1/2″~2-3/4″の小径品は、寸法公差がより厳しく、計装機器やプロセス用熱交換器向けです。公称管サイズである「NPS管サイズ」は外径と肉厚の比が2:1になるよう定められています。一方、チューブ寸法は実外径と肉厚を小数インチまたはミリメートルで表します。 ASTM A312は、腐食と温度への耐性が重視される一般用の溶接または継目無ステンレス鋼管を対象とし、チューブ、配管、管継手の仕様を定めています。ASTM A269は、幅広いサイズの一般用ステンレス鋼製チュービングを規定し、ASTM A312より厳しい公差を定めています。計装機器、復水器、熱交換器用途を想定しています。現場メモ:「私の経験では、チュービングにはERWを注文し、より高い品質が必要ならマンドレル上で引き抜いたERWを使っていました」。これは一般的なケースに近い話です。チュービングは溶接後に引抜加工することが多く、マンドレルを通すことで内面の溶接ビードを取り除けます。一方、鋼管は圧力や規格要件がある場合、継目無が標準として使われます。
ステンレス鋼管:継目無と溶接の違い、適した用途
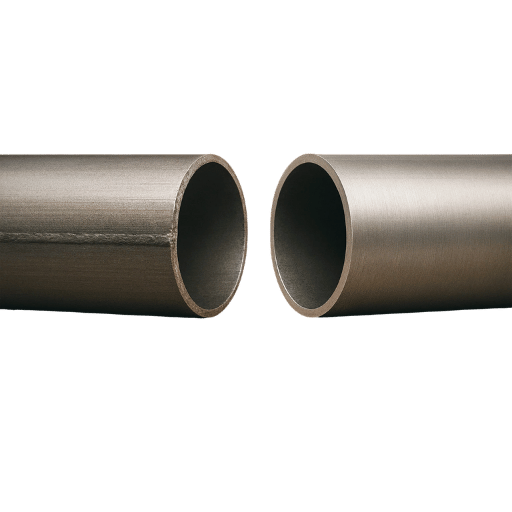 「継目無のほうが常に優れている」という思い込みは、溶接鋼管で十分なプロジェクトでも購入コストを押し上げます。重要なのは、どちらが単独で優れているかではなく、圧力、温度、腐食条件、予算の要件をどちらが満たすかです。
| 特性 | 継目無 | 溶接(EFW/ERW) |
|---|---|---|
| 溶接継手効率(ASME B31.3) | 1.0 (100%) | 0.85(85%の低減) |
| 破裂圧力(相対値) | 高い — 継目に弱点がない | 低い — 継目により許容能力が制限される |
| コスト(継目無との比較) | 1.0×(基準) | 同等サイズで0.6–0.75× |
| 納期 | 8–16週間(一般サイズは在庫あり) | 4–10週間 |
| 最大供給サイズ | NPS 24″(実用上の上限) | NPS 60″以上(穿孔上の制約なし) |
| 肉厚の均一性 | ±12.5%(偏肉の可能性あり) | より均一 — 平板から圧延 |
📐 ケース:化学プラントでの過剰仕様
ある化学プラントの仕様担当技術者は、ユーティリティ用水や150 PSI未満で稼働する計装用空気配管も含め、すべてのステンレス配管に継目無鋼管を指定しました。これらのユーティリティ配管を溶接SCH 10Sにすれば、規格と使用条件を十分満たせたため、コストは30-40%超過しました。高圧反応器への供給管には継目無が適切でしたが、補助設備の配管には必要以上の仕様でした。
中規模プロジェクトで、継目無(プロセス用)と溶接(ユーティリティ用)に仕様を分けたことで、$180,000のコストがかかりました。選定基準:継目無か溶接か?
次の場合は継目無を選定します。使用圧力が600 PSIを超える、温度が800 Fを超える、繰り返し荷重がかかる、規格でE=1.0が明示的に求められる、または塩化物・酸性環境に対して全周の耐食性が必要な場合です。 次の場合は溶接を選定します。中温で圧力が300 PSI未満、NPSが24″を超える、納期が重要、高い意匠性が求められる装飾・構造用途で圧力規格が適用されない、またはわずかな性能向上より価格を重視する場合です。溶接ステンレス鋼管と継目無ステンレス鋼管、どちらが優れていますか?
一概にどちらが優れているとは言えず、選択は用途によって異なります。高圧(600 PSI超)、高温、または繰り返し荷重により溶接継手効率係数が低下して許容応力が小さくなる使用条件では、継目無ステンレス鋼管が必要です。それ以外では、溶接鋼管のほうが低コストで入手しやすく、より大きな直径(継目無製造が現実的でないNPS 24″超)にも対応し、調達先も豊富です。 低圧のユーティリティ用途、装飾・構造用途、または規格対象外の圧力用途(一般的な建築仕様を含む)では、性能を損なうことなく溶接鋼管のコスト効率を活かせます。価格は20-40%安くなります。過剰な仕様にならないよう選定してください。 溶接が最適な用途には、ステンレス鋼製溶接鋼管もご検討ください。ステンレス鋼製継目無鋼管の鋼種:304、316、二相鋼2205の比較
 鋼種の選定は、ステンレス鋼管を購入するうえで最も重要な判断です。適切な鋼種を選ばないと早期の使用不能につながりますが、正しく選定すれば数十年にわたって性能を発揮します。ここでは、継目無鋼管で最も広く使われる3つの鋼種の違いを説明します。
| 特性 | 304/304L | 316/316L | 二相鋼2205 |
|---|---|---|---|
| クロム(Cr) | 18–20% | 16–18% | 22–23% |
| ニッケル(Ni) | 8–10.5% | 10–14% | 4.5–6.5% |
| モリブデン(Mo) | なし | 2.0–3.0% | 3.0–3.5% |
| 炭素(C)最大 | 0.08% / 0.030% | 0.08% / 0.030% | 0.030% |
| 最小降伏強さ(MPa) | 205 / 170 | 205 / 170 | 450 |
| PREN(孔食抵抗) | ~18 | ~24 | ~40 |
| 相対コスト | 1.0× | 1.2–1.4× | 1.8–2.5× |
💡 モリブデンの原則
塩化物が含まれる環境が海水、塩水、融雪剤、沿岸大気のいずれであっても、最低でも316を指定してください。316に含まれる2.0-3.0%のモリブデンは、塩化物が存在する環境で孔食抵抗を大きく高めます。モリブデンを含まない304には防食作用がなく、316なら問題なく耐えられる条件でも孔食が発生します。
これは、ステンレス鋼管の仕様を決める際に最もよく見られる誤りです。📐 ケース:フロリダ沿岸部での塩水配管の故障
フロリダ沿岸部の食品加工施設では、濃度3.5% NaCl、温度140 Fの塩水洗浄配管に304L継目無配管を指定しました。18か月の稼働後、複数の管区間で深刻な孔食が発生し、管壁を貫通しました。原因は明らかでした。304Lはモリブデンを含まず、PRENは18にとどまり、塩化物環境への耐性が不十分でした。
塩水配管の全区間をPRENが約24の316L継目無鋼管に交換したところ、現在まで約7年間、孔食の兆候なく稼働しています。この交換には、当初から316Lを指定していた場合の4倍の費用がかかりました。オーステナイト系ステンレス鋼に含まれるモリブデンは、塩化物塩環境での孔食や隙間腐食に対する感受性を大幅に低下させます。316鋼種に含まれる2-3%のMoは、304鋼種に比べて臨界孔食温度を約15-20 C上昇させるため、塩化物塩にさらされる用途の標準仕様となっています。
– ASM International『Corrosion of stainless steels』(NACE/ASMの指示に基づく)
ステンレス鋼304と316、どちらが優れていますか?
どちらか一方が明確に優れているわけではなく、それぞれ異なる腐食環境に適しています。304は、塩化物が存在しない屋内、淡水、穏やかな大気環境に適しています。316より約20-40%コストを抑えられ、一般に在庫品としても入手できます。 塩化物が存在する海水、化学処理、塩分を含む食品・飲料、沿岸用途、融雪剤、一般的な薬品による腐食環境には316が適しています。316に含まれるモリブデン(2.0-3.0%)によって、304では得られない高い孔食抵抗が得られます。多くの産業用プロセス配管システムでは、低炭素仕様の316Lが安全な選択肢です。 ステンレス鋼製継目無鋼管の鋼種別一覧をご覧ください。304ステンレス鋼の特性について詳しく確認できます。また、ステンレス鋼にさびが発生するかどうかもご覧ください。ASTM規格:A312、A269、A519と適用範囲
 ASTM仕様の誤りは、予想以上によく見られ、購入や納品の遅れ、ときには最終材料の不適合を招きます。ASTM規格では製品の種類、サイズ範囲、使用条件が詳細に定められているため、正しく指定する必要があります。
| 規格 | 適用範囲 | サイズ範囲 | 主な鋼種 | 試験方法 | 主な用途 |
|---|---|---|---|---|---|
| ASTM A312 | オーステナイト系ステンレス鋼管(継目無・溶接) | NPS 1/8″–30″ | 304, 316, 321, 347 | 水圧試験+渦電流試験 | プロセス配管、圧力用途 |
| ASTM A269 | ステンレス鋼製チュービング(継目無・溶接) | 外径1/16″–5″ | 304、316、合金20 | 水中空気試験/渦電流試験 | 計装機器、熱交換器 |
| ASTM A519 | 炭素鋼・合金鋼製継目無機械用チュービング | 外径1/2″–10-3/4″ | 1020, 4130, 4140 | 購入者との合意による | 機械・構造用途、シリンダー |
| ASTM A213 | フェライト系・オーステナイト系継目無ボイラー管 | 外径1/8″–5″ | T11、T22、304H、321H | 水圧試験または非破壊試験 | ボイラー、過熱器、熱交換器 |
📐 技術メモ
ASTM A312では、最低2,500 PSIの水圧試験に加えて、購入者と製造者の合意により、継目無鋼管に非破壊電気試験(ASTM E213に基づく渦電流検査)を実施することが求められます。圧力試験と体積検査の両方を要求するため、A312は耐圧プロセス配管の標準として選ばれています。
仕様選定のヒント:計装用チュービングは、ASTM A312で誤発注されることがよくあります。計装機器向けのサイズにはA269仕様を適用すると、計装機器、復水器、熱交換器向けの、外径が小さく公差の厳しい製品を選べます。小口径の計装用配管にA312継目無鋼管を注文すると、不要な試験仕様の費用がかかり、管継手が求めるより公差の緩い製品を受け取ることになります。
ステンレス鋼製継目無鋼管サイズ表:外径、肉厚、重量
 以下の表は、3種類のスケジュールについて、NPS 1/2″”から12″”までの、注文頻度が特に高いステンレス鋼製継目無鋼管のサイズを示しています。寸法はASME B36.19M(ステンレス鋼管)に基づきます。304および316に適用されるステンレス鋼の密度0.2884 lbs/inを用いた、1フィートあたりのおおよその重量も記載しています。
| NPS | 外径(in.)。 | SCH 10S 肉厚 | SCH 10S lb/ft | SCH 40S 肉厚 | SCH 40S lb/ft | SCH 80S 肉厚 | SCH 80S lb/ft |
|---|---|---|---|---|---|---|---|
| 1/2 ″ | 0.840 | 0.083 | 0.671 | 0.109 | 0.851 | 0.147 | 1.088 |
| 3/4 ″ | 1.050 | 0.083 | 0.857 | 0.113 | 1.131 | 0.154 | 1.474 |
| 1 ″ | 1.315 | 0.109 | 1.404 | 0.133 | 1.679 | 0.179 | 2.172 |
| 1-1/4″ | 1.660 | 0.109 | 1.806 | 0.140 | 2.273 | 0.191 | 2.997 |
| 1-1/2″ | 1.900 | 0.109 | 2.085 | 0.145 | 2.718 | 0.200 | 3.631 |
| 2 ″ | 2.375 | 0.109 | 2.638 | 0.154 | 3.653 | 0.218 | 5.002 |
| 2-1/2″ | 2.875 | 0.120 | 3.531 | 0.203 | 5.793 | 0.276 | 7.661 |
| 3 ″ | 3.500 | 0.120 | 4.332 | 0.216 | 7.576 | 0.300 | 10.25 |
| 4 ″ | 4.500 | 0.120 | 5.613 | 0.237 | 10.79 | 0.337 | 14.98 |
| 5 ″ | 5.563 | 0.134 | 7.770 | 0.258 | 14.62 | 0.375 | 20.78 |
| 6 ″ | 6.625 | 0.134 | 9.290 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8 ″ | 8.625 | 0.148 | 13.40 | 0.322 | 28.55 | 0.500 | 43.39 |
| 10 ″ | 10.750 | 0.165 | 18.65 | 0.365 | 40.48 | 0.500 | 54.75 |
| 12 ″ | 12.750 | 0.180 | 24.17 | 0.375 | 49.56 | 0.500 | 65.42 |
WT = 肉厚 (in.) | lbs/ft= 直線フィート当たりのポンド | ASME B36.19Mに準拠
💡 公差に関する注意
外径公差は、NPS 1 1/2″以下で1/64″、それを超える公称管サイズでは1%です。ASTM A312適用時の肉厚公差は、公称値に対して–12.5%です。外径公差がプラスまたはゼロで、肉厚の最大値が公称値を下回る場合、圧力計算で最小肉厚を想定すると、実際の肉厚が表の値より大幅に薄くなる可能性があります。
業界別用途:分野に応じた鋼種とスケジュールの選定
 業界ごとに重視するステンレス鋼製継目無鋼管の特性は異なり、プロセスの要件に適した鋼種とスケジュールの組み合わせも変わります。以下の表は、一般に認められた規格と実際の使用状況に基づき、注文頻度の高い仕様を示しています。
| 業界 | 推奨鋼種 | 一般的なスケジュール | 適用規格 | 主な要件 |
|---|---|---|---|---|
| 石油・ガス | 316L、二相鋼2205 | 80S、160 | ASME B31.3、NACE MR0175 | 硫化水素環境への耐性、高圧 |
| 化学処理 | 316L、317L、合金20 | 40S、80S | ASME B31.3 | 酸・塩化物環境での耐食性 |
| 食品・飲料 | 304L、316L | 10S、40S | 3-A衛生規格、ASME BPE | 表面仕上げ(Ra ≤ 32 µin.)、洗浄性 |
| 医薬品 | 316L(低フェライト) | 10S、40S | ASME BPE、FDA 21 CFR | 電解研磨内面(Ra ≤ 15 µin.)。 |
| 発電 | 321、347、304H | 80S、160 | ASME B31.1 | 1000 °F超でのクリープ強度 |
| 水処理 | 304L、316L | 10S、40S | NSF/ANSI 61、AWWA | 飲料水接触認証 |
📐 ケース:病院の空調設備に適した鋼種選定
あるファストフード調理施設が、病院向け仕様として、温度45 F、圧力125 PSIの冷水配管に304L SCH 10S継目無鋼管を提出しました。一般的な用途ですが、この仕様は適切な選択でした。ユーティリティ用水は処理済みで塩化物濃度が低く、圧力も中程度であり、304Lの耐食性で閉ループ空調用途には十分対応できたためです。このシステムに316Lを選ぶと、性能向上がないまま材料コストが25%増加していたでしょう。重要な教訓:用途に適した鋼種が、常に「入手できる最高品質」を意味するわけではありません。
炭素鋼とステンレス鋼製継目無鋼管:コストと性能の比較
 ステンレス鋼製継目無鋼管の1フィートあたりの価格は、同サイズの炭素鋼管の平均3-5倍です。この初期価格を理由にステンレス鋼を避ける購入者も多くいますが、これは妥当な比較ではありません。使用期間ごとに総所有コスト(TCO)を分析する必要があります。
| コスト要因 | 炭素鋼(A106 Gr. B) | 316Lステンレス鋼(A312) |
|---|---|---|
| 材料費(ftあたり、NPS 2″ SCH 40) | $4–7 | $18–30 |
| 被覆・塗装 | 必要(5–10年ごと) | 不要 |
| 腐食代 | 肉厚に1/16″–1/8″を追加 | ゼロ(一般腐食なし) |
| 予想使用期間 | 15–25年(腐食性環境での使用) | 40–60年以上 |
| 交換コスト(20年) | 全交換が1–2回必要となる可能性が高い | ゼロ |
| 20年間のTCO(相対値) | 初期費用の1.8–2.5× | 初期費用の1.0× |
製作時のポイント:「ステンレス鋼システムでは、炭素鋼より高品質な溶接を行うのが難しい」。これは事実です。ステンレス鋼の溶接では、アルゴンパージ、低い予熱温度とパス間温度、より高い溶接技能が求められます。TCO比較には製作作業者の人件費も含めてください。316のシステムでは、同サイズの炭素鋼に比べて溶接作業時間が平均30-50%長くなると言えます(必ずしもステンレス鋼の人件費が高いという意味ではありません)。これによりステンレス鋼の優位性は小さくなりますが、使用期間全体で見ると、その優位性が失われることはほとんどありません。
品質検査とサプライヤー選定チェックリスト
 ステンレス鋼製シームレス鋼管はすべて同じ品質とは限らず、ミルシートが常に正確な情報を示しているとも限りません。購入時の確認や設置後の問題防止に役立つ、重要項目を確認する8項目の簡易チェックリストをご紹介します。
✔ 受入検査の8項目チェックリスト
1. ミルシート(MTC)— EN 10204 3.1以上
ヒート番号、化学成分の詳細(全元素)、機械試験成績(引張、降伏、伸び)、水圧試験/非破壊検査の記録を確認します。MTCは、各鋼管の長さと対応するヒート番号が一致していなければなりません。
2. 材料識別検査(PMI)
携帯型XRFまたはOESで、鋼管の長さの10%またはそれ以上を抜き取り検査します。Cr、Ni、Moの結果がヒート番号と鋼種仕様に一致することを確認します。最も危険なすり替え、つまり316を304として納入する不正を見抜きます。
3. 寸法検査
鋼管の両端と長さの中央で寸法を測定します。両端それぞれで、円周上の4点(0, 90, 180, 270)における肉厚を確認します。ASTM A312の許容差に基づき、重量も確認します:外径(OD)1/64″(NPS 1-1/2″以下)、肉厚-12.5%。
4. 表面検査
内径面(ID)と外径面(OD)の両方について、孔食、割れ、ラップ、シーム、スケール、変色がないか目視検査します。重要な用途では、試験的にASTM E165に準拠した浸透探傷検査(PT)を実施します。目視できる長手方向の損傷や欠陥がある鋼管は不合格とします。
5. ステンシル/表示の確認
インクステンシルまたは刻印に、ASTM規格、鋼種、ヒート番号、供給元の名称またはロゴ、NPSとスケジュール、シームレスを示す「SMLS」が記載されていることを確認します。表示がない、または読み取れない場合は不合格の理由となります。
6. 端部保護と梱包
損傷や汚染を防ぐため、エンドキャップがプラスチック製プラグ(プレーンエンド用)またはプラスチック製キャップ(ベベルエンド用)であることを確認します。輸送中の損傷を防ぐため、鋼管の束が非金属製またはパッド付きの鋼製バンドで固定されていることを確認します。非金属製の選択肢として、梱包の確認時にUD PackagingのPETバンドを検討し、出荷前に束の重量に応じたバンド寸法、接合方法、エッジ保護を確認します。
7. 固溶化焼鈍と硬さの確認
冷間加工されたシームレス鋼管については、固溶化焼鈍が実施されたことをMTCで確認します。重要な用途では、ASTM A312に従い、内径面の硬さが304Lで最大92 HRB、316Lで最大95 HRBであることを確認します。硬さが仕様から外れている場合、固溶化焼鈍が不完全である可能性があります。
8. 非破壊検査(NDE)記録
ASTM A312に従い、最低2500 PSIで水圧試験が実施されたことを確認するか、代替としてASTM E213に準拠した渦電流試験を実施します。適合を示す簡単な声明ではなく、試験記録を請求してください。肉厚測定にUTを使用する場合は、可能であればASTM E213認定オペレーターを手配し、サンプリング計画を使用します。
⚠️ 要注意事項 — 不合格とするか、さらに調査
- 複数の長さの鋼管でヒート番号が欠落、または重複している
- Type IIの成分表示が非常に一般的で、多くのヒートに共通している(工程で使える単一の鋼成分を見つける難しさを示しています)。
- 認証書類一式に超音波検査(UT)の記録がない
- 「SMLS」と刻印された鋼管の内径面を確認したところ、100%溶接鋼管をシームレス鋼管として再表示した可能性を示す、かすかな長手方向の線が見つかった。
- 硬さの測定値が最低値を大幅に下回っている(誤った鋼種である可能性があります)
組立時のヒント:「ステンレス鋼管の溶接後は、いつも1/16 inch分の収縮を見込んでいます。」ステンレス鋼は炭素鋼より熱膨張率が約50%高く、溶接変形によって鋼管の長さが縮むことがあります。特に複数の突合せ溶接がある長い配管では、この点を切断寸法に反映してください。
ステンレス鋼製シームレス鋼管の市場動向 — 2025-2026年の変化
 ステンレス鋼製継目無鋼管の世界市場規模は2025年に約$3.88 billionと評価され、2030年までに$5.15 billionに達すると予測されています。年平均成長率(CAGR)は5.8%です。複数の要因が重なり、2026年にはサプライチェーンとステンレス鋼管の発注コストが変化すると見込まれます。
関税の引き上げ:米国では、輸入鋼材に対する25%の関税が2025年を通じて2026年まで続き、国内ミルを有利にするとともに、海外製ステンレス鋼管の輸入後価格を押し上げています。海外ミルを探す購入者は、輸入後の総コスト計算に30-40%の集荷・輸送費の予備費を見込む必要があります。
市場の成長:医薬品、半導体、特殊用途で、熱間仕上げ鋼管より高い公差精度と低い表面粗さが求められることを背景に、冷間引抜継目無鋼管は16.57 %のCAGRで成長し、製造方法の中で最も高い伸びを記録しました。
水素パイプライン網は、新たな需要分野です。グリーン水素の供給量が増えるにつれ、その輸送を担うステンレス鋼および高ニッケル合金製の継目無鋼管インフラには、腐食や水素脆化への耐性が求められます。市場がほとんど存在しなかった時期を経て、現在ではサプライチェーン全体から仕様に関する問い合わせが寄せられています。
技術面では、レーザー溶接と電子ビーム溶接の進歩により、一部のサイズ範囲や用途で、溶接鋼管と継目無鋼管の品質差が縮まりつつあります。高エネルギー密度の溶接では、熱影響部(HAZ)に入る熱が狭い範囲に集中し、母材に近い強度と延性が得られます。ただし、E=1.0を要求するASME圧力規格の適用用途では、継目無鋼管の規格上の優位性は損なわれません。
2025年5月に発行されたASTM A312M-25は、受入試験要件に関する合意内容を更新しています。新規注文では、この改訂版を使用してください。
「ステンレス鋼管市場の高い成長率(年平均成長率5.8%)は、化学およびその他のプロセス設備に対する継続的な需要に加え、関税を背景としたサプライチェーンの国内回帰によって支えられています。冷間引抜継目無鋼管が最も高い成長率を記録したのは、製薬業界などのハイテク分野の最終需要家が、冷間仕上げで実現できる、より厳密な公差管理を必要としているためです。」
— MarketsandMarketsのステンレス鋼管市場予測を参考にした業界市場分析
💡 価格面での対応
購入者は、2026年Q3の関税見直し開始前に、安定した価格を確保してください。現在のSection 232関税スケジュールは見直しの対象となる可能性があり、その後の変更(引き上げ、引き下げ、割当量関連の調整)は、流通および製造のサプライチェーン内を動く在庫に30-60日間影響します。今、固定価格で発注してコストを抑えることで、将来の値上がりに備えられます。
よくある質問
Q: シームレス鋼管によくある問題は何ですか?
回答を見る
Q: ステンレス鋼製シームレス鋼管はどのように製造されますか?
回答を見る
Q: ステンレス鋼製シームレス鋼管は埋設できますか?
回答を見る
Q: スケジュール10Sとスケジュール40Sの違いは何ですか?
回答を見る
Q: ステンレス鋼製シームレス鋼管に塗装できますか?
回答を見る
Q: 304ステンレス鋼製シームレス鋼管の最高使用温度は何度ですか?
回答を見る
購入をご検討中ですか?鋼種304Lおよび316L、または二相系2205の在庫品ステンレス鋼製シームレス鋼管の最新価格をご確認ください。ミルシート付きで、すべての標準スケジュール寸法を取り揃えています。
ステンレス鋼製シームレス鋼管の在庫を見る →本分析について
この記事では、現在公開されている規格に基づき、ステンレス鋼製シームレス鋼管の種類(鋼種304、316、二相系2205)、規格(ASTM A312)、寸法データ(ASME B36.19M)を取り上げています。また、市場データの情報源として、ASTMのストア、Wolfram FREDの経済指標、冶金分野の査読論文を使用しています。ステンレス鋼のコストと特性に関する用途の種類と範囲は、産業用プロセス配管の現場経験に基づいています。この記事はBaling Steelのエンジニアリングチームが作成しました。
参考文献・情報源
- ASTM A312/A312M-25 — シームレス鋼管、溶接鋼管、および高度な冷間加工を施したオーステナイト系ステンレス鋼管の標準仕様(ASTM International, 2025)
- ASME B36.19M — ステンレス鋼管(American Society of Mechanical Engineers)
- ASME B31.3 — プロセス配管(American Society of Mechanical Engineers)
- ASM International — ステンレス鋼の腐食、ASM Handbook Volume 13
- NACE MR0175/ISO 15156 — 石油・天然ガス産業:H2S含有環境で使用する材料
- FRED Economic Data — 生産者物価指数:鉄鋼管・チューブ製造(Federal Reserve Bank of St. Louis, 2026)
- MarketsandMarkets — 世界のステンレス鋼管市場予測、2025–2030
- EPA American Iron and Steel (AIS)要件 — Clean Water and Drinking Water State Revolving Fund Programs
- PHMSA / API 5L — 連邦パイプライン安全規制およびラインパイプ仕様
- ResearchGate — ステンレス鋼製シームレス鋼管の破損・亀裂解析(2023)
- NASA SSTD-8070 Series — 宇宙システム用シームレス鋼管規格

