


| Gängige Güten | 304/304L, 316/316L, 321, 347, Duple× 2205 |
| Wichtigste Norm | ASTM A312/A312M |
| Größenbereich | NPS 1/8″ – 24″ |
| Gängige Wanddickenreihen | 5S, 10S, 40S, 80S, 160, XXH |
| Standardlängen | 20 ft (6,1 m), zufällige Länge oder Zuschnitt nach Maß |
| Maximale Einsatztemperatur (304) | ~870°C / 1.600°F (zeitweise) |
| Fertigung | Warmgefertigt oder kaltgezogen, ohne Schweißnaht |
Die Auswahl und Spezifikation eines geeigneten nahtlosen Edelstahlrohrs für die Anforderungen eines Rohrleitungsprojekts umfasst die Festlegung der chemischen Zusammensetzung der Güte, der Wanddicke und der Wanddickenreihe. Diese müssen genau zu den tatsächlichen Einsatzbedingungen passen: Temperatur, Druck und korrosive Medien. Der folgende Leitfaden fasst die Güteoptionen für nahtlose Edelstahlrohre, die Maßdaten aus ASME B36.19M, die Grenzen der Korrosionsbeständigkeit und praktische Vergleichspunkte zwischen nahtloser und geschweißter Ausführung zusammen. Ob Sie eine Materialanforderung für einen bevorstehenden Anlagenstillstand in einem Chemiewerk erstellen oder eine Größe für ein neues CIP-System in Lebensmittelqualität auswählen: Die folgenden Tabellen und Entscheidungshilfen sollen Ihnen helfen, das passende nahtlose Edelstahlrohr zu finden.
Was ist ein nahtloses Edelstahlrohr – und wie wird es hergestellt?
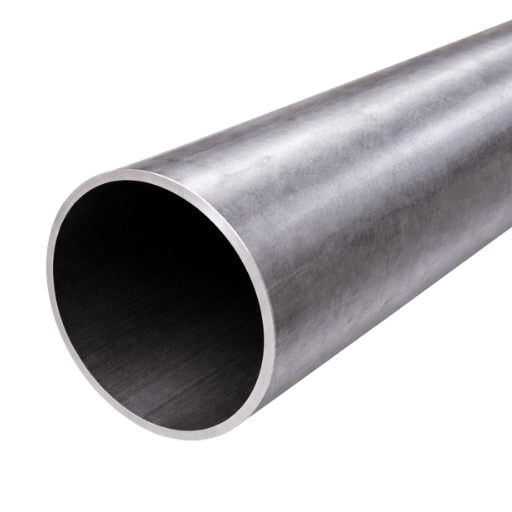 Ein nahtloses Edelstahlrohr ist ein Rohr ohne längs verlaufende Schweißnaht. Dadurch weist es über Länge und Umfang in allen Richtungen dieselben physikalischen und mechanischen Eigenschaften auf, da keine Schweißnaht mit Wärmeeinflusszone vorhanden ist.
Die Fertigung umfasst vier Schritte:
- Bei der Rohrherstellung wird ein zylindrischer Hohlkörper erzeugt, indem ein massiver Stahlstab (oder „Stahlknüppel“) in einem Drehherdofen auf eine hohe Temperatur von 1.150-1280’C erhitzt und anschließend durch eine Reihe von Walzen in Rohrform gebracht wird.
- Das Rohr entsteht zwischen zwei rotierenden, tonnenförmigen Walzen. Dabei wird der Stahlknüppel gegen einen wassergekühlten Dorn gedrückt, der sich im Inneren des Hohlkörpers befindet und ihm seine Form gibt.
- Anschließend läuft das Rohr durch eine Reihe von Walzen, die es verfestigen. Dabei kommen entweder Pilgerwalzwerke oder Dornwalzwerke zum Einsatz, die das Rohr strecken und seine Wanddicke auf die erforderlichen Maße reduzieren.
- Anschließend wird das Rohr vorsichtig erneut erhitzt, auf die vorgegebenen Maße gebracht, gerichtet und auf Länge geschnitten. Danach wird es in einem Säurebad entzundert. Bei einem zusätzlichen Kaltziehschritt wird das Rohr durch eine Ziehmatrize geführt, um engere Maß- und Oberflächentoleranzen zu erzielen.
Was ist der Unterschied zwischen Edelstahlrohr und Edelstahl-Tubus?
Die Begriffe Rohr und Tubus bezeichnen unterschiedliche Rohrprodukte. Ein Rohr wird mit einem festgelegten Außendurchmesser (OD) und einer festgelegten Wanddicke gefertigt, damit es Fluide durch Ventile, Flansche und Rohrleitungsformstücke führen kann. Bei einem Tubus werden Außendurchmesser und Wanddicke so bemessen, dass der Außendurchmesser exakt ist (z. B. 2.000″). Das eignet sich gut für Wärmetauscher und Instrumentierungsanwendungen.Edelstahlgüten für nahtlose Rohre: 304, 316L und Duplex 2205 im Vergleich
 Bei der Spezifikation nahtloser Edelstahlrohre ist die Güte der erste zu berücksichtigende Faktor. Sie bestimmt Haltbarkeit, Temperaturbeständigkeit und Korrosionsbeständigkeit. Die folgende Tabelle vergleicht Zusammensetzung und Kosten der fünf gängigsten Edelstahlgüten für nahtlose Rohre, die üblicherweise auf Lager sind.
| Güte | Cr % | Ni % | Mo % | PREN | Max. Temperatur °C | Streckgrenze (ksi) | Relative Kosten |
|---|---|---|---|---|---|---|---|
| 304/304L | 18–20 | 8–10.5 | — | 18–20 | 870 | 30 | 1.0× |
| 316/316L | 16–18 | 10–14 | 2–3 | 24–26 | 870 | 30 | 1.3× |
| 321 | 17–19 | 9–12 | — | 17–19 | 870 | 30 | 1.4× |
| 347 | 17–19 | 9–13 | — | 17–19 | 870 | 30 | 1.5× |
| Duplex 2205 | 22–23 | 4.5–6.5 | 3–3.5 | 34–36 | 315 | 65 | 1.8× |
Für die Auswahl zwischen den beiden beliebtesten Güten dient diese Matrix mit zwei Kriterien:
- Chloridgehalt in Salzlösungen (< 200 ppm) + Temperatur < 60C. Wenn Korrosion nicht berücksichtigt werden muss, ist 304/304L ausreichend. Damit lassen sich 25-30% der Materialkosten einsparen.
- Chloridbeständigkeit (200-1.000 ppm) ODER Temperatur 60-150 C: 316/316L ist die beste Wahl. Der Molybdängehalt verhindert Lochkorrosion und chloridinduzierte Spannungsrisskorrosion (SCC).
- Hoher Chloridgehalt (>1.000 ppm) + hohe Temperatur (> 60 C): Duplex 2205 oder eine höher legierte Güte. 304 oder 316L wären für einen langfristigen Einsatz nicht zuverlässig.
Allgemeine Empfehlungen – Wenn Sie unsicher sind, lassen Sie Ihren Korrosionsingenieur vor der weiteren Planung einen Bericht zur Werkstoffauswahl nach NACE SP0169 erstellen.
ASTM A312 und wichtige Spezifikationsnormen
 ASTM A312/A312M ist die wichtigste Spezifikation für nahtlose und längsnahtgeschweißte sowie stark kaltverformte austenitische Edelstahlrohre für den Einsatz bei hohen Temperaturen und in allgemein korrosiven Umgebungen. Die jüngste Ausgabe ist A312/A312M-22. Für die Projektplanung ist es hilfreich zu wissen, welche Norm gilt.
| Norm | Geltungsbereich | Abgedeckte Güten | Wichtige Prüfungen |
|---|---|---|---|
| ASTM A312/A312M | Nahtlose und geschweißte austenitische Edelstahlrohre | 304, 316, 321, 347 usw. | Hydrostatische Prüfung, Abplattung, ET oder UT |
| ASTM A269 | Nahtlose und geschweißte austenitische Förderrohre | 304, 316, 321, 347 usw. | Hydrostatische Prüfung, Abplattung |
| ASTM A270 | Sanitäre Edelstahl-Förderrohre (Lebensmittel/Pharma) | 304, 316L | Hydrostatische Prüfung, Abplattung und Oberflächenbeschaffenheit |
| ASME B36.19M | Abmessungen von Edelstahlrohren | Alle austenitischen und Duplexgüten | Tabellen zu NPS, Außendurchmesser und Wanddicke |
| ASME B31.3 | Auslegungsnorm für Prozessrohrleitungen | Alle | Berechnung des Auslegungsdrucks |
Nahtlose und geschweißte Edelstahlrohre im Vergleich: Wann ist welche Ausführung die richtige?
 Die Entscheidung zwischen nahtlosen und geschweißten Rohren ist nicht immer eindeutig. Die Schweißfertigung von Rohren ist heute hochentwickelt: Moderne Laser- und WIG-Schweißnähte weisen dieselben mechanischen Eigenschaften wie der Grundwerkstoff auf. Der Preisunterschied ist kleiner geworden, insbesondere bei Durchmessern unter NPS 2″.
Beide Ausführungen haben jeweils ihre Vorteile.
- Gleichmäßige Kornstruktur – keine Schweißnaht mit Wärmeeinflusszone
- Höhere zulässige Druckwerte bei gleicher Wanddicke
- Längere Lebensdauer bei zyklischer Druckbelastung (10-20 % länger im Labor)
- Keine Schweißnaht zu prüfen – einfachere Anforderungen an die zerstörungsfreie Prüfung
- Für den Einsatz in Sauergasumgebungen und unter Hochdruck von NACE und ASME B31.3 bevorzugt
- Höhere Kosten – besonders bei großen Durchmessern (>8″ NPS)
- Wanddicken unterhalb der Durchstoßgrenze lassen sich nicht herstellen
- Größere Toleranzen für Außendurchmesser und Wanddicke als bei kaltgezogenen geschweißten Rohren
- Längere Lieferzeiten bei nicht lagerhaltigen Größen (6–12 Wochen)
- Begrenzter maximaler Durchmesser – typischerweise NPS 24″
| Faktor | Nahtlos | Geschweißt |
|---|---|---|
| Maximaler Druck (4″ SCH 80, 316L) | ~4.300 psi | ~3.400 psi |
| Kostenindex (2″ SCH 40S) | 1.0× | 0.65–0.75× |
| Verfügbare Größen | NPS 1/8″–24″ | NPS 1/8″–48″+ |
| Mindestwanddicke | Durchstoßverfahren begrenzt | Bis 0.035″ |
| Lieferzeit (Lagergrößen) | 1–3 Wochen | 1–2 Wochen |
Sind geschweißte oder nahtlose Edelstahlrohre besser?
Keine der beiden Ausführungen ist grundsätzlich „besser“. Welche geeignet ist, hängt von den Einsatzbedingungen ab. Bei Auslegungsdrücken über 1.500 psi, zyklischem Einsatz oder Einsatz in Sauergasumgebungen gemäß NACE MR0175 sind nahtlose Rohre die Standardwahl. Bei Niederdruckleitungen (<150 psi), Entwässerungsleitungen oder Baukonstruktionen funktionieren geschweißte Rohre ebenso gut und kosten 25-35% weniger. Ein häufig unnötig überdimensionierter Ansatz ist, eine Druckluftleitung mit niedrigem Druck als nahtloses Rohr auszuführen.Der Einsatz überdimensionierter nahtloser Rohre für Niederdruckleitungen (<150 psig) kann 25 35% des Materialbudgets kosten, ohne die Sicherheit zu erhöhen. Stimmen Sie die Rohrausführung auf die Einsatzklasse ab.
Größen, Wanddickenreihen und Wanddicke: Maßreferenz
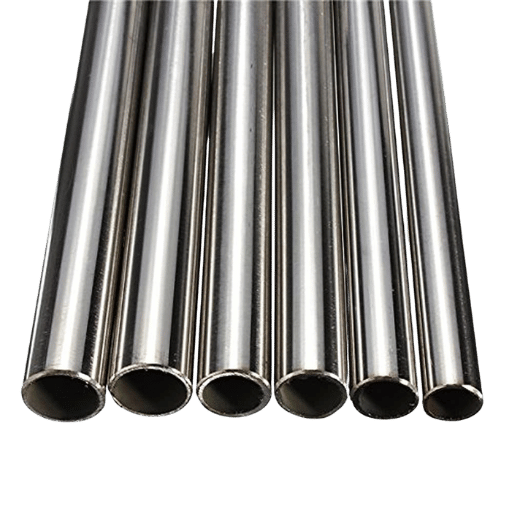 Nominelle Wanddicke (in Zoll) für typische NPS-Größen nach ASME B36.19M für gängige Wanddickenreihen: Dies sind Nennwanddicken. Die tatsächliche Mindestwanddicke entspricht dem Nennwert multipliziert mit 0.875 (die nach ASTM A312 zulässige Toleranz von 12,5 %).
| NPS | Außendurchmesser (in.) | SCH 5S | SCH 10S | SCH 40S | SCH 80S | SCH 160 | XXH |
|---|---|---|---|---|---|---|---|
| 1/4 „ | 0.540 | 0.049 | 0.065 | 0.088 | 0.119 | — | — |
| 1/2 „ | 0.840 | 0.065 | 0.083 | 0.109 | 0.147 | 0.188 | 0.294 |
| 1 „ | 1.315 | 0.065 | 0.109 | 0.133 | 0.179 | 0.250 | 0.358 |
| 2 „ | 2.375 | 0.065 | 0.109 | 0.154 | 0.218 | 0.344 | 0.436 |
| 4 „ | 4.500 | 0.083 | 0.120 | 0.237 | 0.337 | 0.531 | 0.674 |
| 6 „ | 6.625 | 0.109 | 0.134 | 0.280 | 0.432 | 0.719 | 0.864 |
| 8 „ | 8.625 | 0.109 | 0.148 | 0.322 | 0.500 | 0.906 | 0.875 |
Ist Stahlrohr der Wanddickenreihe 40 nahtlos?
Auch wenn es zunächst widersprüchlich erscheinen mag: Ein Rohr der Wanddickenreihe 40S (das S steht für Edelstahl) kann sowohl nahtlos als auch geschweißt sein. Die Nummer der Wanddickenreihe bezeichnet die Wanddicke; die Fertigungsart (geschweißt oder nahtlos) muss separat angegeben werden. Prüfen Sie bei Ihrer Bestellung, ob im Werkszeugnis (MTR) „nahtlos“ zusammen mit 304/316 aufgeführt ist, wenn Sie ein nahtloses Rohr spezifiziert oder in der Zeichnung vorgesehen haben. Verwandt: Leitfaden zu RohrgrößenKorrosionsbeständigkeit und Hochtemperaturverhalten
 Die Korrosionsbeständigkeit ist der übliche Grund, Edelstahl statt eines Kohlenstoffstahlrohrs zu spezifizieren. Doch nicht jede Edelstahlgüte ist gegen jede Art von Korrosion beständig. Die „Pitting Resistance Equivalent Number“ (PREN) ist die einfachste Vergleichskennzahl für Güten in chloridhaltigen Umgebungen.
PREN = %Cr + 3,3 %Mo + 16 %N
- 304/304L: PREN ≈ 18–20 (kein Beitrag durch Mo)
- Edelstahl 316/316L: PREN beträgt 24-26 (durch 2-3 % Mo kommen etwa 7-10 Punkte zum PREN hinzu).
- Duplex 2205, die gängigste Duplexgüte: PREN beträgt 34-36 (durch 3-3,5 % Mo sowie mehr Cr und Stickstoff)
Ein PREN über 32 weist auf eine angemessene Korrosionsbeständigkeit in Meerwasser hin. Eine Güte mit einem PREN unter 20 korrodiert in chloridhaltigen Umgebungen bei Temperaturen über der Umgebungstemperatur.
>
Chloridinduzierte Spannungsrisskorrosion bei Edelstahl 304 gehört zu den häufigsten und am einfachsten vermeidbaren Schäden an chemischen Rohrleitungen. Entscheidend ist die Wahl der Güte, nicht die Wanddicke: Auch eine dickere Wand aus 304 wird in derselben Umgebung reißen, in der eine dünnere Wand aus 316L oder Duplex über die gesamte Lebensdauer der Anlage einsatzfähig bleibt. — D. Hendricks, Korrosionsingenieur, NACE-zertifiziertVerwandt: Rostet Edelstahl
Branchenanwendungen: Öl und Gas, Chemie, Lebensmittel und Pharma
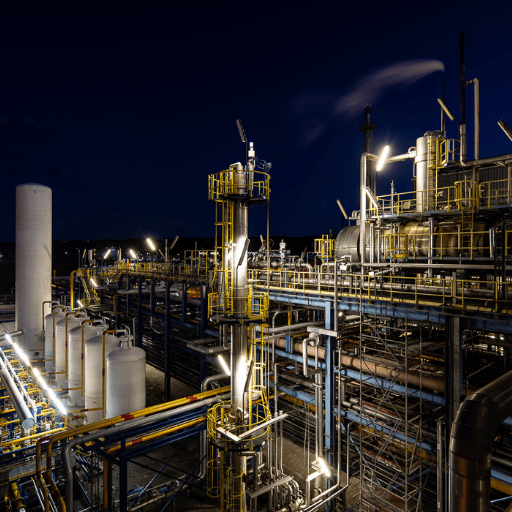 Nahtlose Edelstahlrohre kommen in verschiedenen Branchen mit unterschiedlichen Anforderungen an Güte, Normen und Anschlüsse zum Einsatz. Die folgende Tabelle ordnet typischen Spezifikationen die wichtigsten Branchenanwendungen zu.
| Branche | Typische Güte | Norm | Größen | Anschluss |
|---|---|---|---|---|
| Öl und Gas (Einsatz in Sauergasumgebung) | 316L / Duplex 2205 | NACE MR0175 | 2″–12″ | Stumpfnaht |
| Chemische Verfahrenstechnik | 316L / 321 | ASTM A312 | 1″–8″ | Flanschverbindung / Schweißverbindung |
| Lebensmittel und Pharma | 316L (Ra ≤ 0,8 μm) | ASME BPE / A270 | 1/2″–4″ | Tri-Clamp |
| Stromerzeugung | 321 / 347 | ASME B31.1 | 2″–16″ | Stumpfnaht |
| Wasseraufbereitung | 304L | NSF/ANSI 61 | 4″–24″ | Mit Flansch |
Bestellen Sie Duplexgüten und nicht lagerhaltige Wanddickenreihen 8-12 Wochen im Voraus. 304/316L in SCH 10S und 40S ist aus inländischen Quellen üblicherweise innerhalb von 1-3 Wochen ab Lager verfügbar. Für SCH 160, 220H und XXH sowie nahtlose Duplexrohre beträgt die Fertigungszeit im Werk oft 10-16 Wochen.
Marktausblick für nahtlose Edelstahlrohre: Wachstumstrends 2025–2030
- Infrastruktur für die Energiewende: Wasserstoffpipelines, CCS-Anlagen und LNG-Rückverdampfungsanlagen erfordern hochzuverlässige nahtlose Rohre. Bedenken hinsichtlich der Wasserstoffversprödung führen dazu, dass zunehmend die Güten 316L und Duplex spezifiziert werden.
- Ausbau chemischer Anlagen: Kapazitätserweiterungen im asiatisch-pazifischen Raum (Indien, China, Südostasien) treiben den Bedarf an höherwertigen nahtlosen Rohren aus 316L und 321 für Reaktoren und Wärmetauscher an.
- Ausbau von Reinräumen für Pharma und Biotechnologie: Der Ausbau pharmazeutischer Kapazitäten nach der Pandemie hat die Nachfrage nach elektropolierten 316L-Rohren erhöht, die den Gütenormen ASME BPE entsprechen.
Häufig gestellte Fragen
F: Welche häufigen Probleme treten bei nahtlosen Rohren auf?
Antwort anzeigen
F: Wie werden nahtlose Edelstahlrohre hergestellt?
Antwort anzeigen
F: Was ist besser: nahtloses oder ERW-Rohr?
Antwort anzeigen
F: Welche Norm gilt für nahtlose Edelstahlrohre?
Antwort anzeigen
F: Welche Güte nahtloser Edelstahlrohre hat die höchste Festigkeit?
Antwort anzeigen
F: Welche Faktoren bestimmen die Auswahl der Rohrwanddicke?
Antwort anzeigen
Benötigen Sie nahtlose Edelstahlrohre?
Baling Steel führt nahtlose Edelstahlrohre nach ASTM A312 in den Güten 304, 316L, 321, 347 und Duplex 2205 auf Lager – zugeschnitten auf Ihre benötigten Abmessungen.
Angebot anfordern →Diese Referenz zu nahtlosen Edelstahlrohren basiert auf veröffentlichten ASTM- und ASME-Normen, technischen Datenblättern von Stahlwerken und Marktberichten. Baling Steel ist ein Lieferant nahtloser Edelstahlrohre und hat alle gängigen Güten und Wanddickenreihen auf Lager. Bitte prüfen Sie alle Rohrdaten vor der Bestellung anhand der jeweils geltenden Normausgabe und lassen Sie sie zusätzlich von Ihrem Projektingenieur prüfen.
Referenzen und Quellen
- ASTM A312/A312M-22 – ASTM International, Norm für nahtlose, geschweißte und stark kaltverformte austenitische Edelstahlrohre
- ASME B36.19M-2004 – Edelstahlrohre – American Society of Mechanical Engineers
- EPA US: Anforderungen an amerikanisches Eisen und Stahl (Abli) – US-Umweltschutzbehörde
- Marktbericht zu nahtlosen Edelstahlrohren 2025 bis 2030 – GlobeNewsWire / Research and markets
- Engineering Toolbox – Referenz zu Abmessungen und Gewicht von Stahlrohren
Verwandte Artikel
- Der umfassende Leitfaden zu Rohrgrößen
- Leitfaden zu geschweißten Edelstahlrohren
- ERW-Rohre: vollständiger Leitfaden
- Eigenschaften und Beschreibung von Edelstahl
- Rohr oder Förderrohr: Was ist der Unterschied?
Geprüft vom Engineering-Team von Baling steel – zuletzt aktualisiert im April 2026

