


仕様概要
| 材質 | オーステナイト系・二相ステンレス鋼 |
| 製造方法 | 継目無—鋼片から成形し、長手方向に溶接継目がありません |
| 適用規格 | ASTM A³12/A312M-25(最新改訂:2025年五月) |
| サイズ範囲 | NPS 1/8″~30″(DN 6~750) |
| 主な鋼種 | TP304、TP304L、TP316、TP316L、TP321、二相ステンレス鋼2205 |
| スケジュール | 5S、10S、40S、80S、160(ASME B36.19Mによる) |
SS SMLS鋼管とは?
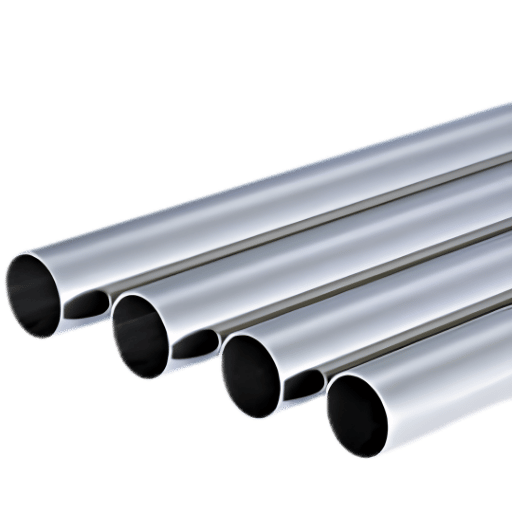 「SS」はステンレス鋼を表す標準的な技術略語です。ステンレス鋼は、約11%のクロム(場合によってはさらにいくつかの元素)を含む鋼合金です。クロムは合金表面で酸化クロム皮膜を形成し、外部保護被覆を不要にするほどの耐食性をもたらします。「SMLS」は鋼管の製造方法を表す用語です。鋼の中実丸材に穴を開けて引き伸ばし、鋼管に成形するため、全長にわたって長手方向の溶接継目がありません。
溶接継目がないことが重要なのはなぜでしょうか。溶接継目は、加熱と圧力によって接合された2つの鋼材の継手です。高圧、注入、腐食性化学薬品、または繰返し荷重の環境では、溶接継目が構造上の弱点になります。ASME B31.3は継目無鋼管に対して「継手効率値」E=1.00を規定しており、設計圧力をさらに弱める弱い継手がないことを意味します。
ASTM A312/A312M規格は、高温または一般的な腐食環境での使用を目的とするオーステナイト系ステンレス鋼管について、継目無管および溶接管の製造、表示、試験を規定しています。ASTMでは、鋼管の各長さにヒート番号、指定合金記号(TP316Lなど)、呼び径、スケジュール番号、適合規格を表示するよう定めています。この情報があれば、物流のどの段階でも元の製造所まで検査・追跡できます。トレーサビリティは、調達時の品質保証において重要な検討事項です。
ステンレスとは何でしょうか。単一の合金ではなく、耐食鋼の一群です。ステンレス鋼は、自己修復する不動態皮膜を形成するのに十分な量のクロムを含む鉄合金です。ASTM A312/A312M準拠の継目無鋼管は、この合金群から製造され、溶接のない一本の鋼管で優れた耐食性と強度を実現します。
配管におけるSMLSの意味は?
SMLSとは何を意味するのでしょうか。標準的な鋼管の規格文書や発注書では、SMLSは鋼の中実「鋼片」に穴を開け、引き伸ばして成形した鋼管を表します。平らな溶接鋼材を円筒状に巻いて製造する他の鋼管とは異なり、長手方向の溶接継目がありません。溶接の有無は設計圧力の算出に重要な影響を与えます。ASME B31.3は、SMLS鋼管に溶接効率値1.00を割り当てる一方、Type 1溶接継手(放射線透過試験なし)には0. 85を割り当てています。これにより、エンジニアは圧力配管の肉厚を抑え、重量と材料コストを削減できます。平均すると、継目無鋼管の使用量は衝撃溶接鋼管より33%少なく、調達コストの低減につながります。ステンレス鋼シームレス鋼管の製造方法
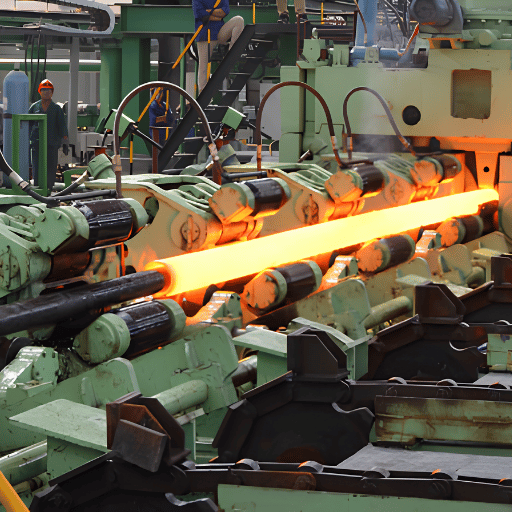 SS SMLS鋼管の主な成形方法は3つあり、それぞれ異なる配管サイズに適しています。
1. 熱間押出(マンネスマン法)
大口径継目無鋼管の製造は、中実丸鋼片をロータリー炉で1200-1280 °Celciusに加熱するところから始まります。次に鋼片をロータリーピアサーに搬送します。これは、同じ方向に回転するローラーを備えた、2本の樽のような形の装置です。鋼片をつかんで固定式の穿孔プラグに押し付け、半割り状の中空素材を作ります。その後、中空素材をプラグミルまたはマンドレルミルに搬送し、伸長して肉厚を薄くします。1880年代にドイツでマンネスマン兄弟がロータリー穿孔法を考案し、実証されたこの方法は、現在も大口径継目無鋼管の主な製造技術です。2. 冷間引抜
熱間押出の後、寸法精度を高め、表面を滑らかに仕上げるため、室温で追加の冷間仕上げを行う場合があります。冷間引抜では、熱間押出した中空素材を、次第に小さくなる一連のダイスに通します。内部のマンドレルまたはプラグで支持しながら、各工程で外径と肉厚を段階的に減らします。冷間引抜シームレス鋼管の表面粗さは通常1.6-3.2 mで、熱間仕上げ製品の3.2-6.3 mに比べて小さくなります。そのため、表面品質が洗浄性に影響する計装用配管や製薬用配管では、冷間引抜が選ばれます。3. 冷間ピルガー圧延
リングダイスを使う冷間ピルガー圧延では、溝付きダイス2個の間に鋼管を少しずつ送り込みます。ダイスが前後に揺動しながら表面を段階的に削り、ストロークごとに外径と肉厚を減らします。この基本工程はマンネスマン兄弟が1880-1881年に発見しました。現代の圧延機では、1回の工程で元の断面積を60-90%縮小でき、寸法と肉厚が均一な「精密」チュービングを製造できます。冷間ピルガー圧延は、熱交換器や原子力発電設備に使われる小口径・薄肉のステンレス鋼チュービングに特に適しています。オーステナイト系鋼種の固溶化熱処理温度:1040-1100 C(1900-2010 F)、ASTM A312 6.2。炭化物の析出と粒界鋭敏化を防ぐため、鋼管は急冷してください。
SS SMLS鋼管の鋼種—304、316、二相鋼などの比較
 鋼種の選択によって、耐食性、機械的強度、溶接性、価格が決まります。以下の比較表では、ASTM A312に準拠して供給される、継目無ステンレス鋼管で最も広く注文されるオーステナイト系および二相鋼の6鋼種について、含有元素を示します。
| 鋼種 | UNS | Cr (%) | Ni (%) | Mo (%) | C (% max) | 最高使用温度 |
|---|---|---|---|---|---|---|
| TP304 | S30400 | 18–20 | 8–11 | — | 0.08 | 870 °C (1600 °F) |
| TP304L | S30403 | 18–20 | 8–13 | — | 0.035 | 870 °C (1600 °F) |
| TP316 | S31600 | 16–18 | 10–14 | 2–3 | 0.08 | 870 °C (1600 °F) |
| TP316L | S31603 | 16–18 | 10–14 | 2–3 | 0.035 | 870 °C (1600 °F) |
| TP321 | S32100 | 17–19 | 9–12 | — | 0.08 | 870 °C (1600 °F) |
| Duplex 2205 | S32205 | 22–23 | 4.5–6.5 | 3.0–3.5 | 0.03 | 315 °C (600 °F) |
304と316のステンレス鋼管の違いは?
この鋼種群で主な違いとなる元素はモリブデンです。鋼種316はモリブデンを2-3%含み、塩化物による孔食やすきま腐食への耐性が高く、特に海洋・沿岸環境やその他の塩素系化学薬品を扱う用途に適しています。鋼種304には意図的にモリブデンを添加していません。塩化物濃度が200 ppm未満に保たれる淡水用途、食品加工工場、中程度の産業環境では、鋼種304も同等の耐食寿命を実現し、材料コストを抑えられます。ニッケルとモリブデンの価格差により、304と316のシームレス鋼管には20-40%の価格差が生じます。304で問題ない用途に316チュービングを指定しても、配管予算が不要に増えるだけで、耐食寿命に測定可能な改善はありません。次の判断フローで、適切な鋼種をさらに絞り込めます。
- 腐食環境(塩化物、酸、海洋環境への曝露)ですか?
- 塩化物濃度 >200 ppm → Duplex 2205(PREN ≥35)
- 塩化物濃度 ≤200 ppm、または酸を扱う用途 → 316L
- 非腐食性または穏やかな環境ですか?
- 使用温度 >500 C:321または347(鋭敏化への耐性を持たせるため、チタンまたはニオブで安定化)
- 使用温度500 C、食品または医薬品との接触:304L(電解研磨、Ra 0.8 m)
- 一般産業用途 → 304
用途と鋼種の対応:
- 石油・ガス → 316L / Duplex 2205
- 化学処理 → 316L
- 製薬 → 316L、電解研磨
- 食品・飲料 → 304L
- 発電 → 321 / 347
- 一般産業用途 → 304
その他の合金配管については、Baling Steelのガイドをご覧ください……「304と316の主な違いは合金組成です。316はモリブデンを含み、特に塩化物や多くの工業用溶剤が存在する環境で、耐食性を大幅に高めます」
— Ryerson Technical Resources、Ryerson Inc.
ASTM A312とステンレス鋼シームレス管の主な規格
 ステンレス鋼の継目無鋼管およびチュービングには、複数のASTM/ASME規格が適用されます。仕様の誤りを避けるため、要点を簡単に説明します…
ASTM A312/ A312M-25は、高温用途および一般的な腐食環境で使用するオーステナイト系ステンレス鋼の継目無鋼管、溶接鋼管、強冷間加工鋼管に最も広く引用される仕様です。NPS 1/8″から30″までのサイズと、オーステナイト系鋼種(304、316、321、347など)全般を対象としています。最新の版(2025年五月発行)では、主要な材料特性表と試験手順が複数改訂されました。仕様書の作成時には現行版を参照してください。
ASTM A269は、一般用途、計装、熱交換器、小口径導管用途向けのオーステナイト系ステンレス鋼チュービング(継目無および溶接)を対象としています。A269のチューブはNPSではなく外径(OD 6.0-50.8 mm)で指定され、A312鋼管より肉厚が薄くなります。この規格は高圧プロセス配管を対象としていません。
ASTM A213は、フェライト系およびオーステナイト系合金鋼製のボイラー管、過熱器管、熱交換器管(継目無)を規定しています。特定の高い内圧下で長期間の高温運転に耐えるチューブが必要な発電用途で、広く参照されています。発電用途で炭素鋼継目無鋼管を使用する場合は、A106仕様を参照してください。
ASMEの規格仕様はSA312です(ASTM規格との違いは接頭辞「S」のみです)。技術的な内容はASTM仕様と同一で、「S」の接頭辞によって区別されます。ASME BPVCで参照されています。複数の製鋼所が、ASTM A312とASME SA312の両仕様に適合する継目無鋼管の二重認証を追加料金なしで提示しています。異なる規格用途向けに別々の溶鋼を在庫・製造する必要がなくなるためです。
ASTM A789およびA790:二相ステンレス鋼(別名S32205またはS32750。関連ページを参照..)は、塩化物濃度が高い環境や、配管重量の増加を抑えながら降伏強さの高い肉厚を得るメリットがある場合に指定されます。
| 規格 | 製品 | 適用範囲 | サイズ範囲 |
|---|---|---|---|
| ASTM A312 | 鋼管 | 継目無・溶接オーステナイト系ステンレス鋼 | NPS 1/8″–30″ |
| ASTM A269 | チュービング | 一般用途向け継目無・溶接オーステナイト系ステンレス鋼 | 外径 6.0–50.8 mm |
| ASTM A213 | チューブ | 継目無ボイラー・過熱器・熱交換器用チューブ | 外径 6.0–50.8 mm |
| ASTM A789 | チューブ | 継目無および溶接の二相ステンレス鋼 | OD 19.0–60.5 mm |
| ASTM A790 | 鋼管 | 継目無・溶接二相ステンレス鋼 | NPS 3/4″–10″ |
SS SMLS鋼管の出荷には、MTR(ミル証明書またはMTCとも呼ばれます)を必ず添付してください。SS SMLS鋼管について、次の5項目をすべて照合します。(1) ヒート番号と鋼管のステンシル表示、(2) Cr/Ni/Mo濃度をASTMの上限・下限と比較した化学成分分析、(3) 引張強さと降伏強さを表4の最小値と比較した結果、(4) 水圧試験の圧力と結果、(5) 非破壊検査の方法と合格基準。要注意:MTRに3年以上前のASTM規格改訂版が記載されている場合は、製造所に確認してください。
SS SMLS鋼管のサイズ・スケジュール・寸法表
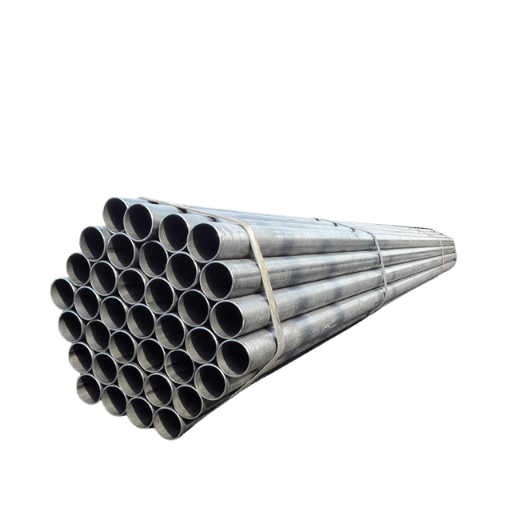 以下は、最も一般的なNPSサイズ範囲(1/2″~8″)について、ASME B36.19Mのスケジュール10S、40S、80Sの肉厚を示す寸法表です。肉厚は、密度7.99 g/cmの316/316Lステンレス鋼について算出しています。最終寸法の確認には、原材料および加工業者の部品表または認証済み寸法データシートを参照してください。
| NPS | OD (mm) | SCH 10S 肉厚 (mm) | SCH 40S 肉厚 (mm) | SCH 80S 肉厚 (mm) | SCH 40S 重量 (kg/m) |
|---|---|---|---|---|---|
| 1/2 ″ | 21.34 | 2.11 | 2.77 | 3.73 | 1.29 |
| 3/4 ″ | 26.67 | 2.11 | 2.87 | 3.91 | 1.71 |
| 1 ″ | 33.40 | 2.77 | 3.38 | 4.55 | 2.54 |
| 1-1/4″ | 42.16 | 2.77 | 3.56 | 4.85 | 3.44 |
| 1-1/2″ | 48.26 | 2.77 | 3.68 | 5.08 | 4.11 |
| 2 ″ | 60.33 | 2.77 | 3.91 | 5.54 | 5.52 |
| 3 ″ | 88.90 | 3.05 | 5.49 | 7.62 | 11.47 |
| 4 ″ | 114.30 | 3.05 | 6.02 | 8.56 | 16.32 |
| 6 ″ | 168.28 | 3.40 | 7.11 | 10.97 | 28.69 |
| 8 ″ | 219.08 | — | 8.18 | 12.70 | 43.20 |
ASTM A312に基づく肉厚公差:NPS 2.5″の場合は(+20%) / (2.5 %)。NPS 3-18の場合は(+22.5%) / (2.5 %)です。ただし、公差が適用されるSCH 40S鋼管の公称肉厚が3.91 mmの場合、任意の箇所で3.42 mmまで薄くなることがあります。圧力計算では、最小肉厚(実測値)を設計肉厚として考慮してください。
ステンレス鋼シームレス管と溶接管の比較
 ステンレス鋼配管に継目無管と溶接管のどちらを選ぶかは、許容圧力、サイズの入手性、寸法公差、経済性を考慮して決めます。以下の実測値は、エンジニアリング上の判断に役立ちます。
| 項目 | 継目無 | 溶接(ERW/LSAW) |
|---|---|---|
| 溶接継目 | なし | 長手方向(ERW)またはらせん状(SSAW) |
| ASME Sec. VIII 継手効率(E) | 1.00 | 0.85(Type 1継手、RTなし) |
| 肉厚の均一性 | 通常±12.5% | ±5–10%(平鋼帯を使用) |
| 規格上の最大サイズ(NPS) | 24″(一般的なサイズ) | 48″+ |
| 表面仕上げ(Ra) | 3.2–6.3 μm(熱間仕上げ) | 0.8–3.2 μm(冷間圧延鋼帯) |
| コスト差 | 基準 | 継目無管より15–40%低い |
| 納期 | 8–16週間(輸入) | 4–8週間 |
- ASME B31.3に基づく高圧用途(継手E=1.0)
- 厳しい繰返し荷重または振動がある場合
- NACE MR0175に基づく硫化水素環境用
- NPS ≤12″で、十分な在庫がある場合
- 大口径(>24″ NPS)—継目無鋼管の入手不可
- 厳しい肉厚公差が必要な場合
- 予算に制約がある重要度の低い用途
- 短納期が必要な場合(4–8週間と8–16週間の比較)
鋼管の主な3つの種類は?
製造方法で分類すると、鋼管は主に3種類あります。(1) ピルガー圧延による拡孔で鋼片から製造する継目無鋼管。(2) ERW(電気抵抗溶接鋼管)。熱間成形した平鋼材を半円筒状にし、対になったロールから供給する高周波電流で端部を接合します。(3) LSAW(長手方向サブマージアーク溶接鋼管)。NPS 16″以上で製造され、冷間成形した鋼帯を半円筒状にしてサブマージアーク溶接ヘッドに通します。詳しくは、Baling SteelのERW鋼管とステンレス鋼溶接管のガイドをご覧ください。継目無鋼管とシームレスチューブ—適切な製品の発注方法
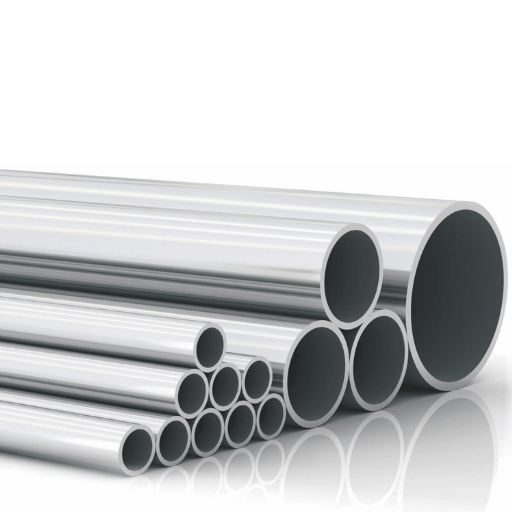 調達において「鋼管」と「チューブ」は同じ意味ではありません。異なる製品を指し、それぞれ別の規格と寸法指定が適用されます。誤った製品を選ぶと、現場での組み立てに支障をきたすおそれがあります。
| 呼び方 | 「1 inch」鋼管(NPS 1″) | 「1 inch」チューブ(1″ OD) |
|---|---|---|
| 実外径 | 1.315″ (33.40 mm) | 1.000″ (25.40 mm) |
| 寸法規格 | ASME B36.19M | 外径をインチ分数で指定 |
| 適用規格 | ASTM A312 | ASTM A269 / A213 |
| 肉厚の指定方法 | スケジュール(SCH 10S、40S、80S) | ゲージまたはインチ小数 |
| 端部仕上げ | プレーンエンドまたは開先加工 | 直角切断 |
| 主な用途 | プロセス配管システム | 計装、熱交換器 |
NPS 1″鋼管の設計に「1″ stainless tube」を発注すると、寸法に24%の差(外径1.000″と1.315″)が生じ、管継手や付属品が適合しません。
プロジェクトに適したSSシームレス鋼管の選び方
 適切なNPSまたはODの呼び方とボイラー管の仕様を選ぶためのガイドを、Baling Steelが提供します。
- ✔ 鋼種:溶接を予定している場合は、「L」サフィックスを含めた正確な鋼種を指定してください(304L、316L)。「L」の指定を省略すると、現場溶接時に粒界鋭敏化が起きるおそれがあります。標準鋼種(304、316)では炭素含有量が最大0.08%まで許容されており、溶接熱影響部にクロム炭化物が生成するのに十分な量だからです。
- ✔ サイズとスケジュール:NPSとスケジュール番号を指定してください(例:NPS 2″ SCH 40S)。図面のOD値がNPSの規定と一致していることを確認してください。NPS 2″鋼管のODは60.33 mmであり、50.80 mmではありません。
- ✔ 規格:プロセス配管にはASTM A312/A312M-25を指定してください。プロジェクトがASME Boiler and Pressure Vessel Codeの適用対象となる場合は、追加費用なしでSA312との二重認証を依頼してください。
- ✔ 表面仕上げ:熱間仕上げ(標準、Ra 3.2–6.3 μm)、冷間引抜き(Ra 1.6–3.2 μm)、または電解研磨(医薬品・半導体用途向け、Ra ≤0.8 μm)から選択します。仕上げは洗浄のしやすさと腐食発生への耐性に影響します。
- ✔ 長さ:定尺なし(5.8–6.4 m)は費用を抑えられます。定尺または切断長を指定すると現場での切断を減らせますが、価格は10–15%上がります。製造所の標準的な定尺なしの長さは約6 m(20 ft)です。
- ✔ 端部仕上げ:ソケット溶接継手にはプレーンエンド(PE)、突合せ溶接接続にはベベルエンド(BE、ASME B16.25に準拠した標準37.5°開先)、NPS 2″以下の小口径接続にはねじ込みエンド(TE)を指定してください。
- ✔ 試験と非破壊検査:ASTM A312 §11により水圧試験が必須です。重要な用途(高圧、繰返し荷重、硫化水素環境用)では、ASTM E213に準拠した超音波探傷試験(UT)を追加してください。鋼管がH&sub2;S環境にさらされる場合は、NACE MR0175への適合を指定してください。
定尺なし(5.8-6.4m)は、定尺指定(7.9-10.7m)より約10-15%安くなります。プロジェクトで購入条件に柔軟性がある場合は、定尺なしを検討してください(切り戻しによる端材を最小限に抑えられれば、コスト面のメリットはさらに大きくなります)。
ステンレス鋼継目無鋼管の市場動向と業界の見通し
- 石油・ガス業界での需要拡大:深海探査では、海底フローラインや硫化水素を含むガス田の坑内チュービングに、耐食性のある継目無鋼管が必要です。
- アジアでのエチレンおよびPTAプラントの新設:近い将来に稼働する新たな製造施設のプロセス配管では、ASTM A312継目無鋼管の需要が見込まれます。
- アジアの医薬品製造への投資:新設施設のクリーンルーム配管システムでは、電解研磨仕上げの316L継目無鋼管の需要が見込まれます。
SS SMLS鋼管に関するよくある質問
Q:SS鋼管とMS鋼管とは何ですか?
回答を見る
Q:SSW鋼管とは何ですか?
回答を見る
Q:ステンレス鋼管はすべて継目無ですか?
回答を見る
Q:SS SMLS鋼管の価格はどのように算出されますか?
回答を見る
Q:ASTM A312とA269の違いは何ですか?
回答を見る
Q:SS SMLS鋼管にねじを切ることはできますか?
回答を見る
プロジェクト向けのSS SMLS鋼管をお探しですか?
Baling Steelは、NPS 1/8″から24″までのASTM A312ステンレス鋼継目無鋼管を、304、316、321、二相鋼の各鋼種で供給しています。すべての出荷品に、トレーサビリティを確保するミルシートを添付します。
見積もりを依頼する →技術資料について
本情報は、公開済みの規格、査読済みの冶金学研究論文、および技術者コミュニティからの助言をもとにまとめたものです。Baling Steelはステンレス鋼管のサプライヤーです。上記の鋼種選定と購入基準に関する助言は、複数の業界での現場経験に基づく一般論であり、単一メーカーの視点に基づくものではありません。購入注文に記載する前に、すべての仕様を規格の最新版で確認してください。
Baling Steelのエンジニアリングチームが確認しました。
参考資料・出典
- ASTM A312/A312M規格仕様 – ASTM International
- ステンレス鋼管の冷間ピルガー圧延のモデリング – Lule University of Technology
- 304と316のステンレス鋼:どのように異なるのか? – Ryerson Inc.
- 継目無鋼管の重要な公差 – Fluid Tech Piping
- 米国の予測:ステンレス鋼継目無鋼管市場2026-2034 – Research and Markets
- 米国の消費向け鉄鋼輸入 – U.S. Census Bureau
- 米国鉄鋼のヤード要件 – U.S. Environmental Protection Agency
関連記事
- ステンレス鋼継目無鋼管の総合ガイド – 製品情報と仕様
- 鋼管サイズ表の完全版 – あらゆる種類の鋼管サイズを参照できるスケジュール表
- ERW鋼管の完全ガイド – 電気抵抗溶接鋼管の概要
- 合金鋼管の完全ガイド – クロム、モリブデン、その他のニッケル合金鋼管の概要
- ASTM A106 B鋼管 – 炭素鋼継目無鋼管の規格と仕様
- ボイラー管 – あらゆる種類のボイラーチュービングと熱交換器の用途・規格

