


Kurzdaten
| Vollständige Bezeichnung | Schmelzgebundenes Epoxidharz (FBE) |
| Beschichtungstyp | Duroplastische Pulverbeschichtung (irreversible Vernetzung) |
| Applikationstemperatur | 180–250°C (356–482°F) |
| Äußere Schichtdicke | 350–500 µm (14–20 mil) gemäß AMPP/ISO 21809-2 |
| Innere Schichtdicke | Schichtdicke: 152–254 µm (6–10 mil) |
| Max. Einsatztemperatur | ~85°C (185°F) bei einschichtiger Beschichtung; ~110°C mit 3LPE-Überzug |
| Wichtige Normen | CSA Z245.20, AWWA C213, ISO 21809-2:2026 |
| Hauptanwendung | Korrosionsschutz für Rohrleitungen |
| Weltmarkt | $7,3 billion (2025) |
Was ist eine FBE-Beschichtung und wie schützt sie Stahlrohre?
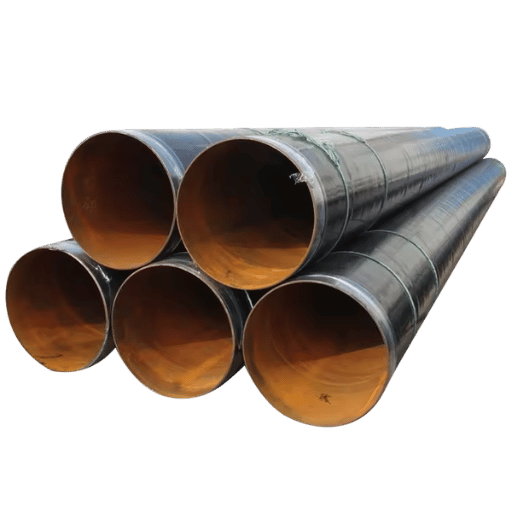 FBE (Fusion Bonded Epoxy) ist eine duroplastische Pulverbeschichtung auf Epoxidharzbasis, die als Korrosionsschutz für Stahlrohre und Rohrleitungsformstücke entwickelt wurde. Im Gegensatz zu Nasslack oder thermoplastischen Beschichtungen, die als separate Schicht auf der Metalloberfläche verbleiben, geht FBE eine chemische Verbindung mit dem Stahlsubstrat ein.
Die Chemie von FBE ist vergleichsweise einfach, erfordert aber hohe Präzision. Eine fertige FBE-Beschichtung besteht im Wesentlichen aus zwei Komponenten: Epoxidharz und einem Härter auf Aminbasis. Diese beiden Komponenten werden vorgemischt und im Herstellungsprozess zu einem feinen, trockenen Pulver verarbeitet.
Kommt das Pulver mit auf 180 0C bis 250 0 C vorgewärmtem Stahl in Kontakt, schmelzen die Pulverpartikel sofort und fließen zusammen. Durch die innige Vermischung wird eine intermolekulare chemische Reaktion ausgelöst, die als Vernetzung bezeichnet wird. Dabei bilden die Moleküle ein starres dreidimensionales Polymergerüst.
Nach der Vernetzung lässt sich die Beschichtung nicht wieder in eine verformbare Masse zurückverwandeln.
Das unterscheidet FBE von thermoplastischen Beschichtungen, die sich durch erneutes Erhitzen wieder erweichen lassen. Aufgrund der vernetzten Polymerstruktur ist das bei FBE nicht möglich. So entsteht eine porenfreie, durchgehende Barriere zwischen der Stahloberfläche und der aggressiven Umgebung. Sie verhindert, dass Feuchtigkeit, Sauerstoff, gelöste Salze und Chemikalien mit dem Metall in Kontakt kommen.
Warum haftet FBE so fest auf Stahl?
Entscheidend ist das Vorwärmen. Das Stahlsubstrat wird vor dem Auftragen des Pulvers innerhalb eines bestimmten Temperaturbereichs gehalten. In diesem Bereich verflüssigt sich das Epoxidpulver bei Kontakt und benetzt vollständig die feinen Spitzen und Vertiefungen der gestrahlten Stahloberfläche.
Während der schmelzgebundenen Applikation verankert sich das Epoxidharz physikalisch und chemisch im Oberflächenprofil des erwärmten Rohrs. Dadurch erreicht es eine Haftfestigkeit, die deutlich über der von Beschichtungen liegt, die bei Umgebungstemperatur aufgetragen werden.
FBE wird als duroplastische Polymerbeschichtung eingestuft. Die Vernetzungsreaktion zwischen Epoxidharz und Härter auf Aminbasis ist irreversibel – nach dem Aushärten lässt sich die Beschichtung nicht wieder aufschmelzen oder neu formen, auch nicht bei Temperaturen oberhalb des ursprünglichen Applikationsbereichs.
Die FBE-Beschichtung (schmelzgebundenes Epoxidharz) ist eine duroplastische Beschichtung, die bei 180-250C auf vorgewärmte Stahlrohre aufgetragen wird. Das aufgetragene Epoxidpulver schmilzt sofort und vernetzt zu einer festen, unveränderlichen Schutzschicht, die Korrosion sowie Wasser- und Chemikalieneinwirkung bei erdverlegten oder eingetauchten Rohrleitungen verhindert.
Für Pipeline- und Projektingenieure bedeutet dies ganz praktisch, dass die Beschichtung auf eine nachweislich erfolgreiche Einsatzgeschichte von mehr als 40 Jahren zurückblicken kann. Fachgerecht auf eine ausreichend vorbereitete Oberfläche aufgetragen, widersteht ein FBE-beschichtetes Rohr kathodischer Enthaftung, Bodenbeanspruchung und chemischer Einwirkung unter verschiedensten Verlegebedingungen.Applikation der FBE-Beschichtung: der 4-stufige Prozess
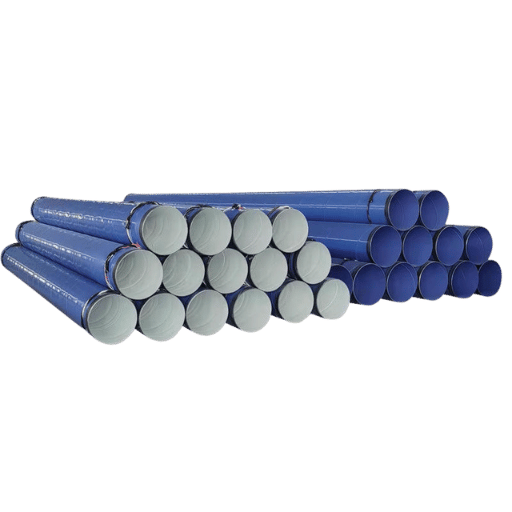
Wie wird eine FBE-Beschichtung aufgetragen?
FBE wird üblicherweise in einer kontrollierten Fertigungsumgebung in vier Schritten aufgetragen: Oberflächenvorbereitung durch Strahlen, Vorwärmen des Stahlrohrs auf 180-250C, elektrostatisches Aufsprühen des Epoxidpulvers und anschließendes thermisches Aushärten mithilfe der Restwärme des Rohrs. Jeder Schritt erfordert präzise Prozessparameter. Fehler in einem beliebigen Schritt – insbesondere eine unzureichende Oberflächenvorbereitung – gelten als Hauptursache für vorzeitiges Beschichtungsversagen im Einsatz.- Oberflächenvorbereitung — Das Stahlrohr wird nach SSPC-SP 10 / NACE No. 2 (nahezu weißer Strahlreinheitsgrad) gestrahlt. Dabei werden Zunder, Rost und Verunreinigungen entfernt und zugleich ein Rauheitsprofil von 1,5–4,0 mils (37–100 µm) erzeugt. Vor dem Strahlen wird die Rohroberfläche auf Öl, Fett und lösliche Salze geprüft. Eine Chloridverunreinigung von mehr als 20 µg/cm² muss durch Waschen entfernt werden – unter der Beschichtung eingeschlossene Salzrückstände lösen osmotische Blasenbildung aus. Die Zeit zwischen Strahlen und Beschichtungsauftrag ist zu minimieren, um Flugrost auf dem freigelegten Stahl zu verhindern.
- Vorwärmen — Das gestrahlte Rohr läuft durch eine Induktionsspule oder einen gasbeheizten Ofen, in dem der Stahl auf 180–250°C (356–482°F) erwärmt wird. Bei alleiniger FBE-Beschichtung liegt der Zielbereich üblicherweise bei 225–245°C. Eine gleichmäßige Temperatur über den gesamten Rohrumfang ist entscheidend: Zu heiße Stellen lassen das Pulver vorzeitig gelieren, bevor es fließen und die Oberfläche benetzen kann. Zu kalte Stellen führen zu unvollständiger Vernetzung und schlechter Haftung. Infrarot-Pyrometer prüfen die Temperatur an mehreren Stellen des Rohrs, bevor es in die Spritzkabine gelangt.
- Pulverauftrag — In der Spritzkabine tragen elektrostatische Spritzpistolen geladenes Epoxidpulver auf die geerdete Rohroberfläche auf. Die elektrostatische Ladung hält die Pulverpartikel kurzzeitig am Rohr; die eigentliche Haftung entsteht jedoch durch Wärme: Das Pulver schmilzt bei Kontakt mit dem heißen Stahl, fließt in das Oberflächenprofil und beginnt, das Substrat zu benetzen. Mehrere Pistolenreihen gewährleisten eine vollständige Beschichtung des Rohrumfangs. Das Bedienpersonal überwacht die Sollwerte für die Trockenschichtdicke (DFT) – bei Außenbeschichtungen üblicherweise 350–500 µm – und passt die Pulverzufuhr entsprechend an.
- Aushärten und Abkühlen — Die Vernetzung beginnt, sobald das Pulver schmilzt, und setzt sich während des Transports des Rohrs durch die Beschichtungsanlage fort. Die im Stahlrohr gespeicherte Restwärme treibt die Aushärtungsreaktion innerhalb von Sekunden bis Minuten zum Abschluss; die Dauer hängt von der Rohrwanddicke und den Umgebungsbedingungen ab. Nach dem Aushärten wird das Rohr mit Wasser abgeschreckt oder durch Luft abgekühlt. Anschließend prüfen Qualitätstechniker die ausgehärtete Beschichtung mit einem MEK-Test (Methyl-Ethyl-Keton-Reibtest): Eine vollständig ausgehärtete FBE-Oberfläche hält mehr als 30 MEK-Doppelhübe aus, ohne weich zu werden oder Farbe abzugeben. Bei nicht ausreichend ausgehärteten Beschichtungen schlägt der Test fehl; dies weist auf unzureichende Erwärmung oder Haltezeit hin.
Das Oberflächenprofil muss gemäß SSPC-SP 10 1,5–4,0 mils (37–100 µm) erreichen. Prüfen Sie es mit Vergleichsmustern für Oberflächenprofile oder Replikatband. Die Zeit zwischen Strahlen und Beschichten ist zu minimieren, um Flugrost zu verhindern – die meisten Spezifikationen verlangen, dass die Beschichtung innerhalb von 4 Stunden nach dem Strahlen aufgetragen wird, bei hoher Luftfeuchtigkeit früher.
Spezifikationen für FBE-Beschichtungen: Dicke, Normen und Prüfungen
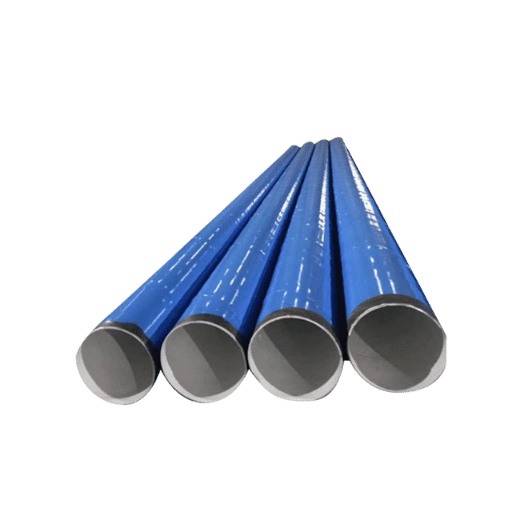 Die Haftung der Beschichtung hängt davon ab, dass die Spezifikationen konsequent und genau eingehalten werden. Zu den Leistungsanforderungen zählen in der Regel die vorgeschriebene Dicke, Haftung und Aushärtung gemäß regionalen oder internationalen Normen. Käufer prüfen diese Spezifikationen zuerst bei der Abnahme, um das Risiko eines vorzeitigen Beschichtungsabbaus und nicht spezifikationsgemäßer Leistung zu minimieren.
Welcher Temperatur hält eine FBE-Beschichtung stand?
Wird FBE allein verwendet, ist die Beschichtung bei hohen Temperaturen bis etwa 85C(185F) einsetzbar. Da das Epoxidharz bei etwa 105-110C (220-230F) erweicht und dadurch für Feuchtigkeit durchlässiger wird, dient FBE bei einer dreischichtigen Polyethylenbeschichtung (3LPE) als Grundierung; eine Polyethylen-Deckschicht bietet zusätzlichen Schutz vor Hitze und mechanischen Einwirkungen. Um den direkten Kontakt mit der Epoxidharzschicht zu vermeiden, liegt die Temperaturgrenze des 3LPE-Rohrs außerdem bei etwa 110C (225F). Steigt die Rohrtemperatur über 110 C, wird statt 3LPE 3LPP verwendet, da dieses für etwa 140 C (2Vergleich der Normen
| Norm | Geltungsbereich | Region | Aktuelle Ausgabe |
|---|---|---|---|
| ISO 21809-2 | Äußere FBE-Beschichtung für Rohrleitungen | International | 2026 (NEU — veröffentlicht im Februar 2026) |
| CSA Z245.20 | FBE-Beschichtung für Stahlrohre | Kanada | 2018 |
| AWWA C213 | FBE-Beschichtung für Wasserrohre und Rohrleitungsformstücke | USA | 2015 |
| ASTM G8 | Prüfung auf kathodische Enthaftung | USA | Aktuell |
Anwendungsabhängige Anforderungen an die Schichtdicke
| Anwendung | Dickenbereich | Hinweise |
|---|---|---|
| Äußere Einschichtbeschichtung | Schichtdicke: 350–500 µm (14–20 mil) | Häufigste Anwendung bei Rohrleitungen |
| Äußere Zweischichtbeschichtung (FBE+ARO) | Schichtdicke: 660–915 µm (26–36 mil) | Verbesserter mechanischer Schutz |
| Innenbeschichtung | Schichtdicke: 152–254 µm (6–10 mil) | Verbesserte Strömung + innerer Korrosionsschutz |
Prüfverfahren
- ✔ Fehlstellenprüfung bei 5 V/m (Hochspannungs-Funkenprüfung) – erkennt mit bloßem Auge unsichtbare Poren und Fehlstellen
- ✔ Haftzugprüfung (15 MPa) – misst die Kraft, die erforderlich ist, um die Beschichtung vom Stahlsubstrat abzulösen
- ✔ Prüfung auf kathodische Enthaftung gemäß ASTM G8 (Radius 8 mm bei 65C / 30 Tagen) – simuliert langfristige elektrochemische Beanspruchung
- ✔ Messung der Trockenschichtdicke (DFT) mit Magnetmessgeräten – prüft an mehreren Stellen, ob die Beschichtungsdicke der Spezifikation entspricht
- ✔ MEK-Reibtest zur Prüfung der Aushärtung – mehr als 30 Doppelhübe ohne Erweichen bestätigen die vollständige Vernetzung
„Der Korrosionsschutz von Rohrleitungen ist von großer Bedeutung. Korrosion ist die zweithäufigste Ursache für gefährliche Ausfälle von Rohrleitungen und betrifft weltweit Millionen von Kilometern. FBE-Beschichtungen sind ein wirksames Schutzmittel – aber nur, wenn sie fachgerecht aufgetragen und geprüft werden.“
— AMPP (Verband für Materialschutz und Leistungsfähigkeit)
Innere und äußere FBE-Beschichtung: Wann welche spezifizieren?
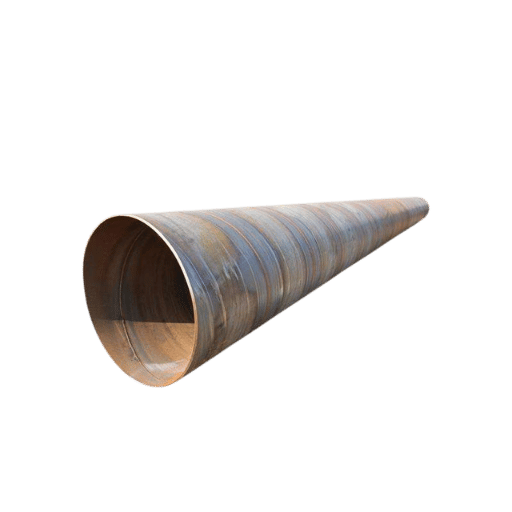 Ob eine innere, äußere oder beidseitige FBE-Beschichtung sinnvoll ist, hängt davon ab, was durch das Rohr transportiert wird, wo es verlegt ist und welchen Korrosionsgefahren die jeweilige Oberfläche ausgesetzt ist. Innen- und Außenbeschichtungen erfüllen unterschiedliche Funktionen. Dennoch ist es bei fast allen Rohrleitungsprojekten vorzuziehen, beide aufzutragen.
Eine äußere FBE-Beschichtung schützt die Rohraußenseite vor Bodenfeuchtigkeit, Grundwasserchemikalien, vagabundierenden elektrischen Strömen und bakterieller Einwirkung. Eine innere FBE-Beschichtung schützt die Rohrinnenseite vor aggressiven Flüssigkeiten. Bei Wasserrohren glättet sie zudem die Innenfläche des Rohrs, senkt dadurch den Energiebedarf für den Transport und verringert die Korrosionsgefahr an der Innenfläche.
Entscheidungsmatrix: Wann eine innere, äußere oder beidseitige Beschichtung spezifizieren?
| Bedingung | Empfehlung | Begründung |
|---|---|---|
| Erdverlegte Rohrleitung, nicht korrosives Medium | Nur äußere FBE-Beschichtung | Korrosionsschutz gegen Bodenangriffe ist ausreichend |
| Erdverlegte Rohrleitung, korrosives Medium (Sauergas, Salzwasser) | Beidseitige Beschichtung (innen + außen) | Beide Oberflächen müssen geschützt werden |
| Oberirdisches Rohr, korrosives Medium | Innere FBE-Beschichtung + äußerer Anstrich | Unterschiedliche äußere Umgebungsbedingungen |
| Wassertransportleitung | Innere FBE-Beschichtung | Verbesserte Strömung + Korrosionsbarriere |
| Ventil und Rohrleitungsformstück | Äußere FBE-Beschichtung (Tauch- oder Spritzverfahren) | Schutz vor korrosiver Umgebung |
Einsatzbereiche FBE-beschichteter Rohre nach Branche
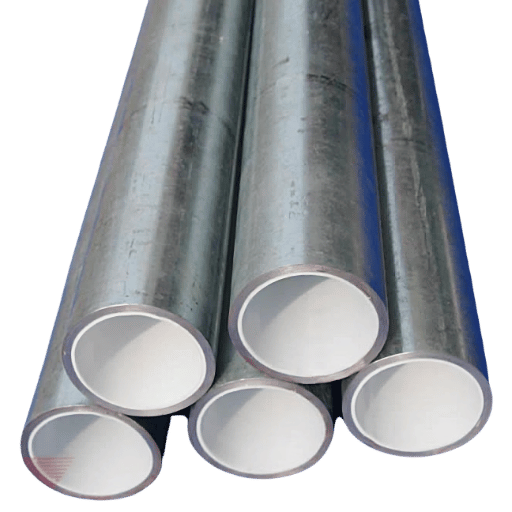
Wie lange hält eine FBE-Beschichtung?
Auf vollständig vorbereiteten Stahloberflächen aufgetragene FBE-Beschichtungen haben eine nachgewiesene Einsatzdauer von 25-40+ Jahren. Selbst danach bleibt der fortschreitende Abbau der Außenbeschichtung langsamer als die äußere Korrosion. Bei Untersuchungen zur Leistungsfähigkeit im Einsatz wertete die Pipeline and Hazardous Materials Safety Administration (PHMSA) der Vereinigten Staaten Daten zahlreicher Pipelinebetreiber aus. Interne Inspektionsprüfungen ergaben „wenig bis keine Korrosion an FBE-beschichteten Rohrleitungen“. Die genaue Obergrenze der Einsatzdauer von FBE bleibt ungewiss, bis einige der ersten, in den 1970er und 1980er Jahren installierten FBE-beschichteten Rohre außer Betrieb genommen und untersucht werden. Faktoren, die die Lebensdauer verkürzen, sind Applikationsfehler, unzureichende Oberflächenvorbereitung, Betriebstemperaturen nahe oder über 85C, Stöße nach dem Beschichten, Erschütterungen beim Transport oder bei der Verlegung sowie physische Beschädigungen der Beschichtung. FBE-beschichtete Rohre werden für den Transport von Öl und Gas, kommunale Wasserverteilungsnetze, Gründungspfähle und den Hochbau spezifiziert. Allen Anwendungen ist ein Bedarf gemeinsam: langfristiger Korrosionsschutz für Stahloberflächen, auf denen Verunreinigungen oder Feuchtigkeit vorkommen und die elektrochemisch aktiven Bodenbedingungen ausgesetzt sind.Anwendungen nach Branche
- Öl- und Gastransport — Rohöl- und Erdgasfernleitungen bilden den größten Einzelmarkt für FBE-beschichtete Rohre. Für diese Rohrleitungen werden üblicherweise Rohre gemäß API 5L Güte B bis zu den Güten X42–X70 eingesetzt; die äußere FBE-Beschichtung dient als primäre Korrosionsbarriere. Sowohl ERW-Rohre als auch LSAW-Rohre werden bei Onshore-Transportprojekten häufig mit FBE-Beschichtung spezifiziert.
- Wasser und Abwasser — Kommunale Wasserhauptleitungen und Abwasserdruckleitungen werden gemäß AWWA C213 aus FBE-beschichteten Stahlrohren hergestellt. Für Trinkwasserleitungen wird eine innere FBE-Auskleidung spezifiziert, um Eisenabgabe zu verhindern und die hydraulische Reibung zu verringern. Spiralgeschweißte Rohre mit größeren Durchmessern (24”–120”) werden für den Wassertransport häufig innen mit FBE ausgekleidet.
- Gründungspfähle — Für Offshore- und Onshore-Gründungspfähle in Meeresumgebungen wird außen FBE aufgetragen, um sie im Spritzwasserbereich und unterhalb der Schlammlinie vor Meerwasserkorrosion zu schützen. Auch Leiterrohre für Offshore-Bohrplattformen erhalten zum Korrosionsschutz in Salzwasserumgebungen eine FBE-Beschichtung.
- Bauwesen — FBE wurde früher für Betonbewehrungsstäbe in Brückenfahrbahnen verwendet, um chloridbedingte Korrosion durch Streusalz zu verhindern. Das American Segmental Bridge Institute berichtet jedoch von einem Rückgang der Anwendung seit 2005; viele Brückenplaner setzen inzwischen auf alternative Korrosionsschutzverfahren.
- Industrie — Rohrleitungen in Chemieanlagen, Kühlsysteme von Kraftwerken und Förderrohre für Bergbauschlämme werden mit FBE beschichtet, wenn die Kombination aus Flüssigkeitschemie und Betriebstemperatur innerhalb des Leistungsbereichs von FBE liegt.
Ein kommunaler Wasserversorger im Südosten der Vereinigten Staaten spezifizierte für 24 km einer Wassertransportleitung mit 16-inch Durchmesser eine innere und äußere FBE-Beschichtung. Nach 30 Jahren Dauerbetrieb zeigte eine Inline-Inspektion keinen messbaren Wandverlust an den FBE-beschichteten Abschnitten. An unbeschichteten Anschlussabschnitten war die Wanddicke dagegen um 15–20 % zurückgegangen. Der Versorger schätzte, dass die FBE-Beschichtung die Einsatzdauer der Rohrleitung um mindestens 25 Jahre verlängert und geschätzte $4,2 million an vorzeitigen Ersatzkosten vermieden hatte.
FBE-Beschichtung oder 3LPE: So wählen Sie das passende Rohrleitungsbeschichtungssystem
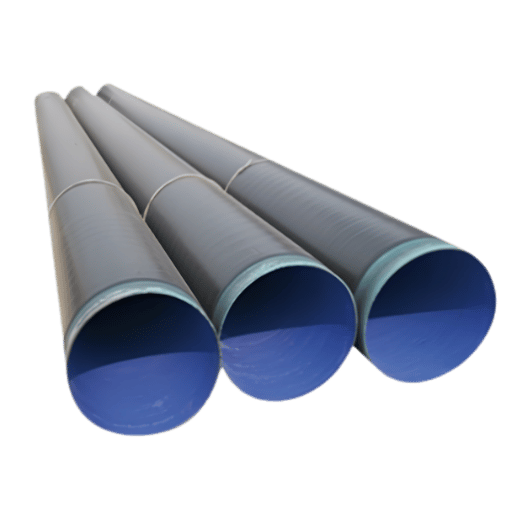 Die Entscheidung zwischen einschichtiger FBE- und dreischichtiger Polyethylenbeschichtung (3LPE) ist eine wichtige Abwägung bei einem Rohrleitungsprojekt. Beide Systeme nutzen FBE-Epoxidharz als Korrosionsbarriere. 3LPE ist jedoch ein mehrschichtiges System mit einer Copolymer-Klebeschicht und einer Polyethylen-Schutzschicht, die eine höhere mechanische und thermische Beständigkeit bietet.
| Parameter | Einschichtige FBE-Beschichtung | 3-Schicht-Polyethylen (3LPE) |
|---|---|---|
| Aufbau | Eine Epoxidharzschicht | FBE-Grundierung + Klebstoff + PE-Deckschicht |
| Dicke | Schichtdicke: 350–500 µm (14–20 mil) | 1,8–3,0 mm (70–120 mil) |
| Max. Einsatztemperatur | ~85°C (185°F) | ~110°C (230°F) |
| Mechanische Beständigkeit | Mittel (anfällig für Riefen) | Hoch (PE-Schicht absorbiert Stöße) |
| Applikationskosten | Niedriger (ein Beschichtungsdurchgang) | Höher (Dreischichtverfahren) |
| Reparatur von Baustellenschweißnähten | Einfacher (FBE-Ausbesserung oder Manschette) | Aufwendig (Schrumpfmanschette erforderlich) |
| Am besten geeignet für | Mittlere Temperatur, nicht steiniger Boden | Hohe Temperatur, steiniges Gelände, HDD-Verlegung |
- Geringere Material- und Applikationskosten
- Einfacherer und schnellerer Applikationsprozess
- Einfachere Reparatur von Baustellenverbindungen
- Hervorragende Haftung auf dem Stahlsubstrat
- Nachgewiesene Einsatzgeschichte von mehr als 40 Jahren
- Geringere mechanische Beständigkeit und geringerer Schutz vor Beschädigungen durch Riefen
- Maximale kontinuierliche Einsatztemperatur von ~85°C
- Bei Lagerung im Freien anfällig für UV-bedingten Abbau
- Dünne Schicht, daher anfälliger für Beschädigungen bei der Handhabung
- Für optimale Ergebnisse ist eine kontrollierte Fertigungsumgebung erforderlich
Reparatur der FBE-Beschichtung und Schutz von Baustellenverbindungen
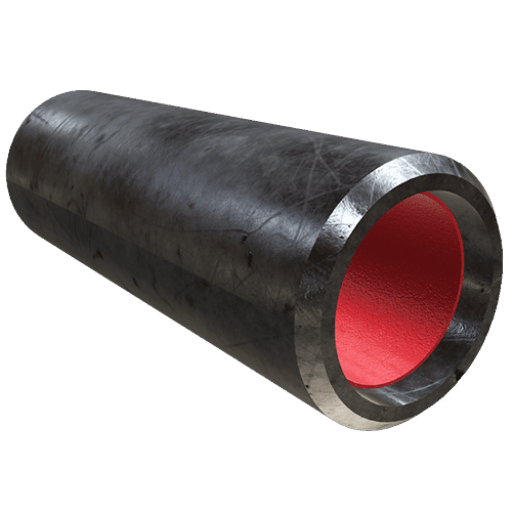 Alle geschweißten Rohrleitungsverbindungen unterbrechen die werkseitig aufgetragene FBE-Beschichtung. Diese Bereiche müssen auf der Baustelle geschützt werden. Auch Beschädigungen durch Handhabung, Kratzer beim Transport oder Schäden während der Bauarbeiten können die Beschichtung des Rohrkörpers durchbrechen.
In beiden Fällen ist ein Korrosionsschutz erforderlich, der auf der Baustelle mit einer werkseitig aufgetragenen FBE-Beschichtung kompatibel ist.
Die Beschichtung von Baustellenverbindungen ist eine schwierige Aufgabe, da sich die unkontrollierbaren Bedingungen vor Ort – wechselndes Wetter, schwieriger Zugang und knappe Zeitvorgaben während der laufenden Bauarbeiten – nur schwer mit der Haftung und Schichtdicke in Werksqualität nachbilden lassen. Je nach Bedarf kommen drei Hauptverfahren zum Einsatz.
Vergleich der Verfahren für Baustellenverbindungen
| Methode | Anwendung | Typische Dicke | Am besten geeignet für |
|---|---|---|---|
| Schrumpfmanschette | Um die Verbindungsstelle legen und durch Erwärmen schrumpfen | 1,5–3,0 mm | Am häufigsten verwendet, bei HDD-Kreuzungen |
| Flüssigepoxid | Auftragen mit Pinsel oder Sprühgerät | 500–750 µm | Kleinere Reparaturen, Rohrleitungsformstücke |
| FBE-Minibeschichtung | Mobile Induktionserwärmung und Pulverauftrag | 350–500 µm | Beschichtungsqualität wie im Werk vor Ort |
Checkliste für das Reparaturverfahren
- ✔ Beschädigte Beschichtung bis auf intaktes FBE entfernen und die Kanten ausdünnen, damit am Übergang keine Feuchtigkeit eindringt
- ✔ Den Stahl während der Reparatur durch Strahlen gemäß SSPC-SP 10 (nahezu weißes Metall) vorbereiten
- ✔ Reparaturbeschichtung gemäß Projektspezifikation auftragen – Flüssigepoxid, Schrumpfmanschette oder FBE-Minibeschichtung
- ✔ Prüfen Sie den reparierten Bereich mit der Fehlstellenprüfung bei 5 V/m. Die gesamte reparierte Oberfläche muss dieses Prüfniveau zu 100 % erfüllen.
- ✔ DFT-Messwerte, Ergebnisse der Fehlstellenprüfung und Fotos der Reparaturen im Projektordner dokumentieren
Markttrends und Branchenausblick für FBE-Beschichtungen (2026–2033)
 Die weltweite Nachfrage nach FBE-Beschichtungen dürfte langfristig über ein ganzes Jahrzehnt hinweg wachsen. Hauptgrund sind Investitionen in die Pipeline-Infrastruktur für Energie, Wasser und industrielle Anwendungen. Für Beschaffungsteams, die den Markt beobachten, liefern neue oder auslaufende Anforderungen sowie aktualisierte Spezifikationen für geplante Pipelinebauprojekte wichtige Informationen zur Planung der Beschaffungsstrategie.
Drei zentrale Trends im FBE-Markt
1. Marktwachstum durch Energieinfrastruktur – Das Volumen des globalen FBE-Beschichtungsmarktes wurde 2025 auf 7,3 Milliarden USD geschätzt und soll bis 2033 auf 11,3 Milliarden USD anwachsen. Das entspricht einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 6,1 % (Grand View Research). Der wichtigste Wachstumstreiber – die Herstellung von Öl- und Gaspipelines – dürfte weiterhin bestehen. Das Wachstum bei Energieleitungen wird jedoch auch durch den Ersatz und die Modernisierung der Wasserleitungsinfrastruktur in Nordamerika, dem Nahen Osten und Südostasien gestützt. Es wird erwartet, dass die weltweite Pipeline-Infrastruktur sowie der Beschichtungsbedarf der kommunalen Versorgungsbetriebe und der Industrie die zusätzliche Nachfrage nach FBE für Pipelines im Zeitraum 2026-2033 aufnehmen und damit neue Märkte für Pipeline-FBE schaffen. 2. Aktualisierung der Normen – ISO 21809-2:2026 – Die Internationale Organisation für Normung veröffentlichte ISO 21809-2 in der neuesten Ausgabe 2026 im Februar 2026. Sie ersetzt die Ausgabe IEC020 von 2014. ISO 21809-2 legt Anforderungen an äußere FBE-Beschichtungen für Öl- und Gaspipelines fest und wird weltweit in Spezifikationen für Pipelinebeschichtungen herangezogen. Die Ausgabe 2026 enthält aktualisierte Anforderungen an die Qualifikationsprüfung und an die Eigenschaften der Bestandteile. Insgesamt ist sie stärker an die 12-jährige Weiterentwicklung bewährter Verfahren für FBE-Beschichtungen von Öl- und Gaspipelines angepasst und auf dem aktuellen Stand. Beschaffungsteams, die Pipelineprojekte für 2026-2027 planen, müssen ihre Beschichtungsspezifikationen entsprechend aktualisieren und die ACR-06-Konformität der Beschichtungslieferanten prüfen. 3. Weiterentwicklung der Auftragsverfahren – Die Entwicklung von FBE-Verfahren bei niedrigen Temperaturen, die auf eine Auftragstemperatur von 175-200 C abzielen (im Durchschnitt 50 C unter den herkömmlichen 225 C), dürfte den Marktanteil der älteren, überholten FBE-Verfahren bei 225 C weiter verringern. Sie sind besonders dann eine Überlegung wert, wenn Energieeinsparungen oder ein verbessertes Fließverhalten der Beschichtung gefragt sind. Außerdem gewinnen zweilagige FBE-Systeme mit einer abriebfesten Deckbeschichtung (ARO) an Bedeutung. Sie werden eingesetzt, wenn vollständige 3LPE-Systeme überdimensioniert sind, eine einschichtige FBE-Beschichtung aber eine zu geringe Widerstandsfähigkeit gegen Riefen aufweist. Diese Systeme kommen zunehmend in mechanisch stark beanspruchten Einsatzbereichen zum Einsatz, bei einer Gesamtdicke von 660-915m.Häufig gestellte Fragen zu FBE-Beschichtungen
Frage: Wofür steht FBE bei Rohrbeschichtungen?
Antwort anzeigen
Frage: Ist FBE dasselbe wie eine Pulverbeschichtung?
Antwort anzeigen
Frage: Läuft eine FBE-Beschichtung ab oder baut sie sich bei der Lagerung ab?
Antwort anzeigen
Frage: Ist eine FBE-Beschichtung für Trinkwasserleitungen sicher?
Antwort anzeigen
Frage: Kann eine FBE-Beschichtung vor Ort aufgetragen werden?
Antwort anzeigen
Frage: Welche Farbe hat eine FBE-Beschichtung?
Antwort anzeigen
Frage: Was ist der Unterschied zwischen FBE- und Flüssigepoxidbeschichtungen?
Antwort anzeigen
Benötigen Sie für Ihr Projekt FBE-beschichtete Rohre?
Baling Steel liefert FBE-beschichtete Stahlrohre in großen Mengen und mit Standarddurchmessern zwischen 2″ und 48″. Das Angebot umfasst in der Regel einschichtige sowie zweischichtige Beschichtungen, die den Normen für Druckrohre entsprechen. Alle Beschichtungen erfüllen die Normen ISO 21809-2 und AWWA C213.
Angebot anfordern →Unsere Einschätzung zu diesem Leitfaden
Baling Steel liefert FBE-beschichtete Stahlrohre für Öl- und Gasprojekte, Wasserinfrastruktur und Bauvorhaben in mehr als 40 Ländern weltweit. Dieses technische Datenblatt wurde anhand von Informationen aus Branchennormendokumenten von ISO, AWWA und AMPP zusammengestellt. Bei der Darstellung der Branche haben wir kenntlich gemacht, wo Daten aus Marktforschungen Dritter verwendet wurden.
Quellen und Referenzen
- AMPP – „FBE-Auftrag und -Prüfung: Häufige Herausforderungen“ (2025) – blogs.ampp.org
- ISO 21809-2:2026 – Äußere Beschichtungen von Rohrleitungen in der Öl- und Gasindustrie – iso.org
- NIH/PMC – „Prüfverfahren zur Bewertung der Zuverlässigkeit von Korrosionsschutzbeschichtungen“ – pmc.ncbi.nlm.nih.gov
- NIH/PMC – „Kritische Überprüfung der zeitabhängigen Leistungsfähigkeit von Polymerbeschichtungen für Pipelines“ – pmc.ncbi.nlm.nih.gov
- PHMSA – „Leistungsfähigkeit von Fusion-Bonded-Epoxy-Beschichtungen“ – regulations.gov
- AWWA C213-15 – Fusion-Bonded-Epoxy-Beschichtungen für Wasserstahlrohre – ansi.org
- Grand View Research – Marktbericht zu Fusion-Bonded-Epoxy-Beschichtungen 2033 – grandviewresearch.com
Verwandte Artikel
- Der umfassende Leitfaden zu 3LPE-beschichteten Rohren – Vergleich von FBE mit dreilagigen Polyethylen-Beschichtungssystemen
- Der umfassende Leitfaden zu ERW-Rohren – Elektrisch widerstandsgeschweißte Rohre für Beschichtungsanwendungen
- Der umfassende Leitfaden zu LSAW-Rohren – Großdurchmesserrohre, längsnahtgeschweißt mit Unterpulververfahren
- Der umfassende Leitfaden zu Futterrohren und Förderrohren – Rohrwaren für die Erdölförderung bei Bohrarbeiten
- Der umfassende Leitfaden zu spiralgeschweißten Rohren – Spiralgeschweißte Rohre für Wasserleitungen und bauliche Anwendungen

