


Краткие характеристики
| Полное название | Эпоксидное покрытие, нанесенное методом плавления (FBE) |
| Тип покрытия | Термореактивное порошковое покрытие (необратимое сшивание) |
| Температура нанесения | 180–250°C (356–482°F) |
| Толщина наружного покрытия | 350–500 µm (14–20 mil) по AMPP/ISO 21809-2 |
| Толщина внутреннего покрытия | 152–254 мкм (6–10 мил) |
| Максимальная рабочая температура | ~85°C (185°F) для однослойного покрытия; ~110°C с покрытием 3LPE |
| Основные стандарты | CSA Z245.20, AWWA C213, ISO 21809-2:2026 |
| Основное применение | Защита трубопроводов от коррозии |
| Мировой рынок | $7,3 billion (2025) |
Что такое покрытие FBE и как оно защищает стальные трубы?
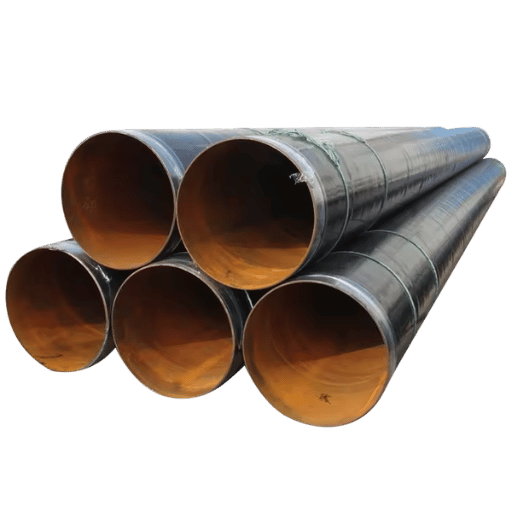 FBE — эпоксидное покрытие, нанесенное методом плавления, — это термореактивное порошковое покрытие на основе эпоксидной смолы, предназначенное для защиты стальных труб и фитингов от коррозии. В отличие от жидкой краски или термопластичных покрытий, которые остаются отдельным слоем на поверхности металла, FBE вступает в химическое взаимодействие со стальной основой.
Химический состав FBE довольно прост, но требует точного контроля. В готовом покрытии FBE фактически присутствуют два основных компонента: эпоксидная смола и отвердитель (молекула на основе амина). В процессе производства их смешивают и запекают, получая мелкий сухой порошок.
При контакте порошка с предварительно нагретой до 180 0C–250 0 C сталью его частицы блестят, мгновенно плавятся и растекаются, соединяясь друг с другом. При тесном смешении начинается межмолекулярная химическая реакция, называемая сшиванием. В результате молекулы образуют неподвижную трехмерную молекулярную структуру (полимер).
После формирования сшитого покрытия вернуть его в пластичное состояние уже невозможно.
Именно это отличает FBE от термопластичных покрытий, которые можно снова размягчить при нагревании. Из-за сшитой структуры полимера покрытие FBE не размягчается повторно. Оно образует непористый непрерывный барьер между поверхностью стали и окружающей агрессивной средой, препятствуя контакту металла с влагой, кислородом, растворенными солями и химическими веществами.
Почему покрытие FBE так прочно сцепляется со сталью?
Все зависит от предварительного нагрева. Перед нанесением порошка стальную основу нагревают до определенного диапазона температур. При такой температуре эпоксидный порошок плавится при контакте со сталью и полностью заполняет мельчайшие выступы и впадины на поверхности после абразивной очистки.
В процессе плавления эпоксидное покрытие физически и химически закрепляется в профиле поверхности нагретой трубы, обеспечивая прочность сцепления, значительно превышающую показатели покрытий, наносимых при температуре окружающей среды.
FBE относится к термореактивным полимерным покрытиям. Реакция сшивания эпоксидной смолы с аминным отвердителем необратима: после отверждения покрытие нельзя расплавить или сформовать заново, даже при температуре выше исходной температуры нанесения.
Покрытие FBE (эпоксидное покрытие, нанесенное методом плавления) — термореактивное покрытие, которое наносят на предварительно нагретую до 180-250C стальную трубу. Эпоксидный порошок мгновенно плавится и сшивается, образуя неподвижный сплошной слой, защищающий заглубленные или погруженные в воду трубопроводы от коррозии, воды и химических воздействий.
Практическое значение для инженеров по трубопроводам и проектировщиков заключается в том, что надежность FBE подтверждена более чем 40-летней историей эксплуатации. При правильном нанесении на должным образом подготовленную поверхность труба с покрытием FBE противостоит катодному отслаиванию, нагрузкам от грунта и химическим воздействиям в различных условиях подземной прокладки.Как наносят покрытие FBE: процесс из 4 этапов
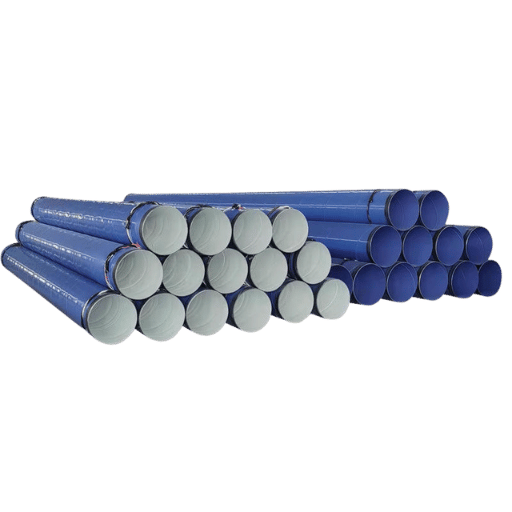
Как наносят покрытие FBE?
Покрытие FBE обычно наносят в контролируемых заводских условиях в четыре этапа: абразивная очистка поверхности, нагрев стальной трубы до 180-250C, электростатическое распыление эпоксидного порошка и последующее термическое отверждение за счет остаточного тепла трубы. На каждом этапе необходимо точно соблюдать заданные параметры. Сбой на любом этапе, особенно недостаточная подготовка поверхности, считается основной причиной преждевременного разрушения покрытия при эксплуатации.- Подготовка поверхности — Стальную трубу очищают абразивоструйным методом до степени SSPC-SP 10 / NACE No. 2 (почти до белого металла). Абразивная очистка удаляет окалину, ржавчину и загрязнения, одновременно создавая профиль шероховатости 1,5–4,0 mils (37–100 µm) для сцепления покрытия. Перед очисткой поверхность трубы проверяют на наличие масла, смазки и растворимых солей. Хлоридные загрязнения свыше 20 µg/cm² необходимо удалить промывкой: остатки солей под покрытием могут вызвать осмотическое образование пузырей. Время между абразивной очисткой и нанесением покрытия сводят к минимуму, чтобы на открытой поверхности стали не появилась мгновенная ржавчина.
- Предварительный нагрев — Очищенная труба проходит через индукционную катушку или газовую печь, где сталь нагревается до 180–250°C (356–482°F). Для самостоятельного покрытия FBE целевой диапазон обычно составляет 225–245°C. Температура должна быть равномерной по всей окружности трубы: горячие участки вызывают преждевременное гелеобразование порошка до того, как он успеет растечься и смочить поверхность, а холодные участки приводят к неполному сшиванию и плохой адгезии. Перед подачей трубы в камеру напыления температуру в нескольких точках по окружности проверяют инфракрасными пирометрами.
- Нанесение порошка — В камере напыления электростатические распылители наносят заряженный эпоксидный порошок на заземленную поверхность трубы. Электростатический заряд на короткое время удерживает частицы порошка на трубе, но фактическое сцепление обеспечивается за счет нагрева: порошок плавится при контакте с горячей сталью, растекается по профилю поверхности и начинает смачивать основу. Несколько групп распылителей обеспечивают покрытие по всей окружности. Операторы контролируют целевую толщину сухой пленки (DFT), обычно 350–500 µm для наружных покрытий, и соответствующим образом регулируют подачу порошка.
- Отверждение и охлаждение — Сшивание начинается сразу после плавления порошка и продолжается по мере перемещения трубы по линии нанесения покрытия. Остаточное тепло, накопленное в стенке стали, обеспечивает завершение реакции отверждения за несколько секунд или минут в зависимости от толщины стенки трубы и условий окружающей среды. После отверждения трубу охлаждают водой или воздухом. Затем специалисты по контролю качества проводят испытание отвержденного покрытия методом протирания метилэтилкетоном (MEK): полностью отвержденная поверхность FBE выдерживает 30+ двойных протираний MEK без размягчения и переноса цвета. Покрытия с недостаточным отверждением не проходят испытание, что указывает на недостаточный нагрев или время выдержки.
Профиль поверхности должен соответствовать SSPC-SP 10 и составлять 1,5–4,0 mils (37–100 µm). Проверяйте его с помощью компараторов профиля или реплик-ленты. Сведите к минимуму время между абразивной очисткой и нанесением покрытия, чтобы предотвратить появление мгновенной ржавчины: большинство спецификаций требуют нанести покрытие не позднее чем через 4 часа после очистки, а при высокой влажности — еще быстрее.
Требования к покрытию FBE: толщина, стандарты и испытания
 Адгезия зависит от тщательного и последовательного соблюдения требований спецификации. К основным эксплуатационным требованиям обычно относятся заданная толщина, адгезия и степень отверждения, указанные в региональных или международных стандартах. При приемочных испытаниях заказчики в первую очередь проверяют соответствие этим требованиям, чтобы снизить риск преждевременного разрушения покрытия и неудовлетворительной работы.
Какую температуру выдерживает покрытие FBE?
При использовании отдельно покрытие FBE выдерживает температуру на горячем конце примерно до 85C(185F). При температуре около 105-110C (220-230F) эпоксидный слой размягчается и становится более проницаемым для влаги. Поэтому в системе из трехслойного полиэтилена (3LPE) FBE используют как грунтовочный слой, а затем наносят верхний слой полиэтилена, который обеспечивает дополнительную защиту от тепла и механических воздействий. Кроме того, чтобы исключить прямой контакт с эпоксидным слоем, температурный предел трубы с покрытием 3LPE составляет приблизительно 110C (225F). Если температура трубы поднимается выше 110 C, вместо 3LPE используют 3LPP, поскольку его расчетная температура составляет около 140 C (2Сравнение стандартов
| Стандарт | Область применения | Регион | Текущая редакция |
|---|---|---|---|
| ISO 21809-2 | Наружное покрытие FBE для трубопроводов | Международный | 2026 (НОВАЯ — опубликована в феврале 2026) |
| CSA Z245.20 | Покрытие FBE для стальных труб | Канада | 2018 |
| AWWA C213 | Покрытие FBE для водопроводных труб и фитингов | США | 2015 |
| ASTM G8 | Испытание на катодное отслаивание | США | Действующая редакция |
Требования к толщине в зависимости от применения
| Применение | Диапазон толщины | Примечания |
|---|---|---|
| Однослойное наружное покрытие | 350–500 мкм (14–20 мил) | Наиболее распространенный вариант для трубопроводов |
| Двухслойное наружное покрытие (FBE+ARO) | 660–915 мкм (26–36 мил) | Повышенная механическая защита |
| Внутреннее покрытие | 152–254 мкм (6–10 мил) | Улучшение потока и защита от внутренней коррозии |
Методы испытаний
- ✔ Обнаружение несплошностей при напряжении 5 V/m (искровое испытание высоким напряжением) — выявляет невидимые невооруженным глазом поры и пустоты в покрытии
- ✔ Испытание адгезии на отрыв (15 MPa) — измеряет усилие, необходимое для отделения покрытия от стальной основы
- ✔ Испытание на катодное отслаивание по ASTM G8 (радиус 8 mm при 65C / 30 дней) — моделирует длительное электрохимическое воздействие
- ✔ Измерение DFT магнитными толщиномерами — проверяет соответствие толщины покрытия спецификации в нескольких точках
- ✔ Испытание на отверждение методом протирания MEK — 30+ двойных протираний без размягчения подтверждают полное сшивание
«Защита трубопроводов от коррозии имеет большое значение. Коррозия занимает второе место среди причин опасных отказов трубопроводов и затрагивает миллионы миль трубопроводов по всему миру. Покрытия FBE — эффективное средство защиты, но только при правильном нанесении и контроле качества».
— AMPP (Ассоциация по защите материалов и эксплуатационным характеристикам)
Внутреннее и наружное покрытие FBE: когда следует выбирать каждый вариант
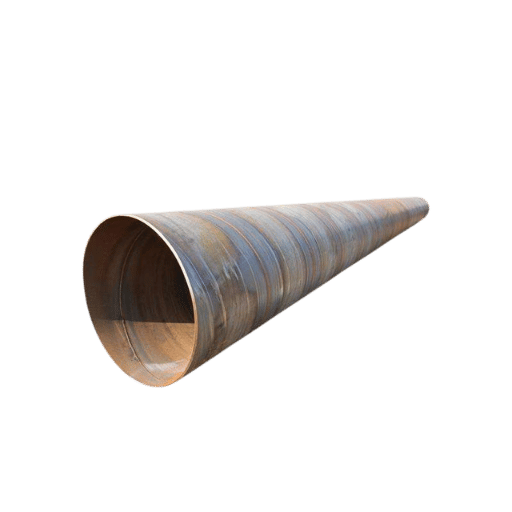 Выбор внутреннего, наружного или обоих покрытий FBE зависит от того, что транспортирует труба, где она проложена и каким коррозионным воздействиям подвергается каждая поверхность. Внутренние и наружные покрытия выполняют разные функции. При этом почти во всех проектах трубопроводов предпочтительно использовать оба покрытия.
Наружное покрытие FBE защищает трубу от почвенной влаги, химических веществ в грунтовых водах, блуждающих электрических токов и воздействия бактерий на наружную поверхность. Внутреннее покрытие FBE защищает трубу от агрессивных транспортируемых жидкостей, а в водопроводах сглаживает внутреннюю поверхность трубы, снижая затраты энергии на транспортировку воды, и уменьшает риск внутренней коррозии.
Матрица выбора: когда указывать внутреннее, наружное или оба покрытия
| Условие | Рекомендация | Причина |
|---|---|---|
| Подземный трубопровод, некоррозионная среда | Только наружное покрытие FBE | Достаточно защиты от коррозии в грунте |
| Подземный трубопровод, коррозионная среда (сероводородный газ, соленая вода) | Двойное покрытие (внутреннее и наружное) | Необходимо защитить обе поверхности |
| Надземная труба, коррозионная среда | Внутреннее покрытие FBE + наружная краска | Различные условия воздействия снаружи |
| Водопроводный магистральный трубопровод | Внутреннее покрытие FBE | Улучшение потока и барьер от коррозии |
| Клапан и фитинг | Наружное покрытие FBE (погружением или распылением) | Защита от коррозионной среды |
Где применяют трубы с покрытием FBE: отрасли и области применения
Каков срок службы покрытия FBE?
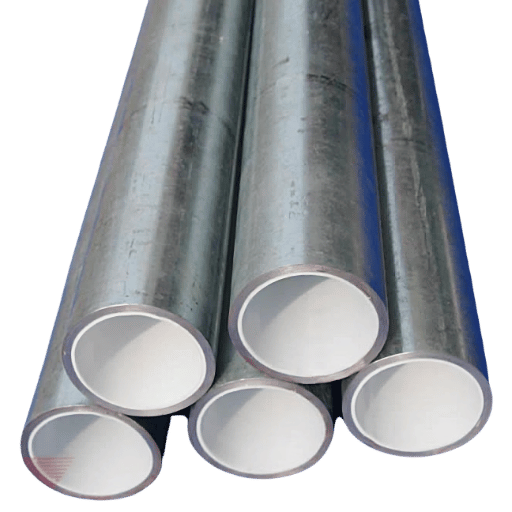
При нанесении на полностью подготовленную стальную поверхность подтвержденный срок службы трубы с покрытием FBE составляет 25-40+ лет. За этот период накопленное разрушение наружного покрытия остается ниже скорости наружной коррозии. Анализ данных о состоянии трубопроводов, полученных от многочисленных операторов, показал, что Управление по безопасности трубопроводов и опасных материалов США (PHMSA) обнаружило «незначительную коррозию или ее отсутствие на трубопроводах с покрытием FBE» при обследовании внутритрубными диагностическими приборами. Точный верхний предел срока службы FBE останется неизвестным, пока часть первых труб с покрытием FBE, установленных в 1970-х и 1980-х годах, не выведут из эксплуатации и не обследуют. К факторам, сокращающим срок службы, относятся дефекты нанесения, низкое качество подготовки поверхности, рабочие температуры около 85C или выше, удары после нанесения, вибрация при транспортировке или монтаже, а также физические повреждения покрытия. Трубы с покрытием FBE применяют в магистральных нефтегазовых трубопроводах, муниципальных водопроводных сетях, свайных конструкциях и строительных проектах. Во всех этих областях необходимо обеспечить одно свойство: долговременную защиту от коррозии стальных поверхностей при наличии загрязнений или влаги и электрохимически активного грунта.Применение в различных отраслях
- Транспортировка нефти и газа — На магистральные трубопроводы для нефти и природного газа приходится крупнейший сегмент рынка труб с покрытием FBE. Для таких трубопроводов обычно используют трубы API 5L класса B и классов прочности X42–X70, а наружное покрытие FBE служит основным барьером от коррозии. Для наземных магистральных проектов покрытие FBE часто указывают как для труб ERW, так и для труб LSAW.
- Водоснабжение и водоотведение — В муниципальных водопроводах и напорных канализационных коллекторах используют стальные трубы с покрытием FBE по AWWA C213. Для трубопроводов питьевой воды предусматривают внутреннее покрытие FBE, чтобы предотвратить попадание железа в воду и снизить гидравлическое сопротивление. Трубы спиральношовные большого диаметра (24”–120”) часто покрывают FBE изнутри для транспортировки воды.
- Свайные конструкции — Для морских и наземных свай в морской среде применяют наружное покрытие FBE, защищающее от коррозии морской водой в зоне заплеска и ниже уровня морского дна. Направляющие трубы для морских буровых платформ также покрывают FBE для защиты от коррозии в соленой воде.
- Строительство — Ранее FBE применяли для покрытия арматурных стержней в бетонных мостовых настилах, чтобы предотвратить коррозию под действием хлоридов противогололедных солей. Однако American Segmental Bridge Institute отмечает тенденцию к постепенному отказу от этого решения с 2005 года: многие проектировщики мостов переходят на альтернативные методы защиты от коррозии.
- Промышленность — FBE применяют для трубопроводов на химических предприятиях, в системах охлаждения электростанций и в трубах для транспортировки пульпы, если химический состав среды и рабочая температура находятся в допустимом для FBE диапазоне.
Муниципальное водное управление на юго-востоке США предусмотрело внутреннее и наружное покрытие FBE для магистрального водопровода длиной 24 km и диаметром 16 дюймов. После 30 лет непрерывной эксплуатации внутритрубный диагностический прибор не выявил измеримой потери толщины стенки на участках с покрытием FBE, тогда как на участках без покрытия в местах подключения снижение толщины стенки составило 15–20 %. По оценке управления, покрытие FBE продлило срок службы трубопровода как минимум на 25 лет и позволило избежать преждевременной замены стоимостью около $4,2 million.
Покрытие FBE и 3LPE: как выбрать подходящую систему для трубопровода
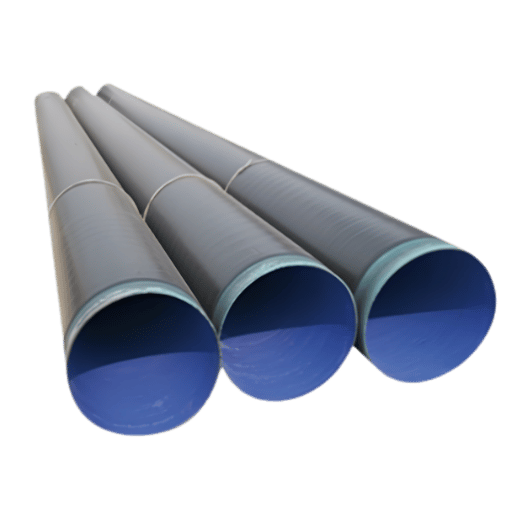 Выбор между однослойным покрытием FBE и трехслойным полиэтиленовым покрытием (3LPE) — важное решение при проектировании трубопровода. В обеих системах эпоксидное покрытие FBE служит барьером от коррозии, но 3LPE представляет собой многослойную систему с клеевым слоем из сополимера и физическим барьером из полиэтилена, обладающим повышенной стойкостью к механическим и тепловым воздействиям.
| Параметр | Однослойное покрытие FBE | Полиэтиленовое покрытие из 3 слоев (3LPE) |
|---|---|---|
| Структура | Один слой эпоксидного покрытия | Грунтовочный слой FBE + клей + верхний слой PE |
| Толщина | 350–500 мкм (14–20 мил) | 1,8–3,0 mm (70–120 mil) |
| Максимальная рабочая температура | ~85°C (185°F) | ~110°C (230°F) |
| Механическая стойкость | Средняя (подвержено повреждению при царапании) | Высокая (слой PE поглощает ударные нагрузки) |
| Стоимость нанесения | Ниже (одно нанесение) | Выше (трехслойный процесс) |
| Ремонт стыков на месте монтажа | Проще (подкраска FBE или муфта) | Сложнее (требуется термоусаживаемая муфта) |
| Оптимальное применение | Умеренная температура, грунт без камней | Высокая температура, каменистая местность, горизонтально-направленное бурение (HDD) |
- Более низкая стоимость материалов и нанесения
- Более простой и быстрый процесс нанесения
- Упрощенный ремонт стыков на месте монтажа
- Отличная адгезия к стальной основе
- Подтвержденный опыт эксплуатации более 40 лет
- Пониженная механическая стойкость и устойчивость к повреждению при царапании
- Максимальная температура длительной эксплуатации ~85°C
- Подвержено разрушению под действием УФ-излучения при хранении на открытом воздухе
- Тонкая пленка более уязвима к повреждениям при обращении
- Для достижения наилучших результатов требуется контролируемая заводская среда
Ремонт покрытия FBE и защита стыков на месте монтажа
 При сварке стыков трубопровода заводское покрытие FBE повреждается. Поэтому стыки необходимо защищать на месте монтажа. Кроме того, покрытие на теле трубы может быть повреждено при обращении с трубами, перевозке или строительных работах.
В обоих случаях на месте монтажа требуется защита от коррозии, совместимая с заводским покрытием FBE.
Защита стыков на месте монтажа представляет собой сложную задачу: из-за неконтролируемых условий на площадке (переменчивая погода, ограниченный доступ, жесткие сроки активных строительных работ) трудно повторить заводское качество адгезии и толщины покрытия. В зависимости от условий применяют три основных метода.
Сравнение методов защиты стыков на месте монтажа
| Метод | Применение | Типичная толщина | Оптимальное применение |
|---|---|---|---|
| Термоусаживаемая манжета | Наматывается вокруг стыка и усаживается при нагреве | 1,5–3,0 мм | Самый распространенный метод; применяется при горизонтально-направленном бурении (HDD) |
| Жидкая эпоксидная смола | Нанесение кистью или распылением | 500–750 мкм | Небольшие ремонтные участки, фитинги |
| Мини-система FBE | Переносной индукционный нагреватель и порошок | 350–500 мкм | Качество заводского покрытия в полевых условиях |
Контрольный список ремонта
- ✔ Удалите дефектное покрытие до прочного слоя FBE и сведите края на нет, чтобы влага не проникала в месте перехода.
- ✔ При абразивной очистке отремонтированного участка доведите поверхность стали до степени SSPC-SP 10 (почти белый металл).
- ✔ Нанесите ремонтное покрытие согласно спецификации проекта: жидкую эпоксидную смолу, термоусаживаемую манжету или мини-систему FBE.
- ✔ Участок, отремонтированный методом контроля сплошности покрытия при 5 В/м. Все 100 % отремонтированной поверхности должны соответствовать этому уровню при проверке.
- ✔ Занесите в папку проекта измерения толщины сухой пленки (DFT), результаты проверки на сквозные дефекты и фотографии ремонта.
Тенденции рынка FBE-покрытий и перспективы отрасли (2026–2033)
 Ожидается, что мировой спрос на FBE-покрытия будет расти в долгосрочной перспективе в течение десятилетия. Главным фактором станет инвестирование в трубопроводную инфраструктуру энергетического, водного и промышленного секторов. Специалистам по закупкам, отслеживающим рынок, важно учитывать новые и отменяемые требования, а также обновлять спецификации для предстоящих проектов строительства трубопроводов: это поможет спланировать стратегию закупок.
Три ключевые тенденции, формирующие рынок FBE
1. Рост рынка благодаря энергетической инфраструктуре — объем мирового рынка FBE-покрытий в 2025 году оценивался в 7.3 миллиарда долларов США, а к 2033 году, по прогнозам, достигнет 11.3 миллиарда долларов США; среднегодовой темп роста составит 6,1 % (Grand View Research). Основной фактор устойчивого спроса — производство нефтегазовых трубопроводов — сохранит свое значение, однако рост числа энергетических трубопроводов будет подкреплен заменой и модернизацией водопроводной инфраструктуры в Северной Америке, на Ближнем Востоке и в Юго-Восточной Азии. Ожидается, что мировая трубопроводная инфраструктура, а также потребности коммунального хозяйства и промышленности внутри стран обеспечат дополнительный спрос на FBE-покрытия для трубопроводов в период 2026-2033 и откроют новые рынки для таких покрытий. 2. Обновление стандартов — ISO 21809-2:2026 — последняя редакция ISO 21809-2 за 2026 год была опубликована Международной организацией по стандартизации в феврале 2026 года. Она заменяет редакцию IEC020 от 2014 года. ISO 21809-2 устанавливает требования к наружным FBE-покрытиям нефтегазовых трубопроводов и упоминается в спецификациях покрытий для трубопроводов по всему миру. В редакции 2026 года обновлены требования к квалификационным испытаниям и свойствам исходных материалов; в целом она лучше учитывает 12 лет развития передовых практик в области FBE-покрытий нефтегазовых трубопроводов. Специалистам по закупкам, планирующим проекты трубопроводов в 2026-2027 годах, потребуется соответственно обновить спецификации покрытий и проверить соответствие поставщиков покрытий требованиям ACR-06. 3. Развитие технологий нанесения — ожидается дальнейшее распространение низкотемпературного нанесения FBE при температуре 175-200 C (в среднем на 50 C ниже традиционной температуры нанесения 225 C), что сократит долю устаревших FBE-покрытий, наносимых при 225 C. Такие покрытия стоит рассмотреть, особенно если важны энергосбережение или текучесть покрытия. Кроме того, некоторые пока менее распространенные, но набирающие популярность системы с двухслойным FBE и наружным стойким к истиранию покрытием (ARO) оказываются подходящими там, где трехслойные системы 3LPE избыточны, а однослойному FBE не хватает стойкости к задиру. Эти системы применяют в условиях высоких механических нагрузок; общая толщина составляет 660-915m.Часто задаваемые вопросы о FBE-покрытии
Вопрос: Что означает FBE применительно к покрытию труб?
Посмотреть ответ
Вопрос: FBE — это то же самое, что порошковое покрытие?
Посмотреть ответ
Вопрос: Истекает ли срок хранения FBE-покрытия или ухудшаются ли его свойства?
Посмотреть ответ
Вопрос: Безопасно ли FBE-покрытие для трубопроводов питьевой воды?
Посмотреть ответ
Вопрос: Можно ли наносить FBE-покрытие в полевых условиях?
Посмотреть ответ
Вопрос: Какого цвета бывает FBE-покрытие?
Посмотреть ответ
Вопрос: Чем FBE-покрытие отличается от жидкого эпоксидного покрытия?
Посмотреть ответ
Нужна труба с FBE-покрытием для вашего проекта?
Baling Steel поставляет трубы из стали с FBE-покрытием крупными партиями в стандартном диапазоне диаметров от 2″ до 48″. Обычно компания предлагает однослойные и двухслойные покрытия, соответствующие стандартам для труб, работающих под давлением. Все покрытия соответствуют стандартам ISO 21809-2 и AWWA C213.
Запросить цену →Об этом руководстве
Baling Steel поставляет стальные трубы с FBE-покрытием для проектов в нефтегазовой отрасли, водной инфраструктуре и строительстве более чем в 40 странах мира. Этот технический документ подготовлен на основе информации из отраслевой нормативной документации ISO, AWWA и AMPP. Использованные данные сторонних маркетинговых исследований отмечены в соответствующих местах.
Ссылки и источники
- AMPP — «Нанесение и контроль FBE-покрытий: распространенные проблемы» (2025) — blogs.ampp.org
- ISO 21809-2:2026 — Наружные покрытия для трубопроводов в нефтегазовой отрасли — iso.org
- NIH/PMC — «Метод испытания надежности антикоррозионных покрытий» — pmc.ncbi.nlm.nih.gov
- NIH/PMC — «Критический обзор изменения эксплуатационных характеристик полимерных покрытий трубопроводов со временем» — pmc.ncbi.nlm.nih.gov
- PHMSA — «Эксплуатационные характеристики эпоксидных покрытий, нанесенных методом сплавления» — regulations.gov
- AWWA C213-15 — Эпоксидные покрытия, нанесенные методом сплавления, для стальных водопроводных труб — ansi.org
- Grand View Research — Отчет о рынке эпоксидных покрытий, нанесенных методом сплавления, за 2033 год — grandviewresearch.com
Похожие статьи
- Полное руководство по трубам с покрытием 3LPE — сравнение FBE с трехслойными полиэтиленовыми покрытиями
- Полное руководство по трубам ERW — трубы, сваренные электрическим сопротивлением, для нанесения покрытий
- Полное руководство по трубам LSAW — трубы большого диаметра, сваренные продольной сваркой под флюсом
- Полное руководство по обсадным и насосно-компрессорным трубам — нефтегазовые трубы для буровых работ
- Полное руководство по трубам спиральношовной сварки — спиральношовные трубы для водоснабжения и строительных конструкций

