


概要仕様
| 正式名称 | 融着エポキシ(FBE) |
| 被覆の種類 | 熱硬化性粉体塗料(不可逆の架橋反応) |
| 施工温度 | 180–250°C(356–482°F) |
| 外面の厚さ | 350–500 µm(14–20 mil)、AMPP/ISO 21809-2に準拠 |
| 内面の厚さ | 152–254 µm(6–10 mil) |
| 最高使用温度 | 約85°C(185°F)、単層の場合。3LPEを重ねる場合は約110°C |
| 主な規格 | CSA Z245.20、AWWA C213、ISO 21809-2:2026 |
| 主な用途 | パイプラインの腐食防止 |
| 世界市場規模 | $7.3 billion(2025) |
FBE被覆とは何か、鋼管をどのように保護するのか?
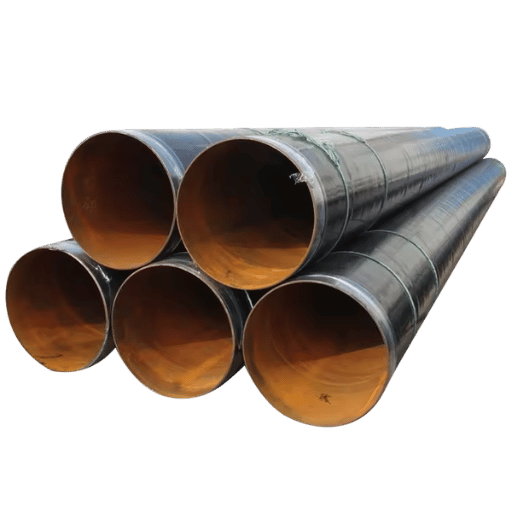 FBE(融着エポキシ)は、鋼管や管継手の腐食防止を目的とする保護被覆として設計された、エポキシ系の熱硬化性粉体塗料です。金属表面に独立した層として残る液体塗料や熱可塑性被覆とは異なり、FBEは鋼の素地と化学反応を起こします。
FBEの化学組成は比較的単純ですが、正確な管理が必要です。完成したFBE被覆を構成する主な成分は、エポキシ樹脂と硬化剤(アミン系分子)の2つです。これらの成分をあらかじめ混合し、製造工程で焼成して微細な乾燥粉末にします。
この粉末が180 0C~250 0 Cに予熱された鋼材に触れると、粒子が光沢を帯びて瞬時に溶融し、互いに流動します。混ざり合った粉末では、架橋と呼ばれる分子間の化学反応が起こります。この反応により分子が結び付き、動かない三次元の分子構造(ポリマー)を形成します。
架橋被覆が形成されると、再び押し出せる状態に戻すことはできません。
この点が、再加熱によって軟化させられる熱可塑性被覆とFBEの違いです。FBEはポリマーが架橋構造を形成するため、再加熱しても軟化しません。その結果、鋼材表面と周囲の厳しい環境との間に、緻密で連続したバリアが形成されます。水分、酸素、溶解塩類、化学物質が金属に触れるのを防ぎます。
FBEはなぜ鋼材に強く接着するのでしょうか?
鍵となるのは予熱工程です。粉末塗料を塗布する前に、鋼材の素地を所定の温度範囲に保ちます。この温度により、エポキシ粉末は接触と同時に液化し、ブラスト処理された鋼材表面の微細な凹凸を完全に覆います。
融着反応が進むと、エポキシは加熱された鋼管の表面形状に物理的・化学的に結合します。その接着強度は、常温で施工する被覆を大幅に上回ります。
FBEは熱硬化性ポリマー被覆に分類されます。エポキシ樹脂とアミン系硬化剤の間で起こる架橋反応は不可逆です。硬化後は、施工時の温度範囲を超える高温にさらされても、被覆を再溶融したり成形し直したりできません。
FBE被覆(融着エポキシ)は、180-250Cに予熱した鋼管に施工する熱硬化性被覆です。塗布したエポキシ粉末は瞬時に溶融して架橋し、埋設または浸漬されるパイプラインを腐食、水、薬品の作用から保護する、動かない固体被覆を形成します。
パイプライン設計技術者やプロジェクト技術者にとって、実務上の大きな意義は、40年以上の稼働実績によって成功が裏付けられていることです。適切に処理した表面に正しく施工されたFBE被覆鋼管は、さまざまな埋設環境で、陰極剥離、土壌応力、薬品による損傷に耐えます。FBE被覆の施工方法:4段階の工程
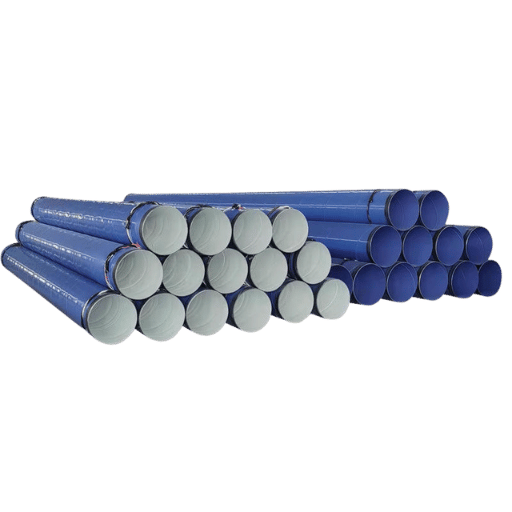
FBE被覆はどのように施工しますか?
FBE被覆は通常、工場内の管理された環境で4段階の工程により施工します。研磨材ブラストによる表面処理、鋼管の180-250Cへの予熱、エポキシ粉末の静電塗装、管に残った熱を利用した加熱硬化の順に行います。すべての工程で正確な条件管理が必要です。いずれかの工程、特に表面処理が不十分だと、現場で被覆が早期に破損する主因になります。- 表面処理 — 鋼管をブラスト処理し、SSPC-SP 10 / NACE No. 2(ニアホワイトメタルブラスト洗浄)に適合させます。研磨材ブラストでミルスケール、錆、汚染物を除去すると同時に、1.5–4.0 mils(37–100 µm)のアンカープロファイルを形成します。ブラスト前に、鋼管表面に油、グリース、可溶性塩類がないか確認します。塩化物の付着量が20 µg/cm²を超える場合は、洗浄して除去する必要があります。被覆の下に残った塩分は浸透圧膨れを引き起こします。ブラストで露出したばかりの鋼材にフラッシュラストが発生しないよう、ブラストから被覆施工までの時間を最小限に抑えます。
- 予熱 — ブラスト処理した鋼管を誘導加熱コイルまたはガス炉に通し、鋼材の温度を180–250°C(356–482°F)まで上げます。FBE単層施工の場合、通常は225–245°Cを目標とします。管の円周全体で温度を均一にすることが重要です。高温部では粉末が早くゲル化し、表面に流れて濡れ広がる前に硬化するおそれがあります。一方、低温部では架橋が不完全になり、接着性が低下します。赤外線放射温度計を使い、鋼管がスプレーブースに入る前に複数箇所の温度を確認します。
- 粉末塗料の塗布 — スプレーブース内で、静電スプレーガンから帯電させたエポキシ粉末を接地した鋼管表面に吹き付けます。静電気によって粉末粒子が一時的に管表面に付着しますが、実際の接着は熱によって生じます。粉末は高温の鋼材に触れると溶融し、表面形状に沿って流れて素地を濡らし始めます。複数のガンを配置し、円周全体を覆います。作業者は乾燥膜厚(DFT)の目標値(外面施工では通常350–500 µm)を監視し、それに応じて粉末の供給量を調整します。
- 硬化と冷却 — 粉末が溶融すると同時に架橋が始まり、鋼管が被覆ラインを移動する間も反応が続きます。鋼管の肉厚や周囲の条件によって異なりますが、鋼管の肉厚に蓄えられた残熱により、数秒から数分で硬化反応が完了します。硬化後、鋼管を水または空気で冷却します。その後、品質管理技術者が硬化被覆に対してMEK(メチルエチルケトン)ラブ試験を行います。十分に硬化したFBE表面は、軟化や色移りを起こさず30+回のMEK摩擦に耐えます。硬化不足の被覆はこの試験に不合格となり、加熱不足または保持時間不足が示されます。
SSPC-SP 10に準拠し、表面プロファイルを1.5–4.0 mils(37–100 µm)にします。表面プロファイル比較計またはレプリカテープで確認してください。フラッシュラストを防ぐため、ブラストから被覆施工までの時間を最小限に抑えます。多くの仕様では、ブラスト後4時間以内、湿度が高い場合はそれより短い時間内の施工が求められます。
FBE被覆の仕様:厚さ、規格、試験
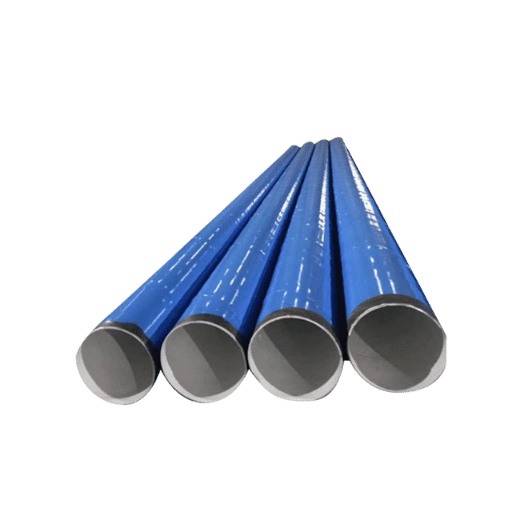 密着性は、仕様に従って一貫した施工を行うことで確保されます。性能要件では通常、地域規格または国際規格に定められた厚さ、接着性、硬化度を満たすことが求められます。購入者は受入試験でこれらの仕様を最初に評価し、被覆の早期劣化や規定性能を満たさないリスクを抑えます。
FBE被覆はどの温度まで耐えられますか?
FBEを単独で使用した場合、約85C(185F)までの高温側で性能を発揮します。エポキシは約105-110C(220-230F)で軟化し、水分が透過しやすくなります。そのため、三層ポリエチレン(3LPE)ではFBEをプライマーとして使用し、その上にポリエチレンのトップコートを加えて、熱や機械的作用に対する保護を強化します。また、エポキシ層に直接接触しないようにするため、3LPE鋼管の温度上限は約110C(225F)です。鋼管の温度が110 Cを超える場合は、3LPEではなく3LPPを使用します。3LPPは約140 C(2規格の比較
| 規格 | 適用範囲 | 地域 | 最新版 |
|---|---|---|---|
| ISO 21809-2 | パイプライン外面用FBE | 国際 | 2026年(新着 — 如月公開 2026) |
| CSA Z245.20 | 鋼管用FBE | カナダ | 2018 |
| AWWA C213 | 水道管・管継手用FBE | 米国 | 2015 |
| ASTM G8 | 陰極剥離試験 | 米国 | 現行 |
用途別の厚さ要件
| 用途 | 厚さの範囲 | 備考 |
|---|---|---|
| 外面単層 | 350–500 µm(14–20 mil) | 最も一般的なパイプライン用途 |
| 外面二層(FBE+ARO) | 660–915 µm(26–36 mil) | 機械的保護を強化 |
| 内面ライニング | 152–254 µm(6–10 mil) | 流動性の向上+内面の腐食防止 |
試験方法
- ✔ 5 V/mでのホリデー検出(高電圧スパーク試験)— 肉眼では見えないピンホールや空隙を検出します
- ✔ 引き剥がし接着試験(15 MPa)— 被覆を鋼材の素地から剥がすのに必要な力を測定します
- ✔ ASTM G8に準拠した陰極剥離試験(半径8 mm、65C / 30日)— 長期的な電気化学的応力を再現します
- ✔ 磁気式膜厚計によるDFT測定 — 複数箇所で被覆厚さが仕様を満たしているか確認します
- ✔ 硬化確認用MEKラブ試験 — 軟化を生じない30+回の往復摩擦で、架橋が完全に進んでいることを確認します
「パイプラインの腐食防止対策は非常に重要です。腐食は危険なパイプライン事故の第2位の原因であり、世界中の何百万マイルものパイプラインに影響を及ぼしています。FBE被覆は強力な保護手段ですが、適切に施工し、検査した場合に限られます。」
— AMPP(材料保護・性能協会)
FBE被覆の内面用と外面用:それぞれの指定条件
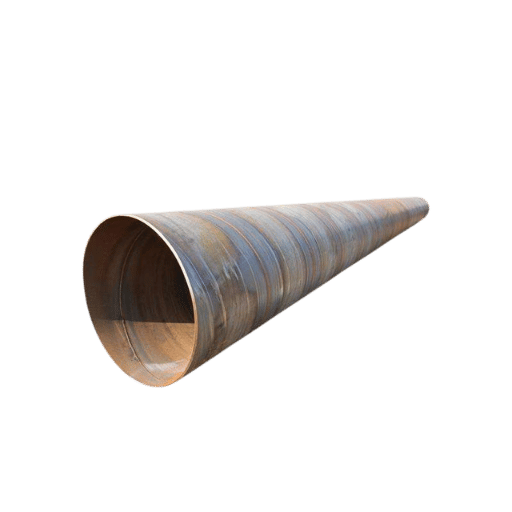 内面用FBE、外面用FBE、または両方を使うかは、鋼管内を流れるもの、設置場所、それぞれの面がさらされる腐食要因によって決まります。内面用と外面用は別々の機能を果たしますが、ほぼすべてのパイプラインプロジェクトで両方を施工するのが望ましいです。
外面用FBEは、土壌中の水分、地下水に含まれる化学物質、迷走電流、鋼管外面の細菌作用から鋼管を保護します。内面用FBEは、鋼管内面を流れる腐食性流体から保護します。水道管に使用すると、内面を滑らかにして(送水に必要なエネルギーを削減し)、内面の腐食リスクを抑えます。
選定マトリクス:内面、外面、または両方の指定条件
| 条件 | 推奨 | 理由 |
|---|---|---|
| 埋設パイプライン、非腐食性流体 | 外面用FBEのみ | 土壌腐食への対策で十分 |
| 埋設パイプライン、腐食性流体(硫化水素を含むガス、塩水) | 内面・外面の二重被覆 | 両面に保護が必要 |
| 地上配管、腐食性流体 | 内面用FBE+外面塗装 | 外面の暴露条件が異なる |
| 送水パイプライン | 内面FBEライニング | 流動性の向上+腐食バリア |
| バルブ・管継手 | 外面用FBE(浸漬または吹き付け) | 腐食環境から保護 |
FBE被覆鋼管の用途:業界別の活用例
FBE被覆の寿命はどのくらいですか?
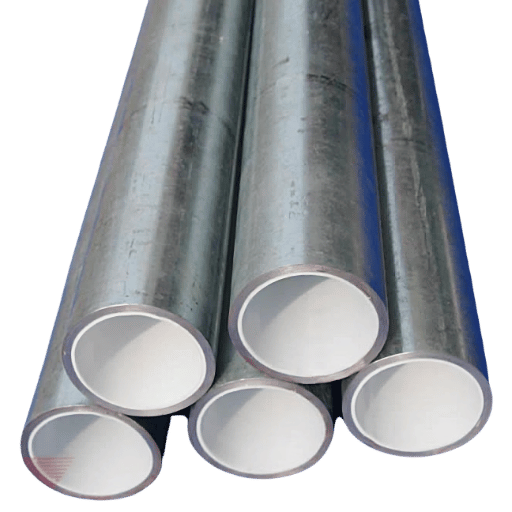
十分に表面処理した鋼材に施工されたFBE被覆鋼管は、25-40年以上の使用実績があります。その後も、外面被覆の累積劣化速度は外面腐食の進行速度を下回ります。多数のパイプライン事業者のデータを使った現場性能試験では、米国パイプライン・危険物安全局(PHMSA)が、内部検査ツールによる調査で「FBE被覆パイプラインには腐食がほとんど、またはまったく見られなかった」と報告しています。1970年代から1980年代に敷設された初期のFBE被覆鋼管が稼働を終えて調査されるまでは、FBEの寿命の正確な上限は不明です。寿命に悪影響を及ぼす要因には、施工不良、表面処理の品質不足、85C付近またはそれを超える使用温度、施工後の衝撃、輸送・設置時の振動、被覆の物理的損傷があります。 FBE被覆鋼管は、石油・ガスの輸送、自治体の配水網、構造物の杭、建設補強材に指定されています。いずれの用途でも、汚染物や水分が存在し、電気化学的に活性な土壌に接する鋼材表面を、長期にわたり腐食から保護することが求められます。業界別の用途
- 石油・ガス輸送 — 原油や天然ガスの幹線パイプラインは、FBE被覆鋼管の最大の市場です。通常、これらのパイプラインにはX42–X70鋼種までのAPI 5L グレードB鋼管が使用され、外面FBEが主な腐食バリアとなります。陸上輸送プロジェクトでは、ERW鋼管とLSAW鋼管のどちらにもFBE被覆が一般的に指定されます。
- 上水道・下水道 — 自治体の送水本管や下水圧送管では、AWWA C213に準拠したFBE被覆鋼管が使用されます。飲料水管には内面FBEライニングを指定し、鉄分の溶出を防ぎ、水理摩擦を低減します。大口径(24”–120”)のスパイラル溶接鋼管にも、送水用途でFBEライニングを施すことがよくあります。
- 構造用杭 — 海洋環境に設置する海上・陸上の杭には、飛沫帯および海底面下での海水腐食を防ぐため、外面FBEを使用します。海洋掘削プラットフォームの導管鋼管にも、塩水環境での腐食防止を目的にFBE被覆を施します。
- 建設 — 以前は、融雪塩による塩化物腐食を防ぐため、コンクリート橋床版の鉄筋にFBEを使用していました。しかし、American Segmental Bridge Instituteは、2005年以降に段階的な廃止が進んでいると報告しています。多くの橋梁設計者が別の腐食防止方法に移行しています。
- 産業 — 化学プラントの配管、発電所の冷却システム、鉱山のスラリー輸送管では、流体の化学的性質と使用温度がFBEの性能範囲内にある場合にFBEを使用します。
米国南東部のある自治体水道局は、24 kmの16インチ送水本管に内面・外面のFBE被覆を指定しました。30年間の連続使用後、管内検査ツールでFBE被覆区間の測定可能な肉厚減少はゼロと判明しました。一方、被覆のない接続区間では肉厚が15–20%減少していました。同局は、FBE被覆によってパイプラインの耐用年数が少なくとも25年延び、早期更新にかかる推定$4.2 millionの費用を回避できたと見積もりました。
FBE被覆と3LPEの比較:適切なパイプライン被覆システムの選び方
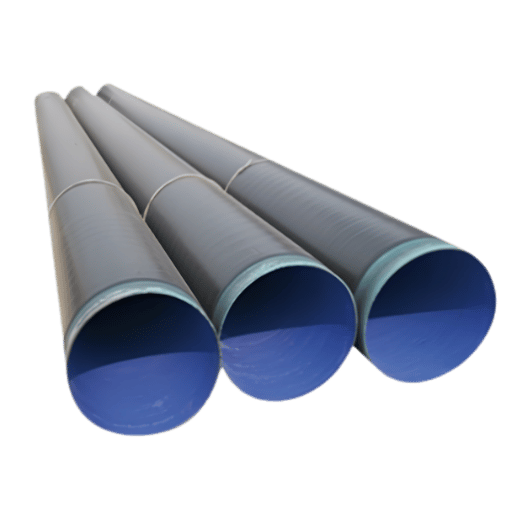 単層FBEと三層ポリエチレン(3LPE)のどちらを採用するかは、パイプラインプロジェクトにおける重要な判断です。どちらのシステムも腐食バリアとしてエポキシFBEを使用しますが、3LPEは多層構造です。共重合体の接着層と、機械的・熱的耐性に優れたポリエチレンの保護層を組み合わせています。
| 比較項目 | 単層FBE | 3層ポリエチレン(3LPE) |
|---|---|---|
| 構造 | エポキシ単層 | FBEプライマー+接着剤+PEトップコート |
| 厚さ | 350–500 µm(14–20 mil) | 1.8–3.0 mm(70–120 mil) |
| 最高使用温度 | 約85°C(185°F) | 約110°C(230°F) |
| 機械的耐性 | 中程度(傷が付きやすい) | 高い(PE層が衝撃を吸収) |
| 施工費用 | 低い(1回の施工で完了) | 高い(三層工程) |
| 現場溶接継手の補修 | 簡単(FBEの補修塗りまたはスリーブ) | 複雑(熱収縮スリーブが必要) |
| 最適な条件 | 中温、岩の少ない土壌 | 高温、岩の多い地形、HDD工法による施工 |
- 材料費と施工費を抑えられる
- 施工工程が簡単で速い
- 現場溶接継手を補修しやすい
- 鋼材の素地に優れた接着性を発揮する
- 40年以上にわたる使用実績
- 機械的耐性が低く、引っかき傷に弱い
- 連続使用温度の上限は約85°C
- 屋外保管時に紫外線で劣化しやすい
- 薄膜のため、取り扱いによる損傷を受けやすい
- 最良の結果を得るには、管理された工場環境が必要
FBE被覆の補修と現場溶接継手の保護
 工場で施工されたFBE被覆は、パイプラインの溶接継手をすべて覆えません。その部分は現場で保護する必要があります。また、取り扱いによる損傷、輸送時の引っかき傷、建設時の損傷によって、鋼管本体の被覆が破損することもあります。
この2つの状況に対応するには、工場で施工されたFBE被覆と併用できる現場での腐食防止が必要です。
現場溶接継手の被覆は難しい課題です。天候の変化、アクセスの難しさ、工事が進行する現場での厳しい時間制約など、現場条件を管理できないため、工場施工と同等の接着性や厚さを再現するのは困難です。主な施工方法は3つあり、必要に応じて使い分けます。
現場溶接継手の施工方法の比較
| 方法 | 用途 | 標準的な厚さ | 最適な条件 |
|---|---|---|---|
| 熱収縮スリーブ | 継手に巻き付けて加熱し、収縮させる | 1.5–3.0 mm | 最も一般的。HDD横断工事に使用 |
| 液状エポキシ | 刷毛塗り/スプレー塗布 | 500–750 µm | 小規模な補修、管継手 |
| FBEミニコート | ポータブル誘導加熱+粉末 | 350–500 µm | 現場で工場品質を実現 |
補修手順チェックリスト
- ✔ 健全なFBE層が現れるまで損傷した被覆を除去し、境界部から水分が入り込まないよう端部をなだらかに仕上げます
- ✔ 補修時のブラスト処理では、鋼材をSSPC-SP 10(ニアホワイトメタル)まで処理します
- ✔ プロジェクト仕様書に定められた補修被覆を使用します。液状エポキシ、熱収縮スリーブ、またはFBEミニコートを選択します
- ✔ 補修箇所を5 V/mでホリデー検査します。補修面の100%すべてがこの基準を満たす必要があります。
- ✔ DFT測定値、ホリデー検査結果、補修箇所の写真をプロジェクトフォルダーに記録します
FBE被覆の市場動向と業界展望(2026–2033)
 FBE被覆の世界的な需要は、エネルギー、水、産業分野におけるパイプラインインフラ投資を主な原動力として、今後10年にわたり長期的な成長傾向が続くと予想されます。市場を注視する調達チームにとって、今後のパイプライン建設プロジェクトに向けた要件の追加・廃止や仕様の更新は、調達戦略の立案に役立つ重要な情報となります。
FBE市場を形作る3つの主要トレンド
1. エネルギーインフラが牽引する市場成長 — 世界のFBE被覆市場規模は2025年に7.3 billion USDと推定され、2033年には11.3 billion USDに達すると予測されています。CAGRは6.1%です(Grand View Research)。主要な需要促進要因である石油・ガスパイプラインの製造は今後も続くと予想されますが、北米、中東、東南アジアでは水道パイプラインインフラの更新・近代化もエネルギーパイプラインの成長を後押しします。世界のパイプラインインフラに加え、国内の公益事業や産業分野における被覆需要が2026-2033年に追加のパイプライン用FBE需要を吸収すると予測され、パイプラインFBEに新たな市場をもたらします。 2. 規格の更新 — ISO 21809-2:2026 — ISO 21809-2の最新版である2026年版は、International Organization for Standardizationにより2026年2月に発行されました。同規格は2014年版のIEC020に代わるものです。ISO 21809-2は石油・ガスパイプラインの外面FBE被覆要件を定めており、世界各地のパイプライン被覆仕様で参照されています。2026年版では認定試験要件および構成材料の特性要件が更新され、石油・ガスパイプライン向けFBE被覆分野で12年間にわたり発展したベストプラクティスとの整合性も高まり、内容がより最新になっています。2026-2027年にパイプラインプロジェクトを計画する調達チームは、それに応じて被覆仕様を更新し、被覆サプライヤーのACR-06適合性を確認する必要があります。 3. 施工方法の技術進化 — 施工温度175-200 Cを目標とする低温FBE施工(従来の225 C施工より平均50 C低い)の開発により、旧式化した225 C FBEの市場シェアはさらに縮小すると予想されます。省エネルギーや被覆の流動性が求められる場合は、特に検討する価値があります。また、二層FBE+耐摩耗オーバーコート(ARO)システムを採用する、少数ながら増加中の用途群では、全面的な3LPEシステムは過剰仕様とされる一方、単層FBEではえぐれへの耐性が不十分です。これらのシステムは機械的負荷の大きい用途に導入されており、全厚は660-915mです。FBE被覆に関するよくある質問
Q: パイプの被覆におけるFBEとは何の略ですか?
回答を見る
Q: FBEは粉体塗装と同じですか?
回答を見る
Q: FBE被覆は保管中に期限切れになったり劣化したりしますか?
回答を見る
Q: FBE被覆は飲料水パイプラインに安全ですか?
回答を見る
Q: FBE被覆は現場で塗布できますか?
回答を見る
Q: FBE被覆は何色ですか?
回答を見る
Q: FBE被覆と液状エポキシ被覆の違いは何ですか?
回答を見る
プロジェクト用のFBE被覆鋼管をお探しですか?
Baling Steelは、標準的な直径範囲が2″~48″のFBE被覆鋼管を大量に供給しています。通常、圧力管の規格を満たす単層および二層被覆を提供しています。すべての被覆はISO 21809-2およびAWWA C213の規格に適合しています。
見積もりを依頼 →本ガイドについて
Baling Steelは、世界40か国以上の石油・ガス、水道インフラ、建設関連の契約向けに、FBE被覆鋼管を供給しています。この技術データシートは、ISO、AWWA、AMPPが公開している業界規格資料から得た情報をもとに作成しました。業界の説明に第三者の市場調査データを使用した場合は、その旨を記載しています。
参考資料・出典
- AMPP —「FBE塗布と検査:一般的な課題」(2025)— blogs.ampp.org
- ISO 21809-2:2026 — 石油・ガス産業向けパイプライン外面被覆 — iso.org
- NIH/PMC —「防食被覆の耐用性試験方法」— pmc.ncbi.nlm.nih.gov
- NIH/PMC —「高分子パイプライン被覆の経時性能に関する批判的レビュー」— pmc.ncbi.nlm.nih.gov
- PHMSA —「融着エポキシ被覆の性能」— regulations.gov
- AWWA C213-15 — 鋼製水道管用融着エポキシ被覆 — ansi.org
- Grand View Research — 融着エポキシ被覆市場レポート2033 — grandviewresearch.com
関連記事
- 3LPE被覆鋼管の総合ガイド — FBEと3層ポリエチレン被覆システムを比較
- ERW鋼管の総合ガイド — 被覆用途向け電気抵抗溶接鋼管
- LSAW鋼管の総合ガイド — 大径の縦方向サブマージアーク溶接鋼管
- ケーシングとチュービングの総合ガイド — 掘削作業用油井管
- スパイラル溶接鋼管の総合ガイド — 水道および構造用途向けスパイラル溶接鋼管

