


Specifiche rapide
| Nome completo | Epossidico fuso (FBE) |
| Tipo di rivestimento | Rivestimento in polvere termoindurente (reticolazione irreversibile) |
| Temperatura di applicazione | 180–250°C (356–482°F) |
| Spessore esterno | 350–500 µm (14–20 mil) secondo AMPP/ISO 21809-2 |
| Spessore interno | Spessore: 152–254 µm (6–10 mil) |
| Temperatura massima di esercizio | ~85°C (185°F) in singolo strato; ~110°C con rivestimento 3LPE |
| Norme principali | CSA Z245.20, AWWA C213, ISO 21809-2:2026 |
| Uso principale | Protezione delle tubazioni dalla corrosione |
| Mercato globale | $7,3 miliardi (2025) |
Cos’è il rivestimento FBE e come protegge i tubi in acciaio?
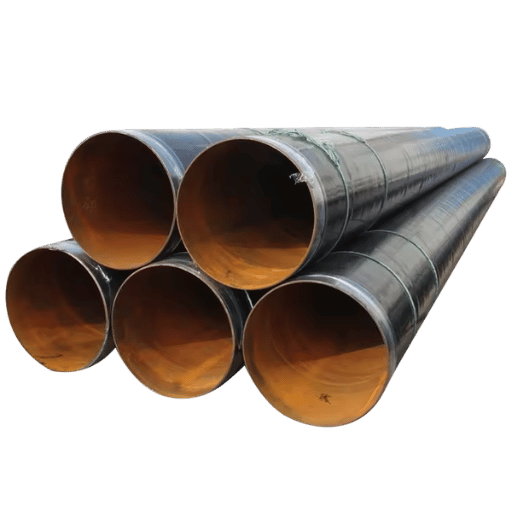 L’FBE, acronimo di fusion bonded epoxy, è un rivestimento in polvere termoindurente a base epossidica, progettato per proteggere dalla corrosione i tubi in acciaio e i raccordi. A differenza delle vernici liquide o dei rivestimenti termoplastici, che restano come strato distinto sulla superficie del metallo, l’FBE interagisce chimicamente con il substrato in acciaio.
La chimica dell’FBE è piuttosto semplice, ma richiede grande precisione. Il rivestimento FBE finito contiene essenzialmente due componenti: una resina epossidica e un agente indurente, costituito da una molecola a base di ammine. Durante la produzione, i due componenti vengono premiscelati e trasformati in una polvere fine e secca.
Quando la polvere entra in contatto con l’acciaio preriscaldato a 180 0C–250 0 C, le particelle diventano lucide, fondono all’istante e fluiscono insieme. La miscela così ottenuta innesca una reazione chimica intermolecolare chiamata reticolazione. Le molecole formano quindi una struttura polimerica tridimensionale stabile.
Una volta formato, il rivestimento reticolato non può più essere riportato a uno stato fluido e modellabile.
È questo che distingue l’FBE dai rivestimenti termoplastici, che possono ammorbidirsi nuovamente se riscaldati. L’FBE non può farlo, a causa della struttura reticolata del polimero. Si forma così una barriera continua e non porosa tra la superficie dell’acciaio e l’ambiente aggressivo circostante, che impedisce all’umidità, all’ossigeno, ai sali disciolti e alle sostanze chimiche di entrare in contatto con il metallo.
Perché il legame tra FBE e acciaio è così resistente?
Dipende tutto dalla fase di preriscaldamento. Il substrato in acciaio viene mantenuto entro uno specifico intervallo di temperatura prima dell’applicazione della polvere. Questo intervallo permette alla polvere epossidica di liquefarsi a contatto e di bagnare completamente le piccole creste e avvallamenti della superficie dell’acciaio sabbiato.
Durante la fusione, l’epossidico si ancora fisicamente e chimicamente al profilo superficiale del tubo riscaldato, raggiungendo resistenze di adesione nettamente superiori a quelle dei rivestimenti applicati a temperatura ambiente.
L’FBE è classificato come rivestimento polimerico termoindurente. La reazione di reticolazione tra la resina epossidica e l’indurente a base di ammine è irreversibile: una volta indurito, il rivestimento non può essere rifuso né riformato, neppure a temperature superiori all’intervallo di applicazione originario.
Il rivestimento FBE (epossidico fuso) è un rivestimento termoindurente applicato ai tubi in acciaio preriscaldati a una temperatura di 180-250C. La polvere epossidica applicata fonde immediatamente e reticola, formando uno strato solido e stabile che protegge dalla corrosione, dall’acqua e dagli agenti chimici le tubazioni interrate o sommerse.
Per gli ingegneri di condotte e di progetto, il vantaggio concreto è poter contare su una lunga esperienza di applicazioni riuscite, maturata in oltre 40 anni di esercizio. Se applicato correttamente su una superficie adeguatamente preparata, il tubo rivestito con FBE resiste al distacco catodico, alle sollecitazioni del terreno e agli attacchi chimici in diverse condizioni di interramento.Come si applica il rivestimento FBE: il processo in 4 fasi
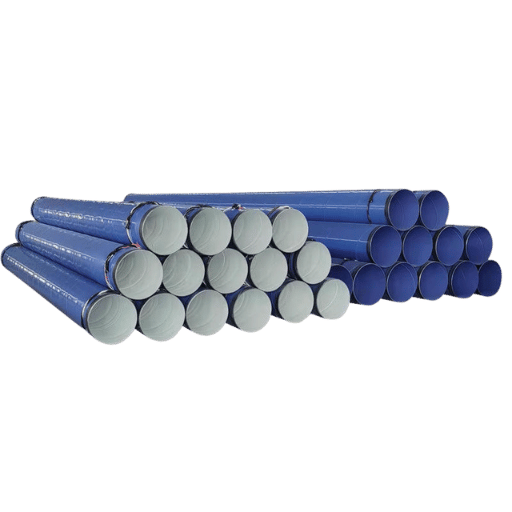
Come si applica il rivestimento FBE?
Il rivestimento FBE viene applicato in genere in un impianto con condizioni controllate, seguendo un processo in quattro fasi: preparazione della superficie mediante sabbiatura abrasiva, preriscaldamento del tubo in acciaio a 180-250C, spruzzatura elettrostatica della polvere epossidica e successivo indurimento termico, sfruttando il calore residuo del tubo. Ogni fase richiede parametri precisi. Gli errori in qualunque passaggio, soprattutto una preparazione insufficiente della superficie, sono considerati la causa principale dei cedimenti prematuri del rivestimento in esercizio.- Preparazione della superficie — Il tubo in acciaio viene pulito mediante sabbiatura secondo SSPC-SP 10 / NACE No. 2 (Near-White Metal Blast Cleaning). La sabbiatura abrasiva rimuove calamina, ruggine e contaminanti, creando un profilo di ancoraggio di 1,5–4,0 mils (37–100 µm). Prima della sabbiatura, la superficie del tubo viene controllata per verificare la presenza di olio, grasso e sali solubili. Una contaminazione da cloruri superiore a 20 µg/cm² deve essere rimossa con un lavaggio: i residui salini intrappolati sotto il rivestimento possono causare la formazione di bolle osmotiche. Occorre ridurre al minimo il tempo tra sabbiatura e applicazione del rivestimento, per evitare la formazione di ruggine istantanea sull’acciaio appena esposto.
- Preriscaldamento — Il tubo sabbiato passa in una bobina a induzione o in un forno a gas, che porta l’acciaio a 180–250°C (356–482°F). Per le applicazioni con FBE in singolo strato, l’intervallo obiettivo è in genere 225–245°C. È fondamentale mantenere una temperatura uniforme lungo tutta la circonferenza del tubo: i punti surriscaldati causano la gelificazione prematura della polvere prima che possa fluire e bagnare la superficie, mentre i punti freddi provocano una reticolazione incompleta e una scarsa adesione. Prima dell’ingresso nella cabina di spruzzatura, pirometri a infrarossi verificano la temperatura in più punti attorno al tubo.
- Applicazione della polvere — Nella cabina di spruzzatura, le pistole elettrostatiche depositano la polvere epossidica carica sulla superficie messa a terra del tubo. La carica elettrostatica trattiene per breve tempo le particelle di polvere sul tubo, ma l’adesione effettiva è di natura termica: la polvere fonde a contatto con l’acciaio caldo, fluisce nel profilo della superficie e inizia a bagnare il substrato. Più gruppi di pistole assicurano una copertura completa della circonferenza. Gli operatori controllano lo spessore del film secco (DFT), in genere 350–500 µm per le applicazioni esterne, e regolano di conseguenza la portata della polvere.
- Indurimento e raffreddamento — La reticolazione inizia non appena la polvere fonde e prosegue mentre il tubo avanza lungo la linea di rivestimento. Il calore residuo accumulato nella parete d’acciaio completa la reazione di indurimento nell’arco di secondi o minuti, a seconda dello spessore della parete del tubo e delle condizioni ambientali. Dopo l’indurimento, il tubo viene raffreddato con acqua o aria. I tecnici del controllo qualità eseguono quindi prove di sfregamento con MEK (metiletilchetone) sul rivestimento indurito: una superficie FBE completamente indurita resiste a 30+ sfregamenti con MEK senza ammorbidirsi né trasferire colore. Se il rivestimento non supera la prova, l’indurimento è incompleto e il riscaldamento o il tempo di permanenza sono stati insufficienti.
Il profilo della superficie deve raggiungere 1,5–4,0 mils (37–100 µm) secondo SSPC-SP 10. Verificarlo con comparatori del profilo superficiale o nastro replica. Ridurre al minimo il tempo tra sabbiatura e applicazione del rivestimento per evitare la formazione di ruggine istantanea: la maggior parte delle specifiche richiede di applicare il rivestimento entro 4 ore dalla sabbiatura, o in tempi inferiori in condizioni di umidità elevata.
Specifiche del rivestimento FBE: spessori, norme e prove
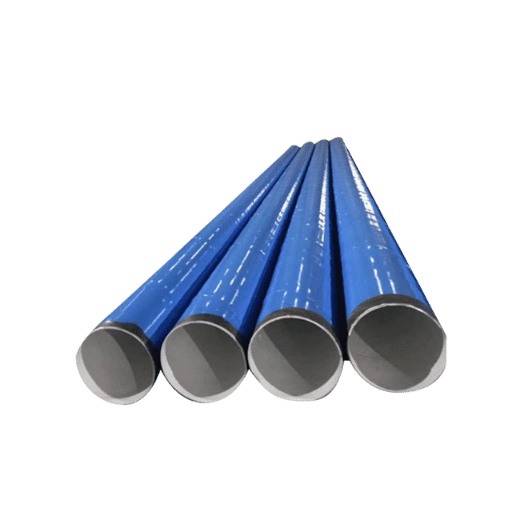 La conformità dipende dal rispetto rigoroso e costante delle specifiche. I requisiti prestazionali riguardano in genere il rispetto dello spessore richiesto, dell’adesione e del grado di indurimento indicati dalle norme regionali o internazionali. In fase di collaudo, gli acquirenti verificano anzitutto queste specifiche per ridurre il rischio di degrado prematuro del rivestimento e di prestazioni non conformi.
Quali temperature può sopportare il rivestimento FBE?
Se utilizzato da solo, l’FBE opera a temperature fino a circa 85C(185F). Poiché l’epossidico si ammorbidisce e diventa più permeabile all’umidità fino a circa 105-110C (220-230F), nei rivestimenti in polietilene a tre strati (3LPE) l’FBE viene usato come primer, al quale si aggiunge uno strato esterno di polietilene per offrire maggiore protezione dal calore e dalle sollecitazioni meccaniche. Inoltre, per evitare il contatto diretto con lo strato epossidico, il limite di temperatura del tubo con rivestimento 3LPE è di circa 110C (225F). Se la temperatura del tubo supera 110 C, si usa 3LPP al posto di 3LPE, poiché è progettato per temperature fino a circa 140 C (2Confronto tra le norme
| Norma | Ambito | Area geografica | Edizione attuale |
|---|---|---|---|
| ISO 21809-2 | FBE esterno per tubazioni | Internazionale | 2026 (NUOVA — pubblicata a febbraio 2026) |
| CSA Z245.20 | FBE per tubi in acciaio | Canada | 2018 |
| Modello C213 | FBE per tubi e raccordi per acqua | USA | 2015 |
| ASTM G8 | Prova di distacco catodico | USA | Attuale |
Requisiti di spessore per applicazione
| Applicazione | Intervallo di spessore | Note |
|---|---|---|
| Esterno a singolo strato | Spessore: 350–500 µm (14–20 mil) | Applicazione più comune per le tubazioni |
| Esterno a doppio strato (FBE+ARO) | Spessore: 660–915 µm (26–36 mil) | Protezione meccanica potenziata |
| Rivestimento interno | Spessore: 152–254 µm (6–10 mil) | Miglioramento del flusso + protezione interna dalla corrosione |
Metodi di prova
- ✔ Rilevamento delle discontinuità a 5 V/m (prova a scintilla ad alta tensione): individua fori e vuoti invisibili a occhio nudo
- ✔ Prova di adesione per distacco (15 MPa): misura la forza necessaria per staccare il rivestimento dal substrato in acciaio
- ✔ Prova di distacco catodico secondo ASTM G8 (raggio di 8 mm a 65C / 30 giorni): simula le sollecitazioni elettrochimiche a lungo termine
- ✔ Misurazione del DFT con spessimetri magnetici: verifica in più punti che lo spessore del rivestimento sia conforme alle specifiche
- ✔ Prova di sfregamento con MEK per verificare l’indurimento: 30+ doppi sfregamenti senza ammorbidirsi confermano la reticolazione completa
«La protezione delle tubazioni dalla corrosione è molto importante. La corrosione è la seconda causa principale di guasti pericolosi alle condotte e interessa milioni di chilometri di tubazioni in tutto il mondo. I rivestimenti FBE sono uno strumento efficace di protezione, ma solo se applicati e ispezionati correttamente.»
— AMPP (Associazione per la protezione dei materiali e le prestazioni)
Rivestimento FBE interno ed esterno: quando specificare ciascuno
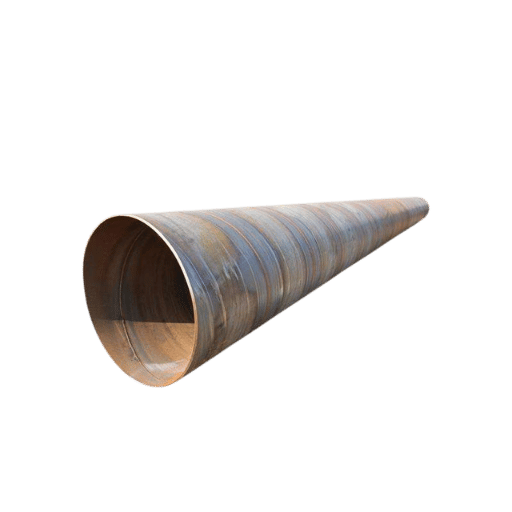 La scelta tra FBE interno, FBE esterno o entrambi dipende da cosa trasporta il tubo, da dove si trova e dai rischi di corrosione che interessano ciascuna superficie. I rivestimenti interni ed esterni svolgono funzioni diverse. Tuttavia, è preferibile applicarli entrambi nella maggior parte dei progetti di condotte.
L’FBE esterno protegge la superficie esterna del tubo dall’acqua nel terreno, dalle sostanze chimiche presenti nelle falde acquifere, dalle correnti elettriche vaganti e dall’azione batterica. L’FBE interno protegge l’interno del tubo dai fluidi aggressivi e, se applicato alle tubazioni per acqua, leviga la superficie interna (riducendo l’energia necessaria al trasporto) e riduce il rischio di corrosione sulla superficie interna.
Matrice decisionale: quando specificare un rivestimento interno, esterno o entrambi
| Condizione | Raccomandazione | Motivo |
|---|---|---|
| Condotta interrata, fluido non corrosivo | Solo FBE esterno | È sufficiente proteggere dalla corrosione del terreno |
| Condotta interrata, fluido corrosivo (gas acido, acqua salata) | Doppio rivestimento (interno + esterno) | Entrambe le superfici richiedono protezione |
| Tubo fuori terra, fluido corrosivo | FBE interno + vernice esterna | Esposizione esterna diversa |
| Condotta per il trasporto dell’acqua | Rivestimento FBE interno | Miglioramento del flusso + barriera anticorrosione |
| Valvola e raccordo | FBE esterno (per immersione o spruzzatura) | Protezione in ambienti corrosivi |
Dove si usano i tubi rivestiti con FBE: applicazioni per settore
Quanto dura il rivestimento FBE?
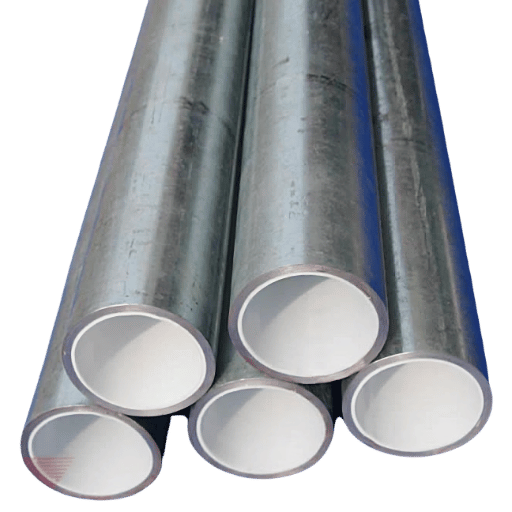
Se applicato su superfici in acciaio preparate correttamente, il tubo rivestito con FBE ha una vita utile comprovata di 25-40+ anni; anche dopo questo periodo, il degrado cumulativo del rivestimento esterno resta inferiore al tasso di corrosione esterna. Nelle prove sulle prestazioni in campo, basate sui dati di numerosi operatori di condotte, la Pipeline and Hazardous Materials Safety Administration (PHMSA) degli Stati Uniti ha rilevato «poca o nessuna corrosione» durante le ispezioni interne delle condotte rivestite con FBE. Il limite massimo preciso della vita utile dell’FBE resterà incerto finché alcuni dei primi tubi rivestiti con FBE, installati negli anni 1970 e 1980, non saranno dismessi e sottoposti a esame. Tra i fattori che riducono la vita utile vi sono difetti di applicazione, preparazione della superficie di bassa qualità, temperature di esercizio vicine o superiori a 85C, urti successivi all’applicazione, vibrazioni durante il trasporto o l’installazione e danni fisici al rivestimento. I tubi rivestiti con FBE sono specificati per il trasporto di petrolio e gas, le reti municipali di distribuzione dell’acqua, i pali strutturali e le armature per edilizia. Tutte queste applicazioni richiedono una caratteristica: protezione duratura dalla corrosione su superfici in acciaio esposte a contaminanti o umidità e a condizioni del terreno elettrochimicamente attive.Applicazioni per settore
- Trasporto di petrolio e gas — Le linee principali per il trasporto di petrolio greggio e gas naturale rappresentano il più grande mercato singolo per i tubi rivestiti con FBE. Queste condotte utilizzano in genere tubi API 5L grado B fino ai gradi X42–X70, con FBE esterno come principale barriera anticorrosione. Per i progetti di trasporto onshore, sia i tubi ERW sia i tubi LSAW vengono comunemente specificati con rivestimento FBE.
- Acqua e acque reflue — Le condotte municipali per l’acqua e le condotte forzate per le acque reflue utilizzano tubi in acciaio rivestiti con FBE secondo AWWA C213. Per le condotte di acqua potabile viene specificato un rivestimento FBE interno, per prevenire la cessione di ferro e ridurre l’attrito idraulico. I tubi saldati a spirale di diametro maggiore (24”–120”) sono spesso rivestiti internamente con FBE per il trasporto dell’acqua.
- Pali strutturali — Per i pali offshore e onshore in ambienti marini si utilizza l’FBE esterno per proteggerli dalla corrosione dell’acqua marina nella zona degli spruzzi e al di sotto della linea di fango. Anche i tubi conduttori per le piattaforme di perforazione offshore vengono rivestiti con FBE per proteggerli dalla corrosione in ambienti con acqua salata.
- Edilizia — In passato l’FBE veniva utilizzato sulle barre d’armatura per le solette dei ponti in calcestruzzo, per prevenire la corrosione causata dai cloruri dei sali antigelo. Tuttavia, l’American Segmental Bridge Institute ha segnalato una tendenza ad abbandonarlo a partire dal 2005, con molti progettisti di ponti orientati verso metodi alternativi di protezione dalla corrosione.
- Industria — Le tubazioni degli impianti chimici, i sistemi di raffreddamento delle centrali elettriche e i tubi per condotte utilizzati per i fanghi minerari impiegano l’FBE quando la combinazione tra chimica dei fluidi e temperatura di esercizio rientra nei limiti prestazionali dell’FBE.
Un ente municipale per la gestione dell’acqua nel sud-est degli Stati Uniti ha specificato un rivestimento FBE interno ed esterno per 24 km di condotta di trasmissione dell’acqua da 16-inch. Dopo 30 anni di servizio continuativo, un’ispezione interna con strumento di controllo ha rilevato una perdita di spessore della parete non misurabile nei tratti rivestiti con FBE; nei tratti di collegamento non rivestiti, invece, la riduzione dello spessore della parete era del 15–20%. L’ente ha stimato che il rivestimento FBE abbia prolungato la vita utile della condotta di almeno 25 anni, evitando costi di sostituzione prematura stimati in $4,2 milioni.
Rivestimento FBE o 3LPE: come scegliere il sistema più adatto per le condotte
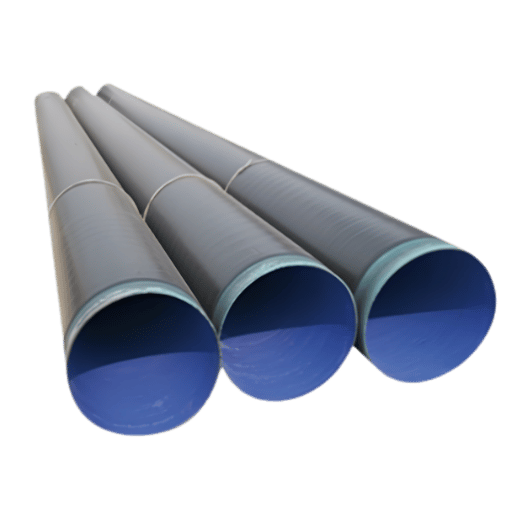 La scelta tra FBE a singolo strato e polietilene a tre strati (3LPE) è una decisione importante per un progetto di condotta. Entrambi i sistemi usano l’epossidico FBE come barriera anticorrosione, ma il 3LPE è un sistema multistrato che comprende uno strato adesivo copolimerico e una barriera fisica in polietilene, con una maggiore resistenza meccanica e termica.
| Parametro | FBE a singolo strato | Polietilene a 3 strati (3LPE) |
|---|---|---|
| Struttura | Singolo strato epossidico | Primer FBE + adesivo + strato esterno in PE |
| Spessore | Spessore: 350–500 µm (14–20 mil) | 1,8–3,0 mm (70–120 mil) |
| Temperatura massima di esercizio | ~85°C (185°F) | ~110°C (230°F) |
| Resistenza meccanica | Moderata (soggetto a scalfitture) | Elevata (lo strato in PE assorbe gli urti) |
| Costo di applicazione | Inferiore (un’unica passata di applicazione) | Superiore (processo a tre strati) |
| Riparazione dei giunti in campo | Più semplice (ritocco con FBE o manicotto) | Complessa (richiede un manicotto termorestringente) |
| Ideale per | Temperature moderate, terreni non rocciosi | Temperature elevate, terreni rocciosi, installazione HDD |
- Costi inferiori di materiale e applicazione
- Processo di applicazione più semplice e rapido
- Riparazione più semplice dei giunti in campo
- Eccellente adesione al substrato in acciaio
- Comprovata esperienza di oltre 40 anni in esercizio
- Minore resistenza meccanica e ai danni da scalfittura
- Temperatura massima di esercizio continuo ~85°C
- Soggetto a degrado UV se conservato all’aperto
- Il film sottile è più vulnerabile ai danni da movimentazione
- Per ottenere i migliori risultati richiede condizioni controllate in impianto
Riparazione del rivestimento FBE e protezione dei giunti in campo
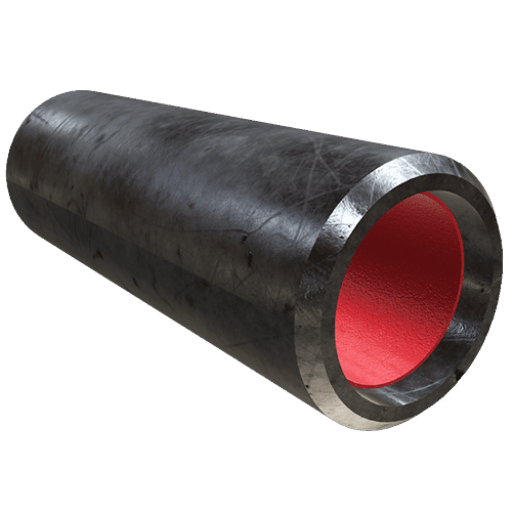 Tutti i giunti saldati della condotta interrompono il rivestimento FBE applicato in fabbrica. Devono quindi essere protetti in campo. Anche i danni da movimentazione, i graffi dovuti al trasporto e i danni di cantiere possono compromettere il rivestimento sulla superficie esterna dei tubi.
Queste due situazioni richiedono una protezione anticorrosione in campo compatibile con il rivestimento FBE applicato in impianto.
La protezione dei giunti in campo è un problema complesso: in condizioni di cantiere incontrollabili (meteo variabile, accesso difficile e tempi stretti dovuti all’avanzamento dei lavori) è difficile riprodurre l’adesione e lo spessore ottenuti in impianto. Le tecniche principali sono tre e si scelgono in base alle esigenze.
Confronto tra i metodi per i giunti in campo
| Metodo | Applicazione | Spessore tipico | Ideale per |
|---|---|---|---|
| Manicotto termorestringente | Avvolto attorno al giunto e riscaldato per restringerlo | 1,5–3,0 mm | Il metodo più comune, per attraversamenti HDD |
| Resina epossidica liquida | Applicazione a pennello o a spruzzo | 500–750 µm | Piccole riparazioni, raccordi |
| Rivestimento FBE mini | Induzione portatile e polvere | 350–500 µm | Qualità di stabilimento applicata in campo |
Lista di controllo della procedura di riparazione
- ✔ Rimuovere il rivestimento difettoso fino a raggiungere l’FBE integro; sfumare i bordi per impedire l’ingresso di umidità nella zona di transizione
- ✔ Durante la riparazione, sottoporre l’acciaio a sabbiatura abrasiva secondo SSPC-SP 10 (metallo quasi bianco)
- ✔ Ripristinare il rivestimento secondo quanto specificato nel progetto: resina epossidica liquida, manicotto termorestringente o FBE mini-coat
- ✔ La prova di rilevamento delle discontinuità nell’area riparata viene eseguita a 5 V/m. Il 100% della superficie riparata deve superare la prova a questo livello.
- ✔ Registrare le misurazioni DFT, i risultati del test di discontinuità e le fotografie delle riparazioni nella cartella del progetto
Tendenze del mercato dei rivestimenti FBE e prospettive del settore (2026–2033)
 Si prevede che la domanda globale di rivestimenti FBE manterrà una crescita di lungo periodo, trainata in larga misura dagli investimenti nelle infrastrutture di condotte per i settori energetico, idrico e industriale. Per i team acquisti che monitorano il mercato, le aggiunte o le eliminazioni di requisiti e l’aggiornamento delle specifiche per i prossimi progetti di costruzione di condotte forniscono informazioni fondamentali per pianificare una strategia di approvvigionamento.
Tre tendenze chiave che stanno plasmando il mercato FBE
1. Crescita del mercato trainata dalle infrastrutture energetiche – Nel 2025 il valore del mercato globale dei rivestimenti FBE è stato stimato in 7,3 miliardi di USD e si prevede che raggiungerà 11,3 miliardi di USD entro il 2033, con un CAGR del 6,1% (Grand View Research). Il principale motore della domanda — la fabbricazione di condotte per petrolio e gas — dovrebbe mantenere la propria rilevanza, mentre la crescita delle condotte per il settore energetico sarà sostenuta dalla sostituzione e dall’ammodernamento delle infrastrutture idriche in Nord America, Medio Oriente e Sud-est asiatico. Si prevede che le infrastrutture globali di condotte e le esigenze di rivestimento dei servizi pubblici e dell’industria nazionali assorbiranno ulteriore domanda di rivestimenti FBE per condotte nel periodo 2026-2033, aprendo nuovi mercati. 2. Aggiornamento delle norme – ISO 21809-2:2026 – L’ultima edizione 2026 della ISO 21809-2 è stata pubblicata dall’International Organization for Standardization nel febbraio 2026. Sostituisce l’edizione IEC020 del 2014. La ISO 21809-2 specifica i requisiti per i rivestimenti esterni FBE delle condotte per petrolio e gas ed è citata nelle specifiche dei rivestimenti per condotte in tutto il mondo. L’edizione 2026 ha aggiornato i requisiti di qualificazione e quelli relativi alle proprietà dei materiali costituenti; nel complesso, è più allineata alle migliori pratiche sviluppate negli ultimi 12 anni nel campo dei rivestimenti FBE per condotte per petrolio e gas. I team acquisti che pianificano progetti di condotte nel 2026-2027 dovranno aggiornare di conseguenza le specifiche dei rivestimenti e verificare la conformità ACR-06 dei fornitori. 3. Evoluzione tecnologica dei metodi di applicazione – Si prevede che lo sviluppo di applicazioni FBE a bassa temperatura, con temperature di applicazione comprese tra 175-200 C (in media 50 C in meno rispetto alle applicazioni tradizionali a 225 C), ridurrà ulteriormente la quota di mercato dei rivestimenti FBE a 225 C, più datati e obsoleti. Meritano particolare attenzione quando si desidera ridurre il consumo energetico o migliorare le prestazioni di scorrimento del rivestimento. Inoltre, alcuni sistemi a doppio strato FBE + rivestimento esterno resistente all’abrasione (ARO), ancora minoritari ma in crescita, stanno trovando applicazione dove i sistemi 3LPE completi sono sovradimensionati e l’FBE a strato singolo offre una resistenza insufficiente alle incisioni. Questi sistemi stanno entrando in applicazioni con elevate sollecitazioni meccaniche, con uno spessore totale di 660-915m.Domande frequenti sui rivestimenti FBE
D: Che cosa significa FBE nel rivestimento dei tubi?
Visualizza la risposta
D: FBE è la stessa cosa di un rivestimento in polvere?
Visualizza la risposta
D: Il rivestimento FBE scade o si degrada durante lo stoccaggio?
Visualizza la risposta
D: Il rivestimento FBE è sicuro per le condotte di acqua potabile?
Visualizza la risposta
D: Il rivestimento FBE può essere applicato in campo?
Visualizza la risposta
D: Di che colore è il rivestimento FBE?
Visualizza la risposta
D: Qual è la differenza tra un rivestimento FBE e uno in resina epossidica liquida?
Visualizza la risposta
Vi serve un tubo rivestito FBE per il vostro progetto?
Baling Steel fornisce grandi quantità di tubi in acciaio con rivestimento FBE, con diametri standard compresi tra 2″ e 48″. Offre in genere rivestimenti a strato singolo (monostrato e doppio strato per soddisfare le norme sui tubi in pressione. Tutti i rivestimenti sono conformi alle norme ISO 21809-2 e AWWA C213.
Richiedi un preventivo →Il nostro punto di vista su questa guida
Baling Steel fornisce tubi in acciaio con rivestimento FBE per contratti nei settori del petrolio e del gas, delle infrastrutture idriche e dell’edilizia in oltre 40 paesi nel mondo. Questa scheda tecnica è stata redatta sulla base di informazioni tratte dalla documentazione normativa di settore disponibile presso ISO, AWWA e AMPP. Quando sono stati utilizzati dati di ricerche di mercato di terzi per descrivere il settore, lo abbiamo indicato.
Riferimenti e fonti
- AMPP – “Applicazione e ispezione FBE: sfide comuni” (2025) – blogs.ampp.org
- ISO 21809-2:2026 – Rivestimenti esterni per condotte nei settori del petrolio e del gas – iso.org
- NIH/PMC – “Metodo di prova dell’affidabilità in servizio dei rivestimenti anticorrosione” – pmc.ncbi.nlm.nih.gov
- NIH/PMC – “Revisione critica delle prestazioni nel tempo dei rivestimenti polimerici per condotte” – pmc.ncbi.nlm.nih.gov
- PHMSA – “Prestazioni dei rivestimenti epossidici applicati per fusione” – regulations.gov
- AWWA C213-15 – Rivestimenti epossidici applicati per fusione per tubi in acciaio per acqua – ansi.org
- Grand View Research – Rapporto sul mercato dei rivestimenti Fusion Bonded Epoxy 2033 – grandviewresearch.com
Articoli correlati
- Guida completa ai tubi con rivestimento 3LPE – Confronto tra FBE e i sistemi di rivestimento in polietilene a 3 strati
- Guida completa ai tubi ERW – Tubi saldati per resistenza elettrica per applicazioni con rivestimento
- Guida completa ai tubi LSAW – Tubi di grande diametro saldati longitudinalmente ad arco sommerso
- Guida completa ai tubi di rivestimento e ai tubi di produzione – Prodotti tubolari per il settore petrolifero destinati alle operazioni di perforazione
- Guida completa ai tubi saldati a spirale – Tubi saldati a spirale per applicazioni idriche e strutturali

