


快速規格
| 全名 | 熔結環氧樹脂(FBE) |
| 塗層類型 | 熱固性粉末塗層(不可逆交聯) |
| 施工溫度 | 180–250°C (356–482°F) |
| 外部厚度 | 350–500 µm (14–20 mil),依 AMPP/ISO 21809-2 |
| 內部厚度 | 152–254 微米(6–10 mil) |
| 最高使用溫度 | 單層約 85°C (185°F);加覆 3LPE 約 110°C |
| 主要標準 | CSA Z245.20、AWWA C213、ISO 21809-2:2026 |
| 主要用途 | 管線腐蝕防護 |
| 全球市場 | $7.3 billion (2025) |
什麼是 FBE 塗層?如何保護鋼管?
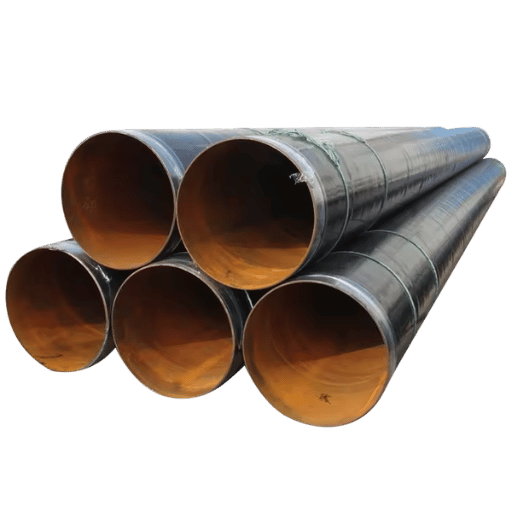 FBE(熔結環氧樹脂)是一種以環氧樹脂為基礎的熱固性粉末塗層,設計用於保護鋼管及管件,防止腐蝕。相較於濕式塗料或熱塑性塗層(在金屬表面形成獨立的一層),FBE 會與鋼材基材產生化學作用。
FBE 的化學組成相當簡單,但配比可以非常精確。成品 FBE 塗層主要由兩種化學成分構成:環氧樹脂,以及固化劑(或硬化劑,即胺類分子)。製造過程中,這兩種成分會先混合,再經烘烤製成細緻的乾燥粉末。
當粉末接觸到預熱至 180 0C 至 250 0 C 的鋼材時,粉末顆粒會發亮、立即熔化並相互流動。緊密混合後,便會引發稱為交聯的分子間化學反應。此過程會使分子形成穩定的三維分子架構(聚合物)。
交聯塗層形成後,就無法再恢復成可擠壓的狀態。
這就是 FBE 與熱塑性塗層的差異,熱塑性塗層可藉由再次加熱而軟化。FBE 則因聚合物的交聯結構而無法重新軟化。因此,它能在鋼材表面與周遭侵蝕性環境之間形成無孔隙、連續的屏障,避免水分、氧氣、溶解鹽類及化學物質接觸金屬。
為什麼 FBE 與鋼材的附著力如此強?
關鍵在於預熱步驟。鋼材基材會在施作粉末前維持於特定溫度範圍。這個溫度範圍恰到好處,能讓環氧粉末接觸鋼材後液化,並完全潤濕噴砂鋼材表面的細微凸峰與凹谷。
熔結接合過程進行時,環氧樹脂會透過物理及化學作用牢牢嵌入受熱鋼管的表面輪廓,使附著強度遠高於常溫塗層。
FBE 歸類為熱固性聚合物塗層。環氧樹脂與胺類硬化劑成分之間的交聯反應不可逆;塗層一旦固化,即使溫度超過原施工範圍,也無法重新熔化或成形。
FBE 塗層(熔結環氧樹脂)是一種熱固性塗層,施工時會將其塗覆於預熱至 180-250C 的鋼管上。環氧樹脂粉末接觸管材後會立即熔化並交聯,形成固定的固態覆層,防止埋地或浸水管線受到腐蝕、水分與化學物質侵蝕。
對管線工程師與專案工程師而言,其實際意義在於延續已累積超過 40 年的可靠使用紀錄。FBE 塗層若正確施工於充分處理的表面,可在多種埋設條件下抵抗陰極剝離、土壤應力與化學侵蝕。FBE 塗層如何施工:4 個步驟
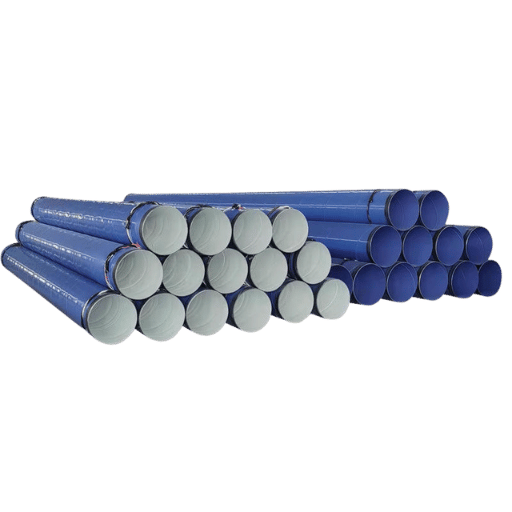
FBE 塗層如何施工?
FBE 塗層通常在工廠管控的環境中,依照 4 個步驟施工:以磨料噴砂進行表面處理、將鋼管預熱至 180-250C、以靜電方式噴塗環氧樹脂粉末,最後利用管材餘熱進行熱固化。每個步驟都必須精確遵循參數;任何步驟出錯,尤其是表面處理不充分,都是塗層在現場提早失效的根本原因。- 表面處理 — 鋼管須噴砂清理至 SSPC-SP 10 / NACE No. 2(近白金屬噴砂清理)等級。磨料噴砂可去除氧化皮、鏽蝕與污染物,同時形成 1.5–4.0 mils (37–100 µm) 的錨定表面輪廓。噴砂前,須檢查管材表面是否有油、油脂及可溶性鹽類。氯離子污染若超過 20 µg/cm²,必須以清洗方式去除;殘留在塗層下的鹽分會引發滲透起泡。應盡量縮短噴砂至塗層施工的間隔,避免剛裸露的鋼材表面產生瞬間鏽蝕。
- 預熱 — 噴砂後的管材會通過感應線圈或燃氣加熱爐,將鋼材溫度提高至 180–250°C (356–482°F)。單層 FBE 的目標溫度通常為 225–245°C。管材圓周各處的溫度均勻性至關重要:局部過熱會使粉末尚未流動並潤濕表面就提早凝膠;局部溫度過低則會造成交聯不完全、附著力不佳。管材進入噴塗室前,會以紅外線高溫計在多個位置確認溫度。
- 粉末施工 — 在噴塗室內,靜電噴槍會將帶電的環氧樹脂粉末沉積於接地的管材表面。靜電荷會使粉末顆粒暫時附著在管材上,但真正的附著作用來自熱能:粉末接觸高溫鋼材後熔化、流入表面輪廓,並開始潤濕基材。多組噴槍可確保整個圓周均勻覆蓋。操作人員會監控乾膜厚度(DFT)目標值,外部塗層通常為 350–500 µm,並據此調整粉末供料速率。
- 固化與冷卻 — 粉末一熔化,交聯便立即開始,並在管材通過塗裝線時持續進行。儲存在鋼管壁中的餘熱會推動固化反應在數秒至數分鐘內完成,所需時間視管壁厚度與環境條件而定。固化後,管材會以水淬或空氣冷卻。接著,品管技術人員會對固化塗層進行 MEK(甲乙酮)擦拭測試;完全固化的 FBE 表面可承受 30+ 次 MEK 擦拭,不會軟化或掉色。未充分固化的塗層無法通過此測試,表示加熱溫度或停留時間不足。
依 SSPC-SP 10,表面輪廓須達 1.5–4.0 mils (37–100 µm)。請使用表面輪廓比較器或複製膠帶確認。應縮短噴砂與塗層施工的間隔,以避免瞬間鏽蝕;大多數規格要求在噴砂後 4 小時內完成塗裝,潮濕環境下所需時間更短。
FBE 塗層規格:厚度、標準與檢測
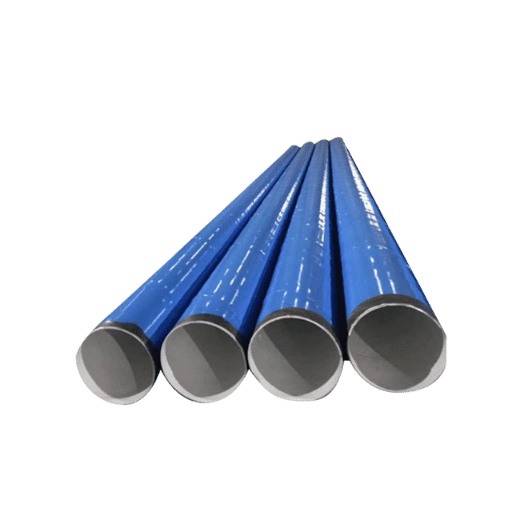 塗層附著力取決於是否徹底且一致地遵循規格。性能要求通常包括符合區域或國際標準所述的厚度、附著力及固化程度。買方會在驗收檢測時優先評估這些規格,以降低塗層提早劣化及性能不符規格的風險。
FBE 塗層可承受多高的溫度?
若單獨使用 FBE,其高溫端適用範圍約為 85C(185F)。環氧樹脂在約 105-110C (220-230F) 時會軟化,且水氣滲透性會增加;因此三層聚乙烯(3LPE)會以 FBE 作為底漆,再加上聚乙烯面層,進一步提升耐熱與機械防護能力。此外,為避免直接接觸環氧樹脂層,3LPE 管材的溫度上限約為 110C (225F)。若管材溫度升至 110 C 以上,則改用 3LPP 取代 3LPE,因為其設計適用溫度約為 140 C (2標準比較
| 標準 | 適用範圍 | 地區 | 現行版本 |
|---|---|---|---|
| ISO 21809-2 | 管線外部 FBE 塗層 | 國際 | 2026(新版 — 於 Feb 2026 發布) |
| CSA Z245.20 | 鋼管用 FBE 塗層 | 加拿大 | 2018 |
| AWWA C213 | 水管/管件用 FBE 塗層 | 美國 | 2015 |
| ASTM G8 | 陰極剝離測試 | 美國 | 現行版 |
各用途厚度要求
| 用途 | 厚度範圍 | 備註 |
|---|---|---|
| 外部單層塗層 | 350–500 微米(14–20 mil) | 最常見的管線用途 |
| 外部雙層塗層(FBE+ARO) | 660–915 微米(26–36 mil) | 提升機械防護能力 |
| 內部襯層 | 152–254 微米(6–10 mil) | 改善流動+內部腐蝕防護 |
檢測方法
- ✔ 5 V/m 假日檢測(高壓火花測試)— 找出肉眼看不見的針孔與空隙
- ✔ 拉拔附著力測試(15 MPa)— 測量使塗層從鋼材基材剝離所需的力量
- ✔ 依 ASTM G8 進行陰極剝離測試(65C / 30 days 下的 8 mm 半徑)— 模擬長期電化學應力
- ✔ 使用磁性量測儀測量 DFT — 確認多個位置的塗層厚度符合規格
- ✔ 以 MEK 擦拭測試確認固化程度 — 連續擦拭 30+ 次且未軟化,即可確認完全交聯
「管線防腐蝕非常重要。腐蝕是造成危險管線事故的第二大原因,影響全球數百萬英里的管線。FBE 塗層是有效的防護工具,但前提是施工與檢驗都必須正確。」
— AMPP(材料防護與性能協會)
FBE 內部與外部塗層:何時應指定使用?
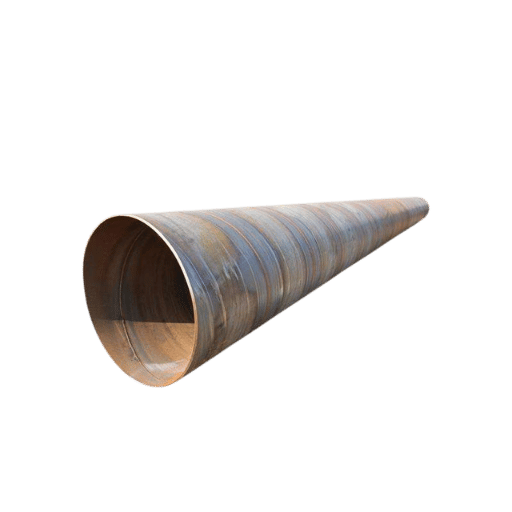 是否採用 FBE 內部塗層、外部塗層或兩者兼具,取決於管線輸送的介質、管線所在位置,以及內外表面面臨的腐蝕威脅。內部與外部塗層的用途不同,彼此無關。儘管如此,幾乎所有管線專案都適合採用內外雙面塗層。
外部 FBE 可保護管材外側,避免土壤水分、地下水中的化學物質、雜散電流及細菌作用造成損害。內部 FBE 可保護管材內側,避免輸送流體造成侵蝕;用於水管時,還能使管內表面更平滑(節省輸送能耗),並降低內壁腐蝕風險。
決策矩陣:何時指定內部、外部或雙面塗層
| 條件 | 建議 | 原因 |
|---|---|---|
| 埋地管線,輸送非腐蝕性流體 | 僅採用外部 FBE | 土壤腐蝕防護已足夠 |
| 埋地管線,輸送腐蝕性流體(含硫氣體、鹽水) | 內外雙面塗層 | 內外表面都需要防護 |
| 地上管線,輸送腐蝕性流體 | 內部 FBE+外部塗料 | 外部暴露條件不同 |
| 輸水管線 | FBE 內部襯層 | 改善流動+防腐蝕屏障 |
| 閥門與管件 | 外部 FBE(浸塗或噴塗) | 防護腐蝕性環境 |
FBE 塗層管的用途:各產業應用
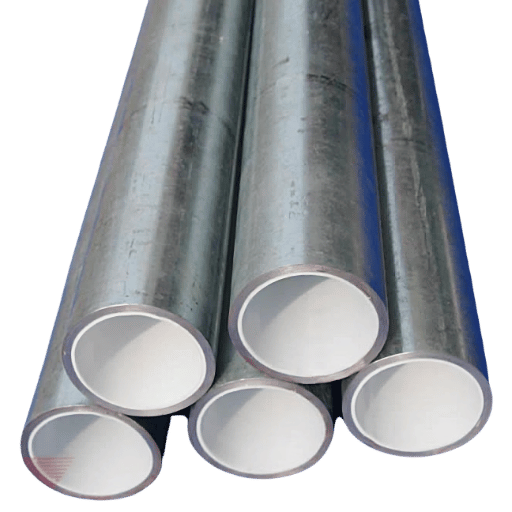
FBE 塗層的使用壽命有多長?
FBE 塗層正確施作於充分處理的鋼材表面後,經驗證的使用壽命為 25-40+ 年;在此期間,外部塗層逐漸劣化的速度仍低於外部腐蝕速度。美國管線與危險物質安全管理局(PHMSA)使用多家管線營運商的資料進行現場性能測試,並在內部檢測工具的調查中發現「FBE 塗層管線幾乎沒有或完全沒有腐蝕」。FBE 塗層的確切使用壽命上限仍不確定,須等到 1970s 和 1980s 最早安裝的一批 FBE 塗層管線停止運作並接受檢查後才能確認。影響最終使用壽命的不利因素包括施工缺陷、表面處理品質不佳、接近或超過 85C 的操作溫度、施工後撞擊、運輸或安裝時的振動,以及塗層受到物理損傷。 FBE 塗層管已指定用於石油與天然氣輸送、市政供水管網、結構樁及營建工程。這些用途都需要一項特性:在存在污染物或水分,且土壤具有電化學活性的環境中,為鋼材表面提供長期耐腐蝕防護。產業應用
- 石油與天然氣輸送 — 原油與天然氣幹線是 FBE 塗層管最大的單一市場。這類管線通常採用 API 5L B級鋼管,鋼級涵蓋 X42–X70,並以外部 FBE 作為主要防腐蝕屏障。陸上輸送專案常指定使用外覆 FBE 塗層的 ERW 鋼管與 LSAW 鋼管。
- 供水與污水處理 — 市政供水主管與污水壓力管依 AWWA C213 使用 FBE 塗層鋼管。飲用水管線會指定採用 FBE 內部襯層,以避免鐵質析出並降低水力摩擦。大直徑(24”–120”)的螺旋銲接鋼管常採用 FBE 內襯作為輸水管線。
- 結構樁 — 海上與陸上的海洋環境打樁工程會採用外部 FBE,以防護飛濺區與泥線以下部位免受海水腐蝕。海上鑽井平台的導管也會施作 FBE 塗層,以防護鹽水環境造成的腐蝕。
- 營建 — 過去曾在混凝土橋面板的鋼筋上使用 FBE,以避免除冰鹽中的氯離子引發腐蝕。然而,美國節段式橋梁協會指出,自 2005 年起已有逐步淘汰的趨勢,許多橋梁設計者開始採用其他防腐蝕方法。
- 工業 — 化工廠配管、發電廠冷卻系統及礦場礦漿管線,在流體化學成分與操作溫度均落於 FBE 性能範圍內時會採用 FBE。
美國東南部一個市政供水機關,指定在 24 km 長、16-inch 的輸水主管內外兩側施作 FBE 塗層。連續使用 30 年後,管內檢測工具顯示,FBE 塗層管段的壁厚損失為零;未塗層的連接管段則出現 15–20% 的壁厚減少。該機關估計,FBE 塗層使管線使用壽命至少延長 25 年,避免約 $4.2 million 的提前汰換成本。
FBE 塗層與 3LPE 比較:如何選擇合適的管線塗層系統
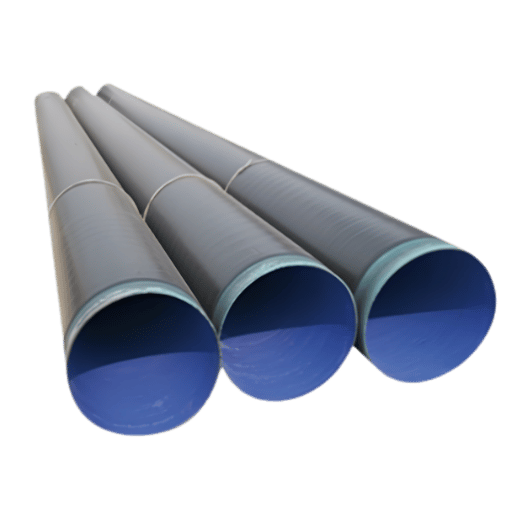 在單層 FBE 與三層聚乙烯(3LPE)之間做選擇,是管線專案的重要決策。兩種系統都以環氧樹脂 FBE 作為防腐蝕屏障,但 3LPE 是多層系統,包含共聚物黏著層及聚乙烯實體屏障,機械耐受性與耐熱性更佳。
| 比較項目 | 單層 FBE | 3 層聚乙烯(3LPE) |
|---|---|---|
| 結構 | 單層環氧樹脂 | FBE 底漆+黏著劑+PE 面層 |
| 厚度 | 350–500 微米(14–20 mil) | 1.8–3.0 毫米(70–120 mil) |
| 最高使用溫度 | 約 85°C (185°F) | 約 110°C (230°F) |
| 機械耐受性 | 中等(容易刮傷) | 高(PE 層可吸收撞擊) |
| 施工成本 | 較低(單次施工) | 較高(三層施工流程) |
| 現場接頭修補 | 較簡單(FBE 補塗或套筒) | 較複雜(須使用熱縮套筒) |
| 最適用情況 | 中等溫度、非岩石土壤 | 高溫、岩石地形、HDD 施工 |
- 材料與施工成本較低
- 施工流程更簡單、快速
- 現場接頭修補更容易
- 與鋼材基材的附著力優異
- 經驗證的 40+ 年使用紀錄
- 機械耐受性與抗刮傷能力較低
- 連續使用溫度最高約 85°C
- 戶外存放時容易受到紫外線劣化影響
- 薄膜較容易在搬運時受損
- 須在管控的工廠環境中施工,才能達到最佳效果
FBE 塗層修補與現場接頭防護
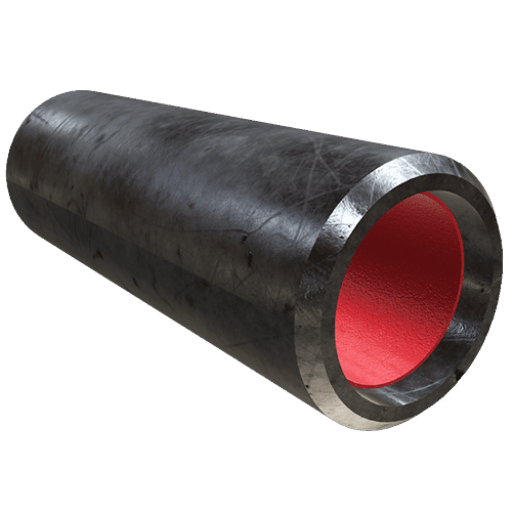 所有銲接管線接頭都會破壞工廠預先施作的 FBE 塗層,必須在現場進行防護。搬運損傷、運輸刮痕或營建損傷,也可能破壞管材本體上的塗層。
這兩種情況都需要在現場採用能與工廠施作 FBE 塗層搭配的防腐蝕措施。
現場接頭塗層是一項棘手的問題,因為現場條件難以控制(天候變化、進出不易,以及施工期間緊迫的工期限制),難以重現工廠施作的附著力與厚度品質。依需求不同,主要有 3 種施工方法。
現場接頭施工方法比較
| 方法 | 用途 | 典型厚度 | 最適用情況 |
|---|---|---|---|
| 熱縮套管 | 包覆接頭後加熱收縮 | 1.5–3.0 mm | 最常見,適用於 HDD 穿越工程 |
| 液態環氧樹脂 | 刷塗/噴塗施工 | 500–750 µm | 小範圍修補、管件 |
| FBE 小型塗裝 | 可攜式感應加熱+粉末塗料 | 350–500 µm | 現場施工,品質媲美工廠塗裝 |
修補作業檢查清單
- ✔ 將有缺陷的塗層清除至牢固的 FBE 塗層,並將邊緣修磨成斜面,避免水分從交界處滲入
- ✔ 修補時進行噴砂處理,使鋼材表面達到 SSPC-SP 10(近白金屬)等級
- ✔ 依專案規格選用修補塗層:液態環氧樹脂、熱縮套管或 FBE 小型塗裝
- ✔ 以 5 V/m 對修補區域進行漏點檢測。修補表面必須 100% 通過此電壓等級的檢測。
- ✔ 將 DFT 測量值、漏點檢測結果及修補照片記錄於專案資料夾
FBE 塗層市場趨勢與產業展望(2026–2033)
 全球 FBE 塗層需求預計將維持長期、跨越十年的成長趨勢,主要受能源、水務及工業部門的管線基礎設施投資帶動。對於持續關注市場的採購團隊而言,新增或刪除要求,並更新即將進行的管線營建專案規格,是規劃採購策略的重要依據。
形塑 FBE 市場的 3 大關鍵趨勢
1. 能源基礎建設帶動市場成長——全球 FBE 塗層市場規模估計在 2025 年達 7.3 billion USD,預計到 2033 年將達 11.3 billion USD,年複合成長率(CAGR)為 6.1%(Grand View Research)。主要需求驅動因素——石油與天然氣管線製造——預期將持續發展;此外,北美、中東及東南亞的水管線基礎建設汰換與現代化,也將進一步推動能源管線市場成長。預計全球管線基礎建設,以及國內公用事業與工業的塗層需求,將在 2026-2033 年間帶動管線 FBE 的額外需求,為管線 FBE 開拓更多新市場。 2. 標準更新——ISO 21809-2:2026——ISO 21809-2 最新的 2026 年版於 2026 年二月由 International Organization for Standardization 發布,取代 2014 IEC020 版。ISO 21809-2 規定石油與天然氣管線的外部 FBE 塗層要求,並列於全球各地的管線塗層規格中。2026 年版更新了資格認證檢測要求及成分材料特性要求,整體而言,也更貼合並反映石油與天然氣管線 FBE 塗層領域 12 年來的最佳實務發展。規劃 2026-2027 年管線專案的採購團隊,須據此更新塗層規格,並確認塗層供應商符合 ACR-06。 3. 施工方法的技術演進——預計低溫 FBE 施工技術的發展,將進一步侵蝕過時的 225 C FBE 市占率。這類技術的施工溫度為 175-200 C(平均比傳統 225 C 施工低 50 C)。若希望節省能源或改善塗層流動性能,值得考慮採用。此外,一些數量較少但日益增加的雙層 FBE + 耐磨外塗層(ARO)系統應用,發現完整的 3LPE 系統規格過高,而單層 FBE 的抗溝槽損傷能力不足。這些系統正進入機械負荷嚴苛的使用領域,總厚度為 660-915m。FBE 塗層常見問題
問:管線塗層中的 FBE 是什麼縮寫?
查看答案
問:FBE 和粉末塗裝相同嗎?
查看答案
問:FBE 塗層會過期或在儲存期間劣化嗎?
查看答案
問:FBE 塗層可安全用於飲用水管線嗎?
查看答案
問:FBE 塗層可以在現場施作嗎?
查看答案
問:FBE 塗層是什麼顏色?
查看答案
問:FBE 與液態環氧塗層有何差異?
查看答案
您的專案需要 FBE 塗層鋼管嗎?
Baling Steel 大量供應 FBE 塗層鋼管,標準直徑範圍為 2″ 至 48″。供應的塗層通常包括單層及雙層塗層,以符合壓力管標準。所有塗層均符合 ISO 21809-2 及 AWWA C213 標準。
索取報價 →本指南的編撰說明
Baling Steel 為全球 40 多個國家的石油與天然氣、水務基礎設施及營建專案供應 FBE 塗層鋼管。本技術資料表整理自 ISO、AWWA 及 AMPP 公開的產業標準文件資料。本文若使用第三方市場研究資料呈現產業概況,均已註明來源。
參考資料與來源
- AMPP -「FBE 施工與檢驗:常見挑戰」(2025)- blogs.ampp.org
- ISO 21809-2:2026 – 石油與天然氣工業管線外部塗層 – iso.org
- NIH/PMC -「防腐塗層的服役可靠性檢測方法」- pmc.ncbi.nlm.nih.gov
- NIH/PMC -「聚合物管線塗層隨時間變化之性能的批判性回顧」- pmc.ncbi.nlm.nih.gov
- PHMSA -「熔結環氧樹脂塗層的性能」- regulations.gov
- AWWA C213-15 – 鋼製水管用熔結環氧樹脂塗層 – ansi.org
- Grand View Research – 熔結環氧樹脂塗層市場報告 2033 – grandviewresearch.com
相關文章
- 3LPE 塗層鋼管完整指南 – 比較 FBE 與三層聚乙烯塗層系統
- ERW 鋼管完整指南 – 用於塗層應用的電阻銲接鋼管
- LSAW 鋼管完整指南 – 大直徑縱向埋弧銲接鋼管
- 套管與油管完整指南 – 用於鑽井作業的油田管材
- 螺旋銲接鋼管完整指南 – 用於水務及結構用途的螺旋銲接鋼管

