


Caractéristiques principales
| Nom complet | Époxy lié par fusion (FBE) |
| Type de revêtement | Revêtement thermodurcissable en poudre (réticulation irréversible) |
| Température d’application | 180–250°C (356–482°F) |
| Épaisseur externe | 350–500 µm (14–20 mil) selon AMPP/ISO 21809-2 |
| Épaisseur interne | Épaisseur : 152–254 µm (6–10 mil) |
| Température maximale de service | ~85°C (185°F) en monocouche ; ~110°C avec un revêtement 3LPE |
| Normes principales | CSA Z245.20, AWWA C213, ISO 21809-2:2026 |
| Usage principal | Protection des canalisations contre la corrosion |
| Marché mondial | $7,3 milliards (2025) |
Qu’est-ce qu’un revêtement FBE et comment protège-t-il les tubes en acier ?
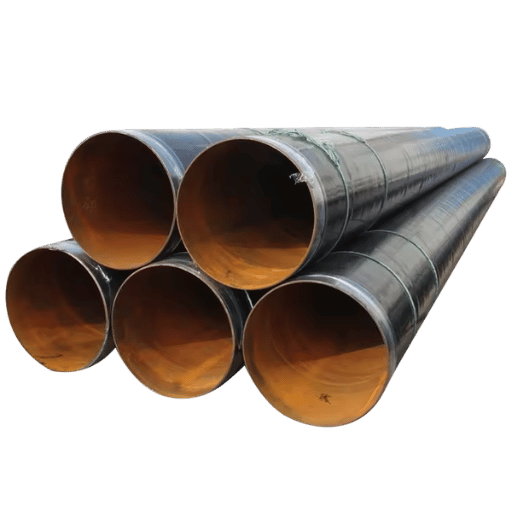 Le FBE (époxy lié par fusion) est un revêtement en poudre époxy thermodurcissable conçu pour protéger les tubes en acier et les raccords de tuyauterie contre la corrosion. Contrairement à la peinture liquide ou aux revêtements thermoplastiques, qui restent sous la forme d’une couche distincte à la surface du métal, le FBE interagit chimiquement avec le substrat en acier.
La chimie du FBE est assez simple, mais elle doit être parfaitement maîtrisée. Un revêtement FBE fini repose essentiellement sur deux composants chimiques : une résine époxy et un agent de durcissement (une molécule à base d’amine). Ces deux composants sont prémélangés puis transformés par cuisson en une poudre sèche fine au cours du processus de fabrication.
Lorsque cette poudre entre en contact avec l’acier préchauffé à 180 0C à 250 0 C, ses particules se ramollissent, fondent instantanément et s’écoulent ensemble. Ce mélange intime déclenche alors une réaction chimique intermoléculaire appelée réticulation. Les molécules forment ainsi un réseau moléculaire tridimensionnel rigide (polymère).
Une fois le revêtement réticulé, il est impossible de lui rendre une forme malléable.
C’est ce qui distingue le FBE des revêtements thermoplastiques, qui peuvent être ramollis de nouveau par chauffage. La structure réticulée du polymère empêche le FBE de le faire. Il en résulte une barrière continue et non poreuse entre la surface en acier et l’environnement agressif qui l’entoure, empêchant l’humidité, l’oxygène, les sels dissous et les produits chimiques d’entrer en contact avec le métal.
Pourquoi le FBE adhère-t-il si fortement à l’acier ?
Tout dépend de l’étape de préchauffage. Le substrat en acier est maintenu dans une plage de température précise avant l’application de la poudre. Cette plage permet à la poudre époxy de se liquéfier au contact de l’acier et de mouiller entièrement les minuscules crêtes et creux de sa surface grenaillée.
Lors de la liaison par fusion, l’époxy s’ancre physiquement et chimiquement dans le profil de surface du tube chauffé, ce qui donne une adhérence bien supérieure à celle des revêtements appliqués à température ambiante.
Le FBE est classé parmi les revêtements polymères thermodurcissables. La réaction de réticulation entre la résine époxy et les composants durcisseurs à base d’amine est irréversible : une fois durci, le revêtement ne peut être ni refondu ni remodelé, même à des températures dépassant la plage d’application initiale.
Le revêtement FBE (époxy lié par fusion) est un revêtement thermodurcissable appliqué sur un tube en acier préchauffé à une température de 180-250C. La poudre époxy appliquée fond instantanément et se réticule pour former une couche solide inamovible qui protège les canalisations enterrées ou immergées contre la corrosion, l’eau et les attaques chimiques.
Pour les ingénieurs chargés des canalisations et les ingénieurs de projet, l’intérêt concret réside dans un historique éprouvé de plus de 40 ans d’utilisation. Correctement appliqué sur une surface suffisamment préparée, le revêtement FBE résiste au décollement cathodique, aux contraintes du sol et aux attaques chimiques dans diverses conditions d’enfouissement.Application du revêtement FBE : le procédé en 4 étapes
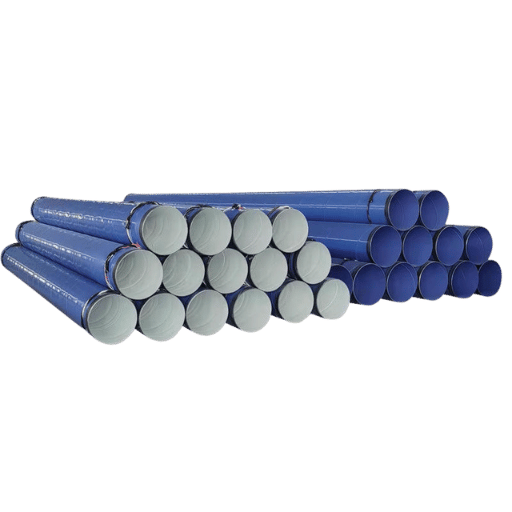
Comment le revêtement FBE est-il appliqué ?
Le revêtement FBE est généralement appliqué en usine, dans un environnement contrôlé, selon un procédé en quatre étapes : préparation de la surface par grenaillage, préchauffage du tube en acier à 180-250C, pulvérisation électrostatique de la poudre époxy, puis durcissement thermique grâce à la chaleur résiduelle du tube. Chaque étape exige le respect de paramètres précis. Toute défaillance, en particulier une préparation insuffisante de la surface, est considérée comme une cause majeure de défaillance prématurée du revêtement sur le terrain.- Préparation de la surface — Le tube en acier est décapé par projection d’abrasif selon la norme SSPC-SP 10 / NACE No. 2 (nettoyage par projection d’abrasif jusqu’au métal presque blanc). Le grenaillage élimine la calamine, la rouille et les contaminants, tout en créant un profil d’ancrage de 1,5–4,0 mils (37–100 µm). Avant le grenaillage, la surface du tube est inspectée pour détecter la présence d’huile, de graisse et de sels solubles. Toute contamination par des chlorures supérieure à 20 µg/cm² doit être éliminée par lavage : les résidus salins emprisonnés sous le revêtement provoquent des cloques osmotiques. Il faut réduire au minimum le délai entre le grenaillage et l’application du revêtement afin d’éviter la formation de rouille instantanée sur l’acier fraîchement mis à nu.
- Préchauffage — Le tube grenaillé passe dans une bobine d’induction ou un four à gaz qui porte l’acier à 180–250°C (356–482°F). Pour les applications FBE autonomes, la plage cible est généralement de 225–245°C. Il est essentiel d’obtenir une température uniforme sur toute la circonférence du tube : les points chauds provoquent la gélification prématurée de la poudre avant qu’elle puisse s’écouler et mouiller la surface, tandis que les points froids entraînent une réticulation incomplète et une mauvaise adhérence. Des pyromètres infrarouges vérifient la température en plusieurs points autour du tube avant son entrée dans la cabine de pulvérisation.
- Application de la poudre — Dans la cabine de pulvérisation, des pistolets électrostatiques déposent la poudre époxy chargée sur la surface mise à la terre du tube. La charge électrostatique maintient momentanément les particules de poudre contre le tube, mais l’adhérence réelle est d’origine thermique : au contact de l’acier chaud, la poudre fond, s’écoule dans le profil de surface et commence à mouiller le substrat. Plusieurs rangées de pistolets assurent une couverture complète de la circonférence. Les opérateurs surveillent l’épaisseur de film sec (DFT), généralement de 350–500 µm pour les applications externes, et ajustent en conséquence le débit de poudre.
- Durcissement et refroidissement — La réticulation commence dès que la poudre fond et se poursuit pendant le passage du tube dans la ligne de revêtement. La chaleur résiduelle emmagasinée dans la paroi en acier complète la réaction de durcissement en quelques secondes à quelques minutes, selon l’épaisseur de paroi du tube et les conditions ambiantes. Après le durcissement, le tube est refroidi à l’eau ou à l’air. Les techniciens du contrôle qualité effectuent ensuite des essais de frottement au MEK (méthyléthylcétone) sur le revêtement durci : une surface FBE complètement durcie résiste à 30+ frottements au MEK sans ramollissement ni transfert de couleur. Un revêtement insuffisamment durci échoue à cet essai, signe d’un chauffage ou d’un temps de maintien insuffisant.
Le profil de surface doit atteindre 1,5–4,0 mils (37–100 µm) selon SSPC-SP 10. Vérifiez-le à l’aide de comparateurs de profil de surface ou d’un ruban réplique. Réduisez au minimum le délai entre le grenaillage et l’application du revêtement afin d’éviter la rouille instantanée : la plupart des spécifications exigent une application dans les 4 heures suivant le grenaillage, voire plus rapidement en conditions humides.
Spécifications du revêtement FBE : épaisseur, normes et essais
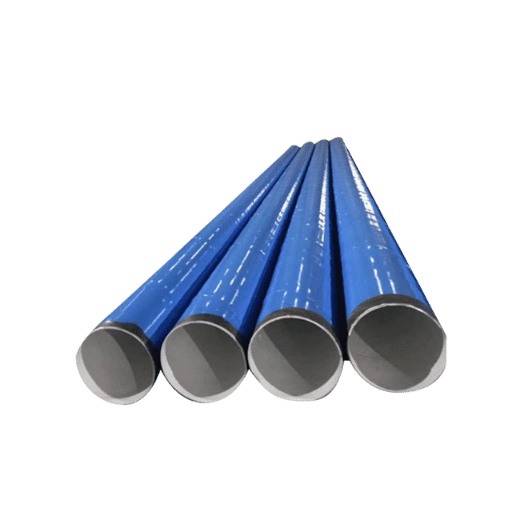 L’adhérence dépend du respect rigoureux et systématique des spécifications. Les exigences de performance portent généralement sur l’épaisseur requise, l’adhérence et le degré de durcissement définis par les normes régionales ou internationales. Lors de leurs essais de réception, les acheteurs vérifient d’abord ces spécifications afin de réduire le risque de dégradation prématurée du revêtement et de performances non conformes aux spécifications.
Quelle température le revêtement FBE peut-il supporter ?
Utilisé seul, le FBE résiste à des températures de service allant jusqu’à environ 85C(185F). Comme l’époxy se ramollit et devient plus perméable à l’humidité à partir d’environ 105-110C (220-230F), un système de polyéthylène à trois couches (3LPE) utilise le FBE comme primaire, puis ajoute une couche de finition en polyéthylène qui assure une protection supplémentaire contre la chaleur et les sollicitations mécaniques. En outre, pour éviter tout contact direct avec la couche époxy, la température limite du tube 3LPE est d’environ 110C (225F). Si la température du tube dépasse 110 C, le 3LPP est utilisé à la place du 3LPE, car il est conçu pour environ 140 C (2Comparaison des normes
| Norme | Champ d’application | Région | Édition en vigueur |
|---|---|---|---|
| ISO 21809-2 | Revêtement FBE externe pour canalisations | International | 2026 (NOUVELLE — publiée en février 2026) |
| CSA Z245.20 | FBE pour tubes en acier | Canada | 2018 |
| AWWA C213 | FBE pour tubes d’eau et raccords de tuyauterie | États-Unis | 2015 |
| ASTM G8 | Essai de décollement cathodique | États-Unis | En vigueur |
Épaisseurs requises selon l’application
| Application | Plage d’épaisseur | Remarques |
|---|---|---|
| Revêtement externe monocouche | Épaisseur : 350–500 µm (14–20 mil) | Application la plus courante pour les canalisations |
| Revêtement externe bicouche (FBE+ARO) | Épaisseur : 660–915 µm (26–36 mil) | Protection mécanique renforcée |
| Revêtement interne | Épaisseur : 152–254 µm (6–10 mil) | Amélioration de l’écoulement et protection interne contre la corrosion |
Méthodes d’essai
- ✔ Détection des discontinuités à 5 V/m (essai d’étincelage haute tension) : repère les porosités et les vides invisibles à l’œil nu
- ✔ Essai d’adhérence par arrachement (15 MPa) : mesure la force nécessaire pour détacher le revêtement du substrat en acier
- ✔ Décollement cathodique selon ASTM G8 (rayon de 8 mm à 65C / 30 jours) : simule les contraintes électrochimiques à long terme
- ✔ Mesure de l’épaisseur de film sec (DFT) avec des jauges magnétiques : vérifie en plusieurs points que l’épaisseur du revêtement est conforme aux spécifications
- ✔ Essai de frottement au MEK pour vérifier le durcissement : 30+ doubles frottements sans ramollissement confirment une réticulation complète
« La prévention de la corrosion des canalisations est très importante. La corrosion est la deuxième cause principale de défaillance des canalisations dangereuses et touche des millions de kilomètres de canalisations dans le monde. Les revêtements FBE sont un moyen de protection efficace, mais uniquement s’ils sont correctement appliqués et inspectés. »
— AMPP (Association pour la protection et la performance des matériaux)
Revêtement FBE interne ou externe : quand prescrire chaque option
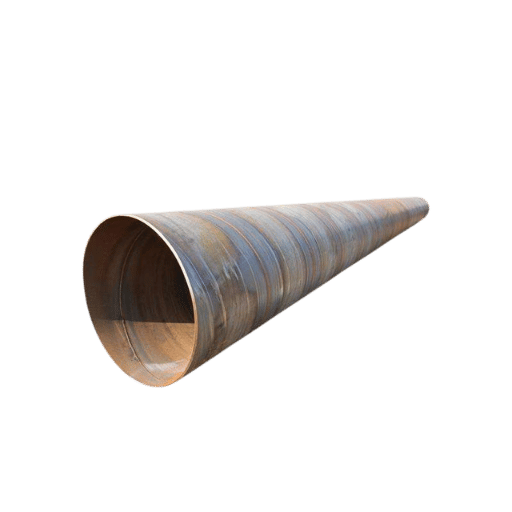 Le choix d’un revêtement FBE interne, externe ou des deux dépend du fluide transporté par le tube, de son emplacement et des risques de corrosion présents sur chaque surface. Les revêtements internes et externes remplissent des fonctions distinctes, même s’il est préférable d’appliquer les deux dans presque tous les projets de canalisation.
Le revêtement FBE externe protège l’extérieur du tube contre l’eau du sol, les produits chimiques présents dans les eaux souterraines, les courants électriques vagabonds et l’action bactérienne sur sa surface extérieure. Le revêtement FBE interne protège l’intérieur du tube contre les fluides agressifs et, dans les conduites d’eau, lisse la surface interne du tube (ce qui réduit l’énergie nécessaire au transport) et diminue le risque de corrosion sur cette surface.
Matrice de décision : quand prescrire un revêtement interne, externe ou les deux
| Situation | Recommandation | Raison |
|---|---|---|
| Canalisation enterrée, fluide non corrosif | FBE externe uniquement | Une protection contre la corrosion du sol suffit |
| Canalisation enterrée, fluide corrosif (gaz acide, eau salée) | Double revêtement (interne + externe) | Les deux surfaces doivent être protégées |
| Tube aérien, fluide corrosif | FBE interne + peinture externe | Conditions d’exposition externe différentes |
| Canalisation de transport d’eau | Revêtement FBE interne | Amélioration de l’écoulement + barrière contre la corrosion |
| Vanne et raccord de tuyauterie | FBE externe (par immersion ou pulvérisation) | Protection contre les environnements corrosifs |
Utilisation des tubes revêtus de FBE : applications par secteur
Quelle est la durée de vie d’un revêtement FBE ?
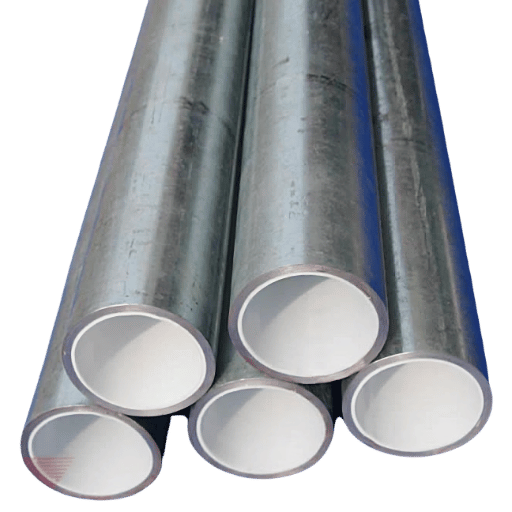
Correctement appliqué sur des surfaces en acier entièrement préparées, un tube revêtu de FBE présente une durée de service éprouvée de 25-40+ ans. Au terme de cette période, la dégradation cumulée du revêtement externe reste inférieure au taux de corrosion externe. Lors d’essais de performance sur le terrain fondés sur les données de nombreux exploitants de canalisations, la Pipeline and Hazardous Materials Safety Administration (PHMSA) des États-Unis a constaté « peu ou pas de corrosion sur les canalisations revêtues de FBE » lors d’inspections internes. La durée de service maximale exacte du FBE restera incertaine jusqu’à ce que certains des premiers tubes revêtus de FBE, installés dans les années 1970 et 1980, cessent leur exploitation et soient examinés. Les facteurs susceptibles de réduire la durée de service comprennent les défauts d’application, une préparation de surface de mauvaise qualité, des températures de service proches ou supérieures à 85C, les chocs après application, les vibrations pendant le transport ou la pose, ainsi que les dommages physiques du revêtement. Les tubes revêtus de FBE sont prescrits pour le transport de pétrole et de gaz, les réseaux municipaux d’eau sur site, les pieux structurels et la construction. Toutes ces applications ont un besoin commun : une protection durable contre la corrosion sur les surfaces en acier exposées à des contaminants ou à l’humidité, ainsi que dans des sols électrochimiquement actifs.Applications par secteur
- Transport de pétrole et de gaz — Les conduites principales de pétrole brut et de gaz naturel représentent le principal marché des tubes revêtus de FBE. Ces canalisations utilisent généralement des tubes API 5L Grade B à X42–X70, le revêtement FBE externe constituant la principale barrière contre la corrosion. Les tubes Restes explosifs de guerre et LSAW sont couramment prescrits avec un revêtement FBE pour les projets de transport terrestre.
- Eau et eaux usées — Les conduites municipales d’eau et les conduites de refoulement des eaux usées utilisent des tubes en acier revêtus de FBE conformément à AWWA C213. Un revêtement FBE interne est prescrit pour les conduites d’eau potable afin d’éviter le transfert de fer et de réduire les pertes de charge hydrauliques. Les tubes soudés en spirale de grand diamètre (24”–120”) sont souvent revêtus de FBE à l’intérieur pour le transport de l’eau.
- Pieux structurels — Dans les environnements marins, les pieux offshore et terrestres sont revêtus de FBE à l’extérieur afin de les protéger contre la corrosion par l’eau de mer dans la zone de marnage et sous la ligne de vase. Les tubes conducteurs des plateformes de forage offshore reçoivent également un revêtement FBE pour les protéger contre la corrosion en milieu salin.
- Construction — Le FBE était traditionnellement appliqué aux barres d’armature du béton pour protéger les tabliers de pont contre la corrosion provoquée par les chlorures des sels de déverglaçage. Toutefois, l’American Segmental Bridge Institute a signalé une tendance à l’abandon de cette pratique depuis 2005, de nombreux concepteurs de ponts se tournant vers d’autres méthodes de protection contre la corrosion.
- Industrie — Les tuyauteries des usines chimiques, les systèmes de refroidissement des centrales électriques et les tubes de canalisation utilisés dans les mines sont revêtus de FBE lorsque la combinaison de la chimie du fluide et de la température de service se situe dans les limites de performance du FBE.
Une régie municipale des eaux du sud-est des États-Unis a prescrit un revêtement FBE interne et externe pour une conduite principale de transport d’eau de 16 pouces sur 24 km. Après 30 ans de service continu, un outil d’inspection en ligne n’a révélé aucune perte d’épaisseur de paroi mesurable sur les tronçons revêtus de FBE, tandis que les sections de raccordement non revêtues présentaient une réduction de l’épaisseur de paroi de 15–20 %. La régie a estimé que le revêtement FBE avait prolongé la durée de service de la canalisation d’au moins 25 ans, évitant ainsi des coûts de remplacement prématuré estimés à $4,2 million.
Revêtement FBE ou 3LPE : choisir le bon système de revêtement pour canalisation
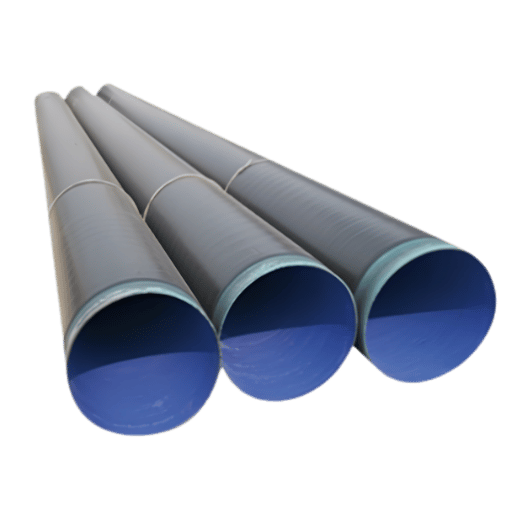 Le choix entre un revêtement FBE monocouche et un système de polyéthylène à trois couches (3LPE) est une décision importante pour un projet de canalisation. Les deux systèmes utilisent l’époxy FBE comme barrière contre la corrosion, mais le 3LPE est un système multicouche qui comprend une couche adhésive en copolymère et une barrière physique en polyéthylène, offrant une meilleure résistance mécanique et thermique.
| Paramètre | FBE monocouche | Polyéthylène à 3 couches (3LPE) |
|---|---|---|
| Structure | Couche d’époxy unique | Primaire FBE + adhésif + couche de finition en PE |
| Épaisseur | Épaisseur : 350–500 µm (14–20 mil) | 1,8–3,0 mm (70–120 mil) |
| Température maximale de service | ~85°C (185°F) | ~110°C (230°F) |
| Résistance mécanique | Modérée (sensible aux rayures profondes) | Élevée (la couche de PE absorbe les chocs) |
| Coût d’application | Plus faible (une seule passe d’application) | Plus élevé (procédé en trois couches) |
| Réparation des joints sur le terrain | Plus simple (retouche FBE ou manchon) | Complexe (nécessite un manchon thermorétractable) |
| Applications recommandées | Température modérée, sol non rocheux | Température élevée, terrain rocheux, pose par forage dirigé horizontal (HDD) |
- Coûts des matériaux et d’application plus faibles
- Procédé d’application plus simple et plus rapide
- Réparation plus facile des joints sur le terrain
- Excellente adhérence au substrat en acier
- Plus de 40 ans de résultats éprouvés en service
- Résistance mécanique et résistance aux dommages plus faibles, notamment aux rayures profondes
- Température maximale de service continu d’environ 85°C
- Sensible à la dégradation par les UV en cas de stockage à l’extérieur
- Le film mince est plus vulnérable aux dommages liés à la manutention
- Un environnement contrôlé en usine est nécessaire pour obtenir les meilleurs résultats
Réparation du revêtement FBE et protection des joints sur le terrain
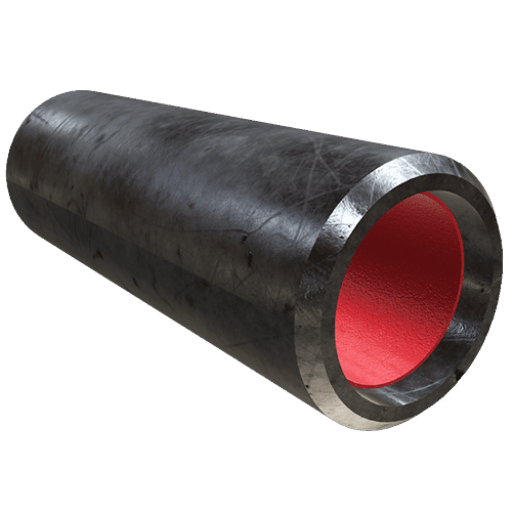 Tous les joints soudés d’une canalisation rompent le revêtement FBE appliqué en usine. Il faut donc les protéger sur le terrain. Les dommages de manutention, les rayures survenues pendant le transport et les dommages liés aux travaux de construction peuvent également rompre le revêtement du corps des tubes.
Ces deux situations exigent une protection contre la corrosion appliquée sur le terrain et compatible avec le revêtement FBE posé en usine.
La protection des joints sur le terrain est un problème délicat : dans des conditions difficiles à maîtriser — météo variable, accès difficile et délais serrés liés à l’avancement des travaux — il est difficile de reproduire l’adhérence et l’épaisseur obtenues en usine. Trois principales techniques sont utilisées selon les besoins.
Comparaison des méthodes de protection des joints sur le terrain
| Méthode | Application | Épaisseur typique | Applications recommandées |
|---|---|---|---|
| Manchon thermorétractable | Enroulé autour du joint, puis chauffé pour se rétracter | 1,5–3,0 mm | Le plus courant, pour les traversées HDD |
| Époxy liquide | Application au pinceau ou par pulvérisation | 500–750 µm | Petites réparations, raccords |
| Mini-revêtement FBE | Induction portable et poudre | 350–500 µm | Qualité usine sur site |
Liste de contrôle de la procédure de réparation
- ✔ Retirez le revêtement défectueux jusqu’à atteindre une couche FBE intacte ; biseautez les bords pour empêcher l’humidité de pénétrer au niveau de la transition.
- ✔ Lors de la réparation, le grenaillage de l’acier doit atteindre le degré SSPC-SP 10 (quasi-blanc).
- ✔ Appliquez le revêtement de réparation spécifié dans les spécifications du projet : époxy liquide, manchon thermorétractable ou mini-revêtement FBE.
- ✔ Contrôlez la zone réparée par détection de porosités à 5 V/m. Chaque portion de 100 % de la surface réparée doit être contrôlée à ce niveau.
- ✔ Consignez dans le dossier du projet les mesures DFT, les résultats des contrôles de détection des porosités et les photos des réparations.
Tendances du marché des revêtements FBE et perspectives du secteur (2026–2033)
 La demande mondiale de revêtements FBE devrait poursuivre sa croissance à long terme pendant plusieurs décennies, principalement portée par les investissements dans les infrastructures de canalisations des secteurs de l’énergie, de l’eau et de l’industrie. Pour les équipes chargées des achats qui suivent le marché, l’ajout ou le retrait d’exigences et la mise à jour des spécifications pour les prochains projets de construction de canalisations fournissent des informations clés pour planifier une stratégie d’approvisionnement.
Trois tendances clés qui façonnent le marché du FBE
1. Croissance du marché portée par les infrastructures énergétiques – La taille du marché mondial des revêtements FBE était estimée à 7.3 milliards USD en 2025 et devrait atteindre 11.3 milliards USD d’ici 2033, avec un TCAC de 6,1 % (Grand View Research). Le principal moteur de la demande, la fabrication de canalisations pour le pétrole et le gaz, devrait continuer à jouer ce rôle, mais la croissance des canalisations énergétiques sera renforcée par le remplacement et la modernisation des infrastructures de canalisations d’eau en Amérique du Nord, au Moyen-Orient et en Asie du Sud-Est. Les infrastructures mondiales de canalisations et les besoins en revêtements des services publics et de l’industrie devraient absorber une demande supplémentaire de FBE pour canalisations au cours de la période 2026-2033, ouvrant de nouveaux marchés pour le FBE destiné aux canalisations. 2. Mise à jour des normes – ISO 21809-2:2026 – La dernière édition 2026 de l’ISO 21809-2 a été publiée par l’Organisation internationale de normalisation en février 2026. Elle remplace l’édition IEC020 de 2014. L’ISO 21809-2 spécifie les exigences relatives aux revêtements FBE externes pour les canalisations de pétrole et de gaz et est citée dans les spécifications de revêtement des canalisations dans le monde entier. L’édition 2026 a fait l’objet d’une mise à jour des exigences en matière d’essais de qualification et des exigences relatives aux propriétés des matériaux constitutifs ; dans l’ensemble, elle tient davantage compte des 12 années d’évolution des bonnes pratiques dans le domaine des revêtements FBE pour les canalisations de pétrole et de gaz. Les équipes chargées des achats qui planifient des projets de canalisations en 2026-2027 devront mettre à jour les spécifications de revêtement en conséquence et vérifier la conformité ACR-06 des fournisseurs de revêtements. 3. Évolution des méthodes d’application – Le développement d’applications FBE à basse température, visant une température d’application de 175-200 C (en moyenne 50 C de moins que les applications traditionnelles à 225 C), devrait réduire davantage la part de marché des anciens revêtements FBE à 225 C, désormais obsolètes. Ces solutions méritent d’être envisagées, notamment si les économies d’énergie ou les performances d’écoulement du revêtement sont recherchées. Par ailleurs, un ensemble d’applications minoritaires mais en croissance, associant une double couche FBE à un revêtement extérieur résistant à l’abrasion (ARO), permet d’éviter le recours à des systèmes 3LPE complets, considérés comme surdimensionnés, tandis que le FBE monocouche résiste mal aux entailles. Ces systèmes sont utilisés dans des applications soumises à de fortes contraintes mécaniques, avec une épaisseur totale de 660-915m.Foire aux questions sur les revêtements FBE
Q : Que signifie FBE pour un revêtement de tube ?
Voir la réponse
Q : Le FBE est-il identique à un revêtement en poudre ?
Voir la réponse
Q : Le revêtement FBE a-t-il une date de péremption ou se dégrade-t-il pendant le stockage ?
Voir la réponse
Q : Le revêtement FBE est-il sans danger pour les canalisations d’eau potable ?
Voir la réponse
Q : Le revêtement FBE peut-il être appliqué sur le terrain ?
Voir la réponse
Q : De quelle couleur est le revêtement FBE ?
Voir la réponse
Q : Quelle est la différence entre un revêtement FBE et un revêtement époxy liquide ?
Voir la réponse
Vous avez besoin d’un tube avec revêtement FBE pour votre projet ?
Baling Steel fournit de grandes quantités de tubes en acier avec revêtement FBE dans des gammes de diamètres standard allant de 2″ à 48″. L’entreprise propose généralement un revêtement simple (simple couche et double couche) conforme aux normes applicables aux tubes sous pression. Tous les revêtements respectent les normes ISO 21809-2 et AWWA C213.
Demander un devis →Notre point de vue sur ce guide
Baling Steel fournit des tubes en acier revêtus de FBE pour divers contrats dans les secteurs du pétrole et du gaz, des infrastructures d’eau et de la construction dans plus de 40 pays à travers le monde. Cette fiche technique a été élaborée à partir d’informations tirées de documents sur les normes du secteur publiés par ISO, AWWA et AMPP. Lorsque des données d’études de marché tierces ont été utilisées pour présenter le secteur, nous l’avons indiqué.
Références et sources
- AMPP – « Application et inspection du FBE : difficultés courantes » (2025) – blogs.ampp.org
- ISO 21809-2:2026 – Revêtements externes des industries du pétrole et du gaz pour les canalisations – iso.org
- NIH/PMC – « Méthode d’essai de la fiabilité en service des revêtements anticorrosion » – pmc.ncbi.nlm.nih.gov
- NIH/PMC – « Évaluation critique des performances des revêtements polymères de canalisations en fonction du temps » – pmc.ncbi.nlm.nih.gov
- PHMSA – « Performances des revêtements époxy appliqués par fusion » – regulations.gov
- AWWA C213-15 – Revêtements époxy appliqués par fusion pour les tubes en acier destinés à l’eau – ansi.org
- Grand View Research – Rapport sur le marché des revêtements époxy appliqués par fusion, 2033 – grandviewresearch.com
Articles connexes
- Le guide complet des tubes avec revêtement 3LPE – Comparaison du FBE avec les systèmes de revêtement en polyéthylène à trois couches
- Le guide complet des tubes ERW – Tubes soudés par résistance électrique pour les applications avec revêtement
- Le guide complet des tubes LSAW – Tubes de grand diamètre soudés longitudinalement à l’arc submergé
- Le guide complet des tubes de cuvelage et des tubes de production – Produits tubulaires pour les opérations de forage pétrolier
- Le guide complet des tubes soudés en spirale – Tubes soudés en spirale pour les applications hydrauliques et structurelles

