


Kerngegevens
| Volledige naam | Fusion-bonded epoxy (FBE) |
| Type coating | Thermohardende poedercoating (onomkeerbare vernetting) |
| Aanbrengtemperatuur | 180–250°C (356–482°F) |
| Uitwendige dikte | 350–500 µm (14–20 mil) volgens AMPP/ISO 21809-2 |
| Inwendige dikte | Laagdikte: 152–254 µm (6–10 mil) |
| Max. bedrijfstemperatuur | ~85°C (185°F) voor één laag; ~110°C met 3LPE-toplaag |
| Belangrijkste normen | CSA Z245.20, AWWA C213, ISO 21809-2:2026 |
| Belangrijkste toepassing | Corrosiebescherming van leidingwerk |
| Wereldmarkt | $7,3 billion (2025) |
Wat is FBE-coating en hoe beschermt ze stalen buizen?
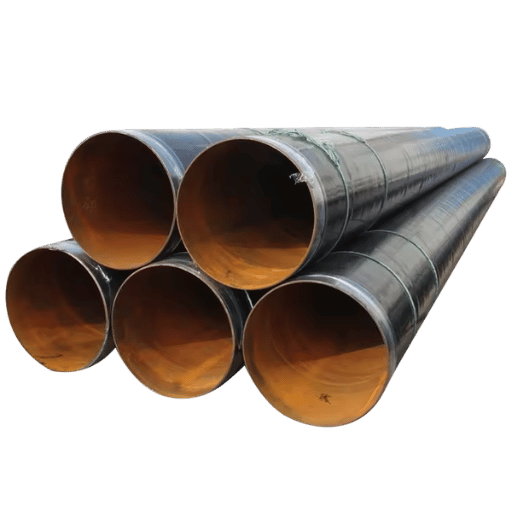 FBE, of fusion-bonded epoxy, is een thermohardende poedercoating op basis van epoxy. Ze is ontworpen als beschermende coating tegen corrosie op stalen buizen en buisfittingen. In tegenstelling tot natte verf of thermoplastische coatings, die als een aparte laag op het metaaloppervlak blijven liggen, vormt FBE een chemische verbinding met het stalen substraat.
De chemie van FBE is vrij eenvoudig, maar moet zeer nauwkeurig worden beheerst. Een uitgeharde FBE-coating bestaat in wezen uit twee chemische componenten: epoxyhars en een uithardingsmiddel (een molecuul op basis van amine). Tijdens het productieproces worden die twee componenten voorgemengd en tot een fijn, droog poeder verwerkt.
Wanneer dit poeder in contact komt met voorverwarmd staal van 180 0C tot 250 0 C, gaan de poederdeeltjes glanzen, smelten ze onmiddellijk en vloeien ze samen. Het innige mengsel ondergaat vervolgens een chemische reactie tussen de moleculen, die vernetting wordt genoemd. Daarbij vormen de moleculen een star, driedimensionaal moleculair netwerk (polymeer).
Zodra de vernet coating is gevormd, kan ze niet opnieuw worden omgezet in een kneedbare vorm.
Dat onderscheidt FBE van thermoplastische coatings, die door opnieuw te verwarmen weer zacht kunnen worden. Bij FBE is dat door de vernetstructuur van het polymeer niet mogelijk. Zo ontstaat een niet-poreuze, doorlopende barrière tussen het staaloppervlak en de agressieve omgeving eromheen. Die voorkomt dat vocht, zuurstof, opgeloste zouten en chemicaliën met het metaal in contact komen.
Waarom hecht FBE zo sterk aan staal?
Dat hangt volledig af van de voorverwarmingsstap. Het stalen substraat wordt vóór het aanbrengen van het poeder binnen een specifiek temperatuurbereik gehouden. Die temperatuur is precies hoog genoeg om het epoxypoeder bij contact vloeibaar te maken en de kleine pieken en dalen van het gestraalde staaloppervlak volledig te bevochtigen.
Tijdens het smeltverbindingsproces verankert de epoxy zich fysiek en chemisch in het oppervlakteprofiel van de verwarmde buis. Daardoor is de hechting veel sterker dan bij coatings die bij omgevingstemperatuur worden aangebracht.
FBE is geclassificeerd als een thermohardende polymeercoating. De vernettingsreactie tussen de epoxyhars en de aminehoudende verharder is onomkeerbaar: zodra de coating is uitgehard, kan ze niet opnieuw worden gesmolten of gevormd, zelfs niet bij temperaturen boven het oorspronkelijke toepassingsbereik.
FBE-coating (fusion-bonded epoxy) is een thermohardende coating die op voorverwarmde stalen buizen wordt aangebracht bij een temperatuur van 180-250C. Het aangebrachte epoxypoeder smelt onmiddellijk en vernet, waardoor een vaste, onbeweeglijke deklaag ontstaat die ingegraven of ondergedompelde pijpleidingen beschermt tegen corrosie, water en chemische aantasting.
Voor pijpleiding- en projectingenieurs is vooral van belang dat het succes van FBE al meer dan 40 jaar in de praktijk is bewezen. FBE-gecoate buizen zijn bestand tegen kathodische onthechting, bodemspanning en chemische aantasting in uiteenlopende omstandigheden onder de grond, mits de coating correct wordt aangebracht op een goed voorbereid oppervlak.FBE-coating aanbrengen: het proces in 4 stappen
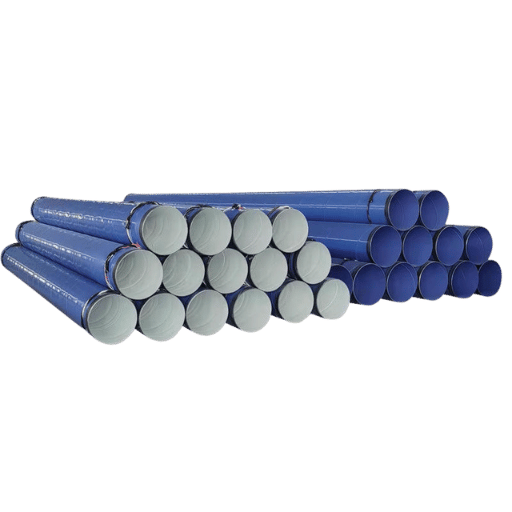
Hoe wordt FBE-coating aangebracht?
FBE-coating wordt doorgaans in een gecontroleerde fabrieksomgeving in vier stappen aangebracht: het oppervlak voorbereiden met straalmiddelen, de stalen buis voorverwarmen tot 180-250C, het epoxypoeder elektrostatisch verstuiven en vervolgens thermisch uitharden met de restwarmte van de buis. Elke stap vereist nauwkeurige parameters. Een fout in een van de stappen, vooral een ontoereikende oppervlaktevoorbereiding, is een belangrijke oorzaak van vroegtijdig falen van de coating in de praktijk.- Oppervlaktevoorbereiding — De stalen buis wordt gestraald tot SSPC-SP 10 / NACE No. 2 (bijna wit metaal). Door het stralen worden walshuid, roest en verontreinigingen verwijderd en ontstaat een verankeringsprofiel van 1,5–4,0 mils (37–100 µm). Vóór het stralen wordt het buisoppervlak gecontroleerd op olie, vet en oplosbare zouten. Chlorideverontreiniging van meer dan 20 µg/cm² moet door wassen worden verwijderd. Zoutresten onder de coating veroorzaken osmotische blaasvorming. De tijd tussen het stralen en het aanbrengen van de coating moet zo kort mogelijk zijn om vliegroest op het pas blootgelegde staal te voorkomen.
- Voorverwarmen — De gestraalde buis gaat door een inductiespoel of gasgestookte oven, waar het staal wordt verwarmd tot 180–250°C (356–482°F). Voor een zelfstandige FBE-toepassing ligt het streefbereik doorgaans op 225–245°C. Een gelijkmatige temperatuur over de volledige omtrek van de buis is essentieel. Hete plekken laten het poeder voortijdig geleren, voordat het kan vloeien en het oppervlak bevochtigen. Op koude plekken verloopt de vernetting onvolledig en is de hechting slecht. Infraroodpyrometers controleren de temperatuur op meerdere punten rond de buis voordat die de spuitcabine ingaat.
- Poeder aanbrengen — In de spuitcabine brengen elektrostatische spuitpistolen geladen epoxypoeder aan op het geaarde buisoppervlak. De elektrostatische lading houdt de poederdeeltjes tijdelijk tegen de buis, maar de eigenlijke hechting ontstaat door warmte: het poeder smelt bij contact met het hete staal, vloeit in het oppervlakteprofiel en begint het substraat te bevochtigen. Meerdere rijen spuitpistolen zorgen voor een volledige dekking rondom. Operators controleren de beoogde droge laagdikte (DFT), doorgaans 350–500 µm voor uitwendige toepassingen, en passen de poedertoevoer daarop aan.
- Uitharden en afkoelen — De vernetting begint zodra het poeder smelt en gaat verder terwijl de buis door de coatinglijn beweegt. De restwarmte in de stalen buiswand voltooit de uithardingsreactie binnen enkele seconden tot minuten, afhankelijk van de wanddikte en de omgevingsomstandigheden. Na het uitharden wordt de buis met water geblust of met lucht gekoeld. Kwaliteitscontroleurs voeren vervolgens MEK-wrijftests (methyl-ethylketon) uit op de uitgeharde coating. Een volledig uitgehard FBE-oppervlak is bestand tegen 30+ MEK-wrijvingen zonder zacht te worden of kleur af te geven. Coatings die onvoldoende zijn uitgehard, doorstaan deze test niet; dat wijst op onvoldoende verwarming of een te korte verblijftijd.
Het oppervlakteprofiel moet volgens SSPC-SP 10 een waarde van 1,5–4,0 mils (37–100 µm) bereiken. Controleer dit met profielvergelijkers of replica tape. Beperk de tijd tussen het stralen en het aanbrengen van de coating om vliegroest te voorkomen. In de meeste specificaties moet de coating binnen 4 uur na het stralen worden aangebracht, of sneller bij een hoge luchtvochtigheid.
Specificaties voor FBE-coating: dikte, normen en tests
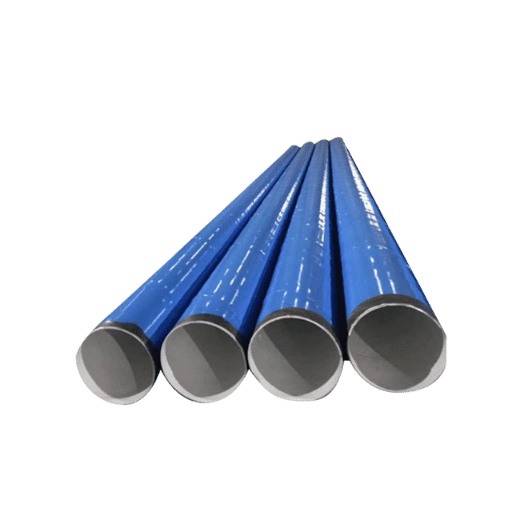 Een goede hechting hangt af van een volledige en consistente naleving van de specificaties. De prestatie-eisen hebben doorgaans betrekking op de vereiste laagdikte, hechting en mate van uitharding, zoals vastgelegd in regionale of internationale normen. Kopers beoordelen deze specificaties eerst tijdens de acceptatietests om de kans op vroegtijdig falen van de coating en prestaties die niet aan de specificaties voldoen, te beperken.
Welke temperatuur kan FBE-coating weerstaan?
Als FBE alleen wordt gebruikt, blijft de werking bij hoge temperaturen behouden tot ongeveer 85C(185F). Omdat de epoxy bij ongeveer 105-110C (220-230F) zachter wordt en meer vocht doorlaat, wordt FBE in een drielaagse polyethyleencoating (3LPE) als primer gebruikt, met daarboven een polyethyleentoplaag die extra bescherming biedt tegen hitte en mechanische belasting. Om rechtstreeks contact met de epoxyl laag te vermijden, ligt de temperatuurlimiet van 3LPE-buizen bovendien op ongeveer 110C (225F). Als de buistemperatuur boven 110 C stijgt, wordt in plaats van 3LPE 3LPP gebruikt, omdat dit geschikt is voor temperaturen tot ongeveer 140 C (2Vergelijking van normen
| Norm | Toepassingsgebied | Regio | Huidige editie |
|---|---|---|---|
| ISO 21809-2 | Uitwendige FBE voor pijpleidingen | Internationaal | 2026 (NIEUW — gepubliceerd in feb 2026) |
| CSA Z245.20 | FBE voor stalen buizen | Canada | 2018 |
| AWWA C213 | FBE voor waterbuizen en buisfittingen | VS | 2015 |
| ASTM G8 | Test op kathodische onthechting | VS | Huidig |
Diktevereisten per toepassing
| Toepassing | Diktebereik | Opmerkingen |
|---|---|---|
| Uitwendig, één laag | Laagdikte: 350–500 µm (14–20 mil) | Meest voorkomende toepassing bij pijpleidingen |
| Uitwendig, dubbele laag (FBE+ARO) | Laagdikte: 660–915 µm (26–36 mil) | Verbeterde mechanische bescherming |
| Inwendige bekleding | Laagdikte: 152–254 µm (6–10 mil) | Betere doorstroming en bescherming tegen inwendige corrosie |
Testmethoden
- ✔ Opsporing van poriën bij 5 V/m (hoogspanningsvonktest) — spoort gaatjes en holtes op die met het blote oog niet zichtbaar zijn
- ✔ Hechtingstest met trekproef (15 MPa) — meet de kracht die nodig is om de coating van het stalen substraat los te maken
- ✔ Test op kathodische onthechting volgens ASTM G8 (8 mm radius bij 65C / 30 dagen) — simuleert langdurige elektrochemische belasting
- ✔ DFT-meting met magnetische laagdiktemeters — controleert op meerdere punten of de coating aan de specificatie voldoet
- ✔ MEK-wrijftest ter controle van de uitharding — 30+ dubbele wrijvingen zonder verweking bevestigen een volledige vernetting
“Corrosie voorkomen bij pijpleidingen is bijzonder belangrijk. Corrosie is de op één na belangrijkste oorzaak van gevaarlijke pijpleidingstoringen en treft wereldwijd miljoenen mijlen aan pijpleidingen. FBE-coatings zijn een krachtig beschermingsmiddel, maar alleen wanneer ze correct worden aangebracht en geïnspecteerd.”
— de organisatie AMPP (Association for Materials Protection and Performance)
Inwendige en uitwendige FBE-coating: wanneer schrijft u welke voor?
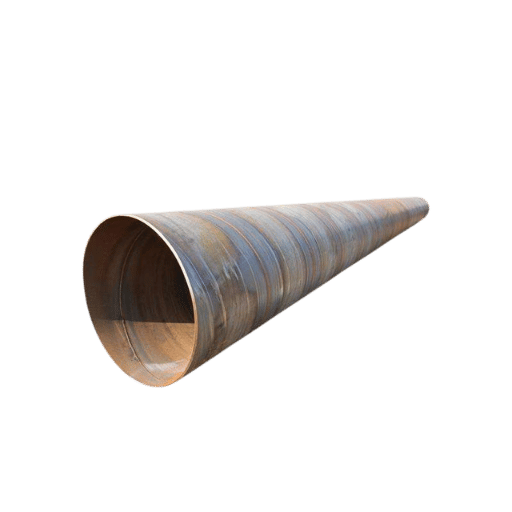 Of u kiest voor inwendige FBE, uitwendige FBE of beide, hangt af van de stoffen die door de buis stromen, de locatie en de corrosierisico’s aan elk oppervlak. Inwendige en uitwendige coatings vervullen verschillende functies. In bijna alle pijpleidingprojecten is het echter raadzaam om beide aan te brengen.
Uitwendige FBE beschermt de buitenkant van de buis tegen bodemvocht, chemicaliën in het grondwater, zwerfstromen en bacteriële activiteit. Inwendige FBE beschermt de binnenkant tegen agressieve vloeistoffen. Op waterbuizen maakt ze het binnenoppervlak bovendien gladder, waardoor minder energie voor het transport nodig is, en vermindert ze het risico op corrosie aan de binnenzijde.
Beslissingsmatrix: wanneer kiest u voor inwendige, uitwendige of beide coatings?
| Situatie | Aanbeveling | Reden |
|---|---|---|
| Ingegraven pijpleiding, niet-corrosieve vloeistof | Alleen uitwendige FBE | Bescherming tegen bodemcorrosie volstaat |
| Ingegraven pijpleiding, corrosieve vloeistof (zuurgas, zout water) | Dubbele coating (inwendig + uitwendig) | Beide oppervlakken moeten worden beschermd |
| Bovengrondse buis, corrosieve vloeistof | Inwendige FBE + uitwendige verf | Ander blootstellingsprofiel aan de buitenzijde |
| Watertransportleiding | Inwendige FBE-bekleding | Betere doorstroming + corrosiebarrière |
| Klep en buisfitting | Uitwendige FBE (dompel- of spuitapplicatie) | Bescherming tegen corrosieve omgevingen |
Waar worden FBE-gecoate buizen gebruikt? Toepassingen per sector
Hoe lang gaat FBE-coating mee?
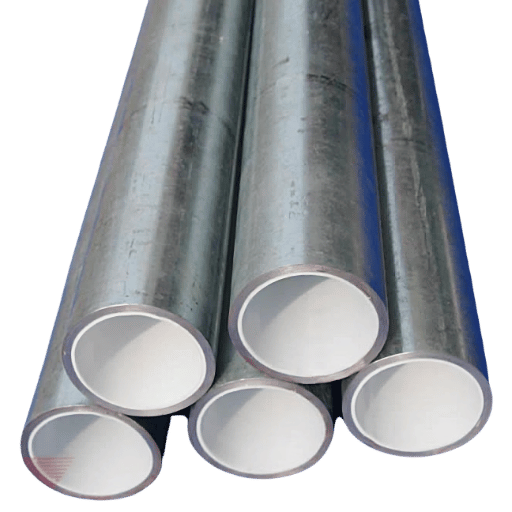
FBE-gecoate buizen die op volledig voorbereide stalen oppervlakken zijn aangebracht, hebben een bewezen levensduur van 25-40+ jaar. Daarna blijft de cumulatieve achteruitgang van de uitwendige coating onder het tempo van uitwendige corrosie. In onderzoek naar prestaties in de praktijk, op basis van gegevens van talrijke pijpleidingbeheerders, stelde de Pipeline and Hazardous Materials Safety Administration (PHMSA) van de Verenigde Staten tijdens inspecties met inwendige inspectieapparatuur ‘weinig tot geen corrosie vast op FBE-gecoate pijpleidingen’. De exacte maximale levensduur van FBE blijft onzeker totdat enkele van de eerste FBE-gecoate buizen, die oorspronkelijk in de jaren 1970 en 1980 zijn geïnstalleerd, buiten gebruik worden gesteld en onderzocht. Factoren die de uiteindelijke levensduur verkorten, zijn onder meer toepassingsfouten, slechte oppervlaktevoorbereiding, bedrijfstemperaturen rond of boven 85C, impact na het aanbrengen, trillingen tijdens transport of installatie en fysieke beschadiging van de coating. FBE-gecoate buizen worden voorgeschreven voor olie- en gastransport, gemeentelijke waterdistributienetten, funderingspalen en bouwkundige wapening. Al die toepassingen vereisen langdurige bescherming tegen corrosie op stalen oppervlakken waar verontreinigingen of vocht aanwezig zijn en de bodem elektrochemisch actief is.Toepassingen per sector
- Olie- en gastransport — Hoofdleidingen voor ruwe olie en aardgas vormen de grootste afzonderlijke markt voor FBE-gecoate buizen. Voor deze pijpleidingen worden doorgaans API 5L Grade B-buizen tot en met de staalkwaliteiten X42–X70 gebruikt, met uitwendige FBE als primaire corrosiebarrière. Zowel ERW-buizen als LSAW-buizen worden voor transportprojecten op het land vaak met FBE-coating voorgeschreven.
- Water en afvalwater — Gemeentelijke waterleidingen en persleidingen voor afvalwater gebruiken FBE-gecoate stalen buizen volgens AWWA C213. Voor drinkwaterleidingen wordt inwendige FBE-bekleding voorgeschreven om ijzerafgifte te voorkomen en hydraulische wrijving te verminderen. Spiraalgelaste buizen met grotere diameters (24”–120”) worden vaak inwendig met FBE bekleed voor watertransport.
- Funderingspalen — Voor offshore- en onshorepalen in mariene omgevingen wordt uitwendige FBE gebruikt als bescherming tegen zeewatercorrosie in de spatwaterzone en onder de zeebodem. Conductorbuizen voor offshoreboorplatforms worden ook met FBE gecoat ter bescherming tegen corrosie in zout water.
- Bouw — FBE werd vroeger gebruikt op wapeningsstaven in betonnen brugdekken om corrosie door chloriden uit strooizout te voorkomen. Het American Segmental Bridge Institute heeft echter sinds 2005 een uitfaseringstrend gemeld. Veel brugontwerpers kiezen inmiddels voor alternatieve methoden van corrosiebescherming.
- Industrie — Leidingwerk in chemische fabrieken, koelsystemen in energiecentrales en slurrybuizen in de mijnbouw gebruiken FBE wanneer de combinatie van vloeistofsamenstelling en bedrijfstemperatuur binnen het toepassingsbereik van FBE valt.
Een gemeentelijke watermaatschappij in het zuidoosten van de Verenigde Staten schreef inwendige en uitwendige FBE-coating voor op 24 km van een hoofdwaterleiding met een diameter van 16 inch. Na 30 jaar onafgebroken gebruik bracht een inwendige inspectie geen meetbaar wandverlies aan het licht in de FBE-gecoate delen, terwijl de ongecoate aansluitstukken 15–20% wanddikteverlies vertoonden. De watermaatschappij schatte dat de FBE-coating de levensduur van de pijpleiding met minstens 25 jaar had verlengd en ongeveer $4,2 million aan vervroegde vervangingskosten had voorkomen.
FBE-coating versus 3LPE: zo kiest u het juiste coatingsysteem voor pijpleidingen
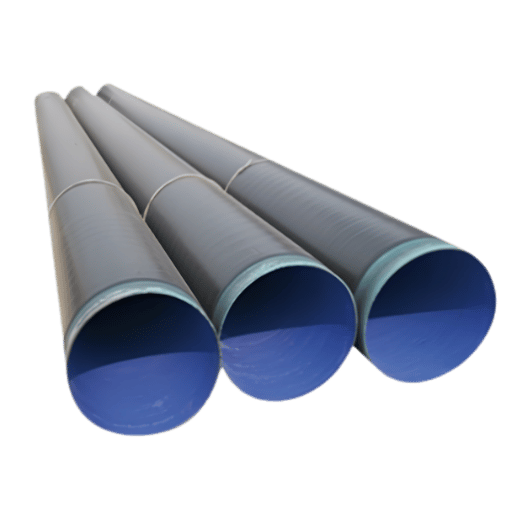 De keuze tussen eenlagige FBE en drielaags polyethyleen (3LPE) is een belangrijke beslissing bij een pijpleidingproject. Beide systemen gebruiken FBE-epoxy als corrosiebarrière, maar 3LPE is een meerlagig systeem met een copolymeer kleeflaag en een fysieke polyethyleenbarrière, die beter bestand is tegen mechanische belasting en hitte.
| Parameter | Eenlagige FBE | 3-laags polyethyleen (3LPE) |
|---|---|---|
| Opbouw | Eén epoxyle laag | FBE-primer + kleeflaag + PE-toplaag |
| Dikte | Laagdikte: 350–500 µm (14–20 mil) | 1,8–3,0 mm (70–120 mil) |
| Max. bedrijfstemperatuur | ~85°C (185°F) | ~110°C (230°F) |
| Mechanische weerstand | Matig (gevoelig voor groeven) | Hoog (de PE-laag vangt schokken op) |
| Aanbrengkosten | Lager (één toepassingsgang) | Hoger (drielaags proces) |
| Herstel van veldlasnaden | Eenvoudiger (FBE bijwerken of mof aanbrengen) | Complex (krimpmof vereist) |
| Meest geschikt voor | Matige temperatuur, niet-rotsachtige bodem | Hoge temperatuur, rotsachtig terrein, HDD-installatie |
- Lagere materiaal- en aanbrengkosten
- Eenvoudiger en sneller aan te brengen
- Veldlasnaden eenvoudiger te herstellen
- Uitstekende hechting aan het stalen substraat
- Bewezen staat van dienst van 40+ jaar
- Minder bestand tegen mechanische beschadiging en groeven
- Maximale continue bedrijfstemperatuur ~85°C
- Gevoelig voor UV-aantasting bij opslag in de buitenlucht
- Dunne laag is kwetsbaarder voor beschadiging bij hantering
- Gecontroleerde fabrieksomgeving vereist voor het beste resultaat
Herstel van FBE-coating en bescherming van veldlasnaden
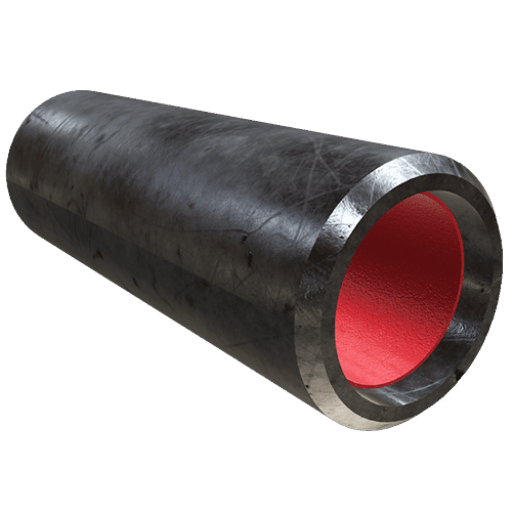 Alle gelaste verbindingen in een pijpleiding onderbreken de in de fabriek aangebrachte FBE-coating. Die moeten op de werf worden beschermd. Ook beschadigingen door hantering, krassen tijdens transport of schade bij de bouwwerken kunnen de coating op de buislichamen doorbreken.
Voor beide situaties is op de werf corrosiebescherming nodig die geschikt is voor een in de fabriek aangebrachte FBE-coating.
Het coaten van veldlasnaden is een hardnekkig probleem. Door de oncontroleerbare omstandigheden op de werf — wisselend weer, moeilijke toegang en de strakke deadlines van een actieve bouwploeg — is het moeilijk om de hechting en laagdikte van de fabriekscoating te evenaren. Afhankelijk van de situatie worden drie belangrijke technieken gebruikt.
Vergelijking van methoden voor veldlasnaden
| Methode | Toepassing | Typische dikte | Meest geschikt voor |
|---|---|---|---|
| Krimpmanchet | Rond de verbinding aanbrengen en verhitten om te laten krimpen | 1,5–3,0 mm | Meest gebruikelijk, onder meer bij HDD-boringen |
| Vloeibare epoxy | Aanbrengen met kwast of spuit | 500–750 µm | Kleine herstellingen, buisfittingen |
| FBE-mini-coating | Draagbare inductieverwarming + poeder | 350–500 µm | Fabriekskwaliteit op locatie |
Checklist voor de herstelprocedure
- ✔ Verwijder de defecte coating tot op de intacte FBE-laag en laat de randen geleidelijk aflopen om te voorkomen dat er bij de overgang vocht binnendringt.
- ✔ Straal het staal tijdens de herstelling volgens SSPC-SP 10 (bijna blank metaal).
- ✔ Breng de herstelcoating aan volgens de projectspecificatie: vloeibare epoxy, krimpmanchet of FBE-mini-coating.
- ✔ Test de herstelde zone met de holidaytest bij 5 V/m. De volledige 100% van het herstelde oppervlak moet aan dit niveau voldoen.
- ✔ Registreer de DFT-metingen, resultaten van de poriëntest en foto’s van de herstellingen in het projectdossier.
Markttrends en vooruitzichten voor FBE-coating (2026–2033)
 De wereldwijde vraag naar FBE-coating zal naar verwachting op lange termijn blijven groeien, vooral dankzij investeringen in pijpleidinginfrastructuur voor de energie-, water- en industriesector. Voor aankoopteams die de markt opvolgen, bieden wijzigingen in vereisten en het bijwerken van specificaties voor geplande pijpleidingprojecten belangrijke informatie om een inkoopstrategie uit te stippelen.
Drie belangrijke trends die de FBE-markt vormgeven
1. Marktgroei dankzij energie-infrastructuur – De wereldwijde markt voor FBE-coating werd in 2025 op 7,3 billion USD geraamd en zal naar verwachting tegen 2033 11,3 billion USD bereiken, een CAGR van 6,1% (Grand View Research). De belangrijkste aanjager van de vraag — de productie van olie- en gaspijpleidingen — zal naar verwachting belangrijk blijven. De groei van energiepijpleidingen zal daarnaast worden gestimuleerd door de vervanging en modernisering van de waterleidinginfrastructuur in Noord-Amerika, het Midden-Oosten en Zuidoost-Azië. Naar verwachting zullen de wereldwijde pijpleidinginfrastructuur en de coatingbehoeften van lokale nutsbedrijven en de industrie de extra vraag naar FBE voor pijpleidingen in de periode 2026-2033 opvangen. Daardoor ontstaan nieuwe afzetmarkten voor FBE-coating voor pijpleidingen. 2. Update van normen – ISO 21809-2:2026 – De Internationale Organisatie voor Normalisatie publiceerde ISO 21809-2 in de nieuwste editie van 2026 in februari 2026. Deze vervangt de editie IEC020 uit 2014. ISO 21809-2 specificeert de vereisten voor externe FBE-coating van olie- en gaspijpleidingen en wordt wereldwijd vermeld in coatingspecificaties voor pijpleidingen. De editie van 2026 bevat bijgewerkte vereisten voor kwalificatietests en materiaaleigenschappen van de bestanddelen. In het algemeen sluit de norm beter aan bij de 12 jaar aan ontwikkelingen in goede praktijken voor FBE-coating van olie- en gaspijpleidingen. Aankoopteams die in 2026-2027 pijpleidingprojecten plannen, moeten hun coatingspecificaties hieraan aanpassen en controleren of coatingleveranciers voldoen aan ACR-06. 3. Evolutie van applicatietechnieken – De ontwikkeling van FBE-toepassingen bij lage temperatuur, met een beoogde verwerkingstemperatuur van 175-200 C (gemiddeld 50 C lager dan de traditionele 225 C), zal naar verwachting het marktaandeel van de oudere, achterhaalde FBE-toepassing bij 225 C verder verkleinen. Deze toepassingen zijn het overwegen waard, vooral wanneer energiebesparing of de vloei-eigenschappen van de coating belangrijk zijn. Daarnaast winnen dubbellaagse systemen met FBE en een slijtvaste deklaag (ARO) aan terrein. Die blijken geschikt waar volledige 3LPE-systemen te zwaar gespecificeerd zijn en een enkellaagse FBE-coating onvoldoende weerstand tegen groeven biedt. Deze systemen worden toegepast op plaatsen met hoge mechanische belasting, met een totale dikte van 660-915m.Veelgestelde vragen over FBE-coating
V: Waar staat FBE voor bij buiscoating?
Bekijk het antwoord
V: Is FBE hetzelfde als poedercoating?
Bekijk het antwoord
V: Vervalt FBE-coating of gaat ze achteruit tijdens opslag?
Bekijk het antwoord
V: Is FBE-coating veilig voor drinkwaterleidingen?
Bekijk het antwoord
V: Kan FBE-coating op locatie worden aangebracht?
Bekijk het antwoord
V: Welke kleur heeft FBE-coating?
Bekijk het antwoord
V: Wat is het verschil tussen FBE en vloeibare epoxycoating?
Bekijk het antwoord
FBE-gecoate buizen nodig voor uw project?
Baling Steel levert grote hoeveelheden FBE-gecoate stalen buizen in standaarddiameters van 2″ tot 48″. Het aanbod omvat doorgaans buizen met een enkele coatinglaag en buizen met een dubbellaagse coating die voldoen aan de normen voor drukleidingen. Alle coatings voldoen aan de normen ISO 21809-2 en AWWA C213.
Vraag een offerte aan →Onze kijk op deze gids
Baling Steel levert stalen buizen met FBE-coating voor contracten in de olie- en gasindustrie, waterinfrastructuur en bouwsector in meer dan 40 landen wereldwijd. Dit technische informatieblad is samengesteld op basis van informatie uit documentatie over industrienormen van ISO, AWWA en AMPP. Wanneer we gegevens uit marktonderzoek door derden hebben gebruikt om de sector te beschrijven, hebben we dat vermeld.
Referenties en bronnen
- AMPP – “FBE-toepassing en inspectie: veelvoorkomende uitdagingen” (2025) – blogs.ampp.org
- ISO 21809-2:2026 – Externe coatings voor pijpleidingen in de olie- en gasindustrie – iso.org
- NIH/PMC – “Testmethode voor de betrouwbaarheid tijdens gebruik van anticorrosiecoatings” – pmc.ncbi.nlm.nih.gov
- NIH/PMC – “Kritische beoordeling van de tijdsafhankelijke prestaties van polymere pijpleidingcoatings” – pmc.ncbi.nlm.nih.gov
- PHMSA – “Prestaties van coatings op basis van thermisch gebonden epoxy” – regulations.gov
- AWWA C213-15 – Coatings op basis van thermisch gebonden epoxy voor stalen waterleidingen – ansi.org
- Grand View Research – Marktrapport over coatings op basis van thermisch gebonden epoxy 2033 – grandviewresearch.com
Gerelateerde artikelen
- De ultieme gids voor 3LPE-gecoate buizen – Vergelijk FBE met coatingsystemen met drie lagen polyetheen
- De ultieme gids voor ERW-buizen – Elektrisch weerstandsgelaste buizen voor coatingtoepassingen
- De ultieme gids voor LSAW-buizen – Buizen met grote diameter, gelast met onderpoederbooglassen
- De ultieme gids voor casingbuizen en productiebuis – Olieveldproducten voor boorwerkzaamheden
- De ultieme gids voor spiraalgelaste buizen – Spiraalgelaste buizen voor water- en constructietoepassingen

