


Especificações rápidas
| Designação completa | Epóxi ligado por fusão (FBE) |
| Tipo de revestimento | Revestimento em pó termoendurecível (reticulação irreversível) |
| Temperatura de aplicação | 180–250°C (356–482°F) |
| Espessura exterior | 350–500 µm (14–20 mil), segundo AMPP/ISO 21809-2 |
| Espessura interior | 152–254 µm (6–10 milésimos de polegada) |
| Temperatura máxima de serviço | ~85°C (185°F) numa única camada; ~110°C com revestimento 3LPE |
| Normas principais | CSA Z245.20, AWWA C213, ISO 21809-2:2026 |
| Utilização principal | Proteção contra a corrosão de tubagens |
| Mercado global | $7,3 mil milhões (2025) |
O que é o revestimento FBE e como protege os tubos de aço?
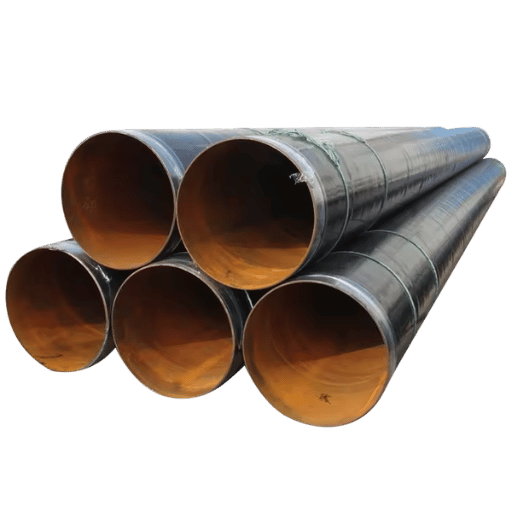 O FBE — epóxi ligado por fusão — é um revestimento em pó termoendurecível à base de epóxi, concebido para proteger contra a corrosão tubos de aço e acessórios para tubagem. Ao contrário da tinta líquida ou dos revestimentos termoplásticos, que permanecem como uma camada distinta na superfície do metal, o FBE reage quimicamente com o substrato de aço.
A química do FBE é relativamente simples, mas pode ser muito precisa. Um revestimento FBE acabado contém, na prática, dois componentes químicos principais: uma resina epóxi e um agente de cura (ou endurecedor), constituído por uma molécula à base de amina. Durante o fabrico, estes componentes são pré-misturados e transformados num pó seco e fino por cozedura.
Quando este pó entra em contacto com o aço pré-aquecido a 180 0C a 250 0 C, as partículas brilham, fundem-se imediatamente e fluem em conjunto. A mistura íntima desencadeia então uma reação química intermolecular denominada reticulação. Neste processo, as moléculas formam uma estrutura molecular tridimensional estável (polímero).
Depois de formado, o revestimento reticulado não pode voltar a uma forma moldável.
É isso que distingue o FBE dos revestimentos termoplásticos, que podem voltar a amolecer quando reaquecidos. O FBE não pode, devido à estrutura reticulada do polímero. O resultado é uma barreira contínua e não porosa entre a superfície do aço e o ambiente agressivo envolvente, que impede a humidade, o oxigénio, os sais dissolvidos e os produtos químicos de entrar em contacto com o metal.
Porque é tão forte a ligação entre o FBE e o aço?
Tudo depende da etapa de pré-aquecimento. O substrato de aço é mantido dentro de um intervalo de temperatura específico antes da aplicação do pó. Esse intervalo permite que o pó epóxi se liquefaça no contacto e molhe completamente os pequenos picos e vales da superfície do aço decapada por abrasão.
Durante a ligação por fusão, o epóxi fixa-se física e quimicamente ao perfil da superfície do tubo aquecido, proporcionando uma resistência de adesão muito superior à dos revestimentos aplicados à temperatura ambiente.
O FBE é classificado como um revestimento polimérico termoendurecível. A reação de reticulação entre a resina epóxi e os componentes endurecedores à base de amina é irreversível: depois de curado, o revestimento não pode voltar a fundir-se nem ser reformado, mesmo a temperaturas superiores ao intervalo de aplicação original.
O revestimento FBE (epóxi ligado por fusão) é um revestimento termoendurecível aplicado em tubos de aço pré-aquecidos a uma temperatura de 180-250C. O pó epóxi aplicado funde-se e reticula-se imediatamente, formando uma camada sólida e imóvel que protege contra a corrosão, a água e os produtos químicos em tubagens enterradas ou submersas.
Para os engenheiros de tubagens e de projeto, o significado prático é a extensão de um historial comprovado de sucesso, com mais de 40 anos de utilização. Quando aplicado corretamente numa superfície devidamente preparada, o tubo revestido com FBE resiste à descolagem catódica, às tensões do solo e ao ataque químico em diversas condições de enterramento.Como se aplica o revestimento FBE: processo em 4 etapas
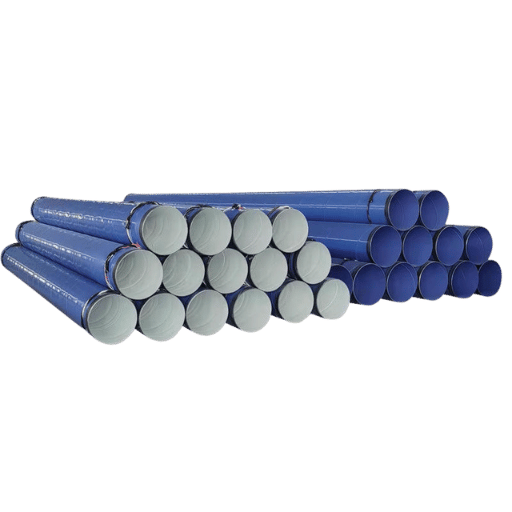
Como se aplica o revestimento FBE?
O revestimento FBE é aplicado em ambiente industrial controlado, num processo típico de quatro etapas: preparação da superfície por jato abrasivo, pré-aquecimento do tubo de aço a 180-250C, pulverização eletrostática do pó epóxi e cura térmica com o calor residual do tubo. É necessário cumprir parâmetros precisos em todas as etapas. Uma falha em qualquer fase do processo, sobretudo uma preparação insuficiente da superfície, é considerada a causa principal da falha prematura do revestimento em serviço.- Preparação da superfície — O tubo de aço é limpo por jato abrasivo até ao grau SSPC-SP 10 / NACE No. 2 (limpeza por jato abrasivo até quase ao metal branco). A decapagem por abrasão remove carepa de laminagem, ferrugem e contaminantes, criando um perfil de ancoragem de 1,5–4,0 mils (37–100 µm). Antes da decapagem, inspeciona-se a superfície do tubo para detetar óleo, gordura e sais solúveis. A contaminação por cloretos acima de 20 µg/cm² tem de ser removida por lavagem — os resíduos de sal retidos sob o revestimento podem provocar empolamento osmótico. O intervalo entre a decapagem e a aplicação do revestimento deve ser reduzido ao mínimo para evitar a formação de ferrugem instantânea no aço acabado de expor.
- Pré-aquecimento — O tubo decapado passa por uma bobina de indução ou por um forno a gás, que eleva a temperatura do aço para 180–250°C (356–482°F). Nas aplicações de FBE sem outros revestimentos, o intervalo pretendido é geralmente 225–245°C. É essencial garantir uma temperatura uniforme em toda a circunferência do tubo: os pontos demasiado quentes provocam a gelificação prematura do pó antes de este poder fluir e molhar a superfície, enquanto os pontos frios resultam numa reticulação incompleta e numa adesão deficiente. Antes de o tubo entrar na cabine de pulverização, pirómetros de infravermelhos verificam a temperatura em vários pontos.
- Aplicação do pó — Dentro da cabine de pulverização, pistolas eletrostáticas depositam pó epóxi com carga elétrica na superfície ligada à terra do tubo. A carga eletrostática mantém temporariamente as partículas de pó junto ao tubo, mas a adesão efetiva ocorre por ação térmica: o pó funde no contacto com o aço quente, flui para o perfil da superfície e começa a molhar o substrato. Várias baterias de pistolas asseguram uma cobertura uniforme de toda a circunferência. Os operadores monitorizam os valores pretendidos para a espessura do filme seco (DFT) — geralmente 350–500 µm em aplicações exteriores — e ajustam em conformidade o caudal de alimentação do pó.
- Cura e arrefecimento — A reticulação começa assim que o pó funde e prossegue enquanto o tubo avança pela linha de revestimento. O calor residual armazenado na parede de aço completa a reação de cura em segundos ou minutos, consoante a espessura da parede do tubo e as condições ambiente. Depois da cura, o tubo é arrefecido com água ou ar. Em seguida, os técnicos de controlo da qualidade efetuam ensaios de fricção com MEK (metil etil cetona) no revestimento curado: uma superfície FBE totalmente curada resiste a mais de 30 fricções com MEK sem amolecer nem transferir cor. Se o revestimento falhar o ensaio, a cura é insuficiente, o que indica aquecimento ou tempo de permanência inadequados.
O perfil da superfície deve atingir 1,5–4,0 mils (37–100 µm), segundo SSPC-SP 10. Verifique-o com comparadores de perfil de superfície ou fita de réplica. Reduza ao mínimo o intervalo entre a decapagem e a aplicação do revestimento para evitar a formação de ferrugem instantânea — a maioria das especificações exige que o revestimento seja aplicado no prazo de 4 horas após a decapagem, ou menos em condições de humidade elevada.
Especificações do revestimento FBE: espessura, normas e ensaios
 A adesão depende do cumprimento rigoroso e consistente das especificações. Os requisitos de desempenho dizem geralmente respeito à espessura exigida, à adesão e ao grau de cura, conforme definido nas normas regionais ou internacionais. Durante os ensaios de aceitação, os compradores começam por avaliar estas especificações para minimizar o risco de deterioração prematura do revestimento e de desempenho abaixo do especificado.
Que temperatura suporta o revestimento FBE?
Quando utilizado isoladamente, o FBE tem um desempenho adequado a temperaturas de serviço até cerca de 85C(185F). Como o epóxi amolece e se torna mais permeável à humidade até cerca de 105-110C (220-230F), o sistema de polietileno de três camadas (3LPE) utiliza o FBE como primário e acrescenta um revestimento superior de polietileno, que oferece proteção adicional contra o calor e os esforços mecânicos. Além disso, para evitar o contacto direto com a camada de epóxi, o limite de temperatura do tubo 3LPE é de aproximadamente 110C (225F). Se a temperatura do tubo ultrapassar 110 C, utiliza-se 3LPP em vez de 3LPE, uma vez que foi concebido para cerca de 140 C (2Comparação de normas
| Norma | Âmbito | Região | Edição atual |
|---|---|---|---|
| ISO 21809-2 | FBE exterior para tubagens | Internacional | 2026 (NOVA — publicada em Feb 2026) |
| CSA Z245.20 | FBE para tubos de aço | Canadá | 2018 |
| AWWA C213 | FBE para tubos e acessórios para tubagem de água | Estados Unidos | 2015 |
| ASTM G8 | Ensaio de descolagem catódica | Estados Unidos | Atual |
Requisitos de espessura por aplicação
| Aplicação | Intervalo de espessura | Notas |
|---|---|---|
| Camada única exterior | 350–500 µm (14–20 milésimos de polegada) | Aplicação mais comum em tubagens |
| Dupla camada exterior (FBE+ARO) | 660–915 µm (26–36 milésimos de polegada) | Proteção mecânica reforçada |
| Revestimento interior | 152–254 µm (6–10 milésimos de polegada) | Melhoria do caudal + proteção contra a corrosão interior |
Métodos de ensaio
- ✔ Deteção de descontinuidades a 5 V/m (ensaio de faísca de alta tensão) — identifica poros e falhas invisíveis a olho nu
- ✔ Ensaio de arrancamento da adesão (15 MPa) — mede a força necessária para separar o revestimento do substrato de aço
- ✔ Ensaio de descolagem catódica segundo ASTM G8 (raio de 8 mm a 65C / 30 dias) — simula tensões eletroquímicas de longa duração
- ✔ Medição da DFT com medidores magnéticos — verifica, em vários pontos, se a espessura do revestimento cumpre a especificação
- ✔ Ensaio de fricção com MEK para validar a cura — mais de 30 fricções duplas sem amolecimento confirmam a reticulação completa
“A prevenção da corrosão em tubagens é muito importante. A corrosão é a segunda principal causa de falhas perigosas em tubagens e afeta milhões de milhas de tubagens em todo o mundo. Os revestimentos FBE são um meio eficaz de proteção — mas apenas quando são aplicados e inspecionados corretamente.”
— AMPP (Associação para a Proteção e o Desempenho dos Materiais)
Revestimento FBE interior e exterior: quando especificar cada opção
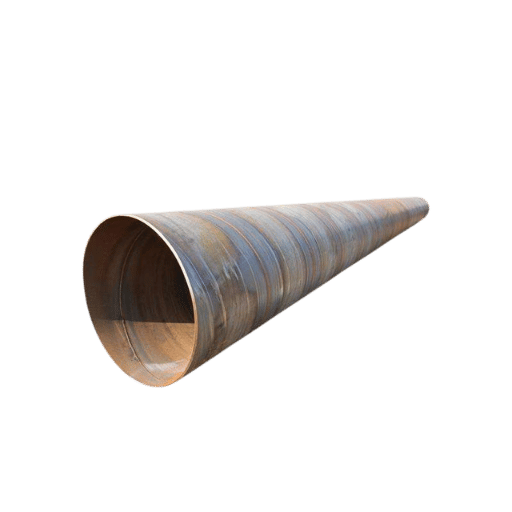 A escolha entre FBE interior, FBE exterior ou ambos depende do conteúdo transportado pelo tubo, do local onde se encontra e das ameaças de corrosão em cada superfície. Os revestimentos interiores e exteriores são distintos e desempenham funções diferentes. Ainda assim, é preferível aplicar ambos em quase todos os projetos de tubagens.
O FBE exterior protege a parte de fora do tubo contra a água do solo, os produtos químicos das águas subterrâneas, as correntes elétricas vagabundas e a ação bacteriana na superfície exterior. O FBE interior protege a parte de dentro do tubo contra os fluidos agressivos. Quando aplicado em tubos de água, alisa a superfície interior (reduzindo a energia necessária para o transporte) e diminui o risco de corrosão nessa superfície.
Matriz de decisão: quando especificar revestimento interior, exterior ou ambos
| Condição | Recomendação | Motivo |
|---|---|---|
| Tubagem enterrada, fluido não corrosivo | Apenas FBE exterior | A proteção do solo contra a corrosão é suficiente |
| Tubagem enterrada, fluido corrosivo (gás ácido, água salgada) | Duplo revestimento (interior + exterior) | Ambas as superfícies precisam de proteção |
| Tubo acima do solo, fluido corrosivo | FBE interior + tinta exterior | Perfil de exposição exterior diferente |
| Tubagem de transporte de água | Revestimento FBE interior | Melhoria do caudal + barreira contra a corrosão |
| Válvula e acessório para tubagem | FBE exterior (imersão ou pulverização) | Proteção em ambiente corrosivo |
Onde se utilizam tubos com revestimento FBE: aplicações por setor
Quanto tempo dura o revestimento FBE?
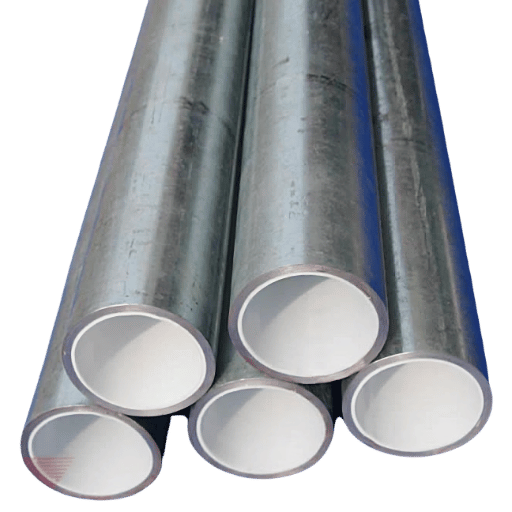
Quando aplicado em superfícies de aço totalmente preparadas, o tubo revestido com FBE tem uma vida útil comprovada de 25-40+ anos. Após esse período, a degradação acumulada do revestimento exterior continua abaixo da taxa de corrosão externa. Em ensaios de desempenho em serviço, com dados de numerosos operadores de tubagens, a Administração dos Estados Unidos para a Segurança de Tubagens e Materiais Perigosos (PHMSA) detetou «pouca ou nenhuma corrosão em tubagens revestidas com FBE» durante inspeções com ferramentas internas. O limite máximo exato da vida útil do FBE continuará incerto até que alguns dos primeiros tubos revestidos com FBE, instalados originalmente nas décadas de 1970 e 1980, deixem de estar em serviço e sejam examinados. Entre os fatores que reduzem a vida útil final contam-se defeitos de aplicação, preparação deficiente da superfície, temperaturas de funcionamento próximas ou superiores a 85C, impactos após a aplicação, vibrações durante o transporte ou a instalação e danos físicos no revestimento. Os tubos revestidos com FBE são especificados para o transporte de petróleo e gás, redes municipais de distribuição de água, estacas estruturais e reforço de construção. Todas estas aplicações exigem uma característica: resistência à corrosão a longo prazo em superfícies de aço sujeitas à presença de contaminantes ou humidade e a condições de solo eletroquimicamente ativas.Aplicações por setor
- Transporte de petróleo e gás — As condutas principais de petróleo bruto e gás natural representam o maior mercado individual para tubos revestidos com FBE. Estas tubagens utilizam geralmente tubos API 5 L Grau B das classes X42–X70, com FBE exterior como principal barreira contra a corrosão. Tanto os tubos ERW como os tubos LSAW são frequentemente especificados com revestimento FBE em projetos de transporte terrestre.
- Água e águas residuais — As condutas municipais de água e as condutas elevatórias de águas residuais utilizam tubos de aço com FBE segundo a norma AWWA C213. Especifica-se um revestimento FBE interior nas condutas de água potável para evitar a incorporação de ferro e reduzir a fricção hidráulica. Os tubos soldados em espiral de diâmetros maiores (24”–120”) são frequentemente revestidos com FBE no interior para o transporte de água.
- Estacas estruturais — As estacas terrestres e marítimas em ambientes marinhos recebem FBE exterior para proteção contra a corrosão pela água do mar na zona de rebentação e abaixo da linha de lodo. Os tubos condutores de plataformas de perfuração marítima também recebem revestimento FBE para proteção contra a corrosão em ambientes de água salgada.
- Construção — Historicamente, utilizava-se FBE em varões de aço para armaduras de betão em tabuleiros de pontes, para evitar a corrosão provocada por cloretos dos sais de degelo. No entanto, o American Segmental Bridge Institute assinalou uma tendência de abandono desde 2005, à medida que muitos projetistas de pontes passaram a optar por métodos alternativos de proteção contra a corrosão.
- Indústria — Tubagens de fábricas químicas, sistemas de arrefecimento de centrais elétricas e tubos para transporte de polpa em minas utilizam FBE quando a combinação da química do fluido e da temperatura de funcionamento se encontra dentro dos limites de desempenho do FBE.
Uma entidade municipal de abastecimento de água no sudeste dos Estados Unidos especificou revestimento FBE interior e exterior para 24 km de conduta de transporte de água com 16-inch. Após 30 anos de serviço contínuo, uma ferramenta de inspeção interna não detetou qualquer perda de espessura mensurável nas secções revestidas com FBE, enquanto as secções de ligação sem revestimento apresentavam uma redução de 15–20% na espessura da parede. A entidade estimou que o revestimento FBE prolongou a vida útil da tubagem em pelo menos 25 anos, evitando custos de substituição prematura estimados em $4,2 million.
Revestimento FBE ou 3LPE: como escolher o sistema de revestimento adequado para tubagens
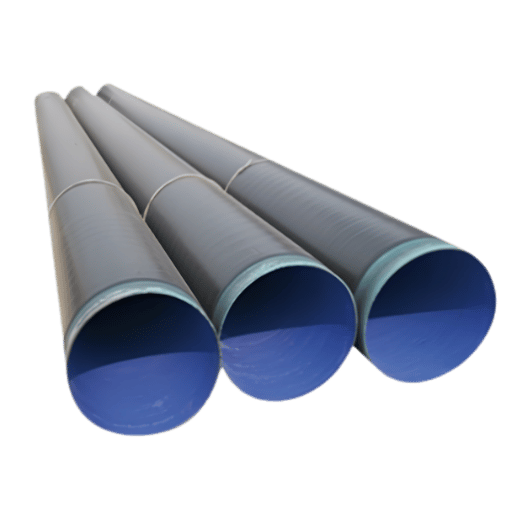 A decisão entre FBE de camada única e polietileno de três camadas (3LPE) é importante num projeto de tubagens. Ambos os sistemas utilizam epóxi FBE como barreira contra a corrosão, mas o 3LPE é um sistema multicamada, com uma camada adesiva de copolímero e uma barreira física de polietileno, que oferece maior resistência mecânica e térmica.
| Parâmetro | FBE de camada única | Polietileno de 3 camadas (3LPE) |
|---|---|---|
| Estrutura | Uma camada de epóxi | Primário FBE + adesivo + revestimento superior de PE |
| Espessura | 350–500 µm (14–20 milésimos de polegada) | 1,8–3,0 mm (70–120 mil) |
| Temperatura máxima de serviço | ~85°C (185°F) | ~110°C (230°F) |
| Resistência mecânica | Moderada (suscetível a riscos profundos) | Elevada (a camada de PE absorve os impactos) |
| Custo de aplicação | Mais baixo (uma única passagem de aplicação) | Mais elevado (processo de três camadas) |
| Reparação da junta de campo | Mais simples (retoque FBE ou manga) | Complexa (requer manga termorretrátil) |
| Mais indicado para | Temperatura moderada, solo sem rochas | Temperatura elevada, terreno rochoso, instalação HDD |
- Custos mais baixos de material e aplicação
- Processo de aplicação mais simples e rápido
- Reparação mais fácil das juntas de campo
- Excelente adesão ao substrato de aço
- Historial comprovado de mais de 40 anos de serviço
- Menor resistência mecânica e aos danos por riscos profundos
- Temperatura máxima de serviço contínuo de ~85°C
- Suscetível à degradação por UV se armazenado no exterior
- O filme fino é mais vulnerável a danos durante o manuseamento
- Requer um ambiente industrial controlado para obter os melhores resultados
Reparação do revestimento FBE e proteção das juntas de campo
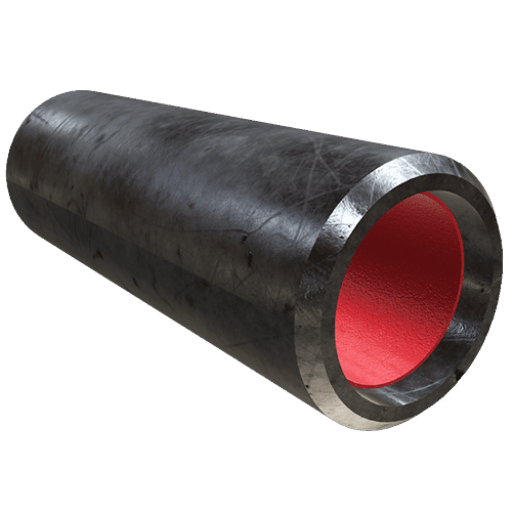 Todas as juntas soldadas da tubagem interrompem o revestimento FBE aplicado na fábrica. É necessário protegê-las no local. Danos de manuseamento, riscos de transporte ou danos de construção podem romper o revestimento nas carroçarias dos tubos.
Estas duas situações exigem proteção contra a corrosão aplicada no local e compatível com o revestimento FBE aplicado na fábrica.
A reparação do revestimento nas juntas de campo é um problema difícil, pois as condições no local são incontroláveis (alterações meteorológicas, acesso difícil e prazos apertados devido a uma frente de construção ativa), o que dificulta reproduzir a qualidade de adesão e a espessura obtidas na fábrica. Existem três técnicas principais, utilizadas consoante as necessidades.
Comparação dos métodos para juntas de campo
| Método | Aplicação | Espessura típica | Mais indicado para |
|---|---|---|---|
| Manga termorretrátil | Enrolamento em torno da junta, seguido de aquecimento para retrair | 1,5–3,0 mm | Mais comum; travessias HDD |
| Epóxi líquido | Aplicação com pincel ou pulverização | 500–750 µm | Pequenas reparações, acessórios para tubagem |
| Mini-revestimento FBE | Indução portátil + pó | 350–500 µm | Qualidade de fábrica aplicada em campo |
Lista de verificação do procedimento de reparação
- ✔ Remover o revestimento defeituoso até chegar a FBE intacto; desbastar os bordos para impedir a entrada de humidade na transição
- ✔ Durante a reparação, decapar o aço por jato abrasivo segundo a norma SSPC-SP 10 (metal quase branco)
- ✔ Aplicar o revestimento de reparação especificado no projeto: epóxi líquido, manga termorretrátil ou mini-revestimento FBE
- ✔ Teste de descontinuidades na área reparada a 5 V/m. Cada 100% da superfície reparada deve ser testada até este nível.
- ✔ Registar as medições de DFT, os resultados dos ensaios de deteção de poros e as fotografias das reparações na pasta do projeto
Tendências do mercado de revestimentos FBE e perspetivas do setor (2026–2033)
 Prevê-se que a procura mundial de revestimentos FBE mantenha uma tendência de crescimento a longo prazo, impulsionada sobretudo pelo investimento em infraestruturas de condutas nos setores da energia, da água e da indústria. Para as equipas de aprovisionamento que acompanham o mercado, acrescentar ou retirar requisitos e atualizar as especificações para os próximos projetos de construção de condutas fornece informações essenciais para planear uma estratégia de aprovisionamento de combustível.
3 tendências-chave que estão a moldar o mercado FBE
1. Crescimento do mercado impulsionado pelas infraestruturas energéticas – A dimensão do mercado mundial de revestimentos FBE foi estimada em 7.3 mil milhões de USD em 2025 e prevê-se que atinja 11.3 mil milhões de USD até 2033, com uma CAGR de 6,1% (Grand View Research). O principal motor da procura — o fabrico de condutas para petróleo e gás — deverá manter-se, mas o crescimento das condutas energéticas será reforçado pela substituição e modernização das infraestruturas de condutas de água na América do Norte, no Médio Oriente e no Sudeste Asiático. Prevê-se que as infraestruturas mundiais de condutas e as necessidades de revestimento dos serviços públicos e da indústria nacionais absorvam procura adicional de FBE para condutas no período de 2026-2033, criando novos mercados adicionais para FBE de condutas. 2. Atualização das normas – ISO 21809-2:2026 – A edição mais recente de 2026 da ISO 21809-2 foi publicada pela International Organization for Standardization em fevereiro de 2026. Substitui a edição IEC020 de 2014. A ISO 21809-2 especifica os requisitos para revestimentos externos FBE de condutas para petróleo e gás e é referenciada nas especificações de revestimento de condutas em todo o mundo. A edição de 2026 inclui requisitos atualizados para ensaios de qualificação e para as propriedades dos materiais constituintes; de um modo geral, está mais alinhada com 12 anos de evolução das melhores práticas no domínio dos revestimentos FBE para condutas de petróleo e gás. As equipas de aprovisionamento que planeiem projetos de condutas em 2026-2027 terão de atualizar as especificações de revestimento em conformidade e verificar a conformidade ACR-06 dos fornecedores de revestimentos. 3. Evolução tecnológica dos métodos de aplicação – Prevê-se que o desenvolvimento de aplicações FBE a baixa temperatura, com uma temperatura de aplicação de 175-200 C (em média, 50 C abaixo das aplicações tradicionais a 225 C), reduza ainda mais a quota de mercado das aplicações FBE mais antigas e ultrapassadas a 225 C. Estas aplicações merecem especial consideração quando se pretende poupar energia ou melhorar o desempenho de escoamento do revestimento. Além disso, um conjunto de aplicações minoritárias, mas em crescimento, com sistemas FBE de dupla camada + revestimento exterior resistente à abrasão (ARO) está a considerar sobredimensionados os sistemas 3LPE completos, enquanto o FBE de camada única oferece pouca resistência a sulcos. Estes sistemas estão a ser adotados em áreas de utilização sujeitas a exigências mecânicas, com uma espessura total de 660-915m.Perguntas frequentes sobre revestimentos FBE
P: O que significa FBE no revestimento de tubos?
Ver resposta
P: FBE é o mesmo que revestimento em pó?
Ver resposta
P: O revestimento FBE caduca ou degrada-se durante o armazenamento?
Ver resposta
P: O revestimento FBE é seguro para condutas de água potável?
Ver resposta
P: É possível aplicar revestimento FBE em campo?
Ver resposta
P: Qual é a cor do revestimento FBE?
Ver resposta
P: Qual é a diferença entre um revestimento FBE e um revestimento de epóxi líquido?
Ver resposta
Precisa de tubos de aço com revestimento FBE para o seu projeto?
A Baling Steel fornece grandes quantidades de tubos de aço com revestimento FBE, em gamas de diâmetros normalizados entre 2″ e 48″. Normalmente, disponibiliza revestimentos de camada única e dupla para cumprir as normas aplicáveis a tubos para pressão. Todos os revestimentos cumprem as normas ISO 21809-2 e AWWA C213.
Peça um orçamento →A nossa perspetiva sobre este guia
A Baling Steel fornece tubos de aço com revestimento FBE para vários contratos nos setores do petróleo e gás, das infraestruturas de água e da construção, em mais de 40 países. Esta ficha técnica foi compilada com base em informações recolhidas na documentação de normas do setor disponível junto da ISO, da AWWA e da AMPP. Sempre que foram utilizados dados de estudos de mercado de terceiros para apresentar o setor, isso foi indicado.
Referências e fontes
- AMPP – “Aplicação e inspeção de FBE: desafios comuns” (2025) – blogs.ampp.org
- ISO 21809-2:2026 – Revestimentos externos para condutas das indústrias do petróleo e do gás – iso.org
- NIH/PMC – “Método de ensaio da fiabilidade em serviço de revestimentos anticorrosivos” – pmc.ncbi.nlm.nih.gov
- NIH/PMC – “Revisão crítica do desempenho ao longo do tempo de revestimentos poliméricos para condutas” – pmc.ncbi.nlm.nih.gov
- PHMSA – “Desempenho de revestimentos epóxi ligados por fusão” – regulations.gov
- AWWA C213-15 – Revestimentos epóxi ligados por fusão para tubos de aço para água – ansi.org
- Grand View Research – Relatório do mercado de revestimentos epóxi ligados por fusão 2033 – grandviewresearch.com
Artigos relacionados
- Guia completo sobre tubos com revestimento 3LPE – Compare FBE com sistemas de revestimento de polietileno de 3 camadas
- Guia completo sobre tubos ERW – Tubos soldados por resistência elétrica para aplicações com revestimento
- Guia completo sobre tubos LSAW – Tubos de grande diâmetro soldados longitudinalmente por arco submerso
- Guia completo sobre tubos de revestimento e tubagem de produção – Produtos tubulares para campos petrolíferos usados em operações de perfuração
- Guia completo sobre tubos soldados em espiral – Tubos soldados em espiral para aplicações em água e estruturas

