


Kurzüberblick: FBE-Epoxidbeschichtung
| Beschichtungstyp | Duroplastisches Epoxidpulver |
| Applikationstemperatur | 180–250 °C (356–482 °F) |
| Typische Trockenschichtdicke (außen) | 350–500 µm (14–20 mil) |
| Typische Trockenschichtdicke (innen) | 250–400 µm (10–16 mil) |
| Einsatztemperatur | Bis zu 85 °C bei Nässe / 150 °C bei Trockenheit |
| Wichtige Normen | CSA Z245.20, ISO 21809-2:2026, AMPP SP0188 |
| Aushärtungszeit | 60–120 Sekunden |
| Globaler Marktanteil (Rohrbeschichtungen) | ~49 % (2025) |
Was ist FBE-Epoxid? Die schmelzgebundene Epoxidbeschichtung erklärt
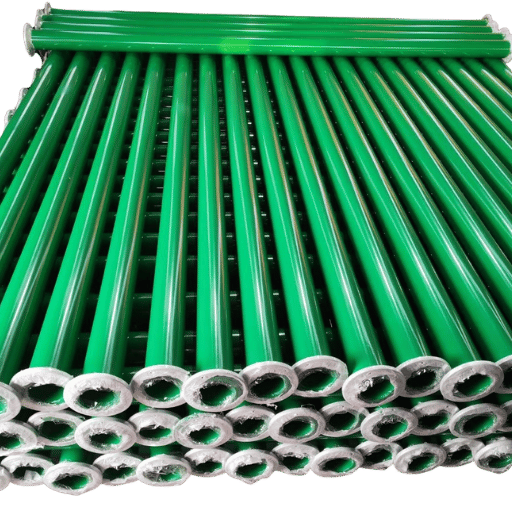 FBE-Epoxid ist eine Duroplast-Pulverbeschichtung, die durch eine chemische Vernetzungsreaktion eine dauerhafte Schutzbarriere gegen Korrosion auf Stahl bildet. Anders als thermoplastische Beschichtungen, die sich beim erneuten Erhitzen erweichen, härtet eine schmelzgebundene Epoxidbeschichtung irreversibel aus. Sobald Epoxidharz und aminbasierter Härter bei Temperaturen über 180 °C miteinander verschmelzen, vernetzen sich die Moleküle zu einem starren dreidimensionalen Gefüge, das nicht in seine ursprüngliche Pulverform zurückkehren kann. Dadurch hält die Beschichtung deutlich länger als herkömmliche Lacksysteme.
Das unterscheidet FBE von gewöhnlicher Farbe und flüssigen Epoxidbeschichtungen. Die chemische Verbindung zwischen der verschmolzenen Beschichtung und dem Stahlsubstrat sorgt für eine so starke Haftung, dass sie kathodischer Enthaftung, dem Eindringen von Feuchtigkeit und dem Angriff korrosiver Stoffe wie Chloriden über Jahrzehnte standhält. Eine fachgerecht ausgehärtete, werkseitig aufgebrachte FBE-Beschichtung bildet eine durchgehende Barriere ohne Poren, lösungsmittelbedingte Schrumpfung und Verbindungsstellen – die drei Schwachstellen, die bei erdverlegten oder untergetauchten Rohrleitungen für die meisten Beschichtungsschäden verantwortlich sind.
Da FBE-Epoxid keine flüchtigen Lösungsmittel enthält, entstehen beim Auftragen keine VOC-Emissionen. Das ist ökologisch und praktisch vorteilhaft: Ohne Verdunstung gibt es keine Porositätsfehler im ausgehärteten Film und keine gefährlichen Dämpfe für das Beschichtungspersonal.
So wird eine FBE-Beschichtung aufgetragen: der 6-stufige Prozess
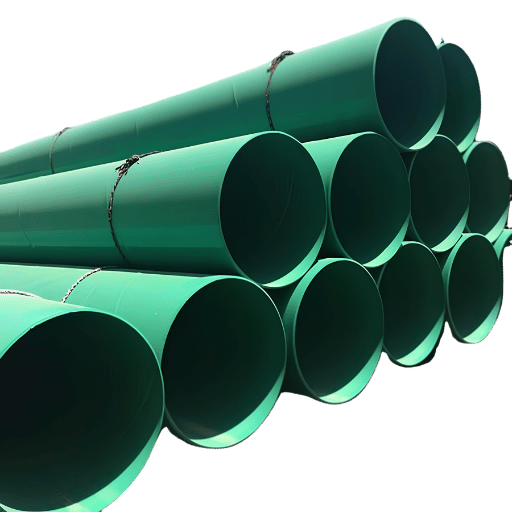 Die Qualität einer FBE-Beschichtung hängt fast vollständig vom Auftragsverfahren ab. Jeder Schritt erfordert enge Toleranzen und lässt nur wenig Spielraum für Abweichungen. Werden die Vorgaben für die Oberflächenvorbereitung oder die Vorwärmtemperatur verfehlt, sieht die Beschichtung zwar gleich aus, versagt aber Jahre früher.
- Reinigen und Profilieren der Oberfläche – Die Rohroberfläche wird abrasiv gestrahlt, bis der Reinheitsgrad Sa 2½ (nahezu blankes Metall) erreicht ist. Das Ankerprofil muss zwischen 50–85 µm Rz liegen. Unter 50 µm nimmt die mechanische Haftung ab. Über 85 µm entstehen Stellen mit zu dünnem Film, an denen die Korrosion zuerst einsetzt.
- Die Rohroberfläche wird vorgewärmt. Bei der Induktionserwärmung oder der Erwärmung mit einer Gasflamme wird das Rohr auf 220–250 C erhitzt. Der zulässige Betriebsbereich ist sehr eng. Unter 2000 C schmilzt das Pulver nicht vollständig, und die Vernetzungsreaktion bleibt unvollständig. Über 2600 C beginnt das Epoxid an der Oberfläche abzubauen.
- Pulverauftrag – Elektrostatisch geladenes FBE-Pulver wird in der Beschichtungskabine auf die erhitzte Rohroberfläche gesprüht. Das Pulver schmilzt beim Kontakt mit dem erhitzten Stahl und fließt in das Oberflächenprofil, wobei es alle mikroskopischen Vertiefungen der gestrahlten Oberfläche füllt.
- Schmelzbindung und Aushärtung – Die in der Rohrwand gespeicherte Wärme treibt die Vernetzungsreaktion an und sorgt so für die Korrosionsbeständigkeit, die die Leistungsfähigkeit von FBE ausmacht. Die Aushärtungszeit hängt von der Wanddicke und der jeweiligen FBE-Formulierung ab und beträgt 60 bis 120 Sekunden. Prüflabore überprüfen den Aushärtungsgrad mittels dynamischer Differenzkalorimetrie (DSC). Dabei wird bestätigt, dass das verbleibende Delta Tg weniger als 3 C beträgt.
- Wasserabschreckung – Nach der Aushärtung wird das Rohr durch eine Wasserabschreckstation geführt. So wird eine übermäßige Aushärtung verhindert und die mechanischen Eigenschaften der Beschichtung bleiben erhalten.
- Fehlstellenprüfung und Inspektion – Die gesamte beschichtete Oberfläche wird einer Hochspannungs-Funkenprüfung gemäß AMPP SP0188 unterzogen. Die Prüfspannung wird berechnet, indem 100 V mit 25 m / Epoxid der Beschichtungsdicke multipliziert werden. Jede Fehlstelle, an der blanker Stahl freiliegt, muss vor dem Versand der Rohrverbindung ausgebessert werden.
Welche Temperatur ist für eine FBE-Beschichtung erforderlich?
Die meisten FBE-Formulierungen sind auf eine Vorwärmung auf 220–240 °C (428–464 °F) ausgelegt. Warum ist dieser Bereich so eng? Er steuert die Vernetzungsdichte, also die Anzahl chemischer Bindungen pro Volumeneinheit des ausgehärteten Epoxids. Dura-Bond Industries zufolge erreicht das Harz bei 230 °C innerhalb von 90 Sekunden vollständiges Schmelzen, Fließen und Aushärten bei üblichen Wanddicken. Bei 200 C geliert der Film, bevor er in das Ankerprofil fließen kann, und schließt dadurch Lufteinschlüsse ein. Bei über 260 C beginnt das Epoxid thermisch abzubauen. Dadurch entsteht ein rissiger Film, der beim Umgang mit dem Rohr leicht brechen kann.Ein Vorwärmbereich von 220-240 C ergibt die höchste Vernetzungsdichte. Etwa 80 % der langfristigen Haftung und Beständigkeit des Epoxids gegen Enthaftung hängen von dieser Temperaturspanne von 20 C ab. Messen Sie die tatsächliche Rohroberflächentemperatur stets mit einem Kontaktpyrometer, da die Lufttemperatur im Ofen 15-30 C über der Stahloberfläche liegt, insbesondere bei dickwandigen Rohren.
Eigenschaften von FBE-Beschichtungen: Korrosionsschutzleistung
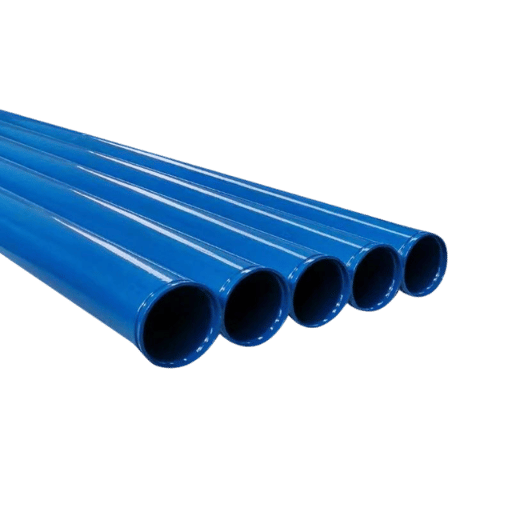 FBE bewährt sich am Markt durch nachgewiesene Leistung in drei Bereichen: Haftung auf Stahl, Beständigkeit gegen kathodische Enthaftung und Schutz vor dem Eindringen von Feuchtigkeit und Chemikalien. Diese Aussagen sind überprüfbar: Für jede Eigenschaft gibt es ein standardisiertes Prüfverfahren mit eindeutigen Annahme- und Ablehnungskriterien.
-
- Haftzugfestigkeit ≥ 17 MPa gemäß CSA Z245.20
- Kathodische Enthaftung ≤ 8 mm Radius bei 65 °C (ASTM G8)
- Keine VOC-Emissionen beim Auftragen
- Einschichtige Schutzbeschichtung – keine Grundierung oder Deckbeschichtung erforderlich
- Für die Innen- und Außenseiten von Rohren geeignet
- Verringert den Bedarf an kathodischem Schutzstrom in der Rohrleitung
-
- Begrenzte Flexibilität – als typische Eigenschaft von Duroplastbeschichtungen kann sie nach dem Auftragen nicht gebogen werden (laut DOT-Forschung)
- Einsatztemperatur begrenzt auf 85 C bei Nässe / 150 C bei Trockenheit
- Anfällig für UV-bedingten Abbau bei längerer Lagerung im Freien
- Geringere mechanische Schlagfestigkeit als 3LPE-Systeme
- Weniger Möglichkeiten für Reparaturen vor Ort als bei Flüssigbeschichtungen
Wie lange hält eine FBE-Beschichtung?
Eine fachgerecht aufgetragene und ausgehärtete FBE-Beschichtung auf Stahlrohren in erdverlegten Rohrleitungen schützt 25-40 Jahre vor Korrosion. Die tatsächliche Lebensdauer hängt von drei Faktoren ab: der Aggressivität des Bodens (Chloride, Feuchtigkeit, pH-Wert), der Stromdichte des kathodischen Schutzes und der Qualität des ursprünglichen Auftrags. Bei Laborprüfungen zur kathodischen Enthaftung gemäß ASTM G8-21 wird -1,5 V (SCE) angelegt und nach 28 Tagen in einer 3 % NaCl-Lösung das Ergebnis ermittelt. Eine Standard-FBE-Beschichtung sollte die Enthaftung auf einen Radius von 8 mm begrenzen. Bei Hochleistungsformulierungen mit Silan-Kopplungsmitteln sinkt dieser Wert auf 6 mm – eine Verbesserung um 35 %, die inzwischen in Spezifikationen für neue Energieinfrastruktur in Europa und Nordamerika verankert ist.„Der größte Vorteil von FBE-Formulierungen der nächsten Generation ist ihre verbesserte hydrolytische Haftung an der Grenzfläche zwischen Beschichtung und Stahl. Silan-Kopplungsmittel bilden eine chemische Brücke zwischen der Epoxidmatrix und der Stahloxidschicht. Dadurch verringert sich der Enthaftungsradius in ASTM-G8-Prüfungen um ein Drittel.“
FBE-Beschichtungstypen: einlagig, zweilagig und Innenbeschichtung
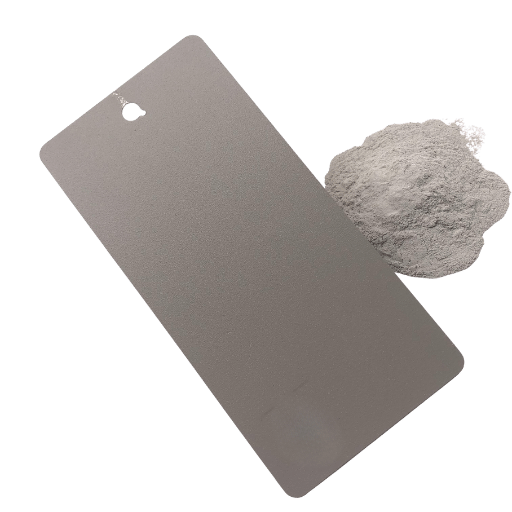 – Nicht jedes FBE-System eignet sich für jede Anwendung. Die Wahl zwischen einlagigen, zweilagigen und inneren FBE-Beschichtungen hängt von der Verlegeumgebung der Rohrleitung, der Betriebstemperatur und dem erforderlichen Schutz innen, außen oder auf beiden Seiten ab.
| Parameter | Einlagige FBE-Beschichtung | Zweilagige FBE-Beschichtung | FBE-Innenbeschichtung |
|---|---|---|---|
| Dicke | 350–500 µm | 600–1000 µm (zwei Schichten) | 250–400 µm |
| Maximale Einsatztemperatur | 85 °C bei Nässe | 110 °C bei Nässe (Hochtemperaturgüte) | 85 °C |
| Schlagfestigkeit | 2,5–3,0 J/mm | 4,0–5,0 J/mm | Nicht zutreffend (keiner Schlagbeanspruchung ausgesetzt) |
| Optimale Anwendung | Onshore, mäßig aggressiver Boden | Felsiges Gelände, Richtbohrungen | Schutz bei Wasser- und Gasdurchfluss |
| Anwendbare Norm | CSA Z245.20, ISO 21809-2 | CSA Z245.20, ISO 21809-2 | AWWA C213-22 |
FBE-Beschichtungsnormen, Dicke und Inspektion: Was Sie beim Kauf prüfen sollten
 Alle FBE-Spezifikationen verweisen auf ein System internationaler Normen für Werkstoffqualifizierung, Auftragsverfahren und Abnahmekriterien. Am wichtigsten sind die CSA-Z245.20-Reihe:22 (derzeit 8. Ausgabe, veröffentlicht 2022) und ISO 21809-2:2026, die in diesem Jahr aktualisiert wurde.
| Norm | Geltungsbereich | Aktuelle Ausgabe |
|---|---|---|
| CSA Z245.20 | Werkseitig aufgetragene äußere FBE-Beschichtung für Stahlrohre | Reihe:22 (8. Ausgabe) |
| ISO 21809-2 | FBE für Öl- und Gasleitungen sowie Rohrleitungsformstücke | 2026 (neue Ausgabe) |
| AMPP SP0188 | Prüfung auf Fehlstellen (Unterbrechungen) | 2021 |
| ASTM G8 | Prüfung auf kathodische Enthaftung | G8-21 |
| AWWA C213 | FBE für Wasserrohre aus Stahl und Rohrleitungsformstücke | C213-22 |
Kann eine FBE-Beschichtung vor Ort repariert werden?
Ja, allerdings mit Einschränkungen. Bei Reparaturen vor Ort wird üblicherweise ein Zweikomponenten-Reparaturset mit Flüssigepoxid verwendet. Es wird auf Stellen aufgetragen, an denen die ursprüngliche FBE-Beschichtung durch einen Stoß mit einem Werkzeug oder bei der Handhabung, dem Ausheben des Grabens oder dem Verfüllen abgeplatzt oder zerkratzt wurde. Die Stelle muss vollständig bis auf das blanke Metall abgeschliffen werden, und das Reparaturmaterial muss mit der ursprünglichen FBE-Formulierung kompatibel sein. Ingenieure haben in Foren darauf hingewiesen, dass manche Spezifikationen die zulässige Gesamtzahl der Reparaturen auf acht je Zagal Rohr begrenzen. Bei mehr Schäden muss die Rohrverbindung möglicherweise vollständig neu beschichtet werden. Prüfen Sie stets in der geltenden Spezifikation die zulässige Gesamtzahl der Reparaturen je Rohrverbindung und die erforderliche Mindestüberlappung der Reparaturstellen.Checkliste für die Lieferantenauditierung von FBE-Beschichtungen: 4 Prüfpunkte
- Qualifizierung des Beschichtungswerks – Vergewissern Sie sich, dass das Werk gemäß CSA Z245.20 oder ISO 21809-2 für den benötigten Bereich von Rohrdurchmessern und Wanddicken qualifiziert ist.
- Messprotokolle zur Trockenschichtdicke – Fordern Sie die tatsächlichen Messprotokolle je Rohrverbindung an, nicht nur eine Konformitätsbescheinigung. Mindestens vier radiale Messwerte je Rohrverbindung sind erforderlich.
- Berichte zur Fehlstellenprüfung – Prüfen Sie, ob die Prüfspannung der Formel entspricht (100 Volt je 25 m Beschichtung) und jede Fehlstelle ausgebessert und erneut geprüft wurde.
- DSC-Nachweis der Aushärtung – Fordern Sie DSC-Laborberichte an, die ein verbleibendes Delta Tg unter 3 C bestätigen. Dies ist der einzige empirische Nachweis dafür, dass die Beschichtung vollständig ausgehärtet ist.
Einsatzbereiche von FBE-Beschichtungen nach Branche
 FBE-Beschichtungen kommen hauptsächlich in vier Branchen zum Einsatz. In jedem Bereich werden unterschiedliche Rohrtypen, Rohrdurchmesser und Beschichtungskonfigurationen verwendet. Daher muss bei der Spezifikation die jeweils passende Norm angegeben werden.
Öl- und Gasleitungen – Das größte Anwendungssegment für FBE. Für Onshore-Fernleitungen zum Transport von Roh- und raffinierten Kohlenwasserstoffen wird eine äußere ein- oder zweilagige FBE-Beschichtung auf Leitungsrohren gemäß API 5L verwendet. Rohrgüten von API 5 L Grad B bis X70 eignen sich besonders für FBE-Beschichtungen. Sowohl ERW-Rohre als auch LSAW-Rohre werden mit FBE beschichtet. Das Herstellungsverfahren wird anhand des Durchmessers gewählt: Durchmesser bis 24 inches werden im ERW-Verfahren hergestellt, Durchmesser ab 24 inches im LSAW-Verfahren.
Wasser und Abwasser – Kommunale Wasserleitungen erhalten gemäß AWWA C213 eine FBE-Innenbeschichtung. Sie schützt die Rohrwand vor Korrosion durch das Wasser und erhält zugleich dessen Qualität. Eine äußere FBE-Beschichtung schützt erdverlegte Stahlrohre und geschweißte Stahlleitungen wirksam vor Korrosion durch den umgebenden Boden.
Bauwesen und Bewehrung – FBE-beschichtete Bewehrungsstäbe schützen gemäß ASTM A775 vor Chloridkorrosion in Brückenplatten, Parkdecks und maritimen Betonbauwerken. Eine Studie der University of Kansas aus dem Jahr 2024 zeigte, dass sich das Verbundverhalten von epoxidbeschichtetem Bewehrungsstahl von dem unbeschichteten Bewehrungsstahl unterschied. Dadurch waren bei der Bemessung von Betonbauteilen größere Verankerungslängen erforderlich.
Erdölbohrungen und Bergbau – Stahl-Futterrohre und Mantelrohre im Bohrloch werden mit FBE beschichtet, um korrosiven Bohrlochflüssigkeiten bei erhöhten Temperaturen und Drücken standzuhalten. Ein Ingenieur empfahl in einer Diskussion auf Eng-Tips, die oberen 2,4 m (8 ft) gerammter Stahlpfähle in Süßwasser mit FBE zu beschichten. Dabei sei insbesondere die Spritzwasserzone zu berücksichtigen, in der die Korrosionsraten am höchsten sind.
FBE, 3LPE und Flüssigepoxid im Vergleich: Beschichtungssysteme
 Die Wahl zwischen FBE, dreilagigem Polyethylen (3LPE) und Flüssigepoxid ist eine betriebliche Entscheidung. Es geht nicht darum, welches Beschichtungssystem in jeder Situation „besser“ ist. Nachfolgend sind konkrete Werte statt vager Leistungsbewertungen aufgeführt.
| Parameter | Einlagige FBE-Beschichtung | 3LPE | Flüssigepoxid |
|---|---|---|---|
| Dicke | 350–500 µm | 1,8–3,0 mm | 300–500 µm je Schicht |
| Maximale Einsatztemperatur (bei Nässe) | 85 °C | 80 °C (PE) / 140 °C (PP) | 60–90 °C |
| Schlagfestigkeit | 2,5–3,0 J/mm | 7–15 J/mm | 1,5–2,5 J/mm |
| Einsatz im Innenbereich | Ja | Nein (nur außen) | Ja |
| VOC-Emissionen | Keine | Keine | Variiert (lösungsmittelbasierte Typen) |
| Reparatur von Feldverbindungen | Flüssigepoxid-Reparaturmasse | Schrumpfmuffe (3 Komponenten) | Ausbesserung mit demselben Material |
Wann sollte man FBE statt 3LPE wählen?
Eine FBE-Beschichtung eignet sich, wenn ein einziges System innen und außen schützen soll, wenn einfache Reparaturen an Feldverbindungen wichtig sind oder wenn die Rohrleitung in mäßig aggressivem Boden ohne extreme mechanische Belastung beim Verfüllen betrieben wird. Für ein mittelgroßes Gasversorgungsunternehmen, das Beschichtungsoptionen für eine 200 km lange Onshore-Fernleitung in Lehmboden bei einer Betriebstemperatur von 60 oC prüft, würde eine zweilagige FBE-Beschichtung sowohl Materialkosten als auch den Aufwand für Reparaturen an Feldverbindungen senken. Im Vergleich zu 3LPE verringert das zweilagige System die Lücke bei der Schlagfestigkeit und hält zugleich die Zahl der für Reparaturen an Feldverbindungen benötigten Materialien konstant. Wählen Sie 3LPE-beschichtete Rohre für felsiges Verfüllmaterial, Richtbohrungen oder Offshore-Anwendungen, bei denen die mechanische Schlagfestigkeit bei der Auslegung am wichtigsten ist.| Onshore, <80 °C, mäßig aggressiver Boden | → Einlagige FBE-Beschichtung (kostengünstig, seit 25+ Jahren bewährt) |
| Aggressiver Boden / hoher Grundwasserstand | → Zweilagige FBE-Beschichtung oder 3LPE |
| Offshore / unter Wasser | → 3LPE oder Polypropylen (Schlagfestigkeit + hydrostatischer Druck) |
| Schutz bei innerem Durchfluss | → FBE-Innenbeschichtung (Chemikalienbeständigkeit + Durchfluss) |
| Hohe Temperatur >100 °C | → FBE-Spezialgüte für hohe Temperaturen |
| Bewehrungsstahl / Betonbewehrung | → FBE-Beschichtung für Bewehrungsstahl gemäß ASTM A775 |
Marktausblick für FBE-Beschichtungen: Trends 2025–2026
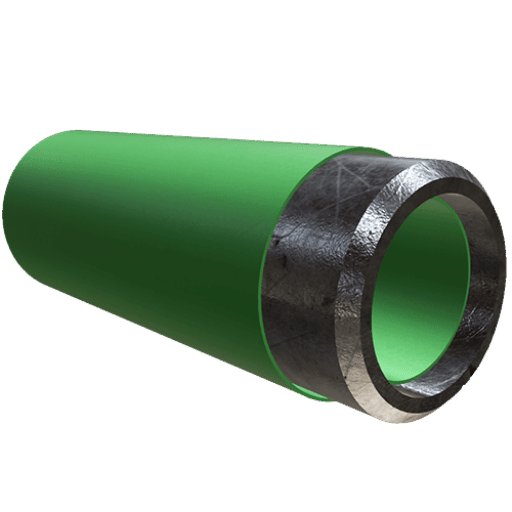 Die weltweite Nachfrage nach schmelzgebundenen Epoxidbeschichtungen erreichte 2025 $7,3 billion und soll 2033 $11,3 billion erreichen. Von 2025 bis 2033 wird mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 6,1 % gerechnet (Grand View Research). Drei technologische Veränderungen treiben dieses Wachstum an:
FAQ – FBE-Epoxidbeschichtung
F: Welche Anforderungen gelten für FBE-Beschichtungen?
Antwort anzeigen
F: Ist FBE-Epoxid wasserdicht?
Antwort anzeigen
F: Können FBE-beschichtete Rohre geschweißt werden?
Antwort anzeigen
F: Ist FBE-Epoxid für den Kontakt mit Lebensmitteln geeignet?
Antwort anzeigen
F: Was ist der Unterschied zwischen FBE und Pulverbeschichtung?
Antwort anzeigen
F: Was passiert, wenn die FBE-Beschichtung bei der Installation beschädigt wird?
Antwort anzeigen
Benötigen Sie FBE-beschichtete Rohre für Ihr Projekt?
Baling steel lieferte FBE-beschichtete Rohre mit Durchmessern von 2″ bis 48″ sowie einseitig und beidseitig beschichtete Rohre gemäß den Normen CSA Z245.20 und ISO 21809-2.
Angebot anfordern →Katalog für FBE-beschichtete Rohre ansehen | WhatsApp-Schnellfragen
Über diese Analyse
Baling Steel ist ein chinesischer Hersteller von Stahlrohren mit FBE-Beschichtung in Größen von 2″ bis 48″. Die technischen Daten in diesem Artikel wurden aus internationalen Normen (CSA, ISO, AMPP, ASTM), themenbezogenen Recherchen und Fachliteratur zur Prüfung übernommen. Wir führen keine eigenen Labortests durch und betreiben kein eigenes Labor. Wenn branchenweit anerkannte Daten vorliegen, sind die entsprechenden Quellen verlinkt.
Wenn ein präziser Wert vom Projektkontext abhängt, weisen wir darauf hin, statt unbelegte Werte anzugeben.Literatur und Quellen
- Marktbericht zu Beschichtungen für Stahlrohre 2025.
- FBE-Beschichtung von Pipelines: Anforderungen und Normen für die Sichtprüfung (2026) – Inspenet
- Ein Überblick über die Haltbarkeit und Leistungsfähigkeit von epoxidbeschichteten Bewehrungsstäben. U.S. Department of Transportation
- Haftungsverhalten epoxidbeschichteter Bewehrungsstäbe (2024). University of Kansas
- Die Haftung der Epoxidbeschichtung wird derzeit an der University of Texas at Austin geprüft.
- Marktbericht zu schmelzgebundenen Epoxidbeschichtungen 2033, Grand View Research
- ISO 21809-2:2026 – FBE für Öl- und Gaspipelines. International Organization for Standardization
- CSA Z245.20 Series:22 – Im Werk aufgebrachte Außenbeschichtungen für Stahlrohre – CSA Group
Verwandte Artikel
- Der umfassende Leitfaden zu FBE-beschichteten Rohren — Produktspezifikationen und Abmessungen
- Der umfassende Leitfaden zu 3LPE-beschichteten Rohren — Details zur dreischichtigen Polyethylenbeschichtung
- Der vollständige Leitfaden zu Leitungsrohren — API 5L Rohrgüten und Anwendungen
- Der umfassende Leitfaden zu Stahlfutterrohren — Futterrohre für Bohrungen und Querungen
- Rohr oder Tubus — Die Unterschiede verstehen
Geprüft vom Engineering-Team von Baling Steel. Zuletzt aktualisiert im April 2026.

