


Schwarzer kohlenstoffarmer Stahl – Kurzangaben
| Kohlenstoffgehalt | 0,16–0,29 % C (kohlenstoffarmer Stahl) |
| Herstellungsverfahren | Warmgewalzt oberhalb der Rekristallisationstemperatur (~920°C) |
| Oberflächenzustand | Zunder (Oxidschicht aus Fe₂O₃/Fe₃O₄, etwa 0.004 in dick) |
| Maßtoleranz | ±0,5–1,5 % bei Flacherzeugnissen (ASTM A36 / EN S275JR) |
| Rohrnormen | ASTM A53 (Einsatz bei Umgebungstemperatur), ASTM A106 Güte B (Hochtemperatur) |
| Streckgrenze (A53 Güte B) | Mindestens 241 MPa (35.000 psi) |
| Schweißbarkeit | Ausgezeichnet – Vorwärmen ist bei einer Wanddicke unter 25 mm selten erforderlich |
| Wichtige Anwendungen | Erdgasleitungen, Brandschutzanlagen, Stahlbau und industrielle Fluidanlagen |
Was ist schwarzer kohlenstoffarmer Stahl (BMS)?
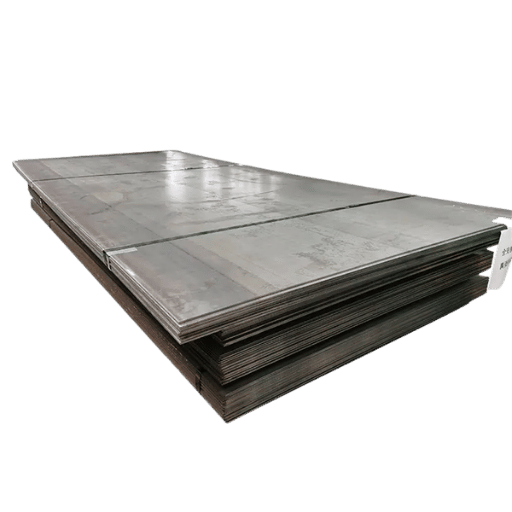 Schwarzer kohlenstoffarmer Stahl (BMS) ist ein kohlenstoffarmer Baustahl, der durch Warmwalzen von Stahlknüppeln bei einer Temperatur deutlich oberhalb der Rekristallisationstemperatur (~ 920C) hergestellt wird. Bei dieser hohen Temperatur verhält sich der Stahl plastisch. So lassen sich große Querschnitte in einem einzigen Durchgang statt durch mehrere Zwischenschritte mit Kaltziehen und Glühen herstellen. Die bei hoher Temperatur entstehende schwarze Oxidschicht wird Zunder genannt und ist für das „Schwarz“ im Namen BMS verantwortlich.
Auch wenn der Name nicht mit dieser Absicht gewählt wurde, beschreibt „schwarz“ tatsächlich den Oberflächenzustand und nicht die Legierung. Das Material ist kohlenstoffarmer Stahl – eine warmgewalzte Stahllegierung mit niedrigem Kohlenstoffgehalt (C im Allgemeinen unter 0,29 %), die durch eine der repräsentativen Güten S275JR (BS EN 10025), A36 (ASTM) oder Q235B (GB) ersetzt werden kann. Derselbe warmgewalzte Kohlenstoffstahl wird als Rohr nach den Normen ASTM A53 und A106 geliefert – den mit Abstand am häufigsten verwendeten Spezifikationen für schwarzes Stahlrohr aus kohlenstoffarmem Stahl.
Der Zunder besteht aus FeO (Wüstit), FeO (Hämatit) und FeO (Magnetit) und bildet eine dreischichtige Oxidschicht mit einer Dicke von etwa 0.004″ (0,10mm). Zunächst schützt sie den darunterliegenden Stahl vor atmosphärischer Korrosion. Im Einsatz wird sie jedoch schnell zum „Problem“, da der Zunder gegenüber dem darunterliegenden Stahl kathodisch ist. Wird er abgeplatzt, korrodiert der freigelegte Stahl deutlich schneller als zuvor der Zunder. Diese elektrochemische Wechselwirkung beeinflusst die Planung des Oberflächenschutzes, wie in Abschnitt 7 erläutert, sowie die Anforderungen an die Vorwärmung beim Schweißen, die in Abschnitt 6 behandelt werden.
BMS oder blanker kohlenstoffarmer Stahl – die BMS-5-Auswahlmatrix
 Der häufigste Bestellfehler bei Kohlenstoffstählen ist die Verwechslung von schwarzem, warmgewalztem Stahl für allgemeine Anwendungen mit blankem, kaltgezogenem Stahl. Die Grundzusammensetzung ihrer Legierungen ist gleich. Sie unterscheiden sich lediglich im Oberflächenzustand, in den Maßtoleranzen und in den mechanischen Eigenschaften.
Die BMS-5-Auswahlmatrix unterscheidet die Werkstoffe anhand von fünf Kriterien.
| Kriterium | Schwarzer kohlenstoffarmer Stahl (BMS) | Blankgezogener kohlenstoffarmer Stahl | BMS wählen, wenn … |
|---|---|---|---|
| 1. Maßtoleranz | Groß (±0,5–1,5 % des Querschnittsmaßes); nicht für Passungen nach GD&T geeignet | Eng (h9–h11 bei Rundstahl); gleichmäßige Maße von Abschnitt zu Abschnitt | Stahlbau, Rohre und geschweißte Baugruppen, bei denen keine bearbeiteten Passflächen erforderlich sind |
| 2. Oberflächenbeschaffenheit | Zunder (bläulich-schwarzes Oxid); muss vor dem Lackieren oder Schweißen entfernt werden | Saubere Metalloberfläche (nach dem Kaltziehen gebeizt und geölt); lackierfertig | Teile, die nach der Fertigung beschichtet werden oder bei denen die Oberflächenvorbereitung Teil des Prozesses ist |
| 3. Größenbereich | Breit: Rohr-Außendurchmesser ½”–24″+; Bleche bis 100 mm Dicke; große Baustahlprofile | Enger: Rundstahl bis etwa 100 mm Durchmesser; Flachstahl bis etwa 150 mm Breite; begrenzte Rohrgrößen | Große Querschnitte, Rohr-Wanddickenreihen, Baustahlträger mit I-Profil und U-Profile |
| 4. Kosten | Niedriger: ein Warmwalzdurchgang, kein zusätzliches Kaltziehen oder Glühen | Höher: zusätzliche Arbeitsschritte für Kaltziehen + Glühen + Beizen + Ölen | Große Stückzahlen bei Stahlbau- oder Rohranwendungen, für die keine Präzisionsbearbeitung erforderlich ist |
| 5. Eigenspannungen | Geringere Eigenspannungen; Spannungsarmglühen vor dem Schweißen ist selten erforderlich | Höhere Eigenspannungen durch Kaltumformung; vor kritischen Schweißungen kann Glühen erforderlich sein | Schwere geschweißte Konstruktionen, Druckbehälter und Anwendungen, bei denen die Maßbeständigkeit nach dem Schweißen entscheidend ist |
Entscheidungslogik der BMS-5-Matrix
- Die Anwendung Stahlbau, Rohrleitungen oder geschweißte Fertigung umfasst (1 + 3)
- Die maximale Querschnittsgröße den praktischen Größenbereich von blankgezogenem Material übersteigt (siehe Kriterium 3)
- Die Oberfläche während der Fertigung grundiert, lackiert, verzinkt oder anderweitig beschichtet wird (Kriterium 2)
- Die Kosten ein wesentlicher Faktor sind und keine bearbeiteten Maßtoleranzen benötigt werden (4. Kriterium)
- Gedrehte oder bearbeitete Teile (Präzisionsmaschinen …): Achsen, Passstifte, Vorrichtungen, Führungsnadeln …
- Passungen mit engem Toleranzbereich nach ISO/ASME GD&T
- Dekorative Anwendungen oder Oberflächenveredelung, bei denen die Oberflächenbeschaffenheit vor dem Beschichten wichtig ist.
- Kleinere Stahlstababmessungen, bei denen blankgezogenes Material gut verfügbar ist und der Kostenunterschied gering ausfällt
Der Duktilitätsunterschied zwischen BMS und blankgezogenem kohlenstoffarmem Stahl ist tatsächlich recht gering. Beide gehen von derselben „Standard“-Stahlzusammensetzung aus. Beim Blankziehen verfestigt sich der Stahl durch Kaltumformung, wodurch sich die Bruchdehnung etwas verringert (eine mögliche Einschränkung beim Biegen oder Kaltumformen). Der Unterschied in der Schweißbarkeit ist jedoch unerheblich, sofern die Nahtvorbereitung gleich ist. Der Hauptunterschied liegt im Oberflächenzustand: Der Zunder auf BMS muss mit speziellen Arbeitsschritten entfernt werden, die bei blankgezogenem Material nicht erforderlich sind.
Spezifikationen für BMS-Rohre: ASTM A53, A106 und Auswahl der Wanddickenreihe
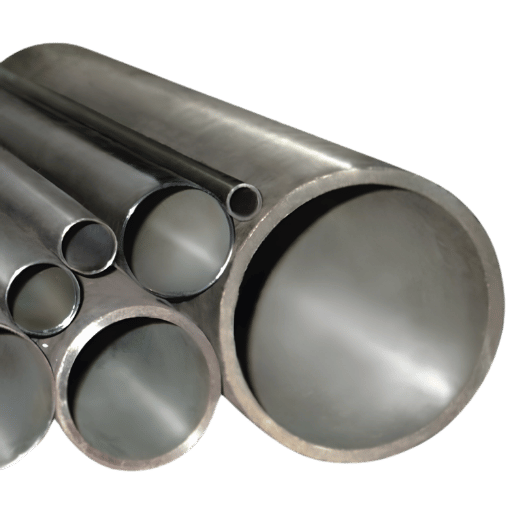 Schwarze Rohre aus kohlenstoffarmem Stahl werden durch zwei verschiedene ASTM-Normen geregelt, die jeweils unterschiedliche Einsatzbedingungen abdecken. Eine falsche Wahl ist der häufigste Spezifikationsfehler, insbesondere bei Leitungen für hohe Temperaturen oder regulierte Einsätze.
| Norm | Mindeststreckgrenze, Güte B | Mindestzugfestigkeit, Güte B | Max. Einsatztemperatur | Typische Anwendung |
|---|---|---|---|---|
| ASTM A53 Güte B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤371°C (700°F) | Gas-, Wasser- und allgemeine mechanische Anwendungen |
| ASTM A106 Güte B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤538°C (1.000°F) | Hochtemperaturdampf, Prozessanlagen, Raffinerien |
A53 und A106 Güte B sind zwar hinsichtlich ihrer Mindestfestigkeit identisch, unterscheiden sich jedoch beim Kohlenstoffäquivalent, den Anforderungen an die Gleichmäßigkeit der Wanddicke und der Flexibilität bei der Wärmebehandlung. Für Einsatzbedingungen über 400°F (204°C) – etwa Dampfleitungen und Prozessleitungen für hohe Temperaturen – ist ausschließlich extrudiertes Rohr nach ASTM A106 Güte B anzugeben. ERW-Rohr nach A53 ist gemäß ASME B31.3 nicht für Druckanwendungen bei erhöhter Temperatur zugelassen.
Extrudiert oder ERW: Herstellungsverfahren für schwarze Rohre aus kohlenstoffarmem Stahl
Schwarze Rohre aus kohlenstoffarmem Stahl sind in zwei Herstellungsverfahren erhältlich, die Druckklasse, Schweißnahtintegrität und Kosten bestimmen. Extrudierte Rohre (aus einem massiven Stahlknüppel geformt – ohne Längsnaht) bieten eine gleichmäßige Wanddicke und eine volle Druckstufe bei allen Wanddickenreihen. ERW-Rohre (aus Walzmaterial geformt und längsnahtgeschweißt) sind für den allgemeinen Einsatz kostengünstiger und nach ASTM A53 in Schedule 40 und 80 leicht erhältlich. Für Erdgasverteilung, Brandschutzanlagen und industrielle Fluidanlagen bei Umgebungstemperatur ist ERW-Rohr nach ASTM A53 Güte B die Standardspezifikation. Für höhere Drücke, erhöhte Temperaturen oder kritische Einsätze ist extrudiertes Rohr nach ASTM A106 anzugeben. Vollständige Rohrabmessungen – NPS ½” bis 6″, Wanddicken für Schedule 40 und 80 sowie Außen- und Innendurchmesser – finden Sie in unserem Leitfaden zu Spezifikationen für schwarze Stahlrohre.Anwendungen: Gasleitungen, Brandschutz und industrielle Systeme
 Schwarze Rohre aus kohlenstoffarmem Stahl sind nach branchenübergreifenden Rohrleitungsnormen für Gasverteilung und Brandschutz zulässig und in vielen Fällen vorgeschrieben:
- Erdgasleitungen: NFPA 54 (National Fuel Gas Code) und IFGC Abschnitt 404 führen schwarzes Stahlrohr ausdrücklich für die Gasverteilung auf. Die Pipeline and Hazardous Materials Safety Administration (PHMSA) erließ im Juli 2025 eine endgültige Regelung, mit der ASTM A53/A53M-22 offiziell in die Federal Pipeline Safety Regulations (49 CFR Part 192) aufgenommen wurde.
- Brandschutz: NFPA 13 (Norm für die Installation von Sprinkleranlagen) nennt schwarzes Stahlrohr als einen der zugelassenen Rohrtypen für Nass- und Trockensprinkleranlagen. Für die meisten Nassrohrsysteme gilt Schedule 40 als Mindestwanddicke.
- Prozessleitungen: Fertigungsbetriebe, zentrale Kaltwassersysteme, Druckluftanlagen und Dampfrohrleitungen verwenden schwarze Rohre aus kohlenstoffarmem Stahl gemäß ASME B31.1 (Power Piping) und ASME B31.3 (Process Piping).
Leitfaden zum Schweißen, Schneiden und zur Fertigung
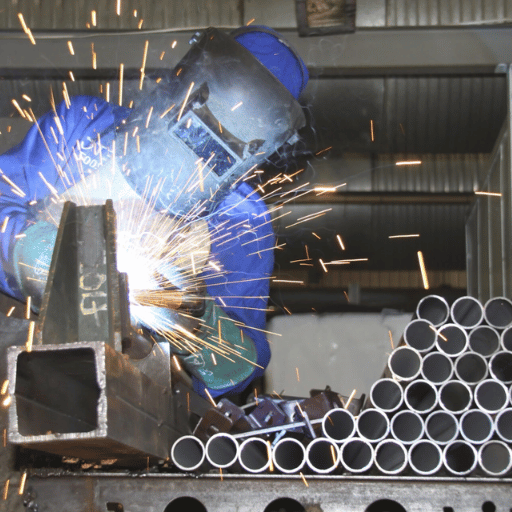 Schwarzer kohlenstoffarmer Stahl lässt sich besonders leicht schweißen. Der niedrige Kohlenstoffgehalt begrenzt das Kohlenstoffäquivalent (Ceq) und senkt bei den meisten üblichen Werkstattbedingungen automatisch das Risiko wasserstoffinduzierter Risse. Das eigentliche Problem ist der Zunder auf der Oberfläche, der als Hauptursache für Schweißfehler bei der BMS-Fertigung oft unterschätzt wird.
Zunder: der versteckte Schweißnahtverunreiniger
Zunder (Oxidschichten aus FeO/FeO/FeO) kann dazu führen, dass Gase im noch flüssigen Schweißbad eingeschlossen werden. Sie können vor der Erstarrung nicht entweichen und dadurch Poren verursachen – Hohlräume unter der Oberfläche, die den Schweißnahtquerschnitt und die Ermüdungsfestigkeit der Schweißnaht verringern. Außerdem kann Feuchtigkeit im Zunder zusätzlichen Wasserstoff in die Wärmeeinflusszone einbringen. In Prüfberichten zu zurückgewiesenen BMS-Rohrschweißnähten wird häufig die unzureichende Entfernung des Zunders als Ursache genannt, obwohl eine gereinigte Oberfläche die Prüfung bestanden hätte.In der Praxis wird der Bereich rund um die Schweißnaht mindestens 25 mm (1 in.) zurückgeschliffen – einmal vollständig um die Naht herum, nicht nur entlang der Nahtlinie. Zunder an der Kante der Wärmeeinflusszone (3 bis 5 mm von der Naht entfernt) kann während der Erstarrung weiterhin Poren verursachen. Bei Rohrschweißungen für Gas- oder Druckanwendungen ist vor dem Ausrichten blankes Metall herzustellen und zu reinigen.
Verfahren zur Zunderentfernung
| Verfahren | Ausrüstung | Geeignet für | Hinweise |
|---|---|---|---|
| Winkelschleifen | Fächerscheibe (40–80 Körnung) oder Schleifscheibe | Baustellenschweißungen, Rohrenden, punktuelle Vorbereitung | Schnellstes Verfahren vor Ort; den Bereich 25 mm von der Verbindung zurückschleifen |
| Beizen (Säurebad) | Salzsäure- oder Schwefelsäurelösung | Ganze Querschnitte aus Blech, Tafeln und Rohren | Entfernt den Zunder vollständig; Neutralisierung + PSA erforderlich |
| Kugel- oder Sandstrahlen | Strahlkabine oder mobiles Strahlgerät | Große gefertigte Baugruppen, Vorbereitung vor dem Lackieren | Strahlnorm SA 2.5 erzielt eine nahezu weißmetallische Oberfläche |
| Drahtbürsten | Winkelschleifer mit Drahtbürstenaufsatz | Leichte Zunderentfernung, nur zur Oberflächenreinigung | Allein zur Schweißnahtvorbereitung ungeeignet – erreicht nicht das Grundmetall |
Auswahl des Schweißverfahrens
- Zusatzwerkstoff: ER70S-6 (nicht ER70S-2) – der höhere Mn- und Si-Gehalt der Desoxidationsmittel gleicht Zunderverunreinigungen aus
- Schutzgas: 75Ar / 25 CO für flache Schweißnähte, 100 CO für tiefere Einbrandtiefe
- Geeignet für: Stahlbau, Heften von Rohren, Schweißen großer Stückzahlen in der Werkstatt
- Zusatzwerkstoff: ER70S-2 oder ER70S-6 als Schweißstab; 100 % Ar als Schutzgas
- Zunder muss vollständig entfernt werden – Desoxidationsmittel im Schweißbad sind nicht tolerierbar
- Elektrode: E7018 mit niedrigem Wasserstoffgehalt für alle Arbeiten nach Norm, E6013 für allgemeine Fertigungsarbeiten.
- Das Fräsen verträgt Zunder recht gut – bei Schweißnähten nach Norm wird dennoch Schleifen empfohlen
- Geeignet für: Baustellen, Schweißarbeiten im Freien, schwere Stahlkonstruktionen
BMS schneiden und bohren
Schwarzer kohlenstoffarmer Stahl lässt sich problemlos mit Standardwerkzeugen aus csi oder HSS bearbeiten. Plasmaschneiden ist am schnellsten bei Blechen und Rohren; zum Schneiden vor Ort eignet sich das Autogenschneiden, für kleine Rohrdurchmesser ein Winkelschleifer mit Trennscheibe. Beim Bohren dickerer Teile, in denen Wärme abgeführt werden muss, HSS- oder Kobaltbohrer mit Schneidöl verwenden. Die Zunderoberfläche (das glänzende Schwarz) macht Werkzeuge schneller stumpf als blankgezogener Stahl. Lassen Sie sich daher nicht davon überraschen, dass Ihr Bohrer schneller verschleißt als bei blankgezogenem Stahl. Für Projekte mit Sonderlängen können Lieferanten Abschnitte auf Maß liefern. Übliche Lieferlängen ab Werk sind 6 m (20 ft); für Kleinserien sind auch zugeschnittene Längen verfügbar. Beachten Sie, dass der Abrieb durch die Zunderoberfläche den Werkzeugverschleiß an Sägen und Schneidanlagen im Vergleich zu gebeiztem oder entzundertem Material erhöht. BMS-Rohre lassen sich bei üblichen Biegeradien kalt biegen (bei Rohren unter 2” NPS und Schedule 40 normalerweise 3 OD ohne Dorn). Bei kleineren Biegeradien oder höheren Wanddickenreihen ist ein Rohrbieger mit Dorn erforderlich, um eine Ovalisierung zu vermeiden. Bei Rohren mit größerem Durchmesser kommt das Warmbiegen (durch Induktion oder Flamme) zum Einsatz; es verhindert bei engen Biegeradien eine Ovalisierung.Korrosion und Oberflächenschutz
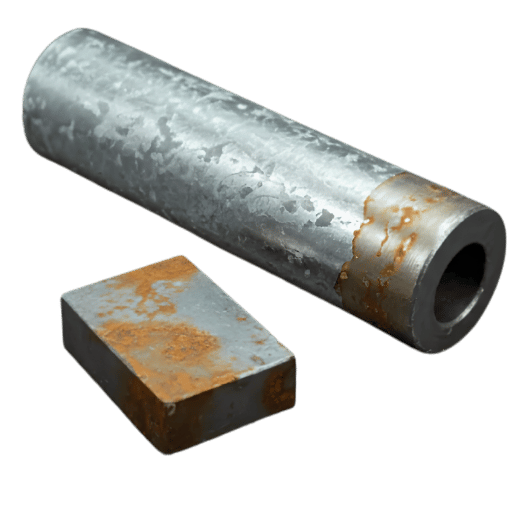 Schwarzer kohlenstoffarmer Stahl ist von sich aus nicht korrosionsbeständig – die Zunderoberfläche bietet keinen dauerhaften Langzeitschutz. Wenn der Zunder abplatzt (durch mechanische Beschädigung, Temperaturwechsel oder unterschiedliche Wärmeausdehnung), rostet der freigelegte Stahl in feuchter oder sauerstoffhaltiger Umgebung schnell. Ungeschützter BMS kann bei Außenanwendungen innerhalb weniger Wochen rosten.
Die drei wichtigsten Schutzmöglichkeiten für BMS-Rohre und Baustahl sind: Grundierung und Beschichtung (Epoxidgrundierung + Deckbeschichtung für den Einsatz in der Atmosphäre); Feuerverzinken (eine Zinkschutzschicht für aggressive Umgebungen, die den Rohrinnendurchmesser beeinträchtigen kann und unter Umständen ein erneutes Gewindeschneiden an den Rohrleitungsformstücken erfordert); sowie eine werkseitig aufgebrachte Korrosionsschutzbeschichtung (FBE oder Polyethylenumwicklung für erdverlegte Rohrleitungen). Bei Gewindeverbindungen (Gasleitungen) sind Rohrleitungsformstücke aus schwarzem Stahlrohr nach BS EN 10241 / ASME B16.3 die übliche Anschlusslösung. Für alle Gewindeverbindungen mit Gaszulassung ist Gewindedichtband oder Dichtpaste erforderlich.
Ausführliche Statistiken zur Korrosionsbeständigkeit und Einsatzdauer nach Umgebung und Schutzart finden Sie in unserer Broschüre zu Korrosionsschutzoptionen für schwarze Stahlrohre.
Marktausblick und Beschaffung 2025–2026
 Der globale Markt für Kohlenstoffstahlrohre entwickelt sich weiterhin überwiegend positiv und wächst moderat. Bis 2030 werden anhaltende Investitionen in den Erdgastransport, den Ausbau von Prozessfertigungsanlagen und Brandschutzsystemen in Gewerbegebäuden prognostiziert; die durchschnittliche jährliche Wachstumsrate soll im mittleren einstelligen Prozentbereich liegen. Der asiatisch-pazifische Raum bleibt die wichtigste Bezugs- und Absatzregion.
Die bedeutendste regulatorische Änderung 2025 für Käufer in den USA ist die unmittelbar endgültige Regelung der PHMSA (Juli 2025), mit der ASTM A53/A53M-22 in 49 CFR Part 192 (Sicherheit von Erdgasleitungen) aufgenommen wurde. Käufer, die schwarzes Stahlrohr für regulierte Gasverteilung spezifizieren, müssen sicherstellen, dass der Lieferant die Ausgabe A53 von 2022 einhält. Frühere Ausgaben sind nach den Bundesvorschriften 2025 für Neubauten nicht zugelassen.
Bei der Beschaffung ist zu prüfen, ob die MTRs die chemische Zusammensetzung der Schmelze, die Bescheinigung der mechanischen Prüfungen (Streckgrenze, Zugfestigkeit, Dehnung) und die Bescheinigung der hydrostatischen Prüfung gemäß der jeweils geltenden ASTM-Ausgabe enthalten. Die MTRs sollten die der Produktionscharge zugeordnete Schmelzennummer enthalten. Wenn keine MTRs mit Rückverfolgbarkeit beschafft werden können, sollte das Material nicht für regulierte Leitungen ausgewählt werden.
Häufig gestellte Fragen
Was ist schwarzer kohlenstoffarmer Stahl?
Antwort anzeigen
Worin unterscheiden sich blanker und schwarzer kohlenstoffarmer Stahl?
Antwort anzeigen
Ist ein schwarzes Eisenrohr dasselbe wie ein Rohr aus kohlenstoffarmem Stahl?
Antwort anzeigen
Rostet schwarzer kohlenstoffarmer Stahl?
Antwort anzeigen
Kann man schwarzen kohlenstoffarmen Stahl schweißen?
Antwort anzeigen
Über diesen technischen Bericht
Baling Steel fertigt und liefert stranggepresste sowie ERW-Stahlrohre aus kohlenstoffarmem Stahl mit schwarzer Oberfläche gemäß den Spezifikationen ASTM A53 und A106 für Industrie- und Infrastrukturprojekte. Die hier gezeigte BMS-5-Auswahlmatrix wurde auf Grundlage der zwanzigjährigen Erfahrung unserer Teams für technische Beschaffung mit Fehlbestellungstrends bei gefertigten Tragwerken und regulierten Rohrleitungsprojekten erstellt. Die regulatorischen Informationen (PHMSA-Regelung vom Juli 2025) stammen aus öffentlichen Bekanntmachungen des Bundes; die Angaben zu den Werkstoffeigenschaften nach ASTM stammen aus den einschlägigen veröffentlichten Normspezifikationen.
Benötigen Sie ein Stahlrohr aus kohlenstoffarmem Stahl mit schwarzer Oberfläche gemäß ASTM A53 oder A106?
Fordern Sie ein Angebot mit Werksprüfberichten an. ERW- und stranggepresste Rohre, Wanddickenreihe 40 bis XXH, NPS ½” bis 24″.
Angebot anfordern →Verwandte Artikel
- Der umfassende Leitfaden zu Stahlrohren mit schwarzer Oberfläche — Vollständige Rohrabmessungen, Tabellen zu Wanddickenreihen, MTC-Checkliste und Daten zur korrosionsbedingten Nutzungsdauer
- Stranggepresstes Kohlenstoffstahlrohr ASTM A106 Güte B — Rohrspezifikationen und Liefermöglichkeiten
- Überblick über schwarzen Stahl — Güten, Formen und Lieferspezifikationen für Tragwerke aus kohlenstoffarmem Stahl mit schwarzer Oberfläche
Referenzen und Quellen
- PHMSA-Vorschriften zur Pipeline-Sicherheit (49 CFR Part 192) — U.S. Department of Transportation, einschließlich der Übernahme von ASTM A53/A53M-22 im Juli 2025
- NFPA 54: Nationaler Brenngas-Code — National Fire Protection Association, Bestimmungen für Gasleitungen aus schwarzem Stahl
- NFPA 13: Norm für die Installation von Sprinkleranlagen — National Fire Protection Association, zugelassene Rohrwerkstoffe einschließlich schwarzen Stahls
- AWS A5.18: Spezifikation für Kohlenstoffstahlelektroden und -stäbe zum Lichtbogenschweißen mit Schutzgas — American Welding Society, Anforderungen an die Klassifizierung ER70S-6
- ASTM A53/A53M-22: Normspezifikation für Rohre aus schwarzem und feuerverzinktem Stahl — ASTM International, Anforderungen an mechanische Eigenschaften und Prüfverfahren

