


Acciaio dolce nero: specifiche rapide
| Contenuto di carbonio | 0,16–0,29% C (acciaio a basso tenore di carbonio) |
| Processo produttivo | Laminato a caldo al di sopra della temperatura di ricristallizzazione (~920°C) |
| Condizione superficiale | Calamina (strato di ossido Fe₂O₃/Fe₃O₄, spessore ~0.004 in) |
| Tolleranza dimensionale | ±0,5–1,5% sui prodotti piani (ASTM A36 / EN S275JR) |
| Norme per tubi | ASTM A53 (servizio a temperatura ambiente), ASTM A106 Grado B (alte temperature) |
| Limite di snervamento (A53 Gr. B) | 241 MPa (35.000 psi) minimo |
| Saldabilità | Ottima: il preriscaldo è raramente necessario con pareti di spessore inferiore a 25 mm |
| Applicazioni principali | Tubazioni per gas naturale, sistemi antincendio, carpenteria strutturale, sistemi industriali per fluidi |
Che cos’è l’acciaio dolce nero (BMS)?
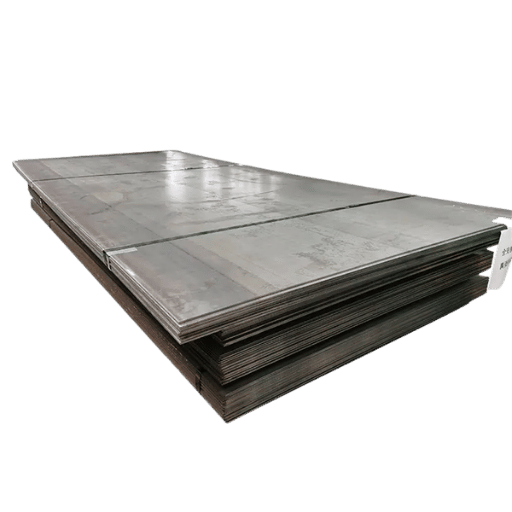 L’acciaio dolce nero (BMS) è un acciaio strutturale a basso tenore di carbonio, prodotto laminando a caldo le billette d’acciaio a una temperatura molto superiore a quella di ricristallizzazione (~ 920C). Alle alte temperature, l’acciaio si comporta in modo plastico: ciò consente di produrre sezioni di grandi dimensioni in un’unica passata, anziché ricorrere a più fasi intermedie di trafilatura a freddo e ricottura. L’ossido nero che si forma ad alta temperatura è la cosiddetta calamina ed è ciò che dà al BMS il suo nome.
Benché non fosse questa l’intenzione, “nero” descrive effettivamente lo stato superficiale, non la lega. Il materiale è acciaio dolce, una lega di acciaio laminato a basso tenore di carbonio (C generalmente inferiore a 0,29%), che può essere sostituita da gradi rappresentativi quali S275JR (BS EN 10025), A36 (ASTM) o Q235B (GB). Lo stesso acciaio al carbonio laminato a caldo viene fornito sotto forma di tubo in conformità alle norme ASTM A53 e A106, le specifiche di gran lunga più diffuse per i tubi in acciaio dolce nero oggi.
La calamina è composta da FeO (wstite), FeO (ematite) e FeO (magnetite): è uno strato di ossido a tre livelli, spesso circa 0.004″ (0,10mm). Inizialmente protegge l’acciaio sottostante dalla corrosione atmosferica, ma in servizio può diventare rapidamente un “veleno”, poiché è catodica rispetto all’acciaio sottostante. Quando si scheggia, l’acciaio esposto si corrode molto più rapidamente della calamina. Questa interazione elettrochimica influisce sulla pianificazione della protezione superficiale descritta nella Sezione 7 e sui requisiti di preriscaldo per la saldatura discussi nella Sezione 6.
BMS e acciaio dolce lucido: la matrice di selezione BMS-5
 L’errore più comune nell’ordinare acciai al carbonio è confondere l’acciaio dolce nero per uso generico (laminato a caldo) con l’acciaio dolce lucido (trafilato a freddo). La composizione di base della lega è la stessa. Cambiano soltanto la condizione superficiale, le tolleranze dimensionali e le proprietà meccaniche.
La matrice di selezione BMS-5 lo suddivide in cinque criteri.
| Criterio | Acciaio dolce nero (BMS) | Acciaio dolce trafilato lucido | Scegliere il BMS se… |
|---|---|---|---|
| 1. Tolleranza dimensionale | Ampia (±0,5–1,5% sulla dimensione della sezione); non adatta agli accoppiamenti GD&T | Ristretta (h9–h11 sulle barre tonde); uniforme da una sezione all’altra | Carpenteria strutturale, tubi e assiemi saldati per cui non sono richiesti accoppiamenti lavorati a macchina |
| 2. Finitura superficiale | Calamina (ossido bluastro-nero); da rimuovere prima della verniciatura o della saldatura | Metallo pulito (decapato e oliato dopo la trafilatura a freddo); pronto per la verniciatura | Componenti da rivestire dopo la lavorazione o con preparazione superficiale prevista nel processo |
| 3. Gamma di dimensioni | Ampia: diametri esterni dei tubi da ½”–24″+; lamiere fino a 100 mm di spessore; grandi profili strutturali | Più limitata: barre tonde fino a ~100 mm di diametro; barre piatte fino a ~150 mm di larghezza; gamma limitata di tubi | Sezioni di grandi dimensioni, schedule dei tubi, travi strutturali a I e profili a U |
| 4. Costo | Inferiore: una sola passata di laminazione a caldo, senza trafilatura a freddo o ricottura successive | Superiore: ulteriori fasi di trafilatura a freddo, ricottura, decapaggio e oliatura | Applicazioni strutturali o tubolari ad alto volume, senza necessità di lavorazioni di precisione |
| 5. Tensioni residue | Tensioni residue inferiori; raramente è necessario distendere le tensioni prima della saldatura | Tensioni residue superiori dovute alla lavorazione a freddo; può essere necessaria la ricottura prima delle saldature critiche | Strutture pesanti saldate, recipienti a pressione e applicazioni in cui la stabilità dimensionale dopo la saldatura è fondamentale |
Criteri decisionali BMS-5
- L’applicazione riguarda strutture, tubazioni o lavorazioni con saldatura (1 + 3)
- La dimensione massima della sezione supera la gamma pratica disponibile per il materiale trafilato lucido (vedere il criterio 3)
- La superficie deve essere trattata con primer, verniciata, zincata o rivestita durante la lavorazione (criterio 2)
- Il costo è un fattore determinante e non sono necessarie tolleranze di lavorazione meccanica (criterio 4)
- Componenti tornati o lavorati a macchina (lavorazioni di precisione…): assi, spine, dime, aghi di guida…
- Accoppiamenti con interferenza o di transizione a tolleranza ristretta secondo ISO/ASME GD&T
- Applicazioni decorative o di finitura superficiale in cui l’aspetto della superficie prima del rivestimento è importante.
- Usi con barre di dimensioni inferiori, in cui l’acciaio trafilato lucido è ampiamente disponibile e la differenza di costo è contenuta
La differenza di duttilità tra il BMS e l’acciaio dolce trafilato lucido è in realtà piuttosto limitata. Entrambi partono dalla stessa composizione standard dell’acciaio. La trafilatura lucida incrudisce l’acciaio e riduce leggermente l’allungamento, con possibili limitazioni per la piegatura o la formatura a freddo, ma la differenza di saldabilità è trascurabile, a parità di preparazione del giunto. La differenza principale riguarda la condizione superficiale: la calamina sul BMS richiede specifiche fasi di rimozione, non necessarie per il materiale trafilato lucido.
Specifiche dei tubi BMS: ASTM A53, A106 e scelta dello schedule
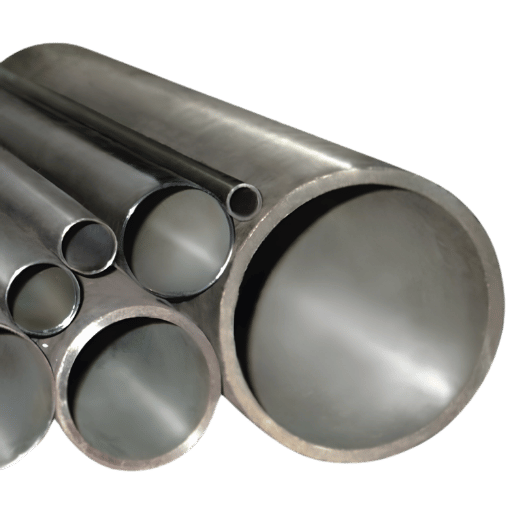 I tubi in acciaio dolce nero sono definiti da due norme ASTM distinte, applicabili a condizioni di servizio differenti. Scegliere la norma sbagliata è l’errore di specifica più comune, soprattutto per le linee ad alta temperatura o soggette a regolamentazione.
| Norma | Limite minimo di snervamento del grado B | Resistenza a trazione minima del grado B | Temperatura massima di servizio | Uso tipico |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤371°C (700°F) | Servizi standard per gas, acqua e applicazioni meccaniche |
| ASTM A106 Gr. B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤538°C (1.000°F) | Vapore ad alta temperatura, processi industriali, raffinerie |
Sebbene A53 e A106 Grado B abbiano lo stesso limite minimo di resistenza, si distinguono per il carbonio equivalente, i criteri di uniformità dello spessore della parete e la flessibilità del trattamento termico. Per condizioni di servizio superiori a 400°F (204°C), come linee del vapore e tubazioni di processo ad alta temperatura, specificare esclusivamente tubi estrusi ASTM A106 Grado B. I tubi A53 ERW non sono approvati per servizi in pressione ad alta temperatura secondo ASME B31.3.
Estrusione ed ERW: processi produttivi dei tubi in acciaio dolce nero
I tubi in acciaio dolce nero sono disponibili con due processi produttivi che determinano la classe di pressione, l’integrità della saldatura e il costo. I tubi estrusi, ricavati da una billetta solida senza saldatura longitudinale, offrono uno spessore della parete uniforme e la piena pressione nominale in tutti gli schedule. I tubi ERW, ottenuti da nastri laminati e saldati longitudinalmente, hanno un costo inferiore per i servizi standard e sono facilmente reperibili in Schedule 40 e 80 secondo ASTM A53. Per la distribuzione del gas naturale, i sistemi antincendio e gli impianti industriali per fluidi a temperatura ambiente, la specifica standard è ASTM A53 ERW Grado B. Per pressioni più elevate, temperature alte o servizi critici, specificare tubi estrusi ASTM A106. Le dimensioni complete dei tubi, da NPS ½” a 6″, con spessori Schedule 40 e 80, diametri esterni e interni, sono riportate nella nostra guida alle specifiche dei tubi in acciaio nero.Applicazioni: linee del gas, sistemi antincendio e impianti industriali
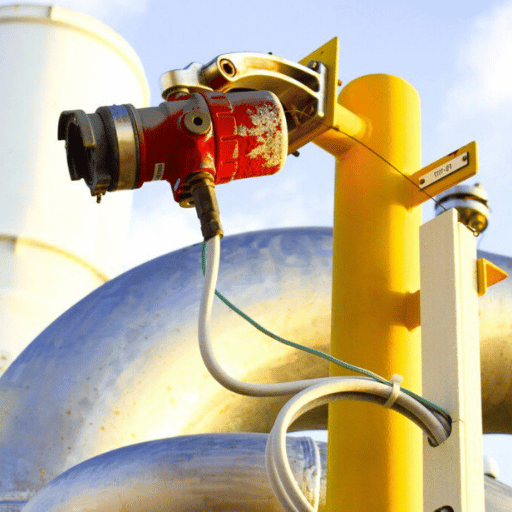 I codici di settore relativi alla distribuzione del gas e ai sistemi antincendio consentono, e in molti casi impongono, l’uso di tubi in acciaio dolce nero:
- Tubazioni per gas naturale: NFPA 54 (National Fuel Gas Code) e IFGC Section 404 indicano esplicitamente i tubi in acciaio nero per la distribuzione del gas. La Pipeline and Hazardous Materials Safety Administration (PHMSA) ha emanato una norma definitiva nel luglio 2025, integrando ufficialmente ASTM A53/A53M-22 nel regolamento federale sulla sicurezza delle condotte (49 CFR Part 192).
- Sistemi antincendio: NFPA 13 (Standard for the installation of Sprinkler Systems) include i tubi in acciaio nero tra i tipi approvati per i sistemi sprinkler a umido e a secco; per la maggior parte dei sistemi a umido, lo spessore minimo della parete è Schedule 40.
- Tubazioni di processo: gli impianti di produzione, i sistemi centralizzati di acqua refrigerata, gli impianti di aria compressa e le tubazioni del vapore impiegano tubi in acciaio dolce nero secondo ASME B31.1 (Power Piping) e ASME B31.3 (Process Piping).
Guida alla saldatura, al taglio e alla lavorazione
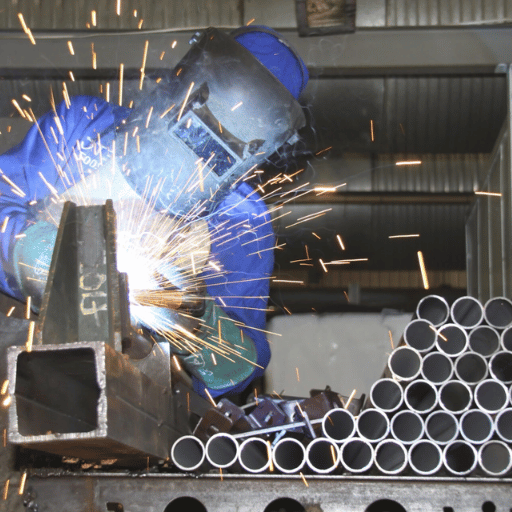 L’acciaio dolce nero è uno dei materiali più facili da saldare: il basso tenore di carbonio limita il valore di carbonio equivalente (Ceq) e riduce automaticamente il rischio di criccatura indotta dall’idrogeno nella maggior parte delle normali condizioni di officina. Il problema concreto è la calamina superficiale, spesso sottovalutata come vera causa principale dei difetti di saldatura nella lavorazione del BMS.
Calamina: il contaminante nascosto nella saldatura
Gli strati di ossido della calamina (FeO/FeO/FeO) possono intrappolare gas nel bagno di saldatura quando è ancora liquido; questi non riescono a fuoriuscire prima della solidificazione e possono causare porosità, cioè cavità sotto la superficie del cordone che ne riducono la sezione e la resistenza a fatica. L’umidità contenuta nella calamina può inoltre introdurre idrogeno in eccesso nella zona termicamente alterata. Nei rapporti degli ingegneri, gli scarti di saldature su tubi BMS che avrebbero superato l’ispezione su una superficie pulita sono spesso attribuiti alla rimozione insufficiente della calamina.La prassi del settore consiste nel molare almeno 25 mm (1 in.) intorno al giunto di saldatura, lungo tutta la circonferenza, non soltanto in corrispondenza del cordone. La calamina sul bordo della ZTA (a 3 to 5 mm dal cordone) può ancora causare porosità durante la solidificazione. Per le saldature di tubi destinati al gas o a servizi in pressione, molare e pulire fino a ottenere metallo lucido prima dell’accoppiamento.
Metodi di rimozione della calamina
| Metodo | Attrezzatura | Ideale per | Note |
|---|---|---|---|
| Molatura angolare | Disco lamellare (grana 40–80) o mola | Saldature in cantiere, estremità di tubi, preparazioni localizzate | Metodo più rapido in cantiere; rimuovere la calamina per 25 mm dal giunto |
| Decapaggio (bagno acido) | Soluzione di acido cloridrico o solforico | Lamiere, fogli e tubi su tutta la sezione | Rimozione completa della calamina; richiede neutralizzazione e DPI |
| Granigliatura o sabbiatura | Cabina di granigliatura o sabbiatrice portatile | Grandi assiemi lavorati, preparazione prima della verniciatura | La granigliatura secondo la norma SA 2.5 produce una finitura quasi a metallo bianco |
| Spazzolatura con fili metallici | Smerigliatrice angolare con spazzola a tazza metallica | Rimozione leggera della calamina, sola pulizia superficiale | Da sola non è sufficiente per preparare la saldatura: non raggiunge il metallo base |
Scelta del processo di saldatura
- Materiale d’apporto: ER70S-6 (non ER70S-2); il maggior contenuto di Mn e Si, elementi disossidanti, compensa la contaminazione da calamina
- Gas di protezione: 75Ar / 25 CO per cordoni poco profondi, 100 CO per una maggiore penetrazione
- Ideale per: carpenteria strutturale, puntatura di tubi, saldatura in officina ad alto volume
- Materiale d’apporto: bacchetta ER70S-2 o ER70S-6; protezione con 100% Ar
- È necessario rimuovere completamente la calamina: non sono tollerati disossidanti nel bagno di saldatura
- Elettrodo: E7018 a basso contenuto di idrogeno per tutti i lavori conformi ai codici, E6013 per la lavorazione generale.
- La fresatura tollera abbastanza bene la calamina, anche se per le saldature conformi ai codici si consiglia comunque la molatura
- Ideale per: costruzioni in cantiere, saldature all’aperto, strutture pesanti
Taglio e foratura del BMS
L’acciaio dolce nero si lavora facilmente con utensili standard in csi o HSS; l’arco al plasma è il metodo più rapido per lamiere e tubi; l’ossiacetilene è indicato per il taglio in cantiere; per tubi di piccolo diametro si usano smerigliatrici angolari con dischi da taglio abrasivi. Per forare pezzi di maggior spessore, in cui occorre dissipare il calore, usare punte HSS o al cobalto con olio da taglio. La calamina superficiale (le zone nere lucide) usura gli utensili più dell’acciaio trafilato lucido. Non sorprende quindi che la punta si usuri prima rispetto alla lavorazione dell’acciaio trafilato lucido. Per i progetti che richiedono lunghezze personalizzate, i fornitori possono fornire sezioni tagliate a misura. Le lunghezze standard di laminazione sono in genere 6 m (20 ft), mentre sono disponibili lunghezze tagliate per lavorazioni in serie ridotte. Si noti che l’abrasività della calamina aumenta l’usura degli utensili su seghe e attrezzature di taglio rispetto ai prodotti decapati o disincrostati. I tubi BMS possono essere piegati a freddo entro i normali raggi di curvatura (di norma 3 OD per tubi Schedule 40 sotto 2” NPS senza mandrino). Per raggi più stretti o schedule più elevati, è necessaria una curvatubi con mandrino per evitare l’ovalizzazione. La piegatura a caldo, per induzione o a fiamma, si usa per tubi di diametro maggiore ed evita il rischio di ovalizzazione con raggi di curvatura ridotti.Corrosione e protezione superficiale
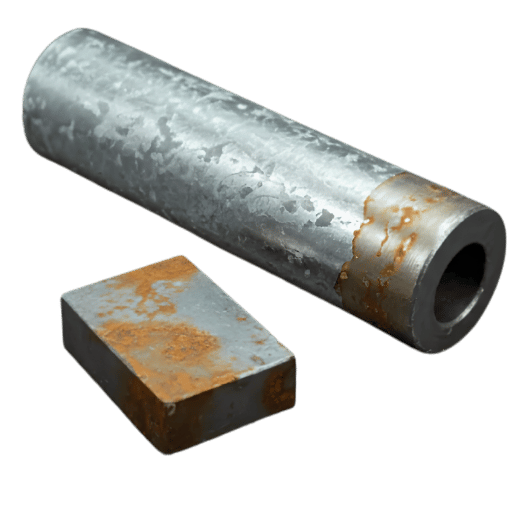 L’acciaio dolce nero non è intrinsecamente resistente alla corrosione: la calamina non costituisce una barriera durevole nel lungo periodo. Quando si stacca per danni meccanici, cicli termici o dilatazione termica differenziale, l’acciaio sottostante esposto arrugginisce rapidamente in presenza di umidità o ossigeno. Nelle applicazioni esterne, il BMS non protetto può arrugginire nel giro di settimane.
Le tre principali opzioni di protezione per tubi BMS e acciaio strutturale sono: applicazione di primer e rivestimento (primer epossidico più finitura per ambienti atmosferici); zincatura a caldo (barriera di zinco per ambienti aggressivi, che può incidere sul diametro interno del tubo e richiedere la rifilettatura dei raccordi); rivestimento anticorrosione applicato in fabbrica (FBE o rivestimento in polietilene per condotte interrate). Per i raccordi filettati delle linee del gas, i raccordi per tubi in acciaio nero secondo BS EN 10241 / ASME B16.3 sono la soluzione standard ideale per le connessioni filettate. Tutti i giunti filettati omologati per il gas richiedono nastro o pasta sigillante per filetti.
La nostra brochure sulle opzioni di protezione anticorrosione dei tubi in acciaio nero riporta statistiche complete sulla durata di servizio in base all’ambiente e al tipo di protezione.
Prospettive di mercato e approvvigionamento 2025–2026
 Il mercato globale dei tubi in acciaio al carbonio mantiene una tendenza complessivamente positiva, con una crescita moderata. Gli investimenti continui nel trasporto del gas naturale, nell’espansione degli impianti di produzione industriale e nei sistemi antincendio degli edifici commerciali fanno prevedere un CAGR di pochi punti percentuali fino al 2030. L’Asia-Pacifico resta la principale area di approvvigionamento e il mercato di riferimento.
Nel 2025, il cambiamento normativo più rilevante per gli acquirenti statunitensi è la norma definitiva diretta della PHMSA (luglio 2025), che integra ASTM A53/A53M-22 nel 49 CFR Part 192 (sicurezza delle condotte di gas naturale). Chi specifica tubi in acciaio nero per la distribuzione del gas regolamentata deve verificare che il fornitore rispetti l’edizione 2022 di A53. Nel 2025, le edizioni precedenti non sono approvate per le nuove costruzioni soggette alla normativa federale.
In fase di approvvigionamento, verificare che i certificati MTR riportino la composizione chimica del lotto e la certificazione delle prove meccaniche (snervamento, trazione, allungamento) e idrostatiche, secondo la pertinente edizione ASTM. Gli MTR devono riportare il numero di colata, tracciabile fino al lotto di produzione. Se non è possibile reperire MTR tracciabili, il prodotto non deve essere scelto per linee di servizio regolamentate.
Domande frequenti
Che cos’è l’acciaio dolce nero?
Visualizza la risposta
Qual è la differenza tra acciaio dolce lucido e acciaio dolce nero?
Visualizza la risposta
I tubi in ferro nero sono uguali ai tubi in acciaio dolce?
Visualizza la risposta
L’acciaio dolce nero arrugginisce?
Visualizza la risposta
È possibile saldare l’acciaio dolce nero?
Visualizza la risposta
Informazioni sulla relazione tecnica
Baling Steel produce e fornisce tubi in acciaio dolce nero estrusi e saldati ERW, conformi alle specifiche ASTM A53 e A106, per progetti industriali e infrastrutturali. La matrice di selezione BMS-5 qui presentata deriva dai 20 anni di esperienza dei nostri team di ingegneria e approvvigionamento nell’analisi delle tendenze di specifica errata riscontrate nei progetti di strutture fabbricate e condotte regolamentate. Le informazioni normative (regola PHMSA di luglio 2025) provengono da avvisi pubblici federali; i dati sulle proprietà dei materiali ASTM sono tratti dalle relative specifiche pubblicate.
Avete bisogno di tubi in acciaio dolce nero conformi ad ASTM A53 o A106?
Richiedete un preventivo con i rapporti di prova del produttore. Tubi ERW ed estrusi, Schedule 40–XXH, NPS da ½” a 24″.
Richiedi un preventivo →Articoli correlati
- Guida completa ai tubi in acciaio nero — Dimensioni complete dei tubi, tabelle Schedule, checklist MTC e dati sulla durata in servizio in condizioni di corrosione
- Tubo estruso in acciaio al carbonio ASTM A106 grado B — Specifiche dei tubi e capacità di fornitura
- Panoramica sui materiali in acciaio nero — Gradi, forme e specifiche di fornitura dell’acciaio dolce nero per strutture
Riferimenti e fonti
- Normative PHMSA sulla sicurezza delle condotte (49 CFR Parte 192) — Dipartimento dei Trasporti degli Stati Uniti, compresa l’adozione di ASTM A53/A53M-22 a luglio 2025
- NFPA 54: Codice nazionale per gli impianti a gas combustibile — National Fire Protection Association, disposizioni per le tubazioni del gas in acciaio nero
- NFPA 13: Norma per l’installazione dei sistemi sprinkler — National Fire Protection Association, materiali ammessi per le tubazioni, compreso l’acciaio nero
- AWS A5.18: Specifica per elettrodi e bacchette in acciaio al carbonio per la saldatura ad arco con gas di protezione — American Welding Society, requisiti di classificazione ER70S-6
- ASTM A53/A53M-22: Specifica standard per tubi in acciaio nero e zincati a caldo — ASTM International, requisiti meccanici e procedure di prova

