


Черная низкоуглеродистая сталь: основные характеристики
| Содержание углерода | 0,16–0,29 % C (низкоуглеродистая сталь) |
| Способ производства | Горячая прокатка при температуре выше температуры рекристаллизации (~920°C) |
| Состояние поверхности | Окалина (слой оксидов Fe₂O₃/Fe₃O₄ толщиной ~0.004 in) |
| Допуск по размерам | ±0,5–1,5 % для плоского проката (ASTM A36 / EN S275JR) |
| Стандарты на трубы | ASTM A53 (эксплуатация при обычной температуре), ASTM A106 Grade B (высокотемпературная эксплуатация) |
| Предел текучести (A53 Gr. B) | минимум 241 MPa (35 000 psi) |
| Свариваемость | Отличная — предварительный подогрев редко требуется при толщине стенки менее 25 mm |
| Основные области применения | Газопроводы природного газа, системы пожаротушения, изготовление металлоконструкций, промышленные системы для транспортировки жидкостей |
Что такое черная низкоуглеродистая сталь (BMS)?
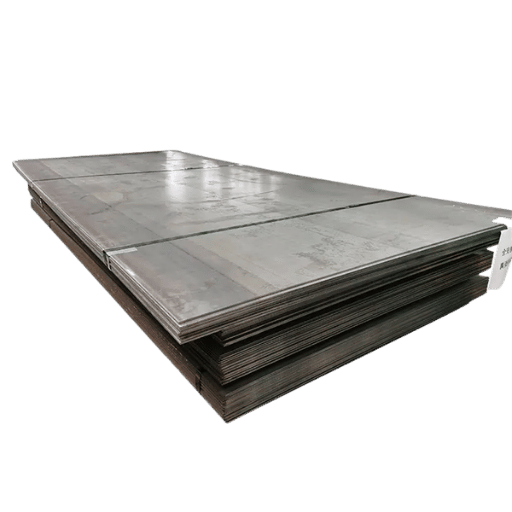 Черная низкоуглеродистая сталь (BMS) — это конструкционная сталь с низким содержанием углерода, получаемая горячей прокаткой стальных заготовок при температуре значительно выше температуры рекристаллизации (~ 920C). При такой высокой температуре сталь становится пластичной, что позволяет за один проход получать изделия большого сечения, не выполняя несколько промежуточных циклов холодного волочения и отжига. При высокой температуре образуется черная окалина — именно она дала BMS слово «черная» в названии.
Хотя это название не было выбрано специально, слово «черная» точно описывает состояние поверхности, а не состав сплава. Материал представляет собой низкоуглеродистую горячекатаную сталь (содержание C обычно ниже 0,29 %), которую можно заменить любой из типовых марок S275JR (BS EN 10025), A36 (ASTM) или Q235B (GB). Та же горячекатаная углеродистая сталь поставляется в виде труб по стандартам ASTM A53 и A106 — наиболее распространенным сегодня спецификациям на трубы из черной низкоуглеродистой стали.
Окалина состоит из FeO (вюстита), FeO (гематита) и FeO (магнетита) и представляет собой трехслойный оксидный слой толщиной около 0.004″ (0,10mm). Первоначально он защищает сталь под ним от атмосферной коррозии, но в эксплуатации быстро становится «вредным»: окалина является катодом по отношению к лежащей под ней стали. Если окалина скалывается, сталь под ней корродирует гораздо быстрее, чем сама окалина. Это электрохимическое взаимодействие необходимо учитывать при планировании защиты поверхности, как указано в разделе 7, и определении требований к предварительному подогреву при сварке, рассмотренных в разделе 6.
Черная и калиброванная низкоуглеродистая сталь: матрица выбора BMS-5
 При заказе углеродистой стали чаще всего ошибочно принимают черную низкоуглеродистую сталь общего назначения (горячекатаную) за калиброванную низкоуглеродистую сталь (холоднотянутую). Их основной химический состав одинаков. Различаются только состояние поверхности, допуски по размерам и механические свойства.
Матрица выбора BMS-5 включает пять критериев.
| Критерий | Черная низкоуглеродистая сталь (BMS) | Калиброванная низкоуглеродистая сталь | Выбирайте BMS, если… |
|---|---|---|---|
| 1. Допуск по размерам | Широкий (±0,5–1,5 % для размера сечения); не подходит для посадок по GD&T | Узкий (h9–h11 для круглого прутка); стабильный от сечения к сечению | Изготовление металлоконструкций, труб и сварных узлов, где не требуются обработанные посадочные поверхности |
| 2. Качество поверхности | Окалина (сине-черный оксидный слой); перед окраской или сваркой ее необходимо удалить | Чистая металлическая поверхность (травленая и промасленная после холодного волочения); готова к окраске | Детали с покрытием после изготовления или с предусмотренной технологическим процессом подготовкой поверхности |
| 3. Диапазон размеров | Широкий: наружный диаметр труб ½”–24″+; толщина листа до 100 mm; крупные конструкционные профили | Уже: круглый пруток диаметром до ~100 mm; плоский пруток шириной до ~150 mm; ограниченный выбор размеров труб | Крупные сечения, трубы различных Schedule, двутавровые балки и швеллеры |
| 4. Стоимость | Ниже: один проход горячей прокатки без последующего холодного волочения или отжига | Выше: дополнительные этапы холодного волочения + отжига + травления + промасливания | Крупносерийные конструкционные проекты или трубные системы, где не требуется точная механическая обработка |
| 5. Остаточные напряжения | Остаточные напряжения ниже; снятие напряжений перед сваркой требуется редко | Остаточные напряжения выше из-за холодной обработки; перед ответственными сварными соединениями может потребоваться отжиг | Тяжелые сварные конструкции, сосуды под давлением и случаи, когда критически важна стабильность размеров после сварки |
Как выбрать по матрице BMS-5
- Изделие предназначено для конструкций, трубопроводных систем или сварных конструкций (1 + 3)
- Максимальный размер сечения превышает практический диапазон размеров калиброванного материала (см. критерий 3)
- Во время изготовления поверхность будут грунтовать, окрашивать, оцинковывать или покрывать (критерий 2)
- Стоимость имеет большое значение, а точные допуски после механической обработки не требуются (критерий 4)
- Точеные или обработанные детали (прецизионная обработка…): валы, штифты, шаблоны, направляющие иглы…
- Посадки с натягом или переходные посадки с жесткими допусками по ISO/ASME GD&T
- Декоративные цели или улучшение поверхности, когда ее качество важно до нанесения покрытия.
- Используйте прутки меньшего размера, если калиброванный материал широко доступен и разница в стоимости невелика
Разница в пластичности между BMS и калиброванной низкоуглеродистой сталью довольно невелика. У них одинаковый «стандартный» состав стали. Калибрование нагартовывает сталь и немного снижает относительное удлинение (что может ограничивать гибку или холодную формовку), однако разница в свариваемости незначительна при одинаковой подготовке соединения. Главное различие — состояние поверхности: окалину на BMS необходимо удалять специальными способами, тогда как для калиброванного материала это не требуется.
Характеристики труб BMS: ASTM A53, A106 и выбор Schedule
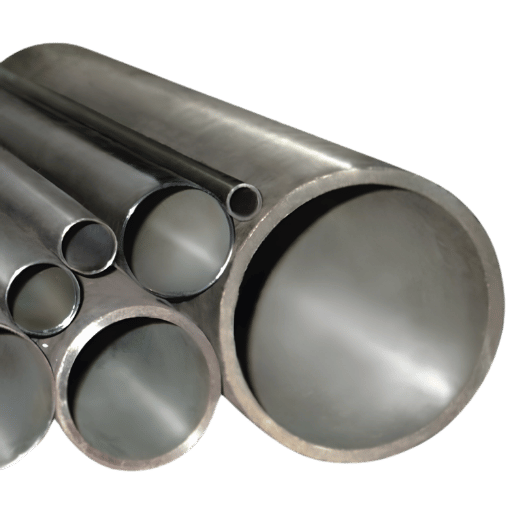 На трубы из черной низкоуглеродистой стали распространяются два отдельных стандарта ASTM для разных условий эксплуатации. Ошибка при выборе — наиболее распространенная ошибка в спецификации, особенно для линий, работающих при высокой температуре или подлежащих регулированию.
| Стандарт | Минимальный предел текучести Grade B | Минимальный предел прочности при растяжении Grade B | Максимальная рабочая температура | Типичное применение |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa (35 000 psi) | 414 MPa (60 000 psi) | ≤371°C (700°F) | Стандартные газо-, водо- и механические системы |
| ASTM A106 Группа B | 241 MPa (35 000 psi) | 414 MPa (60 000 psi) | ≤538°C (1 000°F) | Высокотемпературный пар, технологические процессы, нефтеперерабатывающие заводы |
Хотя минимальные требования к прочности A53 Grade B и A106 Grade B одинаковы, эти марки различаются эквивалентом углерода, требованиями к равномерности толщины стенки и возможностями термообработки. Для эксплуатации при температуре выше 400°F (204°C) — например, в паропроводах и высокотемпературных технологических трубопроводах — указывайте только экструдированные трубы ASTM A106 Grade B. Трубы A53 ERW не допущены к эксплуатации под давлением при повышенной температуре согласно ASME B31.3.
Экструдированные трубы и ERW: способы производства черных труб из низкоуглеродистой стали
Трубы из черной низкоуглеродистой стали производятся двумя способами, от которых зависят класс давления, целостность сварного шва и стоимость. Экструдированные трубы (из цельной заготовки, без продольного сварного шва) имеют равномерную толщину стенки и рассчитаны на полное рабочее давление для всех Schedule. Трубы ERW (изготавливаемые из рулонного проката с продольным сварным швом) дешевле и широко доступны для стандартных условий эксплуатации в Schedule 40 и 80 по ASTM A53. Для газораспределительных сетей природного газа, систем пожаротушения и промышленных систем транспортировки жидкостей при обычной температуре стандартной спецификацией является ASTM A53 ERW Grade B. Для более высокого давления, повышенных температур или ответственных условий эксплуатации указывайте экструдированную трубу ASTM A106. Полные размеры труб — NPS ½”–6″, толщины стенки Schedule 40 и 80, наружный и внутренний диаметры — приведены в нашем руководстве по техническим характеристикам труб из черной стали.Применение: газопроводы, противопожарная защита и промышленные системы
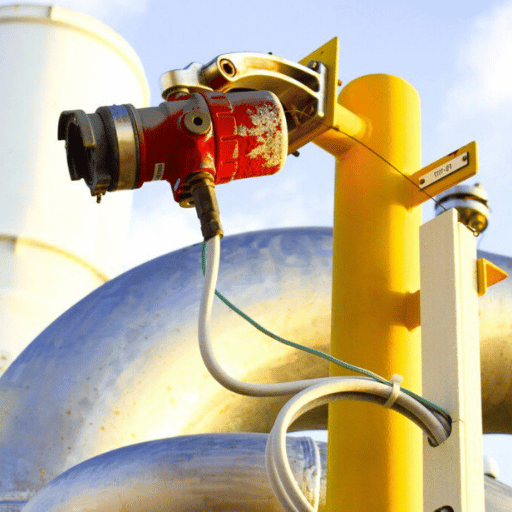 Межотраслевые нормы для трубопроводных систем газораспределения и пожаротушения допускают, а во многих случаях требуют применять трубы из черной низкоуглеродистой стали:
- Трубопроводы природного газа: NFPA 54 (Национальный кодекс газоснабжения топливом) и раздел 404 IFGC прямо указывают черные стальные трубы для газораспределения. Управление по безопасности трубопроводов и опасных материалов (PHMSA) в июле 2025 года опубликовало окончательное правило, официально включающее ASTM A53/A53M-22 в Федеральные правила безопасности трубопроводов (49 CFR Part 192).
- Пожаротушение: NFPA 13 (стандарт установки спринклерных систем) относит черные стальные трубы к разрешенным типам труб для мокрых и сухих спринклерных систем. Для большинства мокрых систем минимальная толщина стенки соответствует Schedule 40.
- Технологические трубопроводы: на производственных предприятиях, в центральных системах охлажденной воды, системах сжатого воздуха и паропроводах применяются трубы из черной низкоуглеродистой стали в соответствии с ASME B31.1 (силовые трубопроводные системы) и ASME B31.3 (технологические трубопроводные системы).
Руководство по сварке, резке и изготовлению
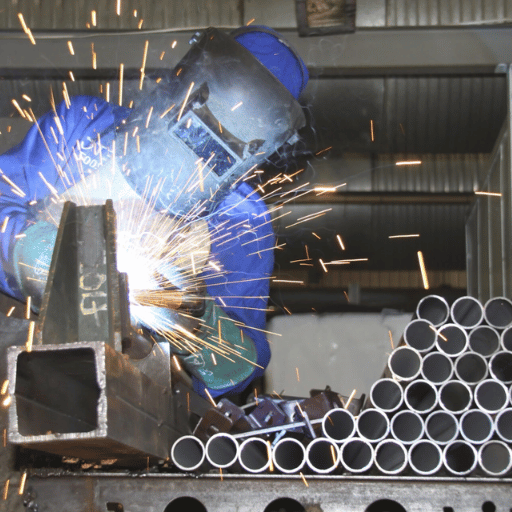 Черная низкоуглеродистая сталь — один из самых простых в сварке материалов: низкое содержание углерода ограничивает углеродный эквивалент (Ceq) и снижает риск водородного растрескивания при большинстве типичных условий сварки в цехе. Основная проблема — окалина на поверхности, которой часто пренебрегают, хотя именно она становится главной причиной дефектов сварных швов при изготовлении изделий из BMS.
Окалина: скрытый загрязнитель сварного шва
Слои оксидов окалины (FeO/FeO/FeO) приводят к тому, что часть газов остается в сварочной ванне в жидком состоянии. Они не успевают выйти до затвердевания и могут образовать поры — подповерхностные полости в шве, уменьшающие его площадь поперечного сечения и усталостную прочность. Влага в окалине также может стать источником избыточного водорода в зоне термического влияния. В отчетах инженеров об отклонении сварных швов на трубах BMS нередко указывается, что причиной стало недостаточное удаление окалины, хотя очищенные поверхности прошли бы проверку.В отрасли принято шлифовать поверхность вокруг сварного соединения не менее чем на 25 mm (1 in.), а не только вдоль линии шва. Окалина на краю зоны термического влияния (в 3 to 5 mm от шва) все еще может стать источником пор при затвердевании. Перед сборкой трубных соединений для газовых систем или систем, работающих под давлением, удалите окалину и очистите поверхность до блеска металла.
Способы удаления окалины
| Способ | Оборудование | Оптимальное применение | Примечания |
|---|---|---|---|
| Угловое шлифование | Лепестковый круг (зернистость 40–80) или шлифовальный круг | Монтажные сварные соединения, концы труб, локальная подготовка поверхности | Самый быстрый способ для работы на месте; удалите окалину на участке 25 mm от соединения |
| Травление (кислотная ванна) | Раствор соляной или серной кислоты | Листы и трубы по всему сечению | Полное удаление окалины; необходимы нейтрализация и СИЗ |
| Дробеструйная или пескоструйная обработка | Дробеструйная камера или переносная установка | Крупные изготовленные конструкции, подготовка перед окраской | Обработка по стандарту SA 2.5 позволяет получить почти белую металлическую поверхность |
| Очистка проволочной щеткой | Угловая шлифмашина с проволочной чашечной щеткой | Легкое удаление окалины, только очистка поверхности | Одной такой обработки недостаточно для подготовки к сварке — она не обнажает основной металл |
Выбор способа сварки
- Присадочный материал: ER70S-6 (не ER70S-2) — повышенное содержание раскислителей Mn и Si компенсирует загрязнение окалиной
- Защитный газ: 75Ar / 25 CO для неглубоких швов, 100 CO для более глубокого проплавления
- Оптимально для: изготовления металлоконструкций, прихваточной сварки труб, серийной сварки в цехе
- Присадочный материал: пруток ER70S-2 или ER70S-6; защитный газ — 100 % Ar
- Окалину необходимо удалить полностью — раскислители в сварочной ванне недопустимы
- Электрод: E7018 с низким содержанием водорода для сварки по нормам, E6013 для общих сварочных работ.
- Ручная дуговая сварка достаточно терпима к окалине, хотя для сварки по нормам шлифование все же рекомендуется
- Оптимально для: строительства на площадке, наружной сварки, тяжелых металлоконструкций
Резка и сверление BMS
Черную низкоуглеродистую сталь легко резать стандартным инструментом csi или HSS. Плазменная дуговая резка быстрее всего подходит для листов и труб; для резки на площадке применяют кислородно-ацетиленовую резку, а также угловую шлифмашину с абразивными отрезными кругами или небольших труб. При сверлении толстых деталей, в которых необходимо отводить тепло, используйте сверла HSS или кобальтовые сверла с СОЖ. Блестящие черные участки окалины затупляют инструмент сильнее, чем калиброванная сталь. Поэтому не удивляйтесь, если сверло изнашивается быстрее, чем при работе с калиброванной сталью. Для проектов, где нужны нестандартные длины, поставщики могут нарезать секции по размеру: стандартная длина проката обычно составляет 6 m (20 ft), также доступны отрезки для небольших партий изделий. Учтите, что из-за абразивной поверхности окалины пилы и режущий инструмент изнашиваются быстрее, чем при обработке травленого или очищенного проката. Трубы BMS можно холодно гнуть с обычным радиусом гиба (обычно 3 OD для Schedule 40 и труб меньше 2” NPS без оправки). Для меньшего радиуса гиба или более высокого Schedule требуется трубогиб с оправкой, чтобы избежать овальности. Для труб большого диаметра и малого радиуса применяют горячую гибку (индукционную или пламенную), позволяющую избежать овальности.Коррозия и защита поверхности
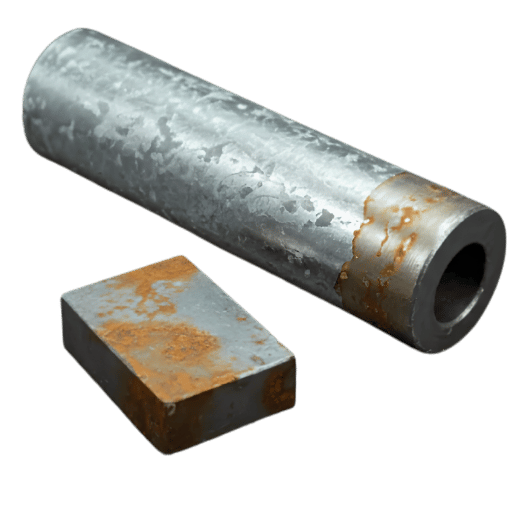 Черная низкоуглеродистая сталь сама по себе не обладает коррозионной стойкостью: окалина не является долговечным барьером. Когда она скалывается из-за механических повреждений, циклического изменения температуры или различного теплового расширения, открытая сталь быстро ржавеет во влажной или насыщенной кислородом среде. На открытом воздухе незащищенная BMS может заржаветь за несколько недель.
Основные способы защиты труб BMS и конструкционной стали: грунтование и нанесение покрытий (эпоксидный грунт + верхний слой для атмосферной эксплуатации); горячее цинкование (барьерное покрытие цинком для агрессивных сред может уменьшить внутренний диаметр трубы и потребовать повторной нарезки резьбы на фитингах); заводское нанесение антикоррозионного покрытия (FBE или полиэтиленовая обертка для подземных трубопроводов). Для резьбовых фитингов (газопроводов) стандартным способом соединения служат фитинги для черных стальных труб по BS EN 10241 / ASME B16.3. Для всех резьбовых соединений, рассчитанных на газ, требуется резьбовой герметик в виде ленты или пасты.
Полная статистика срока службы при коррозионном воздействии в различных средах и с разными способами защиты приведена в нашей брошюре о вариантах защиты труб из черной стали от коррозии.
Перспективы рынка и закупки 2025–2026
 Мировой рынок труб из углеродистой стали в целом продолжает умеренно расти. До 2030 года прогнозируется дальнейшее развитие магистральной транспортировки природного газа, расширение производственных предприятий и систем пожаротушения в коммерческих зданиях; ожидаемый среднегодовой темп роста составит несколько процентов. Основным регионом производства и сбыта остается Азиатско-Тихоокеанский регион.
Самое значительное изменение регулирования для покупателей в США в 2025 году — это прямое окончательное правило PHMSA (июль 2025), включающее ASTM A53/A53M-22 в 49 CFR Part 192 (правила безопасности трубопроводов природного газа). Покупателям, заказывающим черные стальные трубы для регулируемых газораспределительных сетей, необходимо убедиться, что поставщик соблюдает редакцию A53 2022 года. Согласно федеральному регулированию, в 2025 году более ранние редакции не допускаются для нового строительства.
При закупке проверьте, что в MTR указаны химический состав плавки, сертификаты механических испытаний (предел текучести, предел прочности при растяжении, относительное удлинение) и гидростатических испытаний по соответствующей редакции ASTM. В MTR должен быть указан номер плавки, позволяющий отследить производственную партию. Если MTR с прослеживаемостью недоступны, не выбирайте такую продукцию для регулируемых эксплуатационных линий.
Часто задаваемые вопросы
Что такое черная низкоуглеродистая сталь?
Посмотреть ответ
Чем отличается калиброванная низкоуглеродистая сталь от черной низкоуглеродистой стали?
Посмотреть ответ
Трубы из черного железа — это то же самое, что трубы из низкоуглеродистой стали?
Посмотреть ответ
Ржавеет ли черная низкоуглеродистая сталь?
Посмотреть ответ
Можно ли сваривать черную низкоуглеродистую сталь?
Посмотреть ответ
Об этом техническом отчете
Компания Baling Steel производит и поставляет экструдированные и электросварные трубы из черной низкоуглеродистой стали по техническим требованиям ASTM A53 и A106 для промышленных и инфраструктурных проектов. Представленная здесь матрица выбора BMS-5 составлена на основе двадцатилетнего опыта наших инженерно-закупочных команд, которые выявляли типичные ошибки при выборе материалов для изготовленных конструкций и регулируемых трубопроводных проектов. Нормативные сведения (правило PHMSA, принятое в июле 2025 г.) получены из официальных федеральных уведомлений; данные о свойствах материалов ASTM взяты из соответствующих опубликованных технических требований.
Вам нужны трубы из черной низкоуглеродистой стали по ASTM A53 или A106?
Запросите коммерческое предложение и протоколы заводских испытаний. Электросварные и экструдированные трубы: от Schedule 40 до XXH, NPS ½”–24″.
Запросить коммерческое предложение →Связанные статьи
- Полное руководство по трубам из черной стали — полные данные о размерах труб, таблицы Schedule, контрольный список для MTC и данные о сроке службы в условиях коррозии
- Экструдированная труба из углеродистой стали ASTM A106 Grade B — технические характеристики труб и возможности поставки
- Обзор черной стали — марки низкоуглеродистой стали без защитного покрытия для конструкций, виды продукции и технические требования к поставке
Ссылки и источники
- Нормативные требования PHMSA к безопасности трубопроводов (49 CFR Part 192) — Министерство транспорта США, включая принятие ASTM A53/A53M-22 в июле 2025 г.
- NFPA 54: Национальный нормативный документ по газовому топливу — Национальная ассоциация противопожарной защиты; требования к газовым трубопроводам из черной стали
- NFPA 13: Стандарт монтажа спринклерных систем — Национальная ассоциация противопожарной защиты; разрешенные материалы труб, включая черную сталь
- AWS A5.18: Технические требования к электродам и пруткам из углеродистой стали для дуговой сварки в среде защитного газа — Американское общество сварщиков; требования к классификации ER70S-6
- ASTM A53/A53M-22: Стандартные технические требования к черным стальным трубам с горячим цинковым покрытием — ASTM International; механические требования и методы испытаний

