


Aço macio preto — especificações rápidas
| Teor de carbono | 0,16–0,29% C (aço de baixo carbono) |
| Processo de produção | Laminado a quente acima da temperatura de recristalização (~920°C) |
| Condição da superfície | Carepa de laminação (camada de óxido Fe₂O₃/Fe₃O₄, com ~0.004 in de espessura) |
| Tolerância dimensional | ±0,5–1,5% em produtos planos (ASTM A36 / EN S275JR) |
| Normas para tubos | ASTM A53 (serviço à temperatura ambiente), ASTM A106 Grade B (alta temperatura) |
| Limite de elasticidade (A53 Gr. B) | 241 MPa (35 000 psi) mínimo |
| Soldabilidade | Excelente — raramente é necessário pré-aquecimento para espessuras de parede inferiores a 25 mm |
| Principais aplicações | Tubagem de gás natural, proteção contra incêndios, fabrico estrutural, sistemas industriais de fluidos |
O que é o aço macio preto (BMS)?
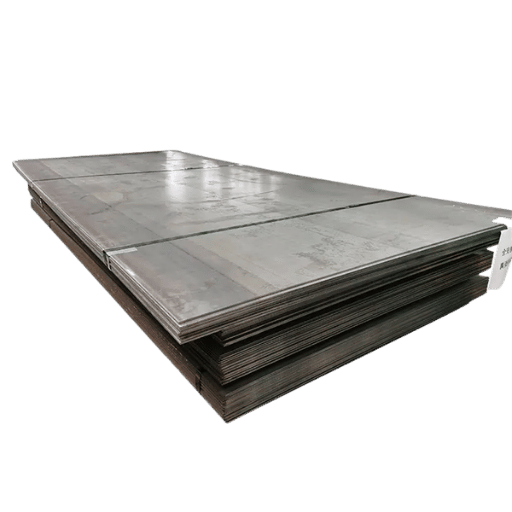 O aço macio preto (BMS) é um aço estrutural de baixo carbono, produzido por laminagem a quente de biletes de aço a uma temperatura muito superior à temperatura de recristalização (~ 920C). Devido à temperatura elevada, o aço comporta-se de forma plástica, o que permite produzir grandes secções numa única passagem, em vez de recorrer a vários recozimentos intermédios após trefilagem a frio. O óxido preto formado a alta temperatura dá origem à chamada carepa de laminação e é o que confere o «preto» ao nome BMS.
Embora não tenha sido escolhido com essa intenção, «preto» descreve efetivamente o estado da superfície, não a liga. O material é aço macio: uma liga de aço laminado com baixo teor de carbono (C geralmente inferior a 0,29%), que pode ser substituída por qualquer um dos graus representativos S275JR (BS EN 10025), A36 (ASTM) ou Q235B (GB). O mesmo aço-carbono laminado a quente é fornecido em forma de tubo de acordo com as normas ASTM A53 e A106, de longe as especificações mais comuns para tubos de aço macio preto atualmente utilizados.
A carepa de laminação é composta por FeO (wstite), FeO (hematite) e FeO (magnetite), formando uma camada de óxido com três níveis e cerca de 0.004″ (0,10mm) de espessura. Inicialmente, protege o aço subjacente da corrosão atmosférica, mas rapidamente se torna um «veneno» em serviço, pois a carepa é catódica em relação ao aço por baixo. Sempre que se desprende, o aço subjacente corrói muito mais depressa do que a carepa, e esta interação eletroquímica influencia o planeamento da proteção da superfície descrito na Secção 7 e os requisitos de pré-aquecimento para soldadura abordados na Secção 6.
BMS vs. aço macio brilhante — matriz de seleção BMS-5
 A imprecisão mais comum ao encomendar aços-carbono é confundir o aço macio preto de uso geral (laminado a quente) com o aço macio brilhante (trefilado a frio). Ambos têm a mesma composição básica da liga; diferem apenas no estado da superfície, nas tolerâncias dimensionais e nas propriedades mecânicas.
A matriz de seleção BMS-5 define cinco critérios.
| Critério | Aço macio preto (BMS) | Aço macio trefilado brilhante | Selecione BMS se… |
|---|---|---|---|
| 1. Tolerância dimensional | Larga (±0,5–1,5% na dimensão da secção); inadequada para ajustes GD&T | Apertada (h9–h11 em barras redondas); secção consistente ao longo do material | Fabrico estrutural, tubos e conjuntos soldados que não exijam ajustes maquinados |
| 2. Acabamento da superfície | Carepa de laminação (óxido azul-escuro); tem de ser removida antes da pintura ou soldadura | Superfície metálica limpa (decapada e oleada após trefilagem a frio); pronta para pintura | Peças que serão revestidas após o fabrico ou cujo processo inclui a preparação da superfície |
| 3. Gama de dimensões | Ampla: diâmetros exteriores dos tubos de ½”–24″+; chapa até 100 mm de espessura; grandes secções estruturais | Mais limitada: barras redondas até ~100 mm de diâmetro; barras chatas até ~150 mm de largura; gama limitada de dimensões de tubos | Grandes secções, séries de tubos, vigas I e perfis U estruturais |
| 4. Custo | Mais baixo: uma passagem de laminagem a quente, sem trefilagem a frio nem recozimento secundários | Mais elevado: etapas adicionais de trefilagem a frio + recozimento + decapagem + oleamento | Aplicações estruturais ou em tubos de grande volume que não exijam maquinagem de precisão |
| 5. Tensão residual | Tensões residuais mais baixas; raramente é necessário aliviar tensões antes da soldadura | Tensões residuais mais elevadas devido ao trabalho a frio; poderá ser necessário recozer antes de soldaduras críticas | Estruturas pesadas soldadas, recipientes sob pressão e aplicações em que a estabilidade dimensional após a soldadura é crítica |
Lógica de decisão BMS-5
- A aplicação envolve estruturas, tubagens ou fabrico por soldadura (1 + 3)
- A dimensão máxima da secção excede a gama prática de dimensões do material trefilado brilhante (ver critério 3)
- A superfície será preparada com primário, pintada, galvanizada ou revestida durante o fabrico (critério 2)
- O custo é um fator importante e não são necessárias tolerâncias de maquinagem (critério 4)
- Peças torneadas ou maquinadas (máquinas de precisão…): veios, cavilhas, gabaritos, agulhas de guia…
- Ajustes de interferência ou de transição com tolerâncias apertadas segundo GD&T ISO/ASME
- Peças decorativas ou destinadas a melhorar o aspeto da superfície, quando o acabamento é importante antes do revestimento.
- Usar barras de dimensões mais pequenas quando o fornecimento de material trefilado brilhante é abundante e a diferença de custo é reduzida
A diferença de ductilidade entre o BMS e o aço macio trefilado brilhante é, na realidade, relativamente pequena. Ambos partem da mesma composição de aço «normalizada». A trefilagem brilhante encrua o aço e reduz ligeiramente o alongamento (o que pode limitar a dobragem ou a conformação a frio), mas a diferença de soldabilidade é insignificante, desde que a preparação da junta seja igual. A principal diferença está na condição da superfície: a carepa de laminação do BMS requer etapas específicas de remoção que não são necessárias no material trefilado brilhante.
Especificações de tubos BMS: ASTM A53, A106 e seleção da série
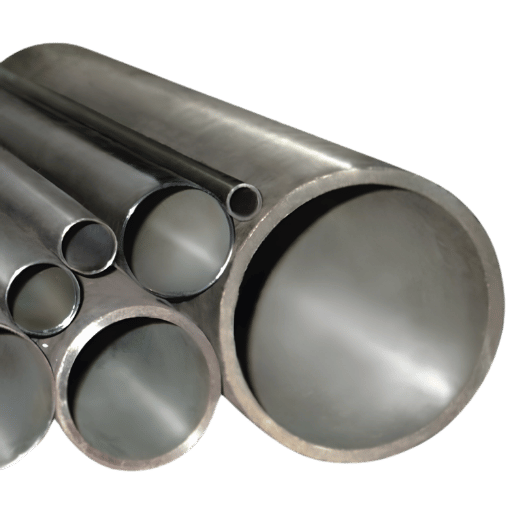 Os tubos de aço macio preto são definidos por duas normas ASTM distintas, aplicáveis a diferentes condições de serviço. Fazer a escolha errada é o erro de especificação mais comum, sobretudo em tubagens de alta temperatura ou sujeitas a regulamentação.
| Norma | Limite mínimo de elasticidade Grade B | Resistência mínima à tração Grade B | Temperatura máxima de serviço | Utilização típica |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa (35 000 psi) | 414 MPa (60 000 psi) | ≤371°C (700°F) | Serviços gerais de gás, água e mecânica |
| ASTM A106 Gr. B | 241 MPa (35 000 psi) | 414 MPa (60 000 psi) | ≤538°C (1 000°F) | Vapor a alta temperatura, processos industriais, refinarias |
Embora tenham a mesma resistência mínima, as normas A53 e A106 Grade B distinguem-se pelo carbono equivalente, pelos critérios de uniformidade da parede e pela flexibilidade do tratamento térmico. Para serviços acima de 400°F (204°C) — linhas de vapor e tubagens de processo a alta temperatura — especifique apenas tubos extrudidos ASTM A106 Grade B. Os tubos A53 ERW não estão aprovados para serviços sob pressão a temperaturas elevadas, de acordo com ASME B31.3.
Extrudido vs. ERW: processos de fabrico de tubos de aço macio preto
Os tubos de aço macio preto são produzidos através de dois processos de fabrico, que determinam a classe de pressão, a integridade da soldadura e o custo. O tubo extrudido (formado a partir de um bilete sólido — sem costura longitudinal soldada) proporciona uma espessura da parede uniforme e uma classificação de pressão completa em todas as séries. O tubo ERW (formado a partir de material laminado e soldado longitudinalmente) tem um custo inferior para serviços gerais e está facilmente disponível nas séries Schedule 40 e 80 segundo a ASTM A53. Para a distribuição de gás natural, a proteção contra incêndios e os sistemas industriais de fluidos à temperatura ambiente, a especificação normalizada é ASTM A53 ERW Grade B. Para pressões mais elevadas, temperaturas elevadas ou serviços críticos, especifique tubos extrudidos ASTM A106. As dimensões completas dos tubos — NPS ½” a 6″, espessuras da parede Schedule 40 e 80, diâmetros exteriores e interiores — estão documentadas no nosso guia de especificações de tubos de aço preto.Aplicações: linhas de gás, proteção contra incêndios e sistemas industriais
 Os códigos de tubagem aplicáveis a diferentes setores, relacionados com a distribuição de gás e a proteção contra incêndios, permitem — e em muitos casos exigem — o uso de tubos de aço macio preto:
- Tubagem de gás natural: a NFPA 54 (National Fuel Gas Code) e a Secção 404 do IFGC incluem expressamente tubos de aço preto na distribuição de gás. A Pipeline and Hazardous Materials Safety Administration (PHMSA) publicou uma regra final em julho de 2025 que integra oficialmente a ASTM A53/A53M-22 no Regulamento Federal de Segurança de Gasodutos (49 CFR Part 192).
- Combate a incêndios: a NFPA 13 (Norma para a instalação de sistemas de sprinklers) inclui tubos de aço preto entre os tipos de tubos aprovados para sistemas de sprinklers húmidos e secos, utilizando Schedule 40 como espessura mínima da parede na maioria dos sistemas húmidos.
- Tubagem de processo: fábricas, sistemas centrais de água refrigerada, sistemas de ar comprimido e tubagens de vapor utilizam tubos de aço macio preto ao abrigo da ASME B31.1 (Power Piping) e da ASME B31.3 (Process Piping).
Guia de soldadura, corte e fabrico
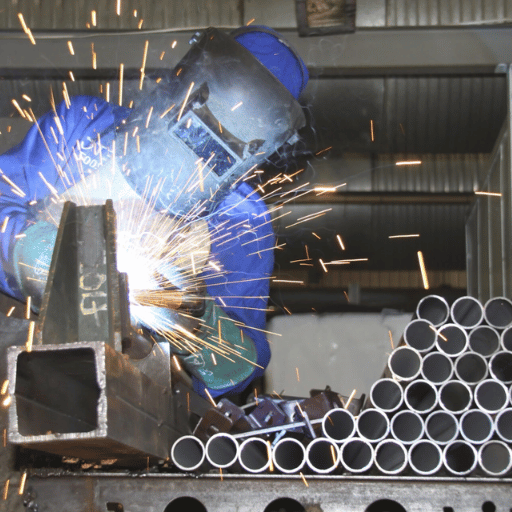 O aço macio preto é um dos materiais mais fáceis de soldar: o baixo teor de carbono limita o valor do carbono equivalente (Ceq) e reduz automaticamente o risco de fissuração induzida por hidrogénio na maioria das condições habituais de trabalho a quente. O verdadeiro problema é a carepa de laminação, muitas vezes subestimada como causa principal das imperfeições de soldadura no fabrico de BMS.
Carepa de laminação: o contaminante oculto na soldadura
As camadas de óxido da carepa de laminação (óxidos FeO/FeO/FeO) fazem com que alguns gases fiquem retidos no banho de fusão enquanto este permanece no estado líquido. Como não conseguem escapar antes da solidificação, podem causar porosidade — cavidades subsuperficiais na soldadura que reduzem a área da secção transversal e a resistência à fadiga da soldadura. A humidade na carepa também pode introduzir hidrogénio em excesso na zona afetada pelo calor. É frequente os relatórios de engenharia atribuírem a remoção deficiente da carepa de laminação a rejeições de soldaduras em tubos BMS que, caso contrário, seriam aprovadas numa inspeção de uma superfície limpa.A prática industrial consiste em esmerilar pelo menos 25 mm (1 in.) a partir da junta soldada, em toda a sua volta, não apenas junto ao cordão. A carepa de laminação exposta na extremidade da ZAC (a 3 to 5 mm do cordão) continua a ser uma fonte de porosidade durante a solidificação. Nas soldaduras de tubos para gás ou serviços sob pressão, esmerile e limpe até obter metal brilhante antes do ajuste.
Métodos de remoção da carepa de laminação
| Método | Equipamento | Mais indicado para | Observações |
|---|---|---|---|
| Esmerilagem angular | Disco de lamelas (40–80 grit) ou rebolo | Soldaduras no local, extremidades de tubos, preparação localizada | Método mais rápido no local; remover a carepa até 25 mm da junta |
| Decapagem (banho ácido) | Solução de ácido clorídrico ou sulfúrico | Chapas, folhas e tubos em toda a secção | Remove toda a carepa; requer neutralização + EPI |
| Decapagem por granalhagem ou jato de areia | Cabina de granalhagem ou equipamento portátil de jato abrasivo | Grandes conjuntos fabricados, preparação antes da pintura | A norma de granalhagem SA 2.5 permite obter um acabamento quase branco |
| Escovagem com arame | Rebarbadora angular com escova de arame tipo taça | Remoção ligeira de carepa, apenas limpeza da superfície | Insuficiente por si só para preparar a soldadura — não alcança o metal de base |
Seleção do processo de soldadura
- Material de adição: ER70S-6 (não ER70S-2) — os desoxidantes Mn e Si adicionais compensam a contaminação por carepa de laminação
- Gás de proteção: 75Ar / 25 CO para soldaduras pouco profundas, 100 CO para maior penetração
- Mais indicado para: fabrico estrutural, ponteamento de tubos, soldadura em oficina de grande volume
- Material de adição: vareta ER70S-2 ou ER70S-6; proteção com 100% Ar
- É necessário remover toda a carepa de laminação — não há tolerância para desoxidantes no banho de fusão
- Elétrodo: E7018 de baixo hidrogénio para todos os trabalhos sujeitos a códigos; E6013 para fabrico geral.
- A fresagem tolera bastante bem a carepa de laminação, embora se recomende esmerilar para soldaduras sujeitas a códigos
- Mais indicado para: construção no local, soldaduras no exterior, estruturas pesadas
Corte e furação de BMS
O aço macio preto pode ser facilmente cortado com ferramentas convencionais de csi ou HSS; o arco de plasma é o método mais rápido para chapas e tubos; o oxiacetileno é indicado para cortes no local; use uma rebarbadora angular com discos abrasivos de corte ou para tubos de pequeno diâmetro. Ao furar peças mais espessas, use brocas HSS ou de cobalto com óleo de corte para dissipar o calor. A superfície com carepa de laminação (o preto brilhante) desgasta mais as ferramentas do que o aço trefilado brilhante. Por isso, não estranhe se a broca se desgastar mais depressa do que ao trabalhar aço trefilado brilhante. Para projetos que exijam comprimentos personalizados, os fornecedores podem entregar secções cortadas à medida. Os comprimentos normalizados de fábrica são geralmente 6 m (20 ft), estando disponíveis comprimentos cortados para pequenos lotes de fabrico. Tenha em conta que a abrasão causada pela carepa de laminação aumenta o desgaste das ferramentas em serras e equipamentos de corte, em comparação com material decapado ou sem carepa. Os tubos BMS podem ser dobrados a frio dentro dos raios de curvatura normais (3 OD é habitual para Schedule 40 em tubos abaixo de 2” NPS sem mandril). Para raios de curvatura menores ou séries superiores, é necessária uma curvadora de tubos com mandril para evitar a ovalização. A dobragem a quente (por indução ou chama) utiliza-se em tubos de maior diâmetro e elimina o risco de ovalização em curvas de raio apertado.Corrosão e proteção da superfície
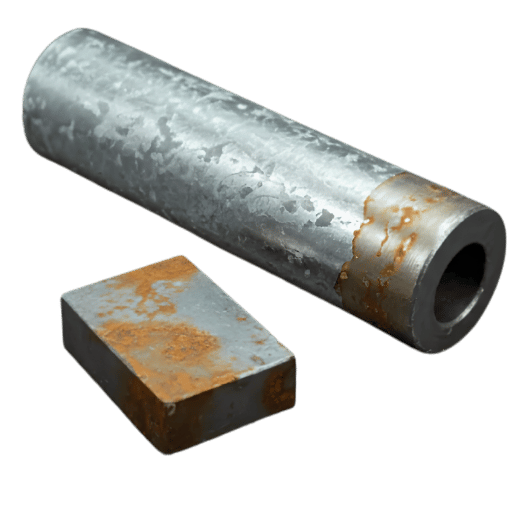 O aço macio preto não é inerentemente resistente à corrosão: a carepa de laminação não constitui uma barreira duradoura. Quando a carepa se desprende (devido a danos mecânicos, ciclos térmicos ou dilatação térmica diferencial), o aço exposto por baixo enferruja rapidamente em ambientes húmidos ou com oxigénio. O BMS sem proteção pode enferrujar em poucas semanas quando utilizado no exterior.
As três principais opções de proteção para tubos BMS e aço estrutural são: aplicação de primário e revestimento (primário epóxi + acabamento para exposição atmosférica); galvanização por imersão a quente (revestimento barreira de zinco para ambientes agressivos, que pode afetar o diâmetro interior do tubo e exigir a abertura de novas roscas nos acessórios); e revestimento anticorrosivo aplicado em fábrica (FBE ou manga de polietileno para tubagens enterradas). Para acessórios roscados (linhas de gás), os acessórios para tubos de aço preto segundo BS EN 10241 / ASME B16.3 são a opção normalizada ideal para ligações roscadas. É necessária fita ou pasta vedante de roscas em todas as ligações roscadas para gás.
As estatísticas completas de vida útil face à corrosão, por ambiente e opção de proteção, estão documentadas na nossa brochura sobre opções de proteção contra a corrosão para tubos de aço preto.
Perspetivas de mercado e aprovisionamento 2025–2026
 O mercado mundial de tubos de aço-carbono mantém uma tendência geralmente positiva de expansão moderada, com investimento contínuo na transmissão de gás natural, expansão de fábricas de processamento e sistemas de proteção contra incêndios em edifícios comerciais. Prevê-se um CAGR de um dígito médio até 2030. A Ásia-Pacífico continua a ser a principal origem e mercado.
A alteração regulamentar mais significativa de 2025 para os compradores dos EUA é a regra final direta da PHMSA (julho de 2025), que adota a ASTM A53/A53M-22 no 49 CFR Part 192 (segurança de gasodutos de gás natural). Os compradores que especifiquem tubos de aço preto para distribuição de gás regulamentada devem confirmar que o fornecedor cumpre a edição de 2022 da A53. Em 2025, as edições anteriores não são aprovadas para novas construções ao abrigo da regulamentação federal.
No aprovisionamento, confirme que os MTR incluem a composição química do lote, a certificação dos ensaios mecânicos (limite de elasticidade, resistência à tração e alongamento) e a certificação do ensaio hidrostático segundo a edição aplicável da ASTM. Os MTR devem incluir o número de corrida, rastreável até ao lote de produção. Se não for possível obter MTR com rastreabilidade, o material não deve ser selecionado para linhas de serviço regulamentadas.
Perguntas frequentes
O que é o aço macio preto?
Ver resposta
Qual é a diferença entre aço macio brilhante e aço macio preto?
Ver resposta
Os tubos de ferro preto são iguais aos tubos de aço macio?
Ver resposta
O aço macio preto enferruja?
Ver resposta
É possível soldar aço macio preto?
Ver resposta
Sobre este relatório técnico
A Baling Steel fabrica e fornece tubos de aço macio preto extrudidos e ERW, segundo as especificações ASTM A53 e A106, para projetos industriais e de infraestruturas. A matriz de seleção BMS-5 aqui apresentada baseia-se nos 20 anos de experiência das nossas equipas de engenharia e aprovisionamento com tendências de especificação incorreta observadas em projetos de estruturas fabricadas e de condutas regulamentadas. A informação regulamentar (regra PHMSA de julho de 2025) foi obtida em avisos públicos federais; os dados relativos às propriedades dos materiais ASTM provêm das especificações normativas publicadas aplicáveis.
Precisa de tubos de aço macio preto segundo as normas ASTM A53 ou A106?
Peça um orçamento com relatórios de ensaio da fábrica. Tubos ERW e extrudidos, da série 40 até XXH, NPS ½” a 24″.
Pedir orçamento →Artigos relacionados
- O guia definitivo dos tubos de aço preto — Dimensões completas dos tubos, tabelas de séries, lista de verificação do MTC e dados sobre a vida útil em serviço face à corrosão
- Tubo de aço-carbono extrudido ASTM A106 Grade B — Especificações dos tubos e capacidades de fornecimento
- Visão geral dos materiais de aço preto — Classes, formas e especificações de fornecimento do aço macio preto estrutural
Referências e fontes
- Regulamentos de segurança para condutas da PHMSA (49 CFR Part 192) — U.S. Department of Transportation, incluindo a adoção, em julho de 2025, da norma ASTM A53/A53M-22
- NFPA 54: Código nacional para instalações de gás combustível — National Fire Protection Association, disposições relativas a tubagens de gás em aço preto
- NFPA 13: Norma para a instalação de sistemas de sprinklers — National Fire Protection Association, materiais de tubagem aprovados, incluindo aço preto
- AWS A5.18: Especificação para elétrodos e varetas de aço-carbono para soldadura por arco com proteção gasosa — American Welding Society, requisitos de classificação ER70S-6
- ASTM A53/A53M-22: Especificação normativa para tubos de aço preto e galvanizado por imersão a quente — ASTM International, requisitos mecânicos e protocolos de ensaio

