


Zwart laagkoolstofstaal — kernspecificaties
| Koolstofgehalte | 0,16–0,29% C (laagkoolstofstaal) |
| Productieproces | Warmgewalst boven de herkristallisatietemperatuur (~920°C) |
| Oppervlaktoestand | Walshuid (Fe₂O₃/Fe₃O₄-oxidelaag, ~0.004 in dik) |
| Maatvoeringstolerantie | ±0,5–1,5% voor platte producten (ASTM A36 / EN S275JR) |
| Buizennormen | ASTM A53 (gebruik bij omgevingstemperatuur), ASTM A106 Grade B (hoge temperatuur) |
| Vloeigrens (A53 Gr. B) | Minimaal 241 MPa (35.000 psi) |
| Lasbaarheid | Uitstekend — voor wanddiktes kleiner dan 25 mm is voorverwarmen zelden nodig |
| Belangrijkste toepassingen | Aardgasleidingen, brandbeveiliging, constructiewerk en industriële vloeistofsystemen |
Wat is zwart laagkoolstofstaal (BMS)?
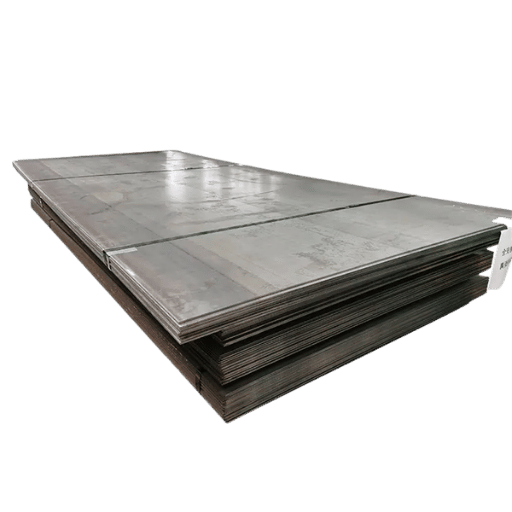 Zwart laagkoolstofstaal (BMS) is constructiestaal met een laag koolstofgehalte, dat wordt gemaakt door staalblokken te warmwalsen bij een temperatuur ruim boven de herkristallisatietemperatuur (~ 920C). Door de hoge temperatuur gedraagt het staal zich plastisch. Zo kunnen grote doorsneden in één doorgang worden geproduceerd, in plaats van via meerdere tussentijdse koudtrek- en gloeistappen. De zwarte oxidelaag die bij hoge temperatuur ontstaat, heet walshuid en verklaart het woord ‘zwart’ in de naam BMS.
Hoewel zwart niet met die bedoeling als benaming is gekozen, beschrijft het wel degelijk de toestand van het oppervlak en niet de legering. Het materiaal is laagkoolstofstaal: gewalst staal met een laag koolstofgehalte (C doorgaans lager dan 0,29%) dat kan worden vervangen door een van de representatieve staalkwaliteiten S275JR (BS EN 10025), A36 (ASTM) of Q235B (GB). Datzelfde warmgewalste koolstofstaal wordt als buis geleverd volgens de normen ASTM A53 en A106, verreweg de meest gebruikte specificaties voor zwarte buizen van laagkoolstofstaal.
Walshuid bestaat uit FeO (wüstiet), FeO (hematiet) en FeO (magnetiet): een oxidelaag in drie lagen van ongeveer 0.004″ (0,10mm) dik. Aanvankelijk beschermt die het staal eronder tegen atmosferische corrosie, maar tijdens gebruik wordt ze al snel een ‘probleem’, omdat de walshuid kathodisch is ten opzichte van het onderliggende staal. Wanneer de walshuid afsplintert, corrodeert het staal eronder veel sneller dan de walshuid zelf. Deze elektrochemische wisselwerking speelt mee bij de planning van oppervlaktebescherming, zoals beschreven in sectie 7, en bij de vereisten voor voorverwarmen vóór het lassen, besproken in sectie 6.
BMS tegenover blank laagkoolstofstaal — de BMS-5-keuzematrix
 De meest voorkomende fout bij het bestellen van koolstofstaal is dat men zwart laagkoolstofstaal voor algemeen gebruik (warmgewalst) verwart met blank laagkoolstofstaal (koudgetrokken). De basis van beide is dezelfde samenstelling van de legering. Alleen de oppervlaktoestand, maatvoeringstoleranties en mechanische eigenschappen verschillen.
De BMS-5-keuzematrix verdeelt de keuze in vijf criteria.
| Criterium | Zwart laagkoolstofstaal (BMS) | Blank getrokken laagkoolstofstaal | Kies BMS als… |
|---|---|---|---|
| 1. Maatvoeringstolerantie | Ruim (±0,5–1,5% van de doorsnedemaat); niet geschikt voor GD&T-passingen | Nauw (h9–h11 voor ronde staven); consistent over de hele lengte | Constructiewerk, buizen en gelaste samenstellingen waarvoor geen machinale passingen nodig zijn |
| 2. Oppervlakteafwerking | Walshuid (blauwzwarte oxidelaag); moet worden verwijderd vóór schilderen of lassen | Schoon metaaloppervlak (na koudtrekken gebeitst en geolied); klaar om te schilderen | Onderdelen die na fabricage worden gecoat, of waarvoor oppervlaktevoorbereiding in het proces is opgenomen |
| 3. Matenbereik | Ruim: buis-buitendiameters van ½”–24″+; platen tot 100 mm dik; grote constructieprofielen | Beperkter: ronde staven tot ~100 mm diameter; platte staven tot ~150 mm breed; beperkt aanbod buismaten | Grote doorsneden, buizen met verschillende Schedule-klassen, constructieve I-profielen en U-profielen |
| 4. Kosten | Lager: één warmwalsdoorgang, zonder extra koudtrekken of gloeien | Hoger: extra stappen voor koudtrekken, gloeien, beitsen en oliën | Constructie- of buistoepassingen in grote volumes waarvoor precisiebewerking niet nodig is |
| 5. Restspanningen | Lagere restspanningen; spanningsarm gloeien vóór het lassen is zelden nodig | Hogere restspanningen door koudvervorming; vóór kritieke lasverbindingen kan gloeien nodig zijn | Zware gelaste constructies, drukvaten en toepassingen waarbij maatvastheid na het lassen cruciaal is |
Beslisregels voor BMS-5
- De toepassing draait om constructiewerk, leidingwerk of gelaste fabricage (1 + 3)
- De maximale doorsnedemaat buiten het praktische matenbereik van blank getrokken materiaal valt (zie criterium 3)
- Het oppervlak tijdens de fabricage een grondlaag, verf, verzinking of coating krijgt (criterium 2)
- De kostprijs zwaar doorweegt en machinale toleranties niet nodig zijn (criterium 4)
- Gedraaide of bewerkte onderdelen (precisiemachines…): assen, pennen, mallen, geleidenaalden…
- Nauwe overgangs- of klempassingen volgens ISO/ASME GD&T
- Decoratieve toepassingen of oppervlakteverbetering waarbij de afwerking vóór het coaten belangrijk is.
- Kleinere staven wanneer er voldoende blank getrokken materiaal beschikbaar is en het prijsverschil beperkt is
Het verschil in taaiheid tussen BMS en blank getrokken laagkoolstofstaal is eigenlijk vrij klein. Beide beginnen met dezelfde ‘standaard’ staalsamenstelling. Bij blank trekken wordt het staal verstevigd door vervorming, waardoor de rek licht afneemt. Dat kan een beperking vormen bij buigen of koud vervormen. De lasbaarheid verschilt nauwelijks, zolang de lasnaad op dezelfde manier wordt voorbereid. Het belangrijkste verschil zit in de oppervlaktoestand: voor BMS moet de walshuid worden verwijderd, een stap die bij blank getrokken materiaal niet nodig is.
BMS-buisspecificaties: ASTM A53, A106 en keuze van Schedule
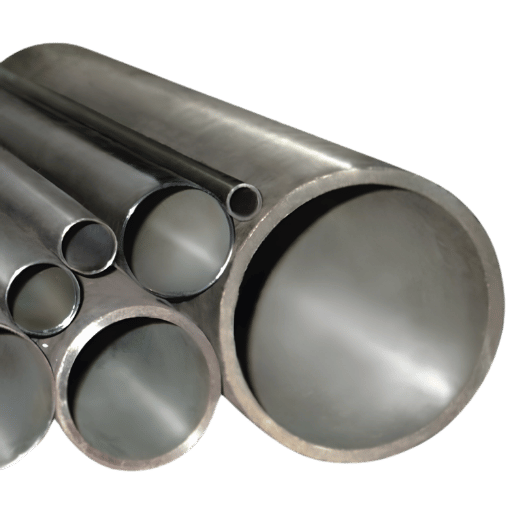 Zwarte buizen van laagkoolstofstaal vallen onder twee afzonderlijke ASTM-normen, die gelden voor verschillende gebruiksomstandigheden. Hier de verkeerde keuze maken is de meest voorkomende specificatiefout, vooral bij leidingen voor hoge temperaturen of gereglementeerde toepassingen.
| Norm | Min. vloeigrens Grade B | Min. treksterkte Grade B | Max. gebruikstemperatuur | Typisch gebruik |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤371°C (700°F) | Standaardgebruik voor gas, water en mechanische toepassingen |
| ASTM A106 Gr. B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤538°C (1.000°F) | Stoom bij hoge temperatuur, procesleidingen en raffinaderijen |
Hoewel A53 en A106 Grade B dezelfde minimale sterkte hebben, verschillen ze in koolstofequivalent, criteria voor wanduniformiteit en mogelijkheden voor warmtebehandeling. Voor gebruik boven 400°F (204°C), zoals bij stoomleidingen en procesleidingen voor hoge temperaturen, specificeert u uitsluitend geëxtrudeerde buis volgens ASTM A106 Grade B. A53 ERW-buis is volgens ASME B31.3 niet goedgekeurd voor druktoepassingen bij verhoogde temperaturen.
Geëxtrudeerd tegenover ERW: productiemethoden voor zwarte buizen van laagkoolstofstaal
Zwarte buizen van laagkoolstofstaal zijn verkrijgbaar via twee productieprocessen, die de drukklasse, lasintegriteit en kostprijs bepalen. Geëxtrudeerde buis (gevormd uit een massief staalblok, zonder langslas) heeft een uniforme wanddikte en is voor alle Schedule-klassen geschikt voor de volledige drukklasse. ERW-buis (gevormd uit gewalst materiaal en met een langslas gelast) is voordeliger voor standaardgebruik en is volgens ASTM A53 vlot verkrijgbaar in Schedule 40 en 80. Voor aardgasdistributie, brandbeveiliging en industriële vloeistofsystemen bij omgevingstemperatuur is ASTM A53 ERW Grade B de standaardspecificatie. Voor hogere druk, hogere temperaturen of kritieke toepassingen specificeert u geëxtrudeerde buis volgens ASTM A106. De volledige buisafmetingen — NPS ½” tot en met 6″, wanddiktes voor Schedule 40 en 80, buitendiameter en binnendiameter — staan in onze specificatiegids voor zwarte stalen buizen.Toepassingen: gasleidingen, brandbeveiliging en industriële systemen
 Zwarte buizen van laagkoolstofstaal zijn toegestaan volgens — en in veel gevallen verplicht door — de sectoroverschrijdende leidingnormen voor gasdistributie en brandbeveiliging:
- Aardgasleidingen: NFPA 54 (National Fuel Gas Code) en IFGC Section 404 vermelden zwarte stalen buizen uitdrukkelijk voor gasdistributie. De Pipeline and Hazardous Materials Safety Administration (PHMSA) heeft in juli 2025 een definitieve regel uitgevaardigd die ASTM A53/A53M-22 officieel opneemt in de Federal Pipeline Safety Regulations (49 CFR Part 192).
- Brandbestrijding: NFPA 13 (Standard for the installation of Sprinkler Systems) vermeldt zwarte stalen buizen als een van de goedgekeurde buistypes voor natte en droge sprinklersystemen. Voor de meeste natte systemen geldt Schedule 40 als minimale wanddikte.
- Procesleidingen: productiebedrijven, centrale gekoeldwatersystemen, persluchtsystemen en stoomleidingen gebruiken zwarte buizen van laagkoolstofstaal volgens ASME B31.1 (Power Piping) en ASME B31.3 (Process Piping).
Handleiding voor lassen, snijden en fabricage
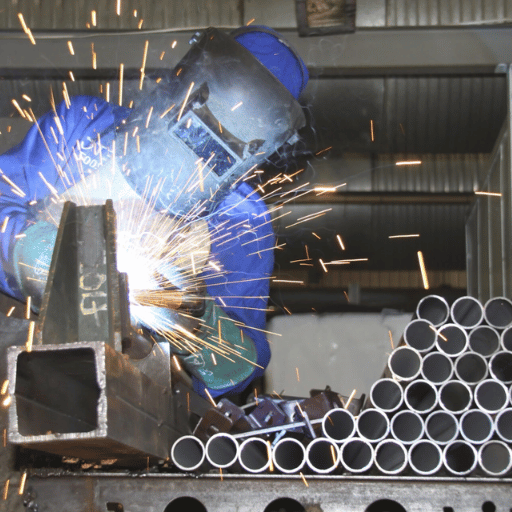 Zwart laagkoolstofstaal is een van de gemakkelijkste materialen om te lassen. Door het lage koolstofgehalte is de koolstofequivalentwaarde (Ceq) laag, wat bij de meeste warme werkplaatsomstandigheden het risico op door waterstof veroorzaakte scheurvorming automatisch verkleint. Het echte probleem is de walshuid op het oppervlak, die vaak ten onrechte wordt onderschat als oorzaak van lasfouten bij BMS-fabricage.
Walshuid: de verborgen verontreiniging bij het lassen
De oxidelaag van de walshuid (FeO/FeO/FeO) zorgt ervoor dat gassen in het smeltbad opgesloten raken terwijl het nog vloeibaar is. Ze kunnen niet meer ontsnappen voordat het metaal stolt en kunnen porositeit veroorzaken: holtes onder het oppervlak die de doorsnede en de vermoeiingssterkte van de las verkleinen. Vocht in de walshuid kan ook extra waterstof in de warmtebeïnvloede zone brengen. In keuringsverslagen wordt het afkeuren van lassen in BMS-buizen vaak toegeschreven aan het onvoldoende verwijderen van de walshuid, terwijl de las op een gereinigd oppervlak wel aan de eisen zou voldoen.In de industrie wordt de walshuid over de volledige omtrek van de lasnaad minstens 25 mm (1 in.) teruggeslepen, niet alleen langs de lasrups. Walshuid aan de rand van de warmtebeïnvloede zone (3 to 5 mm van de lasrups) kan tijdens het stollen nog steeds porositeit veroorzaken. Slijp en reinig lassen in buizen voor gas- of druktoepassingen tot op blank metaal voordat u de onderdelen op hun plaats brengt.
Methoden om walshuid te verwijderen
| Methode | Uitrusting | Meest geschikt voor | Opmerkingen |
|---|---|---|---|
| Haaks slijpen | Lamellenschijf (korrel 40–80) of slijpschijf | Veldlassen, buiseinden en plaatselijke voorbereiding | Snelste methode op locatie; slijp de walshuid 25 mm vanaf de lasnaad weg |
| Beitsen (zuurbad) | Oplossing van zoutzuur of zwavelzuur | Platen, plaatmateriaal en buizen over de volledige doorsnede | Verwijdert alle walshuid; neutralisatie en PBM vereist |
| Stralen met grit of zand | Straalcabine of draagbare straalmachine | Grote gefabriceerde constructies en voorbereiding vóór het schilderen | Met straalnorm SA 2.5 wordt een vrijwel wit metalen oppervlak bereikt |
| Borstelen met staaldraad | Haakse slijper met draadborstelkom | Lichte verwijdering van walshuid, uitsluitend voor oppervlaktereiniging | Op zichzelf onvoldoende voor lasvoorbereiding — bereikt het basismetaal niet |
Keuze van lasproces
- Toevoegmateriaal: ER70S-6 (niet ER70S-2) — het hogere gehalte aan Mn en Si werkt als deoxidator en compenseert verontreiniging door walshuid
- Beschermgas: 75Ar / 25 CO voor ondiepe lassen, 100 CO voor diepere inbranding
- Meest geschikt voor: constructiewerk, hechtlassen aan buizen en laswerk in grote volumes in de werkplaats
- Toevoegmateriaal: ER70S-2- of ER70S-6-lasdraad; 100% Ar als beschermgas
- Verwijder de walshuid volledig — in het smeltbad is geen ruimte voor deoxidatoren
- Elektrode: E7018 met laag waterstofgehalte voor laswerk volgens normen, E6013 voor algemene fabricage.
- Elektrodelassen verdraagt walshuid vrij goed, al wordt slijpen voor laswerk volgens normen nog steeds aanbevolen
- Meest geschikt voor: bouwwerkzaamheden op locatie, lassen buiten en zware constructies
BMS snijden en boren
Zwart laagkoolstofstaal is gemakkelijk te bewerken met standaardgereedschap of HSS-gereedschap. Plasmasnijden is het snelst voor platen en buizen; gebruik voor snijwerk op locatie een autogeenbrander en voor buizen met een kleine diameter een haakse slijper met doorslijpschijf. Gebruik voor het boren in dikkere delen HSS- of kobaltboren en snijolie, zodat de warmte kan worden afgevoerd. Walshuid (de glanzende zwarte laag) maakt uw gereedschap sneller bot dan blank getrokken staal. Laat u er daarom niet door afschrikken als uw boor eerder versleten is dan bij blank getrokken staal. Voor projecten met aangepaste lengtes kunnen leveranciers op maat gezaagde stukken leveren. Standaard walslengtes zijn doorgaans 6 m (20 ft); voor korte productieruns zijn ook kortere stukken beschikbaar. Houd er rekening mee dat de slijtage door walshuid bij zagen en snijgereedschap hoger is dan bij gebeitst of ontkalkt materiaal. BMS-buizen kunnen koud worden gebogen met een gebruikelijke buigradius (normaal 3 OD voor Schedule 40-buizen kleiner dan 2” NPS, zonder doorn). Voor een kleinere buigradius of een hogere Schedule-klasse is een buizenbuiger met doorn nodig om ovalisatie te voorkomen. Warmbuigen (met inductie of een vlam) wordt gebruikt voor buizen met een grotere diameter en voorkomt ovalisatie bij kleine buigradii.Corrosie en oppervlaktebescherming
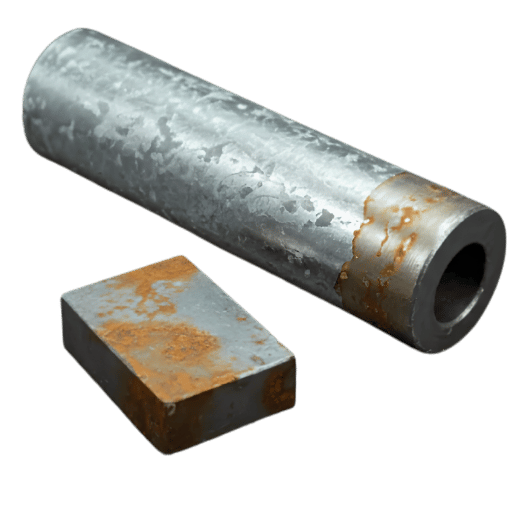 Zwart laagkoolstofstaal is van nature niet corrosiebestendig; de walshuid vormt geen duurzame bescherming op lange termijn. Wanneer de walshuid afsplintert door mechanische schade, thermische cycli of differentiële thermische uitzetting, roest het blootgelegde staal eronder snel in vochtige of zuurstofrijke omgevingen. Onbeschermd BMS kan bij buitentoepassingen binnen enkele weken roesten.
De drie belangrijkste beschermingsmogelijkheden voor BMS-buizen en constructiestaal zijn: een grondlaag en coating (epoxyprimer met een aflak voor blootstelling aan de atmosfeer); thermisch verzinken (een zinklaag als barrière voor agressieve omgevingen, die de binnendiameter van de buis kan beïnvloeden en mogelijk vereist dat de schroefdraad van fittingen opnieuw wordt aangebracht); en een in de fabriek aangebrachte anticorrosiecoating (FBE of polyethyleen wikkeling voor ingegraven leidingen). Voor schroefdraadfittingen voor gasleidingen zijn zwarte stalen buisfittingen volgens BS EN 10241 / ASME B16.3 de gebruikelijke verbindingsoptie. Voor alle schroefdraadverbindingen voor gas is afdichtingstape of -pasta vereist.
Een volledig overzicht van de levensduur bij corrosie per omgeving en beschermingsmethode vindt u in onze brochure met opties voor corrosiebescherming van zwarte stalen buizen.
Marktvooruitzichten en inkoop 2025–2026
 De wereldmarkt voor koolstofstalen buizen blijft over het algemeen gematigd groeien. De investeringen in aardgastransport, de uitbreiding van procesindustriebedrijven en brandbeveiligingssystemen in commerciële gebouwen zullen naar verwachting tot 2030 een samengestelde jaarlijkse groei (CAGR) in de middelhoge enkele cijfers opleveren. Azië-Pacific blijft de belangrijkste bron en afzetmarkt.
De belangrijkste regelgevende wijziging voor Amerikaanse kopers in 2025 is de PHMSA-direct final rule (juli 2025), waarmee ASTM A53/A53M-22 wordt opgenomen in 49 CFR Part 192 (Natural Gas Pipeline Safety). Kopers die zwarte stalen buizen specificeren voor gereglementeerde gasdistributie moeten controleren of de leverancier voldoet aan de editie 2022 van A53. Eerdere edities zijn in 2025 volgens de federale regelgeving niet goedgekeurd voor nieuwbouw.
Controleer bij de inkoop of de materiaaltestcertificaten (MTR’s) de chemische samenstelling van de charge, de certificering van mechanische beproevingen (vloeigrens, treksterkte, rek) en de certificering van de hydrostatische proef volgens de toepasselijke ASTM-editie bevatten. Op de MTR’s moet het chargenummer staan, zodat het naar de productiebatch kan worden herleid. Kies voor gereglementeerde leidingen geen materiaal als u geen traceerbare MTR’s kunt verkrijgen.
Veelgestelde vragen
Wat is zwart laagkoolstofstaal?
Antwoord bekijken
Wat is het verschil tussen blank en zwart laagkoolstofstaal?
Antwoord bekijken
Is zwartijzeren buis hetzelfde als buis van laagkoolstofstaal?
Antwoord bekijken
Roest zwart laagkoolstofstaal?
Antwoord bekijken
Kunt u zwart laagkoolstofstaal lassen?
Antwoord bekijken
Over dit technisch rapport
Baling Steel produceert en levert geëxtrudeerde en ERW-buizen van zwart laagkoolstofstaal volgens de specificaties ASTM A53 en A106 voor industriële en infrastructuurprojecten. De BMS-5-selectiematrix hieronder is gebaseerd op twintig jaar ervaring van onze teams voor engineering en inkoop met verkeerde specificaties in constructieprojecten en projecten met gereguleerde pijpleidingen. De regelgevingsinformatie (PHMSA-regel van juli 2025) is afkomstig uit officiële federale bekendmakingen; de gegevens over materiaaleigenschappen van ASTM komen uit de relevante gepubliceerde normen.
Zoekt u een buis van zwart laagkoolstofstaal volgens ASTM A53 of A106?
Vraag een offerte aan met fabriekskeuringsrapporten. ERW- en geëxtrudeerde buizen, Schedule (SCH) 40 tot XXH, NPS ½” tot 24″.
Vraag een offerte aan →Gerelateerde artikelen
- De complete gids voor buizen van zwart staal — Volledige buisafmetingen, Schedule-tabellen, checklist voor fabriekskeuringsrapporten en gegevens over de levensduur bij corrosie
- Geëxtrudeerde koolstofstalen buis ASTM A106, Grade B — Buisspecificaties en leveringsmogelijkheden
- Overzicht van zwart staal — Staalkwaliteiten, vormen en leveringsspecificaties voor constructies van zwart laagkoolstofstaal
Referenties en bronnen
- PHMSA-voorschriften voor de veiligheid van pijpleidingen (49 CFR Part 192) — Amerikaans ministerie van Transport, waaronder de goedkeuring in juli 2025 van ASTM A53/A53M-22
- NFPA 54: nationale norm voor brandstofgas — National Fire Protection Association, bepalingen voor gasleidingen van zwart staal
- NFPA 13: norm voor de installatie van sprinklersystemen — National Fire Protection Association, goedgekeurde buismaterialen, waaronder zwart staal
- AWS A5.18: specificatie voor koolstofstalen elektroden en staven voor booglassen met gasbescherming — American Welding Society, classificatievereisten voor ER70S-6
- ASTM A53/A53M-22: standaardspecificatie voor buizen van zwart staal met thermisch aangebrachte zinkcoating — ASTM International, mechanische vereisten en testprocedures

