


Acier doux noir : caractéristiques essentielles
| Teneur en carbone | 0,16–0,29 % C (acier à faible teneur en carbone) |
| Procédé de fabrication | Laminé à chaud au-dessus de la température de recristallisation (~920°C) |
| État de surface | Calamine (couche d’oxydes Fe₂O₃/Fe₃O₄, d’environ 0.004 in d’épaisseur) |
| Tolérance dimensionnelle | ±0,5–1,5 % sur les produits plats (ASTM A36 / EN S275JR) |
| Normes applicables aux tubes | ASTM A53 (service à température ambiante), ASTM A106 Grade B (haute température) |
| Limite d’élasticité (A53 Gr. B) | 241 MPa (35 000 psi) minimum |
| Soudabilité | Excellente — le préchauffage est rarement nécessaire pour une épaisseur de paroi inférieure à 25 mm |
| Principales applications | Réseaux de gaz naturel, protection incendie, fabrication de structures, réseaux de fluides industriels |
Qu’est-ce que l’acier doux noir (BMS) ?
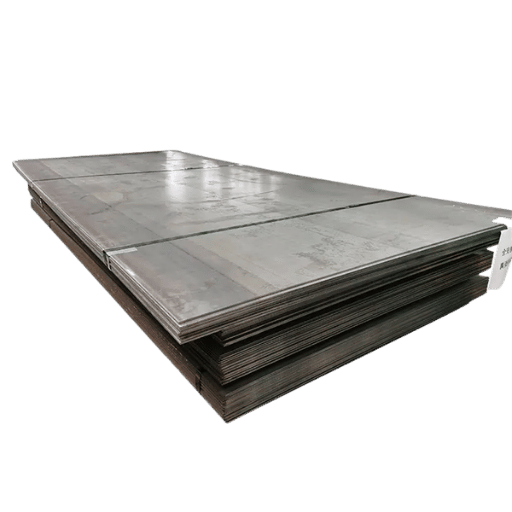 L’acier doux noir (BMS) est un acier de construction à faible teneur en carbone, fabriqué par laminage à chaud de billettes d’acier à une température bien supérieure à celle de recristallisation (~ 920C). À cette température élevée, l’acier se déforme plastiquement, ce qui permet de produire de grandes sections en une seule passe, plutôt qu’en plusieurs étapes intermédiaires d’étirage à froid et de recuit. L’oxyde noir qui se forme à haute température constitue ce que l’on appelle la calamine ; c’est lui qui donne son nom au BMS.
Bien que ce ne soit pas l’intention à l’origine, le terme « noir » décrit bien l’état de surface, et non l’alliage. Il s’agit d’un acier doux, un acier allié laminé à faible teneur en carbone (C généralement inférieur à 0,29 %), qui peut être remplacé par certaines nuances représentatives comme S275JR (BS EN 10025), A36 (ASTM) ou Q235B (GB). Ce même acier au carbone laminé à chaud est fourni sous forme de tubes conformément aux normes ASTM A53 et A106, de loin les spécifications les plus répandues aujourd’hui pour les tubes en acier doux noir.
La calamine est composée de FeO (wüstite), FeO (hématite) et FeO (magnétite) ; cette couche d’oxydes comporte trois couches et fait environ 0.004″ (0,10mm) d’épaisseur. Elle protège d’abord l’acier sous-jacent de la corrosion atmosphérique, mais devient rapidement un « poison » en service, car la calamine est cathodique par rapport à l’acier situé en dessous. Dès qu’elle s’écaille, l’acier sous-jacent se corrode beaucoup plus vite que la calamine. Cette interaction électrochimique influe sur la planification de la protection de surface décrite à la section 7 et sur les exigences de préchauffage pour le soudage présentées à la section 6.
Acier doux noir ou brillant : la matrice de sélection BMS-5
 L’erreur la plus fréquente lors de la commande d’aciers au carbone consiste à confondre l’acier doux noir polyvalent (laminé à chaud) et l’acier doux brillant (étiré à froid). Leur composition d’alliage de base est identique ; seuls diffèrent l’état de surface, les tolérances dimensionnelles et les propriétés mécaniques.
La matrice de sélection BMS-5 les compare selon cinq critères.
| Critère | Acier doux noir (BMS) | Acier doux étiré brillant | Choisissez le BMS si… |
|---|---|---|---|
| 1. Tolérance dimensionnelle | Large (±0,5–1,5 % sur la dimension de section) ; ne convient pas aux ajustements GD&T | Serrée (h9–h11 sur les barres rondes) ; constante d’une section à l’autre | Fabrication de structures, tubes et ensembles soudés ne nécessitant pas d’ajustements usinés |
| 2. État de surface | Calamine (oxyde bleu-noir) ; à éliminer avant peinture ou soudage | Surface métallique propre (décapée et huilée après étirage à froid) ; prête à peindre | Pièces qui seront revêtues après fabrication ou dont le procédé prévoit la préparation de surface |
| 3. Gamme de dimensions | Large : diamètres extérieurs de tubes de ½”–24″+ ; tôles jusqu’à 100 mm d’épaisseur ; grandes sections de construction | Plus étroite : barres rondes jusqu’à ~100 mm de diamètre ; barres plates jusqu’à ~150 mm de largeur ; choix limité de dimensions de tubes | Grandes sections, séries de tubes, poutres en I et profilés en U de construction |
| 4. Coût | Plus bas : une seule passe de laminage à chaud, sans étirage à froid ni recuit supplémentaires | Plus élevé : étapes supplémentaires d’étirage à froid + recuit + décapage + huilage | Applications structurelles ou tubulaires à grand volume ne nécessitant pas d’usinage de précision |
| 5. Contraintes résiduelles | Contraintes résiduelles plus faibles ; un traitement de détente avant soudage est rarement nécessaire | Contraintes résiduelles plus élevées dues au travail à froid ; un recuit peut être nécessaire avant les soudures critiques | Structures soudées lourdes, appareils à pression et applications où la stabilité dimensionnelle après soudage est essentielle |
Comment choisir avec la matrice BMS-5
- L’application concerne une structure, un réseau de tuyauterie ou une fabrication soudée (1 + 3)
- La dimension maximale de la section dépasse la gamme pratique de l’acier brillant étiré (voir le critère 3)
- La surface doit être apprêtée, peinte, galvanisée ou revêtue pendant la fabrication (critère 2)
- Le coût est un facteur important et les tolérances d’usinage ne sont pas nécessaires (4e critère)
- Pièces tournées ou usinées (machines de précision…) : axes, goupilles, gabarits, aiguilles de guidage…
- Ajustements serrés avec jeu ou avec transition selon ISO/ASME GD&T
- Applications décoratives ou de finition de surface où l’état de surface est important avant le revêtement.
- Utilisez des barres de plus petites dimensions lorsque l’acier brillant étiré est largement disponible et que l’écart de coût est faible
L’écart de ductilité entre l’acier doux noir et l’acier doux brillant étiré est en réalité assez faible. Tous deux partent de la même composition d’acier « standard ». L’étirage brillant écrouit l’acier et réduit légèrement son allongement, ce qui peut limiter le pliage ou le formage à froid. En revanche, la différence de soudabilité est négligeable, à condition que la préparation du joint soit identique. La principale différence concerne l’état de surface : la calamine présente sur le BMS nécessite des étapes spécifiques d’élimination, contrairement à l’acier brillant étiré.
Spécifications des tubes BMS : ASTM A53, A106 et choix de la série
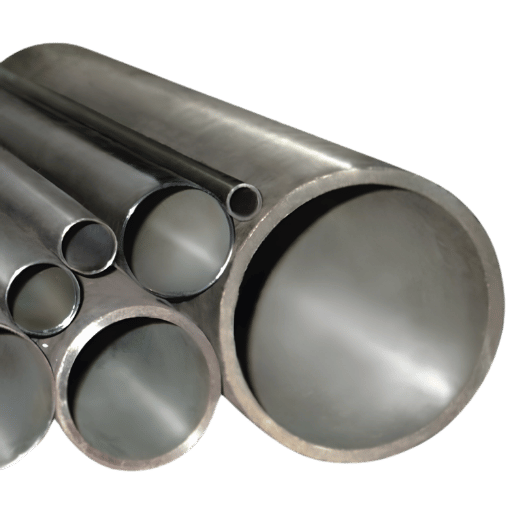 Les tubes en acier doux noir sont définis par deux normes ASTM distinctes, correspondant à des conditions de service différentes. Une erreur de choix est l’erreur de spécification la plus fréquente, en particulier pour les conduites à haute température ou soumises à une réglementation.
| Norme | Limite d’élasticité minimale, Grade B | Résistance à la traction minimale, Grade B | Température maximale de service | Utilisation courante |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa (35 000 psi) | 414 MPa (60 000 psi) | ≤371°C (700°F) | Réseaux standard de gaz et d’eau, applications mécaniques |
| ASTM A106 Gr. B | 241 MPa (35 000 psi) | 414 MPa (60 000 psi) | ≤538°C (1 000°F) | Vapeur à haute température, procédés industriels, raffineries |
Bien que l’ASTM A53 Grade B et l’ASTM A106 Grade B présentent une résistance minimale identique, elles se distinguent par leur carbone équivalent, leurs critères d’uniformité de l’épaisseur de paroi et la souplesse de leur traitement thermique. Pour les conditions de service au-dessus de 400°F (204°C) — conduites de vapeur et réseaux de tuyauterie de procédé à haute température — spécifiez uniquement des tubes extrudés ASTM A106 Grade B. Les tubes ERW ASTM A53 ne sont pas homologués pour un service sous pression à température élevée, conformément à l’ASME B31.3.
Extrudés ou ERW : procédés de fabrication des tubes en acier doux noir
Les tubes en acier doux noir sont fabriqués selon deux procédés, qui déterminent la classe de pression, l’intégrité de la soudure et le coût. Les tubes extrudés, formés à partir d’une billette pleine sans soudure longitudinale, offrent une épaisseur de paroi uniforme et une pression nominale complète dans toutes les séries. Les tubes ERW, formés à partir de produits laminés puis soudés longitudinalement, coûtent moins cher pour les services standard et sont facilement disponibles en séries 40 et 80 selon l’ASTM A53. Pour la distribution de gaz naturel, la protection incendie et les réseaux de fluides industriels à température ambiante, l’ASTM A53 ERW Grade B est la spécification standard. Pour les pressions plus élevées, les températures élevées ou les services critiques, spécifiez des tubes extrudés ASTM A106. Les dimensions complètes des tubes — NPS ½” à 6″, épaisseurs de paroi des séries 40 et 80, diamètres extérieur et intérieur — figurent dans notre guide des spécifications des tubes en acier noir.Applications : conduites de gaz, protection incendie et réseaux industriels
 Les codes de tuyauterie applicables à plusieurs secteurs autorisent les tubes en acier doux noir et, dans de nombreux cas, les imposent pour la distribution de gaz et la protection incendie :
- Réseaux de gaz naturel : la NFPA 54 (code national sur les combustibles gazeux) et la section 404 de l’IFGC mentionnent explicitement les tubes en acier noir pour la distribution de gaz. La Pipeline and Hazardous Materials Safety Administration (PHMSA) a publié une règle définitive en juillet 2025, intégrant officiellement l’ASTM A53/A53M-22 à la réglementation fédérale sur la sécurité des pipelines (49 CFR Part 192).
- Protection incendie : la NFPA 13 (norme d’installation des systèmes sprinkleurs) cite les tubes en acier noir parmi les types de tubes autorisés pour les systèmes sprinkleurs sous eau et sous air. Pour la plupart des installations sous eau, l’épaisseur de paroi minimale correspond à la série 40.
- Tuyauterie de procédé : les usines de fabrication, les réseaux d’eau glacée des installations centrales, les réseaux d’air comprimé et les conduites de vapeur utilisent des tubes en acier doux noir conformément à l’ASME B31.1 (tuyauterie de puissance) et à l’ASME B31.3 (tuyauterie de procédé).
Guide de soudage, de découpe et de fabrication
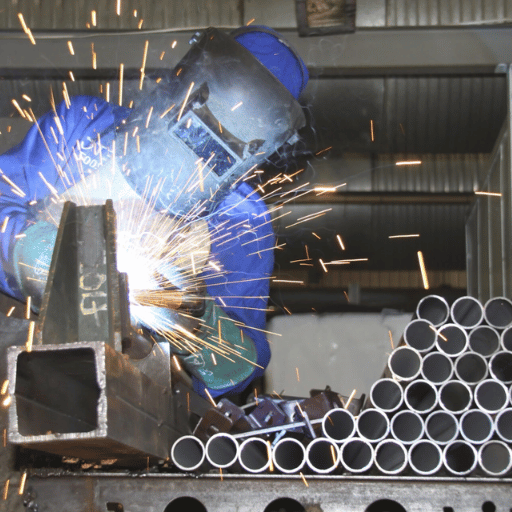 L’acier doux noir est l’un des matériaux les plus faciles à souder : sa faible teneur en carbone limite la valeur du carbone équivalent (Ceq) et réduit automatiquement le risque de fissuration par l’hydrogène dans la plupart des conditions de travail à chaud en atelier. Le véritable problème est la calamine, souvent sous-estimée alors qu’elle est la cause fondamentale des défauts de soudage lors de la fabrication du BMS.
Calamine : le contaminant de soudage caché
La calamine (couches d’oxydes FeO/FeO/FeO) peut piéger des gaz dans le bain de fusion tant qu’il est liquide. Ceux-ci ne peuvent pas s’échapper avant la solidification et peuvent créer de la porosité, c’est-à-dire des cavités sous la surface de la soudure qui réduisent sa section transversale et sa résistance à la fatigue. La calamine peut également apporter un excès d’hydrogène dans la zone affectée thermiquement, en raison de l’humidité qu’elle contient. Dans les rapports d’ingénieurs, il est fréquent que le rejet de soudures sur des tubes BMS, qui auraient passé l’inspection après nettoyage de la surface, soit attribué à une élimination insuffisante de la calamine.La pratique du secteur consiste à meuler au moins 25 mm (1 in.) autour du joint de soudure, sur toute sa circonférence, et pas seulement le long du cordon. La calamine présente au bord de la ZAT (à 3 to 5 mm du cordon) peut encore provoquer de la porosité pendant la solidification. Pour les soudures de tubes destinés au gaz ou à un service sous pression, meulez et nettoyez jusqu’au métal brillant avant le montage.
Méthodes d’élimination de la calamine
| Méthode | Équipement | Idéal pour | Remarques |
|---|---|---|---|
| Meulage à la meuleuse d’angle | Disque à lamelles (40–80 grit) ou meule | Soudures sur site, extrémités de tubes, préparation localisée | Méthode la plus rapide sur site ; éliminez la calamine sur 25 mm autour du joint |
| Décapage (bain acide) | Solution d’acide chlorhydrique ou sulfurique | Tôles, plaques et tubes sur toute leur section | Élimination complète de la calamine ; neutralisation et EPI nécessaires |
| Grenaillage ou sablage | Cabine de grenaillage ou sableuse portable | Grands ensembles fabriqués, préparation avant peinture | Le grenaillage selon la norme SA 2.5 donne une finition presque blanche |
| Brossage métallique | Meuleuse d’angle avec brosse boisseau métallique | Élimination légère de la calamine, nettoyage de surface uniquement | Insuffisant à lui seul pour préparer le soudage — ne permet pas d’atteindre le métal de base |
Choix du procédé de soudage
- Métal d’apport : ER70S-6 (et non ER70S-2) ; les teneurs plus élevées en Mn et Si, éléments désoxydants, compensent la contamination par la calamine
- Gaz de protection : 75Ar / 25 CO pour les soudures peu profondes, 100 CO pour une pénétration plus importante
- Idéal pour : fabrication de structures, pointage de tubes, soudage en atelier à grand volume
- Métal d’apport : baguette ER70S-2 ou ER70S-6 ; protection sous 100 % Ar
- Éliminez complètement la calamine — le bain de fusion ne tolère aucun désoxydant
- Électrode : E7018 à faible teneur en hydrogène pour tous les travaux soumis à un code, E6013 pour la fabrication générale.
- Le fraisage tolère assez bien la calamine, mais le meulage reste recommandé pour les soudures conformes aux codes
- Idéal pour : construction sur site, soudures en extérieur, structures lourdes
Découpe et perçage du BMS
L’acier doux noir se travaille facilement avec des outils standard en carbure cémenté ou en acier rapide (HSS) ; l’arc plasma est le procédé le plus rapide pour les tôles et les tubes ; l’oxyacétylène convient à la découpe sur site ; une meuleuse d’angle équipée de disques abrasifs permet de couper les pièces ou les petits tubes. Pour percer les pièces plus épaisses, où la chaleur doit être absorbée, utilisez des forets HSS ou au cobalt avec de l’huile de coupe. La surface recouverte de calamine (les zones noires brillantes) émousse davantage vos outils que l’acier brillant étiré. Ne vous étonnez donc pas si votre foret s’use plus vite que sur de l’acier brillant étiré. Pour les projets nécessitant des longueurs sur mesure, les fournisseurs peuvent livrer des sections coupées à la longueur voulue. Les longueurs standard d’aciérie sont généralement de 6 m (20 ft), et des longueurs coupées sont disponibles pour les petites séries. Notez que l’abrasion due à la calamine augmente l’usure des outils sur les scies et les équipements de découpe par rapport aux produits décapés ou décalaminés. Les tubes BMS peuvent être cintrés à froid selon un rayon de cintrage normal (généralement 3 OD pour un tube de série 40 de moins de 2” NPS sans mandrin). Pour un rayon de cintrage inférieur ou une série supérieure, utilisez une cintreuse de tubes avec mandrin afin d’éviter l’ovalisation. Le cintrage à chaud (par induction ou à la flamme) est utilisé pour les tubes de plus grand diamètre et évite le risque d’ovalisation lorsque le rayon est serré.Protection contre la corrosion et traitement de surface
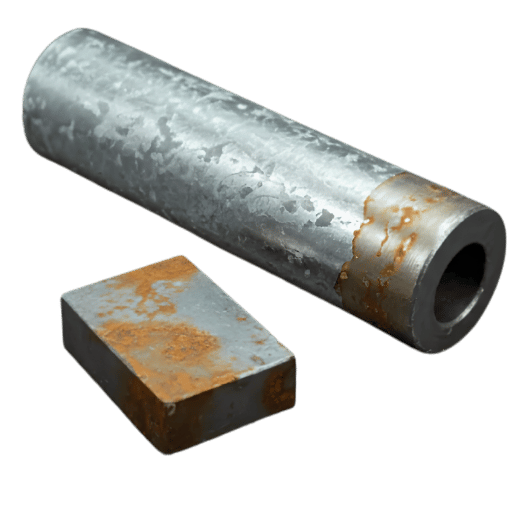 L’acier doux noir n’est pas intrinsèquement résistant à la corrosion : la calamine ne constitue pas une barrière durable à long terme. Lorsqu’elle s’écaille (suite à un dommage mécanique, à des cycles thermiques ou à une dilatation thermique différentielle), l’acier sous-jacent exposé rouille rapidement en présence d’humidité ou d’oxygène. Sans protection, le BMS peut rouiller en quelques semaines en extérieur.
Les trois principales solutions de protection des tubes BMS et des aciers de construction sont l’application d’un primaire et d’un revêtement (primaire époxy + couche de finition pour une exposition atmosphérique), la galvanisation à chaud (barrière de zinc pour les environnements agressifs, susceptible de réduire le diamètre intérieur du tube et de nécessiter un nouveau filetage des raccords) et l’application en usine d’un revêtement anticorrosion (FBE ou enveloppe en polyéthylène pour les canalisations enterrées). Pour les raccords filetés des conduites de gaz, les raccords de tuyauterie en acier noir conformes à BS EN 10241 / ASME B16.3 sont la solution de raccordement standard ; un ruban ou une pâte d’étanchéité pour filetage est nécessaire sur tous les joints filetés conçus pour le gaz.
Les statistiques complètes sur la durée de vie en service selon l’environnement et la protection choisie figurent dans notre brochure sur les solutions de protection contre la corrosion des tubes en acier noir.
Perspectives du marché et approvisionnement 2025–2026
 Le marché mondial des tubes en acier au carbone reste sur une tendance globalement positive, avec une croissance modérée. Les investissements continus dans le transport de gaz naturel, l’extension des usines de fabrication de produits chimiques et les systèmes de protection incendie des bâtiments commerciaux devraient soutenir un CAGR de milieu de fourchette à un chiffre jusqu’en 2030. L’Asie-Pacifique reste la principale région d’approvisionnement et le principal marché.
Pour les acheteurs américains, le changement réglementaire le plus important de 2025 est la règle définitive directe de la PHMSA (juillet 2025), qui adopte l’ASTM A53/A53M-22 dans le 49 CFR Part 192 (sécurité des pipelines de gaz naturel). Les acheteurs qui spécifient des tubes en acier noir pour la distribution de gaz réglementée doivent s’assurer que leur fournisseur respecte l’édition 2022 de l’A53. En 2025, les éditions antérieures ne sont pas homologuées pour les nouvelles constructions soumises à la réglementation fédérale.
Pour vos achats, vérifiez que les MTR indiquent la composition chimique du lot et comprennent les certificats d’essais mécaniques (limite d’élasticité, résistance à la traction, allongement) et d’essai hydrostatique, conformément à l’édition ASTM applicable. Les MTR doivent comporter le numéro de coulée, qui permet d’assurer la traçabilité du lot de production. En l’absence de MTR traçables, ne sélectionnez pas le produit pour des conduites soumises à une réglementation.
Foire aux questions
Qu’est-ce que l’acier doux noir ?
Voir la réponse
Quelle est la différence entre l’acier doux brillant et l’acier doux noir ?
Voir la réponse
Le tube en fer noir est-il identique au tube en acier doux ?
Voir la réponse
L’acier doux noir rouille-t-il ?
Voir la réponse
Peut-on souder l’acier doux noir ?
Voir la réponse
À propos de ce rapport technique
Baling Steel fabrique et fournit des tubes extrudés et des tubes en acier doux noir fabriqués par ERW, conformes aux spécifications ASTM A53 et A106, pour des projets industriels et d’infrastructure. La matrice de sélection BMS-5 présentée ici s’appuie sur vingt ans d’expérience de nos équipes d’ingénierie et d’approvisionnement concernant les erreurs de spécification relevées dans des projets de structures fabriquées et de réseaux de canalisations réglementés. Les informations réglementaires (règle PHMSA de juillet 2025) proviennent d’avis publics fédéraux ; les données sur les propriétés des matériaux ASTM sont tirées des spécifications publiées applicables.
Vous recherchez des tubes en acier doux noir conformes à ASTM A53 ou A106 ?
Demandez un devis avec rapports d’essais d’aciérie. Tubes ERW et extrudés, séries 40 à XXH, NPS ½” à 24″.
Demander un devis →Articles connexes
- Le guide complet des tubes en acier noir — Dimensions complètes des tubes, tableaux des séries, liste de contrôle des MTC et données sur la durée de vie en service face à la corrosion
- Tube extrudé en acier au carbone ASTM A106 Grade B — Spécifications des tubes et capacités d’approvisionnement
- Présentation de l’acier noir — Nuances, formes et spécifications d’approvisionnement de l’acier doux noir de construction
Références et sources
- Réglementation de la PHMSA sur la sécurité des pipelines (49 CFR Part 192) — Département des Transports des États-Unis, y compris l’adoption en juillet 2025 de l’ASTM A53/A53M-22
- NFPA 54 : Code national du gaz combustible — National Fire Protection Association, dispositions relatives aux canalisations de gaz en acier noir
- NFPA 13 : Norme d’installation des systèmes de sprinklers — National Fire Protection Association, matériaux de tuyauterie approuvés, dont l’acier noir
- AWS A5.18 : Spécification des électrodes et baguettes en acier au carbone pour le soudage à l’arc sous gaz de protection — American Welding Society, exigences de classification ER70S-6
- ASTM A53/A53M-22 : Spécification standard des tubes en acier noir et galvanisé à chaud — ASTM International, exigences mécaniques et protocoles d’essai

