


黒軟鋼 — 仕様早見表
| 炭素含有量 | 0.16–0.29% C(低炭素鋼) |
| 製造方法 | 再結晶温度(約920°C)を超える温度で熱間圧延 |
| 表面状態 | ミルスケール(Fe₂O₃/Fe₃O₄の酸化皮膜、厚さ約0.004 in) |
| 寸法公差 | 平鋼製品で±0.5–1.5%(ASTM A36 / EN S275JR) |
| 鋼管の規格 | ASTM A53(常温用途)、ASTM A106 Grade B(高温用途) |
| 降伏強さ(A53 Gr. B) | 241 MPa(35,000 psi)以上 |
| 溶接性 | 非常に良好 — 肉厚25 mm未満では予熱がほとんど不要 |
| 主な用途 | 天然ガス配管、消火設備、構造物の製作、産業用流体システム |
黒軟鋼(BMS)とは?
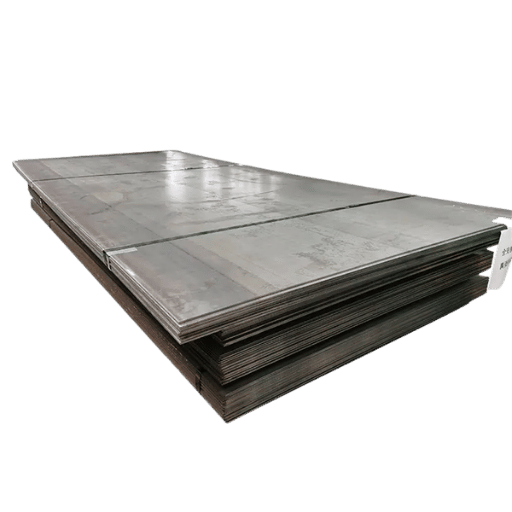 黒軟鋼(BMS)は、鋼片を再結晶温度(約920C)を大きく上回る温度で熱間圧延して製造する低炭素の構造用鋼です。高温では鋼が塑性変形しやすくなるため、複数回の中間冷間引抜きや焼鈍を行わず、一度の圧延で大断面材を製造できます。高温で生じる黒色の酸化皮膜はミルスケールと呼ばれ、BMSの「黒」を表しています。
「黒」は合金の種類ではなく、意図されたものではないものの、実際の表面状態を的確に表しています。材質は軟鋼、つまり炭素含有量が一般に0.29%未満の低炭素圧延合金鋼です。代表的な鋼種S275JR(BS EN 10025)、A36(ASTM)、Q235B(GB)で代替できます。同じ熱間圧延炭素鋼は、ASTM A53およびA106規格に準拠した鋼管としても供給されており、これらは現在使われている黒軟鋼鋼管の規格として最も一般的です。
ミルスケールはFeO(ウスタイト)、FeO(ヘマタイト)、FeO(マグネタイト)からなる、厚さ約0.004″(0.10mm)の三層酸化皮膜です。初期段階では大気腐食から下地の鋼を保護しますが、使用中にはすぐに「有害なもの」になります。スケールは下地鋼に対してカソードとなるため、剥がれると露出した鋼はスケールよりも急速に腐食します。この電気化学的作用は、セクション7で述べる表面保護の計画や、セクション6で説明する溶接の予熱要件に影響します。
BMSと光輝軟鋼の比較 — BMS-5選定マトリクス
 炭素鋼の発注で最もよくある間違いは、汎用の黒軟鋼(熱間圧延)と光輝軟鋼(冷間引抜き)を混同することです。基本的な合金組成は同じですが、表面状態、寸法公差、機械的性質が異なります。
BMS-5選定マトリクスでは、5つの基準に分けて比較します。
| 基準 | 黒軟鋼(BMS) | 光輝引抜軟鋼 | BMSを選ぶ条件… |
|---|---|---|---|
| 1. 寸法公差 | 粗い(断面寸法に対して±0.5–1.5%)。GD&Tのはめあいには不向き | 厳しい(丸鋼でh9–h11)。断面ごとの寸法が安定 | 機械加工によるはめあいが不要な構造物の製作、鋼管、溶接組立品 |
| 2. 表面仕上げ | ミルスケール(青黒色の酸化皮膜)。塗装や溶接の前に除去が必要 | 金属光沢のある清浄面(冷間引抜き後に酸洗・油塗布)。塗装可能な状態 | 加工後に被覆する部品、または工程に表面処理が組み込まれている部品 |
| 3. サイズ範囲 | 広範囲:鋼管の外径½”–24″以上、厚さ100 mmまでの鋼板、大型構造用形鋼 | 比較的狭い:丸鋼は直径約100 mmまで、平鋼は幅約150 mmまで、鋼管のサイズも限定的 | 大断面材、鋼管のスケジュール、構造用I形鋼や溝形鋼 |
| 4. コスト | 低い:熱間圧延は一工程で、追加の冷間引抜きや焼鈍が不要 | 高い:冷間引抜き、焼鈍、酸洗、油塗布の工程が追加 | 精密機械加工が不要な、大量生産の構造物または鋼管用途 |
| 5. 残留応力 | 残留応力が小さく、溶接前の応力除去はほとんど不要 | 冷間加工による残留応力が大きく、重要な溶接の前に焼鈍が必要な場合がある | 大型溶接構造物、圧力容器、溶接後の寸法安定性が重要な用途 |
BMS-5の選定基準
- 構造物、配管または溶接加工品への用途(1 + 3)
- 最大断面寸法が光輝引抜材の実用サイズ範囲を超える(基準3を参照)
- 加工中に表面へ下塗り、塗装、亜鉛めっき、または被覆を施す(基準2)
- コストが重要で、機械加工公差が不要(基準4)
- 旋削部品や機械加工部品(精密機械部品など):軸、ピン、治具、ガイドピンなど…
- ISO/ASME GD&Tに準拠した、すきまの小さいしまりばめまたは中間ばめ
- 被覆前の表面仕上げが重要な、装飾用途または表面改質用途。
- 光輝引抜材が豊富に供給され、価格差が小さい小径の鋼棒用途
BMSと光輝引抜軟鋼の延性の差は、実際にはかなり小さいものです。どちらも同じ「標準的な」鋼組成を出発点としています。光輝引抜きでは加工硬化が起き、伸びがわずかに低下します(曲げ加工や冷間成形では制約となる場合があります)が、継手の開先準備が同じであれば、溶接性の差はほとんどありません。主な違いは表面状態です。BMSにはミルスケールがあるため、光輝材では不要な特別な除去工程が必要です。
BMS鋼管の仕様:ASTM A53、A106とスケジュールの選び方
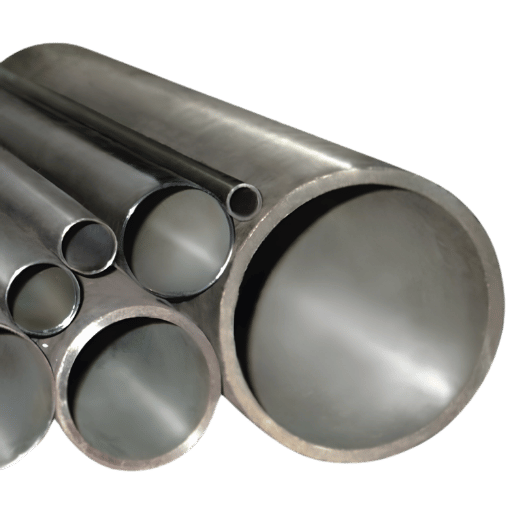 黒軟鋼鋼管には、使用条件が異なる2つのASTM規格があります。特に高温用途や規制対象の配管では、規格の選択を誤ることが最もよくある仕様ミスです。
| 規格 | Grade Bの最小降伏強さ | Grade Bの最小引張強さ | 最高使用温度 | 主な用途 |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa(35,000 psi) | 414 MPa(60,000 psi) | ≤371°C(700°F) | 一般的なガス、水、機械用途 |
| ASTM A106 グループB | 241 MPa(35,000 psi) | 414 MPa(60,000 psi) | ≤538°C(1,000°F) | 高温蒸気、プロセス配管、製油所 |
A53とA106 Grade Bは最小強度が同じですが、炭素当量、肉厚の均一性基準、熱処理の柔軟性が異なります。400°F(204°C)を超える条件で使用する場合(蒸気配管、高温プロセス配管など)は、ASTM A106 Grade Bの押出鋼管のみを指定してください。ASME B31.3により、A53 ERW鋼管は高温圧力用途には承認されていません。
押出鋼管とERW鋼管:黒軟鋼鋼管の製造方法
黒軟鋼鋼管は、圧力クラス、溶接部の健全性、コストを左右する2つの製造方法で供給されています。押出鋼管は、鋼片から成形され(長手方向の溶接シームなし)、すべてのスケジュールで均一な肉厚と定格圧力を実現します。ERW鋼管は、圧延材を成形し、長手方向を溶接して製造するため、標準用途では低コストで、ASTM A53に準拠したSchedule 40および80が広く流通しています。 天然ガスの配給、消火設備、常温の産業用流体システムには、ASTM A53 ERW Grade Bが標準仕様です。より高い圧力、高温、または重要用途には、ASTM A106押出鋼管を指定してください。NPS ½”から6″までの鋼管寸法、Schedule 40および80の肉厚、外径、内径については、黒鋼管の仕様ガイドをご覧ください。用途:ガス配管、消火設備、産業システム
 黒軟鋼鋼管は、ガス配給や消火設備に関する業界横断的な配管規格で認められており、多くの場合、使用が義務付けられています。
- 天然ガス配管:NFPA 54(国家燃料ガス規則)およびIFGC第404節では、ガス配給用の黒管が明示的に規定されています。パイプライン・危険物安全局(PHMSA)は2025年七月に最終規則を発行し、ASTM A53/A53M-22を連邦パイプライン安全規則(49 CFR Part 192)に正式に組み込みました。
- 消火設備:NFPA 13(Standard for the Installation of Sprinkler Systems)では、湿式および乾式スプリンクラーシステムで認められる鋼管の種類として黒鋼管を挙げています。多くの湿式配管では、最小肉厚としてSchedule 40が指定されています。
- プロセス配管:製造工場、中央冷水システム、圧縮空気システム、蒸気配管では、ASME B31.1(Power Piping)およびASME B31.3(Process Piping)に基づき、黒軟鋼鋼管が使用されています。
溶接、切断、加工ガイド
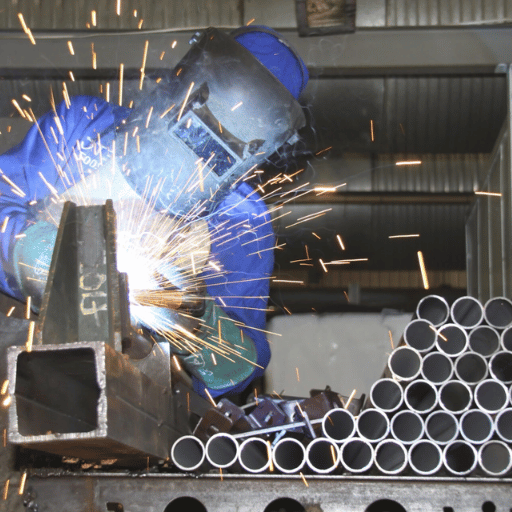 黒軟鋼は溶接しやすい材料の一つです。炭素含有量が低く炭素当量(Ceq)が小さいため、一般的な工場の高温条件では水素誘起割れのリスクが低くなります。実際の問題は、BMSの加工時に溶接欠陥を招く根本原因として見過ごされがちなミルスケールの表面です。
ミルスケール:見落とされやすい溶接汚染源
ミルスケール(FeO/FeO/FeOの酸化物層)があると、溶融状態の溶接池にガスが閉じ込められることがあります。凝固前にガスが逃げられず、気孔が生じる可能性があります。気孔は溶接部内部の空洞であり、断面積と疲労強度を低下させます。また、スケール中の水分によって熱影響部に水素が過剰に入り込むこともあります。BMS鋼管の溶接部が、表面を清浄にすれば検査に合格するにもかかわらず不合格となった場合、エンジニアの報告書ではミルスケールの除去不足が原因として挙げられることがよくあります。業界では、溶接継手から全周にわたって少なくとも25 mm(1 in.)の範囲を研削するのが一般的です。溶接ビードの線上だけでは不十分です。熱影響部の端(ビードから3 to 5 mm)に残ったミルスケールも、凝固中に気孔の原因となります。ガス配管または圧力配管の溶接では、開先合わせの前に母材の光沢が出るまで研削して清掃してください。
ミルスケールの除去方法
| 方法 | 設備 | 適した用途 | 備考 |
|---|---|---|---|
| アングルグラインダーによる研削 | フラップディスク(40–80番)または研削砥石 | 現場溶接、鋼管端部、部分的な下地処理 | 現場で最も速い方法。継手から25 mmの範囲を除去 |
| 酸洗(酸浴) | 塩酸または硫酸の溶液 | 断面全体の鋼板、薄板、鋼管 | スケールを完全に除去できますが、中和処理とPPEが必要 |
| ショットブラスト/サンドブラスト | ブラストキャビネットまたは可搬式ブラスト装置 | 大型の製缶品、塗装前の下地処理 | SA 2.5のブラスト規格では、ほぼ白色の金属面に仕上がります |
| ワイヤーブラシによる清掃 | ワイヤーカップブラシ付きアングルグラインダー | 軽度のスケール除去、表面清掃のみ | 溶接前の処理として単独では不十分 — 母材面まで届きません |
溶接方法の選定
- 溶加材:ER70S-6(ER70S-2ではない)。MnとSiの脱酸剤を多く含み、ミルスケールによる汚染を補います
- シールドガス:浅い溶接には75Ar / 25 CO、深い溶け込みには100 CO
- 適した用途:構造物の製作、鋼管の仮付け、大量生産の工場溶接
- 溶加材:ER70S-2またはER70S-6の溶接棒。シールドガスは100% Ar
- ミルスケールを完全に除去する必要があります。溶接池に脱酸剤が入ることは許容できません
- 電極:規格対象の溶接には低水素系E7018、一般的な加工にはE6013。
- ミルスケールが残っていても比較的溶接しやすい方法ですが、規格対象の溶接では研削を推奨します
- 適した用途:現場施工、屋外溶接、大型構造物
BMSの切断と穴あけ
黒軟鋼は一般的なCSiまたはHSS工具で容易に加工できます。鋼板や鋼管にはプラズマアーク切断が最速で、現場での切断には酸素アセチレン切断を使用できます。小径鋼管の切断には、切断砥石付きアングルグラインダーを使用します。穴あけでは、厚肉部の熱を逃がすために、HSSまたはコバルトドリルと切削油を使います。光輝引抜鋼よりも、ミルスケールの光沢のある黒色表面のほうが工具を摩耗させます。 そのため、光輝引抜鋼より早くドリル刃が摩耗しても、驚く必要はありません。任意の長さが必要なプロジェクトでは、供給業者に指定寸法での切断を依頼できます。標準的なミル長さは通常6 m(20 ft)で、少量加工向けの短尺材も入手できます。ミルスケールによる摩耗のため、酸洗材やスケール除去材と比べて、鋸や切断装置の工具摩耗が増える点に注意してください。 BMS鋼管は通常の曲げ半径の範囲で冷間曲げできます(NPS 2”未満のSchedule 40鋼管では、通常、マンドレルなしで3 OD)。曲げ半径を小さくする場合やスケジュールが大きい場合は、断面の偏平化を防ぐため、マンドレル付きパイプベンダーが必要です。大径鋼管の曲げや小さな曲げ半径には、誘導加熱または火炎による熱間曲げを用いることで、偏平化のリスクを取り除けます。腐食と表面保護
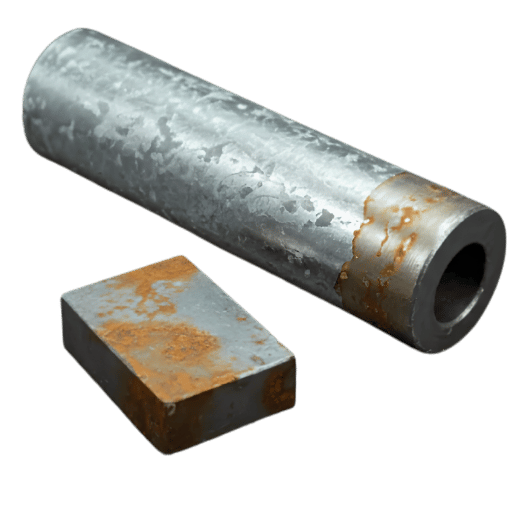 黒軟鋼そのものに耐食性はありません。ミルスケールの表面は、長期間の使用に耐える保護層ではありません。機械的損傷、温度サイクル、または熱膨張差によってスケールが剥がれると、露出した下地鋼は湿気や酸素のある環境で急速にさびます。保護されていないBMSは、屋外で数週間以内にさびることがあります。
BMS鋼管と構造用鋼の主な保護方法は3つあります。下塗りと塗装(大気環境ではエポキシプライマーと上塗り)、溶融亜鉛めっき(厳しい環境向けの亜鉛バリア被覆で、鋼管の内径に影響し、管継手の再ねじ切りが必要になる場合があります)、工場塗装の防食被覆(埋設配管向けのFBEまたはポリエチレンラップ)です。ねじ込み式管継手(ガス配管)には、BS EN 10241 / ASME B16.3準拠の黒鋼管用継手が標準的な接続方法です。ガス用途のねじ込み継手には、すべてねじシールテープまたはペーストが必要です。
環境と保護方法ごとの腐食耐用年数データの詳細は、黒鋼管の腐食保護オプションのパンフレットをご覧ください。
市場の見通しと調達 2025–2026
 炭素鋼鋼管の世界市場は、天然ガス輸送への継続的な投資、プロセス製造工場の拡張、商業ビル向け消火設備の需要を背景に、2030年まで年平均成長率(CAGR)が一桁台半ばとなる緩やかな拡大を続けると予測されています。アジア太平洋地域は、引き続き主要な供給源であり市場です。
2025年、米国の購入者にとって最も重要な規制変更は、ASTM A53/A53M-22を49 CFR Part 192(天然ガスパイプライン安全)に採用するPHMSAの最終規則(2025年七月)です。規制対象のガス配給向けに黒管を指定する場合、供給元がA53の2022年版に準拠していることを確認してください。2025年の連邦規制では、それ以前の版は新規建設に認められていません。
調達時には、MTRに化学成分のロット情報、機械試験の証明(降伏強さ、引張強さ、伸び)、および該当するASTM発行版に基づく水圧試験の証明が含まれていることを確認してください。MTRには製造ロットまで追跡できるヒート番号が記載されている必要があります。トレーサビリティのあるMTRを入手できない場合は、規制対象の配管用途に選定しないでください。
よくある質問
黒軟鋼とは何ですか?
回答を見る
光輝軟鋼と黒軟鋼の違いは何ですか?
回答を見る
黒鉄管と軟鋼鋼管は同じものですか?
回答を見る
黒軟鋼はさびますか?
回答を見る
黒軟鋼は溶接できますか?
回答を見る
技術レポートについて
Baling Steelは、産業・インフラプロジェクト向けに、ASTM A53およびA106の仕様に適合する押出製法およびERW製法の黒色軟鋼管を製造・供給しています。ここに示すBMS-5選定マトリックスは、当社のエンジニアリングおよび調達チームが、構造物の製作や規制対象パイプラインのプロジェクトで見てきた仕様選定ミスの傾向に関する長年の経験に基づいて作成しました。規制情報(PHMSAの2025年七月の規則)は連邦政府の公示から取得し、ASTMの材料特性データは該当する公表済み規格から引用しています。
ASTM A53またはA106準拠の黒色軟鋼管をお探しですか?
ミルシート付きのお見積もりをご依頼ください。ERW鋼管および押出鋼管を、Schedule 40からXXH、NPS ½”から24″まで取り扱っています。
見積もりを依頼 →関連記事
- 黒管の総合ガイド — 鋼管の寸法、スケジュール表、MTCチェックリスト、腐食環境での使用寿命データを網羅
- ASTM A106 グレードB 押出炭素鋼鋼管 — 鋼管の仕様と供給能力
- 黒色鋼材の概要 — 構造用黒色軟鋼の鋼種、形状、供給仕様
参考資料・出典
- PHMSAパイプライン安全規則(49 CFR Part 192) — 米国運輸省。ASTM A53/A53M-22の2025年七月の採用を含む
- NFPA 54:国家燃料ガス規則 — 全米防火協会。黒管によるガス配管の規定
- NFPA 13:スプリンクラー設備の設置規格 — 全米防火協会。黒管を含む承認済み配管材料
- AWS A5.18:ガスシールドアーク溶接用炭素鋼電極および溶接棒の仕様 — 米国溶接協会。ER70S-6の分類要件
- ASTM A53/A53M-22:鋼管、黒色および溶融亜鉛めっき鋼管の標準仕様 — ASTM International。機械的要件および試験手順

