


Kurzüberblick
| Standardlängen | 2, 3, 4, 6, 8, 10, 12 ft |
| Außendurchmesserbereich (Förderrohre) | 2-3/8″ bis 4-1/2″ |
| Außendurchmesserbereich (Futterrohre) | 4-1/2″ bis 20″ |
| Gängige Werkstoffgüten | J-55, N-80, L-80, P-110 |
| Maßgebliche Norm | API 5CT / ISO 11960 (11. Ausg., 2023) |
| Gewindearten | EUE, NUE, STC, LTC, BTC, Premium |
| Fertigung | Nahtloses Rohr (gemäß API 5CT vorgeschrieben) |
Was ist ein Pup Joint und warum benötigt jedes Bohrungsprogramm einen?
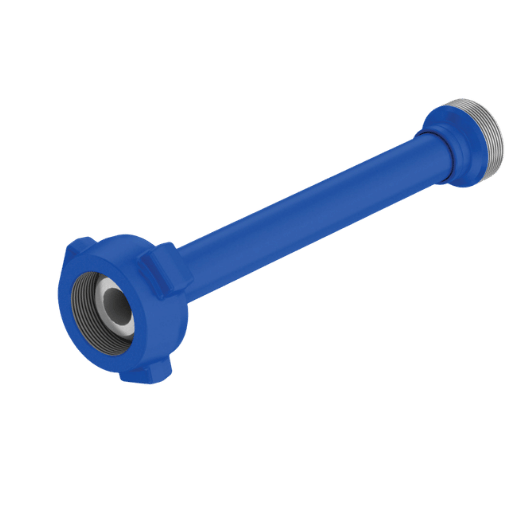
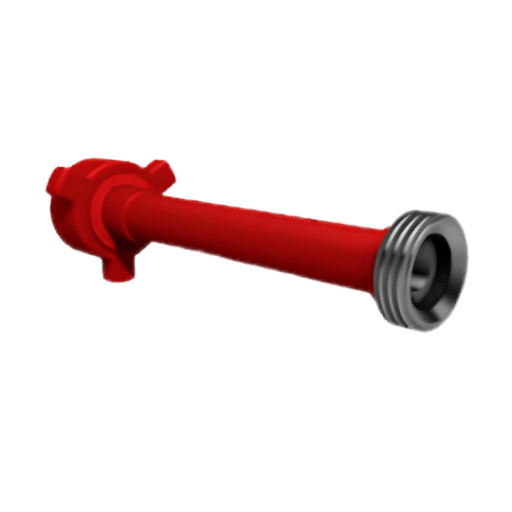 Ein Pup Joint ist ein kurzes Futterrohr-, Förderrohr- oder Bohrgestängestück, normalerweise 2-12feet lang. Es dient dazu, die Gesamtlänge des Rohrstrangs präzise auf die erforderliche Länge für die jeweilige Bohrung abzustimmen. Diese kurzen Rohrstücke fungieren als genaue Abstandshalter im Strang. Sie werden auf dieselbe Weise wie die regulären Rohre gefertigt, die sie ergänzen.
Beim Ziehen der Rohre aus dem Bohrloch kann das Fehlen von Pup Joints dazu führen, dass der Strang am Bohrlochkopf auf der falschen Höhe endet. Dadurch befinden sich Werkzeuge an der falschen Tiefe und Position.
In drei Situationen sind Pup Joints unverzichtbar:
- Abstand am Bohrlochkopf – Wie weit vom Bohrlochkopf entfernt sitzt der Förderrohraufhänger, und wie liegt er relativ zum Flansch des Bohrlochkopfs?
- Komponenten des BOP-Stacks – Kupplungen am Rohrkörper statt im Schließbereich der außenliegenden Rams positionieren.
- Positionierung von Bohrlochwerkzeugen – Den Förderstrang so positionieren, dass Gasliftmandrel, Chemikalieneinspritzstellen oder Logging-Werkzeuge auf der erforderlichen Tiefe sitzen.
Die Standardlängen für API-Pup-Joints sind in Tabelle C.27 der API 5CT festgelegt: 2, 3, 4, 6, 8, 10 oder 12 ft. (Sonderlängen bis zu 20 ft sind auf Anfrage erhältlich).69 Die Längen entsprechen typischen Abständen bei der Bohrlochplanung.
Warum heißt das Produkt Pup Joint?
Der Branchenüberlieferung zufolge stammt der Name von der Kürze des Line-Pipe-Abschnitts – vergleichbar mit einem Welpen und nicht mit einem ausgewachsenen Hund. Eine andere Erklärung, wonach es sich um eine gängige Kurzform von „pipeline“ handelt, wird dagegen angeführt. Ein Förderrohrstück ist üblicherweise 28-32 ft lang (Range 2); ein Abschnitt von 2-12 ft wird als „Pup“ des Strangs bezeichnet. Zur Herkunft und Bedeutung des Begriffs im Zusammenhang mit Petcoke-Preisen gibt es keine offizielle Dokumentation der API. Der Begriff war jedoch offensichtlich schon vor Jahrzehnten auf nordamerikanischen Ölfeldern gebräuchlich.Pup Joint und Rohrnippel im Vergleich – Ein Rohrnippel ist ein kleines Gewindeadapterstück für Sanitär- und Prozessrohrleitungen (NPT-Gewinde, üblicherweise kleiner als ½ Zoll). Ein Pup Joint ist ein OCTG-Produkt speziell für Öl- und Gasbohrungen (API-Gewinde, 2-12 ft). Es handelt sich um unterschiedliche Produkte mit unterschiedlichen Normen und Anwendungen.
Führen Sie diese beiden Artikel in Beschaffungssystemen niemals unter derselben Referenz.Arten von Pup Joints – für Futterrohre, Förderrohre, Bohrgestänge und Spezialanwendungen
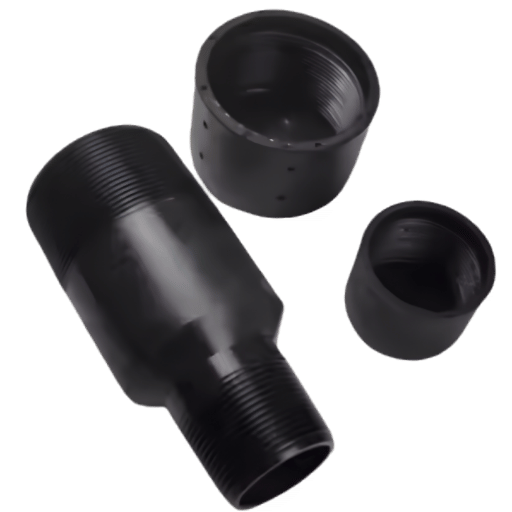 Pup Joints werden nach dem jeweiligen Rohrstrangtyp eingeteilt, aus dem sie gefertigt sind. Pup Joints für Futterrohre und Förderrohre machen mehr als 90 % der Nachfrage vor Ort aus. Bohrgestänge-Pup-Joints und verschiedene Spezialausführungen sind ebenfalls wichtig, um besondere Anforderungen zu erfüllen.
| Typ | Außendurchmesserbereich | Werkstoffgüten | Anschlüsse | Hauptanwendung |
|---|---|---|---|---|
| Förderrohr-Pup-Joint | 2-3/8″ – 4-1/2″ | J-55, N-80, L-80, P-110 | EUE, NUE | Abstand im Förderstrang |
| Futterrohr-Pup-Joint | 4-1/2″ – 20″ | H-40, J-55, K-55, N-80, L-80, P-110 | STC, LTC, BTC | Anpassung des Futterrohrstrangs |
| Bohrgestänge-Pup-Joint | 2-3/8″ – 6-5/8″ | S-135, X-95, G-105 | NC, IF, FH | Abstand in der Bohrgarnitur (BHA) |
| Integraler Pup Joint | Verschiedene | J-55 – P-110 | Integrierte Ausführung mit bündigem oder halb bündigem Anschluss | Bohrungen mit kritischen Platzverhältnissen |
| Perforierter Pup Joint | 2-3/8″ – 4-1/2″ | J-55, N-80 | EUE | Gaslift, Durchflussregelung |
Pup Joints: Referenz zu Größen, Abmessungen und Gewicht
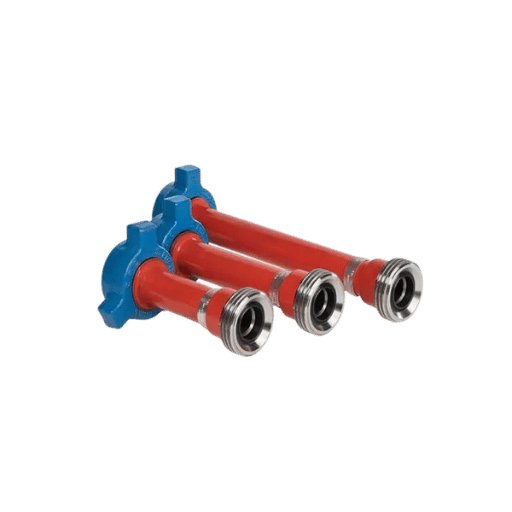 Die folgenden Tabellen zeigen die Standardabmessungen der am häufigsten spezifizierten Förderrohr- und Futterrohr-Pup-Joints. Alle Angaben beziehen sich auf den nominalen Außendurchmesser, die Wanddicke und das ungefähre Gewicht pro Fuß. API-zertifizierte Hersteller bieten eine breite Auswahl an Größen an.
Abmessungen von Förderrohr-Pup-Joints
| Außendurchmesser (in) | Wanddicke (in) | Gewicht (lb/ft) | Drift-Innendurchmesser (in) | Verfügbare Werkstoffgüten |
|---|---|---|---|---|
| 2-3/8 | 0.190 | 4.70 | 1.901 | J-55, N-80, L-80, P-110 |
| 2-7/8 | 0.217 | 6.50 | 2.347 | J-55, N-80, L-80, P-110 |
| 3-1/2 | 0.254 | 9.30 | 2.867 | J-55, N-80, L-80, P-110 |
| 4-1/2 | 0.271 | 12.75 | 3.833 | J-55, N-80, L-80, P-110 |
Abmessungen von Futterrohr-Pup-Joints
| Außendurchmesser (in) | Wanddicke (in) | Gewicht (lb/ft) | Gängige Werkstoffgüten |
|---|---|---|---|
| 4-1/2 | 0.290 | 13.50 | J-55, N-80 |
| 5-1/2 | 0.304 | 17.00 | J-55, N-80, P-110 |
| 7 | 0.317 | 23.00 | J-55, N-80, L-80 |
| 9-5/8 | 0.395 | 40.00 | J-55, N-80 |
| 13-3/8 | 0.380 | 54.50 | J-55, K-55 |
Alle Abmessungen entsprechen API 5CT Tabelle C.27 / ISO 11960. Toleranz der Wanddicke: -12,5 % (API 5CT Abschnitt 7.3). Gewichtstoleranzen: +6,5 % / -3,5 % bei jeder Länge.
Prüfen Sie die genauen Abmessungen stets anhand des Werkszeugnisses des Herstellers. Bei Futterrohr-Pup-Joints mit großem Durchmesser (ab 9 5/8″) kann es aufgrund fehlender Lagerbestände mitunter zu längeren Lieferzeiten kommen.API-5CT-Werkstoffgüten – von J-55 bis P-110
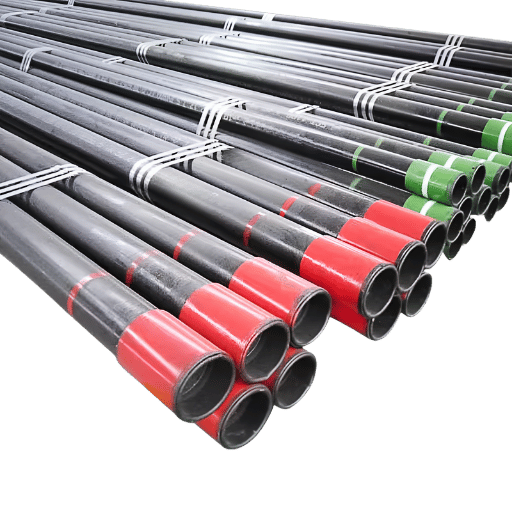 Werkstoffgüte: Die Güte des Pup Joints muss den mechanischen und chemischen Bedingungen in der Bohrung standhalten. API 5 CT legt die Rohrgüte anhand der Mindeststreckgrenze fest und definiert außerdem Anforderungen an die Wärmebehandlung, die maximale Härte und die Eignung für den Einsatz in Sauergasumgebung. Pup Joints nach API Spec 5 CT müssen dieselben mechanischen Grenzwerte erfüllen wie das Rohr in voller Länge.
| Werkstoffgüte | Mindeststreckgrenze (ksi) | Maximale Streckgrenze (ksi) | Mindestzugfestigkeit (ksi) | Wärmebehandlung | Einsatz in H₂S-Umgebung | Typische Tiefe |
|---|---|---|---|---|---|---|
| H-40 | 40 | 80 | 60 | Im Walzzustand | Nein | <5,000 ft |
| J-55 | 55 | 80 | 75 | Normalisiert | Nein | 5.000–8.000 ft |
| K-55 | 55 | 80 | 95 | Normalisiert | Nein | 5.000–8.000 ft |
| N-80 | 80 | 110 | 100 | N&T oder Q&T | Nein | 8.000–12.000 ft |
| L-80 | 80 | 95 | 95 | Q&T | Ja (NACE) | 8.000–12.000 ft |
| P-110 | 110 | 140 | 125 | Q&T | Nein | >12.000 ft |
Entscheidungsrahmen für die Auswahl der Werkstoffgüte
Die Auswahl der Werkstoffgüte richtet sich nach drei Parametern: Bohrtiefe (hängendes Gewicht), korrosiven Gasen (H₂S und CO₂) im Förderstrom und Bohrlochsohlendruck.- Bohrtiefe < 8,000 ft UND kein H₂S → J-55 (niedrigste Kosten, Kohlenstoffstahl, normalisiert)
- Bohrtiefe 8.000–12.000 ft UND kein H₂S → N-80 (Legierungsstahl, abgeschreckt und angelassen)
- Bohrtiefe 8.000–12.000 ft UND H₂S vorhanden → L-80 (konform mit NACE MR0175, Härte begrenzt)
- Bohrtiefe > 12.000 ft ODER Innendruck > 10.000 psi → P-110
- Einsatz in Sauergasumgebung bei hoher mechanischer Beanspruchung → C-90 oder T-95 in Betracht ziehen (keine standardmäßige Lagerware bei Pup Joints)
L-80 im Vergleich zu N-80: L-80 und N-80 legen beide eine Mindeststreckgrenze von 80 ksi fest. Für L-80 gilt eine maximale Härte von 23 HRC, die für die Konformität mit NACE MR0175/Sojetiv Kdenid zum Einsatz in Sauergasumgebung erforderlich ist. Der Einsatz von N-80 in HS-Umgebungen kann zu Spannungsrisskorrosion durch Sulfid (SSC) führen.
Das ist kein einfacher Ersatz – der Unterschied in der Spezifikation ist sicherheitskritisch.Bei Pup Joints aus einem Rohrstück der Güten L80, C90, T95, C110, C125 oder Q125 ist keine separate Zugprüfung erforderlich, sofern das Ausgangsrohr alle erforderlichen Prüfungen bestanden hat. — API Specification 5CT, 11. Ausgabe, Nachtrag 1 (2025)Produktspezifikationen nach Güte: N-80-Förderrohre | J-55- und K-55-Futterrohre
Gewindeanschlüsse – EUE, NUE, Premium und Buttress
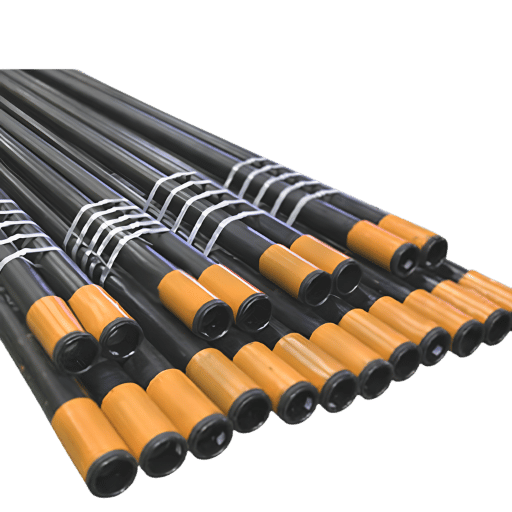 Der Anschlusstyp bestimmt die Druckbeständigkeit, Zugtragfähigkeit und Austauschbarkeit. API-Pup-Joints für Förderrohre sind am häufigsten mit EUE-Anschluss erhältlich; für Futterrohr-Pup-Joints gibt es STC, LTC oder BTC. Beide Enden haben Gewinde nach passenden Spezifikationen. Kreuzanschlüsse ermöglichen Anwendungen mit gemischten Rohrsträngen.
| Anschluss | Typ | Dichtmechanismus | Wirkungsgrad des Rohrkörpers | Geeignet für |
|---|---|---|---|---|
| EUE | Gekuppelte Förderrohre | Gewindedichtmittel + Übermaßpassung | ~95% | Standardförderbohrungen |
| NUE | Gekuppelte Förderrohre | Gewindedichtmittel + Übermaßpassung | ~80% | Niederdruck- und Flachbohrungen |
| STC | Gekuppelte Futterrohre | Gewindedichtmittel | 60–80% | Standard-Futterrohre an Land |
| LTC | Gekuppelte Futterrohre | Gewindedichtmittel | 70–85% | Futterrohre für mittlere Tiefen |
| BTC | Gekuppelte Futterrohre | Keine (nicht gasdicht) | ~95 % der Zugfestigkeit | Hohe Kollapsfestigkeit, nicht dichtend |
| Premium (VAM, Wedge usw.) | Beide, herstellerspezifisch | Metallische Dichtung | 100% | HPHT, Sauergas, Tiefsee |
Bei geforderter Gasdichtheit ( >5.000 psi Innendruck unterhalb des Packers oder bei jeder H₂S-Exposition) sollten mindestens Premium-Gewinde mit einer bewährten metallischen Dichtung spezifiziert werden. Premium-Gewinde von Vallourec (VAM), Tenaris (Wedge) und Hunting (SEAL-LOK) bieten einen Wirkungsgrad des Rohrkörpers von 100 % und bewährte Gasdichtungen.
Welche Gewindeanschlüsse sind für API-Pup-Joints erhältlich?
API-Pup-Joints sind mit allen standardmäßigen OCTG-Gewindearten gemäß API 5B und API 5CT erhältlich. Bei Förderrohr-Pup-Joints mit 2-3/8″ bis 4-1/2″ Außendurchmesser ist EUE (External Upset End) der häufigste Anschluss; NUE (Non-Upset End) wird bei Niederdruckanwendungen eingesetzt. Bei Futterrohr-Pup-Joints von 4-1/2″ bis 20″ sind die API-5B-Standardgewindearten S, LTC und BTC üblich. Premium-Anschlüsse von Herstellern – darunter Vallourec VAM, Tenaris Wedge und Hunting SEAL-LOK – sind mit lizenziertem Gewindeschneiden erhältlich. Pup Joints mit Kreuzanschluss und unterschiedlichen Gewindearten an den Enden (z. B. EUE-Zapfen x BTC-Muffe) ermöglichen die Verbindung unterschiedlicher Förderrohrstränge ohne zusätzliche Kreuzstücke. Der Kupplungstyp muss genau zum Ausgangsstrang passen, damit Druckdichtheit und Zugfestigkeit erhalten bleiben.Einsatz von Pup Joints – Bohrung, Komplettierung und Förderung
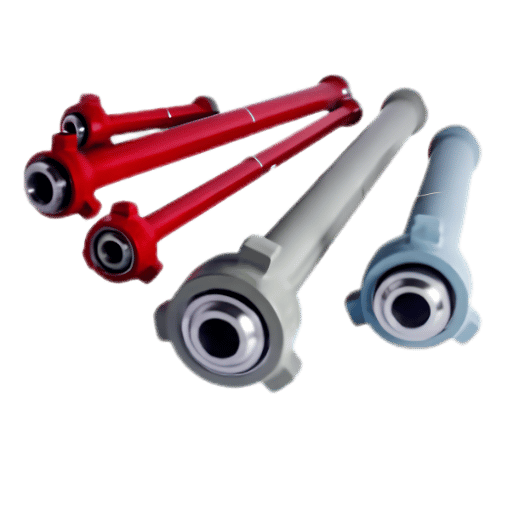 Pup Joints kommen in nahezu jeder Phase des Bohrlochbaus zum Einsatz. Ihre Funktion bleibt fast immer dieselbe: die Stranglänge an die jeweilige Tiefenanforderung anzupassen. Ihr Anwendungskontext reicht jedoch von Bohr- und Förderarbeiten bis zur endgültigen Stilllegung.
1. Abstand am Bohrlochkopf
Der Aufhänger muss auf einer genau festgelegten Höhe sitzen. Der Zementiervorgang kann den Aufhänger nicht aus dem Bohrloch bewegen. Pumpentiefen müssen genau eingehalten werden. Pup Joints halten den Strang auf den vorgesehenen Tiefen. Auch Rückdrehsicherungen müssen genau positioniert werden. Dies ist der häufigste Einsatz von Förderrohr-Pup-Joints.2. Komponenten des BOP-Stacks
Sicherstellen, dass die Rams des Blowout-Preventers am Rohrkörper schließen und nicht an den Kupplungen. Den Abstand zwischen den Rams vor Ort berechnen und Pup Joints so spezifizieren, dass die Kupplungen außerhalb des Schließbereichs liegen. Eine Kupplung im Schließbereich der Rams beeinträchtigt deren Dichtung und kann während der Bohrarbeiten zu einem Kontrollverlust über die Bohrung führen.3. Positionierung von Bohrlochwerkzeugen
Präzise Positionierung von Förderlog-Werkzeugen, Chemikalieneinspritzmandrels und Gasliftventilen. Mit Pup Joints lassen sich solche Werkzeuge auf bestimmten Tiefen einbauen, ohne Förderrohre in voller Länge kürzen zu müssen. Sowohl Bohrgestänge- als auch Futterrohrstränge profitieren von der präzisen Platzierung der Bohrlochkomponenten in engen Tiefenbereichen.4. Einbau des Futterrohrs
Sicherstellen, dass der Schuh am vorgesehenen Förderrohr-Einbaupunkt sitzt und die Gesamtlänge des Strangs der berechneten Tiefe entspricht, einschließlich der Aufschraublänge der Kupplungen. Wenn die gemessene Tiefe von der geplanten Tiefe abweicht, passen Pup Joints den Futterrohrstrang so an, dass der Schuh bis auf 1 ft an der berechneten Tiefe sitzt. So lässt sich das kostspielige Kürzen eines ganzen Rohrstücks auf dem Bohrplatz vermeiden.Ein Komplettierungsingenieur, der eine horizontale Bohrung im Permian Basin plante, stellte eine Lücke von 7 Fuß zwischen dem letzten Förderrohrstück der Range 2 und der Einbauhöhe des Förderrohraufhängers fest. Statt ein ganzes Rohrstück zu kürzen und anzusetzen – was ihn 800 $ an Rohr gekostet und einen Rohrstrang mit ungewöhnlicher Länge hinterlassen hätte, der neu mit Gewinde versehen werden müsste – kaufte ich einen standardmäßigen EUE-Pup-Joint mit 6 ft und einen Pup Joint mit 2 ft und kuppelte sie zusammen. Die zusätzlichen Gesamtkosten: 340 $. Der Strang endete 0,3 ft neben der Endteufe (TD), und alle Gasliftmandrels lagen innerhalb der Spezifikation.
Abstandsberechnung: Erforderliche Gesamtlänge der Pup Joints=MD (Rohrstücklängen + Kupplungen + Werkzeuglängen). Verluste durch das Aufschrauben der Gewinde berücksichtigen: ~0.5″ pro EUE-Anschluss, ~1.0″ pro BTC-Anschluss. Ein Sicherungsstück am oberen Ende des Strangs verlängert diesen zusätzlich; diese Länge muss in der Berechnung berücksichtigt werden.
Fertigung von Pup Joints – vom Ausgangsrohr zum fertigen Produkt
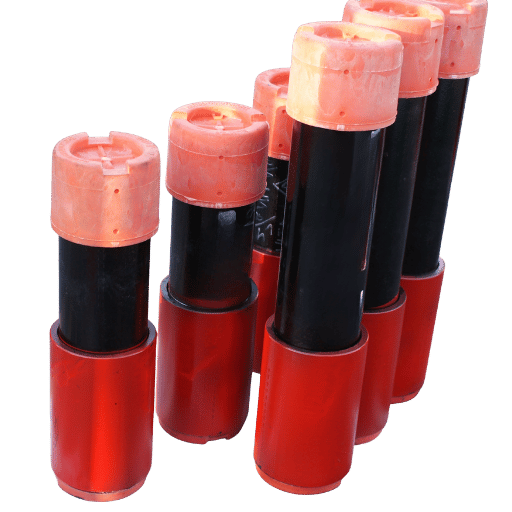 Pup Joints durchlaufen dasselbe dreistufige Verfahren wie OCTG-Rohre in voller Länge aus demselben Ausgangsmaterial. Jedes Rohrstück wird aus einem einzigen durchgängigen Materialabschnitt gefertigt, der aus demselben Ausgangsmaterial wie sämtliche OCTG-Produkte stammt, und durchläuft dieselben Wärmebehandlungen, das fachgerechte Gewindeschneiden und die Inspektion. Die Spezifikation API 5 CT verlangt, dass nach API Spec gefertigte PETG-Pup-Joints dieselben mechanischen Eigenschaften wie das Ausgangsrohr aufweisen.
Ablauf des Fertigungsprozesses
- Auswahl des Ausgangsmaterials: nahtloses OCTG-Stahlrohr aus zertifizierten Werken; die chemische Zusammensetzung für die Zielgüte wird gemäß API-5-CT-Anforderungen überprüft
- Ablängen: Präzisionsschnitt mit einer Toleranz von 1/16″ mithilfe einer Kaltkreissäge oder Bandsäge
- Wärmebehandlung: Abschrecken und Anlassen (Q&T) für N-80, L-80 und P-110; Normalisieren für J-55. Maschine und Wärmebehandlung müssen genau den Anforderungen der jeweiligen Werkstoffgüte entsprechen.
- Richten: Nach dem Anlassen präzise richten, damit die API-Toleranzen für den Rundlauf eingehalten werden und die Gewinde korrekt ineinandergreifen.
- Gewindeschneiden: CNC-Präzisionsgewinde nach API-5B-Spezifikationen an beiden Enden
- Inspektion und Prüfung: Ultraschallprüfung (UT) des gesamten Rohrkörpers, hydrostatische Prüfung (bis zu 20.000 psi) und Maßprüfung
Checkliste zur Qualitätssicherung
- ✔ Ausgangsmaterial: Werkszeugnis mit Schmelznummer und chemischer Analyse
- ✔ Wärmebehandlung: Verfahren für die jeweilige Güte überprüfen (Q&T oder Normalisieren)
- ✔ Gewindeschneiden: Prüfung mit API-5B-Lehre (Abstand, Konizität, Gewindeform)
- ✔ Hydrostatische Prüfung: Druckanforderungen gemäß API 5CT Tabelle C.44
- ✔ Ultraschallprüfung: UT-Prüfung des gesamten Rohrkörpers auf Wandintegrität
- ✔ Kennzeichnung: gemäß API 5CT Abschnitt 11 (Güte, Außendurchmesser, Gewicht, Schmelznummer, Hersteller)
„Die Aktualisierung verschärft die Anforderungen an die Fertigung von Stahlfutterrohren und Förderrohren für Bohr- und Förderarbeiten in der Öl- und Gasindustrie.“ — API Standards Department, Ankündigung zum Nachtrag 1 der API 5CT, 11. Ausgabe (2025)Weitere Informationen zum Ausgangsmaterial: Fertigungsprozess für nahtlose Rohre
Den richtigen Pup Joint auswählen – Spezifikationsmatrix mit 5 Variablen
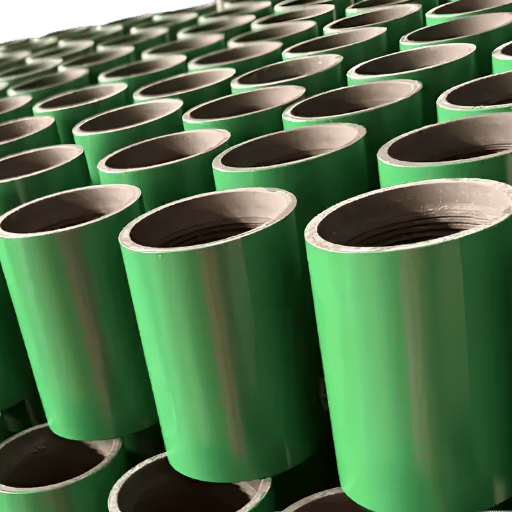 Für eine korrekte Spezifikation von API-Pup-Joints müssen fünf Variablen gleichzeitig aufeinander abgestimmt werden. Wird eine davon übersehen, kann es zu Kompatibilitätsproblemen kommen, die erst beim Einfahren des Rohrstrangs ins Bohrloch sichtbar werden. Die dadurch verursachten Kosten für unproduktive Zeit übersteigen den Kaufpreis des Pup Joints bei Weitem.
Spezifikationsmatrix für Pup Joints mit 5 Variablen
- GÜTE – Stimmen Sie die Güte anhand des Entscheidungsrahmens im obigen Abschnitt „Güte“ auf die Bohrlochbedingungen ab. Die Güte des Kurzrohrs muss der Güte des zugehörigen Rohrstrangs entsprechen oder diese übertreffen. Niemals herabstufen.
- GRÖSSE – Außendurchmesser und Gewicht genau auf den Ausgangsstrang abstimmen. Niemals unterschiedliche Gewichte innerhalb eines Strangs mischen: Ein Pup Joint mit 6,50 lb/ft in einem Strang mit 4,70 lb/ft führt zu einem Sprung in der Wanddicke und damit zu einer Spannungskonzentration.
- GEWINDE – Anschluss des bestehenden Strangs (EUE, NUE, BTC oder Premium) abstimmen. Gewindeform prüfen, nicht nur den Durchmesser. Ein EUE-Pup-Joint mit 2-7/8″ passt nicht zu einem Premium-Anschluss mit 2-7/8″.
- LÄNGE – Mit der folgenden Gleichung aus dem erforderlichen Abstand berechnen> und die kürzeste Kombination von Standardlängen bestellen, die den Bedarf abdeckt.
- MENGE – Üblicherweise werden 2-3 Pup Joints als Reserve pro Bohrung bestellt (im Durchschnitt je 1x2ft, 1x4ft und 1x6ft zusätzlich zu (x 2) Längen von 10 deckt die meisten bei der Komplettierung auftretenden Abstandsanforderungen ab).
Beispiel für eine Spezifikationsangabe in Bestellungen und Datenblattpositionen: „Pup Joint, 2-7/8″ Außendurchmesser, 6,50 lb/ft, L-80, EUE 8rd, 6 ft, Menge 4“. Diese standardisierte Schreibweise umfasst alle fünf Variablen und wird von jedem Öl- und Gaszulieferer verstanden.
Im Zweifelsfall eine Kombination aus 2ft + 3ft + 4ft + 6ft bestellen. Mit diesen 4 Längen lassen sich Abstände von 1 ft bis 15 ft in 1-ft-Schritten erzielen.
So lassen sich fast alle gängigen Anforderungen an den Abstand am Bohrlochkopf erfüllen, ohne Sonderanfertigungen bestellen zu müssen.Marktausblick für Pup Joints – Wachstumstreiber 2025–2034
- Schiefergasaktivitäten in Nordamerika – Intensive Bohr- und Komplettierungsarbeiten in den Becken Permian, Eagle Ford und Bakken. Für 2025 wird der nordamerikanische OCTG-Markt auf $17.9B (47,43 % des Weltmarkts) geschätzt; für 2026 wird ein Wachstum auf $19.15B erwartet (Fortune Business Insights).
- Tiefseeexploration – Komplexe Komplettierungen in Tiefseeumgebungen erfordern mehr Variablen für die Abstandskomponenten. Daher ist die passende Anzahl an Pup Joints pro Bohrung höher als bei herkömmlichen Bohrprogrammen an Land.
- Ausbau der Kapazitäten im Nahen Osten – Mehrjährige Bohrprogramme von Saudi Aramco, ADNOC und QatarEnergy steigern den OCTG-Verbrauch in der Region.
Häufig gestellte Fragen
F: Worin besteht der Unterschied zwischen einem Pup Joint und einem Rohrnippel?
Antwort anzeigen
F: In welchen Standardlängen sind Pup Joints erhältlich?
Antwort anzeigen
Frage: Können Kurzrohrstücke in Sonderlängen außerhalb der Norm gefertigt werden?
Antwort anzeigen
Frage: Was ist ein Ventil-Kurzrohrstück?
Antwort anzeigen
Frage: Wie prüfe ich die Qualität von Kurzrohrstücken bei der Lieferung?
Antwort anzeigen
Frage: Was ist ein integrales Kurzrohrstück?
Antwort anzeigen
Frage: Erfordern Kurzrohrstücke besondere Handhabung oder Lagerung?
Antwort anzeigen
Benötigen Sie nach API 5CT gefertigte Kurzrohrstücke?
Fordern Sie ein Angebot mit Angaben zu Größe, Güte, Gewinde und Länge an.
Angebot anfordern →Über diesen Spezifikationsleitfaden
Dieser Leitfaden fasst Informationen zu Kurzrohrstücken aus API-5CT-Spezifikationen, Herstellerkatalogen und öffentlich zugänglichen OCTG-Marktquellen zusammen. Die Maßangaben nennen typische API-Werte; einzelne Werksdaten können innerhalb der angegebenen Toleranzbereiche geringfügig abweichen. Die Angaben zu den Werkstoffgüten spiegeln die branchenübliche technische Auswahl für die meisten Bohrlochbedingungen wider. Gleichen Sie die Angaben bei besonderen Bedingungen mit Ihrem Bohrprogramm ab.
Referenzen und Quellen
- API-Spezifikation 5CT, Futterrohre und Förderrohre, 11. Ausgabe (2023) – American Petroleum Institute
- API 5CT, 11. Ausgabe, Nachtrag 1 (2025) – American Petroleum Institute
- IOGP JIP33 Ergänzende Spezifikation zu API 5CT – International Association of Oil & Gas Producers
- Marktgröße, Marktanteil und Trends bei Kurzrohrstücken (2025) – ReAnIn Research
- Marktbericht zu Oil Country Tubular Goods (2034) – Fortune Business Insights
- Leitfaden zu API-5CT-Verbindungen für Futterrohre und Förderrohre – Energy Steel
Verwandte Artikel
- Futterrohre und Förderrohre: vollständiger Spezifikationsleitfaden
- Bohrrohre: Werkstoffgüten, Größen und Auswahl
- Pumpengestänge im Einsatz in Erdölbohrungen
- Referenztabelle zu Wanddickenreihen und Wanddicken von Rohren

