


Acero dulce negro: especificaciones básicas
| Contenido de carbono | 0,16–0,29 % C (acero con bajo contenido de carbono) |
| Proceso de producción | Laminado en caliente por encima de la temperatura de recristalización (~920°C) |
| Estado de la superficie | Cascarilla de laminación (capa de óxido Fe₂O₃/Fe₃O₄, de ~0.004 in de espesor) |
| Tolerancia dimensional | ±0,5–1,5 % en productos planos (ASTM A36 / EN S275JR) |
| Normas para tuberías | ASTM A53 (servicio a temperatura ambiente), ASTM A106 grado B (alta temperatura) |
| Límite elástico (A53 Gr. B) | 241 MPa (35.000 psi) mínimo |
| Soldabilidad | Excelente: rara vez se requiere precalentamiento con un espesor de pared inferior a 25 mm |
| Aplicaciones principales | Tuberías de gas natural, protección contra incendios, fabricación de estructuras y sistemas de fluidos industriales |
¿Qué es el acero dulce negro (BMS)?
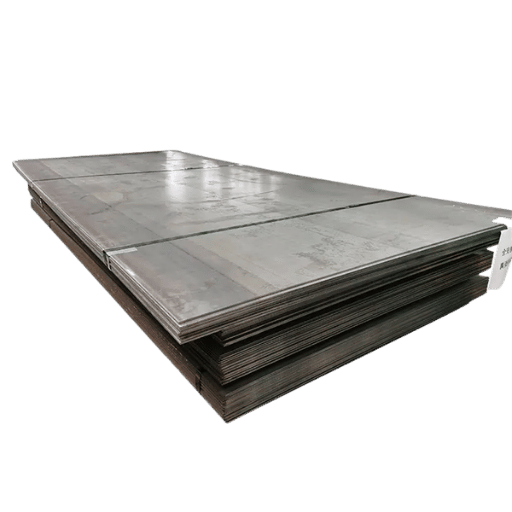 El acero dulce negro (BMS) es un acero estructural con bajo contenido de carbono que se obtiene al laminar en caliente palanquillas de acero a una temperatura muy superior a la temperatura de recristalización (~ 920C). A esa temperatura, el acero se comporta de forma plástica, lo que permite producir secciones grandes en una sola pasada, en vez de realizar varios recocidos intermedios tras el estirado en frío. El óxido negro que se forma a alta temperatura crea lo que se conoce como cascarilla de laminación y da nombre al «negro» de BMS.
Aunque no se eligió con esa intención, «negro» describe efectivamente el estado de la superficie, no la aleación. El material es acero dulce: una aleación de acero laminado con bajo contenido de carbono (por lo general, C por debajo del 0,29 %) que puede sustituirse por cualquiera de los grados representativos S275JR (BS EN 10025), A36 (ASTM) o Q235B (GB). Este mismo acero al carbono laminado en caliente se suministra en forma de tubo conforme a las normas ASTM A53 y A106, las especificaciones más utilizadas actualmente para los tubos de acero dulce negro.
La cascarilla de laminación está compuesta por FeO (wstite), FeO (hematite) y FeO (magnetite), y forma un óxido de tres capas de unos 0.004″ (0,10mm) de espesor. Al principio, protege el acero subyacente frente a la corrosión atmosférica, pero en servicio puede convertirse rápidamente en un «veneno», ya que la cascarilla es catódica respecto al acero que tiene debajo. Cuando se desprende, el acero subyacente se corroe mucho más deprisa que la cascarilla. Esta interacción electroquímica influye en la planificación de la protección de la superficie, como se explica en la sección 7, y en los requisitos de precalentamiento para la soldadura, tratados en la sección 6.
BMS frente a acero dulce brillante: matriz de selección BMS-5
 El error más frecuente al pedir aceros al carbono es confundir el acero dulce negro de uso general (laminado en caliente) con el acero dulce brillante (estirado en frío). Tienen básicamente la misma composición de aleación; lo que cambia es el estado de la superficie, las tolerancias dimensionales y las propiedades mecánicas.
La matriz de selección BMS-5 establece cinco criterios.
| Criterio | Acero dulce negro (BMS) | Acero dulce estirado en frío | Elija BMS si… |
|---|---|---|---|
| 1. Tolerancia dimensional | Amplia (±0,5–1,5 % en el tamaño de la sección); no adecuada para ajustes GD&T | Estrecha (h9–h11 en barra redonda); uniforme entre secciones | Fabricación de estructuras, tuberías y conjuntos soldados que no requieran ajustes mecanizados |
| 2. Acabado superficial | Cascarilla de laminación (óxido negro azulado); debe retirarse para pintar o soldar | Metal limpio (decapado y aceitado tras el estirado en frío); listo para pintar | Piezas que se recubrirán tras la fabricación o cuya preparación superficial forma parte del proceso |
| 3. Intervalo de tamaños | Amplio: diámetros exteriores de tubería de ½”–24″+; chapa de hasta 100 mm de espesor; grandes perfiles estructurales | Más limitado: barra redonda de hasta ~100 mm de diámetro; barra plana de hasta ~150 mm de ancho; tamaños de tubo limitados | Secciones grandes, Schedule de tuberías, vigas en I y perfiles en U estructurales |
| 4. Coste | Más bajo: una pasada de laminado en caliente, sin estirado en frío ni recocido secundarios | Más alto: pasos adicionales de estirado en frío + recocido + decapado + aceitado | Aplicaciones estructurales o de tuberías de gran volumen que no requieran mecanizado de precisión |
| 5. Tensión residual | Menores tensiones residuales; rara vez se requiere aliviar tensiones antes de soldar | Mayores tensiones residuales por el trabajo en frío; puede ser necesario recocer antes de realizar soldaduras críticas | Estructuras pesadas soldadas, recipientes a presión y aplicaciones en las que la estabilidad dimensional tras la soldadura sea crítica |
Criterios de decisión BMS-5
- La aplicación sea estructural, de tuberías o de fabricación de conjuntos soldados (1 + 3)
- El tamaño máximo de la sección supere el intervalo práctico de tamaños del material brillante estirado en frío (véase el criterio 3)
- La superficie vaya a imprimarse, pintarse, galvanizarse o recubrirse durante la fabricación (criterio 2)
- El coste sea un factor importante y no se necesiten tolerancias de mecanizado (criterio 4)
- Piezas torneadas o mecanizadas (mecanizado de precisión…): ejes, pasadores, plantillas, agujas de guiado…
- Ajustes de interferencia o transición con tolerancias estrechas conforme a GD&T de ISO/ASME
- Usos decorativos o de mejora superficial en los que el acabado de la superficie sea importante antes del recubrimiento.
- Uso de barras de menor tamaño cuando el acero brillante estirado en frío abunda y la diferencia de coste es pequeña
En realidad, la diferencia de ductilidad entre el BMS y el acero dulce brillante estirado en frío es bastante reducida. Ambos parten de la misma composición de acero «estándar». El estirado en frío endurece el acero por deformación y reduce ligeramente el alargamiento (lo que puede limitar el plegado o el conformado en frío), pero la diferencia de soldabilidad es insignificante, siempre que la preparación de la unión sea la misma. La principal diferencia está en el estado de la superficie: la cascarilla de laminación del BMS requiere pasos específicos para retirarla que no son necesarios con el material brillante estirado en frío.
Especificaciones de los tubos BMS: ASTM A53, A106 y elección de Schedule
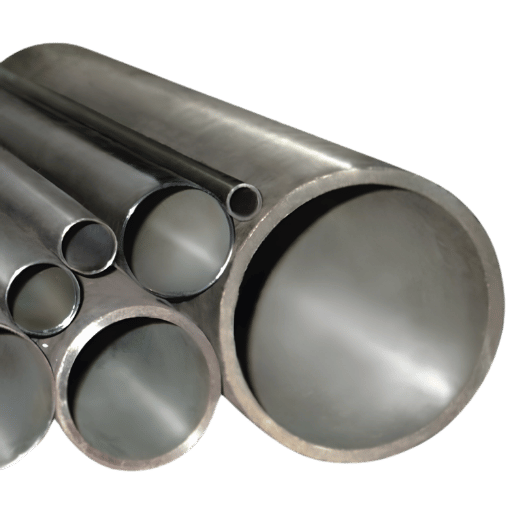 Los tubos de acero dulce negro se rigen por dos normas ASTM distintas, aplicables a diferentes condiciones de servicio. Elegir mal es el error de especificación más frecuente, sobre todo en líneas de alta temperatura o reguladas.
| Norma | Límite elástico mínimo, grado B | Resistencia mínima a la tracción, grado B | Temperatura máxima de servicio | Uso habitual |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤371°C (700°F) | Servicio estándar de gas, agua y aplicaciones mecánicas |
| ASTM A106 Grado B | 241 MPa (35.000 psi) | 414 MPa (60.000 psi) | ≤538°C (1.000°F) | Vapor a alta temperatura, procesos y refinerías |
Aunque ASTM A53 y A106 grado B tienen la misma resistencia mínima, se diferencian por el carbono equivalente, los criterios de uniformidad del espesor de pared y la flexibilidad del tratamiento térmico. Para servicio a temperaturas superiores a 400°F (204°C), como líneas de vapor y tuberías de proceso a alta temperatura, especifique únicamente tubos extruidos conforme a ASTM A106 grado B. Los tubos ERW conforme a A53 no están aprobados para servicio a presión a temperaturas elevadas según ASME B31.3.
Extruidos frente a ERW: procesos de fabricación de tubos de acero dulce negro
Los tubos de acero dulce negro se fabrican mediante dos procesos que determinan la clase de presión, la integridad de la soldadura y el coste. Los tubos extruidos (formados a partir de una palanquilla maciza, sin cordón de soldadura longitudinal) ofrecen un espesor de pared uniforme y la clasificación de presión completa en todos los Schedule. Los tubos ERW (formados a partir de material laminado y soldados longitudinalmente) cuestan menos para servicios estándar y están disponibles habitualmente en Schedule 40 y 80 conforme a ASTM A53. Para la distribución de gas natural, la protección contra incendios y los sistemas industriales de fluidos a temperatura ambiente, ASTM A53 ERW grado B es la especificación estándar. Para presiones más altas, temperaturas elevadas o servicios críticos, especifique tubos extruidos conforme a ASTM A106. Las dimensiones completas de los tubos —NPS ½” a 6″, espesores de pared Schedule 40 y 80, diámetro exterior e interior— figuran en nuestra guía de especificaciones de tubos de acero negro.Aplicaciones: líneas de gas, protección contra incendios y sistemas industriales
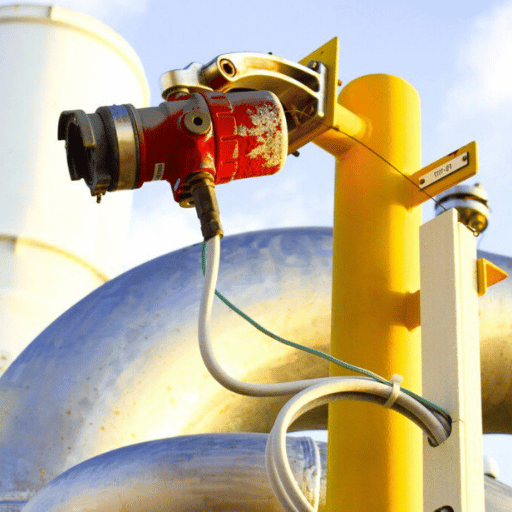 Los códigos de tuberías aplicables a distintos sectores permiten —y en muchos casos exigen— el uso de tubos de acero dulce negro para la distribución de gas y la protección contra incendios:
- Tuberías de gas natural: NFPA 54 (National Fuel Gas Code) e IFGC Section 404 incluyen expresamente los tubos de acero negro para la distribución de gas. La Pipeline and Hazardous Materials Safety Administration (PHMSA) publicó en julio de 2025 una norma definitiva que incorpora oficialmente ASTM A53/A53M-22 al reglamento federal de seguridad de gasoductos (49 CFR Part 192).
- Protección contra incendios: NFPA 13 (Standard for the installation of Sprinkler Systems) incluye los tubos de acero negro entre los tipos de tubo aprobados para sistemas de rociadores húmedos y secos, y establece Schedule 40 como espesor de pared mínimo para la mayoría de las instalaciones húmedas.
- Tuberías de proceso: las plantas de fabricación, los sistemas centralizados de agua refrigerada, los sistemas de aire comprimido y las tuberías de vapor utilizan tubos de acero dulce negro conforme a ASME B31.1 (Power Piping) y ASME B31.3 (Process Piping).
Guía de soldadura, corte y fabricación
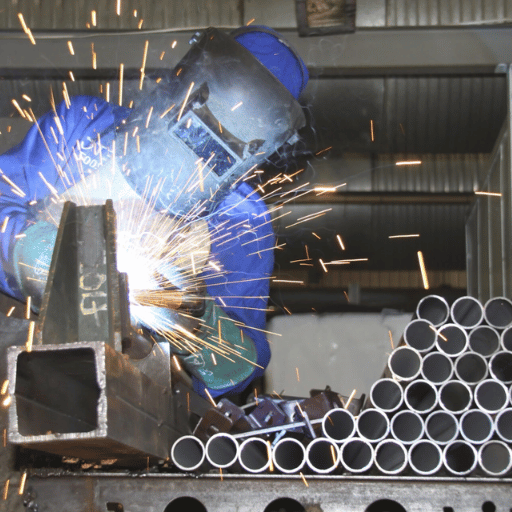 El acero dulce negro es uno de los materiales más fáciles de soldar. Su bajo contenido de carbono limita el valor del carbono equivalente (Ceq) y reduce automáticamente el riesgo de fisuración inducida por hidrógeno en la mayoría de las condiciones habituales de taller. El verdadero problema es la cascarilla de laminación, que a menudo se subestima como causa principal de los defectos de soldadura en la fabricación con BMS.
Cascarilla de laminación: el contaminante oculto en la soldadura
Las capas de óxido de la cascarilla de laminación (FeO/FeO/FeO) hacen que algunos gases queden atrapados en el baño de soldadura cuando aún está líquido. Estos gases tampoco pueden escapar antes de la solidificación y pueden provocar porosidad: cavidades bajo la superficie de la soldadura que reducen su área transversal y su resistencia a la fatiga. La cascarilla también puede aportar un exceso de hidrógeno a la zona afectada por el calor debido a la humedad que contiene. En los informes de ingeniería es habitual atribuir el rechazo de soldaduras de tubos BMS que habrían superado la inspección con la superficie limpia a una retirada deficiente de la cascarilla.La práctica del sector consiste en desbastar al menos 25 mm (1 in.) alrededor de toda la unión soldada, no solo a lo largo del cordón. La cascarilla expuesta en el borde de la zona afectada por el calor (a 3 to 5 mm del cordón) sigue siendo una fuente de porosidad durante la solidificación. Para soldar tuberías de gas o de servicio a presión, desbaste y limpie hasta dejar el metal brillante antes del montaje.
Métodos para retirar la cascarilla de laminación
| Método | Equipo | Indicado para | Observaciones |
|---|---|---|---|
| Desbaste con amoladora angular | Disco de láminas (grano 40–80) o muela abrasiva | Soldaduras en obra, extremos de tuberías y preparación localizada | Método más rápido en obra; retire la cascarilla hasta 25 mm de la unión |
| Decapado (baño ácido) | Solución de ácido clorhídrico o sulfúrico | Secciones completas de chapa, lámina y tubería | Retirada completa de la cascarilla; requiere neutralización y EPI |
| Granallado/chorreado con arena | Cabina de granallado o equipo portátil de chorreado | Conjuntos fabricados grandes y preparación previa al pintado | El grado de preparación SA 2.5 consigue un acabado de metal casi blanco |
| Cepillado con alambre | Amoladora angular con cepillo de copa de alambre | Retirada ligera de cascarilla y limpieza superficial únicamente | Insuficiente por sí solo para preparar la soldadura: no llega al metal base |
Selección del proceso de soldadura
- Material de aporte: ER70S-6 (no ER70S-2); el mayor contenido de desoxidantes Mn y Si compensa la contaminación por cascarilla de laminación
- Gas de protección: 75Ar / 25 CO para soldaduras poco profundas, 100 CO para una penetración mayor
- Indicado para: fabricación de estructuras, punteado de tuberías y soldadura de taller de gran volumen
- Material de aporte: varilla ER70S-2 o ER70S-6; protección con 100 % Ar
- Es imprescindible retirar por completo la cascarilla de laminación; no se admite la presencia de desoxidantes en el baño de soldadura
- Electrodo: E7018 de bajo hidrógeno para todos los trabajos sujetos a código; E6013 para fabricación general.
- El proceso es bastante tolerante a la cascarilla de laminación, aunque se recomienda desbastarla para las soldaduras sujetas a código
- Indicado para: construcción en obra, soldaduras al aire libre y estructuras pesadas
Corte y taladrado del BMS
El acero dulce negro se mecaniza fácilmente con herramientas estándar de acero rápido o carburo; el arco de plasma es la opción más rápida para chapas y tubos; el oxiacetileno se utiliza para cortar en obra; y las amoladoras angulares con discos abrasivos de corte sirven para tubos de diámetro pequeño. Al taladrar piezas gruesas, utilice brocas de acero rápido o cobalto y aceite de corte para disipar el calor. La superficie con cascarilla de laminación (el negro brillante) desgastará las herramientas más que el acero brillante estirado en frío. Por tanto, no se sorprenda si la broca se desgasta antes que al trabajar acero brillante estirado en frío. Para proyectos que requieran longitudes a medida, los proveedores pueden suministrar secciones cortadas a medida. Las longitudes de laminación estándar suelen ser de 6 m (20 ft), y también hay longitudes cortadas disponibles para trabajos de fabricación de series cortas. Tenga en cuenta que la abrasión de la cascarilla de laminación aumentará el desgaste de las herramientas de aserrado y corte en comparación con el material decapado o desescamado. Los tubos BMS pueden curvarse en frío con radios de curvatura normales (normalmente 3 OD para Schedule 40 en tuberías de menos de 2” NPS sin mandril). Para radios menores o Schedule superiores, se necesita una curvadora de tubos con mandril para evitar la ovalización. El curvado por inducción o llama se utiliza en tubos de mayor diámetro y evita la ovalización en curvas de radio reducido.Corrosión y protección de superficies
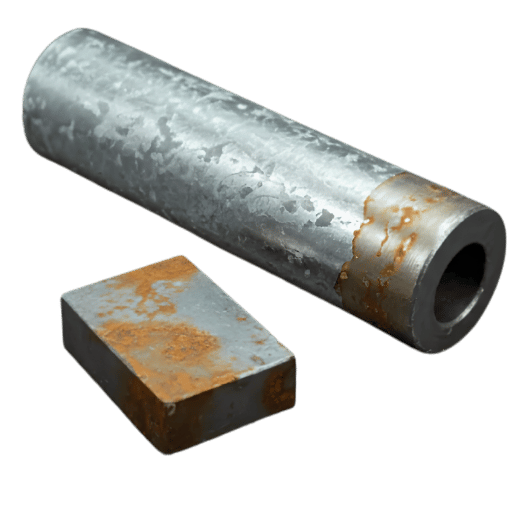 El acero dulce negro no es intrínsecamente resistente a la corrosión: la cascarilla de laminación no es una barrera duradera a largo plazo. Cuando se desprende (por daños mecánicos, ciclos térmicos o dilatación térmica diferencial), el acero subyacente que queda expuesto se oxida rápidamente en ambientes húmedos o con oxígeno. El BMS sin protección puede oxidarse en cuestión de semanas en aplicaciones al aire libre.
Las tres opciones principales para proteger los tubos BMS y el acero estructural son: imprimación y recubrimiento (imprimación epoxi y capa de acabado para exposición atmosférica); galvanizado en caliente (barrera de zinc para entornos agresivos, que puede afectar al diámetro interior del tubo y requerir volver a roscar los accesorios); y recubrimiento anticorrosivo aplicado en fábrica (FBE o envoltura de polietileno para tuberías enterradas). Para los accesorios roscados (líneas de gas), los accesorios para tubos de acero negro conforme a BS EN 10241 / ASME B16.3 son la opción estándar ideal para conexiones roscadas. Todas las uniones roscadas aptas para gas requieren cinta o pasta selladora de roscas.
Nuestro folleto sobre opciones de protección contra la corrosión de tubos de acero negro recoge estadísticas completas de vida útil según el entorno y el tipo de protección.
Perspectivas del mercado y abastecimiento 2025–2026
 El mercado mundial de tubos de acero al carbono mantiene una tendencia general positiva, con un crecimiento moderado. Se prevé que la inversión continua en transporte de gas natural, ampliación de plantas de fabricación de procesos y sistemas de protección contra incendios en edificios comerciales impulse un crecimiento anual compuesto (CAGR) de un solo dígito medio hasta 2030. Asia-Pacífico sigue siendo la principal región de suministro y mercado.
El cambio normativo más significativo de 2025 para los compradores de Estados Unidos es la norma definitiva directa de PHMSA (julio de 2025), que incorpora ASTM A53/A53M-22 a 49 CFR Part 192 (seguridad de los gasoductos de gas natural). Los compradores que especifiquen tubos de acero negro para la distribución de gas regulada deben verificar que el proveedor cumpla la edición de 2022 de A53. La normativa federal no aprueba las ediciones anteriores para nuevas construcciones en 2025.
En las compras, verifique que los MTR incluyan la composición química de cada colada, la certificación de ensayos mecánicos (límite elástico, resistencia a la tracción y alargamiento) y la certificación del ensayo hidrostático conforme a la edición ASTM correspondiente. Los MTR deben incluir el número de colada, que permite rastrear el lote de producción. Si no se pueden obtener MTR con trazabilidad, no seleccione el material para líneas de servicio reguladas.
Preguntas frecuentes
¿Qué es el acero dulce negro?
Ver respuesta
¿Qué diferencia hay entre el acero dulce brillante y el acero dulce negro?
Ver respuesta
¿Es lo mismo un tubo de hierro negro que un tubo de acero dulce?
Ver respuesta
¿Se oxida el acero dulce negro?
Ver respuesta
¿Se puede soldar el acero dulce negro?
Ver respuesta
Acerca de este informe técnico
Baling Steel fabrica y suministra tubos de acero dulce negro extruidos y soldados por resistencia eléctrica (ERW), conforme a las especificaciones ASTM A53 y A106, para proyectos industriales y de infraestructuras. La matriz de selección BMS-5 que se muestra aquí se elaboró a partir de los 20 años de experiencia de nuestros equipos de ingeniería y compras con las tendencias de especificaciones incorrectas observadas en proyectos de estructuras fabricadas y de tuberías reguladas. La información reglamentaria (norma de PHMSA de julio de 2025) se obtuvo de avisos públicos federales; los datos sobre las propiedades del material ASTM proceden de las especificaciones normativas publicadas pertinentes.
¿Necesita tubos de acero dulce negro conforme a ASTM A53 o A106?
Solicite un presupuesto con informes de ensayos de fábrica. Tubos ERW y extruidos, desde Schedule 40 hasta XXH, NPS ½” a 24″.
Solicitar presupuesto →Artículos relacionados
- Guía completa sobre los tubos de acero negro — Dimensiones completas de los tubos, tablas Schedule, lista de comprobación MTC y datos sobre la vida útil frente a la corrosión
- Tubo extruido de acero al carbono ASTM A106 Grade B — Especificaciones de los tubos y capacidad de suministro
- Descripción general del acero negro — Calidades, formatos y especificaciones de suministro del acero dulce negro estructural
Referencias y fuentes
- Reglamento de seguridad de tuberías de PHMSA (49 CFR Part 192) — Departamento de Transporte de Estados Unidos, incluida la adopción de ASTM A53/A53M-22 en julio de 2025
- NFPA 54: Código nacional de instalaciones de gas combustible — Asociación Nacional de Protección contra Incendios; disposiciones para sistemas de tuberías de acero negro para gas
- NFPA 13: Norma para la instalación de sistemas de rociadores — Asociación Nacional de Protección contra Incendios; materiales de tubería aprobados, incluido el acero negro
- AWS A5.18: Especificación para electrodos y varillas de acero al carbono para soldadura por arco con gas de protección — Sociedad Americana de Soldadura; requisitos de clasificación ER70S-6
- ASTM A53/A53M-22: Especificación estándar para tubos de acero negro y galvanizados por inmersión en caliente, recubiertos de zinc — ASTM International; requisitos mecánicos y protocolos de ensayo

