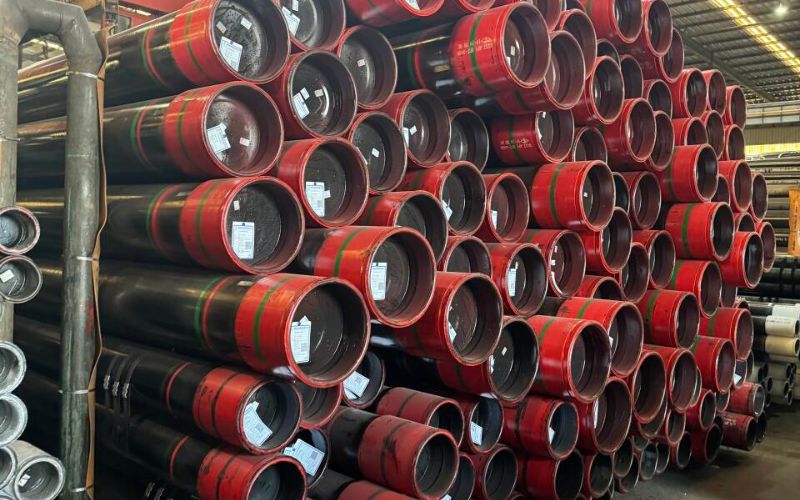
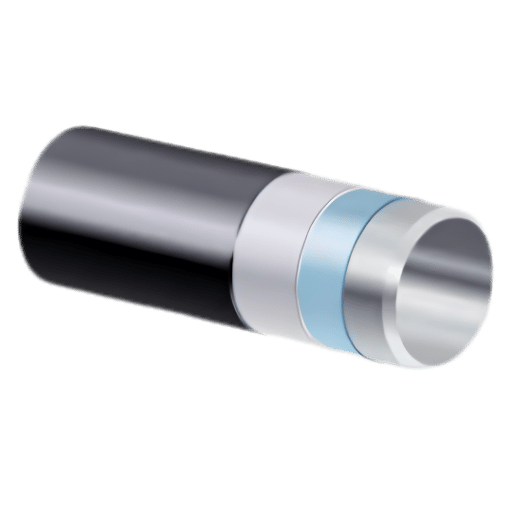
Een met 3LPE gecoate buis heeft een drielaags polyethyleensysteem met een fusi gebonden epoxyprimer, copolymeerlijm en mantel van hogedichtheidspolyethyleen. Dit beschermt ingegraven stalen leidingen 30 to 50 jaar tegen corrosie en mechanische schade. Een studie uit ²025 in de U.S. National Library of Medicine (PMC/NCBI) geeft aan dat stalen pijpleidingen met 3LPE-coating wereldwijd de populairste oplossing zijn voor het transport van olie en gas.
Deze inleiding licht elke laag toe, vertaalt de specificatietabellen van DIN 30670 die de meeste leveranciers weglaten, vergelijkt 3LPE met FBE en 3LPP aan de hand van echte testresultaten en biedt een eenvoudig beslissingsmodel voor de coatingkeuze.Beknopte specificaties: 3LPE-coatingsysteem
| Lagen | 3 — FBE-primer + copolymeerlijm + HDPE/MDPE-mantel |
| Totale dikte | 1,8–3,7 mm (afhankelijk van de buitendiameter en de dikteklasse van de buis) |
| Temperatuurbereik | Type N: –20 °C tot +60 °C | Type S: –40 °C tot +80 °C |
| Ontwerplevensduur | 30–50 jaar (bij correcte toepassing en kathodische bescherming) |
| Belangrijkste normen | DIN 30670:2012, ISO 21809-1:2018, CSA Z245.21 |
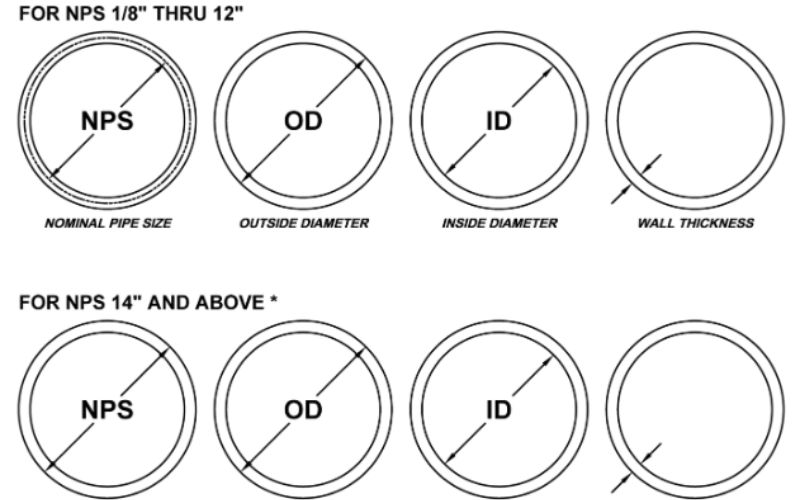
| Bereik buisdiameters | DN 25 tot DN 1600+ (warm afgewerkt, LSAW, SSAW, ERW) |
Wat is 3LPE-coating? Het drielaagse beschermingssysteem
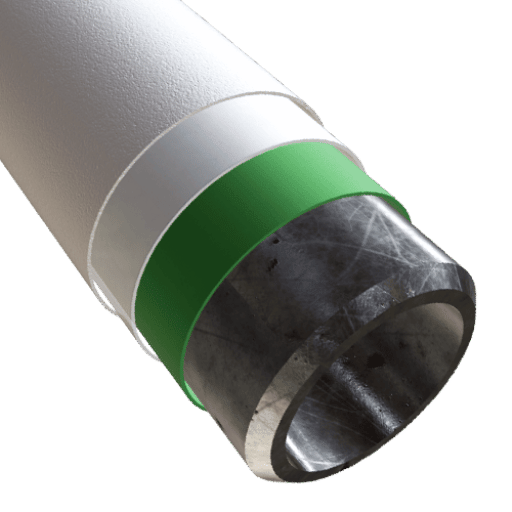 3LPE staat voor Three-Layer Polyethylene (drielaags polyethyleen): een meerlagig extern coatingsysteem dat de stalen buis omsluit met drie afzonderlijke beschermlagen. Elke laag beschermt tegen een specifiek soort schade waartegen coatings met één laag niet bestand zijn.
Laag 1 — Fusi gebonden epoxyprimer: een thermohardend epoxy-poeder dat bij een minimale dikte van 60 m thermisch op verwarmd staal wordt gespoten om te voldoen aan DIN 30670:2012, Section 7.3.2. FBE vormt de chemische verbinding met het staaloppervlak en zorgt voor de primaire corrosiebarrière. Zonder deze laag kan vocht na enkele jaren het staaloppervlak bereiken als er geen aanvullende barrière is.
Laag 2 — Copolymeerlijm: een aangepaste polyethyleenlijm die over de nog warme FBE-laag wordt gespoten. Minimale dikte: 140 m (DIN 30670, Section 7.3.3). Deze laag vormt de chemische verbinding tussen de stijve epoxyprimer en de flexibele polyethyleenmantel. Dit is de laag die het vaakst wordt getest; de resultaten voor de afpelsterkte zijn bepalend voor de prestaties van de coating op lange termijn.
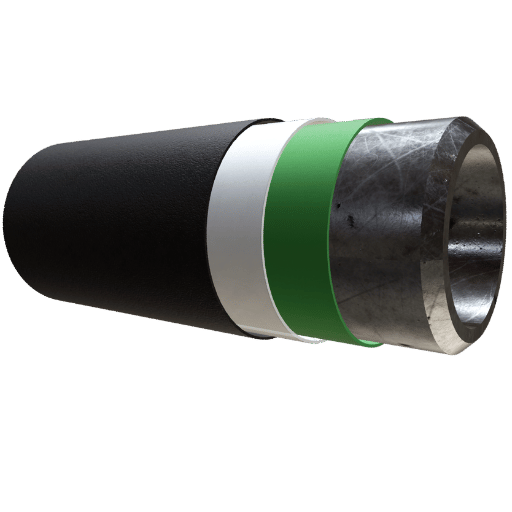
Laag 3 — Buitenmantel van HDPE of MDPE: een geëxtrudeerde polyethyleenlaag die bescherming biedt tegen fysieke schade, impact, wrijving, schuring door stenige aanvulling en afschuifkrachten in de bodem bij grondverplaatsingen. De buitenlaag vormt ook de vochtbarrière die de onderliggende lagen beschermt. De gemiddelde totale systeemdikte loopt van 1,8 mm voor buizen met een kleine diameter tot 3,7 mm voor buizen boven DN 800.
Alle drie de lagen maken deel uit van het duurzame systeem: FBE beperkt chemische aantasting aan het staaloppervlak, de lijmlaag voorkomt dat de coating bij temperatuurwisselingen loskomt en de polyethyleenmantel beschermt doeltreffender tegen fysieke schade dan een dunnere epox ylaag.
Dikte, temperatuurlimieten en normen voor 3LPE-coating
 De coatingdikte is geen vaste waarde: voor buizen van dezelfde maat hangt ze af van de coatingklasse die voor het project is besteld. Tabel 3 van DIN 30670:2012 geeft de minimale totale dikte van het polyethyleencoatingsysteem als volgt aan:
| Buismaat (DN) | Normale klasse (n), mm | Verhoogde klasse (v), mm |
|---|---|---|
| ≤ DN 100 | 1.8 | 2.5 |
| > DN 100 tot ≤ DN 250 | 2.0 | 2.7 |
| > DN 250 tot < DN 500 | 2.2 | 2.9 |
| ≥ DN 500 tot < DN 800 | 2.5 | 3.2 |
| ≥ DN 800 | 3.0 | 3.7 |
Bron: DIN 30670:2012, Table 3. Op sommige plaatsen mag de dikte tot 10% onder het minimum liggen, als die zones korter zijn dan 5cm per 1m buislengte.
Welke norm geldt voor 3LPE-coating?
Wereldwijd zijn er twee belangrijke normenreeksen voor 3LPE-coatings: DIN 30670:2012, een al langer bestaande Duitse/Europese norm voor polyethyleencoatings op stalen buizen voor het transport van water, gas en vloeistoffen (en voor toepassingen die niet onder ISO 21809-1 vallen); en ISO 21809-1:2018, de internationaal geharmoniseerde norm voor pijpleidingsystemen voor het transport van aardolie en aardgas. Daarnaast geldt CSA Z245.21 voor Canadese pijpleidingprojecten. In de praktijk test DIN 30670 de afpelsterkte en kathodische onthechting bij maximaal 70 °C, terwijl ISO 21809-1 gedetailleerde temperatuurklassen tot 110 °C bevat, met verplichte tests bij de werkelijke bedrijfstemperatuur. Voor projecten met bedrijfstemperaturen boven 70 °C is ISO 21809-1 de veiligste norm om naar te verwijzen.Schrijft u 3LPE voor bij agressieve bodems of horizontaal gestuurde boringen (HDD), kies dan altijd de klasse met verhoogde dikte (v). De normale klasse (n) gaat uit van een lichte aanvulling en zeer beperkte mechanische belasting tijdens de plaatsing. Zowel stenige bodems en HDD-kruisingen als zoute kustbodems vereisen de verhoogde dikteklasse. De meerprijs bedraagt 8-12% van de totale coatingkosten, maar de extra prestaties wegen op tegen de tienvoudige kosten voor herstellingen op locatie.
Hoe wordt 3LPE-coating aangebracht? Het productieproces stap voor stap
 Op een 3LPE-productielijn bestaat het proces uit een reeks nauwkeurig gecontroleerde stappen. Elke stap hangt af van de nauwkeurigheid van de voorgaande stap. Dit is een van de factoren die vaker dan andere tot coatingproblemen leiden.
- Aanvoer en richten van de buizen — aangevoerde warm afgewerkte stalen buis, LSAW-buis of spiraalgelaste buis komt op de coatinglijn aan.
- Stralen — abrasief stralen tot Sa 2½ volgens ISO 8501-1, met een oppervlakteruwheid Rz van 40–90 µm (DIN 30670, §8.3.1)
- Reinigen en voorbehandelen — verdunnen met chromaten en fosfaten of wassen om de hechting te bevorderen
- Inductievoorverwarming — de buis wordt verwarmd tot 220-250 C (de temperatuurbewaking van het substraat is ingesteld op continue werking; de minimumtemperatuur ligt volgens DIN 30670 3 C boven het dauwpunt).
- FBE-poeder aanbrengen — een elektrostatisch spuitpistool spuit epoxypoeder op het hete buisoppervlak. Het poeder smelt bij contact met de buis, begint uit te vloeien en hardt uit.
- De lijmlaag extruderen — copolymeerlijm wordt met een zijdelingse wikkeling of een kruisbekmatrijs aangebracht terwijl de FBE nog in de gelfase zit
- De PE-laag vormen door extrusie — HDPE of MDPE wordt met een kruisbekmatrijs over de lijm geëxtrudeerd tot de gewenste dikte
- Waterkoeling — water wordt op de gecoate buis gesproeid zodat de temperatuur onder 60 c komt en de kristallijne structuur van de PE wordt gestabiliseerd
- Detectie van coatingporiën — 1000% van het buisoppervlak wordt geïnspecteerd bij 10k V/mm coatingdikte, maximaal 25k V (DIN 30670, Annex E)
- Voorbereiding van de buiseinden — de kale buiseinden worden voorbereid voor lassen op locatie; de afschuiningshoek van PE is ≤30° voor coatings dikker dan 2,2 mm
- Blaasvorming — veroorzaakt door vochtverontreiniging op het staaloppervlak vóór het voorverwarmen
- Visogen in de FBE-laag — ontstaan door overmatige uitharding als gevolg van een te hoge voorverwarmingstemperatuur of een te lage lijnsnelheid
- Rimpels in de PE-mantel — de extrusietemperatuur van PE is te laag of de koeling verloopt niet gelijkmatig over de omtrek
- Onthechting van de lijm — de lijm wordt aangebracht nadat de FBE de gelfase heeft verlaten (het tijdvenster bedraagt seconden, geen minuten)
3LPE, FBE of 3LPP: welke coating kiest u voor uw pijpleiding?
 De keuze tussen een buis met 3LPE-coating en een buis met FBE-coating is geen kwestie van kwaliteit: beide zijn ontworpen voor verschillende gebruiksomstandigheden. De vergelijkingstabel hieronder toont de werkelijke testresultaten volgens DIN 30670 en de specificaties van fabrikanten, zonder kwalitatieve beoordeling.
| Parameter | 3LPE | Alleen FBE | 3LPP |
|---|---|---|---|
| Max. bedrijfstemperatuur | +80 °C (Type S) | +85 °C | +110 to +145 °C |
| Min. verwerkingstemperatuur | –40 °C | –40 °C | –40 °C |
| Totale dikte | 1,8–3,7 mm | 0,3–0,6 mm | 1,8–3,7 mm |
| Afpelsterkte bij 23 °C | 100–150 N/cm | N/A (enkele laag) | 100–150 N/cm |
| Slagvastheid | ≥5 J/mm (Type N) | Beperkt | ≥5 J/mm |
| Geschikt voor | Ingegraven pijpleidingen, gematigde temperatuur | Inwendige bekleding, korte trajecten | Olie en gas bij hoge temperaturen, stadsverwarming |
Wat is het verschil tussen 3LPE- en FBE-coating?
FBE is een enkellaagse coating die rechtstreeks op het buisoppervlak wordt aangebracht; het gaat om een epox ylaag van doorgaans 300-600 m dik. Door de chemische eigenschappen hecht de coating sterk aan het staal en is ze bestand tegen corrosie, maar ze biedt weinig mechanische bescherming (één grote steen kan de coating tijdens het aanvullen beschadigen). 3LPE combineert een FBE-primer met een fusi gebonden polyethyleenlaag (FBE), lijm en een dikke polyethyleenmantel. Die mantel biedt voldoende bescherming tegen mechanische impact zonder het staal bloot te stellen. 3LPE is de standaardcoating voor ingegraven pijpleidingen die risico lopen op mechanische schade door bodembelasting, grondverplaatsingen of graafwerk door derden. FBE wordt vaker gebruikt als inwendige bekleding, voor korte leidingtrajecten waarbij het staal tijdens de installatie kan worden beschermd, of als uitwendige coating wanneer de bouwwerkzaamheden het risico op mechanische schade beperken. Zie onze volledige gids voor buizen met FBE-coating voor een gedetailleerde vergelijking naast elkaar.Wat is het verschil tussen 3LPE- en 3LPP-coating?
3LPP is een veelvoorkomende variant van 3LPE waarbij de polyethyleenmantel wordt vervangen door polypropyleen (PP). Hierdoor stijgt de maximale bedrijfstemperatuur van 80 C naar 110 – 145 C. De opbouw is dezelfde als bij 3LPE, namelijk een FBE-primer, lijm en geëxtrudeerde mantel. 3LPP is altijd duurder dan 3LPE en is alleen aangewezen wanneer de bedrijfstemperatuur hoger ligt dan de polyethyleenmantel aankan, bijvoorbeeld bij leidingen voor ruwe olie op hoge temperatuur en stadsverwarming (met stoomcondensaat boven 90 C).- Bedrijfstemperatuur 60 C + ingegraven: 3LPE, Type N (een goede algemene keuze voor de meeste projecten)
- Bedrijfstemperatuur 60-80 C + ingegraven: 3LPE, Type S (klasse voor een uitgebreid temperatuurbereik)
- Bedrijfstemperatuur > 80 C: 3LPP (upgrade vereist — PE wordt boven 80 C aangetast)
- kan zonder problemen door de pijpleidingvuller worden geplaatst onder het dikke zandbed… Korte pijpleiding + gecontroleerde installatie + gematigde omstandigheden: alleen FBE (lagere kosten, volstaat zonder risico op mechanische schade)
- 2NDOR Rocks: gestuurde boringen of rotsachtig terrein: dikkere 3LPE, verhoogde klasse (v) forlances
- Offshore-/onderzeese kruising → 3LPE + betongewichtscoating
Onder 80 C volstaat 3LPE. Boven 80 C kiest u 3LPP. Dit is het criterium voor de keuze van de meeste coatings voor ingegraven pijpleidingen op het land.
De vereisten voor afpelsterkte zijn aangepast aan de huidige productiemethoden. Uit uw ervaring met het transport en de aanleg van buizen met polyethyleencoatings weet u dat een hoge hechtsterkte wenselijk is om het risico op mechanische schade te beperken. Voor de corrosiebescherming is de hechtsterkte minder belangrijk, zolang aan de eisen voor de dikte en kwaliteit van de coating wordt voldaan.
— Voorwoord van DIN 30670:2012, Deutsches Institut für Normung (DIN)
Hoe 3LPE beschermt tegen corrosie van pijpleidingen
 Elke laag van 3LPE beschermt tegen een ander corrosieproces. De FBE-primer vormt een elektrochemische barrière op het grensvlak tussen staal en coating en remt zo de verplaatsing van ionen uit het grondwater. Tussen de primer en de buitenmantel remt de lijmlaag de waterverplaatsing op hun grensvlak.
De PE-mantel verhindert dat grote hoeveelheden water, zuurstof en opgeloste zouten de primer en het staal bereiken.
In de praktijk wordt buis met 3LPE-coating altijd gecombineerd met kathodische bescherming (CP). Een correct aangebrachte coating vermindert de benodigde CP-stroom met 90-99% ten opzichte van onbehandeld staal. Een goede coating op een pijpleiding vermindert dus aanzienlijk de hoeveelheid opofferingsanodemateriaal of opgedrukte stroom die nodig is om de beschermingspotentiaal in stand te houden. Bij een coatingporie, mechanische schade of veldlas biedt de CP aanvullende bescherming en voorkomt ze plaatselijke corrosie.
Een feit uit het voorwoord van DIN 30670:2012 spreekt een veelgehoorde mythe in de sector tegen: kathodische onthechting bij coatingporiën wijst niet op een verhoogd corrosierisico of een hogere CP-stroomdichtheid. De CD-test is vooral een indicator voor de oppervlaktevoorbereiding en voorspelt niet de corrosieprestaties in het veld.
Toepassingen: waar worden buizen met 3LPE-coating gebruikt?
 DIN 30670 bepaalt dat 3LPE-coating bedoeld is als corrosiebescherming voor ingegraven of ondergedompelde stalen buizen die vloeistoffen of gassen transporteren. (Dit toepassingsgebied is ruimer dan dat van ISO 21809-1, dat beperkt is tot pijpleidingen voor het transport van aardolie en aardgas.) Belangrijke toepassingen zijn onder meer:
- Transportleidingen voor olie en gas op het land; de meest voorkomende toepassing wereldwijd, met leidingstaalkwaliteiten van API 5L Grade B tot en met X80
- Aardgasdistributienetwerken; gasleidingen voor de stads- en regionale bevoorrading
- Watertransport en stadsleidingen; drinkwater (PE gecertificeerd volgens NSF/ANSI 61), afvalwater en toevoer van onbehandeld water
- Kruisingen met horizontaal gestuurde boringen (HDD); voor de mechanische belasting bij het terugtrekken kan de verhoogde dikteklasse (v) nodig zijn
- Onderzeese en rivierkruisingen; 3LPE gecombineerd met betongewichtscoating voor negatieve opwaartse kracht (met ERW-buis of LSAW-buis)
- Bovengrondse installaties die aan de buitenlucht zijn blootgesteld; zet deze om in verlichte installaties, airconditioningsystemen of apparatuurbehuizingen
- Pijpleidingen met een stabiele bedrijfstemperatuur boven 80 C; schakel over op 3LPP (polyamide) of polyurethaansystemen
- Beheersing van inwendige corrosie; 3LPE is alleen bedoeld voor uitwendig gebruik. Een inwendige bekleding met cementmortel of epoxy is noodzakelijk.
Kwaliteitstests, inspectie en coating van veldlassen
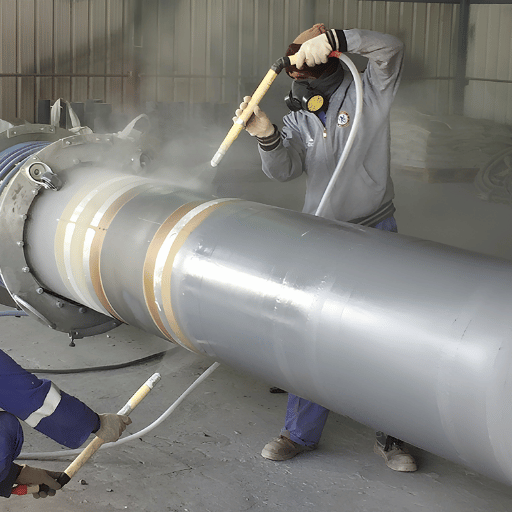 Kwaliteitscontrole tijdens de systematische toepassing van 3LPE-coating is essentieel voor de doeltreffendheid ervan. DIN 30670:2012 beveelt coatingcontroletests aan voor elke ploeg en elke batch, en systeemtests om de drie jaar. De norm bevat een handige tabel met de acceptatiecriteria.
| Test | Vereiste (DIN 30670) | Methode |
|---|---|---|
| Detectie van coatingporiën | Geen doorslag bij 10 kV/mm (max. 25 kV) | Annex E — 100% van het buisoppervlak |
| Afpelsterkte (23 °C) | ≥100 N/cm (plaat) / ≥45 N/cm (mof) | Annex D — hoek van 90°, 10 mm/min |
| Slagvastheid (23 °C) | ≥5 J/mm (Type N) / ≥7 J/mm (Type S) | Annex H — valgewicht, kop van 25 mm |
| Kathodische onthechting | ≤7 mm (23 °C/28 dagen of 60 °C/2 dagen) | Annex C — kunstmatig defect van 6 mm |
| Rek bij breuk | ≥400% | Annex F — trekproef, 23 °C |
| Indrukweerstand | ≤0,2 mm (23 °C) / ≤0,3 mm (50 °C) | Annex I — 10 N/mm², 24 uur |
- Inspectiechecklist voor ontvangst van 3LPE: 7 punten
- Controleer de coatingdikte op 12+ punten per buis (DIN 30670, Annex A)
- Controleer de resultaten van de poriëntest — geen doorslag bij de opgegeven spanning
- Controleer de registraties van de afpelsterkte — de waarden moeten voldoen aan Table 5 voor deze extrusiemethode
- Controleer het testrapport voor kathodische onthechting — maximaal 7mm
- Controleer de afschuiningsmaten — PE-afschuiningshoek 30 voor coatings >2,2 mm
- Voer een laatste visuele inspectie uit — gelijkmatige kleur, geen lakrimpels, blaasvorming of mechanische schade
- Bevestig de traceerbaarheid van de buis — coatingresultaten zijn gekoppeld aan het smelt-/lotnummer
Coating van veldlassen: verbindingen in pijpleidingen beschermen
Zoals de bovenstaande tabel laat zien, vormen de metalen verbindingen tussen pijpstukken tijdens de installatie de zwakste plek in het coatingsysteem van de pijpleiding. Na het lassen op locatie blijft het staal blootliggen en is de bescherming daar het minst sterk. Een casestudy van AMPP (Association for Materials Protection and Performance) beschrijft een delaminatieprobleem op een 24″-gastransportleiding in Mexico. Mechanische schade door een graafmachine veroorzaakte het defect aan de coating ter plaatse tijdens de inbedrijfstelling. Dit toont aan dat de installatiewerkzaamheden even belangrijk zijn als de coating in de fabriek. Er zijn drie gangbare methoden om veldlassen in 3LPE-pijpleidingen te coaten:- Krimpmoffen (HSS) — de meest gangbare methode voor 3LPE-pijpleidingen; mof met twee lagen, lijm en PE (aangebracht bij ongeveer 80-120 C met een propaanbrander); lage investering in apparatuur, maar hoge eisen aan de vakbekwaamheid
- FBE ter plaatse aangebracht — poeder wordt op de voorverwarmde laszone gespoten; een duur coatingsysteem waarvoor draagbare inductieverwarming en spuitapparatuur nodig zijn
- Spuitgegoten polypropyleen (IMPP) — de beste prestaties voor coating van veldlassen; aangebracht bij HDD-kruisingen en andere kwetsbare zones waar een defect aan de veldlas niet mag optreden
Markttrends en vooruitzichten voor pijpleidingcoatings
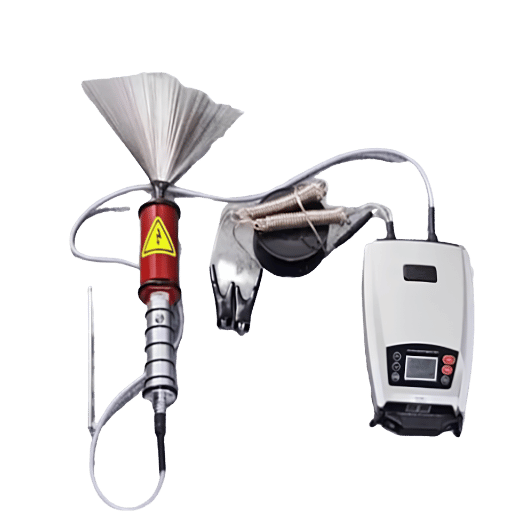 Volgens Persistence Market Research bedraagt de wereldwijde markt voor buiscoatings in 2026 naar schatting US $10,0 billion en zal die tegen 2033 naar verwachting US $14,0 billion bereiken, met een CAGR van 4,9%. Uit gegevens van onderzoeksbureau Mordor Intelligence blijkt dat uitwendige coatings (binnen deze categorie) het grootste marktaandeel vertegenwoordigen, met 78,25%, en tot 2031 groeien met een CAGR van 5,26%.
Drie technologische trends geven vorm aan de volgende generatie coatingsystemen voor pijpleidingen:
- Biogebaseerde polyethyleenverbindingen — onderzoek naar PE op basis van pinda’s en suikerrietethanol om de koolstofvoetafdruk te verkleinen zonder de prestaties bij gebruik in 3LPE-coating aan te tasten
- Slimme coatings met geïntegreerde sensoren — glasvezelsensoren voor realtime integriteitsbewaking, ingebed in het coatingsysteem, zonder graafwerkzaamheden; deze aanpak wordt beschreven in het AMPP 2026 U.S. Pipeline Industry report
- Systemen voor toepassing bij lage temperaturen — de volgende FBE-formulering maakt een lagere voorverwarmingstemperatuur mogelijk, zodat staalsoorten met hoge sterkte (X70, X80) kunnen worden gecoat zonder verbrossing in de warmtebeïnvloede zone
Veelgestelde vragen over 3LPE-coating
V: Wat is 3LPE-coating?
Antwoord bekijken
V: Welke norm geldt voor 3LPE-coating?
Antwoord bekijken
V: Wat is de maximale bedrijfstemperatuur voor een buis met 3LPE-coating?
Antwoord bekijken
V: Hoe lang gaat 3LPE-coating mee?
Antwoord bekijken
V: Kunnen buizen met 3LPE-coating worden gebruikt voor drinkwatersystemen?
Antwoord bekijken
V: Wat is het verschil tussen een 3LPE- en een 2LPE-coating?
Antwoord bekijken
3LPE-gecoate buizen nodig voor uw leidingproject?
Wij leveren stalen buizen met 3LPE-coating volgens de specificaties DIN 30670 en ISO 21809-1. Bezorg ons uw vereisten, samen met de gewenste coatingklasse en laagdikte, en wij bezorgen u een gedetailleerde offerte.
Vraag een offerte aan →Over deze analyse
Dit artikel is grotendeels gebaseerd op de norm DIN 30670:2012, de technische documentatie van ISO 21809-1 en praktijkgevallen uit de corrosietechniek van AMPP, aangevuld met marktonderzoek van Mordor Intelligence en Persistence Market Research. Alle vermelde specificaties verwijzen naar de recentste versie van de norm uit april 2026. Baling Steel heeft buizen met 3LPE-coating voor verschillende media op voorraad, met diameters van DN 25 tot DN 1600. De coatinginformatie in dit artikel is gebaseerd op dezelfde normen die onze kwaliteitsinspecteurs gebruiken voor de uitgaande controle.
Referenties en bronnen
- DIN 30670:2012 — Polyethyleencoatings op stalen buizen en fittingen — German Institute for Standardization (DIN)
- ISO 21809-1 — Externe coatings voor ingegraven of ondergedompelde pijpleidingen — International Organization for Standardization
- Visuele kwantitatieve karakterisering van externe corrosie in pijpleidingen met 3LPE-coating — U.S. National Library of Medicine (PMC/NCBI)
- Praktijkgeval: delaminatie van een drielaagse coating — de organisatie AMPP (Association for Materials Protection and Performance)
- Trends en marktstatistieken voor buiscoatings, 2033 — Persistence Market Research
- Marktomvang en marktaandeel van buiscoatings — Mordor Intelligence
- De Amerikaanse pijpleidingindustrie 2026 — AMPP Knowledge Hub
Gerelateerde artikelen
- De complete gids voor buizen met 3LPE-coating — productspecificaties en bestelling
- Inzicht in buizen met FBE-coating — wanneer volstaat een epoxylaag
- Leidingbuizen: types, normen en toepassingen voor transport van olie en gas
- Keuzehulp voor spiraalgelaste buizen — productie en toepassingen van SSAW-buizen
- Stalen casingbuizen — complete gids voor boortoepassingen en wegkruisingen
Beoordeeld door het engineeringteam van Baling Steel | Laatst bijgewerkt: april 2026