


3LPE 塗層鋼管採用三層聚乙烯系統,包含熔結環氧底漆、共聚物黏著劑與高密度聚乙烯外護層,可在 30 至 50 年間保護埋地鋼管,避免腐蝕與機械損傷。美國國家醫學圖書館(PMC/NCBI)的一項 ²025 年研究指出,3LPE 塗層鋼管是全球最受青睞的石油與天然氣輸送方案。
本指南逐層說明塗層結構,整理多數供應商未列出的 DIN 30670 規格表,比較 3LPE、FBE 與 3LPP 的實際測試結果,並提供簡明的單層決策模型,讓您能快速選定塗層。3LPE 塗層系統規格摘要
| 層數 | 3 層 — FBE 底漆+共聚物黏著劑+HDPE/MDPE 外套 |
| 總厚度 | 1.8–3.7 mm(依鋼管外徑與厚度等級而異) |
| 溫度範圍 | N 型:–20 °C 至 +60 °C|S 型:–40 °C 至 +80 °C |
| 設計壽命 | 30–50 年(妥善施工並採用陰極防蝕時) |
| 主要標準 | DIN 30670:2012、ISO 21809-1:2018、CSA Z245.21 |
| 鋼管直徑範圍 | DN 25 至 DN 1600+(熱加工、LSAW、SSAW、ERW) |
什麼是 3LPE 塗層?三層防護系統
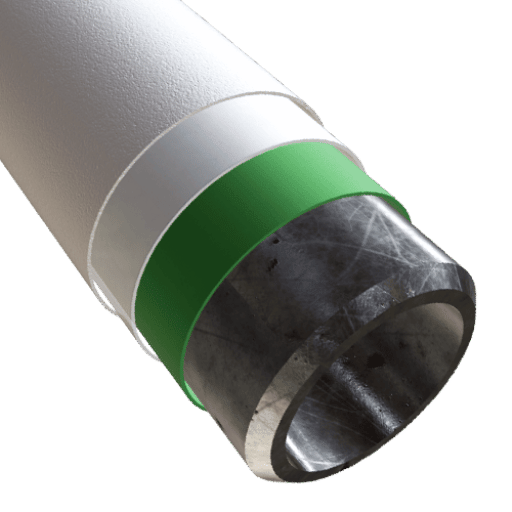 3LPE 是三層聚乙烯(Three-Layer Polyethylene)的縮寫,是一種多層外部塗層系統,透過三道不同的防護層包覆鋼管。每一層都針對特定的失效模式提供防護,彌補單層塗層難以應對的問題。
第 1 層 — 熔融黏結環氧樹脂(FBE)底漆:熱固性環氧樹脂粉末經熱噴塗於加熱後的鋼材表面,最低厚度為 60 m,以符合 DIN 30670:2012 第 7.3.2 節。FBE 可與鋼材表面形成化學鍵結,提供主要的耐腐蝕屏障。若沒有其他屏障補強,數年後水氣仍可能滲透至鋼材表面。
第 2 層 — 共聚物黏著劑:改質聚乙烯黏著劑,趁 FBE 塗層仍熱時噴塗於其上。最低厚度:140 m(DIN 30670 第 7.3.3 節)。此層在堅硬的環氧樹脂底漆與柔韌的聚乙烯外套之間形成化學黏結。實際測試結果顯示,剝離強度是塗層長期性能的關鍵指標,因此這一層最常接受測試。
第 3 層 — HDPE 或 MDPE 外套:以擠出方式形成的聚乙烯外層,可提供物理、衝擊與化學防護,抵禦粗糙回填土造成的摩擦與磨耗,以及地層移動產生的剪力。外層也能阻隔水氣,保護下方各層。整體系統平均厚度從小直徑鋼管的 1.8 mm,到 DN 800 以上鋼管的 3.7 mm 不等。
三層共同構成持續防護系統:FBE 可抑制鋼材表面的化學侵蝕,黏著層可避免塗層在溫度循環期間剝離,而聚乙烯外套比薄型環氧樹脂層更能有效抵禦物理損傷。
3LPE 塗層厚度、溫度限制與標準
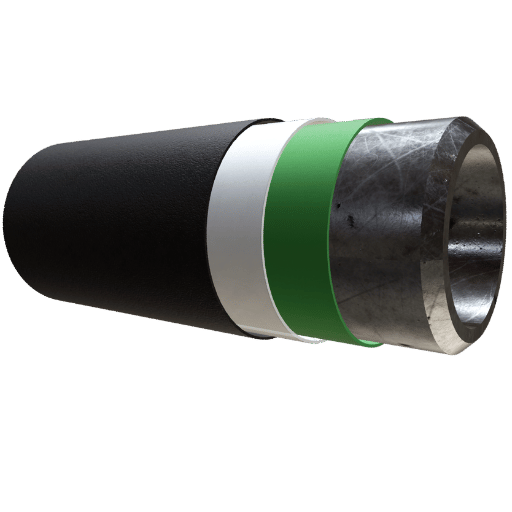 塗層厚度並非固定數值;同尺寸鋼管的塗層厚度會依專案指定的塗層等級而異。DIN 30670:2012 表 3 規定聚乙烯塗層系統的最低總厚度如下:
| 鋼管尺寸(DN) | 一般級(n),mm | 加厚級(v),mm |
|---|---|---|
| ≤ DN 100 | 1.8 | 2.5 |
| > DN 100 至 ≤ DN 250 | 2.0 | 2.7 |
| > DN 250 至 < DN 500 | 2.2 | 2.9 |
| ≥ DN 500 至 < DN 800 | 2.5 | 3.2 |
| ≥ DN 800 | 3.0 | 3.7 |
來源:DIN 30670:2012,表 3。若低於最低厚度的區域長度小於每 1m 鋼管長度中的 5cm,部分區域允許低於最低值最多 10%。
3LPE 塗層適用哪項標準?
全球 3LPE 塗層主要遵循兩套標準:DIN 30670:2012 是沿用多年的德國/歐洲標準,適用於輸送水、天然氣與液體的鋼管聚乙烯塗層(以及 ISO 21809-1 未涵蓋的項目);ISO 21809-1:2018 則是石油與天然氣管線輸送系統的國際協調標準。另有適用於加拿大管線專案的 CSA Z245.21。 實務上,DIN 30670 的剝離強度與陰極剝離測試最高溫度為 70 °C;ISO 21809-1 則列有最高 110 °C 的詳細溫度等級,並要求在實際操作溫度下進行測試。操作溫度高於 70 °C 的專案,參照 ISO 21809-1 是較安全的規格選擇。若 3LPE 塗層用於腐蝕性土壤或 HDD(水平定向鑽掘)工程,請務必指定「加厚級」(v)。「一般級」(n)是以輕度回填、鋪設期間機械應力極低為前提。岩石地層、HDD 穿越工程及沿海鹽分較高的土壤都需要加厚級;雖然塗層成本會增加 8-12%,但效能提升可抵銷現場維修成本增加十倍的風險。
3LPE 塗層施工方式:逐步解析生產流程
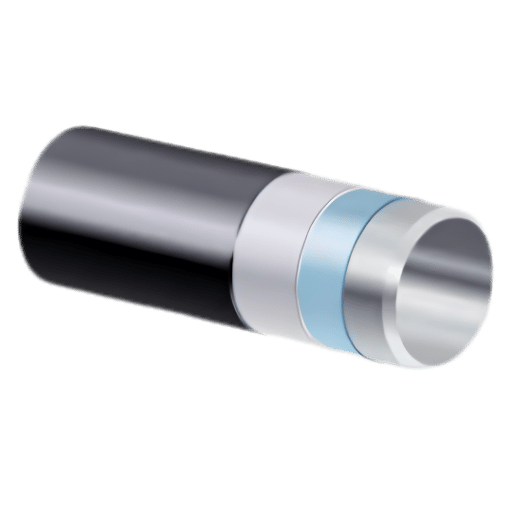 3LPE 生產線的流程由一系列嚴格管控的步驟組成,每個階段都取決於前一階段的精確度。流程管控也是造成塗層失效的重要因素之一。
- 鋼管進料與矯直 — 送入塗層生產線的鋼管包括熱加工鋼管、LSAW 鋼管或螺旋銲接鋼管。
- 噴砂清理 — 依 ISO 8501-1 進行 Sa 2½ 級磨料噴砂,使表面粗糙度 Rz 達 40–90 µm(DIN 30670,§8.3.1)
- 清潔與前處理 — 以稀釋的鉻酸鹽與磷酸鹽處理或水洗,以提升附著力
- 感應預熱 — 將鋼管加熱至 220-250 C(基材溫度監測器設定為連續運作;依 DIN 30670,最低溫度須高於露點 3 C)。
- 施作 FBE 粉末 — 使用靜電噴槍將環氧樹脂粉末噴塗至熱鋼管表面;粉末接觸鋼管後開始熔融、流動並固化。
- 擠出黏著層 — 趁 FBE 仍處於凝膠階段,以側向包覆或十字機頭模具塗佈共聚物黏著劑
- 擠出 PE 層 — 使用十字機頭模具,將 HDPE 或 MDPE 擠出覆蓋於黏著層上,達到指定厚度
- 水冷淬火 — 對塗層鋼管噴水,使溫度降至 60 c 以下,穩定 PE 結晶結構
- 假日檢測-以 10k V/mm 的塗層厚度設定,檢測 1000% 的鋼管表面,最高 25k V(DIN 30670,附錄 E)
- 預留裸管端 — 製備裸露鋼管端,以便現場銲接;塗層厚度大於 2.2 mm 時,PE 倒角角度 ≤30°
- 起泡 — 預熱前鋼材表面受水氣污染所致
- FBE 層出現魚眼 — 預熱溫度過高或生產線速度過慢,導致過度固化
- PE 外套起皺 — PE 擠出溫度過低,或圓周方向冷卻不均
- 黏著層脫黏 — FBE 已超過凝膠階段後才施作黏著劑(可用時間以秒計,不是分鐘)
3LPE、FBE 與 3LPP 比較:管線塗層該如何選擇?
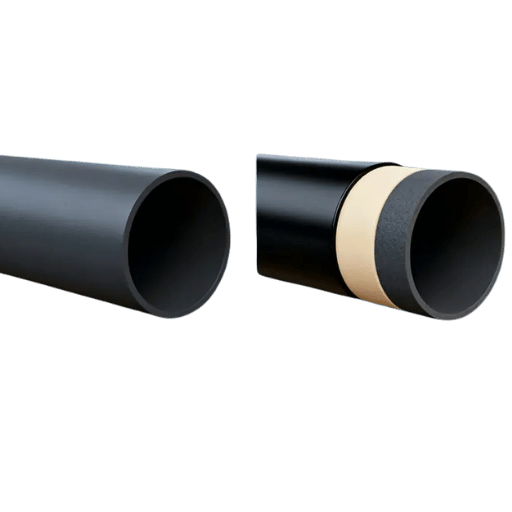 選用 3LPE 塗層鋼管或FBE 塗層鋼管,並非品質優劣的問題,而是兩者適用於不同的操作情境。以下比較表呈現 DIN 30670 的實際測試結果與製造商規格,不對品質作主觀評價。
| 參數 | 3LPE | 僅 FBE | 3LPP |
|---|---|---|---|
| 最高操作溫度 | +80 °C(S 型) | +85 °C | +110 至 +145 °C |
| 最低搬運溫度 | –40 °C | –40 °C | –40 °C |
| 總厚度 | 1.8–3.7 mm | 0.3–0.6 mm | 1.8–3.7 mm |
| 23 °C 時的剝離強度 | 100–150 N/cm | 不適用(單層) | 100–150 N/cm |
| 耐衝擊性 | ≥5 J/mm(N 型) | 有限 | ≥5 J/mm |
| 最適用途 | 埋地管線、中等溫度 | 內襯、短距離管線 | 高溫石油與天然氣、區域供熱 |
3LPE 與 FBE 塗層有何不同?
FBE 是直接施作於鋼管表面的單層塗層,通常為厚度 300-600 m 的環氧樹脂層。由於其化學特性,塗層能緊密附著於鋼材並抵抗腐蝕,但機械防護能力有限(回填時遭大型岩石撞擊一次,就可能撕裂塗層)。3LPE 則以 FBE 作為底漆,再結合黏著劑與厚聚乙烯外套,形成熔融黏結的聚乙烯層,可在不使鋼材外露的情況下,提供足夠的機械衝擊防護。3LPE 是埋地管線的標準塗層,適用於可能遭受回填土、地層移動或第三方開挖所造成機械危害的環境。FBE 較常用作內襯;也適用於鋼材在安裝期間可受到管控的短距離管線,或現場施工能降低機械損傷風險時,作為外部塗層。 如需詳細比較,請參閱我們的FBE 塗層鋼管完整指南。3LPE 與 3LPP 塗層有何不同?
3LPP 是 3LPE 的常見變體,將聚乙烯外套改為聚丙烯(PP),使最高操作溫度從 80 C 提高至 110 – 145 C。其結構與 3LPE 相同,也就是 FBE 底漆、黏著劑及擠出外套。3LPP 的價格一律高於 3LPE,僅應在操作溫度超出聚乙烯外套的耐受範圍時指定,例如高溫原油管線或區域供熱(蒸汽冷凝水溫度超過 90 C)。- 操作溫度 60 C + 埋地管線:選用 3LPE、N 型(適用多數專案的一般選擇)
- 操作溫度 60-80 C + 埋地管線:選用 3LPE、S 型(較高溫度等級)
- 操作溫度 > 80 C:選用 3LPP(須升級;PE 在 80 C 以上會劣化)
- 在厚砂層下,管線可由接頭填料施工而不會產生問題……短距離管線+施工管控完善+中等條件:僅採用 FBE(成本較低,無機械風險時已足夠)
- 2NDOR 岩石、定向鑽掘或岩石地形:採用加厚級(v)3LPE,適用於岩石地層
- 離岸/海底穿越工程 → 3LPE+混凝土配重塗層
低於 80 C,選用 3LPE 即可;高於 80 C,選用 3LPP。這是選擇多數陸上埋地管線塗層時的參考準則。
剝離強度要求已依現行生產方式調整。根據聚乙烯塗層鋼管運輸與鋪設經驗,高黏結強度有助於降低機械損傷的可能性;但只要塗層達到厚度與品質要求,黏結強度對其耐腐蝕防護效果的重要性就沒那麼高。
— DIN 30670:2012 前言,德國標準化協會(DIN)
3LPE 如何防止管線腐蝕
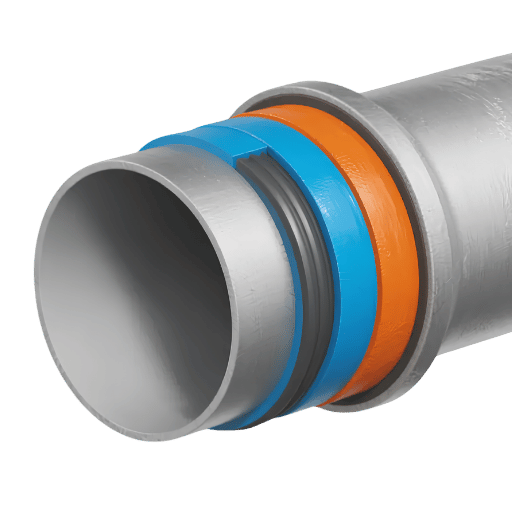 3LPE 的每一層都能應對不同的腐蝕途徑。FBE 底漆在鋼材與塗層的界面形成電化學屏障,抑制地下水中的離子移動。黏著層位於底漆與外套之間,可抑制水分在兩層界面間移動。
PE 外套可阻擋大量水分、氧氣與溶解鹽分,避免其接觸底漆與鋼材界面。
在實際應用中,3LPE 塗層鋼管一律搭配陰極防蝕(CP)使用。相較於裸鋼,妥善施工的塗層可使 CP 電流需求降低 90-99%;也就是說,良好的管線塗層能大幅減少維持保護電位所需的犧牲陽極材料或外加電流。若塗層出現漏點、機械損傷或現場接頭裸露,CP 會提供後備防護,抑制局部腐蝕。
DIN 30670:2012 標準前言中的一項事實與業界常見迷思相反:塗層漏點發生陰極剝離,並不代表腐蝕風險升高或 CP 電流密度增加。陰極剝離測試主要用於評估表面處理,不是預測現場腐蝕性能的指標。
3LPE 塗層鋼管的應用範圍
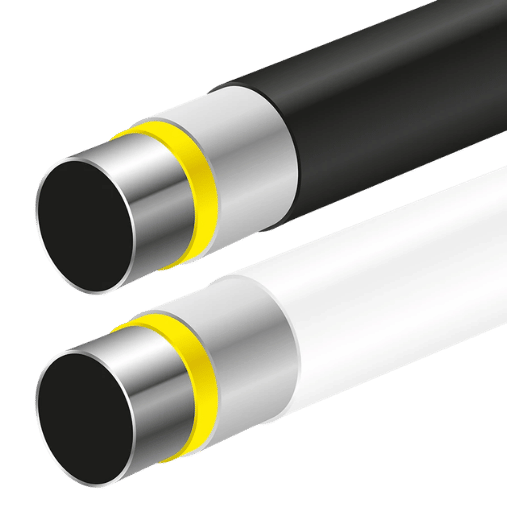 DIN 30670 規定,3LPE 塗層適用於運送液體或氣體的埋地或水下鋼管,作為耐腐蝕防護。(其適用範圍比 ISO 21809-1 更廣;後者僅適用於石油與天然氣輸送管線。)主要用途包括:
- 陸上石油與天然氣輸送;全球最常見的應用,使用輸送管線鋼級,從API 5L B 級到 X80
- 天然氣配氣網路;城市與區域供氣管線
- 輸水管線與城市供水管;飲用水(採用符合 NSF/ANSI 61 的 PE)、廢水及原水供應
- 水平定向鑽掘(HDD)穿越工程;因應回拖機械應力,可能需要加厚級(v)
- 海底與河川穿越工程;3LPE 搭配混凝土配重塗層以提供負浮力(使用ERW 鋼管或 LSAW 鋼管)
- 地面裸露設施;將地面裸露設施改為供電照明、空調設備或設備遮蔽棚
- 穩定操作溫度高於 80 C 的管線;改用 3LPP(「聚醯胺」)或聚氨酯系統
- 內部腐蝕管控;3LPE 僅用於外部,必須另採水泥砂漿或環氧樹脂內襯。
品質測試、檢驗與現場接頭塗層
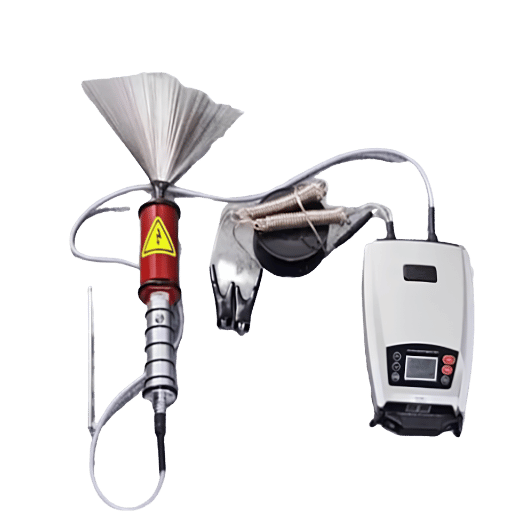
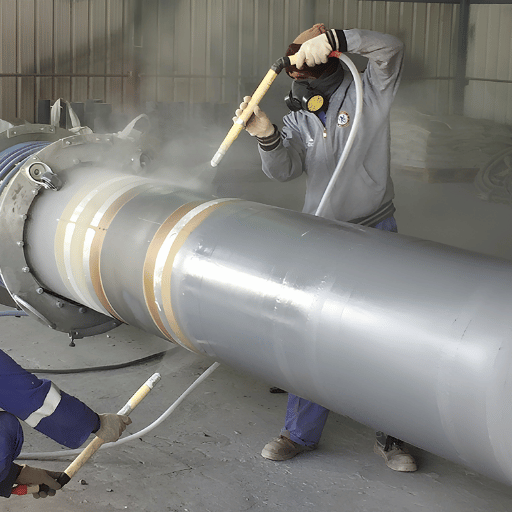 3LPE 塗層系統施工的品質管控對防護成效至關重要。DIN 30670:2012 建議每個班次或批次進行塗層管控測試,並每三年進行系統測試。標準中的表格清楚列出驗收準則。
| 測試項目 | 要求(DIN 30670) | 方法 |
|---|---|---|
| 漏點檢測 | 10 kV/mm 下不得放電(最高 25 kV) | 附錄 E — 鋼管表面 100% 檢驗 |
| 剝離強度(23 °C) | ≥100 N/cm(片材)/≥45 N/cm(套筒) | 附錄 D — 90° 角度,10 mm/min |
| 耐衝擊性(23 °C) | ≥5 J/mm(N 型)/≥7 J/mm(S 型) | 附錄 H — 落錘,25 mm 錘頭 |
| 陰極剝離 | ≤7 mm(23 °C/28 天或 60 °C/2 天) | 附錄 C — 6 mm 人工缺陷 |
| 斷裂伸長率 | ≥400% | 附錄 F — 拉伸測試,23 °C |
| 抗壓痕性 | ≤0.2 mm(23 °C)/≤0.3 mm(50 °C) | 附錄 I — 10 N/mm²,24 小時 |
- 3LPE 鋼管收貨檢驗 7 點檢查表
- 確認塗層厚度 — 每支鋼管測量 12+ 個位置(DIN 30670,附錄 A)
- 確認漏點檢測結果 — 指定電壓下不得放電
- 確認剝離強度紀錄 — 數值須符合此擠出方式的表 5 要求
- 檢視陰極剝離測試報告 — 最大值 7mm
- 檢查預留裸管端尺寸 — 塗層厚度 >2.2 mm 時,PE 倒角角度 30
- 最終目視檢驗 — 顏色均勻,無塗漆皺褶、氣泡或機械損傷
- 確認鋼管可追溯性 — 塗層檢測結果須連結至爐號/批號
現場接頭塗層:保護管線接頭
如上表所示,安裝期間的金屬接頭處是整條管線塗層系統中最脆弱的部位:每支鋼管兩端的塗層都會預留裸管端,現場銲接後,裸露鋼材便成為防護最薄弱處。AMPP(材料防護與性能協會)發表的一項案例研究,說明墨西哥一條 24″ 輸氣管線在試運轉前,因挖土機作業造成機械損傷,導致現場塗層失效並發生剝離;此案例證明,安裝施工與工廠塗層作業同樣重要。 3LPE 管線常見的現場接頭塗層方法有三種:- 熱縮套(HSS)— 3LPE 管線最常見的方法;採用雙層結構,即黏著劑+PE 套筒(使用丙烷噴燈於約 80-120 C 下施工);設備初期投資低,但對施工技術要求高
- 現場施作 FBE — 將粉末噴塗於預熱後的銲接區;塗層系統成本高,須使用可攜式感應加熱與噴塗設備
- 射出成型聚丙烯(IMPP)— 現場接頭塗層中性能最高;用於 HDD 穿越工程及其他敏感區域,避免現場接頭失效
管線塗層市場趨勢與產業展望
 根據Persistence Market Research的資料,2026 年全球管線塗層市場規模估計已達 US $10.0 billion,預計到 2033 年將達 US $14.0 billion,年複合成長率(CAGR)為 4.9%。Mordor Intelligence這家本地研究公司指出,外部塗層(類別內)占最大市場份額,達 78.25%,且至 2031 年的 CAGR 為 5.26%。
三項技術趨勢正在形塑新一代管線塗層系統:
- 生質聚乙烯混合材料 — 探討花生與甘蔗乙醇基 PE,以降低碳足跡,同時確保用於 3LPE 塗層時不影響性能
- 配備感測器的智慧塗層 — 將光纖監測感測器嵌入塗層系統,即可即時監測結構完整性,無須開挖;AMPP 2026 美國管線產業報告中也提及此作法
- 低溫施工系統 — 新一代 FBE 配方可降低預熱溫度,讓高強度鋼級(X70、X80)施作塗層時不會造成熱影響區脆化
3LPE 塗層常見問題
問:什麼是 3LPE 塗層?
查看答案
問:3LPE 塗層適用哪項標準?
查看答案
問:3LPE 塗層鋼管的最高操作溫度是多少?
查看答案
問:3LPE 塗層的使用壽命有多長?
查看答案
問:3LPE 塗層鋼管可用於飲用水系統嗎?
查看答案
問:3LPE 與 2LPE 塗層有何差異?
查看答案
您的管線工程需要 3LPE 塗層鋼管嗎?
我們供應符合 DIN 30670 和 ISO 21809-1 規格的 3LPE 塗層鋼管。請提供您的需求,以及塗層等級與厚度規格,我們將為您提供詳細報價。
索取報價 →分析說明
本文主要參考 DIN 30670:2012 標準、ISO 21809-1 技術文件,以及 AMPP 腐蝕工程案例研究,並參照 Mordor Intelligence 與 Persistence Market Research 進行的產業市場研究。文中提及的所有規格均依據截至 2026年四月的最新標準版本。Baling Steel 備有適用於不同介質、管徑 DN 25 至 DN 1600 的 3LPE 塗層鋼管;本文所述的塗層資訊,與品質檢驗人員出貨檢驗時採用的標準一致。
參考資料
- DIN 30670:2012 — 鋼管與管件用聚乙烯塗層 — German Institute for Standardization (DIN)
- ISO 21809-1 — 埋地或水下管線外部塗層 — International Organization for Standardization
- 3LPE 塗層管線外部腐蝕的視覺定量分析 — U.S. National Library of Medicine (PMC/NCBI)
- 案例紀錄:三層塗層剝離失效 — AMPP(材料防護與性能協會)
- 管材塗層市場趨勢與產業統計,2033 — Persistence Market Research
- 管材塗層市場規模與市占率分析 — Mordor Intelligence
- 美國管線產業 2026 — AMPP Knowledge Hub
相關文章
內容由 Baling Steel 工程團隊審閱|最後更新:2026年四月

