


Um tubo com revestimento 3LPE tem um sistema de polietileno de três camadas: primário epóxi fundido por fusão, adesivo de copolímero e revestimento exterior de polietileno de alta densidade, que protege tubagens de aço enterradas contra a corrosão e os danos mecânicos durante 30 to 50 anos. Um estudo de ²025 na U.S. National Library of Medicine (PMC/NCBI) indica que os tubos de aço com revestimento 3LPE são a solução preferida em todo o mundo para o transporte de petróleo e gás.
Este guia explica cada camada, apresenta as tabelas de especificações da DIN 30670 que muitos fornecedores omitem, compara o 3LPE com o FBE e o 3LPP com resultados de ensaios reais e propõe um modelo simples de decisão em uma etapa para escolher o revestimento.Especificações rápidas: sistema de revestimento 3LPE
| Camadas | 3 — primário FBE + adesivo de copolímero + revestimento exterior HDPE/MDPE |
| Espessura total | 1,8–3,7 mm (varia consoante o diâmetro exterior do tubo e a classe de espessura) |
| Intervalo de temperatura | Tipo N: –20 °C a +60 °C | Tipo S: –40 °C a +80 °C |
| Vida útil de projeto | 30–50 anos (com aplicação adequada e proteção catódica) |
| Principais normas | DIN 30670:2012, ISO 21809-1:2018, CSA Z245.21 |
| Intervalo de diâmetros dos tubos | DN 25 a DN 1600+ (acabamento a quente, LSAW, SSAW, ERW) |
O que é o revestimento 3LPE? O sistema de proteção de três camadas
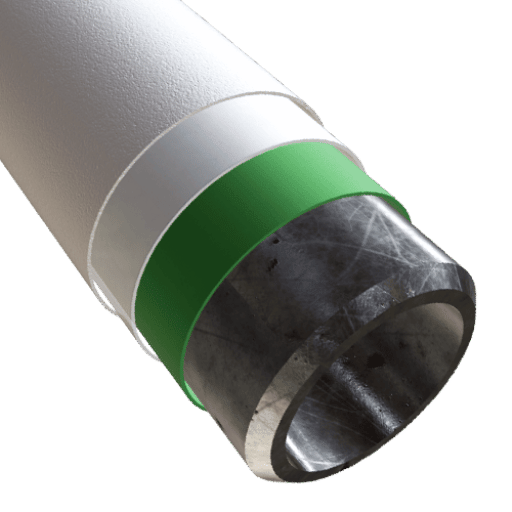 3LPE significa polietileno de três camadas: um sistema de revestimento exterior multicamada que envolve o tubo de aço com três barreiras distintas. Cada camada responde a um modo de falha específico que os revestimentos de camada única não conseguem contrariar.
Camada 1 — Primário epóxi fundido por fusão: pó epóxi termoendurecível pulverizado termicamente sobre o aço aquecido, com uma espessura mínima de 60 m, para cumprir a DIN 30670:2012, Secção 7.3.2. O FBE cria a ligação química com a superfície do aço e forma a principal barreira contra a corrosão. Sem essa camada, a humidade pode alcançar a superfície do aço ao fim de alguns anos, se não existir uma barreira adicional.
Camada 2 — Adesivo de copolímero: adesivo de polietileno modificado, aplicado por pulverização sobre a camada de FBE ainda quente. Espessura mínima: 140 m (DIN 30670, Secção 7.3.3). Esta camada cria a ligação química entre o primário epóxi rígido e o revestimento exterior flexível de polietileno. É a camada mais sujeita a ensaios reais, cujos resultados de resistência ao destacamento determinam o desempenho do revestimento ao longo do tempo.
Camada 3 — Revestimento exterior de HDPE ou MDPE: camada extrudida de polietileno que oferece proteção física, contra impactos e química, face à fricção, à abrasão causada por aterros com pedras e às forças de cisalhamento do solo durante os movimentos do terreno. A camada exterior também funciona como barreira contra a humidade, para preservar as camadas inferiores. A espessura média total do sistema é de 1,8 mm em tubos de pequeno diâmetro e de 3,7 mm em tubos acima de DN 800.
As três camadas integram o sistema de proteção duradoura: o FBE limita o ataque químico na superfície do aço, a camada adesiva evita o destacamento durante os ciclos térmicos e o revestimento de polietileno protege contra danos físicos com maior eficácia do que uma camada de epóxi mais fina.
Espessura, limites de temperatura e normas do revestimento 3LPE
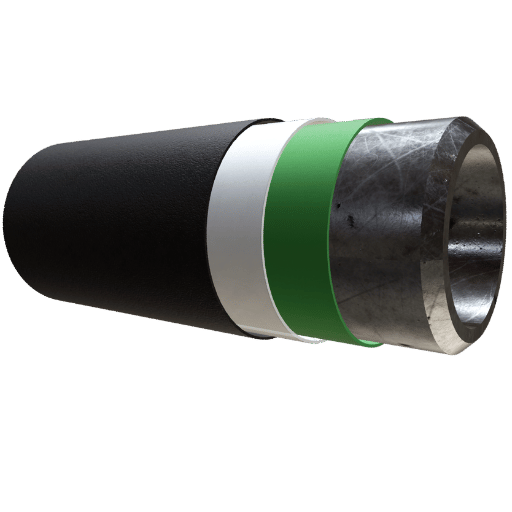 A espessura do revestimento não é um valor único; varia entre tubos de dimensão semelhante consoante a classe de revestimento especificada para o projeto. A Tabela 3 da DIN 30670:2012 define a espessura total mínima do sistema de revestimento de polietileno, conforme indicado abaixo:
| Dimensão do tubo (DN) | Classe normal (n), mm | Classe aumentada (v), mm |
|---|---|---|
| ≤ DN 100 | 1.8 | 2.5 |
| > DN 100 a ≤ DN 250 | 2.0 | 2.7 |
| > DN 250 a < DN 500 | 2.2 | 2.9 |
| ≥ DN 500 a < DN 800 | 2.5 | 3.2 |
| ≥ DN 800 | 3.0 | 3.7 |
Fonte: DIN 30670:2012, Tabela 3. Em algumas zonas, admite-se uma espessura até 10% inferior ao mínimo, desde que tenham menos de 5cm de comprimento por cada 1m de tubo.
Qual é a norma aplicável ao revestimento 3LPE?
Existem dois conjuntos principais de normas para revestimentos 3LPE em todo o mundo: a DIN 30670:2012, já utilizada há algum tempo e norma alemã/europeia para revestimentos de polietileno em tubos de aço destinados ao transporte de água, gás e líquidos (e para matérias que não estão abrangidas pela ISO 21809-1); e a ISO 21809-1:2018, norma internacional harmonizada para sistemas de transporte por tubagem de petróleo e gás natural. Existe ainda um terceiro conjunto de normas, a CSA Z245.21, aplicável a projetos de tubagens no Canadá. Na prática, a DIN 30670 especifica ensaios de resistência ao destacamento e de descolamento catódico até uma temperatura máxima de 70 °C, enquanto a ISO 21809-1 define classes de temperatura detalhadas até 110 °C e exige ensaios à temperatura de serviço efetiva. Para projetos com temperaturas de serviço superiores a 70 °C, a ISO 21809-1 é a referência mais segura.Ao especificar 3LPE para solos agressivos ou perfuração horizontal direcional (HDD), especifique sempre a classe de espessura «aumentada» (v). A classe «normal» (n) pressupõe um aterro ligeiro e pouco esforço mecânico durante a instalação. Terreno rochoso, travessias HDD e solos salinos costeiros exigem a espessura aumentada. O acréscimo representa 8-12% do custo total do revestimento, mas os benefícios de desempenho adicionais compensam os custos de reparação no terreno, dez vezes superiores.
Como se aplica o revestimento 3LPE: processo de produção passo a passo
 Numa linha de produção 3LPE, o processo consiste numa sequência de etapas rigorosamente controladas, cada uma dependente da precisão da etapa anterior. É uma das variáveis que mais contribui para as falhas do revestimento.
- Receção e endireitamento dos tubos — os tubos de aço com acabamento a quente, os tubos LSAW ou os tubos soldados em espiral são recebidos na linha de revestimento.
- Limpeza por jato abrasivo — decapagem abrasiva até Sa 2½, conforme a ISO 8501-1, para obter uma rugosidade superficial Rz de 40–90 µm (DIN 30670, §8.3.1)
- Limpeza e pré-tratamento — aplicação diluída de cromatos e fosfatos ou lavagem para promover a aderência
- Pré-aquecimento por indução — o tubo é aquecido a 220-250 C (monitorização contínua da temperatura do substrato; temperatura mínima 3 C acima do ponto de orvalho, conforme a DIN 30670).
- Aplicação de pó FBE — uma pistola de pulverização eletrostática projeta pó epóxi sobre a superfície quente do tubo; o pó começa a fundir ao entrar em contacto com o tubo, fluindo e iniciando a cura.
- Extrusão da camada adesiva — o adesivo de copolímero é aplicado por enrolamento lateral ou por uma fieira de cruzeta enquanto o FBE ainda está na fase de gel
- Formação da camada de PE por extrusão — o HDPE ou MDPE é extrudido sobre o adesivo com uma fieira de cruzeta até atingir a espessura pretendida
- Arrefecimento por água — pulveriza-se água sobre o tubo revestido até a temperatura ficar abaixo de 60 c, estabilizando a estrutura cristalina do PE
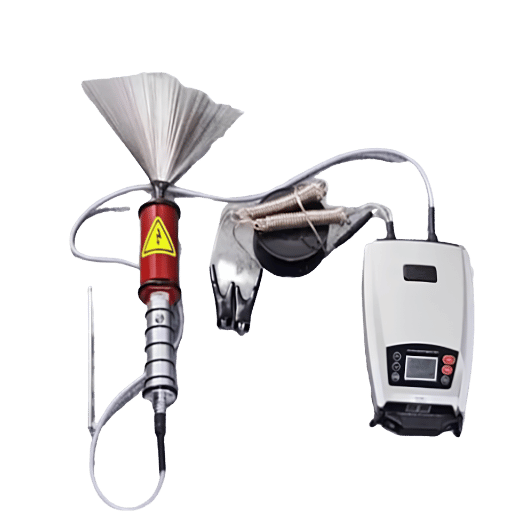
- Deteção de descontinuidades — inspeciona-se 1000% da superfície do tubo a 10k V/mm de espessura do revestimento, com um máximo de 25k V (DIN 30670, Anexo E)
- Preparação das extremidades sem revestimento — as extremidades nuas do tubo são preparadas para a soldadura no terreno; ângulo de bisel do PE ≤30° para revestimentos acima de 2,2 mm
- Formação de bolhas — causada por contaminação por humidade na superfície do aço antes do pré-aquecimento
- Olhos de peixe na camada FBE — resultam de cura excessiva devido a uma temperatura de pré-aquecimento demasiado elevada ou a uma velocidade de linha demasiado baixa
- Enrugamento do revestimento de PE — temperatura de extrusão do PE demasiado baixa ou arrefecimento irregular em toda a circunferência
- Descolamento do adesivo — aplicação do adesivo depois de o FBE ter ultrapassado a fase de gel (a janela de tempo é de segundos, não de minutos)
3LPE vs. FBE vs. 3LPP: que revestimento para tubagens deve escolher?
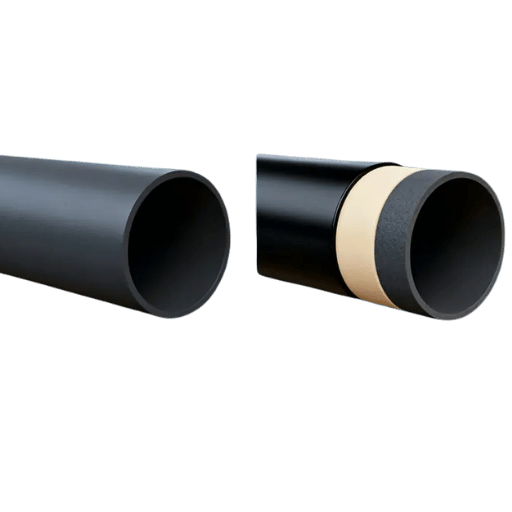 A escolha entre um tubo com revestimento 3LPE e um tubo com revestimento FBE não é uma questão de qualidade: cada sistema foi concebido para diferentes condições de serviço. A tabela comparativa abaixo apresenta resultados reais dos ensaios da DIN 30670 e especificações dos fabricantes, sem avaliação qualitativa.
| Parâmetro | 3LPE | Apenas FBE | 3LPP |
|---|---|---|---|
| Temperatura máxima de serviço | +80 °C (Tipo S) | +85 °C | +110 a +145 °C |
| Temperatura mínima de manuseamento | –40 °C | –40 °C | –40 °C |
| Espessura total | 1,8–3,7 mm | 0,3–0,6 mm | 1,8–3,7 mm |
| Resistência ao destacamento a 23 °C | 100–150 N/cm | N/A (camada única) | 100–150 N/cm |
| Resistência ao impacto | ≥5 J/mm (Tipo N) | Limitada | ≥5 J/mm |
| Aplicação mais indicada | Tubagens enterradas, temperatura moderada | Revestimento interior, troços curtos | Petróleo/gás a alta temperatura, aquecimento urbano |
Qual é a diferença entre os revestimentos 3LPE e FBE?
O FBE é um revestimento de camada única aplicado diretamente à superfície do tubo; trata-se de uma única camada de epóxi (normalmente com 300-600 m de espessura). Devido às suas propriedades químicas, a fita adere firmemente ao aço e resiste à corrosão, mas oferece pouca proteção mecânica (uma única pedra grande durante o aterro pode rasgar o revestimento). O 3LPE combina o FBE como primário com uma camada de polietileno fundido por fusão (FBE), um adesivo e um revestimento espesso de polietileno, que proporciona proteção adequada contra impactos mecânicos sem expor o aço. O 3LPE é o revestimento normalizado para tubagens enterradas sujeitas a riscos mecânicos causados pelo material de aterro, pelos movimentos do terreno ou por escavações de terceiros. O FBE é usado mais frequentemente como revestimento interior, em troços curtos de tubagem em que o aço pode ser controlado durante a instalação ou como revestimento exterior quando os métodos de construção no terreno minimizam o risco de danos mecânicos. Para uma comparação detalhada, lado a lado, consulte o nosso guia completo sobre tubos com revestimento FBE.Qual é a diferença entre os revestimentos 3LPE e 3LPP?
O 3LPP é uma variante comum do 3LPE, em que o revestimento exterior de polietileno é substituído por polipropileno (PP). Isto eleva a temperatura máxima de serviço de 80 C para 110 – 145 C. A construção é igual à do 3LPE, ou seja: primário FBE, adesivo e revestimento extrudido. O 3LPP é sempre mais caro do que o 3LPE e só deve ser especificado quando a temperatura de serviço excede os limites do revestimento de polietileno — por exemplo, em tubagens de petróleo bruto a alta temperatura e em sistemas de aquecimento urbano (com condensado de vapor acima de 90 C).- Temperatura de serviço 60 C + tubagem enterrada: 3LPE, Tipo N (boa opção geral para a maioria dos projetos)
- Temperatura de serviço 60-80 C + tubagem enterrada: 3LPE, Tipo S (classe para temperaturas alargadas)
- Temperatura de serviço > 80 C: 3LPP (é necessária uma classe superior; o PE degrada-se acima de 80 C)
- pode ser instalado pelo enchimento da junta do tubo sem problemas sob o leito espesso de areia… Tubagem curta + instalação controlada + condições moderadas: apenas FBE (custo inferior, adequado quando não há risco mecânico)
- 2NDOR Rochas, perfuração direcional ou terreno rochoso: 3LPE mais espesso, classe aumentada (v) forlances
- Travessia marítima/submarina → 3LPE + revestimento de betão para lastro
Abaixo de 80 C, o 3LPE é suficiente. Acima de 80 C, escolha 3LPP. Este é o critério de referência para escolher a maioria dos revestimentos de tubagens terrestres enterradas.
Os requisitos de resistência ao destacamento foram revistos em função dos métodos de produção atuais. A experiência no transporte e assentamento de tubos com revestimentos de polietileno mostra que uma elevada resistência de aderência é desejável para reduzir o risco de danos mecânicos. Contudo, a resistência de aderência tem menos importância para a proteção contra a corrosão, desde que sejam cumpridos os requisitos de espessura e qualidade do revestimento.
— Prefácio da DIN 30670:2012, Instituto Alemão de Normalização (DIN)
Como o 3LPE protege contra a corrosão das tubagens
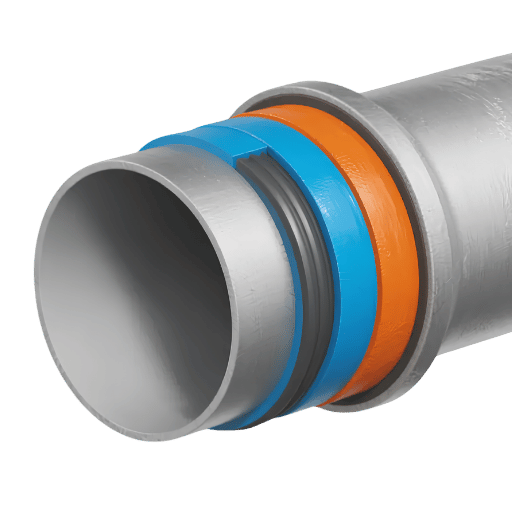 Cada camada do 3LPE atua sobre diferentes mecanismos de corrosão. O primário FBE cria uma barreira eletroquímica na interface entre o aço e o revestimento, inibindo a migração de iões provenientes da água subterrânea. Entre o primário e o revestimento exterior, a camada adesiva limita a passagem de água na interface.
O revestimento de PE impede que grandes quantidades de água, oxigénio e sais dissolvidos alcancem a interface entre o primário e o aço.
Nas aplicações práticas, os tubos com revestimento 3LPE são sempre utilizados em conjunto com proteção catódica (CP). Um revestimento corretamente aplicado reduz em 90-99% as necessidades de corrente da CP, em comparação com o aço sem revestimento. Assim, um bom revestimento numa tubagem reduz significativamente a quantidade de material de ânodo sacrificial ou de corrente impressa necessária para manter o potencial de proteção. Nas descontinuidades do revestimento, nas zonas com danos mecânicos ou nas juntas de campo, a CP proporciona proteção adicional e limita a corrosão localizada.
Um facto referido no prefácio da norma DIN 30670:2012 contradiz um mito comum no setor: o descolamento catódico nas descontinuidades do revestimento não indica um risco acrescido de corrosão nem uma maior densidade de corrente da CP. Os ensaios de descolamento catódico são sobretudo um indicador da preparação da superfície, não uma previsão do desempenho contra a corrosão no terreno.
Aplicações: onde são utilizados os tubos com revestimento 3LPE
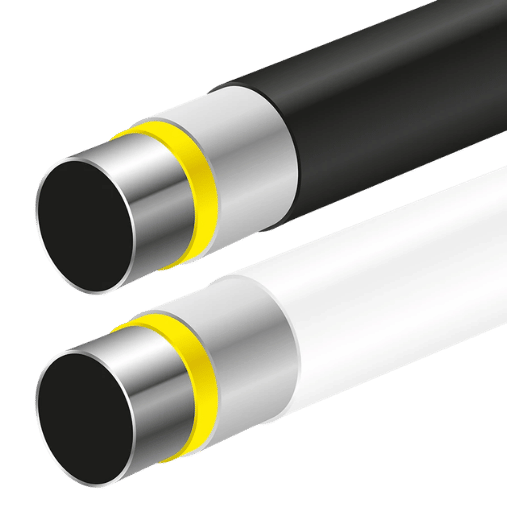 A DIN 30670 define o âmbito de aplicação do revestimento 3LPE como proteção contra a corrosão de tubos de aço enterrados ou submersos, utilizados no transporte de líquidos ou gases. (Este âmbito é mais amplo do que o da ISO 21809-1, limitada a tubagens para transporte de petróleo e gás natural.) As principais aplicações incluem:
- Transporte terrestre de petróleo e gás; a aplicação mais comum a nível mundial, utilizando classes de tubos de condução desde API 5 L Grau B até X80
- Redes de distribuição de gás natural; tubagens de abastecimento de gás urbano e regional
- Transporte de água e redes urbanas; água potável (PE com certificação NSF/ANSI 61), águas residuais e abastecimento de água bruta
- Travessias por perfuração horizontal direcional (HDD); podem exigir uma classe de espessura aumentada (v) para suportar o esforço mecânico durante a tração de retorno
- Travessias submarinas e fluviais; combinação de 3LPE com revestimento de betão para obter flutuabilidade negativa (utilizando tubos ERW, tubos LSAW)
- Instalações expostas acima do solo; converter instalações expostas acima do solo em iluminação elétrica, sistemas de ar condicionado ou abrigos para equipamento
- Tubagens utilizadas a uma temperatura estável acima de 80 C; optar por sistemas 3LPP («polimida») ou de poliuretano
- Controlo da corrosão interna; o 3LPE é apenas para o exterior; é necessário um revestimento interior de argamassa de cimento ou de epóxi.
Ensaios de qualidade, inspeção e revestimento de juntas de campo
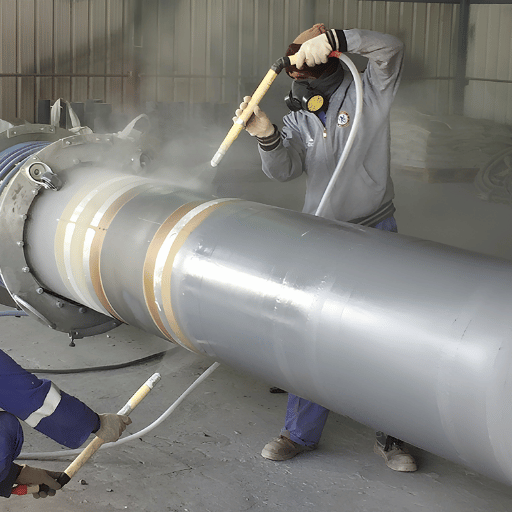 O controlo da qualidade da aplicação do revestimento 3LPE é essencial para a sua eficácia. A DIN 30670:2012 recomenda ensaios de controlo do revestimento em cada lote de turno, bem como ensaios do sistema de três em três anos. A norma inclui uma tabela útil com os critérios de aceitação.
| Ensaio | Requisito (DIN 30670) | Método |
|---|---|---|
| Deteção de descontinuidades | Sem descargas a 10 kV/mm (máx. 25 kV) | Anexo E — 100% da superfície do tubo |
| Resistência ao destacamento (23 °C) | ≥100 N/cm (folha) / ≥45 N/cm (manga) | Anexo D — ângulo de 90°, 10 mm/min |
| Resistência ao impacto (23 °C) | ≥5 J/mm (Tipo N) / ≥7 J/mm (Tipo S) | Anexo H — queda de peso, cabeça de 25 mm |
| Descolamento catódico | ≤7 mm (23 °C/28 dias ou 60 °C/2 dias) | Anexo C — defeito artificial de 6 mm |
| Alongamento na rotura | ≥400% | Anexo F — ensaio de tração, 23 °C |
| Resistência à indentação | ≤0,2 mm (23 °C) / ≤0,3 mm (50 °C) | Anexo I — 10 N/mm², 24 horas |
- Lista de verificação de inspeção de receção 3LPE em 7 pontos
- Verifique a espessura do revestimento — em 12+ pontos por tubo (DIN 30670, Anexo A)
- Verifique os resultados do ensaio de deteção de descontinuidades — zero descargas à tensão especificada
- Verifique os registos de resistência ao destacamento — os valores devem cumprir a Tabela 5 para este método de extrusão
- Analise o relatório do ensaio de descolamento catódico — máximo de 7mm
- Verifique as dimensões da extremidade sem revestimento — ângulo de bisel do PE de 30 para revestimentos >2,2 mm
- Inspeção visual final — cor uniforme, sem rugas na pintura, bolhas ou danos mecânicos
- Confirme a rastreabilidade do tubo — resultados do revestimento associados ao número de corrida/lote
Revestimento de juntas de campo: proteção das ligações das tubagens
Como mostra a tabela acima, quando a camada de instalação cobre as juntas metálicas, cada junta de tubo fica revestida por uma das camadas mais resistentes de todo o sistema de tubagem; o aço nu após a soldadura no terreno constitui a zona com menor proteção. Um estudo de caso publicado pela AMPP (Association for Materials Protection and Performance) descreveu uma falha por delaminação numa conduta de gás de 24″ no México, causada por danos mecânicos quando uma escavadora provocou a falha do revestimento no terreno durante a pré-entrada em serviço. O caso demonstrou que os trabalhos de instalação são tão importantes como o revestimento aplicado na fábrica. Existem três métodos comuns para revestir juntas de campo em tubagens 3LPE:- Mangas termorretráteis (HSS) — o método mais comum para tubagens 3LPE; manga de duas camadas, com adesivo e PE (aplicada a cerca de 80-120 C com um maçarico a propano); baixo investimento em equipamento, elevada exigência de competência técnica
- FBE aplicado no terreno — pó pulverizado sobre a zona de soldadura pré-aquecida; sistema de revestimento dispendioso, que exige equipamento portátil de aquecimento por indução e pulverização
- Polipropileno moldado por injeção (IMPP) — o melhor desempenho para revestimento de juntas de campo; aplicado em travessias HDD e noutras zonas sensíveis onde não pode ocorrer falha da junta de campo
Tendências do mercado de revestimentos para tubagens e perspetivas do setor
 Segundo a Persistence Market Research, o mercado mundial de revestimentos para tubos atingiu um valor estimado de US $10,0 mil milhões em 2026 e deverá chegar aos US $14,0 mil milhões até 2033, com uma taxa de crescimento anual composta (CAGR) de 4,9%. Os revestimentos exteriores (nesta categoria) representam a maior quota de mercado, com 78,25%, e deverão crescer a uma CAGR de 5,26% até 2031, de acordo com a empresa de estudos de mercado Mordor Intelligence.
Há três tendências tecnológicas que estão a moldar a próxima geração de sistemas de revestimento para tubagens:
- Compostos de polietileno de base biológica — estudos sobre PE à base de amendoim e etanol de cana-de-açúcar para reduzir a pegada de carbono sem comprometer o desempenho em revestimentos 3LPE
- Revestimentos inteligentes com sensores incorporados — sensores de monitorização por fibra ótica integrados no sistema de revestimento permitem acompanhar a integridade em tempo real sem recorrer a escavações; esta prática é abordada no relatório AMPP 2026 U.S. Pipeline Industry
- Sistemas de aplicação a baixa temperatura — novas formulações FBE permitem reduzir a temperatura de pré-aquecimento e aplicar revestimentos em classes de aço de alta resistência (X70, X80) sem fragilizar a zona afetada pelo calor
Perguntas frequentes sobre o revestimento 3LPE
P: O que é o revestimento 3LPE?
Ver resposta
P: Qual é a norma aplicável ao revestimento 3LPE?
Ver resposta
P: Qual é a temperatura máxima de serviço de um tubo com revestimento 3LPE?
Ver resposta
P: Quanto tempo dura o revestimento 3LPE?
Ver resposta
P: Os tubos com revestimento 3LPE podem ser utilizados em sistemas de água potável?
Ver resposta
P: Qual é a diferença entre os revestimentos 3LPE e 2LPE?
Ver resposta
Precisa de tubos de aço com revestimento 3LPE para o seu projeto de conduta?
Fornecemos tubos de aço com revestimento 3LPE, em conformidade com as especificações DIN 30670 e ISO 21809-1. Envie-nos os seus requisitos, incluindo a classe e a espessura do revestimento, e apresentaremos uma proposta detalhada.
Pedir um orçamento →Sobre esta análise
Este artigo baseia-se sobretudo na norma DIN 30670:2012, na documentação técnica da ISO 21809-1 e em estudos de casos de engenharia da corrosão da AMPP, bem como em estudos de mercado do setor realizados pela Mordor Intelligence e pela Persistence Market Research. Todas as especificações mencionadas referem-se à versão mais recente da norma, de abril de 2026. A Baling Steel mantém em stock tubos com revestimento 3LPE para diferentes fluidos, com diâmetros de DN 25 a DN 1600 — a informação sobre revestimentos neste artigo corresponde às mesmas normas utilizadas pelos nossos inspetores de qualidade na inspeção final.
Referências e fontes
- DIN 30670:2012 — Revestimentos de polietileno em tubos de aço e acessórios para tubagem — Instituto Alemão de Normalização (DIN)
- ISO 21809-1 — Revestimentos externos para condutas enterradas ou submersas — Organização Internacional de Normalização
- Caracterização quantitativa visual da corrosão externa em condutas com revestimento 3LPE — Biblioteca Nacional de Medicina dos Estados Unidos (PMC/NCBI)
- Estudo de caso: falha por delaminação num revestimento de 3 camadas — AMPP (Associação para a Proteção de Materiais e o Desempenho)
- Tendências e estatísticas do setor de revestimento de tubos, 2033 — Persistence Market Research
- Dimensão e análise da quota de mercado dos revestimentos para tubos — Mordor Intelligence
- Setor dos sistemas de condutas dos Estados Unidos, 2026 — Centro de Conhecimento da AMPP
Artigos relacionados
- Guia completo dos tubos com revestimento 3LPE — especificações do produto e encomendas
- Compreender os tubos com revestimento FBE — quando basta um revestimento epóxi de camada única
- Tubos de condução: tipos, normas e aplicações no transporte de petróleo e gás
- Guia de seleção de tubos soldados em espiral — fabrico SSAW e aplicações
- Tubos de revestimento de aço — guia completo para aplicações em furos e travessias rodoviárias
Revisto pela equipa de engenharia da Baling Steel | Última atualização: abril de 2026

