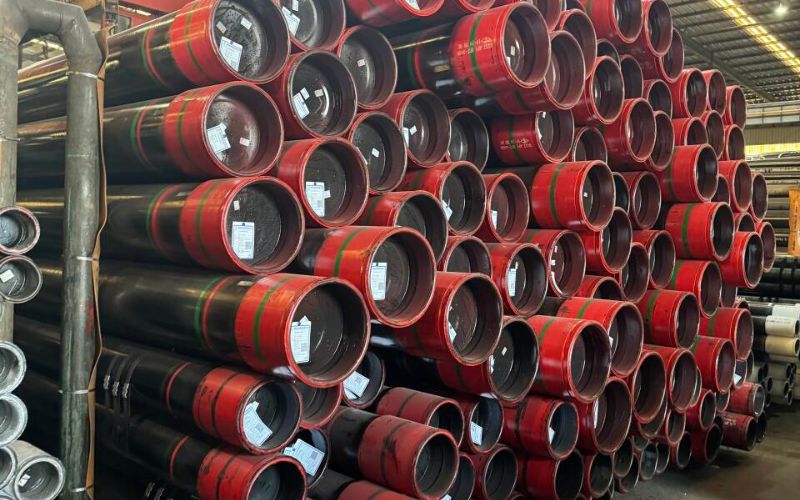
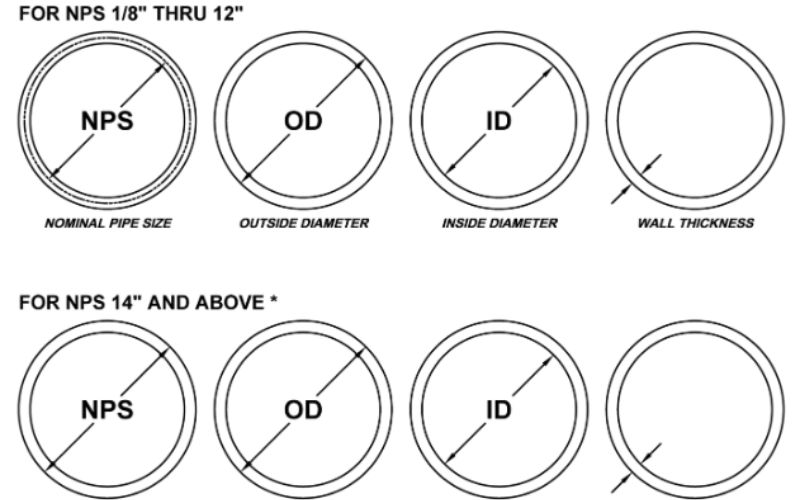
Un tubo con rivestimento 3LPE è un sistema in polietilene a tre strati composto da primer epossidico applicato per fusione, adesivo copolimero e guaina in polietilene ad alta densità, che protegge le tubazioni interrate in acciaio dalla corrosione e dai danni meccanici per 30–50 anni. Uno studio del ²025 pubblicato dalla U.S. National Library of Medicine (PMC/NCBI) indica che le tubazioni in acciaio rivestite in 3LPE sono la soluzione preferita a livello mondiale per il trasporto di petrolio e gas.
Questa guida introduttiva illustra ogni strato, riporta le tabelle della specifica DIN 30670 che molti fornitori omettono, confronta il 3LPE con l’FBE e il 3LPP sulla base di risultati di test effettivi e propone un semplice modello decisionale a un solo passaggio per scegliere il rivestimento.Specifiche rapide: sistema di rivestimento 3LPE
| Strati | 3 — primer FBE + adesivo copolimero + guaina HDPE/MDPE |
| Spessore totale | 1,8–3,7 mm (varia in base al diametro esterno e alla classe di spessore del tubo) |
| Intervallo di temperatura | Tipo N: –20 °C a +60 °C | Tipo S: –40 °C a +80 °C |
| Durata di progetto | 30–50 anni (con applicazione corretta e protezione catodica) |
| Norme principali | DIN 30670:2012, ISO 21809-1:2018, CSA Z245.21 |
| Intervallo dei diametri dei tubi | Da DN 25 a DN 1600+ (finiti a caldo, LSAW, SSAW, ERW) |
Cos’è il rivestimento 3LPE? Il sistema di protezione a tre strati
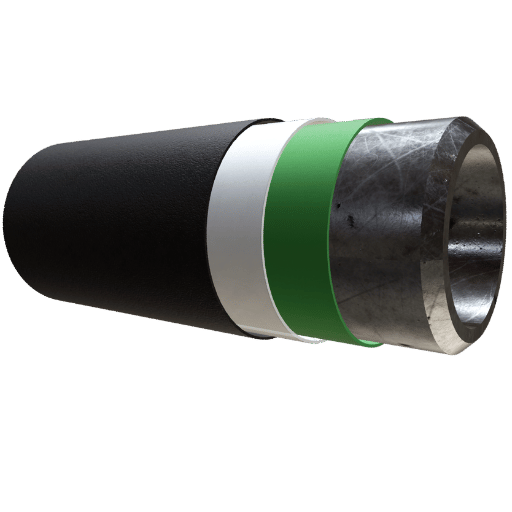
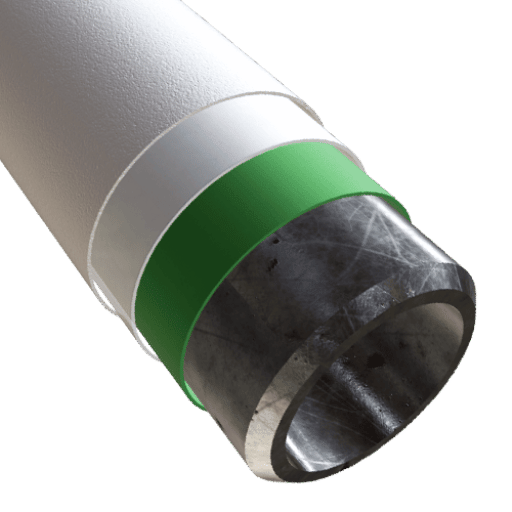 3LPE sta per polietilene a tre strati: un sistema di rivestimento esterno multistrato che avvolge il tubo in acciaio con tre barriere distinte. Ogni strato contrasta uno specifico tipo di cedimento che i rivestimenti monostrato non sono in grado di affrontare.
Strato 1 — Primer epossidico applicato per fusione: polvere epossidica termoindurente spruzzata a caldo sull’acciaio riscaldato, con uno spessore minimo di 60 m per rispettare la DIN 30670:2012, sezione 7.3.2. L’FBE crea il legame chimico con la superficie dell’acciaio e costituisce la barriera primaria contro la corrosione. Senza di esso, dopo alcuni anni l’umidità può raggiungere la superficie dell’acciaio se non viene aggiunta una barriera.
Strato 2 — Adesivo copolimero: adesivo in polietilene modificato, applicato a spruzzo sopra lo strato FBE ancora caldo. Spessore minimo: 140 m (DIN 30670, sezione 7.3.3). Questo strato crea il legame chimico tra il primer epossidico rigido e la guaina flessibile in polietilene. È lo strato sottoposto più spesso a test effettivi: i risultati sulla resistenza al distacco determinano le prestazioni del rivestimento nel tempo.
Strato 3 — Guaina esterna in HDPE o MDPE: rivestimento estruso in polietilene che protegge fisicamente dagli urti e dagli agenti chimici e limita i danni causati dall’attrito, dall’abrasione del riempimento con pietrisco e dalle forze di taglio del terreno durante i movimenti del suolo. Lo strato esterno funge anche da barriera contro l’umidità, per proteggere gli strati sottostanti. Lo spessore medio totale del sistema varia da 1,8 mm per i tubi di piccolo diametro a 3,7 mm per i tubi oltre DN 800.
Tutti e tre gli strati contribuiscono alla protezione del sistema: l’FBE contrasta l’attacco chimico sulla superficie dell’acciaio, lo strato adesivo previene il distacco durante i cicli termici e la guaina in polietilene protegge dai danni fisici in modo più efficace di un sottile strato epossidico.
Spessore, limiti di temperatura e norme del rivestimento 3LPE
 Lo spessore del rivestimento non è un valore unico: varia per tubi di dimensioni simili in base alla classe di rivestimento richiesta per il progetto. La tabella 3 della DIN 30670:2012 definisce lo spessore minimo totale del sistema di rivestimento in polietilene, come indicato di seguito:
| Dimensione del tubo (DN) | Classe normale (n), mm | Classe aumentata (v), mm |
|---|---|---|
| ≤ DN 100 | 1.8 | 2.5 |
| > DN 100 fino a ≤ DN 250 | 2.0 | 2.7 |
| > DN 250 fino a < DN 500 | 2.2 | 2.9 |
| ≥ DN 500 fino a < DN 800 | 2.5 | 3.2 |
| ≥ DN 800 | 3.0 | 3.7 |
Fonte: DIN 30670:2012, tabella 3. In alcune aree è ammesso uno spessore fino al 10% inferiore al minimo, se l’area è lunga meno di 5cm per 1m di tubo.
Qual è la norma di riferimento per il rivestimento 3LPE?
A livello mondiale, le norme principali per i rivestimenti 3LPE sono due: la DIN 30670:2012, in vigore da tempo e norma tedesca/europea per i rivestimenti in polietilene dei tubi in acciaio destinati al trasporto di acqua, gas e liquidi (e per gli ambiti non contemplati dalla ISO 21809-1); e la ISO 21809-1:2018, norma internazionale armonizzata per i sistemi di tubazioni destinati al trasporto di petrolio e gas naturale. Esiste inoltre la norma CSA Z245.21, applicabile ai progetti di condotte canadesi. In pratica, la DIN 30670 prevede test di resistenza al distacco e distacco catodico fino a una temperatura massima di 70 °C, mentre la ISO 21809-1 definisce classi di temperatura dettagliate fino a 110 °C e richiede test alla temperatura effettiva di esercizio. Per i progetti con temperature di esercizio superiori a 70 °C, la ISO 21809-1 è la specifica più prudente da adottare.Se si specifica il 3LPE per terreni aggressivi o per perforazioni direzionali orizzontali (HDD), indicare sempre la classe di spessore «aumentata» (v). La classe «normale» (n) presuppone un riempimento leggero e sollecitazioni meccaniche molto ridotte durante la posa. Terreni rocciosi, attraversamenti HDD e terreni salini costieri richiedono tutti lo spessore aumentato: il sovrapprezzo è pari all’8-12% del costo totale del rivestimento, ma i maggiori benefici prestazionali compensano i costi di riparazione in campo, dieci volte superiori.
Applicazione del rivestimento 3LPE: processo di produzione passo dopo passo
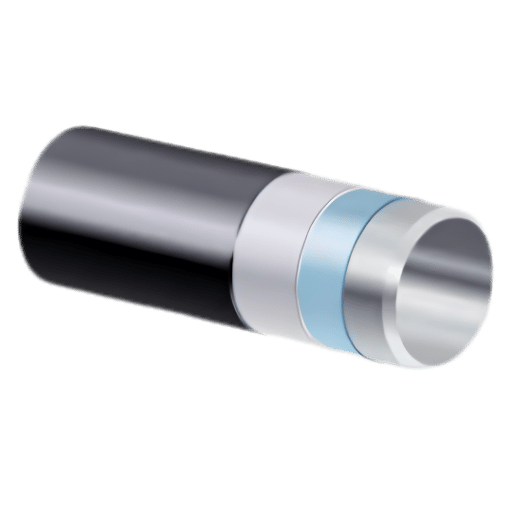 Su una linea di produzione 3LPE, il processo si articola in fasi rigorosamente controllate, ciascuna dipendente dalla precisione della fase precedente. È una delle variabili che causano più difetti del rivestimento di qualsiasi altra.
- Ricezione e raddrizzatura dei tubi — Sulla linea di rivestimento arrivano tubi in acciaio finiti a caldo, tubi LSAW o tubi saldati a spirale.
- Pulizia mediante sabbiatura — Sabbiatura abrasiva fino al grado Sa 2½ secondo ISO 8501-1, con rugosità superficiale Rz di 40–90 µm (DIN 30670, §8.3.1).
- Pulizia e pretrattamento — Applicazione diluita di cromati e fosfati o lavaggio per favorire l’adesione.
- Preriscaldamento a induzione — Il tubo viene riscaldato a 220-250 C (monitoraggio continuo della temperatura del substrato; temperatura minima 3 C sopra il punto di rugiada secondo DIN 30670).
- Applicazione della polvere FBE — Una pistola elettrostatica spruzza la polvere epossidica sulla superficie calda del tubo; al contatto, la polvere inizia a fondere, scorrere e polimerizzare.
- Estrusione dello strato adesivo — L’adesivo copolimero viene applicato con avvolgimento laterale o con una filiera a testa incrociata, mentre l’FBE è ancora in fase di gel.
- Formazione dello strato in PE mediante estrusione — L’HDPE o l’MDPE viene estruso sopra l’adesivo con una filiera a testa incrociata fino allo spessore desiderato.
- Raffreddamento con acqua — L’acqua viene spruzzata sul tubo rivestito per portarlo sotto i 60 c e stabilizzare la struttura cristallina del PE.
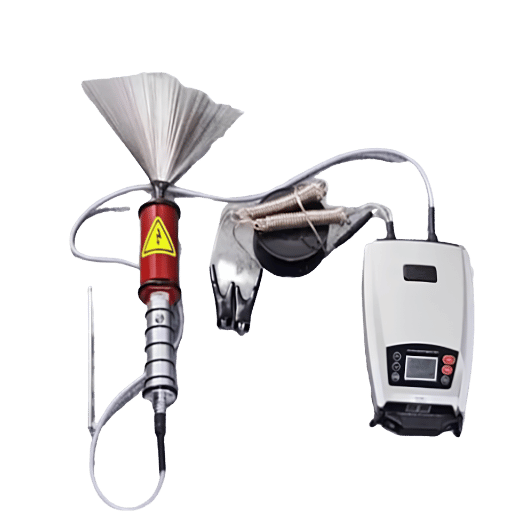
- Rilevamento dei pori — Ispezione del 1000% della superficie del tubo a 10k V/mm di spessore del rivestimento, con un massimo di 25k V (DIN 30670, allegato E).
- Preparazione delle estremità scoperte — Le estremità non rivestite vengono preparate per la saldatura in campo; angolo di smusso del PE ≤30° per rivestimenti superiori a 2,2 mm.
- Formazione di bolle — Causata dalla presenza di umidità sulla superficie dell’acciaio prima del preriscaldamento.
- Occhi di pesce nello strato FBE — Causati da una polimerizzazione eccessiva dovuta a una temperatura di preriscaldamento troppo alta o a una velocità della linea troppo bassa.
- Arricciamento della guaina in PE — Temperatura di estrusione del PE troppo bassa o raffreddamento non uniforme lungo la circonferenza.
- Distacco dell’adesivo — L’adesivo viene applicato dopo che l’FBE ha superato la fase di gel (la finestra temporale è di secondi, non di minuti).
3LPE, FBE o 3LPP: quale rivestimento per tubazioni scegliere?
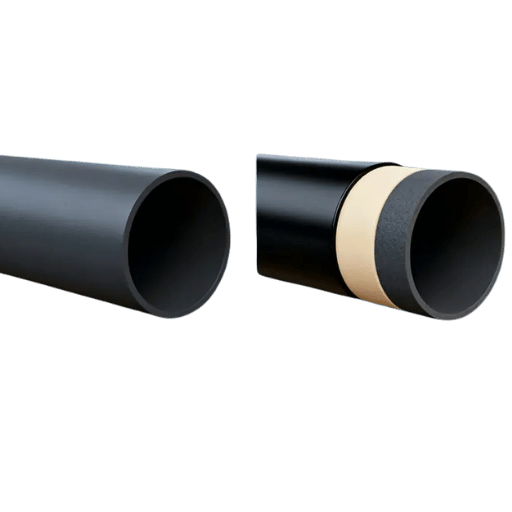 La scelta tra un tubo rivestito in 3LPE e un tubo rivestito in FBE non dipende dalla qualità: i due sistemi sono progettati per condizioni operative diverse. La tabella seguente confronta i risultati effettivi dei test secondo DIN 30670 e le specifiche dei produttori, senza valutazioni qualitative.
| Parametro | 3LPE | Solo FBE | 3LPP |
|---|---|---|---|
| Temperatura massima di esercizio | +80 °C (Tipo S) | +85 °C | +110 a +145 °C |
| Temperatura minima di movimentazione | –40 °C | –40 °C | –40 °C |
| Spessore totale | 1,8–3,7 mm | 0,3–0,6 mm | 1,8–3,7 mm |
| Resistenza al distacco a 23 °C | 100–150 N/cm | N/A (strato singolo) | 100–150 N/cm |
| Resistenza agli urti | ≥5 J/mm (Tipo N) | Limitata | ≥5 J/mm |
| Applicazione ideale | Tubazioni interrate, temperatura moderata | Rivestimento interno, tratti brevi | Petrolio/gas ad alta temperatura, teleriscaldamento |
Qual è la differenza tra rivestimento 3LPE e FBE?
L’FBE è un rivestimento monostrato applicato direttamente sulla superficie del tubo: si tratta di un singolo strato epossidico (normalmente spesso 300-600 m). Grazie alle sue proprietà chimiche aderisce saldamente all’acciaio e resiste alla corrosione, ma offre scarsa protezione meccanica (un urto con una grossa roccia durante il riempimento può lacerare il rivestimento). Il 3LPE combina il primer FBE con uno strato di polietilene applicato per fusione, un adesivo e una spessa guaina in polietilene, offrendo una protezione adeguata dagli urti meccanici senza esporre l’acciaio. Il 3LPE è il rivestimento standard per le tubazioni interrate soggette a rischi meccanici dovuti al riempimento con terreno, ai movimenti del suolo o agli scavi di terzi. L’FBE viene usato più comunemente come rivestimento interno, per tratti brevi di tubazione in cui l’acciaio può essere controllato durante l’installazione oppure come rivestimento esterno quando i lavori in campo riducono al minimo il rischio di danni meccanici. Per un confronto dettagliato affiancato, consultare la nostra guida completa ai tubi rivestiti in FBE.Qual è la differenza tra rivestimento 3LPE e 3LPP?
Il 3LPP è una variante comune del 3LPE in cui la guaina in polietilene viene sostituita dal polipropilene (PP). Ciò innalza la temperatura massima di esercizio da 80 C a 110 – 145 C. La struttura è la stessa del 3LPE: primer FBE, adesivo e guaina estrusa. Il 3LPP è sempre più costoso del 3LPE e va specificato soltanto quando la temperatura di esercizio supera quella supportata dalla guaina in polietilene, per esempio nelle condotte di petrolio greggio ad alta temperatura e nel teleriscaldamento (condensa di vapore a oltre 90 C).- Temperatura di esercizio 60 C + posa interrata → 3LPE, Tipo N (scelta generica adatta alla maggior parte dei progetti)
- Temperatura di esercizio 60-80 C + posa interrata → 3LPE, Tipo S (classe per temperature estese)
- Temperatura di esercizio > 80 C → 3LPP (è necessario passare a questo sistema: il PE si degrada sopra 80 C)
- può essere installato con riempimento del giunto del tubo senza problemi sotto uno spesso strato di sabbia… Tratto breve + installazione controllata + condizioni moderate → solo FBE (costo inferiore, adeguato se non vi sono rischi meccanici)
- 2NDOR Perforazione direzionale o terreno roccioso → 3LPE più spesso, classe aumentata (v) forlances
- Attraversamento offshore/subacqueo → 3LPE + rivestimento zavorrante in calcestruzzo
Sotto gli 80 C, il 3LPE è sufficiente. Sopra gli 80 C, scegliere il 3LPP. Questo è il criterio di riferimento per la maggior parte dei rivestimenti delle tubazioni interrate onshore.
I requisiti di resistenza al distacco sono stati modificati in base ai metodi di produzione attuali. In base all’esperienza nel trasporto e nella posa di tubi con rivestimento in polietilene, è preferibile un’elevata forza di adesione per ridurre il rischio di danni meccanici. La forza di adesione è meno importante per la protezione dalla corrosione, purché siano rispettati i requisiti di spessore e qualità del rivestimento.
— Prefazione della DIN 30670:2012, Istituto tedesco per la normazione (DIN)
Come il 3LPE protegge dalla corrosione delle tubazioni
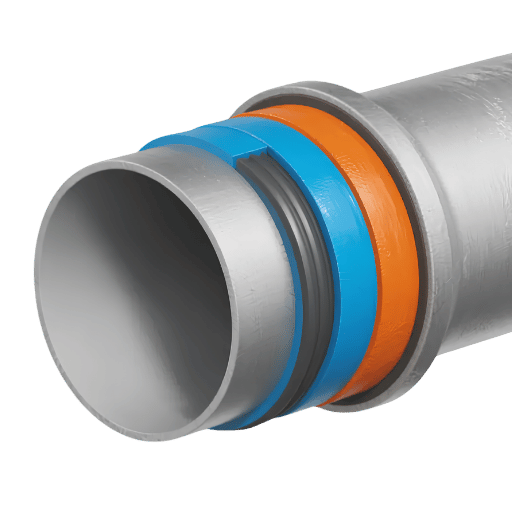 Ogni strato del 3LPE contrasta diversi meccanismi di corrosione. Il primer FBE forma una barriera elettrochimica all’interfaccia tra acciaio e rivestimento, inibendo la migrazione degli ioni provenienti dalle acque sotterranee. Tra il primer e la guaina, lo strato adesivo ostacola il movimento dell’acqua all’interfaccia.
La guaina in PE impedisce all’acqua, all’ossigeno e ai sali disciolti di raggiungere l’interfaccia tra primer e acciaio.
Nelle applicazioni pratiche, i tubi rivestiti in 3LPE sono sempre abbinati alla protezione catodica (CP). Un rivestimento applicato correttamente riduce del 90-99% il fabbisogno di corrente della CP rispetto all’acciaio nudo: un buon rivestimento riduce notevolmente la quantità di materiale anodico sacrificale o di corrente impressa necessaria a mantenere il potenziale protettivo. In corrispondenza di un poro nel rivestimento, di un danno meccanico o di un giunto di campo, la CP offre una protezione supplementare contro la corrosione localizzata da cortocircuito.
Un fatto riportato nella prefazione della norma DIN 30670:2012 contraddice un diffuso mito del settore: il distacco catodico in corrispondenza dei pori del rivestimento non indica un maggiore rischio di corrosione né una maggiore densità di corrente CP. Il test di distacco catodico è invece principalmente un indicatore della preparazione della superficie, non una previsione delle prestazioni del rivestimento contro la corrosione sul campo.
Applicazioni: dove si usano i tubi rivestiti in 3LPE
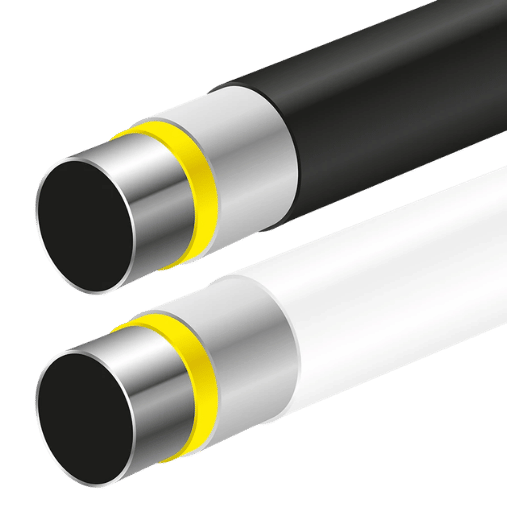 La DIN 30670 definisce il campo di applicazione del rivestimento 3LPE come protezione anticorrosione di tubi in acciaio interrati o sommersi destinati al trasporto di liquidi o gas. (Il campo è più ampio di quello della ISO 21809-1, limitato alle tubazioni per il trasporto di petrolio e gas naturale.) Le applicazioni principali includono:
- Trasporto onshore di petrolio e gas; applicazione più comune al mondo, con gradi per tubi di linea da API 5L Grado B a X80
- Reti di distribuzione del gas naturale; tubazioni di fornitura del gas a livello urbano e regionale
- Trasporto idrico e reti urbane; acqua potabile (PE certificato NSF/ANSI 61), effluenti e acqua non trattata
- Attraversamenti realizzati con perforazione direzionale orizzontale (HDD); può essere necessaria la classe di spessore aumentata (v) per le sollecitazioni meccaniche durante il tiro di rientro
- Attraversamenti subacquei e fluviali; combinazione del 3LPE con un rivestimento zavorrante in calcestruzzo per ottenere galleggiabilità negativa (con tubi ERW e tubi LSAW)
- Installazioni esposte fuori terra; trasformare le installazioni esposte fuori terra in illuminazione elettrica, impianti di condizionamento o ripari per attrezzature
- Tubazioni con temperatura stabile di esercizio superiore a 80 C; passare ai sistemi 3LPP («polimide») o in poliuretano
- Controllo della corrosione interna; il 3LPE è solo esterno; è necessario un rivestimento interno in malta cementizia o epossidico.
Test di qualità, ispezione e rivestimento dei giunti di campo
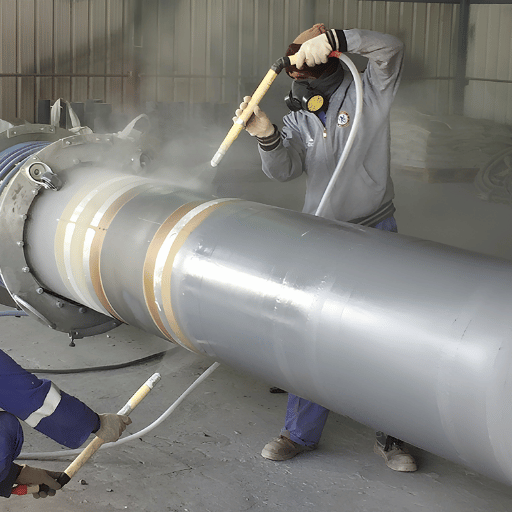 Il controllo qualità durante l’installazione sistematica del rivestimento 3LPE è fondamentale per garantirne l’efficacia. La DIN 30670:2012 raccomanda test di controllo del rivestimento per ogni turno e lotto, nonché test del sistema ogni tre anni. La norma include una tabella utile con i criteri di accettazione.
| Test | Requisito (DIN 30670) | Metodo |
|---|---|---|
| Rilevamento dei pori | Nessuna scarica a 10 kV/mm (max 25 kV) | Allegato E — 100% della superficie del tubo |
| Resistenza al distacco (23 °C) | ≥100 N/cm (foglio) / ≥45 N/cm (manicotto) | Allegato D — angolo di 90°, 10 mm/min |
| Resistenza agli urti (23 °C) | ≥5 J/mm (Tipo N) / ≥7 J/mm (Tipo S) | Allegato H — peso cadente, punta da 25 mm |
| Distacco catodico | ≤7 mm (23 °C/28 giorni o 60 °C/2 giorni) | Allegato C — difetto artificiale da 6 mm |
| Allungamento a rottura | ≥400% | Allegato F — prova di trazione, 23 °C |
| Resistenza alla penetrazione | ≤0,2 mm (23 °C) / ≤0,3 mm (50 °C) | Allegato I — 10 N/mm², 24 ore |
- Lista di controllo in 7 punti per l’ispezione in accettazione del 3LPE
- Verificare lo spessore del rivestimento in almeno 12+ punti per tubo (DIN 30670, allegato A)
- Verificare i risultati del test di rilevamento dei pori: nessuna scarica alla tensione specificata
- Verificare i registri della resistenza al distacco: i valori devono soddisfare la tabella 5 per questo metodo di estrusione
- Esaminare il rapporto del test di distacco catodico: massimo 7mm
- Controllare le dimensioni della zona di rimozione del rivestimento: angolo di smusso del PE 30 per rivestimenti >2,2 mm
- Ispezione visiva finale: colore uniforme, nessuna grinza nella vernice, nessuna bolla o danno meccanico
- Confermare la tracciabilità del tubo: risultati del rivestimento collegati al numero di colata/lotto
Rivestimento dei giunti di campo: protezione dei collegamenti delle tubazioni
Come mostra la tabella precedente, durante l’installazione, i giunti metallici di ogni tratto di tubo restano scoperti e il rivestimento di ciascun giunto è la parte più delicata dell’intero sistema. L’acciaio nudo dopo la saldatura in campo rappresenta il punto meno protetto. Un caso di studio pubblicato da AMPP (Association for Materials Protection and Performance) ha documentato un cedimento per delaminazione su una condotta di trasmissione del gas da 24″ in Messico, causato da danni meccanici quando un escavatore ha effettuato un rivestimento del tetto appaltato in campo durante la precommissioning: il caso ha dimostrato che i lavori di installazione sono importanti quanto il rivestimento applicato in fabbrica. Esistono tre metodi comuni per rivestire i giunti di campo di una tubazione 3LPE:- Manicotti termorestringenti (HSS) — il metodo più comune per le tubazioni 3LPE; manicotto in PE con adesivo a due strati (applicato a circa 80-120 C con un cannello a propano); investimento ridotto in attrezzature, elevata necessità di competenze
- FBE applicato in campo — polvere spruzzata sulla zona di saldatura preriscaldata; sistema di rivestimento costoso, che richiede attrezzature portatili per il riscaldamento a induzione e la spruzzatura
- Polipropilene stampato a iniezione (IMPP) — prestazioni massime per il rivestimento dei giunti di campo; applicato negli attraversamenti HDD e in altre aree sensibili, dove non devono verificarsi cedimenti dei giunti di campo
Tendenze del mercato dei rivestimenti per tubazioni e prospettive del settore
 Secondo Persistence Market Research, nel 2026 il mercato globale dei rivestimenti per tubazioni ha raggiunto un valore stimato di US $10,0 miliardi e si prevede che raggiunga US $14,0 miliardi entro il 2033, con un CAGR del 4,9%. I rivestimenti esterni (all’interno della categoria) rappresentano la quota di mercato maggiore, pari al 78,25%, e registrano una crescita con un CAGR del 5,26% fino al 2031, secondo la società di ricerca locale Mordor Intelligence.
Tre tendenze tecnologiche stanno plasmando i sistemi di rivestimento per tubazioni di nuova generazione:
- Composti di polietilene di origine biologica — studi su PE a base di arachidi ed etanolo di canna da zucchero per ridurre l’impronta di carbonio senza compromettere le prestazioni nei rivestimenti 3LPE
- Rivestimenti intelligenti con sensori integrati — sensori di monitoraggio in fibra ottica incorporati nel sistema di rivestimento per controllare l’integrità in tempo reale senza ricorrere a scavi, una pratica descritta nel rapporto AMPP 2026 sull’industria statunitense delle tubazioni
- Sistemi di applicazione a bassa temperatura — la prossima formulazione FBE consentirà temperature di preriscaldamento inferiori, così da applicare il rivestimento agli acciai ad alta resistenza (X70, X80) senza infragilire la zona termicamente alterata
Domande frequenti sul rivestimento 3LPE
D: Cos’è il rivestimento 3LPE?
Visualizza la risposta
D: Qual è la norma di riferimento per il rivestimento 3LPE?
Visualizza la risposta
D: Qual è la temperatura massima di esercizio dei tubi rivestiti in 3LPE?
Visualizza la risposta
D: Quanto dura il rivestimento 3LPE?
Visualizza la risposta
D: I tubi con rivestimento 3LPE possono essere utilizzati negli impianti di acqua potabile?
Visualizza la risposta
D: Qual è la differenza tra i rivestimenti 3LPE e 2LPE?
Visualizza la risposta
Servono tubi con rivestimento 3LPE per il vostro progetto di tubazioni?
Forniamo tubi in acciaio con rivestimento 3LPE conformi alle specifiche DIN 30670 e ISO 21809-1. Inviateci i vostri requisiti, indicando la classe e lo spessore del rivestimento, e vi forniremo un preventivo dettagliato.
Richiedi un preventivo →Informazioni su questa analisi
Questo articolo si basa in larga misura sulla norma DIN 30670:2012, sulla documentazione tecnica ISO 21809-1 e su casi di studio AMPP nel campo dell’ingegneria della corrosione, oltre che su ricerche di mercato del settore condotte da Mordor Intelligence e Persistence Market Research. Tutte le specifiche citate fanno riferimento alla versione più recente della norma, dell’aprile 2026. Baling Steel tiene a magazzino tubi con rivestimento 3LPE per diversi fluidi, con diametri da DN 25 a DN 1600: le informazioni sui rivestimenti riportate in questo articolo corrispondono alle norme applicate dai nostri ispettori qualità durante i controlli prima della spedizione.
Riferimenti e fonti
- DIN 30670:2012 — Rivestimenti in polietilene per tubi e raccordi in acciaio — Istituto tedesco per la normazione (DIN)
- ISO 21809-1 — Rivestimenti esterni per tubazioni interrate o sommerse — Organizzazione internazionale per la normazione
- Caratterizzazione quantitativa visiva della corrosione esterna nelle tubazioni con rivestimento 3LPE — Biblioteca nazionale di medicina degli Stati Uniti (PMC/NCBI)
- Caso di studio: cedimento per delaminazione in un rivestimento a tre strati — AMPP (Associazione per la protezione dei materiali e le prestazioni)
- Tendenze del mercato dei rivestimenti per tubi e statistiche del settore, 2033 — Persistence Market Research
- Analisi delle dimensioni e della quota di mercato dei rivestimenti per tubi — Mordor Intelligence
- Settore delle tubazioni degli Stati Uniti 2026 — AMPP Knowledge Hub
Articoli correlati
- Guida completa ai tubi con rivestimento 3LPE — specifiche del prodotto e modalità di ordine
- Capire i tubi con rivestimento FBE — quando basta un rivestimento epossidico a strato singolo
- Tubazioni di linea: tipologie, norme e applicazioni per il trasporto di petrolio e gas
- Guida alla scelta dei tubi saldati a spirale — produzione SSAW e casi d’uso
- Tubi di rivestimento in acciaio — guida completa per applicazioni in perforazioni e attraversamenti stradali
Revisionato dal team di ingegneria di Baling Steel | Ultimo aggiornamento: aprile 2026