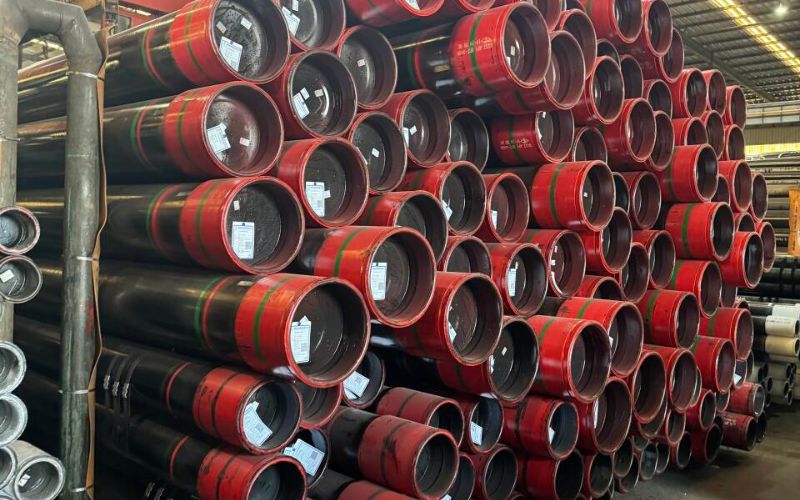
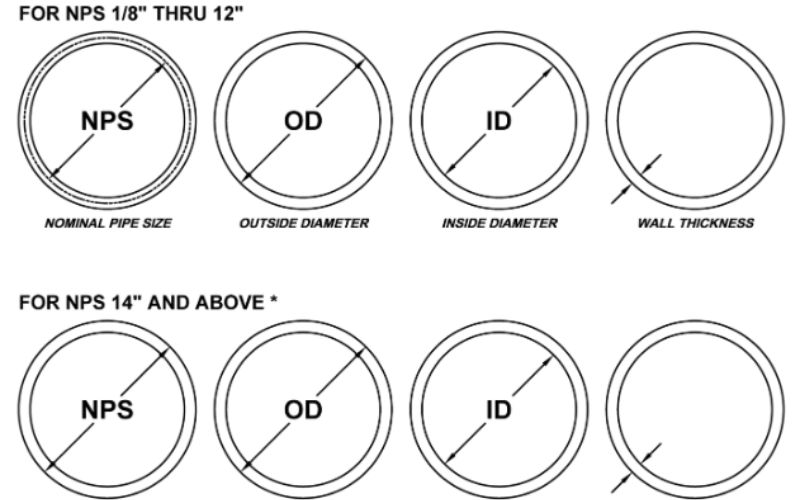
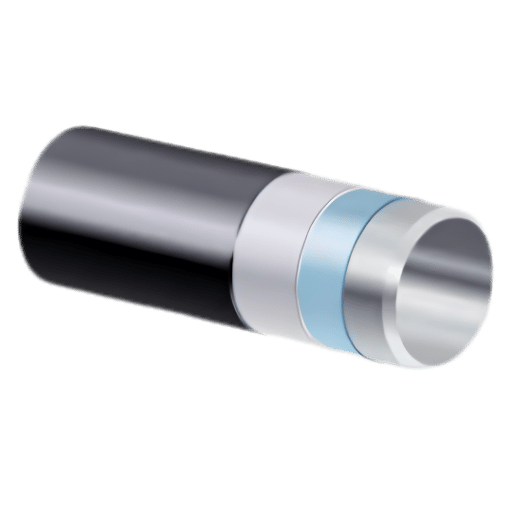
Un tube avec revêtement 3LPE est doté d’un système à trois couches de polyéthylène : un primaire époxy appliqué par fusion, un adhésif copolymère et une enveloppe en polyéthylène haute densité, qui protègent les canalisations en acier enterrées contre la corrosion et les dommages mécaniques pendant 30 à 50 ans. Une étude de ²025 publiée par la U.S. National Library of Medicine (PMC/NCBI) indique que les canalisations en acier avec revêtement 3LPE sont la solution la plus plébiscitée dans le monde pour le transport de pétrole et de gaz.
Ce guide présente chaque couche, explique les tableaux de spécifications de la norme DIN 30670 que la plupart des fournisseurs omettent, compare les revêtements 3LPE, FBE et 3LPP à partir de résultats d’essais réels, et propose un modèle simple de décision à un paramètre pour choisir un revêtement.Caractéristiques principales du système de revêtement 3LPE
| Couches | 3 — primaire FBE + adhésif copolymère + enveloppe en HDPE/MDPE |
| Épaisseur totale | 1,8–3,7 mm (selon le diamètre extérieur du tube et la classe d’épaisseur) |
| Plage de température | Type N : –20 °C à +60 °C | Type S : –40 °C à +80 °C |
| Durée de vie prévue | 30–50 ans (avec une application correcte et une protection cathodique) |
| Principales normes | DIN 30670:2012, ISO 21809-1:2018, CSA Z245.21 |
| Plage de diamètres des tubes | DN 25 à DN 1600+ (finis à chaud, LSAW, SSAW, ERW) |
Qu’est-ce que le revêtement 3LPE ? Le système de protection à trois couches
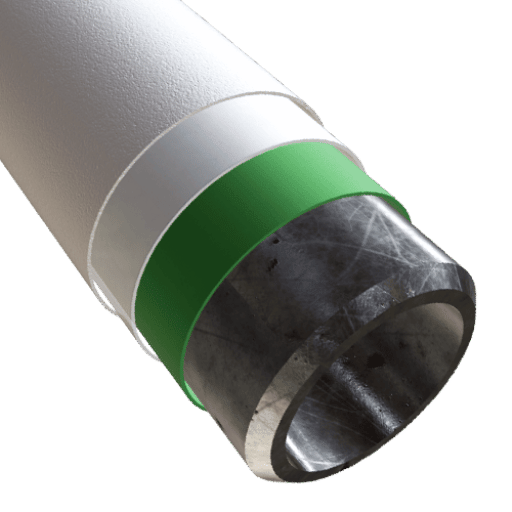 3LPE signifie polyéthylène à trois couches. Ce système de revêtement extérieur multicouche enveloppe le tube en acier de trois barrières distinctes. Chaque couche protège contre un type de défaillance auquel un revêtement monocouche ne peut pas résister.
Couche 1 — primaire époxy appliqué par fusion (FBE) : une poudre époxy thermodurcissable est projetée à chaud sur l’acier préchauffé, avec une épaisseur minimale de 60 m, conformément à la section 7.3.2 de DIN 30670:2012. Le FBE assure la liaison chimique avec la surface de l’acier et forme la principale barrière contre la corrosion. Sans cette couche, l’humidité peut atteindre la surface de l’acier au bout de quelques années si aucune barrière complémentaire n’est appliquée.
Couche 2 — adhésif copolymère : un adhésif en polyéthylène modifié, appliqué par pulvérisation sur la couche FBE encore chaude. Épaisseur minimale : 140 m (DIN 30670, section 7.3.3). Cette couche assure la liaison chimique entre le primaire époxy rigide et l’enveloppe souple en polyéthylène. Les résultats d’essais réels montrent que la résistance au pelage de cette couche, la plus souvent testée, est un facteur déterminant des performances du revêtement dans le temps.
Couche 3 — enveloppe extérieure en HDPE ou MDPE : une couche de polyéthylène extrudé qui protège physiquement le tube contre les chocs et les produits chimiques, ainsi que contre les frottements, l’abrasion due aux remblais rocheux et les forces de cisaillement du sol lors de mouvements de terrain. Cette couche extérieure forme également une barrière contre l’humidité, afin de protéger les couches sous-jacentes. L’épaisseur totale moyenne du système va de 1,8 mm pour les tubes de petit diamètre à 3,7 mm pour les tubes de DN 800 et plus.
Les trois couches contribuent à la durabilité du système : le FBE protège la surface de l’acier contre les attaques chimiques, la couche adhésive empêche le décollement lors des cycles de température, et l’enveloppe en polyéthylène protège plus efficacement contre les dommages physiques qu’une couche époxy plus mince.
Épaisseur, limites de température et normes du revêtement 3LPE
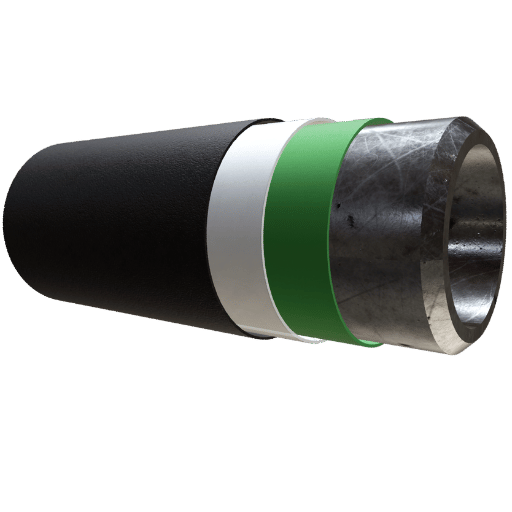 L’épaisseur du revêtement n’est pas une valeur unique : elle varie selon le diamètre du tube et la classe de revêtement spécifiée pour le projet. Le tableau 3 de DIN 30670:2012 définit l’épaisseur totale minimale du système de revêtement en polyéthylène comme suit :
| Dimension du tube (DN) | Classe normale (n), mm | Classe renforcée (v), mm |
|---|---|---|
| ≤ DN 100 | 1.8 | 2.5 |
| > DN 100 à ≤ DN 250 | 2.0 | 2.7 |
| > DN 250 à < DN 500 | 2.2 | 2.9 |
| ≥ DN 500 à < DN 800 | 2.5 | 3.2 |
| ≥ DN 800 | 3.0 | 3.7 |
Source : DIN 30670:2012, tableau 3. Certaines zones peuvent être jusqu’à 10 % en dessous du minimum si leur longueur est inférieure à 5cm par 1m de tube.
Quelle est la norme applicable au revêtement 3LPE ?
Deux grands ensembles de normes régissent les revêtements 3LPE dans le monde : DIN 30670:2012, norme allemande et européenne en vigueur depuis longtemps pour les revêtements en polyéthylène des tubes en acier destinés au transport d’eau, de gaz et de liquides (et pour les applications non couvertes par ISO 21809-1) ; et ISO 21809-1:2018, norme internationale harmonisée pour les systèmes de transport par conduites de pétrole et de gaz naturel. Un troisième ensemble de normes, CSA Z245.21, s’applique aux projets de canalisations au Canada. En pratique, DIN 30670 prévoit des essais de résistance au pelage et de décollement cathodique à une température maximale de 70 °C, tandis qu’ISO 21809-1 définit des classes de température détaillées jusqu’à 110 °C, avec des essais obligatoires à la température réelle de fonctionnement. Pour tout projet dont la température de fonctionnement dépasse 70 °C, ISO 21809-1 est la norme de référence la plus sûre.Si vous spécifiez un revêtement 3LPE pour des sols agressifs ou un forage directionnel horizontal (HDD), choisissez toujours la classe d’épaisseur « renforcée » (v). La classe « normale » (n) suppose un remblai léger et de très faibles contraintes mécaniques lors de la pose. Les sols rocheux, les traversées en HDD et les sols salins côtiers nécessitent tous une épaisseur renforcée. Le supplément représente 8-12 % du coût total du revêtement, mais les performances supplémentaires compensent des coûts de réparation sur site dix fois plus élevés.
Application du revêtement 3LPE : étapes de production
 Sur une ligne de production 3LPE, le processus comprend une série d’étapes rigoureusement contrôlées, chacune dépendant de la précision de la précédente. La maîtrise de ces étapes est l’un des facteurs qui influent le plus sur les défaillances du revêtement.
- Réception et redressage des tubes — Les tubes en acier finis à chaud, les tubes LSAW ou les tubes soudés en spirale arrivent sur la ligne de revêtement.
- Décapage par projection d’abrasifs — nettoyage par sablage jusqu’au degré Sa 2½ selon ISO 8501-1, pour obtenir une rugosité de surface Rz de 40–90 µm (DIN 30670, §8.3.1)
- Nettoyage et prétraitement — application d’une solution diluée de chromates et de phosphates, ou lavage, pour favoriser l’adhérence
- Préchauffage par induction — le tube est chauffé à 220-250 C (contrôle continu de la température du substrat ; température minimale de 3 C au-dessus du point de rosée selon DIN 30670).
- Application de la poudre FBE — un pistolet électrostatique projette la poudre époxy sur la surface chaude du tube. Au contact du tube, la poudre commence à fondre, à s’étaler et à durcir.
- Extrusion de la couche adhésive — l’adhésif copolymère est appliqué par enroulement latéral ou à l’aide d’une filière à tête croisée, tandis que le FBE est encore au stade de gel
- Extrusion de la couche de PE — le HDPE ou le MDPE est extrudé sur l’adhésif à l’aide d’une filière à tête croisée, jusqu’à l’épaisseur souhaitée
- Trempe à l’eau — de l’eau est pulvérisée sur le tube revêtu afin de le refroidir sous 60 c et de stabiliser la structure cristalline du PE
- Détection des défauts de revêtement — 1000 % de la surface du tube est inspectée à 10k V/mm d’épaisseur de revêtement, avec un maximum de 25k V (DIN 30670, annexe E)
- Préparation des extrémités — extrémités de tubes nus préparées pour le soudage sur site ; angle de biseau du PE ≤30° pour les revêtements de plus de 2,2 mm
- Cloquage — causé par la présence d’humidité sur la surface de l’acier avant le préchauffage
- Yeux-de-poisson dans la couche FBE — dus à une surcuisson causée par une température de préchauffage excessive ou une vitesse de ligne trop lente
- Plissement de l’enveloppe en PE — température d’extrusion du PE trop basse ou refroidissement irrégulier sur la circonférence
- Décollement de l’adhésif — l’adhésif est appliqué après que le FBE a dépassé le stade de gel (la fenêtre de timing se compte en secondes, pas en minutes)
3LPE, FBE ou 3LPP : quel revêtement de canalisation choisir ?
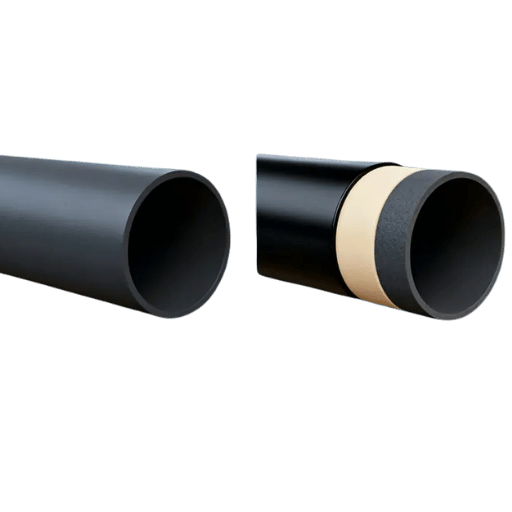 Choisir entre un tube avec revêtement 3LPE et un tube avec revêtement FBE n’est pas une question de qualité : ces revêtements sont conçus pour des conditions de fonctionnement différentes. Le tableau comparatif ci-dessous présente des résultats d’essais réels selon DIN 30670 et les spécifications des fabricants, sans évaluation qualitative.
| Paramètre | 3LPE | FBE uniquement | 3LPP |
|---|---|---|---|
| Température maximale de fonctionnement | +80 °C (Type S) | +85 °C | +110 à +145 °C |
| Température minimale de manutention | –40 °C | –40 °C | –40 °C |
| Épaisseur totale | 1,8–3,7 mm | 0,3–0,6 mm | 1,8–3,7 mm |
| Résistance au pelage à 23 °C | 100–150 N/cm | S/O (monocouche) | 100–150 N/cm |
| Résistance aux chocs | ≥5 J/mm (Type N) | Limitée | ≥5 J/mm |
| Applications les mieux adaptées | Canalisations enterrées, température modérée | Revêtement intérieur, courtes sections | Pétrole et gaz à haute température, chauffage urbain |
Quelle est la différence entre les revêtements 3LPE et FBE ?
Le FBE est un revêtement monocouche appliqué directement sur la surface du tube ; il s’agit d’une couche d’époxy unique (généralement de 300-600 m d’épaisseur). Grâce à ses propriétés chimiques, l’adhésif en ruban adhère fortement à l’acier et résiste à la corrosion, mais offre peu de protection mécanique (un gros caillou lors du remblayage peut déchirer le revêtement). Le 3LPE associe le FBE comme couche primaire à un revêtement en polyéthylène appliqué par fusion, avec un adhésif et une épaisse enveloppe en polyéthylène. Cette dernière assure une protection adéquate contre les chocs mécaniques sans exposer l’acier. Le 3LPE est le revêtement standard des canalisations enterrées susceptibles de subir des contraintes mécaniques dues au remblai, aux mouvements du sol ou à des travaux d’excavation réalisés par des tiers. Le FBE est plutôt utilisé comme revêtement intérieur, pour les courtes canalisations dont la pose peut être contrôlée, ou comme revêtement extérieur lorsque les méthodes de construction sur site limitent les risques de dommages mécaniques. Pour une comparaison détaillée côte à côte, consultez notre guide complet des tubes avec revêtement FBE.Quelle est la différence entre les revêtements 3LPE et 3LPP ?
Le 3LPP est une variante courante du 3LPE, dans laquelle l’enveloppe en polyéthylène est remplacée par du polypropylène (PP). La température maximale de fonctionnement passe ainsi de 80 C à 110 – 145 C. Sa composition est identique à celle du 3LPE : primaire FBE, adhésif et enveloppe extrudée. Le 3LPP est toujours plus coûteux que le 3LPE et ne doit être spécifié que lorsque la température de fonctionnement dépasse les capacités de l’enveloppe en polyéthylène, par exemple pour les conduites de pétrole brut à haute température et les réseaux de chauffage urbain (condensats de vapeur à plus de 90 C).- Température de fonctionnement 60 C + canalisation enterrée → 3LPE, Type N (choix générique adapté à la plupart des projets)
- Température de fonctionnement 60-80 C + canalisation enterrée → 3LPE, Type S (classe de température étendue)
- Température de fonctionnement > 80 C → 3LPP (mise à niveau indispensable : le PE se dégrade au-dessus de 80 C)
- peut être installé par un remplisseur de joints de tube sans problème sous un épais lit de sable… Canalisation courte + pose contrôlée + conditions modérées → FBE uniquement (coût inférieur, protection adéquate en l’absence de risque mécanique)
- 2NDOR Rochers, forage directionnel ou terrain rocheux → 3LPE plus épais, classe renforcée (v) forlances
- Traversée en mer ou sous-marine → 3LPE + revêtement lesté en béton
En dessous de 80 C, le 3LPE convient. Au-dessus de 80 C, choisissez le 3LPP. Ce critère de référence permet de choisir la plupart des revêtements pour les canalisations terrestres enterrées.
Les exigences de résistance au pelage ont été adaptées aux méthodes de production actuelles. D’après votre expérience du transport et de la pose de tubes revêtus de polyéthylène, une forte adhérence est souhaitable pour réduire les risques de dommages mécaniques. En revanche, elle contribue moins à la protection contre la corrosion, à condition que les exigences d’épaisseur et de qualité du revêtement soient respectées.
— Préface de DIN 30670:2012, Institut allemand de normalisation (DIN)
Comment le 3LPE protège les canalisations contre la corrosion
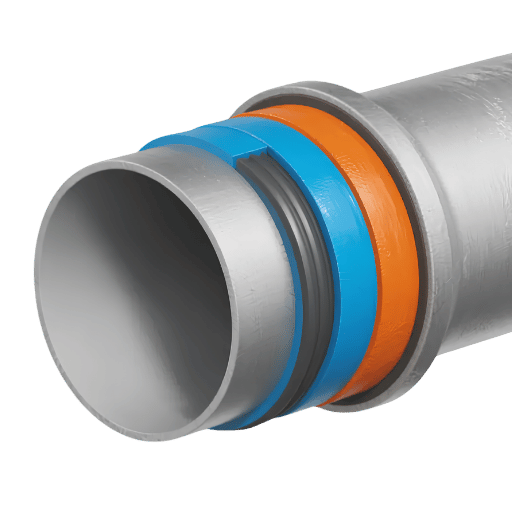 Chaque couche du 3LPE s’oppose à un type différent de corrosion. Le primaire FBE forme une barrière électrochimique à l’interface entre l’acier et le revêtement, qui freine le déplacement des ions présents dans les eaux souterraines. Entre le primaire et l’enveloppe, la couche adhésive limite la circulation de l’eau à leur interface.
L’enveloppe en PE empêche l’eau, l’oxygène et les sels dissous d’atteindre le primaire et l’interface avec l’acier.
En pratique, les tubes avec revêtement 3LPE sont toujours associés à une protection cathodique (CP). Un revêtement correctement appliqué réduit de 90-99 % les besoins en courant de protection cathodique par rapport à l’acier nu. Un bon revêtement de canalisation réduit donc considérablement la quantité d’anodes sacrificielles ou le courant imposé nécessaires pour maintenir le potentiel de protection. En cas de défaut de revêtement, de dommage mécanique ou au niveau d’un joint réalisé sur site, la protection cathodique assure une protection de secours et limite la corrosion localisée.
Un fait mentionné dans la préface de DIN 30670:2012 contredit un mythe répandu dans le secteur : le décollement cathodique au niveau des défauts du revêtement n’indique ni un risque accru de corrosion ni une densité de courant de protection cathodique plus élevée. L’essai de décollement cathodique sert plutôt à évaluer la préparation de surface ; il ne prédit pas les performances du revêtement contre la corrosion sur le terrain.
Applications : utilisations des tubes avec revêtement 3LPE
 DIN 30670 définit le champ d’application du revêtement 3LPE comme la protection contre la corrosion des tubes en acier enterrés ou immergés, transportant des liquides ou des gaz. (Son champ est plus large que celui d’ISO 21809-1, qui se limite aux canalisations de transport de pétrole et de gaz naturel.) Les principales applications comprennent :
- Transport terrestre de pétrole et de gaz ; application la plus courante dans le monde, avec des nuances de tubes de canalisation allant de API 5L Grade B à X80
- Réseaux de distribution de gaz naturel ; canalisations d’alimentation en gaz des villes et des régions
- Transport d’eau et réseaux urbains ; eau potable (PE certifié NSF/ANSI 61), effluents et approvisionnement en eau brute
- Traversées par forage directionnel horizontal (HDD) ; la classe d’épaisseur renforcée (v) peut être nécessaire pour résister aux contraintes mécaniques lors du tirage
- Traversées sous-marines et fluviales ; association du 3LPE à un revêtement lesté en béton pour obtenir une flottabilité négative (avec des tubes ERW ou LSAW)
- Installations hors sol exposées ; privilégiez des abris pour éclairage électrique, climatisation ou équipements
- Canalisations fonctionnant à une température stable supérieure à 80 C ; passez à un revêtement 3LPP (« polyamide ») ou en polyuréthane
- Protection contre la corrosion interne ; le 3LPE est réservé à l’extérieur ; un revêtement intérieur en mortier de ciment ou en époxy est nécessaire.
Essais qualité, inspection et revêtement des joints sur site
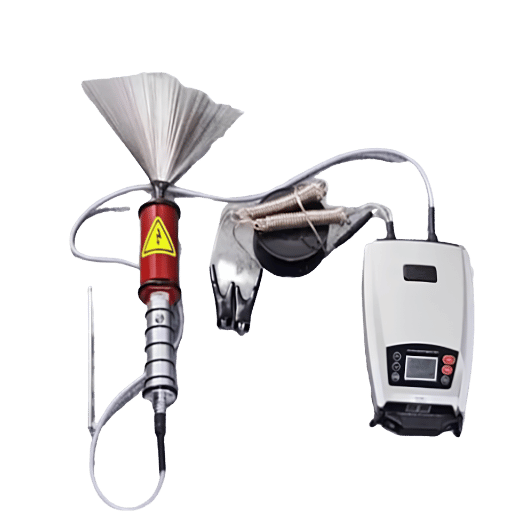
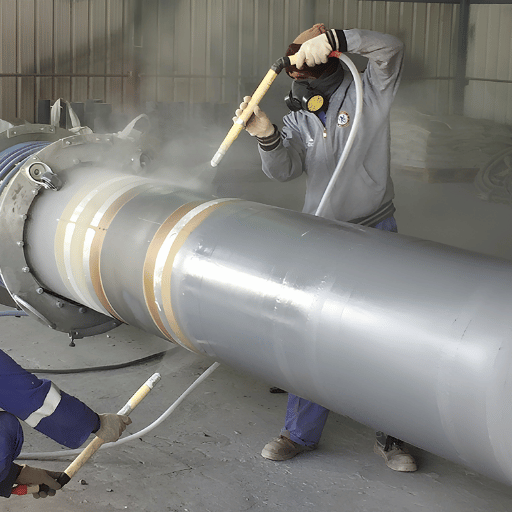 Le contrôle qualité lors de la pose du revêtement 3LPE est essentiel à son efficacité. DIN 30670:2012 recommande des essais de contrôle du revêtement à chaque équipe ou lot, ainsi que des essais du système tous les trois ans. La norme comprend un tableau utile des critères d’acceptation.
| Essai | Exigence (DIN 30670) | Méthode |
|---|---|---|
| Détection des défauts du revêtement | Aucune décharge à 10 kV/mm (max. 25 kV) | Annexe E — 100 % de la surface du tube |
| Résistance au pelage (23 °C) | ≥100 N/cm (feuille) / ≥45 N/cm (manchon) | Annexe D — angle de 90°, 10 mm/min |
| Résistance aux chocs (23 °C) | ≥5 J/mm (Type N) / ≥7 J/mm (Type S) | Annexe H — masse tombante, tête de 25 mm |
| Décollement cathodique | ≤7 mm (23 °C/28 jours ou 60 °C/2 jours) | Annexe C — défaut artificiel de 6 mm |
| Allongement à la rupture | ≥400% | Annexe F — essai de traction, 23 °C |
| Résistance à l’indentation | ≤0,2 mm (23 °C) / ≤0,3 mm (50 °C) | Annexe I — 10 N/mm², 24 heures |
- Liste de contrôle en 7 points pour la réception des tubes 3LPE
- Vérifiez l’épaisseur du revêtement en 12+ points par tube (DIN 30670, annexe A)
- Vérifiez les résultats de détection des défauts du revêtement : aucune décharge à la tension spécifiée
- Vérifiez les rapports de résistance au pelage : les valeurs doivent respecter le tableau 5 pour cette méthode d’extrusion
- Consultez le rapport d’essai de décollement cathodique : maximum 7mm
- Vérifiez les dimensions des extrémités non revêtues : angle de biseau du PE de 30 pour les revêtements >2,2 mm
- Effectuez une inspection visuelle finale : couleur uniforme, aucun plissement de la peinture, aucune cloque ni aucun dommage mécanique
- Confirmez la traçabilité du tube : les résultats du revêtement doivent être associés au numéro de coulée ou de lot
Revêtement des joints sur site : protection des raccordements de canalisation
Comme le montre le tableau ci-dessus, lors de la pose, les joints métalliques entre les tubes doivent recevoir un revêtement. Chaque joint de tube est un point faible, et l’acier nu après le soudage sur site constitue la zone la moins protégée de toute la canalisation. Une étude de cas publiée par AMPP (Association for Materials Protection and Performance) décrit une défaillance par délamination sur une canalisation de transport de gaz de 24″ au Mexique. Des dommages mécaniques causés par une excavatrice ont entraîné la défaillance du revêtement au niveau d’un joint réalisé sur site, pendant la phase précédant la mise en service. Cette étude montre que les travaux de pose sont tout aussi importants que le revêtement appliqué en usine. Il existe trois méthodes courantes pour revêtir sur site les joints d’une canalisation 3LPE :- Manchons thermorétractables (HSS) — méthode la plus courante pour les canalisations 3LPE ; manchon PE à deux couches, avec adhésif (appliqué à environ 80-120 C à l’aide d’un chalumeau au propane) ; faible investissement en équipement, compétences techniques élevées requises
- FBE appliqué sur site — poudre projetée sur la zone de soudure préchauffée ; système de revêtement coûteux nécessitant un équipement portatif de chauffage par induction et de pulvérisation
- Polypropylène moulé par injection (IMPP) — performances les plus élevées pour le revêtement des joints sur site ; utilisé pour les traversées en HDD et d’autres zones sensibles où une défaillance de joint ne doit pas se produire
Tendances du marché des revêtements de canalisation et perspectives du secteur
 Selon Persistence Market Research, le marché mondial des revêtements de tubes a atteint un montant estimé à 10.0 milliards USD en 2026 et devrait atteindre 14.0 milliards USD d’ici 2033, avec un TCAC de 4,9 %. Les revêtements extérieurs représentent la part la plus importante du marché, soit 78,25 %, et devraient progresser à un TCAC de 5,26 % jusqu’en 2031, selon la société d’études locale Mordor Intelligence.
Trois tendances technologiques façonnent les systèmes de revêtement de canalisation de nouvelle génération :
- Composés de polyéthylène biosourcés — des études portent sur le PE à base d’arachide et d’éthanol de canne à sucre, afin de réduire l’empreinte carbone sans compromettre les performances du revêtement 3LPE
- Revêtements intelligents dotés de capteurs — des capteurs de surveillance à fibre optique intégrés au système de revêtement permettent de contrôler son intégrité en temps réel sans excavation ; cette pratique est évoquée dans le rapport 2026 de l’industrie américaine des canalisations de l’AMPP
- Systèmes d’application à basse température — les prochaines formulations FBE permettront un préchauffage à plus basse température, afin d’appliquer le revêtement sur des nuances d’acier à haute résistance (X70, X80) sans fragiliser la zone affectée thermiquement
Foire aux questions sur le revêtement 3LPE
Q : Qu’est-ce que le revêtement 3LPE ?
Voir la réponse
Q : Quelle est la norme applicable au revêtement 3LPE ?
Voir la réponse
Q : Quelle est la température maximale de fonctionnement d’un tube avec revêtement 3LPE ?
Voir la réponse
Q : Quelle est la durée de vie du revêtement 3LPE ?
Voir la réponse
Q : Les tubes revêtus 3LPE peuvent-ils être utilisés dans les réseaux d’eau potable ?
Voir la réponse
Q : Quelle est la différence entre un revêtement 3LPE et un revêtement 2LPE ?
Voir la réponse
Besoin de tubes en acier revêtus 3LPE pour votre projet de canalisation ?
Nous fournissons des tubes en acier revêtus 3LPE conformes aux spécifications DIN 30670 et ISO 21809-1. Envoyez-nous vos exigences, ainsi que la classe et l’épaisseur du revêtement souhaitées, et nous vous adresserons un devis détaillé.
Demander un devis →À propos de cette analyse
Cet article s’appuie largement sur la norme DIN 30670:2012, la documentation technique ISO 21809-1 et les études de cas d’AMPP en ingénierie de la corrosion, ainsi que sur les études de marché réalisées par Mordor Intelligence et Persistence Market Research. Toutes les spécifications mentionnées renvoient à la dernière version de la norme, publiée en avril 2026. Baling Steel stocke des tubes revêtus 3LPE destinés à différents fluides, dans des diamètres allant de DN 25 à DN 1600. Les informations sur les revêtements présentées dans cet article correspondent aux mêmes normes que celles appliquées par nos inspecteurs qualité lors du contrôle final.
Références et sources
- DIN 30670:2012 — Revêtements en polyéthylène sur les tubes et raccords en acier — Institut allemand de normalisation (DIN)
- ISO 21809-1 — Revêtements extérieurs pour les canalisations enterrées ou immergées — Organisation internationale de normalisation
- Caractérisation quantitative visuelle de la corrosion externe dans les canalisations revêtues 3LPE — Bibliothèque nationale de médecine des États-Unis (PMC/NCBI)
- Étude de cas : délamination d’un revêtement à trois couches — AMPP (Association pour la protection des matériaux et la performance)
- Tendances du marché des revêtements de tubes et statistiques du secteur, 2033 — Persistence Market Research
- Analyse de la taille et des parts de marché des revêtements de tubes — Mordor Intelligence
- Secteur des canalisations aux États-Unis 2026 — Centre de ressources de l’AMPP
Articles connexes
- Guide complet des tubes revêtus 3LPE — spécifications produit et commande
- Comprendre les tubes revêtus FBE — quand un revêtement époxy monocouche suffit
- Conduites de transport : types, normes et applications pour le transport du pétrole et du gaz
- Guide de sélection des tubes soudés en spirale — fabrication SSAW et applications
- Tube de cuvelage en acier — guide complet des applications de forage et de franchissement routier
Relu par l’équipe d’ingénierie de Baling Steel | Dernière mise à jour : avril 2026