


Ein Vierkantrohrbogen ist ein geformtes Stück Vierkant-Hohlprofil. Legen Sie vor der Wahl des Umformverfahrens Außenmaße, Wanddicke, Werkstoff, Radiusbezug, Endwinkel, gerade Längen und Abnahmekriterien fest. Das Rotationszugbiegen eignet sich für wiederholte Profilecken, das Walzenbiegen für weit geschwungene Bögen. Maßgeblich für die richtige Wahl ist jedoch die fertige Form.
Schnellprüfung der Spezifikation
Profilquerschnitt: Außenbreite × Höhe × Wanddicke. Geometrie: gekennzeichneter Radius, Endwinkel und Tangentenlängen. Werkstoff: Werkstoffgüte und Zustand. Abnahme: Anforderungen an Maße, Oberfläche und Anwendung. Ein runder Rohrbogen gehört zu einer anderen Produktfamilie.
Vor der Auswahl eines Bogens
- Für die Umformung kann eine dickere Wand erforderlich sein als für die leichteste, den Lastanforderungen entsprechende Rohrvariante.
- Innen-, Außen- und Mittellinienradius bezeichnen unterschiedliche Maße.
- Auch bei einer glatten Profilecke müssen Maße und Werkstoff abgenommen werden.
- Vergleichen Sie die Gesamtkosten für abgenommene Teile einschließlich Werkzeugausstattung und Oberflächenbehandlung.
Vierkantrohrbogen: Bedeutung

Ein Vierkantrohrbogen bezeichnet ein geformtes Vierkantstahlrohr oder anderes Vierkant-Hohlprofil, das dort eingesetzt wird, wo ein Rahmen oder eine geschweißte Baugruppe die Richtung ändert. Beim Umformen kann sich das Hohlprofil verformen. Eine geschweißte Profilecke aus geraden Bauteilen ist ein anderes Fertigungsverfahren.
Im Stahlbau ist Vierkant-Hohlprofil, kurz SHS, der genauere Begriff. Ein rundes Stahlrohr wird üblicherweise über ein System für Nennrohrgrößen bezeichnet, ein Vierkantprofil über seine Außenmaße und Wanddicke. Bei Rundmaterial steht OD für Außendurchmesser. Werden diese Begriffe klar unterschieden, lässt sich vermeiden, dass falsches Material oder das falsche Formstück bestellt wird.
Für Rohrleitungsanschlüsse siehe Stahlbögen für Rohrleitungssysteme. Bei einem gebogenen Möbelrahmen, Bauteil für die Architektur oder Maschinenschutz richten Sie sich nach der Rohrzeichnung und dem vorgesehenen Einsatz. Für drucktragende Anwendungen ist eine eigene, anwendbare Auslegungsgrundlage erforderlich.
Vierkantrohrmaße und Biegespezifikationen

Ein Vierkantprofil mit 2” Außenmaß entspricht laut der genauen Umrechnung von Zoll in Millimeter 50,8 mm und ist daher nicht dasselbe wie Material mit 50 mm. Geben Sie in der Zeichnung beide Außenmaße und die Wanddicke sowie Werkstoffgüte und Biegegeometrie an. Die folgenden nummerierten Prüfpunkte ermöglichen eine Größenangabe und eine eindeutige Fertigungsanweisung.
| Zeichnungsfeld | Angaben | Betroffene Entscheidung |
|---|---|---|
| 1. Außenmaße des Profilquerschnitts | Breite × Höhe mit Einheiten | Materialauswahl und Passung zum Werkzeug |
| 2. Wanddicke | Nenn- oder Mindestdicke nach Vorgabe der Bestellung | Umformunterstützung und Prüfung des fertigen Profilquerschnitts |
| 3. Werkstoffzustand | Werkstoffgüte, Produktnorm und Werkstoffzustand oder Lieferzustand | Umformbarkeit und vorgesehener Einsatz |
| 4. Radiusbezug | Innen-, Mittellinien- oder Außenradius | Werkzeugausstattung und Einbauraum |
| 5. Endwinkel | Winkel nach dem Entlasten mit Toleranz | Passung in der Baugruppe und Ausgleich der Rückfederung |
| 6. Gerade Längen | Tangentenpunkte, Endlängen und Beschnittbezug | Spannen und endgültige Zuschnittlänge |
| 7. Abnahmekriterien | Verformungen, Oberflächenzustand und Anwendungsanforderungen | Freigabe des Erstmusters und Prüfung der Serienfertigung |
Zwei weitere Angaben vervollständigen die Zeichnung: Biegeebene und Ausrichtung zur Schweißnaht, falls diese kontrolliert wird, sowie Oberflächenbehandlung und Endbearbeitung einschließlich Beschichtungsfolge, sichtbarer Flächen, Bohrungen und Verbindungen.
Welche Standardgröße hat ein Vierkantrohr?
Es gibt keine einzelne Standardgröße für Vierkantrohre. Innerhalb der Produktreihen sind mehrere Größen und Wanddicken verfügbar. In der Zeichnung sollten Außenbreite und -höhe des Bauteils festgelegt werden, statt eine Größe für Rundrohre zu verwenden. Geben Sie zusammen mit diesen Maßen eine Produktnorm und Werkstoffgüte an. Eine Größenangabe allein lässt den Werkstoffzustand offen.
ASTM A500/A500M-23 gilt für kaltgeformte, geschweißte und nahtlose Strukturrohre aus Kohlenstoffstahl, darunter Vierkant- und Rechteckprofile. Die Konformität des Werkstoffs und die Geometrie des Bogens werden in getrennten Prüfungen beurteilt. Die bestehenden Hintergrundinformationen zu Werkstoffen und Abmessungen von Vierkantrohren behandeln die Auswahl des Ausgangsmaterials.
Biegeradius und Geometrie des Vierkantrohrs

Bei einem angenommenen Vierkantprofil mit 50 mm Außenmaß, das mit einem Mittellinienradius von 150 mm um 90 Grad gebogen wird, beträgt der ideale Innenradius 125 mm und der Außenradius 175 mm. Diese Maße beziehen sich auf unterschiedliche Flächen derselben Krümmung. Kennzeichnen Sie den gewählten Radiusbezug neben jeder Radiusangabe.
Die Biegehinweise des Steel Tube Institute führen aus, dass bei Rundprofilen häufig der Mittellinienradius verwendet wird, während bei quadratischen und rechteckigen Hohlprofilen (HSS) oft der Außenradius angegeben wird. Eine Zeichnung mit der alleinigen Angabe „R150“ kann daher bei zwei Fertigungsbetrieben zu unterschiedlichen Formen führen.
| Referenz | Ideale Geometrie | Standort |
|---|---|---|
| Innenradius, Ri | Rcl − B/2 | Innenseite der Krümmung |
| Mittellinienradius, Rcl | Angegebener Verlaufradius | Geometrische Mitte des Profilquerschnitts |
| Außenradius, Ro | Rcl + B/2 | Außenseite der Krümmung |
Betrachten Sie eine Layoutzeichnung für einen abgerundeten Geräterahmen mit den oben angenommenen Maßen. Die gekrümmte Mittellinienlänge beträgt π × 150 ÷ 2 = 235,6 mm. Das ist eine geometrische Bogenlänge und keine Länge des Fertigungszuschnitts: Der Fertigungsbetrieb muss für das tatsächliche geformte Profil noch gerade Spannlängen, Beschnittzugabe und Ausgleich für das Umformverfahren berücksichtigen. Wird in der Bestellskizze derselbe Wert von 150 mm irrtümlich als Innenradius angegeben, beträgt der Mittellinienradius 175 mm und die äußere Begrenzung 200 mm. Die Profilecke beansprucht damit einen um 25 mm größeren Radius. Eine angrenzende Abdeckung oder Montagehalterung kann dadurch kollidieren, obwohl der fertige Biegewinkel korrekt aussieht.
Wie groß ist der Mindestradius beim Biegen von Vierkantrohren?
Der kleinste praktikable Radius ist die engste Krümmung, die sich mit dem Umformverfahren und dem Werkstoff innerhalb der Zeichnungsvorgaben herstellen lässt. Für Vierkantrohre gibt es keine allgemeingültige Regel, nach der der Radius dem Dreifachen der Breite entsprechen muss. Zu berücksichtigen sind die Profilform, die Schlankheit der Wand, die Biegeachse, die Abstützung des Profilquerschnitts, die zulässige Verformung und die Festigkeit des Stahls.
Ein engerer Bogen beansprucht Profilquerschnitt und Abstützung stärker. Örtlicher Instabilität kann durch dickere Wände entgegengewirkt werden; dadurch steigt jedoch auch die erforderliche Kraft. Aussagekräftig ist der Vergleich eines konkreten Profilquerschnitts und Werkstoffs bei einem bestimmten Verfahren, nicht ein isolierter Radiusfaktor.
Verfahren und Werkzeuge zum Biegen von Vierkantrohren

Mit Rotationszugbiegen lässt sich eine definierte Profilecke herstellen, die sich in einer Serie wiederholt; Walzenbiegen eignet sich für einen gleichmäßigen, weit geschwungenen Bogen. Bei beiden Verfahren muss die Werkzeugausstattung das Vierkantprofil abstützen. Biegeposition, gerade Spannlänge und Freiraum um das Bauteil können die Verfahrenswahl bestimmen, bevor die Maschinenleistung zum begrenzenden Faktor wird.
Beim Rotationszugbiegen hält eine Klemme das Rohr gegen eine Biegematrize, während eine Druckmatrize die Zuführseite abstützt. Ein Dorn kann den inneren Profilquerschnitt abstützen; falls erforderlich, stützt ein Wischer den Druckbereich nahe dem Tangentenpunkt. Paul McGowans Erläuterung zur Werkzeugausstattung beschreibt Wischermatrizen für Vierkant- und Rechteckprofile sowie die Notwendigkeit, die Abstützung auf die Anwendung abzustimmen.
Beim Walzenbiegen werden Profile schrittweise mithilfe von Walzen gekrümmt; das Verfahren eignet sich für große Bögen. Für die Enden und geraden Längen ist eine entsprechende Planung erforderlich. Beim Kaltbiegen wird das Werkstück nicht gezielt erwärmt. Induktion und andere kontrollierte Warmumformverfahren erfordern eine andere Prüfung von Werkstoff und Prozess. Ein hydraulischer Antrieb beschreibt die Kraftübertragung, CNC die Prozesssteuerung. Keine der beiden Bezeichnungen beschreibt das gesamte Biegeverfahren.
Kann man Vierkantrohre mit einem Rohrbieger biegen?
Ja, wenn die Maschine über passende Vierkantmatrizen sowie genügend Kapazität, Reichweite und Freiraum für das angegebene Bauteil verfügt. Ein Rohrbieger, der nur mit Rundmatrizen ausgestattet ist, eignet sich nicht zum Biegen von Vierkantrohren. Die Abstützung des Profilquerschnitts ist wichtig, da sich ein Hohlprofil an den flachen Seiten und Profilecken verformen kann, bevor die gewünschte Krümmung erreicht ist.
Jay Robinsons Leitfaden zur Herstellbarkeit gebogener Bauteile unterscheidet Maschinenleistung von Werkzeugreichweite und Bauteilfreiraum. Auch für einen manuellen Vierkantrohrbieger muss ein definierter Arbeitsbereich festgelegt sein. Manuelles Biegen kann sich für eine kleine Serie innerhalb dieses Bereichs eignen; „Heavy Duty“ in einer Maschinenbeschreibung ist kein Maß.
Bei Vierkant- und Rechteckrohren muss die Werkzeugausstattung auf die festgelegten Maße, Profilecken und Schweißnaht abgestimmt sein. Die Wahl des passenden Vierkantrohrs hängt mit der Wahl des Werkzeugs zusammen. Biegematrizen für Flachstahl stützen einen anderen Profilquerschnitt ab. Die Rohrbiegeausrüstung eines Fertigungsbetriebs kann mit unterschiedlichen Werkzeugen für mehrere Profilformen geeignet sein. Auch bei ausreichender Maschinenkraft können spezielle Werkzeuge erforderlich sein, um Vierkantrohre ohne unzulässige Abdrücke oder örtliches Einknicken zu biegen.
Vierkantstahlrohre und andere Werkstoffe biegen

Berücksichtigen Sie vor dem Biegen sowohl Werkstoffgüte als auch Lieferzustand. Niedriggekohlter Stahl, Edelstahl und Rohre aus Nichteisenmetallen können sich beim Umformen unterschiedlich verhalten. Die geforderte Oberflächenqualität kann sich auf die Wahl der Werkzeuge oder Schmiermittel auswirken. Strukturrohre aus Stahl müssen außerdem geeignete Werkstoffeigenschaften für die auftretenden Lasten, Temperaturen und Verbindungen aufweisen.
Bei Vierkantstahlrohren beeinflussen sich Wanddicke und Profilgeometrie gegenseitig. Laut Steel Tube Institute kann ein Umformverfahren ein dickeres Profil erfordern als die Berechnung der Belastung im eingebauten Zustand. Eine kräftigere Wand kann die Verformung verringern, erhöht aber den Kraftbedarf beim Biegen. Dieser Zielkonflikt gehört zur Auslegung, bevor das Vierkant-Hohlprofil beschafft wird.
Ein weiterer Aspekt ist der Einsatz bei niedrigen Temperaturen. Bei manchen dynamisch belasteten geschweißten Konstruktionen kann Kerbschlagzähigkeit erforderlich sein, wie der öffentlich zugängliche Geltungsbereichshinweis zu ASTM A500 beschreibt. Bei der Werkstoffauswahl sind sowohl Einsatzbedingungen als auch das gebogene Bauteil zu berücksichtigen.
Kann man Vierkantrohre aus Aluminium biegen?
Vierkantrohre aus Aluminium lassen sich ebenfalls biegen. Dabei müssen jedoch Legierung und Werkstoffzustand zur Stärke der Biegung passen. Laut den Hinweisen von Hydro zu 6061 können engere Biegungen einen weicheren Zustand T1, T4 oder O erfordern, um Risse zu vermeiden. Bei der Werkstoffauswahl sind auch die endgültigen Eigenschaften zu berücksichtigen, einschließlich einer kontrollierten Auslagerung oder eines anschließenden Schweißens.
Das Datenblatt zur Hydro-Legierung 6061 gibt an, dass die Umformbarkeit vom Radius und Biegewinkel beeinflusst wird. Für Stahl und Aluminium sollte daher nicht dasselbe Umformverfahren vorausgesetzt werden. Eine unkontrollierte örtliche Erwärmung ersetzt nicht die gemeinsame Auswahl von Werkstoffzustand und Verfahren.
Auch die Oberflächenqualität beschichteter Werkstoffe ist zu berücksichtigen. Laut der American Galvanizers Association können Risse oder Craquelé in der Beschichtung auftreten, wenn Bauteile nach dem Feuerverzinken gebogen werden. Solche Schäden unterscheiden sich von einem Riss im Stahl und können reparierbar sein. Beschichtungsfolge und Reparaturanforderungen sollten in der Bestellung festgelegt werden.
Vierkantrohr biegen oder Profilecke schweißen

Verwenden Sie einen gebogenen Bogen, wenn eine abgerundete Profilecke innerhalb der Umformgrenzen des Profilquerschnitts liegt. Ziehen Sie eine konstruierte Gehrungsverbindung in Betracht, wenn eine scharfe Ecke oder begrenzter Platz eine Krümmung ungeeignet macht. Die Tragfähigkeit richtet sich nach der fertigen Geometrie, dem Werkstoff und der Auslegung der Verbindung; das Fertigungsverfahren allein legt keine Festigkeitsklasse fest.
| Konstruktionspriorität | Gebogener Bogen | Gehrungsecke mit Schweißnaht |
|---|---|---|
| Abgerundete Optik | Durchgehende gekrümmte Kontur | Erfordert ein anderes Eckdetail |
| Scharfe Ecke | Benötigt Platz für einen endlichen Radius | Kann einer scharfen Schnittlinie folgen |
| Verfügbare Werkzeuge | Profilquerschnitt und Radius müssen zum Verfahren passen | Zugang für Zuschnitt, Einspannen und Schweißen ist wichtig |
| Dünne, flache Wände | Örtliche Abstützung und Verformung müssen berücksichtigt werden | Passung der Verbindung und Schweißverzug müssen berücksichtigt werden |
| Sichtfläche | Werkzeugspuren oder eine konkave Fläche können sichtbar sein | Schweißnahtprofil und Nachbearbeitung können sichtbar sein |
| Wiederholte Fertigung | Rüst- und Werkzeugkosten verteilen sich auf die Serie | Vorrichtung und Verbindungsschritte wiederholen sich |
| Endverbindung | Ein verformter Profilquerschnitt kann die Passung beeinträchtigen | Die Verbindungsgeometrie gehört zur Auslegung der Verbindung |
| Werkstoffeigenschaften | Umformverfahren und Endzustand sind entscheidend | Schweißverfahren und beeinflusste Bereiche sind entscheidend |
| Abnahme | Fertige Geometrie und umgeformten Profilquerschnitt prüfen | Geometrie und vorgegebene Schweißnahtqualität prüfen |
Stellen Sie sich einen rechteckigen Schutzrahmen mit abnehmbarer Abdeckung vor. Ein Rahmen mit gebogener Profilecke sieht ansprechend aus, doch das äußere Profil der Ecke kann das Abnehmen der Abdeckung behindern. Um dieses Problem zu lösen, kann der Rahmen versetzt, die Krümmung mit einem verfügbaren Verfahren verkleinert oder eine geschweißte Ecke so konstruiert werden, dass die Abdeckung zugänglich bleibt. Ein V-förmiger Einschnitt mit anschließender Schweißverbindung ergibt eine Verbindung; das ist nicht dasselbe wie das durchgehende Biegen des Rohrs. Für die Verbindung sind dann ein Detail und ein Prüfumfang festzulegen. Trägt der Rahmen eine Last, muss die Konstruktionsprüfung diese bei jeder Fertigungsvariante berücksichtigen, unabhängig davon, welche die sauberste Optik ergibt.
Fehler und Prüfung beim Biegen von Vierkantrohren
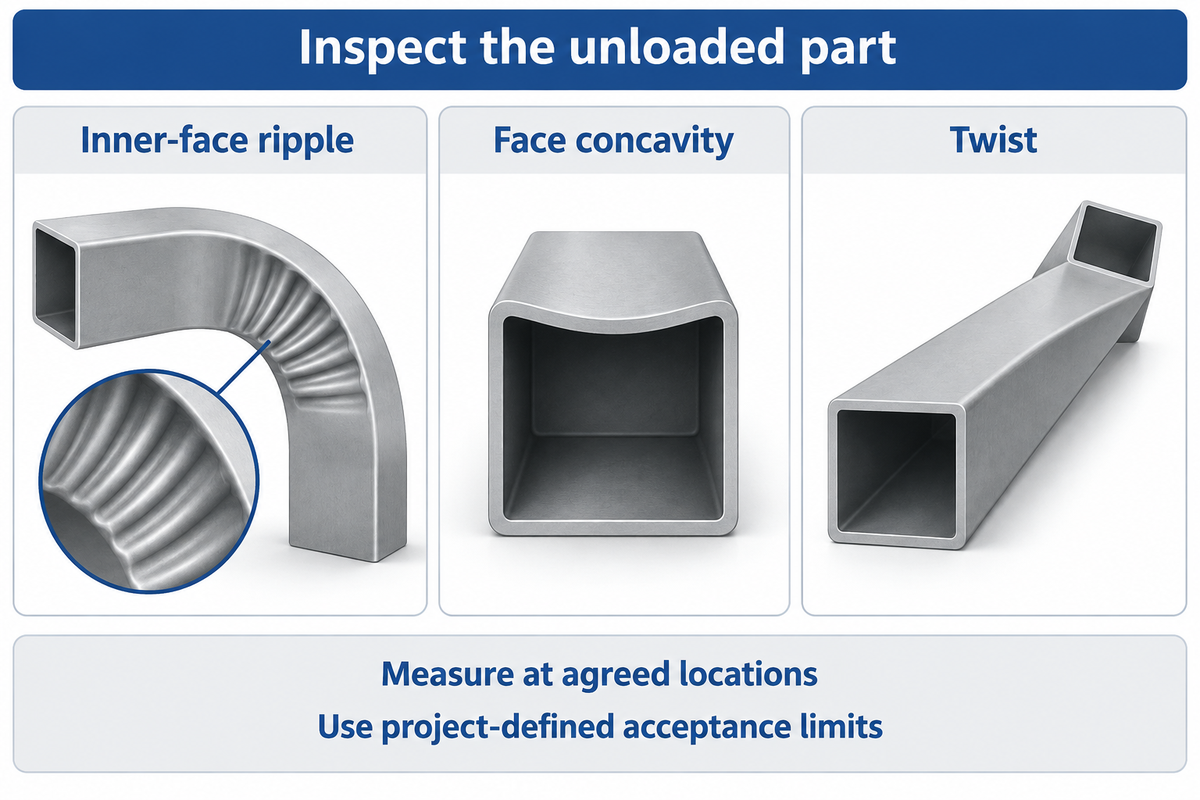
Prüfen Sie die Form, Verformung des Profilquerschnitts und Oberflächenzustand des entlasteten Bogens anhand der Zeichnung. Eine glatte Außenkrümmung kann mit einer konkaven Innenwand, einem Drall oder einem verformten Anschlussende einhergehen. Dokumentieren Sie Messungen an festgelegten Stellen, damit Erstmuster und spätere Serienteile nach denselben Kriterien verglichen werden.
Mike Manors Erläuterung zur Verformung gekrümmter HSS-Profile benennt Maschinenkontakt, örtliche Instabilität und Radialkräfte als Ursachen für Formänderungen. Druck an der Innenseite des Bogens kann einen welligen Verformungseffekt erzeugen; die Außenfläche wird gedehnt. Eine höhere Kraft behebt keine ungeeignete Abstützung.
„Tatsächlich lässt sich eine gewisse Verformung jedes Mal, wenn ein Profil gekrümmt wird, nicht vermeiden.“
| Merkmal | Zu dokumentieren | Bedeutung für die Entscheidung |
|---|---|---|
| Endwinkel | Entlasteter Winkel an festgelegten Bezugspunkten | Rückfederung kann die Passung in der Baugruppe verändern |
| Radius/Profil | Gemessene Krümmung und Radiusbezug | Prüft die vorgesehene äußere Begrenzung |
| Wellen an der Innenfläche | Position und Ausprägung jeder Falte | Zeigt örtliche Druckinstabilität |
| Konkave Fläche | Abweichung vom vereinbarten Flächenbezug | Verändert Profilform und Erscheinungsbild |
| Rautenverformung | Änderungen an Breite und Profileckenwinkeln | Kann die Passung an Verbindungen beeinträchtigen |
| Drall | Verdrehung gegenüber der vorgegebenen Ebene | Verschiebt Bohrungen und Montageflächen |
| Wandzustand | Dicke, soweit im Prüfplan gefordert | Erfasst örtliche Änderungen am Profilquerschnitt |
| Oberfläche/Beschichtung | Abdrücke, Risse im Grundwerkstoff und Beschichtungsschäden getrennt erfassen | Unterschiedliche Fehler erfordern unterschiedliche Entscheidungen |
| Enden und Tangenten | Beschnittstellen, Längen und Endprofil | Bestimmt die endgültige Passung in der Baugruppe |
Mit einem Maßband lassen sich Gesamtlängen ermitteln. Für Prüfungen von Profil, Winkel und Wanddicke sind Methoden zu wählen, die den Toleranzen entsprechen. Das Konstruktionsteam legt die für die Anwendung zulässige Verformung fest. Arten von Prüfdokumenten betreffen einen anderen Teil des Abnahmenachweises als Messungen am umgeformten Bauteil.
Halten Sie bei wiederkehrenden Biegeproblemen neben dem gemessenen Fehler auch Materialcharge und Werkzeugeinstellung fest. Falsche Ausrichtung, Abstützung oder Verfahrenswahl können jeweils zu einem mangelhaften Bauteil führen. Ermitteln Sie das betroffene Merkmal, bevor Sie eine Serie allein nach ihrem Erscheinungsbild abnehmen.
Kosten und Lieferzeit beim Biegen von Vierkantrohren

Bei angenommenen festen Rüst- und Werkzeugkosten von $600 zuzüglich $12 je abgenommenem Teil betragen die angesetzten Stückkosten $42 für 20 Teile und $18 für 100 Teile. Dieses Rechenbeispiel ist kein Marktangebot. Es veranschaulicht, dass ein Preis pro Biegung und ein vollständiger Preis für das gelieferte Teil unterschiedliche Fragen des Käufers beantworten.
Der Lehrtext der ETH Zürich zu Produktionskosten unterscheidet Rüstkosten für eine Serie von Stückkosten. Bei der Rohrfertigung sollten wiederverwendbare Werkzeuge, wiederkehrendes Rüsten und Bearbeitungsschritte am Bauteil in getrennten Positionen aufgeführt werden. Beim Vergleich zweier Alternativen sind die Kosten für Oberflächenbehandlung und Lieferung in beiden Fällen zu berücksichtigen.
Nehmen wir an, ein Käufer vergleicht einen Prototypenlauf mit einer Wiederholungsserie. Zugrunde liegen die hypothetischen Rüstkosten von $600 und variable Kosten von $12 je abgenommenem Teil. Das sind Beispielwerte, keine tatsächlichen Marktpreise. Bei der kleinen Bestellung beträgt der Gesamtpreis $600 + (20 × $12) = $840. Bei der größeren Serie sind es $600 + (100 × $12) = $1.800. Teilt man den jeweiligen Gesamtpreis durch die abgenommene Stückzahl, erhält man die beiden Stückpreise. Der Vergleich ändert sich, wenn für die Wiederholungsbestellung bereits bezahlte Werkzeuge wiederverwendet werden, ein weiteres Rüsten erforderlich ist oder eine Beschichtung hinzukommt. Ausschuss, der bereits im Stückpreis berücksichtigt ist, sollte nicht noch einmal als separate Materialzugabe berechnet werden. In diesem Beispiel sinken die Stückkosten bei der größeren Serie. Die Lieferzeit richtet sich weiterhin nach der Produktionsplanung.
Planen Sie den Auftrag anhand von Zeichnungsfreigabe, Werkzeugverfügbarkeit, Materialeingang, Bemusterungsprüfung und Oberflächenbehandlung. Ein kurzer Biegevorgang kann Teil eines deutlich längeren Fertigungsablaufs sein. Ein Angebot sollte angeben, ab welchem Ereignis die zugesagte Lieferzeit läuft und ob die Freigabe des Erstmusters als Freigabepunkt gilt.
Dienstleistungen zum Biegen von Vierkantrohren: Zeichnung vorbereiten
Für tragende Anwendungen verweisen die Ressourcen von AISC zu gekrümmten Stahlbauteilen Konstrukteure auf spezialisierte Profilbiegemaschinen und den Leitfaden zur Bemessung gekrümmter Bauteile. Neben der fertigungstechnischen Machbarkeit müssen auch der Anschlussentwurf, die Stabilität und die Gebrauchstauglichkeit berücksichtigt werden.
Die Kosten niedrig zu halten, ist in der Fertigung wichtig. Biegespezialisten benötigen eine Zeichnung des fertigen Bauteils und Angaben zur Anwendung, bevor sie ein Angebot erstellen. Ein Maschinenhersteller liefert Anlagen, ein Stahlhändler Werkstoffe und ein Fertigungsbetrieb kann Umformen, Schneiden, Schweißen und Nachbearbeitung kombinieren. Legen Sie fest, welche Arbeitsschritte die Bestellung umfasst und wer sie ausführt.
Geben Sie diese sieben Punkte in Ihrer Anfrage an. Prüfen Sie, ob der angegebene Profilquerschnitt zum beschriebenen Verfahren passt, und verlassen Sie sich nicht nur auf die Kapazitätsangabe für Rundrohre.
Checkliste für die Angebotsanfrage – übernehmen Sie diese Angaben in Ihre Anfrage:
| Merkmal | Empfohlener Bereich | Warum es wichtig ist | Prüfmethode |
|---|---|---|---|
| Profilquerschnitt und Wanddicke | Zeichnungsmaße: Breite × Höhe × Wanddicke, in mm oder Zoll | Legt den passenden Werkstoffbestand und die Eignung für das Biegewerkzeug fest | Werkstoffkennzeichnung und Abmessungen bei Wareneingang |
| Werkstoffgüte und Zustand | Angegebene Werkstoffgüte, Werkstoffzustand und Produktnorm | Steuert die Werkstoffauswahl | Bestellbezogene Werkstoffdokumente |
| Biegeradius und Winkel | Bezug für den Biegeradius in der Zeichnung und fertiger Winkel | Legt die fertige Krümmung fest | Abgestimmter Profilquerschnitt und Winkelmessung |
| Enden und Ausrichtung | Tangentenlängen und Biegeebene laut Zeichnung | Bestimmt die Spannung beim Spannen und die Montage | Prüfung der Anordnung am ersten Bauteil |
| Abnahme | Projektspezifische Grenzwerte für Maße und Oberfläche | Unterscheidet ein akzeptables Bauteil von einem rein visuellen Muster | Dokumentierte Prüfergebnisse an vereinbarten Stellen |
| Einsatz und Oberfläche | Vorgesehene Belastungs- und Temperaturbedingungen sowie Reihenfolge der Beschichtung | Berücksichtigt Einsatz- und Anforderungen an die Oberflächenbehandlung | Konstruktionsprüfung und festgelegte Kontrollen der Oberfläche |
| Menge und Lieferung | Menge für den Versuch, freigegebene Produktionsmenge und Liefertermin | Legt den Umfang von Angebot und Terminplanung fest | Schriftliche Kostenaufstellung und Freigabepunkte |
Fragen Sie nach den Biegeradien, den erforderlichen geraden Spannlängen und etwaigen Werkzeugkosten. Sind Musterteile, Prüfungen, Beschnitt und Oberflächenbehandlung enthalten? Bei Materialanfragen kann Baling Steel zusammen mit der Zeichnung Angaben zum Profilquerschnitt und zu den Normen erhalten, damit der angefragte Lieferumfang klar ist.
Häufige Fragen zum Biegen von Vierkantrohren
Kann man ein Vierkantrohr biegen?
Antwort
Ja, Vierkantrohre lassen sich mit Anlagen und Werkzeugen biegen, die für ihren Profilquerschnitt, Werkstoff und ihre Wanddicke geeignet sind. Entscheidend ist, ob das fertige Bauteil nach dem Biegen den Zeichnungsvorgaben entspricht. Geben Sie Biegeradius, Winkel, gerade Längen und zulässige Verformung an und prüfen Sie das vorgeschlagene Verfahren vor der Produktionsfreigabe anhand eines repräsentativen Musters.
Wie biegt man ein Vierkantrohr um 90 Grad?
Antwort
Ein Bogen mit 90 Grad wird üblicherweise über den fertigen Winkel und den Biegeradius festgelegt, nicht allein über den Winkel. Wählen Sie ein geeignetes Umformverfahren und passende Werkzeuge für Vierkantprofile, planen Sie ausreichend gerade Spannlänge ein und prüfen Sie das unbelastete Bauteil auf Rückfederung und Verformung. Wenn die Zeichnung eine scharfe Profilecke verlangt, prüfen Sie stattdessen eine konstruktiv ausgelegte Schnitt- und Schweißverbindung.
Wie biegt man ein Vierkantrohr mit 2 Zoll?
Antwort
Klären Sie zunächst, ob sich die 2 Zoll auf die Außenbreite und Außenhöhe beziehen. Geben Sie anschließend die tatsächliche Wanddicke, Werkstoffgüte und den erforderlichen Biegeradius an. Diese Angaben bestimmen die geeignete Biegemaschine und die Werkzeuge. Eine Maschine, die für Rundrohre mit 2 Zoll ausgelegt ist, kann deshalb nicht automatisch Vierkantrohre mit 2 Zoll bearbeiten. Lassen Sie sich vom Fertigungsbetrieb den passenden Profilquerschnitt und die Anforderungen an Musterteile bestätigen.
Wie biegt man ein Rechteckrohr?
Antwort
Bei Rechteckrohren muss in der Zeichnung die Biegerichtung angegeben sein. Wird dasselbe Profil gedreht, ändern sich das Maß in der Biegeebene, der Werkzeugkontakt und das Verformungsrisiko. Klären Sie die Ausrichtung des Profilquerschnitts mit dem Fertigungsbetrieb, bevor Sie Verfahren oder Biegeradius auswählen.
Verhindert Sand im Vierkantrohr Knicke beim Biegen?
Antwort
Nein, Sand im Rohr verhindert Knicke nicht grundsätzlich. Das Ergebnis hängt weiterhin vom Biegegrad, den Werkzeugen und der Prozesssteuerung ab. Im Rohr verbliebenes Füllmaterial kann zudem die Reinigung und Prüfung erschweren. Für eine wiederholbare industrielle Fertigung sollten Sie ein qualifiziertes Stützverfahren verwenden und ein repräsentatives Bauteil prüfen. Eine Heimwerkerdemonstration belegt nicht, dass ein tragendes Bauteil den Zeichnungsvorgaben entspricht. Der Produktionsplan sollte das Entfernen des Füllmaterials und die Prüfung des fertigen Innenkanals umfassen.
Lassen sich Vierkantrohre mit dicker Wand kalt biegen?
Antwort
Ja, einige Profile mit dicker Wand lassen sich kalt biegen. Eine größere Wanddicke hebt jedoch die Grenzen der Maschine, der Werkzeuge und des Werkstoffs nicht auf. Profilquerschnitt, Werkstoffgüte und Biegeradius müssen zum gewählten Verfahren passen. Außerdem muss das fertige Bauteil die freigegebene Zeichnung und die Prüfanforderungen erfüllen.
Warum flacht ein Vierkantrohr beim Biegen ab?
Antwort
Beim Biegen verteilt sich die Dehnung über den Profilquerschnitt, während die ebenen Wände abgestützt werden müssen. Ein ungeeigneter Biegeradius oder eine unpassende Kombination aus Werkstoff und Verfahren kann dazu führen, dass sich das Profil abflacht. Um ein Rohr ohne übermäßige Verformung zu biegen, braucht es geeignete Werkzeuge und eine passende Profilgeometrie. Untersuchen Sie die betroffene Seite, bevor Sie die Maschinenkraft erhöhen. Messen Sie den Profilquerschnitt an vereinbarten Stellen, dokumentieren Sie die Lage des Fehlers entlang der Krümmung und überprüfen Sie die Einrichtung, bevor Sie weitere Produktionsteile freigeben.
Richten Sie Ihre Materialanfrage am fertigen Bauteil aus
Senden Sie die Außenmaße, die Wanddicke, die Werkstoffgüte und die Zeichnung zusammen mit der benötigten Menge. Geben Sie auch den Bezug für den Biegeradius, den vorgesehenen Einsatz und die gewünschte Oberfläche an, damit die Anfrage den passenden Werkstoff- und Fertigungsumfang abdeckt. Senden Sie Ihre Rohrangaben, um die Lieferanforderungen zu besprechen.
Technischer Hinweis: Die dargestellten Maße und genannten Kosten sind Annahmen. Tragende Bauteile erfordern eine anwendungsspezifische Auslegung und abgestimmte Abnahmekriterien für die Produktion. Die technische Erläuterung stützt sich auf die nachstehenden öffentlichen Quellen; Versuche zum Rohrbiegen von Baling Steel werden nicht behandelt.
Referenzen und Quellen
- National Institute of Standards and Technology: SI-Einheiten – Länge, exakte Umrechnung von Zoll.
- American Institute of Steel Construction: gekrümmte Stahlbauteile, Konstruktionsressourcen und Verzeichnis von Profilbiegemaschinen.
- Steel Tube Institute: Biegen von Hohlprofilen, Jeffrey A. Packer.
- Steel Tube Institute: Verformungen bei gekrümmten Hohlprofilen minimieren, Mike Manor, April 2024.
- ASTM A500/A500M-23: Standardspezifikation für kaltgeformte geschweißte und nahtlose Hohlprofile aus Kohlenstoffstahl in Rund- und Formprofilen, Anwendungsbereich und Kurzfassung.
- The Fabricator: Falten beim Rohrbiegen vermeiden, Paul McGowan.
- The Fabricator: So prüfen Sie die Details gebogener Rohrbauteile, Jay Robinson.
- American Galvanizers Association: Biegen, Februar 2018.
- ETH Zurich: Produktions- oder Beschaffungskosten: losgrößenabhängige Stückkosten sowie Rüst- und Bestellkosten, Paul Schönsleben, Abschnitt 11.4.1.

