


Гнутый участок квадратной трубы — это отрезок квадратной полой трубы заданной формы. Перед выбором способа формовки укажите наружные размеры, толщину стенки, материал, базу отсчёта радиуса, конечный угол, прямые участки и критерии приёмки. Ротационная вытяжная гибка подходит для повторяющихся углов, а гибка на валках — для плавных кривых, однако выбор зависит от требуемой формы готового изделия.
Краткая проверка спецификации
Сечение: наружная ширина × высота × толщина стенки. Геометрия: обозначенный радиус, конечный угол и длины прямых участков. Материал: марка и состояние. Приёмка: требования к размерам, поверхности и применению. Круглый отвод трубопровода относится к другой группе изделий.
Что учесть перед выбором гибки
- Для формовки может потребоваться стенка толще, чем у самой лёгкой трубы, отвечающей расчётной нагрузке.
- Внутренний, наружный радиус и радиус по осевой линии обозначают разные размеры.
- Для ровного угла всё равно нужны критерии приёмки размеров и материала.
- Сравнивайте общую стоимость годных деталей с учётом оснастки и отделки.
Что означает «гнутый участок квадратной трубы»

Гнутый участок квадратной трубы — это формованный квадратный стальной трубный профиль или другое квадратное полое сечение, применяемое там, где рама или сварная конструкция меняет направление. При формовке полый профиль может потерять форму. Сварной угол из прямых элементов изготавливают другим способом.
В строительных конструкциях точнее использовать термин «квадратный полый профиль» (SHS). Круглую стальную трубу обычно обозначают по системе номинальных размеров труб, а квадратное сечение — по наружным размерам и толщине стенки. Для круглого проката OD означает наружный диаметр. Различение этих терминов помогает избежать заказа неподходящего проката или фитинга.
Для соединений трубопроводов см. стальные отводы для трубопроводных систем. Для изогнутой рамы мебели, архитектурного элемента или защитного ограждения станка ориентируйтесь на чертёж трубы и условия эксплуатации. Применение под давлением требует отдельного расчётного обоснования.
Размеры квадратной трубы и спецификация гибки

Квадратное сечение с наружной стороной 2” по точному пересчёту дюймов в миллиметры составляет 50,8 mm, поэтому это не то же самое, что прокат размером 50 mm. На чертеже укажите оба наружных размера и толщину стенки, а также марку материала и геометрию гиба. Ниже приведены проверки, которые помогут задать размеры и составить инструкцию по изготовлению.
| Параметр чертежа | Что указать | На что влияет решение |
|---|---|---|
| 1. Наружные размеры сечения | Ширина × высота с указанием единиц измерения | Выбор проката и соответствие оснастке |
| 2. Толщина стенки | Номинальная или минимальная толщина согласно требованиям заказа | Опора при формовке и контроль готового сечения |
| 3. Состояние материала | Марка, стандарт на изделие и состояние после обработки или поставки | Формуемость и условия эксплуатации |
| 4. База отсчёта радиуса | Внутренний радиус, радиус по осевой линии или наружный радиус | Оснастка и монтажное пространство |
| 5. Конечный угол | Угол после снятия нагрузки с указанием допуска | Сборка и компенсация упругого возврата |
| 6. Прямые участки | Положение точек касания, длины концов и база для подрезки | Зажим и окончательная длина реза |
| 7. Критерии приёмки | Деформация, состояние поверхности и требования к применению | Приёмка первого изделия и контроль серийного выпуска |
Для полноты чертежа добавьте ещё два параметра: плоскость гибки и ориентацию относительно шва, если она контролируется, а также отделку и детали концов, включая последовательность нанесения покрытия, видимые поверхности, отверстия и соединения.
Какой размер квадратной трубы считается стандартным?
Единого стандартного размера квадратной трубы нет. В линейках продукции доступны разные размеры и толщины стенки. На чертеже следует указать наружные ширину и высоту детали, а не размер круглой трубы. Вместе с размерами задайте стандарт на изделие и марку материала: одного размера недостаточно, чтобы определить состояние материала.
ASTM A500/A500M-23 распространяется на холодноформованные сварные и бесшовные конструкционные трубы из углеродистой стали, включая квадратные и прямоугольные профили. Соответствие материала и геометрию гиба проверяют отдельно. В справочном материале о материалах и размерах квадратных труб рассматривается выбор проката.
Радиус гиба и раскладка квадратной трубы

Для квадратного сечения 50 mm, согнутого на 90 градусов с радиусом по осевой линии 150 mm, идеальный внутренний радиус составляет 125 mm, а наружный — 175 mm. Эти размеры относятся к разным поверхностям одной и той же кривой. Указывайте базу отсчёта рядом с каждым обозначением радиуса.
В рекомендациях Steel Tube Institute по гибке отмечается, что для круглых профилей обычно указывают радиус по осевой линии, а для квадратных и прямоугольных полых профилей HSS часто используют наружный радиус. Поэтому обозначение только «R150» может привести к тому, что две мастерские изготовят разные формы.
| Справочное значение | Идеальная геометрия | Расположение |
|---|---|---|
| Внутренний радиус, Ri | Rcl − B/2 | Внутренняя поверхность кривой |
| Радиус по осевой линии, Rcl | Заданный радиус траектории | Геометрический центр сечения |
| Наружный радиус, Ro | Rcl + B/2 | Наружная поверхность кривой |
Рассмотрим чертёж рамы оборудования с закруглёнными углами и указанными выше условными размерами. Длина дуги по осевой линии равна π × 150 ÷ 2 = 235,6 mm. Это геометрическая длина дуги, а не длина заготовки для производства: изготовителю также понадобятся прямые участки для захвата, припуск на подрезку и компенсация процесса с учётом фактической формы профиля. Если на эскизе для закупки то же значение 150 mm ошибочно обозначено как внутренний радиус, радиус по осевой линии составит 175 mm, а наружный габарит — 200 mm. Теперь угол занимает на 25 mm больше по радиусу. Крышка или крепёжный кронштейн рядом могут задевать его, даже если конечный угол гиба соответствует чертежу.
Каков минимальный радиус гиба квадратной трубы?
Минимальный практический радиус — это наименьшая кривая, которую можно получить из данного материала выбранным способом формовки в пределах требований чертежа. Универсального правила «три ширины» для квадратной трубы нет. Следует учитывать форму сечения, стройность стенки, ось гибки, способ опоры сечения, допустимую деформацию и прочность стали.
Чем меньше радиус, тем выше нагрузка на сечение и его опору; для снижения риска локальной потери устойчивости можно увеличить толщину стенки, но тогда возрастёт требуемое усилие. Сравнивать следует конкретное сечение и материал при конкретном способе гибки, а не ориентироваться только на множитель радиуса.
Способы гибки квадратных труб и оснастка

Ротационная вытяжная гибка позволяет получать заданные углы, повторяющиеся в партии, а гибка на валках — плавные кривые большого радиуса. Для обоих способов нужна оснастка, поддерживающая квадратный профиль. Выбор процесса помогает сделать расположение гиба, длина прямых участков для захвата и доступ к детали; мощность станка становится ограничением позже.
При ротационной вытяжной гибке зажим удерживает трубу у гибочного шаблона, а прижимной штамп поддерживает подаваемый участок. Для поддержки внутренней части сечения может использоваться дорн, а при необходимости — скребковый штамп, поддерживающий зону сжатия возле точки касания. В описании оснастки Paul McGowan рассматриваются скребковые штампы для квадратных и прямоугольных профилей, а также необходимость подбирать схему опоры под конкретное применение.
При гибке на валках кривизна постепенно формируется за счёт прокатки; этот способ подходит для больших дуг. Заранее спланируйте обработку концов и длину прямых участков. Холодная гибка не предполагает намеренного нагрева заготовки. Индукционная и другие контролируемые горячие технологии требуют отдельной оценки материала и процесса. Гидравлический привод описывает способ создания усилия, а ЧПУ — управление процессом. Ни одно из этих обозначений не описывает весь способ гибки.
Можно ли согнуть квадратную трубу трубогибом для круглых труб?
Да, если у станка есть подходящие штампы для квадратного профиля, а также достаточные мощность, рабочий вылет и свободное пространство для детали заданных размеров. Трубогиб только с круглыми штампами не подходит для квадратных труб. Важно обеспечить опору профиля: полое сечение может деформироваться на плоских гранях и углах ещё до завершения гибки.
В руководстве Jay Robinson по оценке возможности гибки детали мощность рассматривается отдельно от рабочего вылета оснастки и свободного пространства для детали. Для ручного трубогиба квадратного профиля также требуется определить рабочий диапазон. Ручная гибка может подойти для небольшой партии в пределах этого диапазона; надпись «для тяжёлых работ» в описании станка не указывает его размеры.
Оснастка для квадратных и прямоугольных труб должна соответствовать заданным размерам, углам и сварному шву. Подходящие квадратная труба и оснастка выбираются совместно. Штампы для гибки полосы поддерживают другое поперечное сечение. Оборудование для гибки труб в мастерской может обрабатывать изделия разных форм с использованием разной оснастки. Для гибки квадратной трубы без недопустимых следов или локального смятия может потребоваться специальная оснастка, даже если усилия станка достаточно.
Гибка квадратных стальных труб и труб из других материалов

До начала гибки учитывайте марку и состояние поставки материала. Низкоуглеродистая сталь, нержавеющая сталь и трубы из цветных металлов могут по-разному вести себя при формовке, а требования к качеству поверхности могут повлиять на выбор оснастки или смазки. Конструкционные стальные трубы должны также обладать подходящими механическими свойствами, чтобы выдерживать нагрузки, температуру и нагрузки в соединениях.
При гибке квадратных стальных труб толщина стенки и геометрия сечения влияют друг на друга. Steel Tube Institute отмечает, что для формовки может потребоваться более толстая стенка, чем та, которую выбрали по расчёту нагрузок на конструкцию. Более толстая стенка может снизить деформацию, но потребует большего усилия при гибке. Этот компромисс следует учитывать при проектировании до закупки квадратных полых профилей.
Ещё один фактор — эксплуатация при низких температурах. Для некоторых сварных конструкций, испытывающих динамические нагрузки, может потребоваться ударная вязкость надрезанного образца, как указано в общедоступном примечании к области применения ASTM A500. При выборе материала следует учитывать условия эксплуатации и требования к гнутой детали.
Можно ли согнуть алюминиевую квадратную трубу?
Алюминиевую квадратную трубу тоже можно согнуть, однако выбор сплава и состояния материала после обработки зависит от сложности гиба. В рекомендациях Hydro для сплава 6061 указано, что для более сложных гибов, чтобы избежать растрескивания, может потребоваться более мягкое состояние T1, T4 или O. При выборе материала нужно также учитывать требуемые конечные свойства, включая контролируемое старение и последующую сварку.
В техническом описании сплава Hydro 6061 указано, что на формуемость влияют радиус и угол гиба. Поэтому нельзя считать, что для стали и алюминия подходит один и тот же режим формовки; неконтролируемый локальный нагрев не заменяет совместный выбор состояния материала и процесса.
Качество поверхности материала с покрытием требует отдельного внимания. Американская ассоциация по оцинкованию отмечает, что при гибке после горячего цинкования покрытие может растрескаться или покрыться сеткой трещин. Такое повреждение отличается от трещины в стали и может подлежать ремонту. Последовательность отделки и требования к ремонту следует указать в заказе.
Гибка квадратной трубы или сварка угла

Используйте гибку, если закруглённый угол в сечении укладывается в ограничения процесса формовки. Если нужен острый угол или пространство ограничено и криволинейная форма не подходит, рассмотрите спроектированное угловое соединение со срезом под углом. Несущая способность зависит от конечной геометрии, материала и конструкции соединения; способ изготовления сам по себе не определяет класс прочности.
| Приоритет конструкции | Гнутый участок | Угол со срезом под углом и сваркой |
|---|---|---|
| Закруглённый внешний вид | Непрерывный закруглённый контур | Требуется другое конструктивное решение угла |
| Острый угол | Нужно место для радиуса конечного размера | Можно выполнить по острому пересечению |
| Доступная оснастка | Сечение и радиус должны соответствовать возможностям процесса | Важны резка, фиксация детали и доступ для сварки |
| Тонкие плоские стенки | Требуют внимания локальная опора и деформация | Требуют внимания подгонка соединения и деформация при сварке |
| Видимая поверхность | Могут быть видны следы оснастки или вогнутость грани | Могут быть видны сварной шов и следы отделки |
| Повторяющаяся партия | Затраты на настройку и оснастку распределяются на партию | Операции фиксации и соединения повторяются |
| Концевое соединение | Деформация сечения может повлиять на подгонку | Геометрия соединения входит в его конструкцию |
| Свойства материала | Важны способ формовки и конечное состояние | Важны способ сварки и зоны термического влияния |
| Приемка | Контролируйте конечную геометрию и сформованное сечение | Контролируйте геометрию и заданное качество сварного шва |
Представьте прямоугольную раму ограждения со съёмной крышкой. Рама с закруглённым углом выглядит привлекательно, но наружный контур угла может мешать снять крышку. Чтобы изменить конструкцию, можно переместить раму или уменьшить кривизну с учётом доступного процесса, либо предусмотреть сварной угол, сохранив доступ для снятия крышки. Вырез V-образной выемки и сварка создают соединение; это не то же самое, что непрерывная гибка трубы. Для такого соединения нужны чертёжный узел и объём контроля. Если рама воспринимает нагрузку, при проверке конструкции нужно учесть её независимо от того, какой способ обеспечивает наиболее аккуратный внешний вид.
Дефекты гибки квадратной трубы и контроль качества
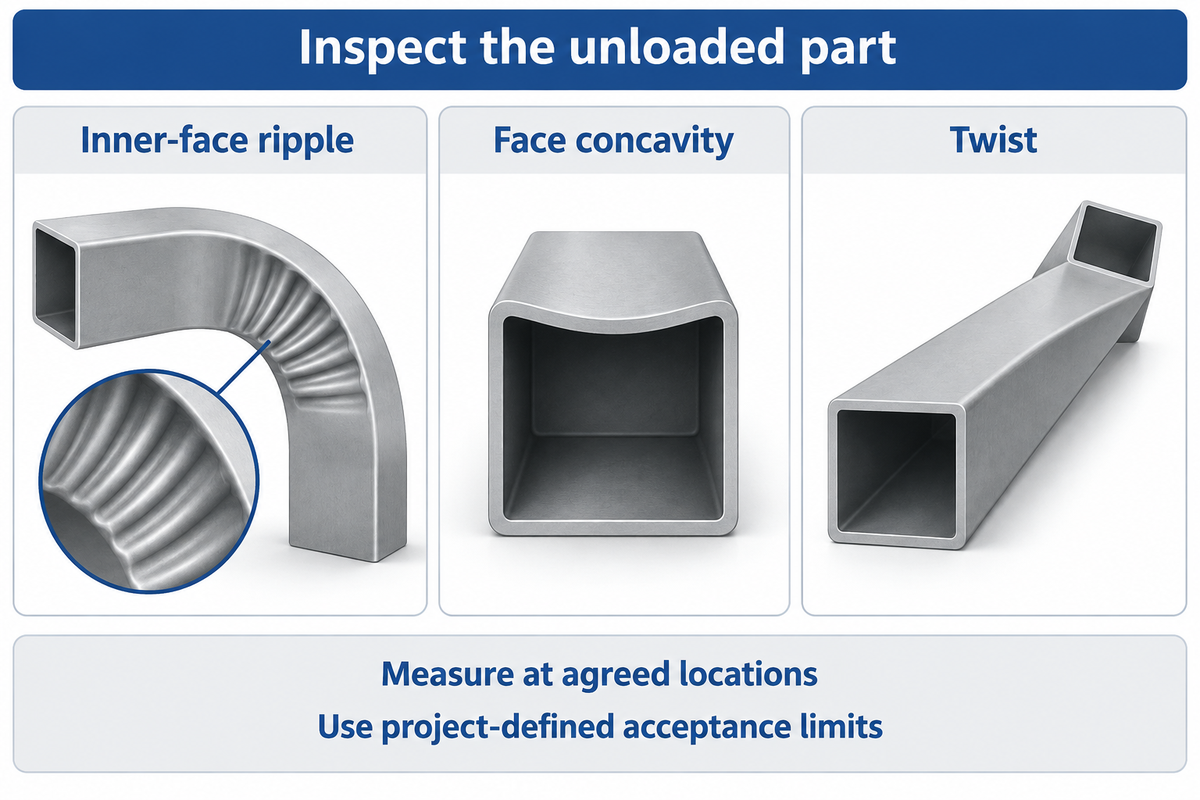
Сопоставьте форму, деформацию сечения и состояние поверхности ненагруженного гнутого участка с чертежом. Плавная наружная кривая может сочетаться с вогнутой внутренней стенкой, скручиванием или деформацией концевого соединения. Фиксируйте измерения в заданных точках, чтобы сравнивать первое изделие и последующие детали серийного выпуска по одним и тем же критериям.
В описании деформации гнутых профилей HSS от Mike Manor среди причин изменения формы указаны контакт со станком, локальная потеря устойчивости и радиальные силы. Сжатие на внутренней стороне гиба может привести к волнистой деформации, а наружная грань растягивается. Увеличение усилия не решит проблему неподходящей схемы опоры.
«На практике при гибке любого элемента неизбежна некоторая степень деформации».
| Характеристика | Что записать | Почему это влияет на решение |
|---|---|---|
| Конечный угол | Угол ненагруженной детали по заданным базам отсчёта | Упругий возврат может повлиять на сборку |
| Радиус и профиль | Измеренная кривая и база отсчёта радиуса | Проверяется соответствие заданному габариту |
| Волнистость внутренней грани | Положение и степень выраженности каждой складки | Показывает локальную потерю устойчивости при сжатии |
| Вогнутость грани | Отклонение от согласованной базы отсчёта грани | Меняет форму сечения и внешний вид |
| Искажение сечения в форме трапеции | Изменения ширины и углов между гранями | Может нарушить подгонку соединения |
| Скручивание | Поворот относительно заданной плоскости | Меняет положение отверстий и монтажных поверхностей |
| Состояние стенки | Толщина в местах, предусмотренных планом контроля | Показывает локальные изменения сечения |
| Поверхность и покрытие | Отдельно фиксируйте следы, трещины основного металла и повреждения покрытия | Для разных дефектов нужны разные решения |
| Концы и прямые участки | Места подрезки, длины и профиль концов | Определяют подгонку при окончательной сборке |
Рулетка позволяет определить общую длину. Для контроля профиля, угла и стенки выбирайте методы, соответствующие допускам. Допустимую деформацию устанавливает проектная группа. Типы документов контроля относятся к другой части записи о приёмке, чем результаты измерений готовой детали.
При повторяющихся проблемах с гибкой записывайте номер партии материала и параметры настройки оснастки наряду с измеренным дефектом. Неправильная центровка, недостаточная опора или неподходящий процесс могут привести к браку. Перед приёмкой партии оценивайте конкретный дефект, а не только внешний вид.
Стоимость и срок изготовления гнутой квадратной трубы

При условных фиксированных затратах на настройку и оснастку $600 и стоимости $12 за каждую принятую деталь расчётная цена за штуку составляет $42 для партии из 20 деталей и $18 для партии из 100. Это иллюстративный пример, а не рыночная котировка. Он показывает, что цена за гиб и полная цена готовой детали с доставкой отвечают на разные вопросы покупателя.
В учебном материале ETH Zurich по производственным затратам затраты на настройку партии рассматриваются отдельно от затрат на единицу продукции. В смете на изготовление труб указывайте многоразовую оснастку, повторную настройку и операции с деталью отдельными строками. При сравнении двух вариантов учитывайте затраты на отделку и доставку в обоих случаях.
Рассмотрим покупателя, сравнивающего изготовление опытной партии и повторной партии при условных затратах на настройку $600 и переменной стоимости $12 за каждую принятую деталь. Это пример расчёта, а не реальные рыночные цены. Для небольшого заказа общая стоимость равна $600 + (20 × $12) = $840. Для крупного заказа — $600 + (100 × $12) = $1 800. Чтобы получить цену за одну деталь, разделите каждую сумму на количество принятых деталей. Сравнение изменится, если для повторного заказа используют уже оплаченную оснастку, требуется новая настройка или добавляется покрытие. Если стоимость брака уже учтена в цене детали, не включайте её повторно отдельной строкой как расход материала. В этом примере большая партия снижает цену за единицу. Срок доставки по-прежнему зависит от графика производства.
Планируйте выполнение заказа с учётом согласования чертежа, доступности оснастки, поступления материала, проверки пробного изделия и отделки. Короткая операция гибки может быть частью гораздо более длительного производственного цикла. В предложении укажите, с какого события начинается обещанный срок изготовления и служит ли одобрение первого изделия разрешением на запуск партии.
Услуги по гибке квадратных труб: подготовка чертежа
Для несущих конструкций материалы AISC по гнутым стальным элементам рекомендуют обращаться к специализированным вальцовщикам и руководству по проектированию гнутых элементов Curved Member Design. Наряду с возможностью изготовления следует учитывать проектирование соединений, устойчивость и эксплуатационную пригодность.
Снижение затрат важно в производстве, поэтому специалисты по гибке запрашивают чертёж готовой детали и сведения о её применении до подготовки сметы. Производитель оборудования поставляет станки, поставщик стального проката — материал, а изготовитель может выполнять формовку, резку, сварку и отделку. Укажите, какие операции требуются по заказу и кто будет их выполнять.
Укажите в запросе эти семь параметров. Сопоставьте заданное сечение с описанным процессом, а не с заголовком о возможностях гибки круглых труб.
Контрольный список для запроса цены — включите эти пункты:
| Параметр | Рекомендуемый диапазон | Почему это важно | Способ проверки |
|---|---|---|---|
| Сечение и толщина стенки | Ширина × высота × толщина стенки по чертежу, в мм или дюймах | Помогает подобрать материал и проверить совместимость с гибочным инструментом | Идентификация материала и размеры при приёмке |
| Марка и состояние материала | Указанные марка, состояние материала после обработки и стандарт на продукцию | Определяет выбор материала | Документы на материал, привязанные к заказу |
| Радиус и угол | Обозначение радиуса на чертеже и конечный угол | Задают конечную кривизну | Согласованные профиль и способ измерения угла |
| Концы трубы и ориентация | Прямые участки до и после гиба и плоскость гибки по чертежу | Определяют способ зажима и сборки | Проверка раскладки первой детали |
| Приемка | Установленные проектом допуски на размеры и поверхность | Позволяют отличить годную деталь от образца только для визуальной оценки | Зафиксированные результаты контроля в согласованных точках |
| Условия эксплуатации и отделка | Расчётные условия по нагрузке и температуре, а также последовательность нанесения покрытия | Учитывает требования к применению и отделке | Проверка проекта и контроль заданной отделки |
| Количество и поставка | Количество пробных деталей, согласованное количество для производства и дата поставки | Определяют объём расчёта цены и график работ | Письменная разбивка затрат и этапы согласования |
Запросите радиусы гиба, требуемую длину прямых участков для зажима и стоимость оснастки, если она предусмотрена. Включены ли пробные детали, контроль, подрезка и отделка? По запросу на материал Baling Steel можно указать сечение и требования к стандарту вместе с чертежом, чтобы точно определить объём поставки.
Часто задаваемые вопросы о гибке квадратных труб
Можно ли согнуть квадратную трубу?
Ответ
Да, квадратные трубы можно гнуть на оборудовании и с оснасткой, подходящими для их сечения, материала и толщины стенки. Главный практический вопрос — будет ли готовая деталь после гибки соответствовать чертежу. Укажите радиус, угол, длины прямых участков и допустимую деформацию, а затем проверьте предложенный метод на репрезентативном образце до запуска производства.
Как согнуть квадратную трубу под углом 90 градусов?
Ответ
Гиб под углом 90 градусов обычно задают конечным углом и радиусом гиба, а не только углом. Выберите совместимый процесс формовки и оснастку для квадратного сечения, предусмотрите достаточную длину прямого участка для зажима и проверьте ненагруженную деталь на пружинение и деформацию. Если по чертежу нужен острый угол, рассмотрите специально спроектированное сварное соединение с резкой.
Как согнуть квадратную трубу размером 2 дюйма?
Ответ
Сначала уточните, означает ли размер 2 дюйма ширину и высоту наружного сечения, затем укажите фактическую толщину стенки, марку стали и требуемый радиус. Эти параметры определяют выбор гибочного станка и оснастки. Станок, рассчитанный на круглую трубу диаметром 2 дюйма, не обязательно подходит для квадратной трубы размером 2 дюйма. Попросите изготовителя подтвердить возможность работы именно с указанным сечением и требования к пробным деталям.
Как согнуть прямоугольную трубу?
Ответ
На чертеже прямоугольной трубы необходимо указать направление гибки. При повороте одного и того же сечения меняется размер в плоскости гибки, контакт с оснасткой и риск деформации. До выбора метода или радиуса согласуйте ориентацию сечения с изготовителем.
Предотвращает ли заполнение квадратной трубы песком образование заломов?
Ответ
Нет, заполнение трубы песком не всегда предотвращает образование заломов. Результат по-прежнему зависит от степени гибки, оснастки и контроля процесса; оставшийся внутри материал может затруднить очистку и контроль. Для повторяемого промышленного изготовления применяйте аттестованный метод поддержки трубы и проверяйте репрезентативную деталь. Демонстрация самостоятельной гибки не подтверждает, что несущий элемент будет соответствовать чертежу. План производства должен предусматривать удаление наполнителя и контроль готового внутреннего канала.
Можно ли гнуть квадратные трубы с толстой стенкой в холодном состоянии?
Ответ
Да, некоторые профили с толстой стенкой можно гнуть в холодном состоянии, однако большая толщина стенки не отменяет ограничений станка, оснастки и материала. Сечение, марка стали и радиус должны соответствовать выбранному процессу, а готовая деталь — утверждённому чертежу и требованиям контроля.
Почему квадратная труба сплющивается при гибке?
Ответ
При гибке деформация перераспределяется по сечению, а плоские стенки нуждаются в поддержке. Неподходящий радиус или несовместимость материала с процессом могут привести к сплющиванию профиля. Чтобы согнуть трубу без чрезмерной деформации, нужны подходящая оснастка и правильно выбранная геометрия сечения. Прежде чем увеличивать усилие станка, определите, какая стенка деформировалась. Измерьте сечение в согласованных точках, зафиксируйте положение дефекта вдоль кривой и проверьте настройки до приёмки следующих деталей.
Подготовьте запрос на материал с учётом готовой детали
Отправьте наружные размеры, толщину стенки, марку стали и чертёж, указав необходимое количество. Добавьте обозначение радиуса гиба, условия эксплуатации и требования к отделке, чтобы определить подходящий материал и объём изготовления. Отправьте спецификацию на трубу, чтобы обсудить требования к поставке.
Инженерное примечание: рассмотренные размеры и указанные затраты являются допущениями. Для несущих элементов требуются проектирование с учётом конкретных условий применения и согласованные критерии приёмки продукции. Технический обзор основан на приведённых ниже общедоступных источниках; испытания гибки Baling Steel в нём не рассматриваются.
Ссылки и источники
- National Institute of Standards and Technology: единицы SI — длина, точный перевод дюймов в метрические единицы.
- American Institute of Steel Construction: гнутые стальные элементы, материалы по проектированию и каталог вальцовщиков.
- Steel Tube Institute: гибка полых несущих профилей, Jeffrey A. Packer.
- Steel Tube Institute: как избежать деформации при гибке несущих профилей HSS, Mike Manor, апрель 2024.
- ASTM A500/A500M-23: стандартная спецификация на холодноформованные сварные и бесшовные трубы и профильные изделия из углеродистой стали для строительных конструкций, общедоступная область применения и аннотация.
- The Fabricator: как устранить складки при гибке труб, Paul McGowan.
- The Fabricator: как проверить детали гнутых труб по всем требованиям, Jay Robinson.
- American Galvanizers Association: гибка, февраль 2018.
- ETH Zurich: затраты на производство и закупку — себестоимость единицы продукции в зависимости от размера партии, затраты на переналадку и размещение заказа, Paul Schönsleben, раздел 11.4.1.

