方形管彎管是將方形中空管材彎製成形的管段。選定成形方式前,應先標明外部尺寸、壁厚、材質、半徑基準、成品角度、直線段長度及驗收限值。旋轉拉彎適合重複製作轉角,滾彎則適合形成大弧度曲線;實際選擇仍須依成品形狀決定。
快速確認規格
斷面:外部寬度 × 高度 × 壁厚。幾何尺寸:標示半徑、成品角度與切線段長度。材質:牌號與狀態。驗收:尺寸、表面及應用需求。圓形管路用彎頭屬於不同產品類別。
選擇彎管前
- 符合載重設計的最輕管材,成形時可能需要較厚的壁厚。
- 內側、外側與中心線半徑代表不同尺寸。
- 轉角即使平順,仍須驗收尺寸與材質。
- 比較合格品的總價,並納入模具與表面處理費用。
方形管彎管的意義

方形管彎管是指將方形鋼管或其他方形中空斷面彎製成形,用於框架或組裝件需要改變方向之處。中空構件在成形時可能變形。以直管段焊接成角部則是另一種加工方式。
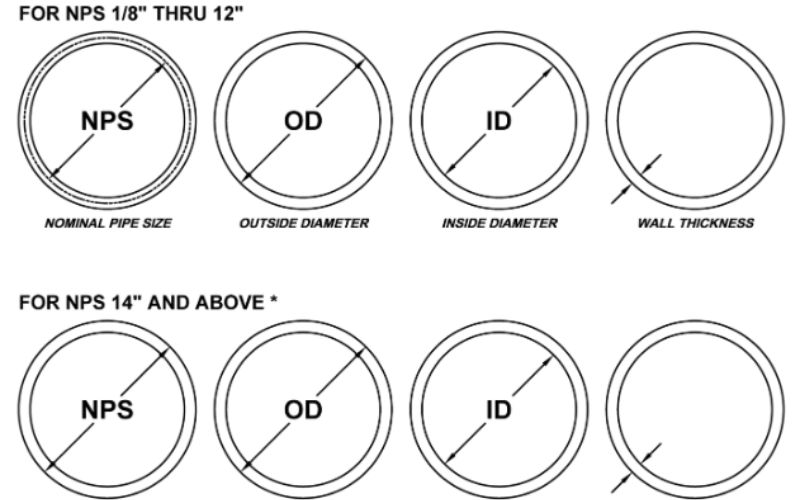
在結構工程中,方形中空斷面(SHS)是較精確的名稱。圓形鋼管通常以公稱管徑系統標示;方形斷面則以外部尺寸和壁厚標示。圓形庫存管材的 OD 代表外徑。清楚區分這些名稱,才能避免訂錯庫存管材或管件。
管路連接用途請參閱管路系統用鋼製彎頭。若用於彎曲的家具框架、建築構件或機械護罩,應依管材圖面和預定用途進行設計。承壓用途則須依據適用的設計規範另行評估。
方形管尺寸與彎管規格

外部尺寸為 2” 的方形斷面依精確的英吋至毫米換算等於 50.8 mm,與 50 mm 庫存管材不同。圖面應標示外部尺寸與壁厚,並列出牌號和彎管幾何尺寸。以下編號項目可用於建立尺寸規格,並協助規格制定者撰寫加工指示。
| 圖面欄位 | 規格內容 | 影響的決策 |
|---|---|---|
| 1. 外部斷面尺寸 | 寬度 × 高度,並標示單位 | 庫存管材選擇與模具配合 |
| 2. 壁厚 | 依訂單要求標示公稱或最小厚度 | 成形支撐與成品斷面檢查 |
| 3. 材料狀態 | 牌號、產品標準,以及回火或交貨狀態 | 可成形性與預定用途 |
| 4. 半徑基準 | 內側、中心線或外側半徑 | 模具與安裝空間 |
| 5. 成品角度 | 卸載後的角度與公差 | 組裝配合與回彈補償 |
| 6. 直線段長度 | 切線位置、端部長度與修切基準 | 夾持與最終切割長度 |
| 7. 驗收限值 | 變形、表面狀態與應用需求 | 首件放行與量產檢驗 |
圖面還須補上另外兩項:彎曲平面,以及在需要管控時相對於焊縫的方向;另須標示表面處理與端部細節,包括塗層順序、可視面、孔洞和接合處。
方形管的標準尺寸是什麼?
方形管沒有單一標準尺寸。各產品系列都提供多種尺寸與壁厚。圖面應定義零件的外部寬度和高度,而不是套用圓管尺寸。尺寸之外還須指定產品標準與牌號;只標尺寸無法確定材料狀態。
ASTM A500/A500M-23涵蓋冷成形焊接及無縫碳鋼結構用管材,包括方形與矩形斷面。材料符合性與彎管幾何尺寸分屬不同的檢驗項目。關於庫存管材選擇,請參閱既有的方形管材質與尺寸背景資訊。
方形管彎曲半徑與配置

假設方形斷面尺寸為 50 mm,並以 150 mm 的中心線半徑彎曲 90 度,理想幾何下的內側半徑為 125 mm,外側半徑為 175 mm。這些尺寸代表同一曲線不同表面的半徑。每個半徑標註旁都應標明所採用的基準。
Steel Tube Institute 的彎管指南指出,圓形斷面通常以中心線半徑標示,而方形和矩形 HSS 通常採用外側半徑。因此,圖面若只標示「R150」,不同加工廠可能會做出不同形狀。
| 參考值 | 理想幾何尺寸 | 位置 |
|---|---|---|
| 內側半徑,Ri | Rcl − B/2 | 曲線內側表面 |
| 中心線半徑,Rcl | 指定路徑半徑 | 斷面的幾何中心 |
| 外側半徑,Ro | Rcl + B/2 | 曲線外側表面 |
以配備框架的圓弧轉角配置圖為例,採用上述假設尺寸。中心線圓弧長度為 π × 150 ÷ 2 = 235.6 mm。這是幾何弧長,並非量產下料長度:加工廠仍須考量實際成形斷面的直線夾持段、修切餘量與製程補償。若採購草圖誤將同一個 150 mm 標示為內側半徑,中心線半徑就會變成 175 mm,外部包絡半徑則為 200 mm。轉角半徑因此多出 25 mm。即使成品彎曲角度正確,也可能與附近的外罩或安裝支架干涉。
方形管材的最小彎曲半徑是多少?
最小可行半徑,是指在圖面限值內,成形製程與材料所能達成的最小曲線半徑。方形管材沒有通用的「寬度三倍」規則。評估時應考量斷面形狀、壁厚相對於尺寸的比例、彎曲軸、斷面的支撐方式、可容許的變形量,以及鋼材強度。
彎曲半徑越小,斷面及其支撐所承受的負荷越大;加厚壁厚或許能減少局部失穩,但也會提高所需的彎曲力。有效的比較方式,是針對特定斷面與材質評估特定製程,而不是只看單一半徑倍數。
方形管彎管機的方式與模具

旋轉拉彎可製作明確且能在量產批次中重複的轉角,滾彎則適合形成平順的大弧度曲線。這兩種方式都需要支撐方形斷面的模具。彎曲位置、直線夾持段長度及零件周圍的作業空間,都有助於選擇製程;機台動力不足則可能成為限制。
旋轉拉彎時,夾模會將管材固定於彎曲模上,壓模則支撐進料側。必要時可用芯棒支撐內部斷面,並在切線附近的受壓區使用防皺模。Paul McGowan 的模具說明介紹了方形與矩形防皺模,也說明支撐配置須配合應用需求。
滾輪彎管是利用滾輪逐步彎曲構件,適合加工大弧度。此製程需要規劃管端與直管段的處理方式。冷彎不會刻意加熱工件。感應加熱及其他受控熱加工製程,則需要另外檢視材料與製程。液壓驅動指的是施力方式,CNC 則指製程控制方式。這兩種標示都無法涵蓋完整的彎管方法。
可以用管材彎管機彎方形管嗎?
可以,但機台必須配有合適的方形模具,且具備足夠的加工能力、作業範圍和零件間隙。只配圓形模具的管材彎管機,不能用來彎方形管材。斷面支撐很重要,因為中空斷面的平面與角部可能在曲線成形前就已變形。
Jay Robinson 的彎製零件可行性指南將動力、模具作業範圍與零件間隙分開評估。手動方形管彎管機也須有明確的工作範圍。手動彎管可用於該範圍內的小批量加工;機台型錄上的「重型」並不是尺寸規格。
彎製方形與矩形管材時,模具須配合明確的尺寸、角部與焊縫位置。方形管材與模具的選擇彼此相關。扁鋼棒材彎曲模具支撐的是不同斷面。加工廠的彎管設備可能搭配不同模具,以加工多種產品形狀。即使機台力量充足,若要避免不可接受的壓痕或局部塌陷,仍可能需要專用模具。
彎製方形鋼管與其他材質

開始彎管前,應一併考量牌號與交貨狀態。軟鋼、不鏽鋼與非鐵金屬管材的成形反應可能不同,所需表面狀態也會影響模具或潤滑方式的選擇。結構用鋼管還須具備適當的材料性質,以承受載重、溫度與連接需求。
彎製方形鋼管時,壁厚與斷面幾何會相互影響。Steel Tube Institute 指出,成形製程可能要求構件的壁厚高於原位載重計算所選用的厚度。較厚實的壁厚可能減少變形,但會增加彎曲所需的力量。採購方形中空斷面管材前,設計時就應納入這項取捨。
低溫用途也是需要考量的因素。部分承受動態載重的焊接結構可能需要具備缺口韌性,這點也見於 ASTM A500 公開的適用範圍說明。選材時必須同時考量使用條件與彎製零件需求。
鋁方管可以彎曲嗎?
鋁方管也可以彎曲,但須依彎曲程度考量合金與回火狀態。Hydro 的 6061 指南指出,為避免龜裂,較嚴苛的彎曲可能需要採用較軟的 T1、T4 或 O 狀態。選材時也須考量最終性質,包括受控時效或後續焊接的影響。
Hydro 6061 合金資料表指出,可成形性會受到半徑與彎曲角度影響。因此,不應假設鋼材與鋁材可共用相同成形參數;局部加熱若不受控制,也無法取代對材料狀態與製程的整體選擇。
塗層管材的表面品質也須納入考量。American Galvanizers Association指出,熱浸鍍鋅後彎曲零件,塗層可能龜裂或產生細裂紋。這類損傷與鋼材本身的裂縫不同,且可能修復。訂單應載明表面處理順序與修復要求。
方形管彎管與焊接轉角的比較

若斷面的圓弧轉角符合成形限值,可採用成形彎管。若需要銳角或空間受限而不適合採用曲線,則可考慮設計斜接接頭。結構承載能力取決於成品幾何、材質與連接設計;製造方式本身不會決定強度等級。
| 設計優先考量 | 成形彎管 | 斜接並焊接的轉角 |
|---|---|---|
| 圓弧外觀 | 連續的曲線輪廓 | 需要採用不同的轉角細節 |
| 銳角 | 需要為一定半徑預留空間 | 可沿銳角交會處製作 |
| 可用模具 | 斷面與半徑須符合製程條件 | 須考量切割、治具與焊接作業空間 |
| 較薄的平面管壁 | 須注意局部支撐與變形 | 須注意接頭組對與焊接變形 |
| 可視表面 | 可能出現模具痕跡或平面凹陷 | 可能看見焊道輪廓與表面修整痕跡 |
| 重複生產數量 | 將設定與模具成本分攤至整批產品 | 治具與接合工序會重複進行 |
| 端部連接 | 斷面變形可能影響組裝配合 | 接頭幾何是連接設計的一部分 |
| 材料性質 | 須考量成形方式與最終狀態 | 須考量焊接方式與受影響區域 |
| 驗收 | 檢查最終幾何尺寸與成形斷面 | 檢查幾何尺寸與指定的焊接品質 |
設想一個配有可拆式外罩的矩形護罩框架。框架採用圓弧轉角雖然外觀吸引人,但轉角的外側輪廓可能妨礙外罩拆卸。可行的設計修改方式包括移動框架、透過現有製程縮小弧度,或設計焊接轉角以保留拆卸空間。切出 V 形缺口後再焊接會形成接頭,並不等同於連續彎製管材。接頭接著須有細節設計與檢驗範圍。若框架需要承載,設計審查就必須考量載重,並選擇外觀最合適的製造方式。
方形管彎管缺陷與檢驗
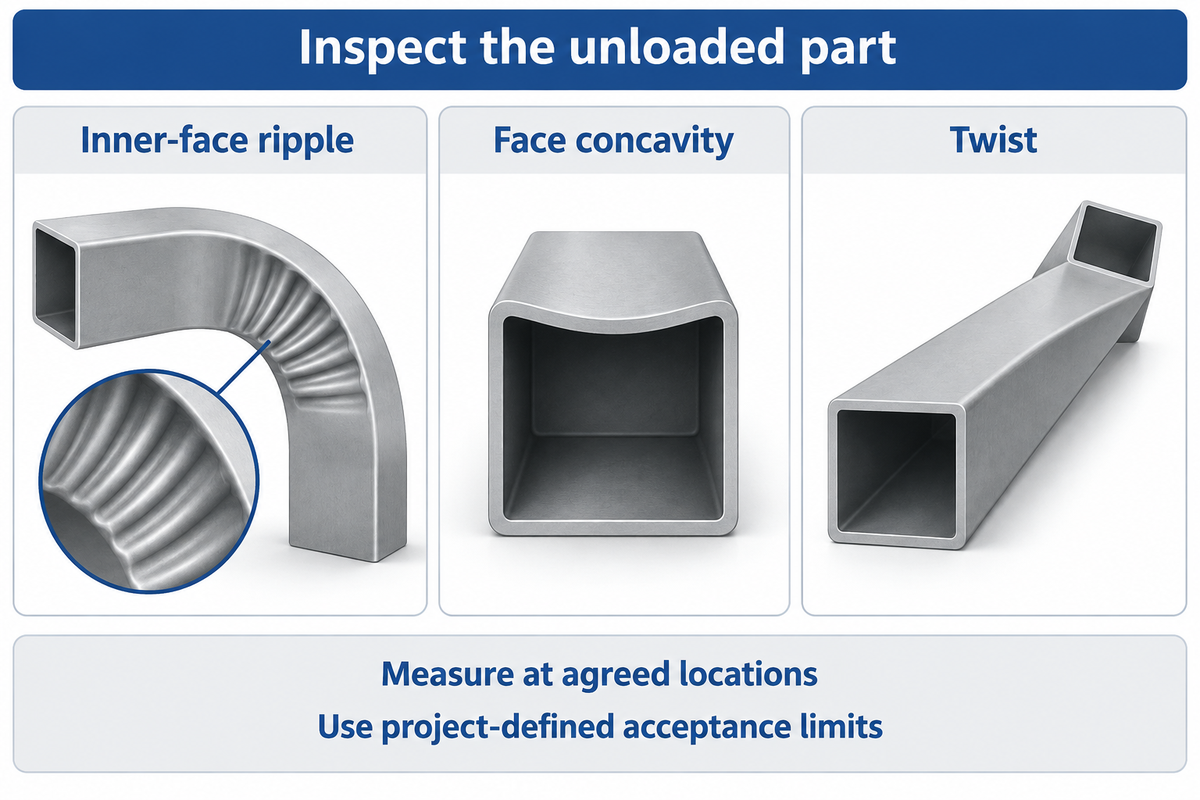
依圖面檢查卸載後彎管的形狀、斷面變形與表面狀態。外側曲線即使平順,內側管壁仍可能凹陷、扭轉,或使端部連接變形。應在指定位置記錄測量結果,讓首件與後續量產品都依相同基準比較。
Mike Manor 對曲線 HSS 變形的說明指出,機台接觸、局部失穩與徑向力都可能造成形狀改變。彎曲內側受壓後可能出現波浪狀變形,外側表面則會拉伸。若支撐配置不合適,增加力量也無法解決問題。
「實際上,構件每次彎曲成形時,都無可避免會產生一定程度的變形。」
| 特性 | 記錄內容 | 對決策的影響 |
|---|---|---|
| 成品角度 | 依指定基準測量卸載後角度 | 回彈可能影響組裝配合 |
| 半徑/斷面形狀 | 測量曲線與半徑基準 | 確認符合預定外部包絡尺寸 |
| 內側表面波紋 | 各皺褶的位置與程度 | 顯示局部受壓失穩 |
| 平面凹陷 | 相對於約定基準面的偏差 | 改變斷面形狀與外觀 |
| 梯形變形 | 寬度與角部角度的變化 | 可能影響連接配合 |
| 扭轉 | 相對於指定平面的旋轉 | 造成孔洞與安裝面的位移 |
| 管壁狀態 | 依檢驗計畫要求測量厚度 | 追蹤局部斷面變化 |
| 表面/塗層 | 分別記錄表面痕跡、母材裂縫與塗層損傷 | 不同缺陷須採取不同處置 |
| 端部與切線段 | 修切位置、長度與端部斷面形狀 | 決定最終組裝配合 |
捲尺可用於測量總長度。斷面、角度與壁厚則須依符合公差要求的方法檢查。設計團隊應依應用需求訂定可接受的變形程度。檢驗文件類型與成形零件的實際測量結果不同,屬於驗收紀錄的另一部分。
若彎管問題反覆發生,除了記錄測得的異常,也應記錄材料批次與模具設定。對位、支撐或製程選擇不當,都可能造成零件不良。驗收整批產品前,應先查明受影響的部位,不能只憑外觀判定。
方形管彎管成本與交期

假設固定設定與模具費為 $600,每件合格品另收 $12,則 20 件的單件成本為 $42,100 件則為 $18。這只是示意範例,並非市場報價。此例說明每道彎管的費率與完整交貨零件的價格,回答的是採購者不同的問題。
ETH Zurich 生產成本教材將批次設定成本與單件成本分開計算。管材加工報價時,應將可重複使用的模具、每批設定費與零件加工費分列。比較兩種方案時,也應一併考量兩者的表面處理與交貨成本。
假設買方比較原型小批量與重複生產批次,設定費為 $600,每件合格品的變動費用為 $12。以上是範例數值,並非實際市價。小批訂單的總價為 $600 + (20 × $12) = $840。較大批次的總價為 $600 + (100 × $12) = $1,800。各批次總價除以合格品數量,即可得出兩種單件價格。若重複訂單可沿用已付費的模具、需要再次設定或增加塗層,成本比較結果就會改變。若報價已將報廢成本計入單件價格,就不應再以材料費名義重複計收。本例中,較大批次的單件成本較低。交貨時間仍取決於生產排程。
應依序安排圖面核准、模具供應、材料到貨、試作檢討與表面處理。彎管作業即使很快,也可能只是整體生產流程中的一小段。報價應說明承諾交期從哪個事件開始計算,以及首件核准是否為放行生產的條件。
方形管彎管服務:準備圖面
在結構應用方面,AISC 的曲線鋼材資源建議設計人員洽詢專業的彎管滾輪加工廠,並參考其《曲線構件設計指南》。除了加工可行性,也應留意接合設計、穩定性與使用性能。
降低製造成本很重要,因此彎管加工廠通常會先要求提供成品圖面與用途,再報價。設備製造商供應設備;鋼材庫存供應商供應材料;加工廠則可能整合成形、切割、焊接與表面處理。請確認訂單需要哪些作業,以及由哪一方負責執行。
詢價時請填寫以下 7 項資料。確認指定斷面是否符合所述製程,不要只看以圓管為準的產能標題。
詢價檢查清單 — 請將以下資料附在報價需求中:
| 項目 | 建議範圍 | 重要性 | 驗證方式 |
|---|---|---|---|
| 斷面尺寸與壁厚 | 圖面寬度 × 高度 × 壁厚,單位為 mm 或英吋 | 用於確認庫存與彎管工具是否適用 | 材料識別資訊與收料尺寸 |
| 牌號與材料狀態 | 指定牌號、回火狀態與產品標準 | 用於確認材料選擇 | 與訂單對應的材料文件 |
| 半徑與角度 | 圖面半徑基準與成品角度 | 定義最終曲線形狀 | 約定的斷面形狀與角度測量方式 |
| 端部與方向 | 圖面上的切線長度與彎曲平面 | 影響夾持與組裝方式 | 首件配置檢查 |
| 驗收 | 專案指定的尺寸與表面限制 | 用於判定零件是否合格,而不只是外觀樣品 | 在約定位置記錄檢驗結果 |
| 使用條件與表面處理 | 預定的負載/溫度條件與塗層施工順序 | 涵蓋使用與表面處理需求 | 設計審查與指定表面檢查 |
| 數量與交貨 | 試作數量、驗收的生產數量與交貨日期 | 界定報價與排程範圍 | 書面成本明細與核准節點 |
請確認彎曲半徑、所需的直線夾持長度,以及是否收取模具費。試作件、檢驗、修切與表面處理是否包含在內?若詢問材料,Baling Steel可一併收到斷面尺寸、標準要求與圖面,以便確認所需供料範圍。
方管彎管常見問題
方管可以彎管嗎?
解答
可以,方管可使用符合其斷面形狀、材料與壁厚的設備和工具進行彎管。實際上,關鍵在於彎管後的成品能否符合圖面要求。請指定半徑、角度、直線段長度與允許的變形量,再以具代表性的樣品確認擬採用的製程,之後才安排量產。
如何將方管彎成 90 度?
解答
指定 90 度彎管時,通常應標明成品角度與彎曲半徑,不能只標角度。選擇相容的成形製程與方形斷面專用工具,預留足夠的直線夾持長度,並檢查卸載後零件的回彈與變形。若圖面要求尖銳角部,可改評估經設計的切割焊接接頭。
如何彎曲 2 英吋方管?
解答
首先確認 2 英吋指的是外寬與外高,再標明實際壁厚、牌號與所需半徑。這些資料會決定適用的彎管機與工具。標示可加工 2 英吋圓管的機器,不代表也能加工 2 英吋方管。請加工廠確認確切的斷面尺寸與試作要求。
如何彎曲矩形管?
解答
圖面必須標明矩形管的彎曲方向。將同一斷面轉向,會改變彎曲平面上的尺寸、工具接觸位置與變形風險。選擇製程或半徑之前,請先與加工廠確認斷面方向。
方管填砂能避免彎管時折扁嗎?
解答
不能,填砂並非在所有情況下都能避免管材折扁。結果仍取決於彎曲程度、工具與製程控制;殘留的填充材料也可能增加清理與檢驗的難度。若要穩定地進行工業加工,應採用經確認的支撐方法,並檢驗具代表性的零件。DIY 示範無法證明結構構件符合圖面要求。量產計畫應涵蓋填充材料的清除,以及成品內部通道的檢驗。
厚壁方管可以冷彎嗎?
解答
可以,部分厚壁斷面可採冷彎,但壁厚較大並不代表不受機台、工具或材料限制。斷面、牌號與半徑必須符合所選製程,成品也必須符合核准圖面與檢驗要求。
為什麼方管彎曲時會變扁?
解答
彎管會使斷面各處的應變重新分布,而平坦的管壁需要適當支撐。半徑不合適,或材料與製程不匹配,都可能導致斷面變扁。要避免管材過度變形,應從合適的工具與斷面幾何形狀著手。增加機台施力之前,先判斷受影響的管面。請在約定位置測量斷面,記錄缺陷沿曲線的位置,並檢視設定後,再決定是否接受後續生產件。
依成品需求準備材料詢價
請提供外徑尺寸、壁厚、牌號、圖面與所需數量。請附上彎曲半徑基準、預定用途與表面處理需求,以便詢價涵蓋合適的材料與加工範圍。傳送您的管材規格,洽談供料需求。
工程說明:文中計算的尺寸與所列成本均為假設值。結構構件須依具體用途進行設計,並事先約定生產驗收條件。技術討論參考以下公開資料;文中未討論 Baling Steel 的彎管試驗。
參考資料與來源
- 美國國家標準暨技術研究院:SI 單位-長度,英吋的精確換算。
- 美國鋼結構協會:曲線鋼材,設計資源與彎管滾輪加工廠名錄。
- 鋼管研究院:中空結構斷面的彎管加工,作者:Jeffrey A. Packer。
- 鋼管研究院:避免變形:降低曲線 HSS 構件的變形,作者:Mike Manor,2024 年 4 月。
- ASTM A500/A500M-23:圓形及異形冷成形焊接與無縫碳鋼結構管材標準規格,公開適用範圍與摘要。
- The Fabricator:消除管材彎曲時的皺褶,作者:Paul McGowan。
- The Fabricator:如何確認彎管零件的細節,作者:Jay Robinson。
- 美國鍍鋅協會:彎曲加工,2018 年 2 月。
- 蘇黎世聯邦理工學院:生產或採購成本:依批次大小而異的單位成本,以及設定與訂購成本,作者:Paul Schönsleben,第 11.4.1 節。