


Un tube carré cintré est une longueur de tube creux carré mise en forme. Avant de choisir le procédé, précisez ses dimensions extérieures, son épaisseur de paroi, son matériau, la référence du rayon, l’angle final, les longueurs droites et les critères d’acceptation. Le cintrage par étirage rotatif convient aux angles répétés, tandis que le cintrage par rouleaux convient aux courbes amples ; c’est la forme finale qui détermine le choix adapté.
Vérification rapide des spécifications
Section : largeur extérieure × hauteur × épaisseur de paroi. Géométrie : rayon indiqué, angle final et longueurs de tangente. Matériau : nuance et état. Acceptation : exigences dimensionnelles, d’état de surface et d’application. Un coude de tuyauterie circulaire appartient à une autre famille de produits.
Avant de choisir un cintrage
- Le tube le plus léger répondant aux exigences de calcul des charges peut nécessiter une paroi plus épaisse pour le formage.
- Les rayons intérieur, extérieur et à l’axe désignent des dimensions différentes.
- Un angle lisse doit tout de même répondre aux critères dimensionnels et d’acceptation du matériau.
- Comparez le prix total des pièces acceptées, outillage et finition compris.
Cintrage de tube carré : définition

Le terme « cintrage de tube carré » désigne la mise en forme d’un tube en acier carré ou d’une autre section creuse carrée, utilisée lorsqu’un cadre ou un assemblage fabriqué change de direction. La section creuse peut se déformer pendant le formage. Un angle soudé réalisé à partir d’éléments droits relève d’un autre procédé de fabrication.
Dans les applications de construction, le terme le plus précis est « profil creux carré », ou SHS. Un tube en acier rond est généralement défini par un système de dimensions nominales de tuyauterie ; une section carrée est définie par ses dimensions extérieures et son épaisseur de paroi. Pour un produit rond, OD signifie diamètre extérieur. Distinguer ces termes évite de commander le mauvais produit ou raccord.
Pour les raccordements de tuyauterie, consultez les coudes en acier pour les systèmes de tuyauterie. Pour un cadre de meuble cintré, un élément architectural ou un protecteur de machine, partez du plan du tube et de son usage prévu. Une application sous pression nécessite sa propre base de conception applicable.
Dimensions et spécifications de cintrage des tubes carrés

Une section carrée de 2” à l’extérieur mesure 50,8 mm selon la conversion exacte des pouces en millimètres; elle ne correspond donc pas à un produit de 50 mm. Indiquez sur le plan les deux dimensions extérieures et l’épaisseur de paroi, puis la nuance et la géométrie du cintrage. Les points numérotés ci-dessous définissent les dimensions et permettent au prescripteur de rédiger une instruction de fabrication.
| Champ du plan | Éléments à préciser | Décision concernée |
|---|---|---|
| 1. Section extérieure | Largeur × hauteur, avec unités | Choix du produit brut et compatibilité avec l’outillage |
| 2. Paroi | Épaisseur nominale ou minimale selon les exigences de la commande | Maintien pendant le formage et contrôle final de la section |
| 3. État du matériau | Nuance, norme produit et état métallurgique ou état de livraison | Aptitude au formage et usage prévu |
| 4. Référence du rayon | Rayon intérieur, à l’axe ou extérieur | Outillage et encombrement pour l’installation |
| 5. Angle final | Angle après déchargement, avec tolérance | Ajustement de l’assemblage et compensation du retour élastique |
| 6. Longueurs droites | Emplacement des tangentes, longueurs d’extrémité et référence de coupe | Serrage et longueur de coupe finale |
| 7. Critères d’acceptation | Déformation, état de surface et exigences liées à l’application | Validation de la première pièce et contrôle de production |
Deux champs supplémentaires complètent le plan : le plan de cintrage et l’orientation par rapport au cordon de soudure, si celle-ci est contrôlée, ainsi que la finition et les détails des extrémités, notamment la séquence de revêtement, les faces visibles, les trous et les assemblages.
Quelle est la dimension standard d’un tube carré ?
Il n’existe pas de dimension standard unique pour les tubes carrés. Les gammes de produits proposent plusieurs dimensions et épaisseurs de paroi. Le plan doit définir la largeur et la hauteur extérieures de la pièce, plutôt qu’une dimension de tube rond. Indiquez une norme produit et une nuance avec ces dimensions ; une dimension seule ne permet pas de connaître l’état du matériau.
La norme ASTM A500/A500M-23 couvre les tubes de construction en acier au carbone, soudés et sans soudure, formés à froid, y compris les sections carrées et rectangulaires. La conformité du matériau et la géométrie du cintrage relèvent de contrôles distincts. Les informations de référence sur les matériaux et dimensions des tubes carrés portent sur le choix du produit brut.
Rayon de cintrage et tracé des tubes carrés

Pour une section carrée supposée de 50 mm cintrée à 90 degrés selon un rayon à l’axe de 150 mm, le rayon intérieur idéal est de 125 mm et le rayon extérieur de 175 mm. Ces dimensions se rapportent à des surfaces différentes d’une même courbe. Indiquez la référence retenue à côté de chaque cote de rayon.
Les recommandations du Steel Tube Institute sur le cintrage indiquent que les sections circulaires sont généralement définies par leur rayon à l’axe, tandis que les profils creux carrés et rectangulaires (HSS) sont souvent définis par leur rayon extérieur. Une indication « R150 » seule sur un plan peut donc conduire deux ateliers à produire des formes différentes.
| Référence | Géométrie idéale | Emplacement |
|---|---|---|
| Rayon intérieur, Ri | Rcl − B/2 | Face intérieure de la courbe |
| Rayon à l’axe, Rcl | Rayon de trajectoire spécifié | Centre géométrique de la section |
| Rayon extérieur, Ro | Rcl + B/2 | Face extérieure de la courbe |
Prenons le plan d’un cadre d’équipement arrondi, selon les dimensions supposées ci-dessus. L’arc de la ligne médiane mesure π × 150 ÷ 2 = 235,6 mm. Il s’agit d’un arc géométrique, et non de la longueur de l’ébauche de production : le fabricant doit encore prévoir les longueurs droites de serrage, la surépaisseur de coupe et la compensation du procédé pour la section réellement formée. Si le croquis d’achat indique par erreur que la même valeur de 150 mm correspond au rayon intérieur, le rayon à l’axe passe à 175 mm et l’encombrement extérieur à 200 mm. L’angle occupe alors 25 mm de plus en rayon. Un capot ou une patte de fixation proche peut entrer en collision, même si l’angle de cintrage final semble correct.
Quel est le rayon de cintrage minimal d’un tube carré ?
Le plus petit rayon réalisable est la courbe la plus serrée que le matériau et le procédé de formage peuvent produire dans les limites du plan. Il n’existe pas de règle universelle imposant un rayon égal à trois fois la largeur pour les tubes carrés. Il faut tenir compte de la forme de la section, de l’élancement de la paroi, de l’axe de cintrage, du maintien de la section, de la déformation admissible et de la résistance de l’acier.
Un cintrage plus serré sollicite davantage la section et son maintien ; l’augmentation de l’épaisseur des parois peut atténuer l’instabilité locale, mais elle accroît aussi l’effort nécessaire. Il est plus pertinent de comparer une section et un matériau précis sur un procédé donné que d’appliquer un simple multiplicateur au rayon.
Méthodes et outillage pour le cintrage des tubes carrés

Le cintrage par étirage rotatif permet d’obtenir un angle défini et reproductible dans un lot de production, tandis que le cintrage par rouleaux permet de réaliser une courbe ample et régulière. Dans les deux cas, l’outillage doit soutenir le profil carré. L’emplacement du cintrage, la longueur droite disponible pour le serrage et l’accès autour de la pièce peuvent aider à choisir le procédé avant que la puissance de la machine ne devienne une limite.
Lors d’un cintrage par étirage rotatif, une bride de serrage maintient le tube contre une matrice de cintrage, tandis qu’une matrice de pression soutient le côté d’alimentation. Un mandrin peut soutenir la section intérieure et, si nécessaire, une matrice racleuse soutient la zone de compression près de la tangente. La présentation de l’outillage par Paul McGowan décrit des matrices racleuses pour sections carrées et rectangulaires, ainsi que la nécessité d’adapter le dispositif de maintien à l’application.
Le cintrage par rouleaux courbe progressivement les éléments et convient aux grands arcs. Il nécessite de prévoir le traitement des extrémités et des longueurs droites. Le cintrage à froid ne repose pas sur un chauffage volontaire de la pièce. Le cintrage par induction et les autres procédés à chaud contrôlés nécessitent une analyse différente du matériau et du procédé. Un entraînement hydraulique désigne un moyen de fournir l’effort, tandis que la CNC désigne le pilotage du procédé. Aucun de ces termes ne décrit à lui seul l’ensemble de la méthode de cintrage.
Peut-on cintrer un tube carré avec une cintreuse à tubes ?
Oui, si la machine dispose de matrices carrées adaptées et d’une capacité, d’une portée et d’un dégagement suffisants pour la pièce spécifiée. Une cintreuse équipée uniquement de matrices rondes ne convient pas au cintrage des tubes carrés. Le maintien du profil est important, car une section creuse peut se déformer sur ses faces planes et ses angles avant que la courbe prévue soit formée.
Le guide de faisabilité des pièces cintrées de Jay Robinson distingue la puissance de la portée de l’outillage et du dégagement nécessaire pour la pièce. Une cintreuse manuelle pour tubes carrés doit également avoir une plage de travail définie. Le cintrage manuel peut convenir à une petite série dans cette plage ; la mention « usage intensif » sur une fiche machine ne précise aucune dimension.
Pour les tubes carrés et rectangulaires, l’outillage doit être adapté aux dimensions définies, aux angles et au cordon de soudure. Le choix du tube carré et celui de l’outillage sont liés. Les matrices de cintrage pour méplats soutiennent une autre section. L’équipement de cintrage d’un atelier peut traiter plusieurs formes de produits avec des outillages différents. Un outillage dédié peut être nécessaire pour cintrer un tube carré sans marques ni écrasement local inacceptables, même si la machine dispose d’une force suffisante.
Cintrage des tubes carrés en acier et d’autres matériaux

Avant de commencer le cintrage, tenez compte de la nuance et de l’état de livraison. Les tubes en acier doux, en acier inoxydable et en métaux non ferreux peuvent réagir différemment au formage ; l’état de surface requis peut également influer sur le choix de l’outillage ou du lubrifiant. Les tubes de construction en acier doivent aussi présenter les caractéristiques mécaniques adéquates pour résister aux charges, à la température et aux raccordements.
Pour les tubes carrés en acier, l’épaisseur de paroi et la géométrie de la section interagissent. Le Steel Tube Institute indique qu’un procédé de formage peut nécessiter un élément plus épais que celui retenu par le calcul des charges en service. Une paroi plus épaisse peut réduire la déformation, mais exige un effort de cintrage supérieur. Ce compromis doit être pris en compte lors de la conception, avant de vous procurer les profils creux carrés.
Le service à basse température est un autre point à prendre en compte. Certaines structures soudées soumises à des charges dynamiques peuvent nécessiter une résilience au choc, comme l’indique la note de champ d’application publique de la norme ASTM A500. Le choix du matériau doit tenir compte des conditions de service et de la pièce cintrée.
Peut-on cintrer un tube carré en aluminium ?
Les tubes carrés en aluminium peuvent également être cintrés, mais il faut tenir compte de l’alliage et de l’état métallurgique en fonction de la sévérité du cintrage. Selon les recommandations de Hydro pour le 6061, les cintrages plus sévères peuvent nécessiter un état plus doux, T1, T4 ou O, pour éviter les fissures. Le choix du matériau doit également prendre en compte les caractéristiques finales, notamment le vieillissement contrôlé ou le soudage ultérieur.
La fiche technique de l’alliage 6061 de Hydro indique que l’aptitude au formage dépend du rayon et de l’angle de cintrage. Il ne faut donc pas supposer que l’acier et l’aluminium suivent les mêmes paramètres de formage ; un chauffage local non contrôlé ne remplace pas le choix conjoint de l’état du matériau et du procédé.
La qualité de surface des produits revêtus soulève certaines questions. L’American Galvanizers Association indique que le revêtement peut se fissurer ou se craqueler lorsque les pièces sont cintrées après galvanisation à chaud. Ces dommages diffèrent d’une fissure dans l’acier et peuvent être réparables. La séquence de finition et les exigences de réparation doivent être spécifiées dans la commande.
Cintrage d’un tube carré ou soudage d’un angle

Optez pour un cintrage si un angle arrondi dans la section respecte les limites de formage. Envisagez un assemblage à onglet conçu à cet effet si un angle vif ou un espace restreint ne permet pas une courbe. La capacité structurelle dépend de la géométrie finale, du matériau et de la conception de l’assemblage ; le seul procédé de fabrication ne détermine pas la résistance.
| Priorité de conception | Angle cintré | Angle assemblé à onglet et soudé |
|---|---|---|
| Aspect arrondi | Contour courbe continu | Nécessite un détail d’angle différent |
| Angle vif | Nécessite de l’espace pour un rayon défini | Peut suivre une intersection vive |
| Outillage disponible | La section et le rayon doivent être compatibles avec le procédé | L’accès pour la coupe, le bridage et le soudage compte |
| Faces planes minces | Le maintien local et la déformation nécessitent une attention particulière | L’ajustement de l’assemblage et les déformations dues au soudage nécessitent une attention particulière |
| Surface visible | Des marques d’outillage ou une concavité de face peuvent être visibles | Le profil de soudure et la finition peuvent être visibles |
| Quantité répétée | Les frais de préparation et d’outillage sont répartis sur le lot | Les opérations de bridage et d’assemblage se répètent |
| Raccordement d’extrémité | Une section déformée peut nuire à l’ajustement de l’assemblage | La géométrie de l’assemblage fait partie de sa conception |
| Caractéristiques du matériau | Le procédé de formage et l’état final comptent | Le procédé de soudage et les zones affectées comptent |
| Réception | Contrôlez la géométrie finale et la section formée | Contrôlez la géométrie et la qualité de soudure spécifiée |
Imaginez un cadre rectangulaire de protection avec un capot amovible. Un angle cintré donne au cadre un aspect attrayant, mais son profil extérieur peut gêner le retrait du capot. Pour adapter la conception, vous pouvez déplacer le cadre, réduire la courbe en recourant à un autre procédé disponible, ou concevoir un angle soudé afin de préserver l’accès au capot. La découpe d’une encoche en V suivie d’un assemblage soudé crée un joint ; ce n’est pas l’équivalent d’un cintrage continu du tube. Le joint nécessite alors un détail de conception et un périmètre de contrôle. Si le cadre supporte une charge, l’analyse de conception doit en tenir compte, quel que soit le procédé offrant l’aspect le plus soigné.
Défauts et contrôle du cintrage des tubes carrés
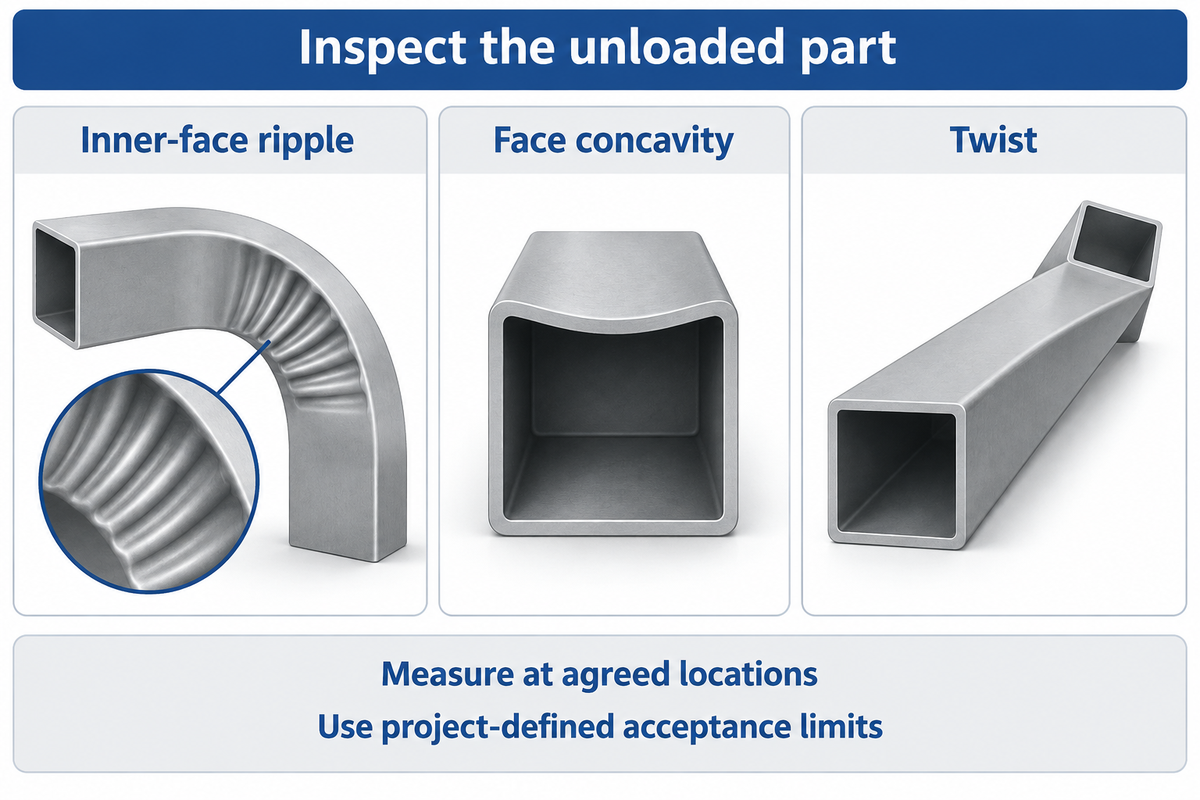
Évaluez la forme, la déformation de la section et l’état de surface du cintrage déchargé par rapport au plan. Une courbe extérieure lisse peut coexister avec une paroi intérieure concave, une torsion ou une extrémité déformée. Relevez les mesures à des emplacements définis afin de comparer la première pièce et les suivantes sur la même base.
La analyse des déformations des profils creux cintrés de Mike Manor identifie le contact avec la machine, l’instabilité locale et les forces radiales comme sources de déformation. La compression à l’intérieur du cintrage peut créer un effet de vague ; la face extérieure s’étire. Augmenter l’effort ne résout pas un problème de maintien inadapté.
« En réalité, chaque fois qu’un élément est cintré, une certaine déformation est inévitable. »
| Caractéristique | À consigner | Pourquoi cela influe sur la décision |
|---|---|---|
| Angle final | Angle après déchargement, selon les repères indiqués | Le retour élastique peut modifier l’ajustement de l’assemblage |
| Rayon/profil | Courbe mesurée et référence du rayon | Vérifie l’encombrement prévu |
| Ondulation de la face intérieure | Emplacement et importance de chaque pli | Révèle une instabilité locale due à la compression |
| Concavité de la face | Écart par rapport au repère de face convenu | Modifie la forme de la section et son aspect |
| Déformation en losange | Variations de largeur et d’angle des coins | Peut perturber l’ajustement des raccordements |
| Torsion | Rotation par rapport au plan spécifié | Déplace les trous et les faces de montage |
| État de la paroi | Épaisseur aux endroits prévus par le plan de contrôle | Suit les variations locales de la section |
| Surface/revêtement | Distingue les marques, les fissures du métal de base et les dommages au revêtement | Les différents défauts nécessitent des décisions différentes |
| Extrémités et tangentes | Emplacements de coupe, longueurs et profil des extrémités | Détermine l’ajustement final de l’assemblage |
Un mètre ruban permet de vérifier les longueurs totales. Pour contrôler le profil, l’angle et l’épaisseur de paroi, choisissez des méthodes adaptées aux tolérances. L’équipe de conception définit la déformation acceptable selon l’application. Les types de documents de contrôle concernent une autre partie du dossier d’acceptation que les mesures réalisées sur la pièce formée.
En cas de problèmes de cintrage récurrents, consignez le lot de matériau et le réglage de l’outillage en plus du défaut mesuré. Un mauvais alignement, un maintien inadapté ou un choix de procédé inapproprié peuvent tous produire une pièce défectueuse. Identifiez la caractéristique concernée avant d’accepter un lot sur son seul aspect.
Coût et délai de production du cintrage des tubes carrés

Avec des frais fixes supposés de préparation et d’outillage de $600, auxquels s’ajoutent $12 par pièce acceptée, le coût unitaire calculé est de $42 pour 20 pièces et de $18 pour 100 pièces. Cet exemple illustratif ne constitue pas un devis de marché. Il montre qu’un tarif par cintrage et le prix total d’une pièce livrée répondent à des questions différentes pour l’acheteur.
Le document de l’ETH Zurich sur les coûts de production distingue les frais de préparation du lot des coûts unitaires. Pour la fabrication de tubes, faites apparaître séparément sur le devis l’outillage réutilisable, les préparations récurrentes et les opérations sur la pièce. Pour comparer deux options, prenez en compte les coûts de finition et de livraison dans les deux cas.
Prenons un acheteur qui compare une série de prototypes à un lot récurrent, avec des frais de préparation hypothétiques de $600 et un coût variable de $12 par pièce acceptée. Il s’agit de données d’exemple, et non de prix réels du marché. Pour la petite commande, le total est de $600 + (20 × $12) = $840. Pour la commande plus importante, le total est de $600 + (100 × $12) = $1 800. La division de chaque total par la quantité acceptée donne les deux prix unitaires. La comparaison change si le lot récurrent réutilise un outillage déjà payé, nécessite une nouvelle préparation ou ajoute un revêtement. Les rebuts déjà pris en compte dans le prix d’une pièce ne doivent pas être facturés une seconde fois sous forme de provision séparée pour les matériaux. Dans cet exemple, le lot plus important réduit le coût unitaire. Le délai de livraison reste déterminé par le planning de production.
Planifiez le travail en tenant compte de l’approbation du plan, de la disponibilité de l’outillage, de l’arrivée du matériau, de l’examen de l’essai et de la finition. Une opération de cintrage rapide peut s’inscrire dans un cycle de production beaucoup plus long. Un devis doit préciser l’événement qui marque le début du délai annoncé et indiquer si l’approbation de la première pièce constitue un point de validation.
Services de cintrage de tubes carrés : préparation du plan
Pour les applications de construction, les ressources de l’AISC sur l’acier cintré orientent les concepteurs vers des entreprises spécialisées dans le cintrage par rouleaux et vers son guide de conception des éléments cintrés. La conception des assemblages, la stabilité et l’aptitude au service méritent autant d’attention que la faisabilité de la fabrication.
La réduction des coûts est importante en fabrication, et les spécialistes du cintrage demandent un plan de la pièce finie ainsi que des précisions sur son application avant d’établir un devis. Un fabricant de machines fournit les équipements ; un fournisseur de produits sidérurgiques fournit le matériau ; un sous-traitant en fabrication peut associer formage, découpe, soudage et finition. Précisez les opérations requises par la commande et l’entreprise qui les réalisera.
Renseignez ces sept éléments dans votre demande de devis. Vérifiez que la section spécifiée correspond au procédé décrit, plutôt qu’à la capacité indiquée pour les tubes ronds.
Liste de contrôle pour une demande de devis : reprenez ces éléments dans votre demande.
| Paramètre | Plage recommandée | Pourquoi est-ce important ? | Méthode de vérification |
|---|---|---|---|
| Section et épaisseur de paroi | Largeur × hauteur × épaisseur de paroi indiquées sur le plan, en mm ou en pouces | Détermine le matériau à approvisionner et la compatibilité avec l’outillage de cintrage | Identification du matériau et dimensions à la réception |
| Nuance et état métallurgique | Nuance spécifiée, état métallurgique et norme produit | Détermine le choix du matériau | Documents matière associés à la commande |
| Rayon et angle | Référence du rayon sur le plan et angle final | Définit la courbe finale | Profil convenu et méthode de mesure de l’angle |
| Extrémités et orientation | Longueurs de tangente et plan de cintrage indiqués sur le plan | Détermine le serrage et l’assemblage | Vérification de la disposition de la première pièce |
| Réception | Limites dimensionnelles et d’état de surface définies pour le projet | Permet de distinguer une pièce conforme d’un simple échantillon visuel | Résultats des contrôles consignés aux emplacements convenus |
| Utilisation et finition | Conditions de charge mécanique et de température prévues, et séquence d’application du revêtement | Prend en compte les conditions d’utilisation et les exigences de finition | Revue de conception et contrôles de finition spécifiés |
| Quantité et livraison | Quantité pour les essais, quantité de production acceptée et date de livraison | Définit le périmètre du devis et du calendrier de production | Ventilation écrite des coûts et étapes de validation |
Demandez les rayons de cintrage, les longueurs droites nécessaires au maintien et le coût de l’outillage, le cas échéant. Les pièces d’essai, les contrôles, les opérations de recoupe et la finition sont-ils compris ? Pour vos demandes de matériau, Baling Steel peut prendre en compte la section et les exigences normatives avec le plan afin de clarifier le périmètre de fourniture demandé.
FAQ sur le cintrage des tubes carrés
Peut-on cintrer un tube carré ?
Réponse
Oui, il est possible de cintrer un tube carré avec des équipements et un outillage adaptés à sa section, à son matériau et à son épaisseur de paroi. La question pratique est de savoir si la pièce finie pourra respecter le plan après cintrage. Précisez le rayon, l’angle, les longueurs droites et la déformation admissible, puis qualifiez le procédé proposé à l’aide d’un échantillon représentatif avant de lancer la production.
Comment réaliser un cintrage à 90 degrés sur un tube carré ?
Réponse
Un cintrage à 90 degrés se définit généralement par son angle final et son rayon, et non par l’angle seul. Choisissez un procédé de formage compatible et un outillage adapté aux sections carrées, prévoyez une longueur droite suffisante pour le maintien et contrôlez le retour élastique ainsi que les déformations de la pièce déchargée. Si le plan exige un angle vif, étudiez plutôt un assemblage conçu pour être découpé puis soudé.
Comment cintrer un tube carré de 2 pouces ?
Réponse
Commencez par vérifier si 2 pouces désigne la largeur et la hauteur extérieures, puis précisez l’épaisseur réelle de paroi, la nuance et le rayon requis. Ces éléments déterminent la cintreuse et l’outillage adaptés. Une machine conçue pour des tubes ronds de 2 pouces ne convient pas automatiquement aux tubes carrés de 2 pouces. Demandez au sous-traitant en fabrication de confirmer la section exacte et les exigences relatives aux essais.
Comment cintrer un tube rectangulaire ?
Réponse
Le plan doit préciser le sens de cintrage du tube rectangulaire. En faisant pivoter une même section, on modifie la dimension dans le plan de cintrage, le contact avec l’outillage et le risque de déformation. Confirmez l’orientation de la section avec le sous-traitant en fabrication avant de choisir le procédé ou le rayon.
Le remplissage d’un tube carré avec du sable empêche-t-il son écrasement ?
Réponse
Non, le remplissage d’un tube avec du sable n’empêche pas systématiquement son écrasement. Le résultat dépend toujours de la sévérité du cintrage, de l’outillage et de la maîtrise du procédé ; les résidus de matériau de remplissage peuvent aussi compliquer le nettoyage et le contrôle. Pour une fabrication industrielle répétable, utilisez une méthode de soutien qualifiée et contrôlez une pièce représentative. Une démonstration de bricolage ne prouve pas qu’un élément de construction respectera son plan. Le plan de production doit prévoir l’élimination du matériau de remplissage et le contrôle du passage intérieur de la pièce finie.
Peut-on cintrer à froid un tube carré à paroi épaisse ?
Réponse
Oui, certaines sections à paroi épaisse peuvent être cintrées à froid, mais une épaisseur de paroi plus importante n’élimine pas les limites liées à la machine, à l’outillage ou au matériau. La section, la nuance et le rayon doivent être compatibles avec le procédé choisi, et la pièce finie doit respecter le plan approuvé et les exigences de contrôle.
Pourquoi un tube carré s’aplatit-il pendant le cintrage ?
Réponse
Le cintrage redistribue les déformations dans la section, tandis que ses parois planes doivent être soutenues. Un rayon inadapté ou une incompatibilité entre le matériau et le procédé peut entraîner l’aplatissement du profil. Pour cintrer un tube sans déformation excessive, il faut commencer par choisir un outillage adapté à la géométrie de la section. Examinez la face touchée avant d’augmenter l’effort de la machine. Mesurez la section aux emplacements convenus, consignez la position du défaut le long de la courbe et réexaminez le réglage avant d’accepter d’autres pièces de production.
Préparez votre demande de matériau à partir de la pièce finie
Indiquez les dimensions extérieures, l’épaisseur de paroi, la nuance et joignez le plan à votre demande en précisant la quantité requise. Ajoutez la référence du rayon de cintrage, les conditions d’utilisation prévues et la finition afin que votre demande porte sur le matériau et le périmètre de fabrication appropriés. Transmettez votre spécification de tube pour discuter des exigences de fourniture.
Note technique : les dimensions calculées et les coûts indiqués sont hypothétiques. La conception des éléments de construction doit être adaptée à l’application, et les critères d’acceptation de la production doivent être convenus. L’analyse technique s’appuie sur les sources publiques ci-dessous ; elle ne traite pas des essais de cintrage de Baling Steel.
Références et sources
- National Institute of Standards and Technology : unités SI – longueur, conversion exacte du pouce.
- American Institute of Steel Construction : acier cintré, ressources de conception et répertoire des entreprises de cintrage par rouleaux.
- Steel Tube Institute : cintrage des sections creuses de construction, Jeffrey A. Packer.
- Steel Tube Institute : éviter les déformations lors du cintrage : limiter la distorsion des profilés creux de construction cintrés, Mike Manor, avril 2024.
- ASTM A500/A500M-23 : spécification standard pour les tubes en acier au carbone de construction, soudés et sans soudure, formés à froid, en sections circulaires et profilées, domaine d’application et résumé publics.
- The Fabricator : éliminer les plis lors du cintrage des tubes, Paul McGowan.
- The Fabricator : valider les détails des pièces en tubes cintrés, Jay Robinson.
- American Galvanizers Association : cintrage, février 2018.
- ETH Zurich : coûts de production ou d’approvisionnement : coûts unitaires selon la taille des lots, coûts de réglage et de commande, Paul Schönsleben, section 11.4.1.

