


Un tubo quadrato piegato è un tratto sagomato di tubo a sezione cava quadrata. Prima di scegliere il processo di formatura, specificate dimensioni esterne, spessore della parete, materiale, riferimento del raggio, angolo finale, tratti rettilinei e limiti di accettazione. La piegatura a matrice rotante è adatta agli spigoli ripetuti, mentre la piegatura a rulli è indicata per curve ampie; la scelta corretta dipende però dalla forma finita.
Controllo rapido delle specifiche
Sezione: larghezza esterna × altezza × parete. Geometria: raggio identificato, angolo finale e tratti tangenti. Materiale: grado e stato. Accettazione: requisiti dimensionali, superficiali e applicativi. Un gomito per tubazioni a sezione circolare appartiene a una famiglia di prodotti diversa.
Prima di scegliere la piegatura
- Per la formatura può servire una parete più spessa rispetto a quella del tubo più leggero che soddisfa i requisiti di carico.
- I raggi interno, esterno e dell’asse neutro indicano dimensioni diverse.
- Anche uno spigolo liscio deve rispettare i requisiti dimensionali e di accettazione del materiale.
- Confrontate il prezzo totale dei pezzi accettati, includendo attrezzature e finitura.
Piegatura di tubi quadrati: significato

La piegatura di un tubo quadrato indica la formatura di un tubo in acciaio a sezione quadrata o di un altro profilato cavo quadrato, impiegato quando un telaio o un assieme fabbricato cambia direzione. Durante la formatura, l’elemento cavo può perdere la propria forma. Un angolo saldato realizzato con elementi rettilinei è un processo di fabbricazione diverso.
Nelle applicazioni strutturali, il termine più preciso è sezione cava quadrata, o SHS. Un tubo in acciaio a sezione circolare è comunemente identificato tramite un sistema di diametri nominali; una sezione quadrata è identificata dalle dimensioni esterne e dallo spessore della parete. Per il materiale a sezione circolare, OD indica il diametro esterno. Tenere distinti questi termini evita di ordinare il materiale o il raccordo sbagliato.
Per i collegamenti delle tubazioni, consultate i gomiti in acciaio per i sistemi di tubazioni. Per un telaio curvo d’arredo, un elemento architettonico o una protezione per macchinari, fate riferimento al disegno del tubo e all’esercizio previsto. Le applicazioni soggette a pressione richiedono una specifica base di progetto applicabile.
Dimensioni e specifiche di piegatura dei tubi quadrati

Una sezione quadrata esterna da 2” misura 50,8 mm secondo la conversione precisa da pollici a millimetri, quindi non equivale a un materiale da 50 mm. Nel disegno indicate entrambe le dimensioni esterne e lo spessore della parete, quindi aggiungete il grado e la geometria della piegatura. I controlli numerati seguenti definiscono le dimensioni e consentono al progettista di redigere le istruzioni di fabbricazione.
| Campo del disegno | Cosa specificare | Decisione interessata |
|---|---|---|
| 1. Sezione esterna | Larghezza × altezza, con unità di misura | Scelta del materiale e compatibilità con l’attrezzatura |
| 2. Parete | Spessore nominale o minimo, secondo i requisiti dell’ordine | Supporto durante la formatura e controlli sulla sezione finale |
| 3. Stato del materiale | Grado, norma di prodotto e stato metallurgico o stato di fornitura | Formabilità ed esercizio previsto |
| 4. Riferimento del raggio | Raggio interno, dell’asse neutro o esterno | Attrezzatura e ingombro di installazione |
| 5. Angolo finale | Angolo dopo lo scarico, con tolleranza | Accoppiamento nell’assieme e compensazione del ritorno elastico |
| 6. Tratti rettilinei | Posizione delle tangenti, lunghezze terminali e riferimento per il taglio | Bloccaggio e lunghezza di taglio finale |
| 7. Limiti di accettazione | Deformazione, stato superficiale e requisiti applicativi | Approvazione del primo pezzo e controllo della produzione |
Il disegno si completa con due ulteriori campi: piano di piegatura e orientamento rispetto alla saldatura, se soggetto a controllo, oltre a finitura e dettagli delle estremità, compresi sequenza di rivestimento, superfici a vista, fori e giunzioni.
Qual è la misura standard di un tubo quadrato?
Non esiste un’unica misura standard per i tubi quadrati. Le linee di prodotto comprendono varie dimensioni e spessori della parete. Il disegno dovrebbe definire la larghezza e l’altezza esterne del pezzo, anziché indicare una misura per tubi circolari. Associate a tali dimensioni una norma di prodotto e un grado: indicare soltanto la misura lascia incerto lo stato del materiale.
La norma ASTM A500/A500M-23 riguarda i tubi strutturali in acciaio al carbonio, saldati e senza saldatura, formati a freddo, incluse le sezioni quadrate e rettangolari. La conformità del materiale e la geometria della piegatura rientrano in controlli distinti. Le informazioni già disponibili sui materiali e sulle dimensioni dei tubi quadrati aiutano a scegliere il materiale di partenza.
Raggio di piegatura e sviluppo dei tubi quadrati

Per una sezione quadrata ipotizzata da 50 mm piegata di 90 gradi con raggio dell’asse neutro di 150 mm, il raggio interno ideale è 125 mm e quello esterno è 175 mm. Queste dimensioni si riferiscono a superfici diverse della stessa curva. Indicate il riferimento scelto accanto a ogni quota del raggio.
Le indicazioni sulla piegatura dello Steel Tube Institute osservano che per le sezioni circolari si usa comunemente il raggio dell’asse neutro, mentre per gli HSS quadrati e rettangolari si usa spesso il raggio esterno. Un disegno che riporti soltanto «R150» può quindi portare due officine a realizzare forme diverse.
| Riferimento | Geometria ideale | Ubicazione |
|---|---|---|
| Raggio interno, Ri | Rcl − B/2 | Superficie interna della curva |
| Raggio dell’asse neutro, Rcl | Raggio del percorso specificato | Centro geometrico della sezione |
| Raggio esterno, Ro | Rcl + B/2 | Superficie esterna della curva |
Considerate il disegno di sviluppo di un telaio curvo per attrezzatura, usando le dimensioni ipotizzate sopra. L’arco dell’asse neutro misura π × 150 ÷ 2 = 235,6 mm. Si tratta della lunghezza geometrica dell’arco, non della lunghezza del grezzo di produzione: il fabbricante deve ancora calcolare i tratti rettilinei di presa, il sovrametallo di rifilatura e la compensazione di processo per la sezione effettivamente formata. Se lo schizzo di acquisto indica erroneamente lo stesso valore di 150 mm come raggio interno, il raggio dell’asse neutro diventa 175 mm e l’ingombro esterno raggiunge 200 mm. Lo spigolo occupa così altri 25 mm di raggio. Una copertura o una staffa di montaggio vicina può interferire, anche se l’angolo finale della piega è corretto.
Qual è il raggio minimo di piegatura per i tubi quadrati?
Il raggio minimo pratico è la curva più stretta che il processo di formatura e il materiale possono realizzare entro i limiti del disegno. Per i tubi quadrati non esiste una regola universale pari a tre volte la larghezza. Occorre considerare la forma della sezione, la snellezza della parete, l’asse di piegatura, il tipo di supporto della sezione, la deformazione ammissibile e la resistenza meccanica dell’acciaio.
Una piega più stretta aumenta le sollecitazioni sulla sezione e sul relativo supporto; l’instabilità locale può essere contenuta aumentando lo spessore della parete, ma ciò aumenta anche la forza necessaria. Il confronto utile riguarda una sezione e un materiale specifici lavorati con un processo preciso, non un semplice moltiplicatore del raggio.
Metodi e attrezzature per piegare tubi quadrati

La piegatura a matrice rotante consente di ottenere uno spigolo definito e ripetibile in un lotto di produzione; quella a rulli permette di realizzare una curva ampia e regolare. Entrambi i processi richiedono attrezzature adatte a sostenere il profilato quadrato. La posizione della piega, la lunghezza rettilinea di presa e l’accessibilità del pezzo aiutano a scegliere il processo, prima che la potenza della macchina diventi un limite.
Nella piegatura a matrice rotante, una morsa blocca il tubo contro la matrice di piegatura e una matrice di pressione sostiene il lato di alimentazione. Un mandrino può sostenere la sezione interna; se necessario, una matrice raschiante sostiene la zona compressa vicino alla tangente. La descrizione delle attrezzature di Paul McGowan illustra le matrici raschianti per sezioni quadrate e rettangolari e la necessità di adeguare il sistema di supporto all’applicazione.
La piegatura a rulli curva progressivamente gli elementi ed è adatta agli archi ampi. Richiede un piano per le estremità e i tratti rettilinei. La piegatura a freddo non prevede il riscaldamento intenzionale del pezzo. L’induzione e altri processi a caldo controllati richiedono una valutazione diversa del materiale e del processo. Un azionamento idraulico indica come viene applicata la forza, mentre CNC descrive il controllo del processo. Nessuna delle due definizioni comprende l’intero metodo di piegatura.
Si possono piegare tubi quadrati con una piegatubi?
Sì, se la macchina dispone di matrici quadrate adatte e ha capacità, portata e spazio sufficienti per il pezzo specificato. Una piegatubi dotata soltanto di matrici circolari non è adatta ai tubi quadrati. Il supporto del profilato è importante, perché una sezione cava può deformarsi sulle facce piane e sugli spigoli prima di raggiungere la curva prevista.
La guida di Jay Robinson sulla fattibilità dei pezzi piegati distingue la potenza dalla portata dell’attrezzatura e dallo spazio libero per il pezzo. Anche una piegatubi manuale per tubi quadrati richiede un intervallo di lavoro definito. La piegatura manuale può essere adatta a una piccola serie entro tale intervallo; la dicitura «per impieghi gravosi» in una scheda macchina non indica una dimensione.
Per i tubi quadrati e rettangolari, le attrezzature devono adattarsi a dimensioni, spigoli e saldatura definiti. La scelta del tubo quadrato e quella dell’attrezzatura sono collegate. Le matrici per piegare barre piatte sostengono una sezione trasversale diversa. Le attrezzature di piegatura di un’officina possono lavorare più forme di prodotto con utensili diversi. Per piegare tubi quadrati senza impronte inaccettabili o collassi locali può servire un’attrezzatura dedicata, anche quando la macchina dispone di forza sufficiente.
Piegatura di tubi quadrati in acciaio e di altri materiali

Prima di iniziare la piegatura, considerate sia il grado sia lo stato di fornitura. I tubi in acciaio dolce, acciaio inossidabile e materiali non ferrosi possono reagire diversamente alla formatura; la finitura superficiale richiesta può influire sulla scelta delle attrezzature o del lubrificante. Anche i tubi strutturali in acciaio devono avere le proprietà meccaniche adeguate ai carichi, alla temperatura e ai collegamenti previsti.
Nei tubi quadrati in acciaio, spessore della parete e geometria della sezione interagiscono. Lo Steel Tube Institute segnala che un processo di formatura può richiedere un elemento più spesso di quello scelto in base al calcolo dei carichi in esercizio. Una parete più robusta può ridurre la deformazione, ma richiede una forza di piegatura maggiore. Questo compromesso va considerato in fase di progettazione, prima di acquistare la fornitura di sezioni cave quadrate.
Un altro aspetto da considerare è l’esercizio a basse temperature. Alcune strutture saldate sottoposte a carichi dinamici possono richiedere resilienza all’intaglio, come descritto nella nota pubblica sull’ambito della norma ASTM A500. La scelta del materiale deve tenere conto delle condizioni di esercizio e del pezzo piegato.
Si possono piegare tubi quadrati in alluminio?
Anche i tubi quadrati in alluminio possono essere piegati, ma per valutare la severità della piega occorre considerare la lega e lo stato metallurgico. Le indicazioni di Hydro per il 6061 dicono che le pieghe più severe possono richiedere lo stato più tenero T1, T4 o O per evitare cricche. La scelta del materiale deve considerare anche le proprietà finali, compresi l’invecchiamento controllato o la saldatura successiva.
La scheda tecnica della lega 6061 di Hydro indica che la formabilità dipende dal raggio e dall’entità della piega. Non si deve quindi presumere che acciaio e alluminio richiedano lo stesso ciclo di formatura; il riscaldamento locale non controllato non sostituisce la scelta congiunta dello stato del materiale e del processo.
La qualità superficiale del materiale rivestito richiede attenzione. L’American Galvanizers Association afferma che, quando i pezzi vengono piegati dopo la zincatura a caldo, il rivestimento può fessurarsi o screpolarsi. Questi danni sono diversi da una cricca nell’acciaio e possono essere riparabili. L’ordine deve specificare la sequenza di finitura e i requisiti di riparazione.
Piegatura dei tubi quadrati o saldatura dello spigolo

Usate una piega formata quando uno spigolo arrotondato della sezione rientra nei limiti di formatura. Valutate un giunto a mitra progettato quando uno spigolo vivo o lo spazio limitato rendono inadatta una curva. La capacità strutturale dipende dalla geometria finale, dal materiale e dalla progettazione del collegamento; il solo processo di fabbricazione non determina un valore di resistenza.
| Priorità di progettazione | Piega formata | Spigolo a mitra saldato |
|---|---|---|
| Aspetto arrotondato | Profilo curvo continuo | Richiede un dettaglio dello spigolo diverso |
| Spigolo vivo | Richiede spazio per un raggio definito | Può seguire un’intersezione a spigolo vivo |
| Attrezzature disponibili | La sezione e il raggio devono essere compatibili con il processo | Contano il taglio, il posizionamento in attrezzatura e l’accesso per la saldatura |
| Pareti piane sottili | Occorre prestare attenzione al supporto locale e alla deformazione | Occorre prestare attenzione all’accoppiamento del giunto e alla deformazione di saldatura |
| Superficie a vista | Possono essere visibili segni degli utensili o concavità sulla faccia | Possono essere visibili il profilo della saldatura e la finitura |
| Quantità ripetute | I costi di preparazione e attrezzatura si ripartiscono sul lotto | Il posizionamento in attrezzatura e le operazioni di giunzione si ripetono |
| Connessione terminale | La deformazione della sezione può influire sull’accoppiamento | La geometria del giunto fa parte della progettazione del collegamento |
| Proprietà del materiale | Contano il processo di formatura e lo stato finale | Contano il processo di saldatura e le zone interessate |
| Accettazione | Controllate la geometria finale e la sezione formata | Controllate la geometria e la qualità di saldatura specificata |
Immaginate un telaio di protezione rettangolare con una copertura rimovibile. Un telaio con uno spigolo curvo ha un aspetto gradevole, ma il profilo esterno dello spigolo può impedire di rimuovere la copertura. Una possibile modifica consiste nello spostare il telaio, ridurre la curva tramite un processo disponibile oppure progettare uno spigolo saldato per mantenere l’accesso necessario. Praticare un intaglio a V e unirlo con una saldatura crea un giunto: non equivale a piegare il tubo in modo continuo. Il giunto richiede quindi un dettaglio e un piano di controllo. Se il telaio sostiene un carico, la verifica progettuale deve tenerne conto, indipendentemente dal processo che offre l’aspetto più pulito.
Difetti e controlli nella piegatura di tubi quadrati
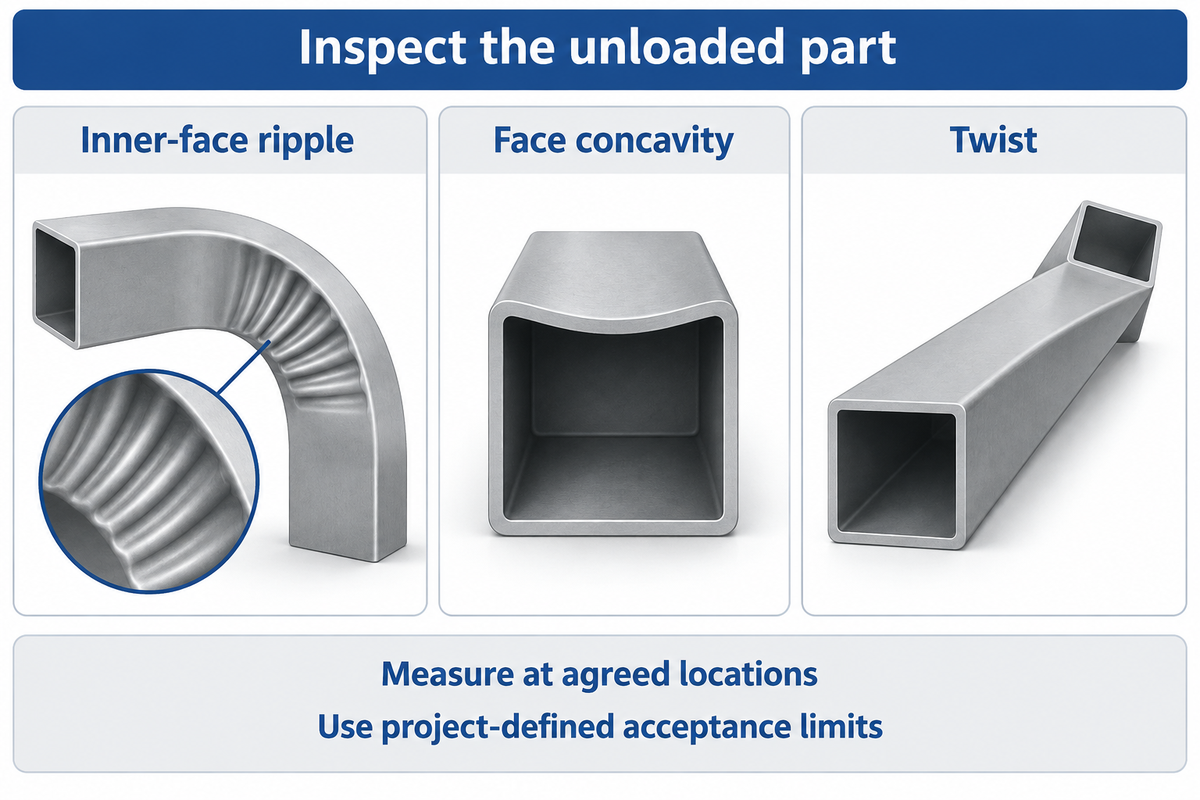
Valutate la forma, la deformazione della sezione e lo stato superficiale della piega a scarico rispetto al disegno. Una curva esterna liscia può presentare contemporaneamente una parete interna concava, una torsione o un’estremità deformata. Registrate le misure in punti definiti, così da confrontare il primo pezzo e i successivi lotti di produzione secondo gli stessi criteri.
La trattazione di Mike Manor sulla deformazione degli HSS curvi individua il contatto con la macchina, l’instabilità locale e le forze radiali come cause di variazione della forma. La compressione sul lato interno della piega può creare un effetto ondulato; la faccia esterna si allunga. Una forza maggiore non risolve un sistema di supporto inadatto.
«La realtà è che ogni volta che si curva un elemento, una certa deformazione è inevitabile.»
| Caratteristica | Dati da registrare | Perché influisce sulla decisione |
|---|---|---|
| Angolo finale | Angolo a scarico misurato sui riferimenti indicati | Il ritorno elastico può modificare l’accoppiamento nell’assieme |
| Raggio/profilo | Curva misurata e riferimento del raggio | Verifica l’ingombro previsto |
| Ondulazione della faccia interna | Posizione e gravità di ogni piega | Evidenzia l’instabilità locale per compressione |
| Concavità della faccia | Scostamento dal riferimento concordato per la faccia | Modifica la forma e l’aspetto della sezione |
| Effetto a trapezio | Variazioni della larghezza e degli angoli degli spigoli | Può compromettere l’accoppiamento del collegamento |
| Torsione | Rotazione rispetto al piano specificato | Sposta i fori e le superfici di montaggio |
| Stato della parete | Spessore nei punti previsti dal piano di controllo | Rileva le variazioni locali della sezione |
| Superficie/rivestimento | Registra separatamente segni, cricche nel metallo base e danni al rivestimento | Difetti diversi richiedono disposizioni diverse |
| Estremità e tratti tangenti | Posizioni di rifilatura, lunghezze e profilo delle estremità | Determina l’accoppiamento nell’assieme finale |
Un metro a nastro può misurare le lunghezze complessive. I metodi di misura adeguati alle tolleranze determinano i controlli del profilo, dell’angolo e della parete. Il gruppo di progettazione definisce la deformazione accettabile per l’applicazione. I tipi di documenti di controllo riguardano una parte diversa della registrazione di accettazione rispetto alle misure effettuate sul componente formato.
In caso di problemi ricorrenti di piegatura, registrate il lotto del materiale e la configurazione degli utensili, oltre al difetto misurato. Un allineamento, un supporto o una scelta del processo inadeguati possono produrre pezzi non conformi. Prima di accettare un lotto basandovi solo sull’aspetto, individuate la caratteristica interessata.
Costi e tempi di consegna per la piegatura di tubi quadrati

Ipotizzando costi fissi di preparazione e attrezzaggio pari a $600, più $12 per ogni pezzo accettato, il costo unitario considerato è $42 per 20 pezzi e $18 per 100 pezzi. È un esempio illustrativo, non un preventivo di mercato. Mostra che la tariffa per singola piega e il prezzo completo del pezzo consegnato rispondono a esigenze d’acquisto diverse.
Il testo dell’ETH Zurich sui costi di produzione distingue i costi di preparazione del lotto dai costi unitari. Per la fabbricazione di tubi, indicate su righe distinte del preventivo le attrezzature riutilizzabili, la preparazione ricorrente e le operazioni sul pezzo. Nel confronto tra due alternative, considerate i costi di finitura e consegna di entrambe.
Considerate un acquirente che confronta una produzione prototipale con un lotto ripetuto, ipotizzando un costo di preparazione di $600 e un costo variabile di $12 per ogni pezzo accettato. Sono valori d’esempio, non prezzi di mercato effettivi. Per l’ordine piccolo, il totale è $600 + (20 × $12) = $840. Per il lotto più grande, $600 + (100 × $12) = $1.800. Dividendo ciascun totale per la quantità accettata si ottengono i due prezzi unitari. Il confronto cambia se il nuovo ordine riutilizza attrezzature già pagate, richiede un’altra preparazione o aggiunge un rivestimento. Gli scarti, se già inclusi nel prezzo del pezzo, non vanno addebitati di nuovo come voce separata per il materiale. In questo esempio, il lotto più grande riduce il costo unitario. La consegna dipende comunque dalla programmazione della produzione.
Programmate il lavoro considerando approvazione del disegno, disponibilità degli utensili, arrivo del materiale, verifica della prova e finitura. Una rapida operazione di piegatura può rientrare in un ciclo di produzione molto più lungo. Il preventivo dovrebbe indicare quale evento segna l’inizio del tempo di consegna promesso e se l’approvazione del primo pezzo costituisce un punto di rilascio.
Servizi di piegatura di tubi quadrati: preparazione del disegno
Per le applicazioni strutturali, le risorse di AISC sull’acciaio curvato indirizzano i progettisti verso aziende specializzate nella curvatura con rulli e alla guida AISC sulla progettazione degli elementi curvi. Oltre alla fattibilità delle lavorazioni, occorre prestare attenzione alla progettazione dei collegamenti, alla stabilità e alla funzionalità in esercizio.
Contenere i costi è importante nella produzione e, prima di formulare un preventivo, gli specialisti della curvatura si aspettano un disegno del pezzo finito e informazioni sull’applicazione. Un costruttore di macchine fornisce le attrezzature; un fornitore di acciaio fornisce il materiale; un fabbricante può combinare formatura, taglio, saldatura e finitura. Specificate le lavorazioni richieste dall’ordine e chi le eseguirà.
Inserite questi sette dati nella richiesta. Verificate che il profilato indicato sia compatibile con il processo descritto, senza basarvi solo sull’intestazione relativa alla capacità per tubi tondi.
Lista di controllo per la richiesta di preventivo — copiate questi dati nella vostra richiesta:
| Parametro | Intervallo consigliato | Perché è importante | Come verificare |
|---|---|---|---|
| Profilato e parete | Larghezza × altezza × spessore della parete indicati nel disegno, in mm o pollici | Consente di selezionare il materiale a magazzino e verificare la compatibilità con l’utensile di curvatura | Identificazione del materiale e dimensioni da verificare alla ricezione |
| Grado e stato metallurgico | Grado specificato, stato metallurgico e norma di prodotto | Consente di selezionare il materiale | Documenti sul materiale associati all’ordine |
| Raggio e angolo | Riferimento del raggio nel disegno e angolo finale | Definisce la curvatura finale | Profilato concordato e metodo di misurazione dell’angolo |
| Estremità e orientamento | Lunghezze tangenti e piano di curvatura indicati nel disegno | Determina il bloccaggio e l’assemblaggio | Verifica di posizionamento del primo pezzo |
| Accettazione | Limiti dimensionali e superficiali definiti per il progetto | Distingue un pezzo accettabile da un campione puramente visivo | Risultati dei controlli registrati nei punti concordati |
| Esercizio e finitura | Condizioni di carico e temperatura previste e sequenza di rivestimento | Tiene conto dell’impiego e dei requisiti di finitura | Riesame del progetto e controlli della finitura specificati |
| Quantità e consegna | Quantità di prova, quantità di produzione accettata e data di consegna | Definisce l’ambito del preventivo e della pianificazione | Dettaglio scritto dei costi e tappe di approvazione |
Richiedete i raggi di curvatura, le lunghezze rettilinee necessarie per il bloccaggio e l’eventuale costo degli utensili. I pezzi di prova, i controlli, le rifilature e la finitura sono inclusi? Per le richieste di materiale, Baling Steel può ricevere insieme al disegno le indicazioni sul profilato e sulle norme richieste, così da definire chiaramente l’ambito della fornitura.
Domande frequenti sulla curvatura dei tubi a sezione quadrata
È possibile curvare un tubo a sezione quadrata?
Risposta
Sì, i tubi a sezione quadrata possono essere curvati con attrezzature e utensili adatti alla loro sezione trasversale, al materiale e allo spessore della parete. La questione pratica è se, dopo la curvatura, il pezzo finito possa rispettare il disegno. Specificate il raggio, l’angolo, le lunghezze rettilinee e la deformazione ammessa, quindi qualificate il metodo proposto con un campione rappresentativo prima di avviare la produzione.
Come si realizza una curvatura a 90 gradi in un tubo a sezione quadrata?
Risposta
Una curvatura a 90 gradi viene normalmente specificata indicando l’angolo finale e il raggio di curvatura, non il solo angolo. Scegliete un processo di formatura compatibile e utensili adatti alla sezione quadrata, lasciate una lunghezza rettilinea sufficiente per il bloccaggio e controllate il ritorno elastico e le deformazioni del pezzo dopo lo scarico. Se il disegno richiede uno spigolo vivo, valutate invece un giunto progettato con taglio e saldatura.
Come si curva un tubo a sezione quadrata da 2 pollici?
Risposta
Iniziate verificando se i 2 pollici indicano la larghezza e l’altezza esterne, poi specificate lo spessore effettivo della parete, il grado e il raggio richiesto. Questi dati determinano la curvatrice e gli utensili adatti. Una macchina con capacità per tubi tondi da 2 pollici non è automaticamente adatta ai tubi a sezione quadrata della stessa dimensione. Chiedete al fabbricante di confermare la compatibilità con il profilato specifico e i requisiti per i pezzi di prova.
Come si curva un tubo a sezione rettangolare?
Risposta
Il disegno deve indicare la direzione di curvatura dei tubi a sezione rettangolare. Ruotando lo stesso profilato cambiano la dimensione nel piano di curvatura, il contatto con gli utensili e il rischio di deformazione. Prima di scegliere il metodo o il raggio, concordate con il fabbricante l’orientamento del profilato.
Riempire di sabbia un tubo a sezione quadrata evita che si pieghi o si deformi?
Risposta
No, riempire un tubo di sabbia non impedisce sempre che si pieghi o si deformi. Il risultato dipende comunque dall’entità della curvatura, dagli utensili e dal controllo del processo; inoltre, il materiale di riempimento residuo può complicare la pulizia e il controllo. Per una fabbricazione industriale ripetibile, utilizzate un metodo di supporto qualificato e controllate un pezzo rappresentativo. Una dimostrazione fai da te non dimostra che un elemento strutturale rispetti il disegno. Il piano di produzione deve prevedere la rimozione del materiale di riempimento e il controllo del passaggio interno del pezzo finito.
È possibile curvare a freddo tubi a sezione quadrata con pareti spesse?
Risposta
Sì, alcuni profilati con pareti spesse possono essere curvati a freddo, ma uno spessore maggiore non elimina i limiti della macchina, degli utensili o del materiale. Il profilato, il grado e il raggio devono essere compatibili con il processo scelto, e il componente finito deve rispettare il disegno approvato e i requisiti di controllo.
Perché i tubi a sezione quadrata si appiattiscono durante la curvatura?
Risposta
Durante la curvatura, le deformazioni si ridistribuiscono lungo la sezione, mentre le pareti piane necessitano di supporto. Un raggio non adatto o un’incompatibilità tra materiale e processo possono causare l’appiattimento del profilato. Per curvare un tubo senza deformazioni eccessive occorrono utensili adatti e una geometria compatibile del profilato. Prima di aumentare la forza della macchina, individuate la parete interessata. Misurate il profilato nei punti concordati, registrate la posizione del difetto lungo la curva e riesaminate la configurazione prima di accettare altri pezzi di produzione.
Impostate la richiesta di materiale in base al pezzo finito
Inviate le dimensioni esterne, lo spessore della parete, il grado e il disegno, indicando la quantità richiesta. Includete il riferimento del raggio di curvatura, l’impiego previsto e la finitura, così che la richiesta specifichi il materiale e le lavorazioni necessari. Inviate la specifica del tubo per discutere i requisiti di fornitura.
Nota tecnica: si presume che le dimensioni elaborate e i costi indicati siano ipotetici. Gli elementi strutturali richiedono una progettazione specifica per l’applicazione e criteri di accettazione della produzione concordati. La trattazione tecnica si basa sulle fonti pubbliche riportate di seguito; non tratta le prove di curvatura di Baling Steel.
Riferimenti e fonti
- National Institute of Standards and Technology: unità SI – lunghezza, conversione esatta dei pollici.
- American Institute of Steel Construction: acciaio curvato, risorse di progettazione ed elenco di aziende specializzate nella curvatura con rulli.
- Steel Tube Institute: curvatura di profilati strutturali cavi, Jeffrey A. Packer.
- Steel Tube Institute: come ridurre le deformazioni negli elementi strutturali cavi curvi, Mike Manor, aprile 2024.
- ASTM A500/A500M-23: specifica standard per tubi strutturali in acciaio al carbonio, saldati e senza saldatura, formati a freddo, a sezione circolare e sagomata, ambito di applicazione e abstract pubblici.
- The Fabricator: eliminare le grinze nella curvatura dei tubi, Paul McGowan.
- The Fabricator: come verificare i dettagli dei tubi curvati, Jay Robinson.
- American Galvanizers Association: curvatura, febbraio 2018.
- ETH Zurich: costi di produzione o approvvigionamento: costi unitari in funzione delle dimensioni del lotto, costi di attrezzaggio e ordinazione, Paul Schönsleben, sezione 11.4.1.

