


角形鋼管の曲げ加工とは、角形中空チューブを曲線状に成形する加工です。加工方法を選ぶ前に、外寸、肉厚、材質、半径の基準、仕上がり角度、直線部の長さ、合否判定基準を指定します。繰り返し同じ角部を作る場合は回転引き曲げ、大きな弧を描く場合はロール曲げが適していますが、適切な方法は仕上がり形状によって異なります。
仕様の簡易確認
断面:外幅 × 高さ × 肉厚。形状:基準を明記した半径、仕上がり角度、接線部の長さ。材質:鋼種と状態。合否判定:寸法、表面、用途に関する要件。丸形配管用エルボは別の製品群です。
曲げ加工を選ぶ前に
- 荷重設計を満たす最も薄肉のチューブでも、成形にはより厚い肉厚が必要になる場合があります。
- 内側、外側、中心線の各半径は、それぞれ異なる寸法を示します。
- 角部が滑らかに仕上がっていても、寸法と材質の合否判定が必要です。
- 工具費と仕上げ費を含め、合格品あたりの総費用を比較してください。
角形鋼管の曲げ加工とは

角形鋼管の曲げ加工とは、フレームや組立品の方向を変える箇所に使う、成形済みの角形鋼管またはその他の角形中空断面材を指します。成形中に中空部材が変形することがあります。直線部材を溶接して角部を作る方法は、別の加工方法です。
構造用部材では、角形中空断面(SHS)がより正確な呼称です。丸形鋼管は一般に公称管径の規格体系で識別しますが、角形断面材は外寸と肉厚で識別します。丸形材のODは外径を意味します。これらの用語を区別することで、誤った素材や管継手の発注を防げます。
配管接続には、配管系向け鋼製エルボをご覧ください。家具フレーム、建築部材、機械ガードなどの曲線部材には、チューブの図面と使用目的に基づいて検討します。圧力を受ける用途には、該当する設計基準を別途適用する必要があります。
角形チューブの寸法と曲げ仕様

外寸2”の角形断面は、インチからミリメートルへの正確な換算で50.8 mmとなるため、50 mm材とは異なります。図面には外寸と肉厚の両方を記載し、鋼種と曲げ形状も指定してください。以下の番号付き項目を確認すれば、寸法仕様を定め、加工指示を作成できます。
| 図面項目 | 指定内容 | 選定への影響 |
|---|---|---|
| 1. 外寸 | 幅 × 高さ、単位を明記 | 素材の選定と工具の適合性 |
| 2. 肉厚 | 注文要件に応じて、公称厚さまたは最小厚さを指定 | 成形時の支持方法と仕上がり断面の確認 |
| 3. 材質の状態 | 鋼種、製品規格、調質状態または納入状態 | 成形性と使用目的 |
| 4. 半径の基準 | 内側、中心線、外側のいずれかを指定 | 工具と設置スペース |
| 5. 仕上がり角度 | 除荷後の角度と公差 | 組立時の適合とスプリングバックの補正 |
| 6. 直線部の長さ | 接線位置、端部の長さ、トリム基準位置 | クランプ方法と最終切断長さ |
| 7. 合否判定基準 | 変形、表面状態、用途に関する要件 | 初品の承認と量産検査 |
図面には追加で2項目を記載します。曲げ面と、管理対象となる場合は溶接シームに対する向き、さらに仕上げと端部の詳細です。これには被覆の順序、外観面、穴、接合部が含まれます。
角形鋼管の標準寸法はありますか?
角形鋼管に単一の標準寸法はありません。製品ごとに複数の寸法と肉厚があります。図面では丸形鋼管のサイズではなく、部品の外幅と高さを定義してください。それらの寸法と併せて製品規格と鋼種を指定します。寸法だけでは材質の状態が特定できません。
ASTM A500/A500M-23は、角形および長方形を含む、冷間成形された溶接および継目なし炭素鋼構造用チューブを対象としています。材料の規格適合性と曲げ形状は、別々の検査項目として扱います。角形チューブの材質と寸法に関する既存の情報では、素材の選定について説明しています。
角形チューブの曲げ半径と展開

断面50 mmの角形材を中心線半径150 mmで90度曲げると仮定した場合、理想形状での内側半径は125 mm、外側半径は175 mmです。これらの寸法は、同じ曲線の異なる面を示します。半径を指示するたびに、図面上で基準を明記してください。
Steel Tube Instituteの曲げ加工ガイドによると、丸形断面では中心線半径が一般的に使われる一方、角形および長方形のHSSでは外側半径がよく使われます。そのため、図面に「R150」とだけ記載すると、加工業者によって異なる形状に解釈される可能性があります。
| 参考値 | 理想形状 | 設置場所 |
|---|---|---|
| 内側半径、Ri | Rcl − B/2 | 曲線の内側面 |
| 中心線半径、Rcl | 指定経路の半径 | 断面の幾何学的中心 |
| 外側半径、Ro | Rcl + B/2 | 曲線の外側面 |
上記の寸法を仮定し、設備フレームの角部を丸くしたレイアウト図を考えてみましょう。曲線部の中心線に沿った弧長はπ × 150 ÷ 2 = 235.6 mmです。これは幾何学上の弧長であり、製造時の素材長さではありません。実際の断面形状を成形するには、加工業者が直線の把持部、トリム代、加工補正を考慮する必要があります。発注用のスケッチで同じ150 mmを誤って内側半径と指定すると、中心線半径は175 mm、外側の外形半径は200 mmになります。角部の半径方向の占有寸法は25 mm増えます。仕上がり角度が正しくても、近くのカバーや取付ブラケットと干渉する可能性があります。
角形チューブの最小曲げ半径は?
実用上の最小半径とは、加工方法と材料が図面の許容範囲内で成形できる最も小さい曲線です。角形チューブに一律適用できる「幅の3倍」というルールはありません。断面形状、肉厚の細長比、曲げ軸、断面の支持方法、許容する変形量、鋼材の強度を考慮してください。
曲げ半径を小さくすると、断面とその支持部にかかる負荷が増します。局部不安定を抑えるために肉厚を増やす方法もありますが、必要な力も大きくなります。単純な半径倍率で比べるのではなく、特定の断面と材質を特定の加工方法で成形する条件を比較してください。
角形チューブの曲げ加工方法と工具

回転引き曲げでは、量産時に形状を揃えやすい明確な角部を作れます。ロール曲げでは、緩やかで大きな曲線を作れます。どちらの方法でも、角形断面を支持する工具が必要です。加工位置、直線部の把持長さ、部品周辺の作業スペースを確認すると、機械の出力が制約になる前に加工方法を選定しやすくなります。
回転引き曲げでは、クランプでチューブを曲げ型に固定し、圧力型で送り側を支えます。必要に応じてマンドレルで内側の断面を支え、ワイパーで接線付近の圧縮領域を支えます。Paul McGowanによる工具の解説では、角形および長方形用のワイパー型と、用途に応じて支持方法を合わせる必要性が説明されています。
ロール曲げは、ロールで部材を段階的に曲げる方法で、大きな弧を作るのに適しています。端部と直線部の扱いを事前に計画する必要があります。冷間曲げでは、加工材を意図的に加熱しません。誘導加熱などの制御された熱間加工では、材料と加工方法を別途検討します。油圧駆動は力を加える手段を示し、CNCは加工の制御方法を示します。どちらの名称も、曲げ加工方法全体を表すものではありません。
パイプベンダーで角形チューブを曲げられますか?
適切な角形用ダイスを備え、指定部品に必要な能力、到達範囲、クリアランスがあれば可能です。丸形用ダイスだけを装着したパイプベンダーは、角形チューブ用のベンダーではありません。中空断面は、意図した曲線に仕上がる前に平面や角部が変形することがあるため、断面の支持が重要です。
Jay Robinsonの曲げ部品の加工可否ガイドでは、機械の出力と工具の到達範囲、部品周辺のクリアランスを分けて説明しています。手動式の角形チューブベンダーにも、明確な作業範囲が必要です。その範囲内の少量生産なら手動加工も選択肢になります。機械の製品説明にある「ヘビーデューティー」は、寸法を示すものではありません。
角形および長方形チューブ用の工具は、指定寸法、角部、溶接シームに適合する必要があります。角形チューブと工具は、相互に関連する選定項目です。平鋼用の曲げ型は、異なる断面を支えるための工具です。加工業者のパイプ曲げ設備は、異なる工具を使って複数の製品形状に対応できます。十分な力を出せる機械でも、許容できない傷や局部的な潰れを避けるには専用工具が必要な場合があります。
角形鋼管などの曲げ加工と材質

曲げ加工を始める前に、鋼種と納入状態の両方を確認してください。軟鋼、ステンレス鋼、非鉄金属のチューブでは、成形時の挙動が異なる場合があります。必要な表面仕上げによって、工具や潤滑剤の選定も変わることがあります。構造用鋼管には、荷重、温度、接続部に耐える適切な機械的性質も必要です。
角形鋼管では、肉厚と断面形状が相互に影響します。Steel Tube Instituteによると、実際の荷重計算で選ばれる部材より厚い部材が、成形上必要になる場合があります。肉厚が大きいと変形を抑えられる一方、より大きな曲げ力が必要になることがあります。このバランスは、角形中空断面材の調達前に設計で検討してください。
もう一つの考慮事項は低温環境での使用です。動的荷重を受ける溶接構造物では、ASTM A500の公開適用範囲に関する注記に記載されているように、切欠き靭性が必要となる場合があります。材料の選定では、曲げ加工部だけでなく使用条件も考慮する必要があります。
アルミニウム製の角形チューブは曲げられますか?
アルミニウム製の角形チューブも曲げられますが、曲げの厳しさに応じて合金と調質状態を考慮する必要があります。Hydroの6061に関するガイドでは、割れを防ぐため、厳しい曲げにはより軟らかいT1、T4、またはOの状態が必要になる場合があるとしています。時効処理や後続の溶接を含め、最終的な機械的性質も考慮して材質を選定してください。
Hydroの6061合金データシートによると、成形性は半径と曲げ角度の影響を受けます。そのため、鋼材とアルミニウムに同じ成形条件を適用できるとは限りません。材料の状態と加工方法を組み合わせて選定する代わりに、局部を制御せずに加熱する方法は適切ではありません。
被覆材の表面品質についても検討が必要です。American Galvanizers Associationによると、溶融亜鉛めっき後に部品を曲げると、被覆にひび割れや細かな亀裂が生じることがあります。この損傷は鋼材自体の割れとは異なり、補修できる場合があります。仕上げの順序と補修要件は、注文時に指定してください。
角形チューブの曲げ加工と角部の溶接を比較

断面を曲げの加工限度内で丸くできる場合は、曲げ加工を選びます。鋭角が必要な場合やスペースが限られて曲線にできない場合は、設計した留め継ぎを検討してください。構造耐力は、完成形状、材質、接合設計に基づきます。製造方法だけで強度の等級が決まるわけではありません。
| 設計上の優先事項 | 曲げ加工 | 留め継ぎと溶接による角部 |
|---|---|---|
| 丸みのある外観 | 連続した曲線の外形 | 異なる角部形状が必要 |
| 鋭角の角部 | 有限の半径を確保するスペースが必要 | 鋭角の交点に沿った形状にできる |
| 使用可能な工具 | 断面と半径が加工方法に適合する必要がある | 切断、治具、溶接作業のスペースが重要 |
| 薄い平面部 | 局部的な支持と変形に注意が必要 | 継手の組み立て精度と溶接変形に注意が必要 |
| 外観面 | 工具痕や平面部の凹みが生じる場合がある | 溶接部の形状や仕上げが表面に現れる場合がある |
| 繰り返し生産する数量 | 段取り費と工具費をロット内で分散できる | 治具と接合作業を繰り返す |
| 端部の接続 | 断面の変形が組み立て精度に影響する場合がある | 継手形状は接続設計の一部 |
| 材料特性 | 成形方法と最終状態が重要 | 溶接方法と熱影響部が重要 |
| 受入れ | 完成形状と成形後の断面を検査 | 形状と指定された溶接品質を検査 |
取り外し式カバーが付いた長方形のガードフレームを考えてみましょう。角部が曲線のフレームは見栄えがよくても、角部の外形がカバーの取り外しを妨げることがあります。この設計では、フレームを移動する、利用可能な加工方法や設計変更で曲線を小さくする、または取り外しに必要なスペースを確保できるよう溶接角部を設けるといった変更が考えられます。V字形の切り欠きを入れて溶接する方法では継手ができますが、チューブを連続的に曲げる方法とは異なります。その継手には、形状詳細と検査範囲を定める必要があります。フレームが荷重を受ける場合は、外観を最もきれいに仕上げられる方法を選ぶとともに、その荷重を設計審査で考慮してください。
角形チューブの曲げ欠陥と検査
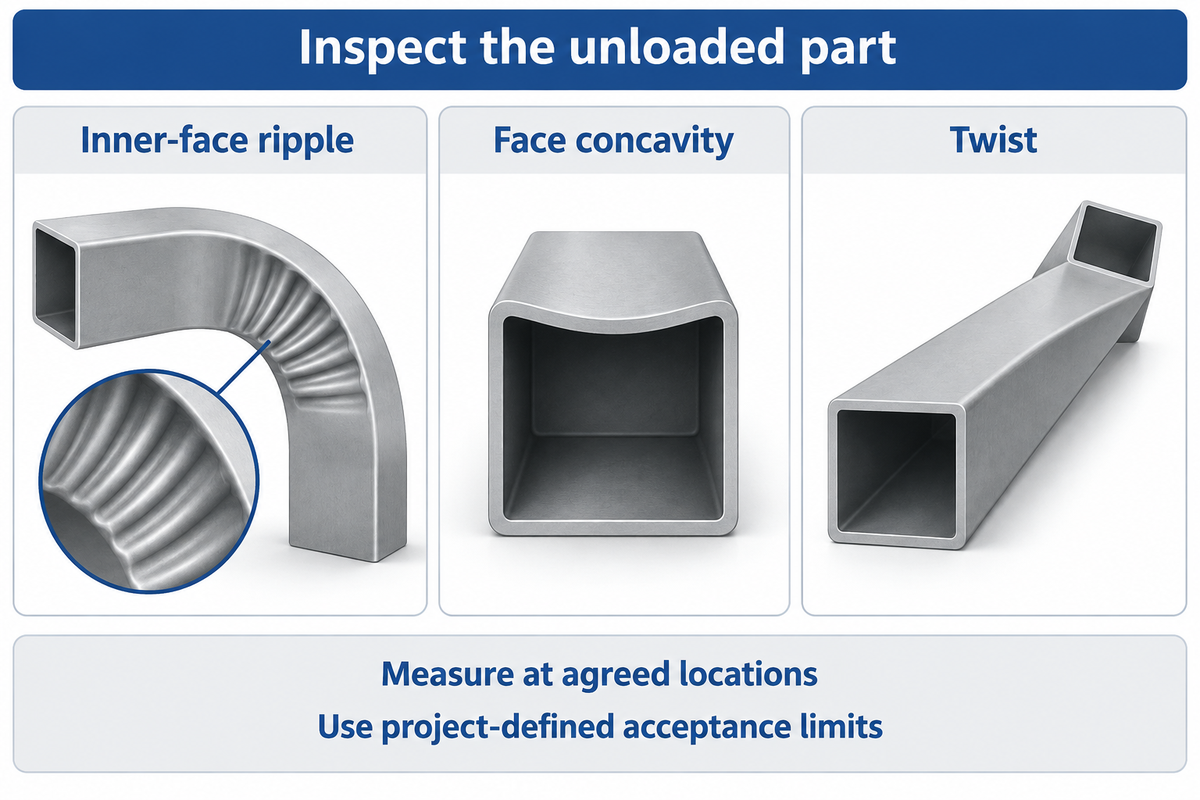
図面に照らして、除荷後の曲げ部の形状、断面の変形、表面状態を評価します。外側の曲線が滑らかでも、内側の壁面が凹む、ねじれる、端部の接続部が変形するといったことがあります。初品と後続の量産品を同じ基準で比較できるよう、測定位置を定めて記録してください。
曲線状HSSの変形に関するMike Manorの解説では、機械との接触、局部不安定、半径方向の力が形状変化の原因として挙げられています。曲げの内側では圧縮によって波状の変形が生じ、外側の面は伸びます。支持方法が適切でなければ、力を大きくしても問題は解決しません。
「部材を曲げると、ある程度の変形は避けられないというのが実情です。」
| 特性 | 記録する内容 | 選定に影響する理由 |
|---|---|---|
| 仕上がり角度 | 指定基準点での除荷後の角度 | スプリングバックが組み立て精度に影響する可能性がある |
| 半径/外形 | 曲線と半径の基準を測定 | 意図した外形に収まっているか確認 |
| 内側面の波打ち | 各しわの位置と程度 | 局部的な圧縮不安定を示す |
| 平面部の凹み | 合意した平面基準からのずれ | 断面形状と外観が変化する |
| 断面の菱形化 | 幅と角部の角度の変化 | 接続部の適合に支障をきたす場合がある |
| ねじれ | 指定面に対する回転 | 穴や取付面の位置がずれる |
| 肉厚の状態 | 検査計画で定めた箇所の厚さ | 断面の局部的な変化を把握 |
| 表面/被覆 | 工具痕、母材の割れ、被覆の損傷を個別に確認 | 欠陥の種類によって処置方法が異なる |
| 端部と接線部 | トリム位置、長さ、端部形状 | 最終組み立て時の適合性を左右する |
全長の測定には巻尺を使用できます。外形、角度、肉厚の確認には、公差に適した測定方法を使います。用途に応じた変形の許容範囲は設計チームが定めます。検査文書の種類は、成形部品の測定記録とは異なる受入記録の項目を扱います。
曲げ加工の不具合が繰り返し起きる場合は、測定された症状に加えて材料ロットと工具の設定も記録してください。不適切な位置合わせ、支持方法、加工方法はいずれも不良品の原因になり得ます。外観だけでロットを受け入れるのではなく、影響を受けた箇所を診断してください。
角形チューブの曲げ加工費用と納期

固定のセットアップ費用と金型費用を$600、合格部品あたりの費用を$12と仮定すると、対象範囲内の単価は20個で$42、100個で$18です。この例は市場価格の見積もりではありません。曲げ加工あたりの料金と、納入まで含めた部品の総額では、購入者が知りたい内容が異なることを示しています。
ETH Zurichの生産原価に関する資料では、ロットの段取り費と単位あたりの費用を分けています。チューブ加工では、再利用可能な工具、繰り返し発生する段取り、部品加工を見積もりの別項目にしてください。2つの選択肢を比較する際は、仕上げと納入の費用も両方に含めます。
セットアップ費用$600と合格部品あたりの変動費$12を仮定し、試作ロットとリピートロットを比較してみましょう。これらは計算例の数値であり、実際の市場価格ではありません。小口注文の場合、合計は$600 + (20 × $12) = $840です。大口注文の場合、$600 + (100 × $12) = $1,800です。それぞれの合計を合格数量で割ると、二つの単価が求められます。リピート注文で支払い済みの金型を再利用する場合、追加の段取りが必要な場合、または被覆を追加する場合は、比較結果が変わります。スクラップ費用がすでに部品価格に含まれている場合、材料費として別途二重に計上すべきではありません。この計算例では、大きなロットほど単価が下がります。納期は引き続き生産スケジュールによって決まります。
図面の承認、工具の準備、材料の入荷、試作品の確認、仕上げの各工程を含めて作業を計画してください。曲げ作業自体が短時間でも、製造工程全体は長期に及ぶことがあります。見積もりには、納期の起算点となる事象と、初品承認が量産開始の条件となるかどうかを明記してください。
角形チューブの曲げ加工サービス:図面の準備
構造用途では、AISCの曲線鋼材関連資料で、専門の曲げローラー業者や「Curved Member Design」ガイドが紹介されています。加工の可否だけでなく、接合部の設計、安定性、使用性にも配慮が必要です。
製造コストの削減は重要であり、曲げ加工の専門業者は、見積もりの前に完成品図面と用途の提示を求めます。機械メーカーは設備を、鋼材販売業者は材料を供給し、加工業者は成形、切断、溶接、仕上げを一括して行う場合があります。注文に必要な作業と、それぞれの作業を担当する業者を明確にしてください。
問い合わせには次の7項目を記載してください。丸管の加工能力ではなく、説明した加工方法に適合する断面形状を確認してください。
見積依頼チェックリスト — 見積依頼に次の項目を記載してください:
| 項目 | 推奨範囲 | 重要な理由 | 確認方法 |
|---|---|---|---|
| 断面寸法と肉厚 | 図面上の幅 × 高さ × 肉厚(mmまたはインチ) | 材料在庫と曲げ工具の適合性を確認できます | 材料の識別情報と受入時の寸法 |
| 鋼種と状態 | 指定鋼種、調質状態、製品規格 | 材料の選定基準になります | 注文に紐づく材料関連書類 |
| 半径と角度 | 図面に示す半径の基準と完成角度 | 最終的な曲線形状を定めます | 合意した断面形状と角度の測定方法 |
| 端部と向き | 図面上の接線長さと曲げ面 | クランプ方法と組み立てを左右します | 初品の配置確認 |
| 受入れ | プロジェクトごとに定める寸法および表面の許容限界 | 許容できる製品と、外観見本との違いを明確にします | 合意した箇所での検査結果の記録 |
| 用途と仕上げ | 想定される荷重・温度条件と被覆の順序 | 使用条件と仕上げ要件に対応します | 設計レビューと指定仕上げの確認 |
| 数量と納入 | 試作数量、承認済みの量産数量、納入日 | 見積もりとスケジュールの範囲を定めます | 書面による費用内訳と承認の節目 |
曲げ半径、必要な直線保持長さ、工具費の有無を確認してください。試作品、検査、端部のトリミング、仕上げは見積もりに含まれていますか。材料について問い合わせる場合は、図面とともに断面形状と規格の要件をBaling Steelにお知らせいただくと、希望する供給範囲を明確にできます。
角形鋼管の曲げ加工に関するよくある質問
角形鋼管は曲げ加工できますか?
回答
はい、断面形状、材料、肉厚に適した設備と工具を使えば、角形鋼管を曲げ加工できます。実際に重要なのは、曲げ加工後の製品が図面の要件を満たせるかどうかです。半径、角度、直線部の長さ、許容変形量を指定し、量産に移る前に代表的なサンプルで加工方法を検証してください。
角形鋼管を90度に曲げるには?
回答
90度曲げは通常、角度だけでなく、完成後の角度と曲げ半径を指定します。適合する成形方法と角形断面用の工具を選び、保持に十分な直線部を確保してください。加工後は荷重を取り除いた状態で、スプリングバックと変形を確認します。図面で鋭角な角部が必要な場合は、設計された切断・溶接接合を代替案として検討してください。
2インチの角形鋼管を曲げるには?
回答
まず、2インチが外幅と外高さを指すのかを明確にし、実際の肉厚、鋼種、必要な半径を指定してください。これらの条件をもとに、適切な曲げ機と工具を選びます。2インチの丸管に対応する機械が、2インチの角形鋼管にも対応するとは限りません。加工業者に正確な断面寸法と試作要件を確認してください。
長方形鋼管を曲げるには?
回答
長方形鋼管は、図面上で曲げる向きを明示する必要があります。同じ断面でも向きを変えると、曲げ面内の寸法、工具の接触状態、変形のリスクが変わります。加工方法や半径を選ぶ前に、加工業者と断面の向きを確認してください。
角形鋼管に砂を詰めると、曲げ時のつぶれを防げますか?
回答
いいえ、砂を詰めても、必ずしもつぶれを防げるわけではありません。曲げの厳しさ、工具、加工管理によって結果は変わり、砂が残ると洗浄や検査が難しくなることがあります。安定した品質が求められる工業加工では、適格性が確認された支持方法を用い、代表的な製品を検査してください。DIYの実演だけでは、構造部材が図面の要件を満たすことの証明にはなりません。生産計画には、詰め物の除去と完成品の内側通路の検査を含めてください。
肉厚の大きい角形鋼管は冷間曲げできますか?
回答
はい、肉厚の大きい断面の中には冷間曲げできるものもありますが、肉厚が大きくても、機械、工具、材料の限界がなくなるわけではありません。断面、鋼種、半径が選定した加工方法に適合し、完成品が承認済み図面と検査要件を満たす必要があります。
角形鋼管はなぜ曲げると平らにつぶれるのですか?
回答
曲げ加工では断面の周囲にひずみが分布しますが、平らな壁面には支持が必要です。半径が適切でない場合や、材料と加工方法が合わない場合は、断面が平らにつぶれることがあります。過度な変形を抑えて曲げるには、適切な工具と断面形状が重要です。機械の力を強める前に、影響を受けている面を特定してください。合意した箇所で断面を測定し、曲線に沿った欠陥の位置を記録して、追加の量産品を承認する前に設定を見直してください。
完成品を基準に材料の問い合わせを準備する
必要な数量とともに、外寸、肉厚、鋼種を記載した図面をお送りください。希望する材料と加工範囲を明確にするため、曲げ半径の基準、用途、仕上げも含めてください。必要な供給条件についてのご相談は、チューブの仕様をお送りください。
技術上の注記:計算した寸法と提示した費用は仮定に基づいています。構造部材には用途に応じた設計と、合意した生産品の合否判定が必要です。技術的な説明は以下の公開資料を参照しており、Baling Steelの曲げ試作について述べたものではありません。
参考資料・出典
- 米国国立標準技術研究所:SI単位—長さ、正確なインチ換算。
- American Institute of Steel Construction:曲線鋼材、設計資料と曲げローラー業者の一覧。
- Steel Tube Institute:中空構造断面の曲げ加工、Jeffrey A. Packer。
- Steel Tube Institute:曲線HSS部材の変形を抑える方法、Mike Manor、2024年4月。
- ASTM A500/A500M-23:丸形および異形の冷間成形溶接・継目なし炭素鋼構造用チューブの標準仕様、公開されている適用範囲と概要。
- The Fabricator:チューブ曲げのしわをなくす方法、Paul McGowan。
- The Fabricator:曲げ加工したチューブ部品の詳細を検証する方法、Jay Robinson。
- American Galvanizers Association:曲げ加工、2018年2月。
- ETH Zurich:生産または調達のコスト — ロットサイズに応じた単位コスト、段取りコストおよび発注コスト、Paul Schönsleben、第11.4.1節。

