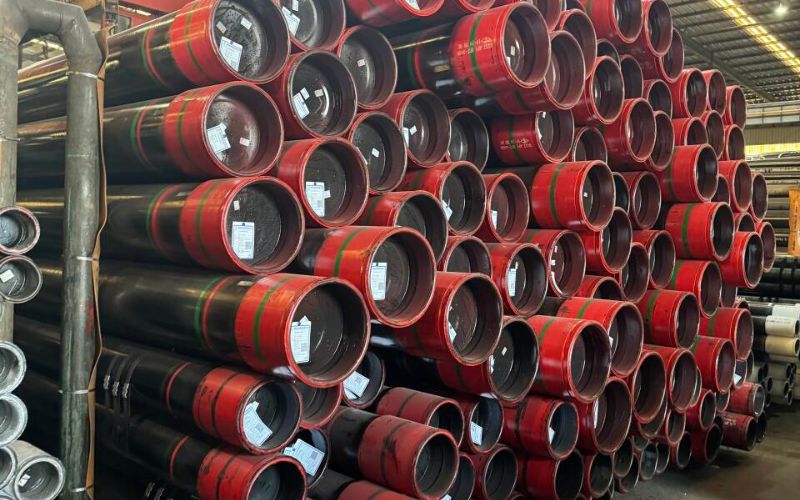
Energievoorziening en grote bouwprojecten kunnen bijvoorbeeld niet zonder buizen. Hun belang voor de infrastructuur van moderne bedrijven is duidelijk. Toch zijn niet alle soorten buizen op dezelfde manier met elkaar te vergelijken. Elk type heeft een eigen functie. Een goed voorbeeld van de voordelen van LSAW-buizen zijn buizen die zijn gelast met ondergedompelde booglas in de lengterichting. Waarom hebben deze LSAW-buizen de voorkeur bij veeleisende projecten, zoals olie- en gaspijpleidingen of offshore-installaties?
Deze gids behandelt alle aspecten van LSAW-buizen: van de verschillende productieprocessen tot hun kenmerkende eigenschappen en toepassingen. De gids belicht hun belang in de zware industrie en laat zien welke invloed LSAW-buizen hebben op de hedendaagse engineering en bouw.
Wat is een LSAW-buis en hoe wordt die gemaakt?
LSAW-buizen (Longitudinal Submerged Arc Welded) worden vanwege hun sterkte ingedeeld bij de stalen buizen met hoge sterkte. Ze worden dan ook gebruikt voor veeleisende toepassingen, zoals het transport van olie en gas, constructiewerken en offshorebouw. De productie begint met het vormen van staalplaten tot een cilinder. Vervolgens worden de randen van de cilinder over de hele lengte aan elkaar gelast met ondergedompelde booglas. Deze methode zorgt voor nauwkeurigheid, een gelijkmatige structuur, sterkte en duurzaamheid. Daardoor zijn LSAW-buizen geschikt voor toepassingen met hoge druk en hoge mechanische spanning. Veel industrieën verkiezen ze vanwege hun robuuste constructie en de blijvende betrouwbaarheid van LSAW-buizen.
Inzicht in het LSAW-productieproces
Het productieproces van LSAW (Longitudinal Submerged Arc Welding) bestaat uit meerdere stappen en levert duurzame buizen op die bestand zijn tegen veeleisende industriële toepassingen. Hieronder volgt een uitgebreid overzicht van het proces:
Selectie van grondstoffen
Het proces begint met de selectie van geschikte staalplaten, doorgaans van koolstofstaal of gelegeerd staal, die voldoen aan API 5L of ASTM. De platen worden grondig gecontroleerd om na te gaan of hun chemische samenstelling en mechanische eigenschappen aan de vereiste normen voldoen.
Voorbereiding van de randen
De randen van de staalplaat worden gefreesd en afgeschuind tot de juiste vorm. Een uiterst nauwkeurige randgeometrie is essentieel, omdat die rechtstreeks invloed heeft op de laskwaliteit. Geavanceerde kantenfreesmachines zorgen voor een gelijkmatige geometrie en gladde lasoppervlakken.
Walsen van de plaat
Bij het walsen wordt de staalplaat in een cilindervorm gebogen. Precisieapparatuur zorgt voor een constante diameter en gelijkmatige vervorming, waardoor een sterke, uniforme buis ontstaat.
Hechtlassen
Na het walsen worden de randen van de plaat aan elkaar gehecht om de cilindervormige buis te vormen. Deze handelingen zorgen voor controlepunten om de juiste uitlijning en de voorbereiding op het lassen met ondergedompelde booglas te waarborgen.
Lassen met ondergedompelde booglas (binnen- en buitenzijde)
De belangrijkste lasmethode is lassen met ondergedompelde booglas (SAW), waarbij de naden aan de binnen- en buitenzijde worden gelast. Het lassen gebeurt automatisch onder een laag vloeimiddel. Dat beperkt verontreiniging en zorgt door de meercellige vlamboog voor een diepere inbranding. Deze diepere inbranding zorgt voor naadloze lasverbindingen in de constructie en levert een las zonder defecten op, die bestand is tegen zware omstandigheden en hoge druk.
Ultrasoon onderzoek en inspectie
De lasnaden worden ultrasoon onderzocht (UT). Daarbij worden ultrasone golven door de lassen gestuurd om eventuele onvolkomenheden of defecten op te sporen. Andere niet-invasieve onderzoekstechnieken, zoals röntgenonderzoek, radiografie en magnetisch onderzoek, verschillen van niet-destructief onderzoek doordat ze overlappen met de eerder genoemde veiligheidsmaatregelen en kwaliteitsborging.
Hydrostatische test
Na het lassen en de inspectie volgens de voorgaande stappen worden de buizen hydrostatisch getest. Zo wordt nagegaan of ze extreme druk kunnen weerstaan. De buizen worden blootgesteld aan een waterdruk die hoger is dan de bedrijfsvereisten, om hun duurzaamheid en betrouwbaarheid verder te verhogen.
Eindcontrole van afmetingen en oppervlaktebehandeling
Met geavanceerde meetinstrumenten worden de oppervlaktebehandeling, rondheid en diameter van de buizen gecontroleerd, met bijzondere aandacht voor de rechtheid, die nauwkeurig moet worden gemeten. Reiniging, coating of verf verhoogt de corrosiebestendigheid.
Markering en verpakking
Op de buizen wordt aanvullende informatie aangebracht, zoals de toegewezen staalkwaliteit, die overeenkomt met de maat, en het partijnummer. Zo kunnen ze eenvoudig worden geïdentificeerd en geraadpleegd. Dit vergemakkelijkt de traceerbaarheid voordat de zending de douane passeert. Na het markeren worden de buizen gebundeld, voorzien van een coating en verpakt volgens de wensen van de klant.
Staalsoorten voor LSAW-buizen
De sterkte, duurzaamheid, onderhoudsvereisten en corrosiebestendigheid van buizen bepalen waarvoor ze geschikt zijn en verklaren mede de keuze van de staalkwaliteit. Voor LSAW-buizen, gelast met ondergedompelde booglas in de lengterichting, worden specifieke staalkwaliteiten gebruikt. Hieronder vindt u meer informatie over de staalsoorten die worden gebruikt voor de productie van LSAW-buizen.
Koolstofstaal
Koolstofstaal is sterk, goed verkrijgbaar en veelzijdig. Het wordt voor uiteenlopende toepassingen gebruikt en op basis van het koolstofgehalte ingedeeld in laag-, middel- en hoogkoolstofstaal. Laagkoolstofstaal wordt bijvoorbeeld gebruikt voor minder kritieke toepassingen, zoals waterleidingen, onder meer volgens ASTM A53 Grade B. Middel- en hoogkoolstofstaal zijn daarentegen bestemd voor omstandigheden met hoge temperaturen en druk.
Gelegeerd staal
Door legeringselementen zoals mangaan en vanadium toe te voegen, kunnen specifieke eigenschappen beter worden afgestemd. Voorbeelden van staalkwaliteiten zijn ASTM A335 P11 en P22. Die worden gebruikt in energietransportleidingen vanwege hun geschiktheid voor hoge temperaturen en druk en hun corrosiebestendigheid.
Roestvast staal
Roestvast staal is bijzonder geschikt voor omgevingen waar corrosiebestendigheid in zware omstandigheden nodig is. Staalkwaliteiten zoals ASTM A312 TP316 en TP304 worden dan ook gebruikt in omgevingen met ernstige, soms zelfs extreme corrosie. LSAW-buizen van roestvast staal zijn bijzonder geschikt voor offshoretoepassingen en de voedingsmiddelen- en chemische industrie.
Hoogsterk laaggelegeerd staal (HSLA)
HSLA-staal biedt de sterkte van gelegeerd staal bij een aanzienlijk lager gewicht. Dat is gunstig voor leidingwerk met een grote diameter en hoge mechanische spanning. De staalkwaliteiten API 5L X60, X70 en X80 worden veel gebruikt vanwege hun uitstekende lasbaarheid, taaiheid en prestaties bij extreme temperaturen in olie- en gaspijpleidingen.
Duplexstaal
Duplexstaal wordt gemaakt door austenitisch en ferritisch roestvast staal te combineren. Daardoor is het bijzonder corrosiebestendig en behoudt het tegelijk een hoge sterkte. De kwaliteiten UNS S32205 of S32750 worden vooral gekozen voor onderzeese en petrochemische toepassingen.
Gegevens over staalkwaliteiten volgens industrienormen
Een doordachte materiaalkeuze zorgt ervoor dat LSAW-buizen goed blijven presteren en efficiënt werken, terwijl ze voldoen aan de industriële vereisten van uiteenlopende sectoren. De gekozen staalsoort is bepalend voor de verwachte levensduur, betrouwbaarheid en veiligheid van de buizen en het leidingwerk.
Wat onderscheidt LSAW-buizen van andere buistypes?
In vergelijking met andere soorten buizen, zoals ERW-buizen (Electric Resistance Welded) en SSAW-buizen (Spiral Submerged Arc Welding), onderscheiden LSAW-buizen (Longitudinal Submerged Arc Welding) zich duidelijk door hun sterkte, uniformiteit en geschiktheid voor veeleisende toepassingen. LSAW-buizen worden gemaakt door zware staalplaten te buigen tot een I- of O-vorm en de randen met ondergedompelde booglas (SAW) aan elkaar te lassen. Zo ontstaat een sterkere las over de lengte van de buis dan de spiraalvormige las van SSAW-buizen.
LSAW-buizen onderscheiden zich door hun vermogen om hoge druk te weerstaan. Dat is essentieel voor het transport van olie en gas, offshoreplatforms en andere constructietoepassingen onder hoge mechanische spanning. Volgens recente gegevens uit de sector ligt de treksterkte van LSAW-buizen naar schatting tussen 485 en 760 Mega Pascals (MPa), afhankelijk van de gebruikte staalkwaliteit. Ook de mogelijkheden om de diameter en wanddikte aan te passen zijn ruim: de diameter kan oplopen tot 56 inches (1422 mm) en de wanddikte tot 50mm.
Een ander belangrijk voordeel is het lagere aantal defecten en de grotere betrouwbaarheid van de las. SSAW-buizen zijn daarentegen door hun spiraalvormige constructie en de hoge druk waaraan ze worden blootgesteld gevoeliger voor lasdefecten. In zware omstandigheden, zoals bij onderzeese pijpleidingen of pijpleidingen voor zuur gas, verhogen duplexstaal en andere gelegeerde staalsoorten de corrosiebestendigheid en duurzaamheid van LSAW-buizen.
Bovendien worden LSAW-buizen geproduceerd volgens API 5L voor de olie- en gasindustrie en de ISO-systemen voor constructietoepassingen, waardoor ze wereldwijd inzetbaar zijn. De productiemethoden maken ook niet-destructief onderzoek (NDT) in elke productiefase mogelijk. Dat beperkt, samen met andere factoren, de onzekerheid in vergelijking met andere soorten buizen. Door deze eigenschappen presteren LSAW-buizen op het vlak van veiligheid en prestaties op lange termijn beter dan ERW- en SSAW-buizen.
Wat zijn de belangrijkste specificaties van LSAW-buizen?
Wat zijn de belangrijkste specificaties van LSAW-buizen?
LSAW-buizen (Longitudinal Submerged Arc Welded) hebben nauwkeurige afmetingen, een uniforme wanddikte en gladde binnen- en buitenoppervlakken. De belangrijkste specificaties zijn:
De diameter ligt doorgaans tussen 16 en 56 inches.
Afhankelijk van de toepassing varieert de wanddikte van 6 mm tot 50 mm.
Naast de vaste normen kan de lengte van de buizen op verzoek worden aangepast.
De materiaalsoorten voldoen aan internationale normen zoals API 5L, ASTM en ISO, waardoor ze voor uiteenlopende industriële toepassingen geschikt zijn.
Elke buis ondergaat grondige kwaliteitscontroles, waaronder ultrasoon onderzoek, hydrostatische tests en röntgeninspectie. Deze controles beoordelen de structurele en functionele sterkte van de buis.
Dankzij deze eigenschappen zijn LSAW-buizen geschikt voor veeleisende toepassingen, zoals in de olie- en gasindustrie, de constructie-engineering en het watertransport.
API-normen voor LSAW-buizen
De normen van het American Petroleum Institute (API) zijn belangrijk voor de kwaliteit, veiligheid en betrouwbaarheid van LSAW-buizen (Longitudinally Submerged Arc Welded), vooral voor het transport van olie en gas. Tot deze normen behoort API 5L, dat strenge eisen stelt aan de ontwerp-, productie- en testfasen.
API 5L-eisen voor LSAW-buizen:
Materiaalkwaliteit: API 5L verdeelt buizen in 2 niveaus: PSL 1 en PSL 2 (Product Specification Levels). PSL 2 biedt doorgaans betere mechanische en chemische eigenschappen. De staalkwaliteiten zijn X42, X52, X60, X65 en X70; elke staalkwaliteit geeft de vloeigrens in ksi aan. Zo heeft API 5L X70 een minimale vloeigrens van 70.300 psi.
Maatnauwkeurigheid:
Dikte: de wanddikte van de buizen moet binnen een bepaalde tolerantie vallen, omdat hoge druk een hoge duurzaamheid vereist.
Diameterstoleranties: de bovengrens voor de buitendiameter (+0,75%) moet strikt worden aangehouden. De diameter moet symmetrisch zijn en voldoen aan de vereiste uniformiteit van de buis.
Chemische samenstelling:
Bij PSL 2-buizen is het gehalte aan fosfor en zwavel verlaagd, terwijl de taaiheid en corrosiebestendigheid toenemen. Dat is een voordeel ten opzichte van andere buizen.
Ook het mangaangehalte (Mn) moet, net als dat van andere elementen, worden afgestemd op de sterkte en taaiheid van het staal.
Mechanische eigenschappen:
Treksterkte: deze waarborgt dat buizen bestand zijn tegen de mechanische spanningen bij toepassingen onder hoge druk. Voor staalkwaliteit X65 geldt bijvoorbeeld een minimale treksterkte van 77000 psi.
Charpy V-kerfslagproef (CVN): deze wordt uitgevoerd om de slagtaaiheid van buizen te beoordelen en na te gaan of ze bij lage temperaturen intact blijven.
Niet-destructief onderzoek (NDT):
API vereist het gebruik van UT en RT om inwendige en uitwendige defecten te beoordelen, evenals defecten in de las en het basismateriaal, zoals scheuren.
Hydrostatische test:
Elke buis wordt getest en gecontroleerd om na te gaan of er bij een bepaalde druk, hoger dan de maximale bedrijfsdruk, geen lekken optreden.
Toepassingen volgens API-normen:
LSAW-buizen met API 5L-certificering worden veel gebruikt voor pijpleidingen voor ruwe olie, aardgas en andere geraffineerde producten, zowel onshore als offshore. Dankzij hun robuuste constructie zijn ze bestand tegen zware omstandigheden, zoals extreme dieptes, hoge waterdruk en mechanische bedrijfsbelasting.
Internationale ijkpunten:
API-normen worden internationaal aanvaard als nationale ijkpunten en worden naast andere normen gebruikt, zoals ISO 3183. Hierdoor kunnen ze in verschillende regio’s zonder beperkingen voor industriële normen van Sankey worden toegepast en in wereldwijd gestructureerde pijpleidingen worden geïntegreerd.
Door API-normen na te leven kunnen fabrikanten LSAW-buizen met uitstekende prestaties en veiligheid leveren. Daardoor zijn ze onmisbaar in kritieke industrieën.
Aandachtspunten voor buisdiameter en wanddikte
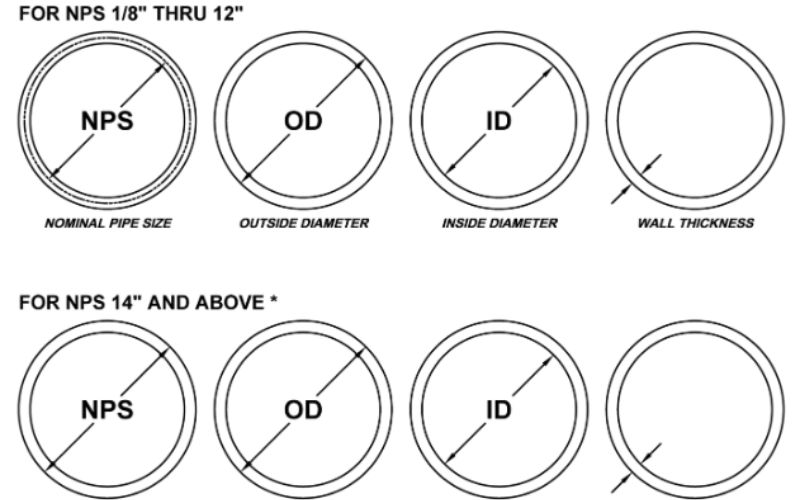
De diameter en wanddikte van LSAW-buizen (Longitudinal Submerged Arc Welded) bepalen hun sterkte, duurzaamheid en algemene inzetbaarheid. De hoeveelheid vloeistof die kan worden getransporteerd, hangt bovendien samen met de buisdiameter. De wanddikte beschermt de buis tegen inwendige en uitwendige druk en omgevingsinvloeden.
Standaardspecificaties voor buizen:
Afhankelijk van de toepassing varieert de diameter van LSAW-buizen doorgaans van 406 mm (16 inches) tot 1626 mm (64 inches). Deze buizen zijn uitstekend geschikt voor zware toepassingen in olie- en gaspijpleidingen, watersystemen en uiteenlopende constructiewerken.
De wanddikte van LSAW-buizen varieert doorgaans van 6 mm tot 65 mm. Voor diepwater- en hogedruktoepassingen zijn dikkere wanden nodig.
Specifieke behoeften per sector:
Olie- en gaspijpleidingen: deze buizen worden geregeld blootgesteld aan extreme corrosie en hoge druk, waardoor een wanddikte tot 40 mm nodig is.
Constructietoepassingen: in civiele en industriële projecten worden vaak dragende constructies met een hoge belastbaarheid gebruikt. Daarvoor zijn diameters van meer dan 1000 mm nodig.
Watertransportsystemen: deze leidingen hebben doorgaans een gemiddelde wanddikte en een uitgebalanceerde diameter voor voldoende capaciteit en kostenefficiëntie.
Belangrijke aandachtspunten:
Veiligheidsmaatregelen: bij risicovolle toepassingen, zoals diepzeetoepassingen, moet de buiswand dikker zijn om vervorming of breuk te voorkomen. Voor pijpleidingen van 25 MPa worden bijvoorbeeld buizen met een wanddikte van 25-30 mm gebruikt.
Materiaalsamenstelling: hoogwaardig staal verhoogt de weerstand tegen mechanische spanning. Daarom is het essentieel om staal van een hoge kwaliteit te gebruiken. Nieuwe technologieën, zoals thermomechanisch walsen, verbeteren bovendien de verhouding tussen sterkte en gewicht van LSAW-buizen.
Omgevingsfactoren: boven en onder zeebodemleidingen zijn speciale coatings nodig vanwege de zoutwaterdruk en de vereiste nauwkeurige wanddikte op ongeveer 3000 meters.
Ondersteunende gegevens:
De wanddikte van moderne LSAW-buizen voor onderzeese olie- en gaswinning wordt ontworpen met het oog op kostenefficiënte mechanische veiligheid. De diameter is groter dan 1000 mm. De geavanceerde productie levert een nauwkeurigheid op die vergelijkbaar is met die van sanitair leidingwerk, met diametertoleranties van ±0,5% en een wanddiktetolerantie van ±0,1% aan de randen.
Wanneer specifieke vereisten, zoals diameter en wanddikte, zijn vastgelegd, kunnen kostenefficiëntie, veiligheid en maximale prestaties worden gecombineerd.
Wat zijn de verschillen tussen LSAW- en SSAW-buizen?
Wat zijn de verschillen tussen LSAW- en SSAW-buizen?
De belangrijkste verschillen tussen LSAW-buizen (Longitudinal Submerged Arc Welding) en SSAW-buizen (Spiral Submerged Arc Welding) houden verband met het productieproces en de toepassingen.
Productieproces. LSAW-buizen worden gemaakt door staalplaten in de lengterichting te buigen en te lassen. Zo ontstaat een rechte lasnaad langs de buis. SSAW-buizen worden daarentegen gemaakt door staalcoils spiraalvormig te wikkelen en te lassen, waardoor een spiraalvormige lasnaad ontstaat.
Sterkte en nauwkeurigheid. LSAW-buizen bieden een grotere sterkte en maatnauwkeurigheid, waardoor ze geschikter zijn voor kritieke posities. SSAW-buizen worden vooral gebruikt voor toepassingen waarbij de diameter en lengte flexibel mogen zijn.
Toepassingen. LSAW-buizen worden vooral ingezet in omgevingen met hoge druk, zoals olie- en gaspijpleidingen. SSAW-buizen worden daarentegen vaak gebruikt voor watertransportprojecten en toepassingen met lagere druk.
Als industrieën deze verschillen begrijpen, kunnen ze gemakkelijk het meest geschikte buistype kiezen voor de prestatievereisten van hun project.
Belangrijkste verschillen tussen de productieprocessen
LSAW- en ERW-buizen verschillen in grondstoffen, lasmethoden, productiestappen, geproduceerde staalkwaliteiten en toepassingsgebied.
Parameter
LSAW
ERW
Grondstof
Staalplaten
Staalcoils
Lassen
Ondergedompelde booglas
Elektrische weerstand
Diameter
Groot
Klein/middelgroot
Wanddikte
Dik
Dun
Productiesnelheid
Trager
Sneller
Kosten
Hoger
Lager
Toepassingen
Hogedruktoepassingen, olie
Algemeen gebruik
Vergelijking van de laskwaliteit van LSAW- en SSAW-buizen
Verschillen in laskwaliteit tussen LSAW- en SSAW-buizen komen vooral voort uit de lasrichting, spanningsconcentraties, verschillen in de warmte-beïnvloede zone en de gebruikte inspectietechnieken.
Parameter
LSAW
SSAW
Lastype
Langsnaad
Spiraalvormig
Spanning
Lager
Hoger
Warmtezone
Kleiner
Groter
Defecten
Minder
Meer
Inspectie
Niet-destructief
Destructief
Laslengte
Korter
Langer
Nauwkeurigheid
Hoger
Lager
Wat zijn de voordelen van LSAW-buizen in de olie- en gasindustrie?
Wat zijn de voordelen van LSAW-buizen in de olie- en gasindustrie?
Hoge sterkte en duurzaamheid
Door hun uitzonderlijke sterkte zijn LSAW-buizen bijzonder geschikt voor zware toepassingen in de olie- en gasindustrie. De aangepaste wanddikte en robuuste constructie zorgen voor betrouwbare prestaties onder extreme omstandigheden.
Lassterkte onder druk
Dankzij de lasmethode met ondergedompelde boog behouden LSAW-buizen een uitstekende laskwaliteit, waardoor het risico op lekken of breuken in omgevingen met hoge druk kleiner wordt.
Geschikt voor grote diameters
LSAW-buizen onderscheiden zich door hun grotere diameters. Daardoor kunnen grote olie- en gasreserves gemakkelijk over lange afstanden worden getransporteerd.
Prestaties in zware omstandigheden
Dankzij hun sterkte en duurzaamheid zijn deze buizen vooral geschikt voor offshoreplatforms en diepzeepijpleidingen.
Voldoen aan industrienormen
Door hun stabiele eigenschappen zijn LSAW-buizen veelzijdig inzetbaar in verschillende olie- en gassystemen. Ze passen op de aansluitingen van olie- en gassystemen en voldoen tegelijk aan strenge regelgeving. Een doordacht ontwerp maakt dit mogelijk.
Corrosiebestendigheid van LSAW-buizen
LSAW-buizen (Longitudinal Submerged Arc Welded) zijn speciaal ontworpen om bestand te zijn tegen corrosieve omgevingen. Daardoor zijn ze geschikt voor bijzonder veeleisende toepassingen in de olie- en gasindustrie. Deze buizen worden doorgaans gecoat of bekleed met FBE, polyethyleen of polyurethaan, om het staaloppervlak te beschermen tegen vocht, gevaarlijke chemicaliën en andere corrosieve stoffen. Bovendien zorgt de lastechniek bij de productie van LSAW-buizen voor lasnaden van hoge kwaliteit met weinig onvolkomenheden, waardoor de kans op plaatselijke corrosie afneemt.
Recente gegevens wijzen erop dat moderne anticorrosietechnologieën, waaronder kathodische-beschermingssystemen en geavanceerde inspectiemethoden, de levensduur en prestaties van LSAW-buizen verder verbeteren. Dankzij hun specifieke eigenschappen kunnen LSAW-buizen, in combinatie met sterke grondstoffen en innovatieve preventietechnieken, betrouwbare prestaties blijven leveren in tal van sectoren waar uitzonderlijke duurzaamheid en veiligheid vereist zijn.
Voordelen van LSAW bij de aanleg van pijpleidingen
Longitudinal Submerged Arc Welded-buizen (LSAW-buizen) bieden heel wat voordelen bij de aanleg van pijpleidingen. Een van de belangrijkste is de structurele integriteit, die te danken is aan het longitudinale lasproces. Zoals de naam al aangeeft, staan LSAW-buizen bekend om hun vermogen om hoge druk te weerstaan. Dat is essentieel voor het transport van olie, gas en andere vloeistoffen over lange afstanden.
Bovendien kunnen deze buizen op maat worden gemaakt, met een diameter en wanddikte die aansluiten op de eisen van het project. Recente informatie benadrukt ook hoe LSAW-buizen helpen om aan strenge veiligheidseisen te voldoen, dankzij hun nauwkeurige afmetingen en kleine kans op defecten. Dat leidt tot vrijwel geen storingen en een langere levensduur van de buizen. Met moderne inspectietechnieken en anticorrosiemaatregelen bieden LSAW-buizen kostenbesparingen bij de aanleg en een hogere veiligheid voor pijpleidinginfrastructuur wereldwijd.
V: Wat zijn de belangrijkste verschillen tussen ERW-, LSAW- en SSAW-stalen buizen?
A: De belangrijkste verschillen tussen ERW-, LSAW- en SSAW-stalen buizen zitten in het productieproces. ERW-buizen (Electric Resistance Welded) worden gemaakt door staalbanden te walsen en langs de naad aan elkaar te lassen. LSAW-buizen (Longitudinal Submerged Arc Welded) worden vervaardigd uit één staalplaat die tot een buis wordt gevormd en over de lengte wordt gelast. SSAW-buizen (Spiral Submerged Arc Welded) worden gemaakt door een staalband spiraalvormig te lassen. Zo kunnen buizen met grotere diameters en lengtes worden geproduceerd.
V: Welke rol speelt ERW-buis in de buizenindustrie?
A: ERW-buizen spelen een belangrijke rol in de industrie dankzij hun kostenefficiënte productie en efficiëntie. Ze worden veel gebruikt voor het transport van vloeistoffen en gassen vanwege hun hoge drukbestendigheid en sterkte. De elektrische weerstandslastechniek die voor ERW-buizen wordt gebruikt, zorgt voor een sterke lasnaad en maakt ze geschikt voor uiteenlopende toepassingen.
V: Hoe verschilt het productieproces van LSAW-stalen buizen van dat van naadloze stalen buizen?
A: Voor de productie van LSAW-stalen buizen wordt één staalplaat tot een buis gevormd en over de lengte gelast. Naadloze stalen buizen worden gemaakt van een massief rond staalblok dat wordt verhit en vervolgens doorboord om een holle buis te vormen. Bij het naadloze productieproces ontstaan geen lasnaden, waardoor de sterkte en drukbestendigheid gelijkmatig zijn.
V: Waarom hebben SSAW-buizen de voorkeur voor toepassingen met grote diameters?
A: SSAW-buizen hebben de voorkeur voor toepassingen met grote diameters omdat met het spiraalvormige lasproces buizen met grotere diameters en lengtes kunnen worden geproduceerd dan met traditionele gelaste stalen buizen. Daardoor zijn ze ideaal voor het transport van olie en gas over lange afstanden en kunnen ze volgens specifieke eisen worden vervaardigd.
V: Welke buisfittingen worden vaak gebruikt met ERW- en LSAW-stalen buizen?
A: Vaak gebruikte buisfittingen voor ERW- en LSAW-stalen buizen zijn bochten, T-stukken, verloopstukken en flenzen. Deze fittingen kunnen van koolstofstaal of gelegeerd staal zijn gemaakt. Ze zijn onmisbaar voor een compleet leidingwerk dat aan de operationele eisen voldoet.
V: Welke invloed heeft het expansieproces op de productie van LSAW-buizen?
A: Bij de productie van LSAW-buizen vergroot het expansieproces de buisdiameter en verbetert het de structurele integriteit. Dit proces helpt om de vereiste drukbestendigheid te bereiken en zorgt ervoor dat het eindproduct voldoet aan de industrienormen voor sterkte en duurzaamheid.
V: Kan gecoat staal worden gebruikt voor de productie van ERW- en LSAW-buizen?
A: Ja, zowel ERW- als LSAW-buizen kunnen van gecoat staal worden gemaakt. De coating biedt extra bescherming tegen corrosie en verlengt de levensduur van de buizen, waardoor ze geschikt zijn voor uiteenlopende omgevingsomstandigheden.
V: Wat zijn de verschillen tussen de lastechniek voor SSAW-buizen en die voor andere soorten gelaste stalen buizen?
A: Het belangrijkste verschil in lastechniek is dat SSAW-buizen spiraalvormig worden gelast, terwijl voor andere gelaste stalen buizen, zoals ERW-buizen, elektrisch weerstandslassen wordt gebruikt. Dankzij de spiraalvormige lastechniek kunnen SSAW-buizen grotere diameters aan en blijven ze bestand tegen hoge druk. Dat is essentieel voor specifieke toepassingen.
V: Hoe hangt de keuze tussen LSAW- en SSAW-buizen af van de projecteisen?
A: De keuze tussen LSAW- en SSAW-buizen hangt af van verschillende projecteisen, zoals het diameterbereik en de lengte van de buis, de drukbestendigheid en de specifieke toepassing. LSAW-buizen worden vaak gekozen vanwege hun gelijkmatige wanddikte en sterkte. SSAW-buizen hebben de voorkeur voor grotere diameters en langere lengtes, vooral voor het transport van olie en gas.