


Een vierkante buisbocht is een gevormd stuk vierkante koker. Specificeer de buitenafmetingen, wanddikte, het materiaal, de referentie voor de straal, de uiteindelijke hoek, de rechte lengtes en de acceptatiegrenzen voordat u een vormproces kiest. Doornbuigen is geschikt voor herhaalde hoeken en walsbuigen voor vloeiende bochten, maar de gewenste vorm bepaalt welke methode het meest geschikt is.
Snelle specificatiecontrole
Profiel: buitenbreedte × hoogte × wanddikte. Geometrie: aangeduide straal, eindhoek en raaklijnlengtes. Materiaal: materiaalkwaliteit en toestand. Acceptatie: dimensionale, oppervlakte- en toepassingsvereisten. Een ronde leidingelleboog behoort tot een andere productgroep.
Aandachtspunten vóór u een buiging kiest
- Voor het vormen kan een dikkere wand nodig zijn dan voor de lichtste buis die aan de ontwerpbelasting voldoet.
- De binnen-, buiten- en hartlijnstralen geven verschillende afmetingen aan.
- Ook een vloeiende hoek moet voldoen aan dimensionale en materiaaleisen.
- Vergelijk de totale prijs voor onderdelen die aan de eisen voldoen, inclusief gereedschap en afwerking.
Wat betekent een vierkante buisbocht?

Een vierkante buisbocht is een gevormde vierkante stalen buis of andere vierkante koker die wordt gebruikt waar een frame of gelaste constructie van richting verandert. Het holle profiel kan tijdens het vormen vervormen. Een gelaste hoek uit rechte delen is een andere fabricagemethode.
In constructietoepassingen is vierkante koker, of SHS, de nauwkeurigere benaming. Een ronde stalen buis wordt doorgaans aangeduid met een systeem voor nominale buismaten; een vierkant profiel wordt aangeduid met de buitenafmetingen en wanddikte. Voor rond materiaal betekent OD de buitendiameter. Door deze termen gescheiden te houden, voorkomt u dat het verkeerde materiaal of de verkeerde fitting wordt besteld.
Bekijk voor leidingaansluitingen stalen ellebogen voor leidingsystemen. Gebruik voor een gebogen meubelframe, architecturaal onderdeel of machineafscherming de buistekening en de beoogde bedrijfstoepassing als uitgangspunt. Voor drukhoudende toepassingen is een afzonderlijke, toepasselijke ontwerpbasis vereist.
Afmetingen en specificaties voor buigwerk van vierkante buizen

Een vierkant profiel met een buitenmaat van 2” meet volgens de nauwkeurige omrekening van inch naar millimeter 50,8 mm en is dus niet hetzelfde als materiaal van 50 mm. Vermeld op de tekening beide buitenafmetingen en de wanddikte, gevolgd door de materiaalkwaliteit en buiggeometrie. Hieronder staan genummerde controles die de maat specificeren en helpen om een fabricage-instructie op te stellen.
| Tekeningsveld | Wat u moet specificeren | Welke beslissing dit beïnvloedt |
|---|---|---|
| 1. Buitenafmetingen van het profiel | Breedte × hoogte, met eenheden | Materiaalkeuze en geschiktheid van het gereedschap |
| 2. Wanddikte | Nominale of minimale dikte, zoals vereist voor de bestelling | Ondersteuning tijdens het vormen en eindcontrole van het profiel |
| 3. Materiaaltoestand | Materiaalkwaliteit, productnorm en hardheidstoestand of leveringstoestand | Vormbaarheid en beoogde bedrijfstoepassing |
| 4. Referentie voor de straal | Binnenstraal, hartlijnstraal of buitenstraal | Gereedschap en benodigde inbouwruimte |
| 5. Eindhoek | Hoek na het ontlasten, met tolerantie | Pasvorm van de assemblage en compensatie voor terugvering |
| 6. Rechte lengtes | Posities van de raakpunten, eindlengtes en referentie voor het afkorten | Klemmen en uiteindelijke zaaglengte |
| 7. Acceptatiegrenzen | Vervorming, oppervlaktegesteldheid en toepassingsvereisten | Vrijgave van het eerste stuk en productie-inspectie |
Twee extra velden maken de tekening compleet: het buigvlak en de oriëntatie ten opzichte van de lasnaad, indien die gecontroleerd moet worden, plus de afwerking en details aan de uiteinden, waaronder de coatingvolgorde, zichtvlakken, gaten en verbindingen.
Wat is de standaardmaat van een vierkante buis?
Er bestaat geen enkele standaardmaat voor vierkante buizen. Binnen productreeksen zijn verschillende maten en wanddiktes verkrijgbaar. De tekening moet de buitenbreedte en -hoogte van het onderdeel vastleggen, in plaats van een maat voor ronde buizen te gebruiken. Vermeld bij die afmetingen een productnorm en materiaalkwaliteit; als u alleen een maat opgeeft, blijft de toestand van het materiaal onzeker.
ASTM A500/A500M-23 is van toepassing op koudgevormde, gelaste en naadloze constructiebuizen van koolstofstaal, waaronder vierkante en rechthoekige profielvormen. De conformiteit van het materiaal en de geometrie van de buiging vallen onder afzonderlijke inspectietaken. De bestaande achtergrondinformatie over materialen en afmetingen van vierkante buizen behandelt de materiaalkeuze.
Buigradius en indeling van een vierkante buis

Bij een verondersteld vierkant profiel van 50 mm dat over 90 graden wordt gebogen met een hartlijnstraal van 150 mm, bedraagt de ideale binnenstraal 125 mm en de buitenstraal 175 mm. Die afmetingen verwijzen naar verschillende oppervlakken van dezelfde bocht. Vermeld bij elke straalaanduiding de gekozen referentie.
De buigrichtlijnen van het Steel Tube Institute vermelden dat voor ronde profielen doorgaans een hartlijnstraal wordt gebruikt, terwijl bij vierkante en rechthoekige HSS vaak een buitenstraal wordt gehanteerd. Een tekening waarop alleen “R150” staat, kan twee werkplaatsen dus tot verschillende vormen leiden.
| Referentie | Ideale geometrie | Locatie |
|---|---|---|
| Binnenstraal, Ri | Rcl − B/2 | Binnenvlak van de bocht |
| Hartlijnstraal, Rcl | Opgegeven padstraal | Geometrisch middelpunt van het profiel |
| Buitenstraal, Ro | Rcl + B/2 | Buitenste vlak van de bocht |
Neem een indelingstekening voor een afgerond machineframe met de veronderstelde afmetingen hierboven. De boog van de hartlijn is π × 150 ÷ 2 = 235,6 mm. Dat is een geometrische booglengte, geen lengte van het uitgangsmateriaal voor productie: de fabrikant heeft nog rechte klemlengtes, afkorttoeslag en procescompensatie voor het werkelijk gevormde profiel nodig. Als de inkoopschets dezelfde waarde van 150 mm ten onrechte als binnenstraal aanduidt, wordt de hartlijnstraal 175 mm en de buitencontour 200 mm. De hoek neemt nu 25 mm extra straalruimte in. Een nabijgelegen afdekking of montagebeugel kan daardoor in de weg zitten, ook als de uiteindelijke buighoek correct lijkt.
Wat is de minimale buigradius voor vierkante buizen?
De kleinste praktische straal is de kleinste bocht die het vormproces en het materiaal binnen de grenzen van de tekening kunnen realiseren. Voor vierkante buizen bestaat geen universele regel van driemaal de breedte. Houd rekening met de vorm van het profiel, de slankheid van de wand, de buigas, de manier waarop het profiel wordt ondersteund, de toegestane vervorming en de sterkte van het staal.
Een kleinere buigradius stelt hogere eisen aan het profiel en de ondersteuning. Plaatselijke instabiliteit kan worden beperkt door de wand dikker te maken, maar daardoor neemt ook de benodigde kracht toe. Vergelijk daarom een concreet profiel en materiaal met een specifiek proces, in plaats van alleen een vermenigvuldigingsfactor voor de straal te gebruiken.
Methoden en gereedschap voor het buigen van vierkante buizen

Met doornbuigen krijgt u een duidelijk gedefinieerde hoek die zich herhaalt in een productiebatch; met walsbuigen maakt u een vloeiende, ruime bocht. Voor beide methoden is gereedschap nodig dat het vierkante profiel ondersteunt. De buiglocatie, de rechte klemlengte en de toegankelijkheid rond het onderdeel helpen bij de proceskeuze, voordat het machinevermogen beperkend wordt.
Bij doornbuigen houdt een klem de buis tegen een buigmatrijs, terwijl een drukmatrijs de aanvoerzijde ondersteunt. Een doorn kan het binnenprofiel ondersteunen; indien nodig ondersteunt een afstrijkmatrijs de compressiezone bij het raakpunt. Paul McGowans bespreking van gereedschap behandelt afstrijkmatrijzen voor vierkante en rechthoekige profielen en het belang van een ondersteuningsopstelling die past bij de toepassing.
Bij walsbuigen wordt een onderdeel geleidelijk met rollen gebogen; deze methode is geschikt voor grote bogen. Er is een plan nodig voor de uiteinden en rechte lengtes. Bij koud buigen wordt het werkstuk niet opzettelijk verhit. Inductiebuigen en andere gecontroleerde hete processen vereisen een andere beoordeling van materiaal en proces. Een hydraulische aandrijving beschrijft hoe de kracht wordt geleverd; CNC beschrijft de procesbesturing. Geen van beide benamingen omvat de volledige buigmethode.
Kunt u vierkante buizen buigen met een pijpenbuiger?
Ja, als de machine geschikte matrijzen voor vierkante buizen heeft en voldoende capaciteit, bereik en vrije ruimte biedt voor het opgegeven onderdeel. Een pijpenbuiger met alleen matrijzen voor ronde buizen is geen buigmachine voor vierkante buizen. Ondersteuning van het profiel is belangrijk, omdat een hol profiel bij de vlakke zijden en hoeken kan vervormen voordat de bedoelde bocht is gevormd.
In Jay Robinsons gids voor de haalbaarheid van gebogen onderdelen worden machinevermogen, gereedschapsbereik en vrije ruimte rond het onderdeel afzonderlijk behandeld. Ook voor een handmatige buigmachine voor vierkante buizen moet het werkbereik vastliggen. Handmatig buigen kan geschikt zijn voor een kleine reeks binnen dat bereik; “heavy duty” op een machinebeschrijving is geen afmeting.
Voor vierkante en rechthoekige buizen moet het gereedschap passen bij de vastgelegde afmetingen, hoeken en lasnaad. De keuze van vierkante buis en gereedschap hangt onderling samen. Buigmatrijzen voor platstaal ondersteunen een ander profiel. De buisbuigapparatuur in een werkplaats kan verschillende productvormen verwerken met verschillend gereedschap. Ook bij voldoende machinekracht kan speciaal gereedschap nodig zijn om vierkante buizen te buigen zonder onaanvaardbare markeringen of plaatselijke instorting.
Vierkante stalen buizen en andere materialen buigen

Houd rekening met zowel de materiaalkwaliteit als de leveringstoestand voordat u met het buigen begint. Zacht staal, roestvast staal en buizen van non-ferrometalen kunnen verschillend reageren op het vormen. De gewenste oppervlakteafwerking kan ook invloed hebben op de keuze van gereedschap of smeermiddel. Constructiebuizen van staal moeten bovendien de juiste materiaaleigenschappen hebben om de belastingen, temperatuur en verbindingen aan te kunnen.
Bij vierkante stalen buizen werken wanddikte en profielgeometrie op elkaar in. Het Steel Tube Institute vermeldt dat een vormproces een dikker profiel kan vereisen dan op basis van de berekening van de belasting in de constructie wordt gekozen. Een dikkere wand kan de vervorming beperken, maar vraagt meer buigkracht. Die afweging hoort bij het ontwerp, vóór de aankoop van de vierkante koker.
Een ander aandachtspunt is gebruik bij lage temperaturen. Voor sommige gelaste constructies met dynamische belasting kan kerfslagtaaiheid nodig zijn, zoals vermeld in de openbare scope-opmerking bij ASTM A500. Bij de materiaalkeuze moet rekening worden gehouden met de gebruiksomstandigheden en het gebogen onderdeel.
Kunt u vierkante aluminium buizen buigen?
Vierkante aluminium buizen kunnen ook worden gebogen, maar bij sterke buigingen moet u rekening houden met de legering en hardheidstoestand. Volgens Hydro’s richtlijnen voor 6061 kunnen sterkere buigingen een zachtere toestand, zoals T1, T4 of O, vereisen om scheuren te voorkomen. Bij de materiaalkeuze moet ook rekening worden gehouden met de uiteindelijke eigenschappen, waaronder gecontroleerde veroudering of lassen achteraf.
Het gegevensblad van Hydro voor de 6061-legering geeft aan dat de vervormbaarheid wordt beïnvloed door de straal en de buighoek. U mag er dus niet van uitgaan dat staal en aluminium volgens hetzelfde vormproces kunnen worden bewerkt; ongecontroleerde plaatselijke verhitting is geen goede vervanging voor een gezamenlijke keuze van materiaaltoestand en proces.
Er zijn vragen over de oppervlaktekwaliteit van materiaal met een coating. Volgens de American Galvanizers Association kunnen scheuren of haarscheurtjes in de coating ontstaan wanneer onderdelen na thermisch verzinken worden gebogen. Zulke schade verschilt van een scheur in het staal en kan mogelijk worden hersteld. De bestelling moet de afwerkingsvolgorde en herstelvereisten vastleggen.
Vierkante buizen buigen of een hoek lassen

Kies voor een gebogen onderdeel wanneer een afgeronde hoek binnen de vormgrenzen van het profiel valt. Overweeg een ontworpen verstekverbinding wanneer een scherpe hoek of beperkte ruimte een bocht ongeschikt maakt. De constructieve capaciteit hangt af van de uiteindelijke geometrie, het materiaal en het verbindingsontwerp; de fabricagemethode bepaalt op zichzelf geen sterkteklasse.
| Ontwerpprioriteit | Gebogen profiel | Verstekverbinding met las |
|---|---|---|
| Afgerond uiterlijk | Doorlopende gebogen contour | Vereist een ander hoekdetail |
| Scherpe hoek | Vereist ruimte voor een eindige straal | Kan een scherpe kruising volgen |
| Beschikbaar gereedschap | Profiel en straal moeten bij het proces passen | Toegang voor snijden, opspannen en lassen is van belang |
| Dunne vlakke wanden | Plaatselijke ondersteuning en vervorming vragen aandacht | De passing van de verbinding en lasvervorming vragen aandacht |
| Zichtoppervlak | Gereedschapsmarkeringen of een hol oppervlak kunnen zichtbaar zijn | Het lasprofiel en de afwerking kunnen zichtbaar zijn |
| Herhaalde productie | Instel- en gereedschapskosten worden over de batch verdeeld | Opspannen en verbindingsbewerkingen worden herhaald |
| Eindverbinding | Een vervormd profiel kan de passing beïnvloeden | De verbindingsgeometrie maakt deel uit van het verbindingsontwerp |
| Materiaaleigenschappen | De vormmethode en uiteindelijke toestand zijn van belang | De lasmethode en de beïnvloede zones zijn van belang |
| Aanvaarding | Inspecteer de uiteindelijke geometrie en het gevormde profiel | Inspecteer de geometrie en de gespecificeerde laskwaliteit |
Stel u een rechthoekig frame voor een afneembare afdekking voor. Een frame met een gebogen hoek ziet er aantrekkelijk uit, maar de buitencontour van de hoek kan het verwijderen van de afdekking hinderen. Een mogelijke ontwerpwijziging is het frame te verplaatsen, de bocht kleiner te maken met een beschikbare methode of een gelaste hoek te ontwerpen zodat de afdekking bereikbaar blijft. Een V-inkeping zagen en met een las verbinden vormt een verbinding; dat is niet hetzelfde als de buis doorlopend buigen. De verbinding vereist vervolgens een detail en een inspectieomvang. Als het frame een belasting draagt, moet de ontwerpbeoordeling rekening houden met die belasting, ongeacht welke methode het beste uiterlijk oplevert.
Defecten en inspectie bij het buigen van vierkante buizen
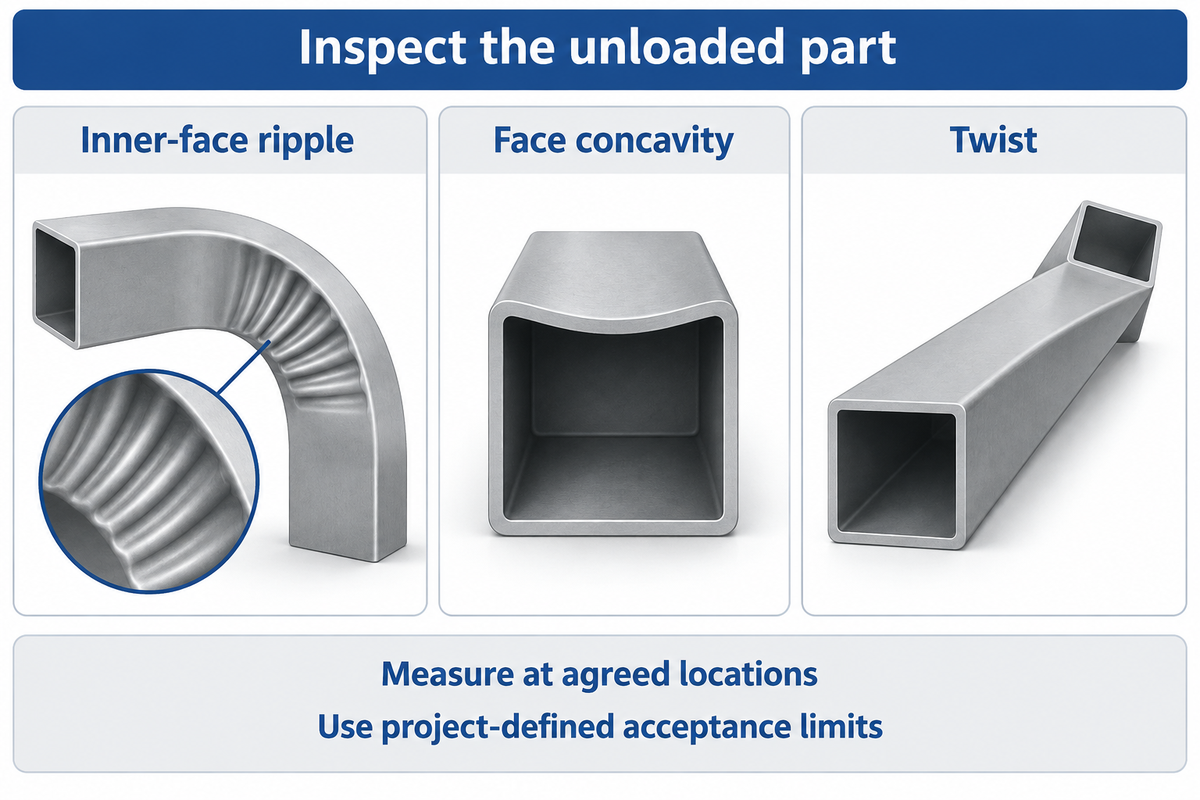
Beoordeel de vorm, profielvervorming en oppervlaktegesteldheid van de ontlaste bocht aan de hand van de tekening. Een vloeiende buitenbocht kan samengaan met een holle binnenwand, torsie of een vervormde eindverbinding. Leg metingen op vastgelegde posities vast, zodat het eerste stuk en latere productiedelen op dezelfde basis worden vergeleken.
In Mike Manors bespreking van vervorming bij gebogen HSS worden machinecontact, plaatselijke instabiliteit en radiale krachten genoemd als oorzaken van vormverandering. Door compressie aan de binnenzijde van de bocht kan een golvend vervormingspatroon ontstaan; het buitenvlak rekt uit. Meer kracht lost een ongeschikte ondersteuningsopstelling niet op.
“In werkelijkheid is enige vervorming onvermijdelijk telkens wanneer een profiel wordt gebogen.”
| Kenmerk | Wat u noteert | Waarom dit de beslissing beïnvloedt |
|---|---|---|
| Eindhoek | Ontlaste hoek op de opgegeven referentiepunten | Terugvering kan de pasvorm van de assemblage veranderen |
| Straal/profiel | Gemeten bocht en straalreferentie | Controleert de beoogde contour |
| Rimpeling aan het binnenvlak | Positie en ernst van elke plooi | Toont plaatselijke instabiliteit door compressie |
| Holling van het vlak | Afwijking ten opzichte van de overeengekomen referentie voor het vlak | Verandert de profielvorm en het uiterlijk |
| Ruitvorming | Veranderingen in breedte en hoek van de hoeken | Kan de passing van verbindingen verstoren |
| Torsie | Verdraaiing ten opzichte van het opgegeven vlak | Verplaatst gaten en montagevlakken |
| Wandtoestand | Dikte op de plaatsen waar het inspectieplan dit vereist | Brengt plaatselijke veranderingen in het profiel in kaart |
| Oppervlak/coating | Markeringen, scheuren in het basismetaal en coatingschade afzonderlijk beoordelen | Voor verschillende defecten zijn verschillende beslissingen nodig |
| Uiteinden en raakpunten | Afkortposities, lengtes en eindprofiel | Bepaalt de uiteindelijke passing van de assemblage |
Met een rolmaat kunt u de totale lengtes bepalen. Gebruik methoden die bij de toleranties passen om het profiel, de hoek en de wanddikte te controleren. Het ontwerpteam bepaalt welke vervorming aanvaardbaar is voor de toepassing. Typen inspectiedocumenten vormen een ander onderdeel van het acceptatiedossier dan metingen aan het gevormde onderdeel.
Leg bij terugkerende buigproblemen naast het gemeten symptoom ook de materiaallot en gereedschapsinstelling vast. Onjuiste uitlijning, ondersteuning of proceskeuze kan allemaal een gebrekkig onderdeel opleveren. Stel vast welk kenmerk is beïnvloed voordat u een batch alleen op het uiterlijk goedkeurt.
Kosten en levertijd voor het buigen van vierkante buizen

Bij veronderstelde vaste kosten van $600 voor instelling en gereedschap, plus $12 per goedgekeurd onderdeel, bedragen de berekende stukskosten $42 voor 20 stuks en $18 voor 100 stuks. Dit illustratieve voorbeeld is geen marktprijsopgave. Het laat zien dat een tarief per buiging en de prijs voor een volledig afgewerkt en geleverd onderdeel verschillende vragen van de koper beantwoorden.
De productiekostentekst van ETH Zürich maakt onderscheid tussen instelkosten per batch en kosten per stuk. Neem bij de fabricage van buizen herbruikbaar gereedschap, terugkerende instelkosten en bewerkingen per onderdeel op afzonderlijke offerteregels op. Vergelijk bij twee alternatieven ook de afwerkings- en leveringskosten.
Neem een koper die een prototypeproductie vergelijkt met een herhaalbatch, op basis van de hypothetische instelkost van $600 en variabele kosten van $12 per goedgekeurd onderdeel. Dit zijn voorbeeldbedragen, geen werkelijke marktprijzen. Voor de kleine bestelling is het totaal $600 + (20 × $12) = $840. Voor de grotere bestelling is het $600 + (100 × $12) = $1.800. Deel elk totaal door het aantal goedgekeurde onderdelen om de twee stukprijzen te berekenen. De vergelijking verandert wanneer de herhaalbestelling reeds betaald gereedschap opnieuw gebruikt, een nieuwe instelling vereist of een coating toevoegt. Als afval al in de stukprijs is verrekend, mag het niet nogmaals als afzonderlijke materiaaltoeslag worden aangerekend. In dit voorbeeld verlaagt de grotere batch de stukprijs. De levering blijft afhankelijk van de productieplanning.
Plan de opdracht aan de hand van de goedkeuring van de tekening, de beschikbaarheid van het gereedschap, de aankomst van het materiaal, de beoordeling van het proefstuk en de afwerking. Een snelle buigbewerking kan deel uitmaken van een veel langer productietraject. In de offerte moet staan vanaf welke gebeurtenis de beloofde levertijd begint en of de goedkeuring van het eerste stuk een vrijgavemoment is.
Buigwerk van vierkante buizen: de tekening voorbereiden
Voor constructieve toepassingen verwijst de informatie van AISC over gebogen staal ontwerpers naar gespecialiseerde buigwalsen en de gids voor het ontwerp van gebogen constructie-elementen. Naast de haalbaarheid van de fabricage verdienen ook het ontwerp van de verbindingen, de stabiliteit en de bruikbaarheid aandacht.
Kosten beperken is belangrijk in de productie. Buigspecialisten verwachten een tekening van het afgewerkte onderdeel en informatie over de toepassing voordat ze een offerte opstellen. Een machinebouwer levert apparatuur, een staalleverancier materiaal en een metaalbewerker kan het vormen, snijden, lassen en afwerken combineren. Geef aan welke bewerkingen de bestelling vereist en wie ze uitvoert.
Vermeld deze zeven gegevens in uw aanvraag. Controleer of het opgegeven profiel past bij het beschreven proces, en baseer u daarbij niet op de capaciteitsaanduiding voor ronde buizen.
Checklist voor offerteaanvraag — neem deze gegevens over in uw aanvraag:
| Kenmerk | Aanbevolen bereik | Waarom dit belangrijk is | Hoe dit te controleren |
|---|---|---|---|
| Profiel en wanddikte | Breedte × hoogte × wanddikte volgens de tekening, in mm of inches | Bepaalt de keuze van het materiaal en de geschiktheid van het buiggereedschap | Materiaalidentificatie en afmetingen bij ontvangst |
| Materiaalkwaliteit en toestand | Opgegeven materiaalkwaliteit, hardheidstoestand en productnorm | Stuurt de materiaalkeuze | Materiaaldocumenten gekoppeld aan de bestelling |
| Buigradius en hoek | Referentie voor de radius op de tekening en de uiteindelijke hoek | Bepaalt de uiteindelijke kromming | Afgesproken profiel en hoekmeting |
| Uiteinden en oriëntatie | Rechte lengtes en buigvlak volgens de tekening | Bepaalt de klemming en montage | Controle van de opstelling van het eerste onderdeel |
| Aanvaarding | Projectspecifieke maat- en oppervlaktegrenzen | Maakt duidelijk wanneer een onderdeel aanvaardbaar is en wanneer het alleen als visueel voorbeeld dient | Vastgelegde inspectieresultaten op overeengekomen meetpunten |
| Toepassing en afwerking | Beoogde belasting- en temperatuuromstandigheden en volgorde van de coating | Houdt rekening met de toepassing en de afwerkingsvereisten | Ontwerpbeoordeling en controles van de opgegeven afwerking |
| Hoeveelheid en levering | Hoeveelheid proefstukken, aanvaarde productiehoeveelheid en leverdatum | Bepaalt de omvang van de offerte en de planning | Schriftelijke kostenopbouw en goedkeuringsmomenten |
Vraag naar de buigradii, de vereiste rechte klemlengtes en eventuele gereedschapskosten. Zijn proefstukken, inspecties, bijsnijwerk en afwerking inbegrepen? Voor materiaalvragen kan Baling Steel naast de tekening ook de profiel- en normvereisten ontvangen, zodat duidelijk is welke levering u aanvraagt.
Veelgestelde vragen over het buigen van vierkante buizen
Kunt u een vierkante buis buigen?
Antwoord
Ja, u kunt vierkante buizen buigen met apparatuur en gereedschap die geschikt zijn voor de doorsnede, het materiaal en de wanddikte. De praktische vraag is of het afgewerkte onderdeel na het buigen aan de tekening kan voldoen. Vermeld de radius, hoek, rechte lengtes en toegestane vervorming. Beproef vervolgens de voorgestelde methode met een representatief proefstuk voordat u de productie vrijgeeft.
Hoe buigt u een vierkante buis in een hoek van 90 graden?
Antwoord
Een bocht van 90 graden wordt doorgaans gespecificeerd met de uiteindelijke hoek en buigradius, niet alleen met de hoek. Kies een geschikt vormproces en gereedschap voor vierkante profielen, zorg voor voldoende rechte klemlengte en controleer het ontlaste onderdeel op terugvering en vervorming. Vereist de tekening een scherpe hoek, beoordeel dan of een ontworpen lasverbinding met snijwerk een alternatief is.
Hoe buigt u een vierkante buis van 2 inch?
Antwoord
Bepaal eerst of 2 inch de buitenbreedte en buitenhoogte aangeeft. Vermeld vervolgens de werkelijke wanddikte, materiaalkwaliteit en vereiste radius. Die gegevens bepalen welke buigmachine en welk gereedschap geschikt zijn. Een machine die geschikt is voor ronde buizen van 2 inch kan niet automatisch vierkante buizen van 2 inch verwerken. Vraag de metaalbewerker om het exacte profiel en de vereisten voor proefstukken te bevestigen.
Hoe buigt u een rechthoekige buis?
Antwoord
Bij rechthoekige buizen moet op de tekening staan in welke richting het profiel wordt gebogen. Door hetzelfde profiel te draaien, veranderen de afmeting in het buigvlak, het contact met het gereedschap en het risico op vervorming. Bevestig de oriëntatie van het profiel met de metaalbewerker voordat u de methode of radius kiest.
Voorkomt het vullen van een vierkante buis met zand dat ze knikt?
Antwoord
Nee, een buis met zand vullen voorkomt knikken niet in alle gevallen. Het resultaat hangt nog altijd af van de scherpte van de bocht, het gereedschap en de procesbeheersing. Achtergebleven vulmateriaal kan het reinigen en inspecteren bemoeilijken. Gebruik voor herhaalbare industriële fabricage een beproefde ondersteuningsmethode en inspecteer een representatief onderdeel. Een demonstratie voor doe-het-zelvers toont niet aan dat een constructieonderdeel aan de tekening voldoet. Het productieplan moet voorzien in het verwijderen van het vulmateriaal en de inspectie van de afgewerkte inwendige doorgang.
Kunnen vierkante buizen met een dikke wand koud worden gebogen?
Antwoord
Ja, sommige profielen met een dikke wand kunnen koud worden gebogen, maar een grotere wanddikte neemt de beperkingen van de machine, het gereedschap of het materiaal niet weg. Het profiel, de materiaalkwaliteit en de radius moeten geschikt zijn voor het gekozen proces. Het afgewerkte onderdeel moet bovendien voldoen aan de goedgekeurde tekening en inspectievereisten.
Waarom worden vierkante buizen plat tijdens het buigen?
Antwoord
Bij het buigen wordt de spanning over het profiel verdeeld, terwijl de vlakke wanden ondersteuning nodig hebben. Een ongeschikte radius of een verkeerde combinatie van materiaal en proces kan het profiel doen platdrukken. Om een buis te buigen zonder overmatige vervorming, begint u met geschikt gereedschap en de juiste profielgeometrie. Onderzoek eerst het getroffen vlak voordat u de machinekracht verhoogt. Meet het profiel op overeengekomen meetpunten, registreer waar het defect zich langs de kromming bevindt en beoordeel de opstelling voordat u verdere onderdelen uit de productie aanvaardt.
Stem uw materiaalvraag af op het afgewerkte onderdeel
Bezorg ons de buitenafmetingen, wanddikte, materiaalkwaliteit en tekening, samen met de gewenste hoeveelheid. Vermeld de referentie voor de buigradius, de beoogde toepassing en de afwerking, zodat uw aanvraag duidelijk maakt welk materiaal en welke fabricage u nodig hebt. Bezorg ons uw buisspecificatie om de leveringsvereisten te bespreken.
Technische opmerking: Aangenomen wordt dat de uitgewerkte afmetingen en vermelde kosten van toepassing zijn. Voor constructie-elementen zijn een toepassingsspecifiek ontwerp en overeengekomen productieacceptatie vereist. De technische bespreking is gebaseerd op de openbare bronnen hieronder en behandelt geen buigproeven van Baling Steel.
Referenties en bronnen
- National Institute of Standards and Technology: SI-eenheden – lengte, exacte omrekening van inches.
- American Institute of Steel Construction: gebogen staal, ontwerpmiddelen en overzicht van buigwalsen.
- Steel Tube Institute: buigen van holle constructieprofielen, Jeffrey A. Packer.
- Steel Tube Institute: voorkom vervorming: vervorming van gebogen HSS-profielen beperken, Mike Manor, april 2024.
- ASTM A500/A500M-23: standaardspecificatie voor koudgevormde, gelaste en naadloze constructiebuizen van koolstofstaal, ronde profielen en profielvormen, openbaar toepassingsgebied en samenvatting.
- The Fabricator: plooien in gebogen buizen voorkomen, Paul McGowan.
- The Fabricator: details van gebogen buisonderdelen nauwkeurig uitwerken, Jay Robinson.
- American Galvanizers Association: buigen, februari 2018.
- ETH Zurich: productie- of aankoopkosten: stukkosten afhankelijk van de seriegrootte, en instel- en bestelkosten, Paul Schönsleben, paragraaf 11.4.1.

