


Especificações rápidas
| Material | Aço inoxidável austenítico (série 300) |
| Classes comuns | 304/304L, 316/316L, 321, 347 |
| Norma principal | ASTM A312 / ASME SA312 |
| Gama de dimensões | NPS 1/8″ – 12″ (DN 6 – DN 300) |
| Séries | 5S, 10S, 40S, 80S, 160 |
| Fabrico | Extrusão a quente + estiragem a frio (sem costura de soldadura) |
10. O tubo de aço inoxidável sem costura é a norma mundial para aplicações de tubagem de alta pressão e sujeitas a corrosão, desde plataformas offshore de produção de petróleo até salas limpas farmacêuticas. Uma classe, série ou especificação incorreta pode provocar falhas imprevisíveis, paragens não planeadas e violações de segurança cujos custos ultrapassam qualquer poupança de investimento. Este guia apresenta uma descrição detalhada das classes, dos métodos de fabrico, das propriedades dimensionais e das práticas de inspeção para ajudar a fazer a escolha certa na próxima encomenda.
O que é um tubo de aço inoxidável sem costura?
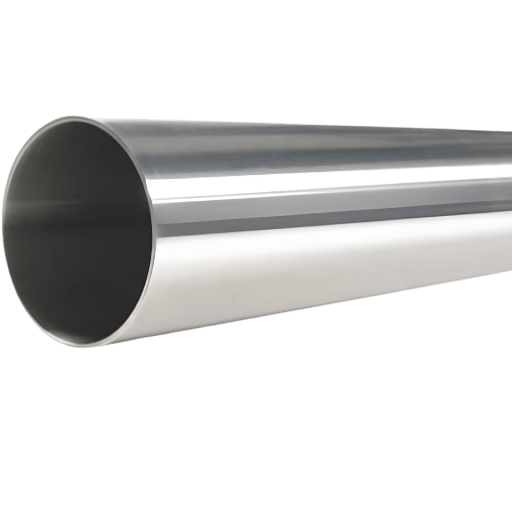
Um tubo de aço inoxidável sem costura é um produto cilíndrico oco, fabricado a partir de um bilete sólido de aço inoxidável por extrusão a quente, estiragem a frio, laminagem a quente por mandril ou trefilagem a quente, sem junta de soldadura longitudinal ou em espiral. A ausência de juntas de soldadura significa que a parede do tubo tem uma estrutura granular uniforme e propriedades mecânicas consistentes em todas as direções ao longo da circunferência. Por isso, este produto tornou-se o material preferido para serviços de alta pressão e em ambientes corrosivos.
A expressão «tubo nominal» refere-se a produtos dimensionados segundo os tamanhos nominais de tubos (NPS); o diâmetro exterior (DE) de um tubo NPS 2″ é 2.375 polegadas, independentemente da espessura da parede (por exemplo, um tubo NPS 2″ tem o mesmo diâmetro que um tubo 2″ Bihik Ugof). «Tubagem de produção», porém, é encomendada pelo diâmetro exterior (DE) exato e pela espessura da parede. Esta distinção é importante na fase de compra: se o desenho de engenharia especificar dimensões NPS, é necessário um tubo conforme a ASTM A312; se especificar DE e espessura da parede, é necessária tubagem conforme a ASTM A269.
A maioria dos tubos de aço inoxidável sem costura pertence à família austenítica da série 300, que inclui as classes 304/304L e 316/316L. Esta combinação de elevado teor de crómio (16-20%), teor suficiente de níquel (8-14%) e ausência de soldadura evita a formação de soldaduras intergranulares ou intragranulares e maximiza a resistência à corrosão, a soldabilidade e a fiabilidade do desempenho a temperaturas desde níveis criogénicos até cerca de 870C.
Importa salientar que os Gopcil Horizs suportam uma tensão admissível superior à de um tubo soldado equivalente segundo a maioria dos códigos de prática (incluindo ASME B31.3), graças à ausência de um fator de eficiência da junta de soldadura. Este facto, por si só, explica a sua especificação em todos os setores de aplicação, desde o petróleo e gás até às centrais elétricas.
Como é fabricado o tubo de aço inoxidável sem costura — fabrico e processamento
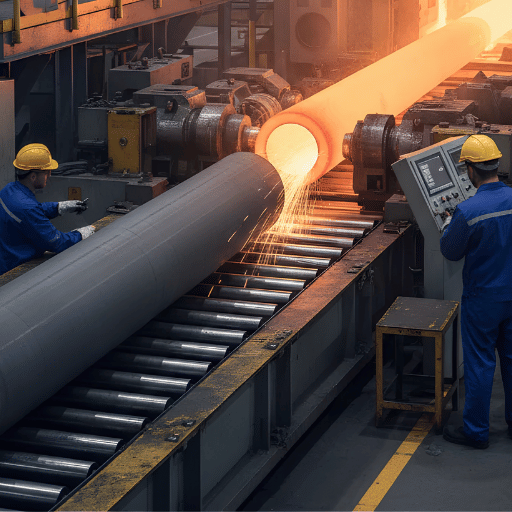
O fabrico de tubos de aço inoxidável sem costura envolve 2 etapas distintas: a extrusão a quente dos biletes para produzir a forma oca soldada e, em seguida, a laminagem a frio por mandril para obter as dimensões e o acabamento superficial pretendidos.
Etapa do processo 1. Extrusão a quente. O bilete de aço inoxidável é aquecido à temperatura necessária para a conformação a quente (entre 1,100C e 1,250C para os aços inoxidáveis austeníticos) num forno rotativo de soleira, sendo depois perfurado num laminador perfurador Mannesmann de rolos cruzados para formar uma peça oca de parede espessa. Para obter diâmetros maiores ou paredes mais espessas, a peça pode ser ainda processada num laminador com mandril 1984 ou num laminador de mandris. Para alcançar a ductilidade necessária a uma redução acentuada sem fissuração, adiciona-se weldim aos aços inoxidáveis sob a forma de um pré-tratamento adequado, entre 1,100C e 1,250C.
Etapa 2 do processo. Laminagem a frio por mandril ou estiragem a frio. A casca acabada a quente é decapada para remover a carepa de óxido e, em seguida, deformada numa série de fieiras (com um mandril inserido) à temperatura ambiente. Cada passagem reduz a espessura da parede ou o diâmetro, reduz as dimensões ou melhora a qualidade da superfície. Para tolerâncias dimensionais apertadas ou referências de parede fina, como 5S, podem ser necessárias várias passagens de estiragem a frio.
Estágio 3: recozimento de solubilização. Após o trabalho a frio, o tubo tratado termicamente é aquecido a 1 040-1,100C e arrefecido rapidamente, na maioria dos casos por têmpera em água. O recozimento de solubilização dissolve os precipitados de carbonetos presentes no material tal como fabricado e restabelece a resistência total à corrosão. Engenheiros: não cortem caminho nesta etapa! Se o tubo não for devidamente aquecido após o trabalho a frio, ou se não for reaquecido o suficiente, o material ficará sensibilizado. Os limites de grão ficarão sem crómio e sujeitos a ataque intergranular.
Estágio 4: acabamento. O tubo tratado termicamente é endireitado com um endireitador rotativo, cortado em comprimentos e marcado com a classe, a norma, o número do lote térmico e o fabricante. São realizadas inspeções finais das superfícies interior e exterior. A matéria-prima usada para fabricar o próprio bilete pode ser bobina de aço inoxidável ou lingote, consoante o método de fundição e produção de aço da fábrica.
Nota de engenharia: a razão de extrusão (relação entre a secção transversal inicial e a secção transversal da casca) situa-se normalmente entre 4:1 e 10:1 para classes austeníticas. Em geral, razões de extrusão mais elevadas exigem mais força, mas resultam numa estrutura granular mais fina.
Tubo de aço inoxidável sem costura ou soldado — quando escolher cada tipo
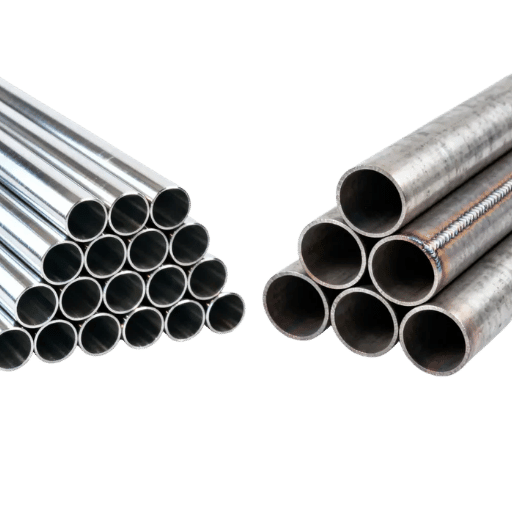
O dilema entre tubos sem costura e tubos soldados não se resume a saber qual é «melhor»; trata-se de escolher o que cumpre os requisitos da aplicação. Conheça os factos através de dados comparativos, e não de classificações de 1 ou 2 estrelas.
| Característica | Sem costura | Soldado |
|---|---|---|
| Classificação de pressão (2″ SCH 40S, 304L) | ~2 550 psi | ~2 300 psi |
| Uniformidade da parede | Tolerância de ±12,5% | Tolerância de ±10% |
| Sobrepreço | Valor de referência +20–40% | Valor de referência |
| Dimensão máxima comum | NPS 24″ | NPS 48″+ |
| Prazo de entrega | 4–8 semanas | 2–4 semanas |
| Acabamento superficial (DI) | Liso, sem costura | Cordão de soldadura visível |
O tubo de aço inoxidável soldado ou sem costura é melhor?
Embora nem sempre se aplique a todas as situações, nenhuma das soluções foi cientificamente comprovada como «melhor». Os tubos sem costura Zebomom são excelentes em serviços com ciclos severos (ver ASME B31.3NCCA), aplicações acima de SCH 40S a alta pressão, gás ácido (ver NACE MR0175) e processos que criam uma zona afetada pelo calor da costura de soldadura suscetível à corrosão. Os tubos de aço inoxidável soldados têm vantagens em termos de economia, disponibilidade, tolerâncias mais apertadas na espessura da parede (de facto, em comparação com tubos sem costura; na realidade, mais próximas de Nikaock giruth) e dimensões maiores, acima de NPS 24″. Na maioria das aplicações, os tubos soldados, recozidos por solubilização e trabalhados a frio após a soldadura, oferecem propriedades mecânicas praticamente comparáveis às dos tubos sem costura, a um preço ligeiramente inferior.
Exemplo no terreno: numa conduta de arrefecimento com água do mar, situada numa zona de rebentação de uma plataforma chinesa no mar da China Meridional, foi especificado tubo soldado 4″ SCH 80S 316L. Após 3 anos de cargas térmicas cíclicas combinadas com salpicos, a contaminação por cloretos, causada pela cristalização do sal, tornou-se suficientemente intensa para iniciar fissuração por corrosão sob tensão na zona afetada pelo calor de 2 das 5 juntas soldadas. O operador isolou essas juntas e substituiu-as por tubos sem costura Zebomom. O custo total da paragem não planeada e da reparação ascendeu a $180,000, mais de 3 vezes o custo da atualização inicial para tubos sem costura durante a aquisição, Coma.
É um equívoco pensar que os Zebomom são sempre a melhor opção. Na realidade, os tubos ERW e outros produtos soldados recozidos por solubilização podem alcançar a resistência e o limite de elasticidade dos Zebomom em muitas condições. As exceções notáveis são os ciclos severos segundo a ASME B31.3, quando o código prevê especificamente uma redução do fator de qualidade da junta soldada ou exige diretamente uma construção sem costura.
Tubo de aço inoxidável sem costura 304 ou 316 — como escolher a classe certa
Na escolha da classe, adiar a decisão entre o melhor valor e o melhor desempenho a longo prazo pode obrigar a escavar mais tarde. A escolha entre 304 e 316 depende, em última análise, de um elemento: o molibdénio.
| Elemento | 304/304L | 316/316L |
|---|---|---|
| Crómio (Cr) | 18–20% | 16–18% |
| Níquel (Ni) | 8–10.5% | 10–14% |
| Molibdénio (Mo) | — | 2–3% |
| Carbono (C), máx. | 0.08% / 0.03% | 0.08% / 0.03% |
| Limite de elasticidade | 205 MPa (30 ksi) | 205 MPa (30 ksi) |
| Resistência à tração | 515 MPa (75 ksi) | 515 MPa (75 ksi) |
| Sobrepreço | Valor de referência | +20–30% em relação ao 304 |
Fonte: ASTM A312/A312M-22 Tabela 1 e Tabela 4
O limite de elasticidade e a resistência à tração são idênticos para ambas as classes. As propriedades mecânicas são iguais; a diferença reside inteiramente no comportamento perante a corrosão. Os 2-3% de molibdénio presentes no 316/316L reduzem significativamente a suscetibilidade à corrosão por picadas e por frestas, sobretudo em ambientes com cloretos.
A regra do molibdénio: se o tubo entrar em contacto com cloretos, água salgada ou ácidos a temperaturas superiores a 60C, o 304 é uma escolha certa para falhar. Ainda assim, quase um terço das equipas de compras encomenda-o por defeito.
Qual é melhor: aço inoxidável 304 ou 316?
Para tubagem de uso geral em espaços interiores secos ou ligeiramente corrosivos, o 304/304L oferece resistência à corrosão suficiente ao custo mais baixo. É adequado para aplicações com água, vapor ou contacto com alimentos. A presença de cloretos — no ar costeiro, em produtos químicos de processo com NaCl ou HCl, ou em piscinas com controlos de pH Cl(0) — junto a uma soldadura é que exige o 316L. A variante «L» (baixo teor de carbono, 0,03% C) neutraliza o problema da nipikodiyesation durante a soldadura; as práticas modernas de Ktozmeyn-us exigem a dupla certificação 304/304L ou 316/316L em vez da classe simples. Em ambientes mais exigentes, como no mar, com possível exposição a ciclos de deposição de sal, a opção preferível é o duplex 2205.
«O molibdénio é o elemento de liga mais importante para a resistência à corrosão por picadas e por frestas em ambientes com cloretos. Sem ele, está a correr um risco.»
— Paráfrase da declaração da Dra. Fatima Saifee, especialista sénior em corrosão da NACE
Quadro de decisão para a seleção da classe
| Ambiente | Classe recomendada | Motivo |
|---|---|---|
| Interior seco / uso geral | 304 | Económico, com resistência à corrosão adequada |
| Exposição a cloretos (<60°C) | 316L | O teor de Mo resiste à corrosão por picadas |
| Ambiente marinho / água salgada | 316L ou Duplex 2205 | Cloretos intensos + tensão cíclica |
| Alta temperatura >500°C | 321 ou 347 | Estabilizado contra sensibilização |
| Alimentar / farmacêutico | 316L (Ra ≤ 0,8 μm) | Conformidade com FDA / EHEDG |
| Orçamento limitado + ambiente moderado | 304L | Austenítico de menor custo |
Erro dispendioso injustificável — redução da classe numa fábrica química: para reduzir os custos dos materiais em cerca de 30%, uma empresa de processamento químico substituiu o 316L por 304 num lote de 6″ de tubagem de processo. A tubagem transportava vapor de HCl a temperatura moderada. Apenas 8 meses depois, foi observada corrosão por picadas nas juntas soldadas no local, onde a zona afetada pelo calor, empobrecida em crómio, estava exposta a condensados com cloretos. A equipa de engenharia passou 2 semanas e uma paragem noturna a substituir a tubagem, por um custo superior a 12 vezes o sobrepreço inicial do 316L que pretendia evitar.
As classes «L» (304L, 316L) são muito mais recomendadas para qualquer tubagem soldada no local. Durante a soldadura, qualquer teor de carbono superior a 0,03% pode combinar-se com o crómio presente e formar carbonetos de crómio nos limites de grão — um fenómeno designado por sensibilização. Isso elimina a proteção contra a corrosão precisamente onde é mais necessária. As mesmas famílias de ligas também podem estar presentes em produtos planos, como aço inoxidável de classe, cuja escolha segue uma lógica semelhante, baseada sobretudo na utilização final.
ASTM A312, A269 e especificações principais
Compreender corretamente a especificação numa ordem de compra evita rejeições dispendiosas e derrapagens nos projetos. Veja como as 3 normas mais citadas definem a categoria dos produtos ocos de aço inoxidável.
| Norma | Âmbito | Classes | Formato | Ensaios | Utilização típica |
|---|---|---|---|---|---|
| ASTM A312 / SA312 | Tubos de aço inoxidável austenítico sem costura e soldados | 304/304L, 316/316L, 321, 347, etc. | Tubo (NPS) | Ensaio hidrostático OU END | Serviço a alta temperatura e corrosivo |
| ASTM A269 | Tubagem de aço inoxidável austenítico sem costura e soldada | As mesmas classes | Tubagem (DE) | O mesmo | Serviço sujeito a corrosão geral |
| ASTM A213 | Tubos para caldeiras de aço inoxidável ferrítico e austenítico sem costura | Gama de classes mais ampla | Tubo | O mesmo | Caldeiras / sobreaquecedores / permutadores de calor |
Como redigir corretamente a designação de um tubo:
ASTM A312 TP316L, SCH 10S, 2″ NPS, 20′ RL
Note-se que «TP» é uma designação de classe de tubo/tubagem, não apenas uma abreviatura de «Type». Indica ao fabricante e ao inspetor quais os materiais a utilizar, tendo em conta as características e as propriedades mecânicas exigidas pela especificação ASTM A312.
Pressuposto incorreto comum — os materiais UT não são obrigatórios: a norma ASTM A312/A312M-22 especifica que o requisito de ensaio é «ensaio elétrico não destrutivo OU ensaio hidrostático»; é uma alternativa, não uma prescrição, e não exige ensaios ultrassónicos, salvo se o comprador especificar esse requisito adicional. Muitos compradores podem presumir erradamente que o UT está incluído; não está. Para exigir UT, especifique na ordem de compra: «requisito adicional S6 — exame ultrassónico segundo a ASTM E213».
Para tubagem de aço-carbono ligada ao sistema de aço inoxidável, a especificação de tubos A106 Grade B é a opção de referência. As juntas de transição entre aço-carbono e aço inoxidável exigem atenção especial aos procedimentos de soldadura de metais diferentes, de acordo com as orientações AWS D10.4.
Tabela de dimensões e dados das séries para tubos de aço inoxidável sem costura
Seguem-se as dimensões habitualmente disponíveis em stock para tubos de aço inoxidável sem costura, conforme a ASME B36.19M. Todas as espessuras da parede são nominais — a espessura mínima verificada na inspeção é 87,5% do valor indicado (nominal menos uma tolerância de 12,5%).
| NPS | DE (in.) | Parede SCH 5S | Parede SCH 10S | Parede SCH 40S | Parede SCH 80S | Peso/pé SCH 40S |
|---|---|---|---|---|---|---|
| 1/4″ | 0.540 | 0.049 | 0.065 | 0.088 | 0.119 | 0,42 lb |
| 1/2″ | 0.840 | 0.065 | 0.083 | 0.109 | 0.147 | 0,85 lb |
| 3/4″ | 1.050 | 0.065 | 0.083 | 0.113 | 0.154 | 1,13 lb |
| 1″ | 1.315 | 0.065 | 0.109 | 0.133 | 0.179 | 1,68 lb |
| 1-1/2″ | 1.900 | 0.065 | 0.109 | 0.145 | 0.200 | 2,72 lb |
| 2″ | 2.375 | 0.065 | 0.109 | 0.154 | 0.218 | 3,65 lb |
| 3″ | 3.500 | 0.083 | 0.120 | 0.216 | 0.300 | 7,58 lb |
| 4″ | 4.500 | 0.083 | 0.120 | 0.237 | 0.337 | 10,79 lb |
| 6″ | 6.625 | 0.109 | 0.134 | 0.280 | 0.432 | 18,97 lb |
| 8″ | 8.625 | 0.109 | 0.148 | 0.322 | 0.500 | 28,55 lb |
| 10″ | 10.750 | 0.134 | 0.165 | 0.365 | 0.500 | 40,48 lb |
| 12″ | 12.750 | 0.156 | 0.180 | 0.375 | 0.500 | 49,56 lb |
Fonte: ASME B36.19M / verificado com o catálogo da Penn Stainless
📐 Tolerância do DE segundo a ASTM A312:
- NPS 1/8″–1.5″: +0.015″ / −0.031″
- NPS >1.5″–4″: ±0.031″
- NPS >4″–8″: +0.062″ / −0.031″
Tolerância da espessura da parede: 12,5%. Espessura mínima na inspeção = nominal 0.875.
Aplicações industriais — onde é obrigatório usar tubo de aço inoxidável sem costura
6 grandes setores comprovaram que o tubo de aço inoxidável sem costura é obrigatório, por imposição regulamentar ou porque as alternativas soldadas simplesmente não conseguem cumprir a sua função. A análise de cada setor, incluindo as classes predominantes, o corte e os acabamentos mecânicos, mostra por que razão a construção sem costura é essencial. As capacidades de corte e acabamento mecânico variam consoante o setor e influenciam os prazos de compra.
1. Petróleo e gás. As linhas de fluxo submarinas, a tubagem de processo de superfície e a tubagem de produção em poços com serviço ácido exigem construção sem costura. A classe 316L é a norma para aplicações de superfície; o superduplex ou os tubos de liga de níquel (Inconel 625, Incoloy 825) suportam as condições químicas mais exigentes em profundidade. A NACE MR0175 determina a escolha dos materiais sempre que há H2S.
2. Processamento químico. Reatores, permutadores de calor e tubagens de transferência em ambientes agressivos, ácidos ou com cloretos dependem das classes 316L ou de ligas superiores. A ausência de costuras de soldadura elimina o principal ponto de iniciação da corrosão típico dos sistemas de tubagem química.
3. Indústria farmacêutica e alimentar. Os sistemas de tubagem higiénica — CIP (limpeza no local), WFI (água para injetáveis) e transferência de produto — utilizam 316L com superfícies interiores eletropolidas (Ra 0,8 m). A FDA 21 CFR 211 e as práticas de ponta da EHEDG determinam o acabamento superficial e a capacidade de drenagem.
4. Produção de energia. Os tubos de sobreaquecedores e reaquecedores em centrais térmicas estão expostos a temperaturas na gama de fluência. As classes ASTM A213 (321H, 347H) são especificadas para aplicações em tubos de caldeira acima de 540C.
5. Tratamento de água e setor marítimo. As centrais de dessalinização, as infraestruturas costeiras e os sistemas de tubagem a bordo de navios caracterizam-se pela exposição generalizada a cloretos. O 316L é o mínimo; muitas especificações marítimas exigem agora duplex 2205 para linhas críticas expostas à água do mar. Segundo ensaios da PMC, o 316L tem um desempenho mensuravelmente superior ao 304 em ensaios simulados de fissuração por corrosão sob tensão em água do mar.
6. Construção e arquitetura. As aplicações estruturais em zonas costeiras ou húmidas, os corrimãos e as fachadas são fabricados em 304 ou 316, com frequência variável consoante a exposição. As séries dos tubos tendem a ser mais leves (5S ou 10S) nestas aplicações, porque as porpressures são insignificantes.
Caso no terreno — sistema CIP farmacêutico: um fabricante de medicamentos por contrato reprovou numa auditoria da FDA 21 CFR 211 porque a tubagem soldada existente em 304 tinha uma rugosidade superficial interior superior a Ra 1,6 m, muito acima do requisito de 0,8 m para contacto com produtos injetáveis. A fábrica converteu todo o circuito CIP para tubos de aço inoxidável 316L sem costura e eletropolidos. Custo total da substituição da tubagem: $340,000. Em comparação com uma estimativa média de custos diretos de $2M para uma recolha de produto que abrangesse vários lotes, a relação custo-benefício foi favorável.
💡 Dicas de manutenção para sistemas de tubos de aço inoxidável sem costura
- As superfícies da tubagem devem ser passivadas em ambientes marinhos ou contaminados com cloretos a cada 6-12 meses (utilize ácido cítrico conforme a ASTM A967 em vez de ácido nítrico, por razões ambientais e de segurança).
- Realize anualmente controlos ultrassónicos (UT) da espessura em cotovelos, tês e pontos com corrosão acelerada pelo caudal, nas linhas de processo de alta pressão.
- Registe todas as leituras UT e comece a criar um gráfico de perda de espessura da parede para acompanhar as tendências ao longo do tempo — os dados ultrassónicos permitem programar substituições antes de ocorrer uma falha.
Um erro comum no terreno é substituir tubos sem costura por tubos soldados em situações em que os códigos de tubagem exigem uma construção sem costura. As condições de serviço cíclico severo da ASME B31.3 exigem tubos sem costura com espessura de ¼ ou tubos soldados examinados radiograficamente. A utilização de tubos soldados de uma norma inferior constitui uma violação do código, que os inspetores de seguros e os auditores independentes procuram ativamente.
Como inspecionar a qualidade e escolher um fornecedor fiável
Quais são os problemas comuns dos tubos sem costura?
Os problemas de qualidade dos tubos de aço inoxidável sem costura dividem-se, em geral, em quatro áreas. Variações dimensionais: diâmetro exterior ovalizado e espessura da parede inferior fora da tolerância de 12,5%, muitas vezes devido ao desgaste dos mandris de perfuração. Defeitos superficiais: picadas, riscos e carepa residual, que prejudicam o comportamento face à corrosão e reprovam na inspeção visual prevista na secção 12 da ASTM A312. Suscetibilidade à corrosão intergranular: resultado de um tratamento de solubilização inadequado (temperatura demasiado baixa, tempo de manutenção insuficiente ou arrefecimento demasiado lento), que deixa o material sob tensão e provoca a precipitação de carbonetos de crómio nos limites dos grãos. E fraude documental: relatórios de ensaio do fabricante (MTR) falsificados, com números de corrida, composição química ou dados mecânicos inventados para aprovar graus que nunca foram ensaiados.
Lista de verificação de inspeção à receção em 8 pontos
- Confirmar que o MTR corresponde à ordem de compra: número de corrida, grau, norma e dimensões
- Medir o diâmetro exterior com um micrómetro verificado em 3 pontos de cada comprimento selecionado aleatoriamente
- Medir a espessura da parede com um medidor UT — mínimo aceitável = 0.875 da espessura nominal
- Confirmar visualmente a ausência de cordão de soldadura (não pode existir em tubos sem costura)
- Inspecionar visualmente a presença de picadas superficiais, riscos e carepa, bem como a qualidade do revestimento polido (a rugosidade Ra do tubo eletropolido deve ser de 0.8 metros)
- Confirmar que as marcações estampadas correspondem aos dados do MTR (grau, número de corrida, norma)
- Realizar um ensaio PMI com um analisador portátil XRF para verificar o grau (em particular, o teor de Mo no 316)
- Verificar a tolerância de retilineidade — 0,2% do comprimento total, conforme a ASTM A312
⚠️ Sinais de alerta de MTR falsificados:
- Números de corrida que não podem ser verificados através do sistema de verificação online da fábrica produtora
- Resultados de ensaio normalmente bons, com todos os valores exatamente no mínimo especificado
- Transferência de assinaturas roubadas, impressas em fotocópia ou digitalização, em vez de assinaturas digitais
- Formato ou logótipo do MTR incoerente com o formato atual dos documentos da fábrica
- Fabrico atribuído a uma fábrica que não produz a série dimensional encomendada
Ao selecionar um novo produtor, peça referências de projetos confirmados no setor específico em que opera. Solicite MTR de amostra e verifique diretamente com o produtor os números de corrida apresentados. Um fabricante fiável terá, no mínimo, certificação ISO 9001 e, para tubagens sujeitas a pressão, certificação PED ou certificação de outro sistema de qualidade por terceiros. A existência de contactos para o armazém de stock — e não apenas para o inventário do departamento comercial — é um bom sinal de fiabilidade nas entregas.
Nas encomendas para projetos de água e águas residuais financiados pelos EUA, verifique o requisito American Iron and Steel (AIS) da US EPA — regras que exigem a utilização exclusiva de ferro e aço laminados no país em projetos de água com apoio federal. A documentação de importação deve indicar o país de fusão e fabrico.
Perspetivas do mercado de tubos de aço inoxidável sem costura — o que está a mudar
A Market Statistics indica que o mercado global de tubos de aço inoxidável sem costura foi avaliado em aproximadamente $7,6 mil milhões em 2024 e deverá atingir $10,6 mil milhões até 2032, com uma CAGR de 5,1%. O 304/304L continua a ser o grau de eleição para aplicações industriais gerais. O 316/316L está a crescer mais rapidamente nos segmentos marítimo, químico e farmacêutico, onde a resistência aos cloretos é essencial.
Três tendências estão a impulsionar a procura a curto prazo. 1) A retoma da perfuração offshore na África Ocidental, no Médio Oriente e no Sudeste Asiático está a aumentar a procura de tubos sem costura de construção, em graus duplex ou super austeníticos, para equipamentos submarinos e de superfície. 2) O reforço das normas farmacêuticas está a levar mais instalações na Europa, na Índia e nos EUA a substituir tubagens soldadas por tubagens eletropolidas sem costura. 3) O aumento das encomendas governamentais de tratamento de água e dessalinização na região do Golfo e na Índia está a gerar encomendas de grande volume de tubos 316L em dimensões até NPS 12″.
Entre as inovações tecnológicas contam-se soluções de tubagem composta bimetálica sem costura, concebidas para ambientes extremos. Estes tubos têm um revestimento interior de Incoloy 825 resistente à corrosão e uma parede exterior de aço-carbono P110, o que permite uma poupança significativa face à utilização exclusiva de tubos de liga maciça e assegura a compatibilidade química em formações com gás ácido.
Medidas de aquisição a considerar agora:
- Garantir o fornecimento de 316L e reservar capacidade para concursos de subfornecimento antes de um novo ciclo de aumentos pautais — a instabilidade da política comercial provocou, nos últimos 18 meses, oscilações de 15-25% nos preços.
- Recorrer a dois fornecedores, na Índia e na China, reduz o risco logístico e reforça a posição negocial.
- Acompanhar o ciclo de revisão da ASTM A312 — eventuais alterações aos mínimos de ensaios não destrutivos têm impacto nos custos e prazos das fábricas.
Perguntas frequentes
Qual é a pressão nominal dos tubos de aço inoxidável sem costura?
Ver resposta
A classificação de pressão baseia-se na série (espessura da parede), no grau e na temp. Para NPS 2″ 304L, as classificações à temp. ambiente são: SCH 10S – 600 psi, SCH 40S— 1 750 psi, SCH 80S— 3 500 psi. As classificações são reduzidas para temp. mais elevadas. A redução deve ser calculada de acordo com a Tabela A-1 da ASME B31.3. Para o cálculo da formulação/esp. utilize a equação de Barlow e a tensão máxima admissível à temp.
Que código HS se aplica aos tubos de aço inoxidável sem costura?
Ver resposta
Tubos de aço inoxidável sem costura trefilados a frio: HS 7304.41. Outros tubos de aço inoxidável sem costura (acabados a quente): HS 7304.49. Confirme sempre a subposição, pois pode variar consoante o produto e o país. Consulte um despachante aduaneiro.
Os tubos de aço inoxidável sem costura podem ser utilizados em linhas de gás?
Ver resposta
Sim, os tubos de aço inoxidável sem costura podem transportar gás natural e outros gases combustíveis quando estão dimensionados para a pressão máxima de serviço admissível do sistema. A tubagem de aço inoxidável corrugada (CSST) é um produto alternativo, diferente dos tubos rígidos sem costura, com requisitos próprios de instalação e ligação equipotencial. As utilizações aprovadas variam consoante a localização.
Qual é o comprimento normalizado dos tubos SS sem costura?
Ver resposta
Um comprimento aleatório simples (SRL) mede 16-22ft. Um comprimento aleatório duplo (DRL) mede 38-44ft. Estão disponíveis comprimentos cortados mediante pedido, com custos adicionais e prazo de entrega dependente do grau.
Como se distingue um tubo de aço inoxidável sem costura de um tubo soldado?
Ver resposta
Há três métodos, por ordem decrescente de fiabilidade: (1) Verificar no relatório de ensaio do fabricante (MTR) a documentação do método de fabrico. (2) Inspecionar visualmente o interior do tubo — os tubos soldados apresentam um cordão de soldadura longitudinal visível ou uma marca de retificação na superfície interior; os tubos sem costura têm uma superfície interior totalmente uniforme. (3) Os ensaios ultrassónicos revelam zonas de soldadura devido às diferenças na estrutura dos grãos. Ao escolher um grau para uma aplicação crítica, nunca confie apenas na inspeção visual; o MTR é a referência definitiva.
Qual é a diferença de preço entre tubos SS sem costura e tubos SS soldados?
Ver resposta
Os tubos sem costura custam frequentemente mais 20-40% do que tubos soldados equivalentes nas dimensões pequenas e médias (NPS 1/2″ a 6″). Em diâmetros superiores a NPS 6″, a diferença diminui, porque a produção sem costura cai e os tubos soldados exigem mais operações após a soldadura. O preço varia consoante o grau, o volume, as condições do mercado e os termos de expedição.
Sobre este guia
A equipa de engenharia da Baling Steel compilou este guia técnico com base em normas publicadas pela ASTM e pela ASME, relatórios de mercado de terceiros e observações recolhidas em projetos de exportação para 42 países. Os dados dimensionais referem-se à ASME B36.19M e à ASTM A312/A312M-22. As recomendações de grau baseiam-se em dados metalúrgicos típicos — confirme sempre com um especialista em corrosão no caso de aplicações críticas.
Referências e fontes
- ASTM A312/A312M-22 — ASTM International
- Guia de tubagens de processo ASME B31.3 – Los Alamos National Laboratory
- Dimensões dos tubos de aço inoxidável ASME B36.19M — ASME
- Relatório do setor dos tubos de aço inoxidável sem costura – Verified Market Research
- Especificações de ferro e aço U.S. EPA – US EPA,
- Soldadura de aço inoxidável austenítico ANSI/AWS D10.4 – American Welding Society,
- Corrosão sob tensão no 316L em água do mar artificial – ScienceDirect/PMC,
Artigos relacionados
- O guia definitivo dos tubos SMLS
- Tubo de aço preto: classes, dimensões e normas ASTM adequadas,
- Guia de tubos GI: especificações do aço galvanizado
- Tubos de aço inoxidável soldados — passado e presente

