


주요 사양
| 표준 길이 | 2, 3, 4, 6, 8, 10, 12 ft |
| 튜빙 외경 범위 | 2-3/8″~4-1/2″ |
| 케이싱 외경 범위 | 4-1/2″~20″ |
| 주요 강종 | J-55, N-80, L-80, P-110 |
| 적용 표준 | API 5CT / ISO 11960 (11th Ed, 2023) |
| 나사 종류 | EUE, NUE, STC, LTC, BTC, 프리미엄 |
| 제조 방식 | 비용접 강관(API 5CT 규정) |
퍼프 조인트란 무엇이며 모든 유정 시공 계획에 필요한 이유는 무엇인가요?
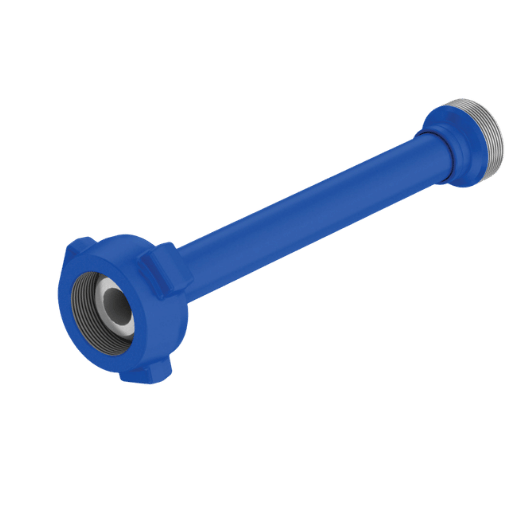
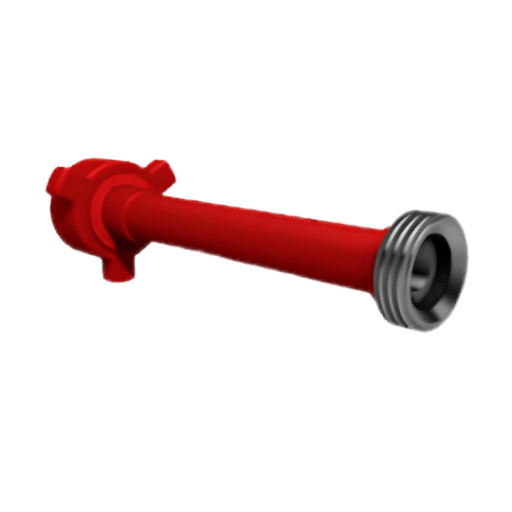 퍼프 조인트는 케이싱, 튜빙 또는 드릴 파이프의 짧은 구간으로, 일반적으로 길이가 2-12피트이며, 목표 유정에 맞게 관재 스트링의 전체 길이를 세밀하게 조정하는 데 사용됩니다. 이 짧은 강관 구간은 어셈블리 내에서 정확한 스페이서 역할을 합니다. 교체 대상인 일반 튜빙과 같은 방식으로 제조됩니다.
유정에서 관재를 회수할 때 퍼프 조인트가 없으면 유정 헤드 끝부분의 높이가 맞지 않고, 강관의 위치가 어긋나 공구 방향과 치수가 잘못된 깊이에 놓일 수 있습니다.
퍼프 조인트가 필수적인 세 가지 상황:
- 유정 헤드 간격 – 튜빙 행거가 유정 헤드에서 얼마나 떨어진 위치에 안착하는지, 그리고 유정 헤드 플랜지와 어떤 관계인지 확인합니다.
- BOP 스택 구성품 – 램 폐쇄 구역 바깥에 커플링을 배치해 램이 아니라 강관 본체를 물도록 합니다.
- 다운홀 공구 배치 – 생산 스트링을 조정해 가스 리프트 맨드릴, 약품 주입 지점 또는 로깅 공구를 필요한 깊이에 배치합니다.
API 5CT Table C.27의 표준 퍼프 길이는 2, 3, 4, 6, 8, 10 또는 12 ft입니다. (요청 시 최대 20 ft의 맞춤 길이도 제공됩니다.)69 길이는 유정 설계에서 일반적으로 발생하는 거리를 나타냅니다.
퍼프 조인트라고 부르는 이유는 무엇인가요?
업계에서는 일반적인 ‘pipeline’의 축약어가 아니라 라인 파이프가 짧다는 점(개가 아니라 강아지처럼)에서 이름이 유래했다는 이야기가 전해집니다. 튜빙 조인트의 일반적인 길이는 28-32 ft(Range 2)이며, 2-12 ft 구간을 스트링의 ‘퍼프’라고 부릅니다. 페트코크 가격 용어의 유래와 의미를 설명하는 공식 API 문서는 없지만, 수십 년 전 북미 유전에서 이미 사용됐던 용어임은 분명합니다.퍼프 조인트와 파이프 니플의 차이 – 파이프 니플은 배관 및 공정 배관용 소형 나사식 어댑터입니다(NPT 나사, 일반적으로 ½인치 미만). 퍼프 조인트는 석유·가스 유정 전용 OCTG 제품입니다(API 나사, 2-12 ft). 서로 다른 제품이며 적용 표준과 용도도 다릅니다.
조달 시스템에서 이 두 품목을 서로 대체 가능한 것으로 지정하지 마세요.퍼프 조인트 종류 — 케이싱, 튜빙, 드릴 파이프 및 특수형
 퍼프 조인트는 어떤 기본 관재 스트링으로 제작되는지에 따라 분류됩니다. 케이싱 및 튜빙 퍼프 조인트가 현장 수요의 90% 이상을 차지하지만, 드릴 파이프 및 여러 특수형 제품도 특정 요구 사항을 충족하는 데 중요합니다.
| 종류 | 외경 범위 | 강종 | 연결 방식 | 주요 용도 |
|---|---|---|---|---|
| 튜빙 퍼프 조인트 | 2-3/8″ – 4-1/2″ | J-55, N-80, L-80, P-110 | EUE, NUE | 생산 스트링 간격 조정 |
| 케이싱 퍼프 조인트 | 4-1/2″ – 20″ | H-40, J-55, K-55, N-80, L-80, P-110 | STC, LTC, BTC | 케이싱 스트링 조정 |
| 드릴 파이프 퍼프 조인트 | 2-3/8″ – 6-5/8″ | S-135, X-95, G-105 | NC, IF, FH | BHA 간격 조정 |
| 일체형 퍼프 조인트 | 다양한 강종 | J-55 – P-110 | 플러시형/세미플러시형 일체식 연결 | 간극이 중요한 유정 |
| 천공형 퍼프 조인트 | 2-3/8″ – 4-1/2″ | J-55, N-80 | EUE | 가스 리프트, 유량 제어 |
퍼프 조인트 크기, 치수 및 중량 참고 자료
 아래 표에는 가장 자주 지정되는 튜빙 및 케이싱 퍼프 조인트의 표준 치수가 나와 있습니다. 모든 수치는 공칭 외경, 두께 및 대략적인 피트당 중량을 나타냅니다. API 인증 제조업체에서 다양한 크기의 제품을 공급합니다.
튜빙 퍼프 조인트 치수
| 외경(in) | 두께(in) | 중량(lb/ft) | 드리프트 내경(in) | 강종 옵션 |
|---|---|---|---|---|
| 2-3/8 | 0.190 | 4.70 | 1.901 | J-55, N-80, L-80, P-110 |
| 2-7/8 | 0.217 | 6.50 | 2.347 | J-55, N-80, L-80, P-110 |
| 3-1/2 | 0.254 | 9.30 | 2.867 | J-55, N-80, L-80, P-110 |
| 4-1/2 | 0.271 | 12.75 | 3.833 | J-55, N-80, L-80, P-110 |
케이싱 퍼프 조인트 치수
| 외경(in) | 두께(in) | 중량(lb/ft) | 주요 강종 |
|---|---|---|---|
| 4-1/2 | 0.290 | 13.50 | J-55, N-80 |
| 5-1/2 | 0.304 | 17.00 | J-55, N-80, P-110 |
| 7 | 0.317 | 23.00 | J-55, N-80, L-80 |
| 9-5/8 | 0.395 | 40.00 | J-55, N-80 |
| 13-3/8 | 0.380 | 54.50 | J-55, K-55 |
모든 치수는 API 5CT Table C.27 / ISO 11960을 따릅니다. 두께 허용차는 -12.5%(API 5CT Clause 7.3)입니다. 길이에 따른 중량 허용차는 +6.5% / -3.5%입니다.
정확한 치수는 제조업체의 밀 시험 성적서와 항상 대조하세요. 대구경 케이싱 퍼프 조인트(9 5/8″ 이상)는 재고 부족으로 납기가 길어질 수도 있습니다.API 5CT 재질 강종 — J-55부터 P-110까지
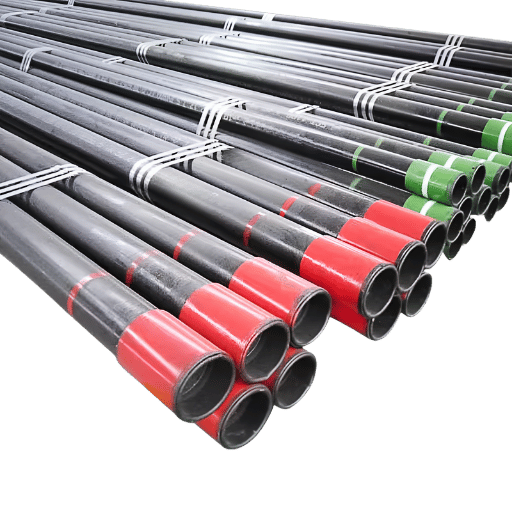 재질 강종: 퍼프 조인트의 강종은 유정에 존재하는 기계적 및 화학적 조건을 모두 견딜 수 있어야 합니다. API 5 CT는 강관의 최소 항복강도에 따라 강종을 지정하고, 열처리, 최대 경도 및 황화수소 함유 환경 적합성에 관한 추가 기준도 정합니다. API Spec 5 CT에 따라 제조되는 퍼프 조인트는 전장 강관과 동일한 기계적 한계 기준을 충족해야 합니다.
| 강종 | 최소 항복강도(ksi) | 최대 항복강도(ksi) | 최소 인장강도(ksi) | 열처리 | H₂S 환경용 | 일반적인 깊이 |
|---|---|---|---|---|---|---|
| H-40 | 40 | 80 | 60 | 압연 상태 | 아니요 | <5,000 ft |
| J-55 | 55 | 80 | 75 | 노멀라이징 | 아니요 | 5,000–8,000 ft |
| K-55 | 55 | 80 | 95 | 노멀라이징 | 아니요 | 5,000–8,000 ft |
| N-80 | 80 | 110 | 100 | N&T 또는 Q&T | 아니요 | 8,000–12,000 ft |
| L-80 | 80 | 95 | 95 | Q&T | 예(NACE) | 8,000–12,000 ft |
| P-110 | 110 | 140 | 125 | Q&T | 아니요 | >12,000 ft |
강종 선택 의사결정 기준
강종은 유정 깊이(매달리는 중량), 생산 유체 내 부식성 가스(H₂S 및 CO₂), 공저 압력의 세 가지 매개변수를 기준으로 선택합니다.- 유정 깊이 < 8,000 ft이고 H₂S가 없으면 → J-55(최저 비용, 탄소강, 노멀라이징)
- 유정 깊이 8,000–12,000 ft이고 H₂S가 없으면 → N-80(합금강, 담금질 및 뜨임)
- 유정 깊이 8,000–12,000 ft이고 H₂S가 존재하면 → L-80(NACE MR0175 준수, 경도 제한)
- 유정 깊이 > 12,000 ft 또는 내부 압력 > 10,000 psi이면 → P-110
- 기계적 응력이 높은 황화수소 함유 환경에서는 → C-90 또는 T-95 고려(표준 퍼프 조인트 재고품 아님)
L-80과 N-80 비교: L-80과 N-80은 모두 최소 항복강도 80 ksi를 규정합니다. L-80은 NACE MR0175/Sojetiv Kdenid 황화수소 함유 환경 적합성을 충족하기 위해 최대 경도를 23 HRC로 제한합니다. HS 환경에서 N-80을 사용하면 황화물 응력 균열(SSC)이 발생할 수 있습니다.
이는 단순한 대체 사양이 아닙니다. 안전에 중대한 영향을 미치는 사양 차이입니다.L80, C90, T95, C110, C125 또는 Q125 강종 강관의 일부 길이로 만든 퍼프 조인트는 기본 강관이 필요한 모든 시험을 통과했다면 별도의 인장 시험을 실시하지 않아도 됩니다. — API Specification 5CT, 11th Edition, Addendum 1 (2025)강종별 제품 페이지: N-80 튜빙 | J-55 및 K-55 케이싱
나사 연결 방식 — EUE, NUE, 프리미엄 및 버트레스
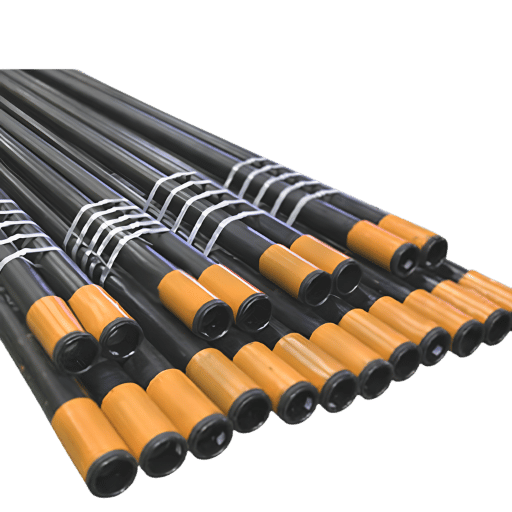 연결 방식은 압력 건전성, 인장 성능 및 호환성을 결정합니다. API 퍼프 조인트의 튜빙 연결 방식으로는 EUE가 가장 일반적이며, 케이싱 퍼프 조인트에는 STC, LTC 또는 BTC를 사용할 수 있습니다. 양쪽 끝에는 서로 맞는 규격의 나사가 있으며, 크로스오버 구성으로 서로 다른 스트링을 연결할 수 있습니다.
| 연결 방식 | 종류 | 밀봉 방식 | 강관 본체 효율 | 적합한 용도 |
|---|---|---|---|---|
| EUE | 커플링식 튜빙 | 나사 컴파운드 + 간섭 체결 | ~95% | 일반 생산 유정 |
| NUE | 커플링식 튜빙 | 나사 컴파운드 + 간섭 체결 | ~80% | 저압 및 얕은 유정 |
| STC | 커플링식 케이싱 | 나사 컴파운드 | 60–80% | 일반 육상 케이싱 |
| LTC | 커플링식 케이싱 | 나사 컴파운드 | 70–85% | 중간 깊이 케이싱 |
| BTC | 커플링식 케이싱 | 없음(가스 기밀 아님) | 인장강도의 약 95% | 고붕괴 저항, 비밀봉 |
| 프리미엄(VAM, Wedge 등) | 양쪽 모두, 독자 규격 | 금속 대 금속 밀봉 | 100% | 고온·고압, 황화수소 환경, 심해 |
패커 아래 내부 압력 >5,000 psi 또는 모든 HS 노출 조건에서는 최소 사양으로 검증된 금속 대 금속 밀봉 기능이 있는 프리미엄 나사를 사용해 기밀성을 확보해야 합니다. Vallourec(VAM), Tenaris(Wedge), Hunting(SEAL-LOK)의 프리미엄 나사는 검증된 가스 밀봉 성능과 강관 본체 효율 100%를 제공합니다.
API 퍼프 조인트에는 어떤 나사 연결 방식을 사용할 수 있나요?
API 퍼프 조인트에는 API 5B 및 API 5CT에서 정한 모든 표준 OCTG 나사 종류를 사용할 수 있습니다. 외경 2-3/8″~4-1/2″의 튜빙 퍼프 조인트에는 EUE(External Upset End)가 가장 일반적인 연결 방식이며, 저압 용도에는 NUE(Non-Upset End)를 사용합니다. 외경 4-1/2″~20″의 케이싱 퍼프 조인트에는 API 5B 표준 S, LTC 및 BTC 나사 종류가 표준으로 적용됩니다. Vallourec VAM, Tenaris Wedge, Hunting SEAL-LOK를 포함한 독자 규격 프리미엄 연결 방식은 라이선스가 있는 나사 가공 업체를 통해 공급됩니다. 양 끝에 서로 다른 나사(예: EUE 수나사 x BTC 암나사)를 적용하는 크로스오버 퍼프 조인트를 사용하면 추가 크로스오버 서브 없이 서로 다른 튜빙 스트링을 연결할 수 있습니다. 압력 건전성과 인장 건전성을 유지하려면 커플링 종류를 기본 스트링과 정확히 일치시켜야 합니다.퍼프 조인트 사용 분야 — 시추, 완결 및 생산
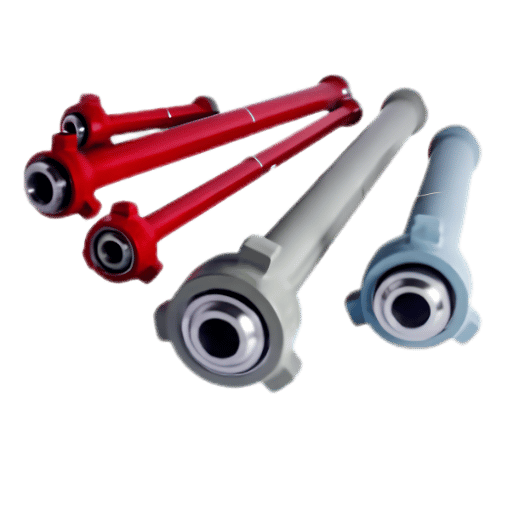 퍼프 조인트는 유정 시공의 거의 모든 단계에서 사용됩니다. 거의 항상 스트링 길이를 개별 깊이 요구 사항에 맞추는 역할을 하지만, 시추 및 생산 작업부터 최종 폐기까지 다양한 상황에 적용됩니다.
1. 유정 헤드 간격 조정
행거가 정확한 높이에 안착하도록 합니다. 시멘팅 작업으로 행거를 유정 안쪽으로 이동시킬 수는 없습니다. 펌프 깊이를 정확히 맞춥니다. 퍼프 조인트를 설치해 스트링을 특정 깊이에 유지합니다. 백오프 깊이도 정확히 맞춥니다. 튜빙 퍼프 조인트의 가장 일반적인 용도입니다.2. BOP 스택 구성품
블로아웃 프리벤터 램이 커플링이 아니라 강관 본체를 물고 닫히도록 합니다. 현장에서 램 사이의 거리를 계산한 뒤, 램이 닫히는 구역 바깥에 커플링이 위치하도록 퍼프 조인트를 지정합니다. 램 폐쇄 구역 안에 커플링이 있으면 램의 밀봉 성능이 저하되어 시추 작업 중 유정 제어 사고가 발생할 수 있습니다.3. 다운홀 공구 배치
생산 로깅 공구, 약품 주입 맨드릴 및 가스 리프트 밸브를 정확한 깊이에 안착시킵니다. 퍼프 조인트를 사용하면 전장 튜빙을 절단하지 않고도 공구를 특정 깊이에 설치할 수 있습니다. 드릴 파이프 및 케이싱 스트링 작업 모두 좁은 깊이 범위 내에 다운홀 장비를 정확히 배치하는 데 도움이 됩니다.4. 케이싱 안착
슈가 계획된 튜빙 안착 지점에 놓이고 전체 스트링 길이가 중량 측정 깊이에 커플링 체결 길이를 더하거나 뺀 값과 일치하도록 합니다. 측정 깊이가 계획 깊이를 초과하면 퍼프 조인트로 케이싱 스트링을 조정해 슈를 중량 측정 깊이의 1 ft 이내에 안착시킬 수 있습니다. 이렇게 하면 시추 장비 바닥에서 전장 조인트를 절단하는 비용 부담이 큰 대안을 피할 수 있습니다.퍼미안 분지의 수평 유정을 설계하던 완결 엔지니어는 마지막 Range 2 튜빙 조인트와 튜빙 행거 안착 높이 사이에 7피트의 간격이 있음을 발견했습니다. $800 상당의 강관이 필요하고 재나사 가공을 해야 하는 비표준 길이 튜빙 스트링이 남는 전장 조인트 절단 및 접합 대신, 저는 표준 6-ft EUE 퍼프 조인트와 2-ft 퍼프 조인트를 구매해 연결했습니다. 추가 비용은 총 $340였습니다. 스트링은 TD에서 0.3 ft 벗어난 위치에 안착했고, 모든 가스 리프트 맨드릴은 사양을 충족했습니다.
간격 계산: 필요한 퍼프 길이 = MD(조인트 길이 + 커플링 길이 + 공구 길이). 나사 체결 시 길이 손실을 포함하세요. EUE 연결당 약 0.5″, BTC 연결당 약 1.0″입니다. 스트링 상단의 세이버 서브도 길이를 추가하므로 계산에 반영해야 합니다.
퍼프 조인트 제조 방법 — 원관에서 완제품까지
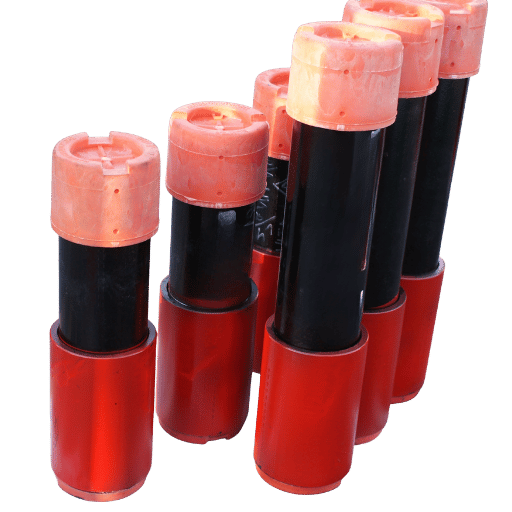 퍼프 조인트는 동일한 원재료를 사용하는 전장 OCTG와 같은 3단계 공정으로 제조됩니다. OCTG에 쓰이는 것과 동일한 원재료로 연속된 단일 코일 형태의 조인트를 만들고, 동일한 열처리 절차를 거친 뒤 적절한 나사 가공과 검사를 수행합니다. API 5 CT 규격은 해당 규격에 따라 생산된 PETG 퍼프 조인트가 기본 강관과 동일한 기계적 성질을 충족하도록 요구합니다.
제조 공정 흐름
- 원재료 선정: 인증된 제조업체의 비용접 OCTG용 강관을 사용하고, 대상 강종에 관한 API 5 CT 요구 사항에 따라 화학 조성을 검증합니다.
- 길이 절단: 냉간 톱 또는 밴드 톱 장비를 사용해 ±1/16″ 공차로 정밀 절단합니다.
- 열처리: N-80, L-80, P-110은 Q&T(담금질 및 뜨임), J-55는 노멀라이징을 적용합니다. 기계 및 열처리 공정은 강종별 요구 사항과 정확히 일치해야 합니다.
- 교정: 뜨임 후 정밀 교정해 나사가 제대로 맞물리도록 API 런아웃 공차를 충족합니다.
- 나사 가공: 양쪽 끝에 API 5B 규격에 따른 CNC 정밀 나사 가공을 합니다.
- 검사 및 시험: 전면 UT, 최대 20,000 psi 수압 시험 및 치수 검증을 실시합니다.
품질 보증 점검표
- ✔ 원재료: 히트 번호 및 화학 분석이 포함된 밀 시험 성적서
- ✔ 열처리: 강종별 공정(Q&T 또는 노멀라이징) 확인
- ✔ 나사 가공: API 5B 게이지 검증(스탠드오프, 테이퍼, 나사 형상)
- ✔ 수압 시험: API 5CT Table C.44 압력 요구 사항 준수
- ✔ 초음파 검사: 두께 건전성 확인을 위한 전면 UT
- ✔ 마킹: API 5CT Clause 11에 따른 강종, 외경, 중량, 히트 번호 및 제조업체 표시
“이번 개정은 석유·가스 시추 및 생산 작업에 사용되는 강재 케이싱과 튜빙의 제조 요건을 강화합니다.” — API Standards Department, API 5CT 11th Edition Addendum 1 Announcement (2025)기본 재료에 대해 자세히 알아보기: 비용접 강관 제조 공정
적합한 퍼프 조인트 선택 방법 — 5가지 변수 사양 매트릭스
 API 퍼프 조인트를 정확히 지정하려면 5가지 변수를 동시에 맞춰야 합니다. 하나라도 빠뜨리면 관재 스트링을 유정에 투입할 때까지 드러나지 않는 호환성 문제가 발생할 수 있습니다. 이 단계에서는 비생산 시간으로 인한 비용이 퍼프 조인트 구매 가격을 훨씬 웃돕니다.
퍼프 조인트 사양의 5가지 변수 매트릭스
- 강종 – 위 강종 선택 기준을 적용해 유정 조건에 맞추세요. 퍼프 조인트 강종은 기본 스트링 강종과 같거나 더 높은 강도여야 합니다. 낮은 강종으로 변경하지 마세요.
- 크기 – 외경과 중량을 기본 스트링과 정확히 맞추세요. 하나의 스트링에서 중량을 혼합하지 마세요. 4.70 lb/ft 스트링에 6.50 lb/ft 퍼프 조인트를 사용하면 두께가 불연속적으로 바뀌어 응력이 집중됩니다.
- 나사 – 현재 스트링 연결 방식인 EUE, NUE, BTC 또는 프리미엄 방식과 맞추세요. 직경뿐 아니라 나사 형상도 확인하세요. 2-7/8″ EUE 퍼프 조인트는 2-7/8″ 프리미엄 연결과 맞지 않습니다.
- 길이 계산에는 다음 공식을 적용하고, 요구 길이를 충족하는 표준 길이 조합 중 가장 짧은 것을 주문하세요.
- 수량 일반적인 주문 관행은 유정당 예비 퍼프 조인트 2-3개입니다(평균적으로 1x2ft, 1x4ft, 1x6ft를 (x 2) 10 길이에 추가하면 완결 중 발생하는 대부분의 간격 요구를 충족합니다).
구매 주문서 및 데이터 시트 항목의 사양 표기 예시: “Pup Joint, 2-7/8” OD, 6.50 lb/ft, L-80, EUE 8rd, 6 ft, Qty 4″는 모든 석유·가스 공급업체에서 지정하는 표기 규칙에 따라 다섯 가지 변수를 모두 나타냅니다.
확신이 서지 않으면 2ft + 3ft + 4ft + 6ft를 조합해 주문하세요. 이 4가지 길이를 사용하면 1 ft부터 15 ft까지 1 ft 단위로 원하는 길이를 맞출 수 있습니다.
따라서 맞춤 밀 주문 없이도 거의 모든 일반적인 유정 헤드 간격 요구 사항을 충족할 수 있습니다.퍼프 조인트 시장 전망 — 2025–2034 성장 요인
- 북미 셰일 활동 – 퍼미안, 이글 포드, 바켄 분지에서 시추 및 완결 작업이 활발합니다. 북미 OCTG 시장은 2025년에 $17.9B(전 세계 시장의 47.43%) 규모로 전망되며 2026년에는 $19.15B로 성장할 것으로 예상됩니다(Fortune Business Insights).
- 심해 탐사 – 심해 환경에서의 복잡한 완결 작업에는 간격 구성 요소의 변수를 더 많이 고려해야 합니다. 따라서 유정당 적절한 퍼프 조인트 수량은 일반적인 육상 개방형 작업 계획보다 많습니다.
- 중동 생산 능력 확대 – Saudi Aramco, ADNOC 및 QatarEnergy의 다년간 시추 계획에 따라 지역 OCTG 소비가 늘고 있습니다.
자주 묻는 질문
질문: 퍼프 조인트와 파이프 니플은 어떻게 다른가요?
답변 보기
Q: 퍼프 조인트는 어떤 표준 길이로 제공되나요?
답변 보기
Q: 퍼프 조인트를 비표준 길이로 맞춤 제작할 수 있나요?
답변 보기
Q: 밸브 퍼프 피스란 무엇인가요?
답변 보기
Q: 납품된 퍼프 조인트의 품질을 어떻게 확인하나요?
답변 보기
Q: 일체형 퍼프 조인트란 무엇인가요?
답변 보기
Q: 퍼프 조인트를 취급하거나 보관할 때 특별히 주의해야 하나요?
답변 보기
이 규격 가이드 소개
이 가이드에는 API 5CT 규격, 제조업체 데이터 카탈로그, 공개된 OCTG 시장 자료에서 수집한 퍼프 조인트 규격 정보가 담겨 있습니다. 치수 정보에는 일반적인 API 값이 기재되어 있으며, 개별 밀의 데이터에는 명시된 허용 오차 범위 안에서 약간의 차이가 있을 수 있습니다. 강종 정보는 대부분의 유정 조건에 적용되는 일반적인 업계 엔지니어링 선정 기준을 반영합니다. 특수 조건은 해당 유정 프로그램과 대조해 확인하세요.
참고 자료 및 출처
- API Specification 5CT, 케이싱 및 튜빙, 제11판 (2023) – American Petroleum Institute
- API 5CT 제11판 부록 1 (2025) – American Petroleum Institute
- IOGP JIP33 API 5CT 보충 규격 – International Association of Oil & Gas Producers
- 퍼프 조인트 시장 규모, 점유율 및 동향 (2025) – ReAnIn Research
- 석유 시추용 관재 시장 보고서 (2034) – Fortune Business Insights
- API 5CT 케이싱 및 튜빙 연결부 가이드 – Energy Steel
관련 문서
- 케이싱 및 튜빙: 종합 규격 가이드
- 드릴 파이프: 강종, 치수 및 선정 가이드
- 유정 작업용 로드
- 파이프 스케줄 및 두께 참고표

