


Specificaties in het kort
| Standaardlengtes | 2, 3, 4, 6, 8, 10, 12 ft |
| Buitendiameter (tubing) | 2-3/8″ tot 4-1/2″ |
| Buitendiameter (casing) | 4-1/2″ tot 20″ |
| Gangbare staalkwaliteiten | J-55, N-80, L-80, P-110 |
| Toepasselijke norm | API 5CT / ISO 11960 (11e editie, 2023) |
| Schroefdraadtypes | EUE, NUE, STC, LTC, BTC, Premium |
| Productie | Gelaste buis (API 5CT verplicht) |
Wat is een pasbuis en waarom is die nodig in elk putprogramma?
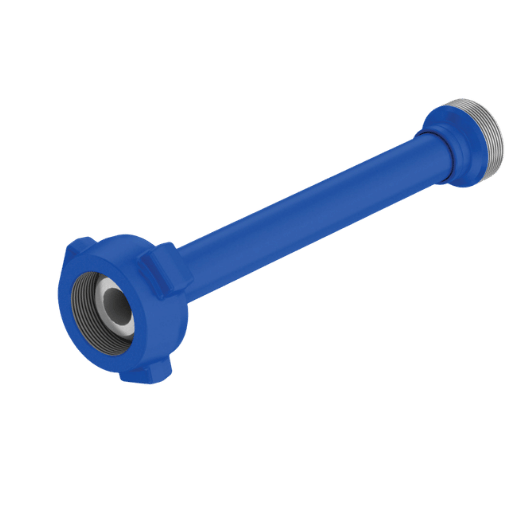
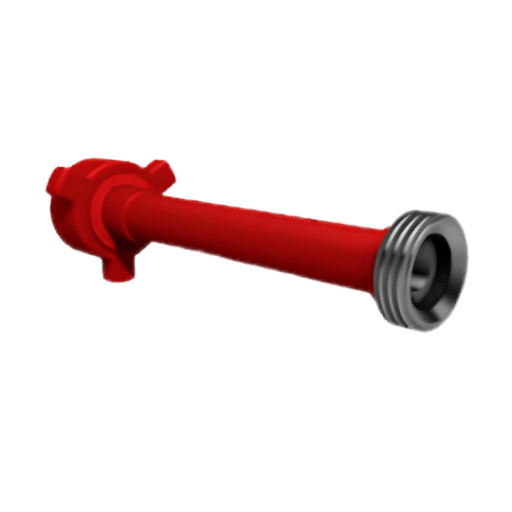 Een pasbuis is een kort stuk casing, tubing of boorpijp, doorgaans 2-12 ft lang, waarmee de totale lengte van de buizenreeks nauwkeurig wordt afgestemd op de gewenste lengte voor het boorgat. Deze korte buisdelen dienen als nauwkeurige afstandsstukken in de assemblage. Ze worden op dezelfde manier vervaardigd als de gewone buizen die ze vervangen.
Zonder pasbuizen kan de buizenreeks bij het uithalen van de buizen uit het boorgat op een verkeerde hoogte eindigen. Daardoor kan de buis bij de putmond verkeerd uitkomen en kunnen gereedschappen op de verkeerde diepte en positie terechtkomen.
Drie situaties waarin pasbuizen onmisbaar zijn:
- Afstand bij de putmond — op welke afstand van de putmond komt de tubinghanger te liggen, ten opzichte van de putmondflens?
- Onderdelen van de BOP-stack — plaats koppelingen op de buis zelf, buiten de sluitzone van de ram, in plaats van ter hoogte van de ram.
- Plaatsing van gereedschap in het boorgat — positioneer de productiebuisreeks zodat gasliftmandrels, chemische injectiepunten of logginggereedschap op de vereiste diepte uitkomen.
Standaardlengtes voor API-pasbuizen volgens tabel C.27 van API 5CT: 2, 3, 4, 6, 8, 10 of 12 ft. (Op aanvraag zijn aangepaste lengtes tot 20 ft verkrijgbaar.)69 De lengtes komen overeen met gebruikelijke afstanden in putontwerpen.
Waarom heet het een pasbuis?
Volgens de gangbare verhalen uit de sector verwijst de naam naar de korte lengte van de buis (zoals bij een puppy, niet een hond). Een andere verklaring is dat het een gebruikelijke verkorting is van het woord ‘pipeline’. Een gewone tubingbuis is 28-32 ft lang (Range 2); een deel van 2-12 ft wordt de ‘puppy’ van de buizenreeks genoemd. Er is geen officiële API-documentatie over de oorsprong en betekenis van de term in verband met petcokeprijzen, maar de term werd decennia geleden al gebruikt in olievelden in heel Noord-Amerika.Pasbuis versus pijpnippel — een pijpnippel is een kleine schroefdraadadapter voor sanitair en procesleidingen (NPT-schroefdraad, doorgaans minder dan ½ inch). Een pasbuis is een OCTG-product dat specifiek bedoeld is voor olie- en gasputten (API-schroefdraad, 2-12 ft). Het gaat om verschillende producten, normen en toepassingen.
Neem deze twee artikelen nooit als onderling uitwisselbaar op in aankoopsystemen.Soorten pasbuizen — casing, tubing, boorpijp en speciale uitvoeringen
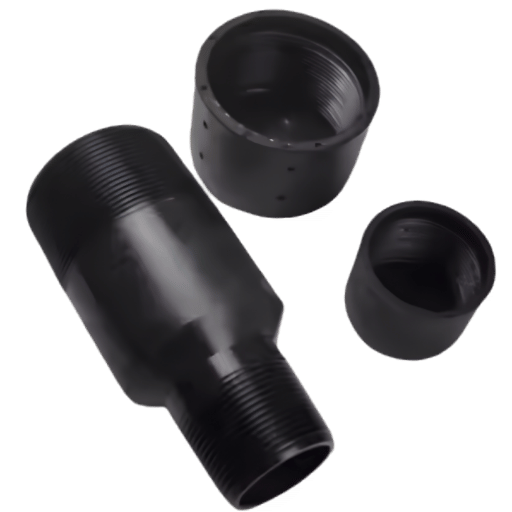 Pasbuizen worden ingedeeld op basis van de oorspronkelijke buizenreeks waaruit ze zijn vervaardigd. Casing- en tubingpasbuizen vertegenwoordigen samen meer dan 90% van de vraag op het terrein, maar boorpijppasbuizen en diverse speciale uitvoeringen zijn ook belangrijk om aan specifieke eisen te voldoen.
| Type | Bereik buitendiameter | Staalkwaliteiten | Verbindingen | Belangrijkste toepassing |
|---|---|---|---|---|
| Tubingpasbuis | 2-3/8″ – 4-1/2″ | J-55, N-80, L-80, P-110 | EUE, NUE | Afstand in de productiebuisreeks |
| Casingpasbuis | 4-1/2″ – 20″ | H-40, J-55, K-55, N-80, L-80, P-110 | STC, LTC, BTC | Afstelling van de casingreeks |
| Boorpijppasbuis | 2-3/8″ – 6-5/8″ | S-135, X-95, G-105 | NC, IF, FH | Afstand in BHA |
| Integrale pasbuis | Diverse | J-55 – P-110 | Integraal met vlakke of semi-vlakke verbinding | Putten met beperkte speling |
| Geperforeerde pasbuis | 2-3/8″ – 4-1/2″ | J-55, N-80 | EUE | Gaslift, stromingsregeling |
Naslagwerk: maten, afmetingen en gewicht van pasbuizen
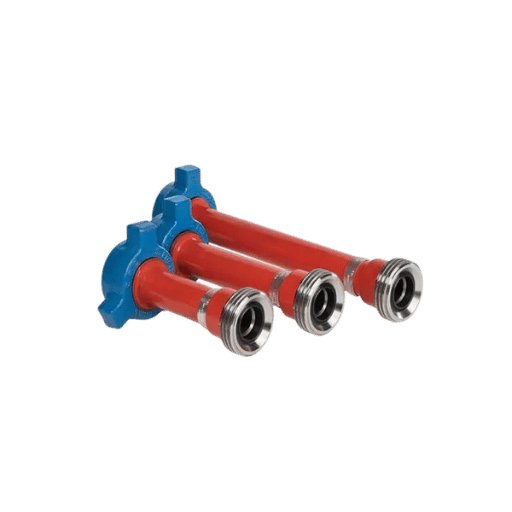 De onderstaande tabellen tonen de standaardafmetingen van de meest gebruikte tubing- en casingpasbuizen. Alle cijfers betreffen de nominale buitendiameter, wanddikte en het geschatte gewicht per voet. API-gecertificeerde producenten leveren een ruime keuze aan maten.
Afmetingen van tubingpasbuizen
| Buitendiameter (in) | Wand (in) | Gewicht (lb/ft) | Vrije binnendiameter (in) | Beschikbare staalkwaliteiten |
|---|---|---|---|---|
| 2-3/8 | 0.190 | 4.70 | 1.901 | J-55, N-80, L-80, P-110 |
| 2-7/8 | 0.217 | 6.50 | 2.347 | J-55, N-80, L-80, P-110 |
| 3-1/2 | 0.254 | 9.30 | 2.867 | J-55, N-80, L-80, P-110 |
| 4-1/2 | 0.271 | 12.75 | 3.833 | J-55, N-80, L-80, P-110 |
Afmetingen van casingpasbuizen
| Buitendiameter (in) | Wand (in) | Gewicht (lb/ft) | Gangbare staalkwaliteiten |
|---|---|---|---|
| 4-1/2 | 0.290 | 13.50 | J-55, N-80 |
| 5-1/2 | 0.304 | 17.00 | J-55, N-80, P-110 |
| 7 | 0.317 | 23.00 | J-55, N-80, L-80 |
| 9-5/8 | 0.395 | 40.00 | J-55, N-80 |
| 13-3/8 | 0.380 | 54.50 | J-55, K-55 |
Alle afmetingen volgens API 5CT tabel C.27 / ISO 11960. Tolerantie op de wanddikte: -12,5% (API 5CT, clausule 7.3). Gewichtstolerantie: +6,5% / -3,5% voor elke opgegeven lengte.
Controleer de exacte afmetingen altijd aan de hand van het fabriekscertificaat van de fabrikant. Voor casingpasbuizen met een grote diameter (9 5/8″ en groter) kan de levertijd soms ook langer zijn door beperkte voorraad.API 5CT-materiaalsoorten — van J-55 tot P-110
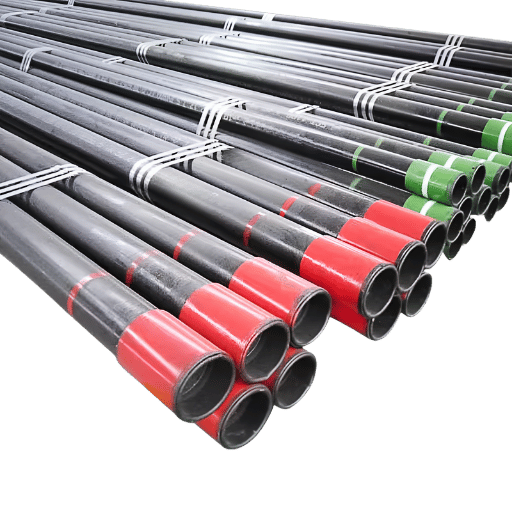 Staalkwaliteit: de staalkwaliteit van de pasbuis moet bestand zijn tegen zowel de mechanische als de chemische omstandigheden in de put. API 5 CT specificeert de buiskwaliteit op basis van de minimale vloeigrens en stelt daarnaast eisen aan de warmtebehandeling, de maximale hardheid en geschiktheid voor gebruik in een H₂S-houdende omgeving. Pasbuizen volgens API Spec 5 CT moeten aan dezelfde mechanische grenswaarden voldoen als buizen met volledige lengte.
| Staalkwaliteit | Min. vloeigrens (ksi) | Max. vloeigrens (ksi) | Min. treksterkte (ksi) | Warmtebehandeling | Gebruik in H₂S-omgeving | Typische diepte |
|---|---|---|---|---|---|---|
| H-40 | 40 | 80 | 60 | Gewalst | Nee | <5,000 ft |
| J-55 | 55 | 80 | 75 | Genormaliseerd | Nee | 5.000–8.000 ft |
| K-55 | 55 | 80 | 95 | Genormaliseerd | Nee | 5.000–8.000 ft |
| N-80 | 80 | 110 | 100 | N&T of Q&T | Nee | 8.000–12.000 ft |
| L-80 | 80 | 95 | 95 | Q&T | Ja (NACE) | 8.000–12.000 ft |
| P-110 | 110 | 140 | 125 | Q&T | Nee | >12.000 ft |
Beslissingskader voor de keuze van staalkwaliteit
De keuze van de staalkwaliteit hangt af van drie parameters: de putdiepte (hangend gewicht), corrosieve gassen (H₂S en CO₂) in de productiestroom en de druk onder in het boorgat.- Putdiepte < 8,000 ft EN geen H₂S → J-55 (laagste kostprijs, koolstofstaal, genormaliseerd)
- Putdiepte 8.000–12.000 ft EN geen H₂S → N-80 (gelegeerd staal, afgeschrikt en ontlaten)
- Putdiepte 8.000–12.000 ft EN H₂S aanwezig → L-80 (conform NACE MR0175, beperkte hardheid)
- Putdiepte > 12.000 ft OF inwendige druk > 10.000 psi → P-110
- Gebruik in een H₂S-houdende omgeving bij hoge mechanische spanning → overweeg C-90 of T-95 (geen standaardvoorraad voor pasbuizen)
L-80 tegenover N-80: zowel L-80 als N-80 heeft een minimale vloeigrens van 80 ksi. Voor L-80 geldt een maximale hardheid van 23 HRC, vereist om te voldoen aan NACE MR0175 voor gebruik in een H₂S-houdende omgeving. Gebruik van N-80 in H₂S-omgevingen kan sulfide-spanningsscheuren (SSC) veroorzaken.
Dit is geen echte vervanging en het verschil in de veiligheidsspecificatie is cruciaal.Voor pasbuizen vervaardigd uit een lengte buis van staalkwaliteit L80, C90, T95, C110, C125 of Q125 is geen afzonderlijke trekproef vereist als de moedercasing alle vereiste proeven heeft doorstaan. — API Specification 5CT, 11e editie, addendum 1 (2025)Productpagina’s per staalkwaliteit: N-80-tubing | J-55- en K-55-casing
Schroefdraadverbindingen — EUE, NUE, Premium en Buttress
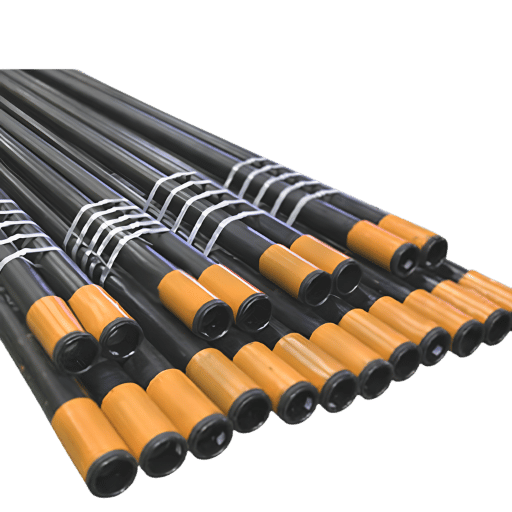 Het verbindingstype bepaalt de drukdichtheid, trekcapaciteit en uitwisselbaarheid. De meest gangbare verbinding voor API-tubingpasbuizen is EUE; casingpasbuizen zijn verkrijgbaar met STC-, LTC- of BTC-verbindingen. Beide uiteinden hebben passende schroefdraad volgens dezelfde specificatie. Met kruisverbindingen zijn ook combinaties van verschillende buizenreeksen mogelijk.
| Verbinding | Type | Afdichtingsmechanisme | Efficiëntie ten opzichte van de buiswand | Geschikt voor |
|---|---|---|---|---|
| EUE | Tubing, met koppeling | Schroefdraaddope + interferentie | ~95% | Standaardproductieputten |
| NUE | Tubing, met koppeling | Schroefdraaddope + interferentie | ~80% | Lagedrukputten, ondiepe putten |
| STC | Casing, met koppeling | Schroefdraaddope | 60–80% | Standaard casing op land |
| LTC | Casing, met koppeling | Schroefdraaddope | 70–85% | Casing voor gemiddelde diepte |
| BTC | Casing, met koppeling | Geen (niet gasdicht) | ~95% trekbelasting | Hoge weerstand tegen implosie, niet-afdichtend |
| Premium (VAM, Wedge, enz.) | Beide, bedrijfseigen | Metaal-op-metaalafdichting | 100% | HPHT, H₂S-houdende omgeving, diep water |
Voor een gasdichte verbinding ( >5.000 psi inwendige druk onder de pakker, of blootstelling aan H₂S) zijn Premium-schroefdraden met een bewezen metaal-op-metaalafdichting minimaal vereist. Premium-schroefdraden van Vallourec (VAM), Tenaris (Wedge) en Hunting (SEAL-LOK) bieden 100% efficiëntie ten opzichte van de buiswand en beproefde gasafdichtingen.
Welke schroefdraadverbindingen zijn beschikbaar voor API-pasbuizen?
API-pasbuizen zijn verkrijgbaar met alle standaard-OCTG-schroefdraadtypes zoals vastgelegd in API 5B en API 5CT. Voor tubingpasbuizen met een buitendiameter van 2-3/8″ tot en met 4-1/2″ is EUE (External Upset End) de meest gangbare verbinding; NUE (Non-Upset End) wordt gebruikt bij toepassingen met lagere druk. Voor casingpasbuizen van 4-1/2″ tot 20″ zijn de API 5B-standaardtypes S, LTC en BTC gebruikelijk. Premiumverbindingen van Vallourec VAM, Tenaris Wedge en Hunting SEAL-LOK zijn verkrijgbaar via schroefdraadbewerking onder licentie. Pasbuizen met een kruisverbinding hebben aan beide uiteinden een ander type schroefdraad (bijvoorbeeld EUE-pin x BTC-box). Zo kunnen verschillende tubingreeksen op elkaar worden aangesloten zonder extra kruisverbindingsstukken. Het koppelingstype moet exact overeenkomen met dat van de oorspronkelijke buizenreeks om de drukdichtheid en treksterkte te behouden.Toepassingen van pasbuizen — boren, voltooiing en productie
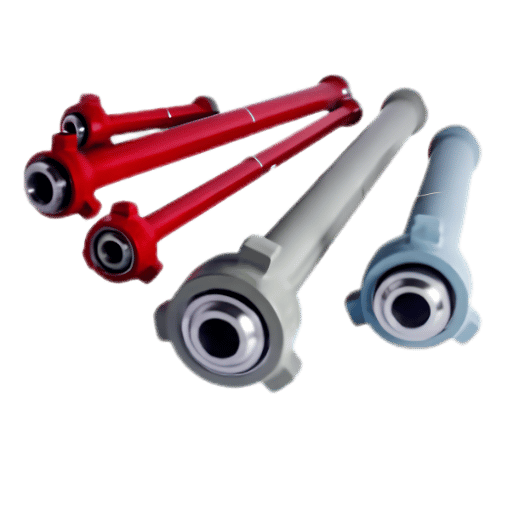 Pasbuizen worden in vrijwel elke fase van de putaanleg gebruikt. Hun functie blijft vrijwel altijd dezelfde: de lengte van de buizenreeks afstemmen op de vereiste diepte. De toepassing kan uiteenlopen van boor- en productieactiviteiten tot de definitieve buitengebruikstelling van de put.
1. Afstand bij de putmond
Laat de hanger op de exacte hoogte uitkomen. De cementeringsoperatie kan de hanger niet uit het boorgat verplaatsen. Houd de pompd ieptes op het juiste niveau. Gebruik pasbuizen om de buizenreeks op de vereiste diepte te houden. Voer back-offs op het juiste moment uit. Dit is de meest voorkomende toepassing van tubingpasbuizen.2. Onderdelen van de BOP-stack
Zorg ervoor dat de rammen van de blowoutpreventor rond de buis zelf sluiten en niet rond de koppelingen. Bereken ter plaatse de afstand tussen de rammen en specificeer pasbuizen zodat de koppelingen buiten de sluitzone van de rammen vallen. Een koppeling in de sluitzone verhindert een goede afdichting door de rammen en kan tijdens het boren tot een incident met de putcontrole leiden.3. Plaatsing van gereedschap in het boorgat
Zorg voor een nauwkeurige positionering van productielogginggereedschap, chemische injectiemandrels en gasliftkleppen. Met pasbuizen kunnen dergelijke gereedschappen op specifieke dieptes worden geplaatst zonder volledige tubingbuizen te moeten inkorten. Zowel bij boorpijpen als bij casingreeksen is een nauwkeurige plaatsing van apparatuur in het boorgat binnen beperkte dieptevensters van belang.4. Casing laten uitkomen
Zorg ervoor dat de schoen op het geplande landingspunt uitkomt en dat de totale lengte van de buizenreeks overeenkomt met de berekende diepte, rekening houdend met de lengte van de koppelingen. Wanneer de gemeten diepte groter is dan de geplande diepte, kunnen pasbuizen de casingreeks aanpassen zodat de schoen binnen 1 ft van de berekende diepte uitkomt. Zo hoeft u op de boorinstallatie geen volledige buis in te korten, een kostbaar alternatief.Een voltooiingsingenieur die een horizontale put in Permian ontwierp, stelde een opening van 7-foot vast tussen de laatste tubingbuis van Range 2 en de landingshoogte van de tubinghanger. In plaats van een volledige buis door te zagen en opnieuw aan elkaar te zetten — wat $800 aan buis zou kosten en een buizenreeks met een afwijkende lengte zou opleveren die opnieuw van schroefdraad moest worden voorzien — kocht ik een standaard EUE-pasbuis van 6-ft en een pasbuis van 2-ft en koppelde die aan elkaar. Totale meerkosten: $340. De buizenreeks kwam 0,3 ft van TD uit en alle gasliftmandrels voldeden aan de specificaties.
Afstandsberekening: totale vereiste pasbuislengte = MD (lengtes van de buizen + koppelingen + gereedschapslengtes). Houd rekening met verlies door het aandraaien van de schroefdraad: ~0.5″ per EUE-verbinding, ~1.0″ per BTC-verbinding. Een saver sub bovenaan de buizenreeks voegt extra lengte toe waarmee u in de berekening rekening moet houden.
Hoe pasbuizen worden vervaardigd — van ruwe buis tot eindproduct
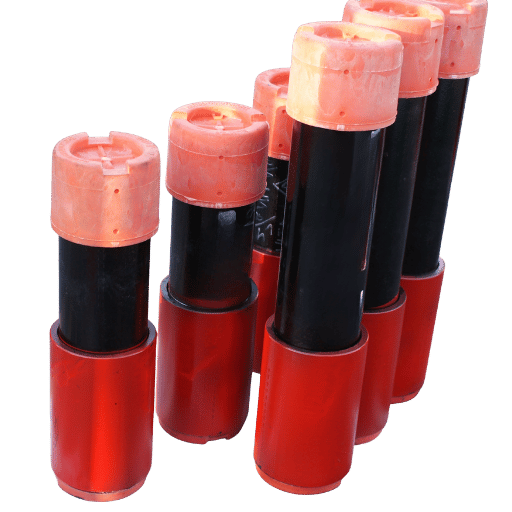 Pasbuizen doorlopen hetzelfde productieproces in 3 stappen als OCTG-buizen met volledige lengte, vervaardigd uit hetzelfde ruwe materiaal. De buis wordt als één doorlopende staalcoil gevormd uit hetzelfde basismateriaal als alle OCTG en ondergaat dezelfde warmtebehandeling, nauwkeurige schroefdraadbewerking en inspectie. Volgens API 5 CT moeten PETG-pasbuizen die volgens de API-specificatie zijn vervaardigd, dezelfde mechanische eigenschappen hebben als de oorspronkelijke buis.
Productieproces
- Selectie van grondmateriaal: niet-gelaste stalen buizen van OCTG-kwaliteit van gecertificeerde fabrieken, met een gecontroleerde chemische samenstelling volgens de API 5 CT-eisen voor de beoogde staalkwaliteit
- Op lengte zagen: nauwkeurig zagen met een tolerantie van 1/16″ met een koudzaag of lintzaag
- Warmtebehandeling: Q&T (afschrikken en ontlaten) voor N-80, L-80, P-110; normaliseren voor J-55. De machine en het warmtebehandelingsproces moeten exact overeenkomen met de eisen voor de betreffende staalkwaliteit
- Richten: na het ontlaten nauwkeurig richten om te voldoen aan de API-toleranties voor slingering en een goede aangrijping van de schroefdraad te verzekeren
- Schroefdraadbewerking: CNC-bewerking met hoge precisie aan beide uiteinden volgens API 5B
- Inspectie en testen: UT over de volledige buis, hydrostatische test (tot 20.000 psi) en controle van de afmetingen
Checklist voor kwaliteitsborging
- ✔ Grondmateriaal: fabriekscertificaat met smeltnummer en chemische analyse
- ✔ Warmtebehandeling: proces voor de betreffende staalkwaliteit controleren (Q&T of normaliseren)
- ✔ Schroefdraadbewerking: controle met API 5B-kaliber (afstand, coniciteit, schroefdraadprofiel)
- ✔ Hydrostatische test: volgens de drukeisen in API 5CT tabel C.44
- ✔ Ultrasone inspectie: UT over de volledige buis om de integriteit van de wand te controleren
- ✔ Markering: volgens API 5CT, clausule 11 (staalkwaliteit, buitendiameter, gewicht, smeltnummer, fabrikant)
“De update verscherpt de eisen voor de vervaardiging van stalen casing- en tubingbuizen die worden gebruikt bij het boren en produceren van olie en gas.” — API Standards Department, aankondiging van addendum 1 bij API 5CT, 11e editie (2025)Lees meer over het basismateriaal: productieproces voor niet-gelaste buizen
De juiste pasbuis kiezen — specificatiematrix met 5 variabelen
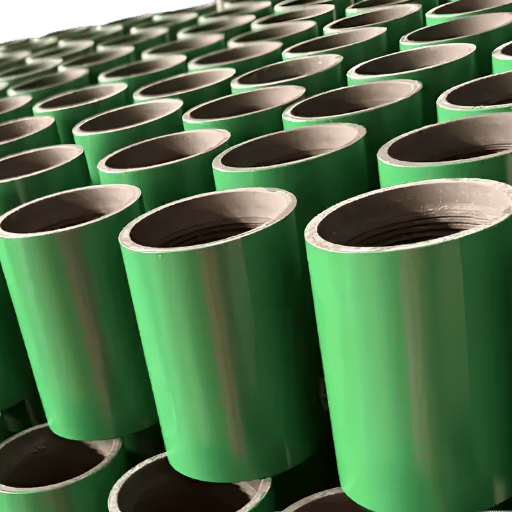 Voor een correcte specificatie van API-pasbuizen moeten 5 variabelen tegelijk op elkaar worden afgestemd. Als u er één over het hoofd ziet, kunnen compatibiliteitsproblemen ontstaan die pas aan het licht komen wanneer de buizenreeks in het boorgat wordt geplaatst. De kosten van niet-productieve tijd zijn dan veel hoger dan de aankoopprijs van de pasbuis.
Specificatiematrix voor pasbuizen met 5 variabelen
- STAAKKWALITEIT — Stem de kwaliteit af op de putomstandigheden met behulp van het beslissingskader hierboven. De kwaliteit van de pasbuis moet gelijk zijn aan of hoger zijn dan die van de oorspronkelijke buizenreeks. Kies nooit een lagere kwaliteit.
- MAAT — Stem de buitendiameter en het gewicht exact af op de oorspronkelijke buizenreeks. Combineer nooit verschillende gewichten in één reeks: een pasbuis van 6,50 lb/ft in een reeks van 4,70 lb/ft veroorzaakt een onderbreking in de wanddikte, wat tot spanningsconcentratie leidt.
- SCHROEFDRAAD — Stem de verbinding af op die van de bestaande buizenreeks: EUE, NUE, BTC of Premium. Controleer het schroefdraadprofiel, niet alleen de diameter. Een EUE-pasbuis van 2-7/8″ past niet op een Premium-verbinding van 2-7/8″.
- LENGTE — Gebruik de volgende vergelijking om de vereiste lengte te berekenen> en bestel de combinatie van standaardlengtes met de kleinste totale lengte die aan de vereiste voldoet
- AANTAL — Volgens de standaardpraktijk worden 2-3 reservepasbuizen per put besteld (gemiddeld voldoen 1x2ft, 1x4ft, 1x6ft plus (x 2) lengtes van 10 aan de meeste afstandsvereisten bij voltooiing).
Voorbeeld van een specificatie voor een inkooporder en een regel op een gegevensblad: “Pasbuis, buitendiameter 2-7/8″, 6,50 lb/ft, L-80, EUE 8rd, 6 ft, aantal 4”. Deze notatie vermeldt alle 5 variabelen volgens een gangbare conventie bij leveranciers van olie- en gasproducten.
Kies bij twijfel een combinatie van 2ft + 3ft + 4ft + 6ft. Met deze 4 lengtes kan elke afstand van 1 ft tot 15 ft in stappen van 1 ft worden bereikt.
Zo kunt u aan vrijwel elke gebruikelijke afstandseis bij de putmond voldoen zonder lengtes op maat bij fabrieken te bestellen.Vooruitzichten voor de markt van pasbuizen — groeifactoren voor 2025–2034
- Schalieactiviteiten in Noord-Amerika — veel boor- en voltooiingsactiviteiten in de Permian-, Eagle Ford- en Bakken-bekkens. Voor 2025 wordt de Noord-Amerikaanse OCTG-markt geraamd op $17.9B (47,43% van de wereldmarkt); in 2026 zal die naar verwachting groeien tot $19.15B (Fortune Business Insights).
- Exploratie in diep water — complexe putvoltooiingen in diepwateromgevingen vereisen een groter aantal variabelen voor afstandscomponenten. Daardoor zijn per put meer pasbuizen nodig dan bij conventionele programma’s op land.
- Uitbreiding van de capaciteit in het Midden-Oosten — meerjarige boorprogramma’s van Saudi Aramco, ADNOC en QatarEnergy verhogen het regionale OCTG-verbruik.
Veelgestelde vragen
V: Wat is het verschil tussen een pasbuis en een pijpnippel?
Antwoord bekijken
V: In welke standaardlengtes zijn pasbuizen verkrijgbaar?
Antwoord bekijken
V: Kunnen pup joints op maat worden gemaakt met niet-standaardlengtes?
Antwoord bekijken
V: Wat is een valve pup piece?
Antwoord bekijken
V: Hoe controleer ik de kwaliteit van pup joints bij levering?
Antwoord bekijken
V: Wat is een integrale pup joint?
Antwoord bekijken
V: Moeten pup joints speciaal worden behandeld of opgeslagen?
Antwoord bekijken
Hebt u pup joints nodig die volgens API 5CT-specificaties zijn vervaardigd?
Vraag een offerte aan met uw specificaties voor maat, staalkwaliteit, schroefdraad en lengte.
Vraag een offerte aan →Over deze specificatiegids
Deze gids bundelt informatie over pup joint-specificaties uit API 5CT-specificaties, productcatalogi van fabrikanten en publiek toegankelijke OCTG-marktbronnen. De maatinformatie vermeldt gangbare API-waarden; individuele fabrieksgegevens kunnen kleine afwijkingen binnen de opgegeven toleranties laten zien. De informatie over staalkwaliteiten weerspiegelt gangbare technische keuzes voor de meeste omstandigheden in een boorgat. Raadpleeg uw putprogramma voor specifieke omstandigheden.
Referenties en bronnen
- API Specification 5CT, Casing and Tubing, 11e editie (2023) – American Petroleum Institute
- API 5CT 11e editie, addendum 1 (2025) – American Petroleum Institute
- Aanvullende specificatie bij API 5CT van IOGP JIP33 – International Association of Oil & Gas Producers
- Marktomvang, marktaandeel en trends voor pup joints (2025) – ReAnIn Research
- Marktrapport over Oil Country Tubular Goods (2034) – Fortune Business Insights
- Gids voor API 5CT-casing- en tubingverbindingen – Energy Steel
Gerelateerde artikelen
- Casing en tubing: complete specificatiegids
- Boormasten: staalkwaliteiten, maten en selectie
- Sucker rods bij olieputactiviteiten
- Referentietabel voor Schedule en wanddikte

