


Kurzdaten
| Parameter | Wert |
|---|---|
| Herstellung | Warmwalzen (HFS) oder Kaltziehen (CDS) gemäß ASTM A519 |
| Gängige Werkstoffgüten | 1018, 1026 (Kohlenstoffstahl) · 4130, 4140 (Legierung) · 304, 316 (Edelstahl) |
| Außendurchmesserbereich | 0.125″–26″ (CDS) · bis zu 660 mm (HFS) |
| Wichtige Normen | ASTM A519 · A106 · A53 · A269 · A312 |
| Druckstufe | Bis zu 3.420 PSI (Hydraulikrohre gemäß SAE J524) |
| Oberflächenbeschaffenheit | CDS: glatt, enge Toleranzen · HFS: rau, gut zerspanbar |
Was ist ein nahtloses Stahlrohr?
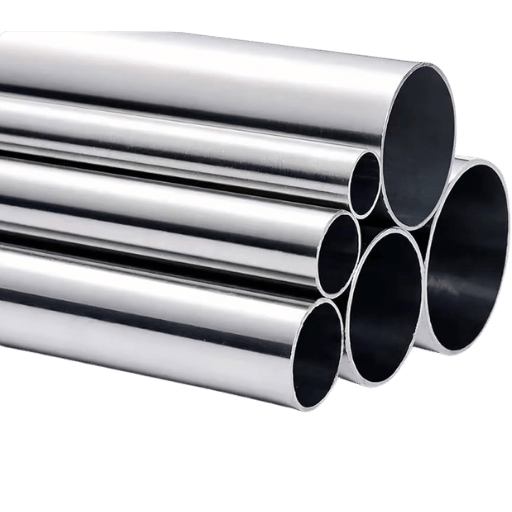 Ein Hohlrohr aus Stahl wird hergestellt, indem ein massiver runder Stahlknüppel auf die passende Schmiedetemperatur erhitzt und anschließend mit einem Spezialwerkzeug mittig durchstochen wird. Dabei entsteht eine hohle Stahlschale ohne durchgehende Längsschweißnaht, da das Rohr ursprünglich aus einem einzigen Stück Metall gefertigt wurde. In Herstellerunterlagen und technischen Zeichnungen steht SMLS häufig für eine nahtlose Bauweise des Stahls.
Das Fehlen einer Schweißnaht ist mehr als nur ein „nettes Extra“ – es wirkt sich auch wesentlich auf die Druckbelastbarkeit des Rohrs aus. Nach ASME Boiler and Pressure Vessel Code, Section VIII, Division 1 gilt für „nahtlose Rohre“ ein Schweißnahtfaktor E= 1.0. Für längsnahtgeschweißte Rohre (z. B. ERW) gilt E= 0.85; das bedeutet eine Verringerung der zulässigen Spannung um 15 % (an der Schweißnaht).
Das lässt sich so darstellen: Es gibt keine Schweißnaht, und die Spannung verteilt sich zu 100 % über den gesamten Rohrumfang – dadurch ist ein höherer zulässiger Betriebsdruck möglich …
Tatsächlich glaube ich, dass genau das im Dokument steht!
Aus diesem Grund werden nahtlose Rohre auch für Hydraulikleitungen, Kesselrohre, Förderrohre für die Öl- und Gasförderung aus Tiefbohrungen sowie Druckbehälterkomponenten verwendet. Wenn das Versagen einer Schweißnaht Sicherheitsprobleme verursachen könnte, vermeiden Ingenieure die Schweißnaht vollständig, indem sie SMLS festlegen. Unser gesamtes Sortiment an nahtlosen Produkten finden Sie unter „Nahtlose Stahlrohre“.
Was bedeutet nahtloser Stahl?
„Nahtloser Stahl“ bezeichnet Stahl, der ohne Schweißen oder ein anderes Fügeverfahren in eine Rohrform gebracht wird. Ausgangspunkt ist ein massiver zylindrischer Abschnitt oder Stahlknüppel. Das Material wird erhitzt und anschließend in einem Schrägwalzwerk durchstochen. Ein nahtloses Stahlrohr ist daher ein langes, einteiliges Hohlprofil ohne metallurgische Unregelmäßigkeiten und besteht vom Anfang bis zum Ende aus einer durchgehenden Metallstruktur. Es wird dort eingesetzt, wo Druckbeständigkeit, Ermüdungsfestigkeit und gleichmäßige Eigenschaften über die gesamte Rohrlänge gewährleistet sein müssen, etwa bei Rohrleitungen in Kraftwerken, Hydrauliksystemen in der Luft- und Raumfahrt sowie Förderrohren für die Halbtiefsee-Ölförderung. Wichtig ist, dass sich „nahtlos“ nicht auf die Zusammensetzung des Stahls bezieht, sondern auf das Herstellungsverfahren. Stahl jeder Art, darunter Kohlenstoffstahl, legierter Stahl und Edelstahl, kann als „nahtlos“ bezeichnet werden.Herstellung nahtloser Stahlrohre: Warmwalzen oder Kaltziehen
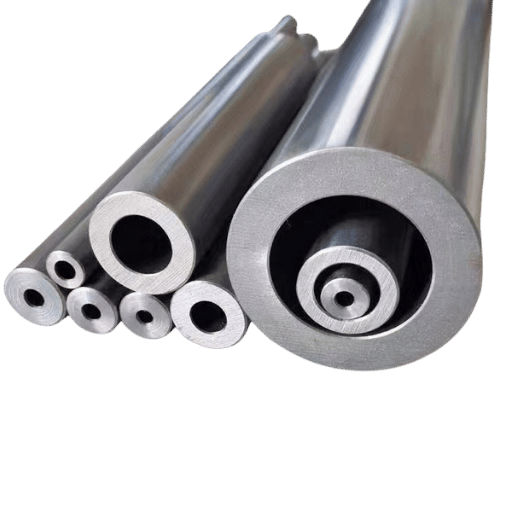 Jedes einfache nahtlose Stahlrohr beginnt auf dieselbe Weise: Ein massiver runder Stahlknüppel wird auf über 1200C erhitzt und in einem Schrägwalzwerk durchstochen. Bei diesem allgemein als Mannesmann-Verfahren bekannten Prozess kommen mehrere tonnenförmige Walzenpaare zum Einsatz. Sie drehen den Knüppel und drücken ihn gleichzeitig über einen feststehenden Dorn. Durch die Kombination aus Walzdruck und Drehbewegung entsteht ein Loch in der Mitte des Knüppels. So bildet sich eine hohle Schale mit dicken Wänden. Anschließend durchläuft jedes Rohr einen von zwei letzten Verarbeitungsschritten, um seine endgültigen mechanischen Eigenschaften zu erhalten.
Warmgefertigt nahtlos (HFS)
Beim Warmfertigwalzen durchläuft das nahtlose Rohr mehrere Warmreduzier- und Ringwalzwerke, bis es die übliche Raumtemperatur erreicht hat. Nach dem Walzen können die Rohre an der Luft abgekühlt oder normalisiert werden. Warmgefertigte nahtlose Rohre werden häufig aus SAE 1026 gemäß ASTM A519 hergestellt. Bei der Warmumformung entsteht eine raue, zunderbedeckte Oberfläche; die Toleranzen sind relativ großzügig. Die Wanddicke ist recht gleichmäßig, aber nicht besonders präzise. Warmgefertigte nahtlose Rohre aus Kohlenstoffstahl sind deutlich günstiger als kaltgezogene Rohre und werden typischerweise für Konstruktionen, dickwandige Hülsen und bearbeitete Bauteile verwendet.Kaltgezogen nahtlos (CDS)
Beim Kaltziehen wird die warmgefertigte Rohrschale bei Raumtemperatur durch eine Ziehmatrize gezogen, teilweise zuvor über einen Dorn. Dieser zusätzliche Bearbeitungsschritt verfestigt und streckt das Rohr und verringert gleichzeitig seinen Außendurchmesser und seine Wanddicke. Das Ergebnis ist eine helle, glatte Oberfläche mit sehr engen Maßtoleranzen. Durch die Kaltverfestigung steigt beim Kaltziehen die Streckgrenze deutlich, während sich die Duktilität kaum verändert. Die gängigste Spezifikation für kaltgezogene nahtlose Rohre aus Kohlenstoffstahl ist ASTM A519; die Werkstoffgüten liegen üblicherweise zwischen SAE 1018 und 1026. CDS wird verwendet, wenn Maßtoleranzen höchste Priorität haben, etwa für Präzisionsstanzwerkzeuge, Hydraulikzylinderrohre und Maschinenkomponenten, die anschließend bearbeitet werden.| Parameter | HFS | CDS |
|---|---|---|
| Prozesstemperatur | >1.200°C | Raumtemperatur |
| Stahlgüte | SAE 1026 | SAE 1018/1026 |
| Außendurchmessertoleranz | ±1 % (typisch) | ±0.005″ (typisch) |
| Oberflächenbeschaffenheit | Rau, zunderbedeckt | Glatt, glänzend |
| Gleichmäßigkeit der Wanddicke | Mäßig | Hoch |
| Relative Kosten | Niedriger | Höher |
| Am besten geeignet für | Schwere Konstruktionen, dickwandige Rohre | Hydraulik, Präzisionsmechanik |
Die Norm ASTM A519 legt zulässige Werkstoffgüten und Maßtoleranzen für kalt- und warmgefertigte mechanische Rohre aus legiertem Stahl und Kohlenstoffstahl fest. Gemäß Tabelle X2.1 von ASTM beträgt die Außendurchmessertoleranz für ein CDS-Rohr mit einem Durchmesser unter 1″ 0.005″. Bei größeren Abmessungen nimmt die Toleranzspanne entsprechend zu. In der Bestellung sollte auf die zutreffende Tabelle verwiesen werden.
„Bei Hydraulikanwendungen sind enge Toleranzen entscheidend. Bei Buchsen und Rädern, die nach der Bearbeitung abgetragen werden, bietet warmgefertigtes Material jedoch den größten Gegenwert.“
— Leitender Rohrleitungsingenieur, Eng-Tips Forum
Werkstoffe für nahtlose Rohre: Werkstoffgüten aus Kohlenstoffstahl, legiertem Stahl und Edelstahl
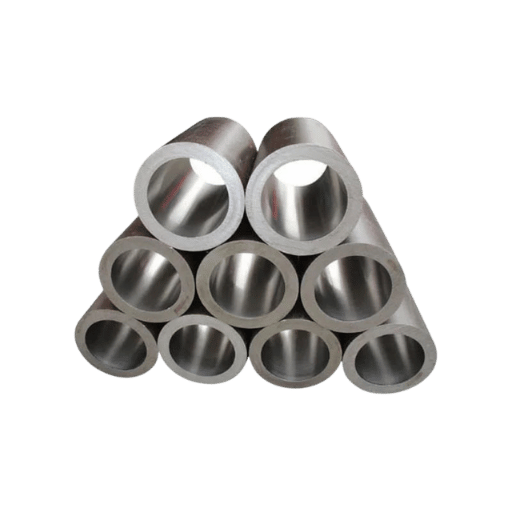 Damit ein nahtloses Rohr die gewünschten physikalischen Eigenschaften aufweist, ist die Werkstoffspezifikation ebenso wichtig wie das Herstellungsverfahren. Kohlenstoffstahl, legierter Stahl und Edelstahl unterscheiden sich deutlich hinsichtlich Festigkeit, Verformungsbeständigkeit bei hohen Temperaturen, Korrosionsneigung und Kosten. Die folgende Tabelle vergleicht einige der gängigsten Werkstoffgüten der jeweiligen Gruppen.
| Eigenschaft | Kohlenstoffstahl (1018/1026) | Legierter Stahl (4130/4140) | Edelstahl (304/316) |
|---|---|---|---|
| Streckgrenze | 250–350 MPa | 460–690 MPa | 205–290 MPa |
| Zugfestigkeit | 410–520 MPa | 560–900 MPa | 515–690 MPa |
| Maximale Einsatztemperatur | ~425°C (A106) | ~540°C (A335 P11) | ~815°C (304) |
| Korrosionsbeständigkeit | Niedrig (Beschichtung erforderlich) | Mäßig | Ausgezeichnet |
| Typische Normen | A519, A106, A53 | A519 (4130/4140) | A269, A312 |
| Typische Anwendungen | Allgemeine Konstruktionen, Sanitärinstallationen, Öltransport | Hydraulikzylinder, Luft- und Raumfahrt, hohe Beanspruchung | Chemische Verarbeitung, Lebensmittel/Pharma, Schifffahrt |
Kohlenstoffstahl: bewährte Werkstoffgüten
SAE 1018 und SAE 1026 sind die beiden beliebtesten Kohlenstoffstähle für Werkstoffe gemäß ASTM A519. Für Hochdruckanwendungen unter üblichen Rohrleitungsbedingungen gilt ASTM A 106, Güte B (Mindeststreckgrenze 240 MPa, Mindestzugfestigkeit 415 MPa). Für die meisten Rohrleitungen bei hohen Temperaturen und allgemeine industrielle Konstruktionen werden einfache nahtlose Rohre aus Kohlenstoffstahl verwendet, die Temperaturen bis 425 C standhalten und keinen Korrosionsschutz wie bei Edelstahl oder legiertem Stahl benötigen. Ein Detail, das viele Käufer überrascht: A 106 und A 53 sind beides Normen für Kohlenstoffstahlrohre. A 106 enthält jedoch Silizium in seiner chemischen Zusammensetzung, wodurch die Beständigkeit gegen Graphitbildung bei hohen Temperaturen erhöht wird; A 53 schreibt keinen Siliziumgehalt vor. A 106 ist eine gute Wahl für Dampfleitungen und Raffinerierohrleitungen.Legierter Stahl: Wenn Kohlenstoffstahl nicht ausreicht
Chrom-Molybdän-Werkstoffgüten wie 4130 und 4140 werden festgelegt, wenn eine höhere Streckgrenze, Ermüdungsfestigkeit oder Kriechbeständigkeit bei hohen Temperaturen erforderlich ist, als Kohlenstoffstahl bieten kann. Diese Güten sind in ASTM A 519 für mechanische Rohre aufgeführt. Bei 4130 (geglüht oder normalisiert) beträgt die Mindeststreckgrenze 460 MPa. Diese Güte wird typischerweise für Hydraulikzylinderrohre und Fahrwerkskomponenten von Flugzeugen verwendet. 4140 (abgeschreckt und angelassen, Streckgrenze bis zu 690 MPa) wird für schwere Wellen, Bohrgestänge und rotierende Anlagen mit hoher Belastung verwendet. Beide Güten aus legiertem Stahl müssen mit einem kontrollierten Wärmebehandlungszyklus geliefert werden, was Lieferzeit und Kosten erhöht. Verfügbare Lagergrößen finden Sie auf unserer Seite Legierte Rohrgüten.Edelstahl: Anwendungen mit hohen Anforderungen an die Korrosionsbeständigkeit
Nahtlose Rohre aus Edelstahl der Güten 304 und 316 sind in ASTM A 269 (Instrumentierungsrohre) und ASTM A312 (Rohre für hohe Temperaturen oder aggressive Umgebungen) aufgeführt. 304 bietet eine gute Korrosionsbeständigkeit für vielfältige Anwendungen und eignet sich für den Dauereinsatz bis etwa 815 C. Der Zusatz von Molybdän verbessert bei 316 die Beständigkeit gegen Lochkorrosion durch Chloride. Deshalb ist diese Güte die Standardwahl in Chemieanlagen und auf Schiffen. Nahtlose Edelstahlrohre kosten ein Mehrfaches vergleichbarer Rohre aus Kohlenstoffstahl und sollten daher gezielt eingesetzt werden. Aktuelle Lagergrößen finden Sie in unserem Sortiment an nahtlosen Edelstahlrohren. Ein konkreter Fall zeigt, warum die Wahl des Stahls wichtig ist: Ein Öl- und Chemiewerk in Texas plante und baute einen Wärmetauscher für verdünnte Schwefelsäure bei 150 C mit nahtlosen Edelstahlrohren der Güte 304. Nach 3 Jahren Betrieb zeigten sich an einer parallel betriebenen Anlage mit beschichteten, geschweißten 304-Rohren Korrosionsgruben neben der Wärmeeinflusszone der Schweißnaht. Die nahtlosen Rohre der ursprünglichen Anlage zeigten keine Anzeichen von Korrosion. Die abweichende Mikrostruktur an der Schweißnaht und in der Wärmeeinflusszone bot ideale Bedingungen für den Beginn lokaler Korrosion, die im nahtlosen Material nicht auftreten konnte.ASTM-Normen für nahtlose Stahlrohre: A519, A106, A53 und weitere
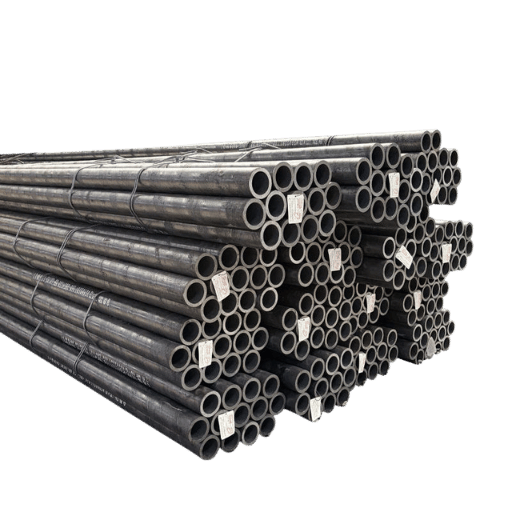 1. Die ASTM-Norm in Ihrer Bestellung legt die chemische Zusammensetzung, die mechanischen Prüfverfahren, die Maßtoleranzen und das Prüfverfahren fest, an die sich das Rohrwerk halten muss. Hier kann leicht ein Fehler in der Spezifikation passieren. Material außerhalb der Spezifikation erfüllt möglicherweise die Bestellung, aber nicht die Anforderungen Ihrer Anwendung. Daher kann die Wahl der richtigen Norm entscheidend sein. Die folgende Tabelle fasst die vorgesehenen Anwendungen der sechs gängigsten Normen für nahtlose Rohre und Stahlrohre zusammen.
| Norm | Geltungsbereich | Nur nahtlos? | Hauptanwendung | Maximale Temperatur |
|---|---|---|---|---|
| ASTM A519 | Mechanische Rohre | Ja | Konstruktionen, Hydraulik, Automobilindustrie | Umgebungstemperatur bis mäßige Temperaturen |
| ASTM A106 | Druckrohre | Ja (nur nahtlos) | Hochtemperatureinsatz bei hohem Druck | 425°C |
| ASTM A53 | Stahlrohr | Nein (Typ S=nahtlos, Typ E=ERW) | Niedriger bis mittlerer Druck, Konstruktionen | Mäßig |
| ASTM A269 | Edelstahlrohre | Nein (nahtlos oder geschweißt) | Instrumentierung, Lebensmittel/Pharma | Abhängig von der Güte |
| ASTM A312 | Edelstahlrohr | Nein (nahtlos oder geschweißt) | Chemie, Hochtemperatureinsatz mit Edelstahl | Bis zu 815°C |
| ASTM A179 | Wärmetauscherrohre | Ja | Kessel- und Kondensatorrohre | ~540°C |
- Betriebstemperatur? Umgebungstemperatur: A519 | Erhöht (425C): A106 | Hoch (>425C): A335
- Für Druckeinsatz? Ja: A106 oder A53 | Nein: A519
- Kohlenstoffstahl oder Edelstahl? → Kohlenstoffstahl: A53/A106 | Edelstahl: A269/A312
Wenn Sie diese drei Fragen der Reihe nach beantworten, finden Sie in mindestens 90 % der Fälle die passende Spezifikation. Bei typischen Sonderfällen (Duplex-Edelstahl, Nickellegierung, Tieftemperatureinsatz) ist eine weitergehende technische Prüfung erforderlich.
Was ist der Unterschied zwischen ASTM A53- und A106-Rohren?
A106 ist eine Norm ausschließlich für nahtlose Rohre und schreibt außerdem Silizium als Bestandteil der chemischen Zusammensetzung des Stahls vor. Nachweislich verringert dies die Neigung zur Graphitbildung oder Schwächung bei hohen Temperaturen durch die Diffusion von Kohlenstoff in Graphitflocken. A53 erlaubt sowohl eine nahtlose Fertigung (Typ S) als auch ERW (Typ E) und schreibt keinen Siliziumgehalt vor. Beide Normen gelten für Kohlenstoffstahlrohre. Die strengeren Anforderungen an die chemische Zusammensetzung von A106 und die Pflicht zur nahtlosen Fertigung machen diese Norm zur passenden Wahl für Kraftwerke, Raffinerierohrleitungen und Einsätze bei Temperaturen über etwa 370C. A53 eignet sich für Stützen, Trinkwasser- und Gasverteilung sowie allgemeine Sanitärinstallationen bei Temperaturen unter 200C. Für nicht kritische Anwendungen bis 200C bietet A53 Typ S eine nahtlose Spezifikation, oft kostengünstiger als A106 Güte B. Für kritische Einsätze bei erhöhten Temperaturen oder hohem Druck ist A106 Güte B zu verwenden. Interne Links: ASTM-A106-Rohr Güte B, API-5L-Rohr Güte B, ASTM-A53-Rohr.Größen, Wanddickenreihen und Gewichtstabellen für nahtlose Stahlrohre
 Bei der Auswahl eines nahtlosen Stahlrohrs müssen drei Maße angegeben werden: der Typ (Nennrohrgröße), die Wanddicke (Wanddickenreihe) und die Länge. Die folgende Tabelle zeigt die 10 gängigsten NPS-Größen mit Wanddicken und Gewichten pro Fuß für Schedule 40 und 80 (gemäß ASME B36.10M)..
| NPS | Außendurchmesser (in) | Außendurchmesser (mm) | Wanddicke SCH 40 (in) | Gewicht SCH 40 pro Fuß (lb) | Wanddicke SCH 80 (in) | Gewicht SCH 80 pro Fuß (lb) |
|---|---|---|---|---|---|---|
| 1/2 „ | 0.840 | 21.3 | 0.109 | 0.85 | 0.147 | 1.09 |
| 3/4 „ | 1.050 | 26.7 | 0.113 | 1.13 | 0.154 | 1.47 |
| 1 „ | 1.315 | 33.4 | 0.133 | 1.68 | 0.179 | 2.17 |
| 1-1/2″ | 1.900 | 48.3 | 0.145 | 2.72 | 0.200 | 3.63 |
| 2 „ | 2.375 | 60.3 | 0.154 | 3.65 | 0.218 | 5.02 |
| 3 „ | 3.500 | 88.9 | 0.216 | 7.58 | 0.300 | 10.25 |
| 4 „ | 4.500 | 114.3 | 0.237 | 10.79 | 0.337 | 14.98 |
| 6 „ | 6.625 | 168.3 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8 „ | 8.625 | 219.1 | 0.322 | 28.55 | 0.500 | 43.39 |
| 12″ | 12.750 | 323.9 | 0.375 | 49.56 | 0.500 | 65.42 |
ASTM A519 legt für den Außendurchmesser von CDS-Rohren mit einem Durchmesser unter 2″ eine Toleranz von 0.005″ fest. HFS-Rohre werden in speziellen, beheizten Öfen warmgewalzt und weisen häufig eine Außendurchmessertoleranz von 1 % auf. Für die meisten nahtlosen Rohre gilt üblicherweise eine Wanddickentoleranz von 10 %. Achten Sie darauf, die Toleranzen in Ihrer Bestellung gemäß den ASTM-Normen anzugeben.
Nahtlose oder geschweißte Rohre: So wählen Sie aus
 Die Wahl zwischen nahtlosen und geschweißten Rohren hängt von vier Faktoren ab: Druckanforderungen, Maßgenauigkeit, Budget und Produktverfügbarkeit. Beide Herstellungsverfahren haben klare Vor- und Nachteile. Erfahrene Ingenieure treffen die beste Entscheidung, indem sie das passende Produkt für die Anwendung wählen, statt automatisch zur teuersten Option zu greifen.
- Keine Schweißnaht – Schweißnahtfaktor E =1.0
- Gleichmäßige Wanddicke über den gesamten Umfang
- Höherer zulässiger Betriebsdruck bei gleicher Wanddicke
- Bessere Ermüdungsfestigkeit bei zyklischer Belastung
- Keine Mikrostrukturveränderungen in der Wärmeeinflusszone (HAZ)
- 20-40 % teurer als vergleichbare ERW-Rohre
- Längere Lieferzeiten, insbesondere bei Güten aus legiertem Stahl und Edelstahl
- Begrenzter maximaler Außendurchmesser (bei den meisten Werken typischerweise 24-26″)
- Die HFS-Oberfläche ist rau und uneinheitlich
- Bei größeren Größen kann die Wanddicke exzentrisch sein
| Faktor | Nahtlos (SMLS) | ERW (geschweißt) | DOM |
|---|---|---|---|
| Schweißnahtfaktor (E) | 1.00 | Faktor 0.85 angesetzt | ~1.00 (Schweißnaht ausgezogen) |
| Relative Kosten | 100 % (Referenzwert) | 60-80 % nahtloser Rohre | 70-85 % nahtloser Rohre |
| Üblicherweise verfügbarer maximaler Außendurchmesser | ~26″ | 24″+ | ~12″ |
| Druckstufe | Am höchsten | Niedriger (E = 0.85) | Hoch (Schweißnaht entfernt) |
| Oberflächenbeschaffenheit | CDS glatt / HFS rau | Gleichmäßig | Sehr glatt |
| Lieferzeit | Länger | Kürzer | Mäßig |
Was ist der Unterschied zwischen ERW- und nahtlosen Stahlrohren?
ERW-Rohre (Electric Resistance Welded) werden aus einem flachen Stahlband hergestellt, das zu einem Zylinder geformt und anschließend durch Widerstandserwärmung entlang der Längsnaht geschweißt wird. Die Schweißnaht ist der entscheidende Unterschied zwischen den Produkten. ASME-Druckbehälternormen legen für ERW einen Schweißnahtfaktor von 0.85 fest. Um die geringere Festigkeit der Schweißnaht auszugleichen, muss der Wert für die Wanddicke (s) erhöht werden. Dadurch verringert sich der E-Faktor um 15 %, und der Konstrukteur muss im Vergleich zu einem nahtlosen Rohr eine entsprechend größere Wanddicke festlegen. Für allgemeine Konstruktionen, Zäune, Niederdruckleitungen und mechanische Rahmen spart ERW dem Projekt 20-40 % der Kosten, allerdings mit Leistungseinbußen. Nahtlose Rohre sind dagegen die naheliegende Wahl für Druckbehälter, Kesselrohre oder Förderrohre für die Öl- und Gasförderung aus Tiefbohrungen. DOM-Rohre (Drawn Over Mandrel) sind eine Zwischenlösung: Zunächst werden sie aus geschweißten Rohren hergestellt. Anschließend werden sie beim Ziehen über einen Dorn bearbeitet. Dabei wird die Schweißnaht nahezu vollständig beseitigt und die Eigenschaften des Rohrs nähern sich denen nahtloser Rohre an. DOM ist für Hydraulikzylinder und Antriebswellen in der Automobilindustrie sehr beliebt. Weitere Einzelheiten zu geschweißten Optionen finden Sie auf unserer Seite ERW-Rohre; unser Vergleich von Rohren und Rohrleitungen stellt die Produkte gegenüber.Qualität nahtloser Stahlrohre prüfen
 Stellen Sie sich vor, Sie erhalten eine Lieferung nahtloser Rohre. Es gibt keine Schweißnaht, aber das allein sagt noch nichts aus! Auch nahtlose Rohre können Maß-, Form- oder Oberflächenfehler sowie metallurgische Mängel aufweisen, die die Funktion Ihrer Konstruktion beeinträchtigen können.
Eine gut geplante Wareneingangsprüfung erkennt solche Probleme in Ihrer Fertigung oder sogar schon vorher.
- Prüfen Sie das Werkszeugnis (MTC): Schmelzennummer, kombinierte chemische Prüfungen (C, Mn, P, S, Si) und mechanische Prüfungen (Streckgrenze, Zugfestigkeit, Dehnung) sowie Ergebnisse der hydrostatischen Druckprüfung oder der zerstörungsfreien Prüfung. Prüfen Sie, ob im MTC die passende ASTM-Norm und Güte angegeben sind.
- Sichtprüfung: Die gesamte Länge jedes Rohrs sollte auf Oberflächenfehler wie Lochfraß, Lagen, Nähte, Risse und/oder übermäßigen Zunder untersucht werden. Das Rohr sollte auf einer ebenen Fläche gerollt werden, damit sich stärkere Krümmungen erkennen lassen.
- Maßprüfung: Messen Sie den Außendurchmesser mit einem kalibrierten Mikrometer an drei verschiedenen Stellen entlang der Länge (0, 90, 45). Prüfen Sie die Wanddicke an jeder dieser Stellen mit einem Ultraschall-Wanddickenmessgerät.
- Ovalitätsprüfung: Berechnen Sie (max. Außendurchmesser – min. Außendurchmesser) / Nenndurchmesser 100. Bei den meisten ASTM-Normen sollte der Wert 1 % betragen.
- Geradheit: bei CDS-Rohren maximal 1/8″ pro 3′. Legen Sie das Rohr an eine lange, gerade Kante. Verwenden Sie ein Lineal und messen Sie den Abstand zwischen der geraden Kante und dem Rohr in der Mitte.
- Zustand der Rohrenden: Prüfen Sie, ob die Schnittfläche rechtwinklig ist und innerhalb der (angegebenen) Winkeltoleranz liegt. Prüfen Sie, ob sich Grate am Innen- oder Außendurchmesser befinden, und kontrollieren Sie den Fasenwinkel, falls laut Bestellung angefaste Enden vorgesehen sind.
Welche häufigen Probleme gibt es bei nahtlosen Stahlrohren?
Geschulte Hersteller prüfen das gewalzte Produkt laufend, stellen jedoch auch bei hochwertigen nahtlosen Rohren Maßabweichungen wie Ovalität und eine ungleichmäßige Wanddicke fest. Beim Lochstechen kann eine Exzentrizität entstehen, durch die eine Seite der Rohrwand dicker ist als die andere. Diese messbare Abweichung ist ein häufiger Befund. Oberflächenfehler wie Lochfraß und Einschlüsse entstehen oft beim Gießen und Walzen und werden häufig an der Innenfläche des fertigen Rohrs gefunden, wo sie von außen nicht sichtbar sind. Metalle können äußerlich einwandfrei aussehen, aber durch unsachgemäße Handhabung während der Wärmebehandlung innere mikroplastische Gefügeschäden aufweisen. Diese können zu einer Krümmung und damit zu sprödem Bruch führen, sobald das Material langfristig zyklischer Zug- oder Stoßbelastung ausgesetzt wird. Wasserstoffversprödung ist schwer zu erkennen und zeigt sich möglicherweise erst viele Wochen nach dem Einbau.Bei Rohren für den Druckeinsatz schreibt ASTM A106 aufgrund der hydrostatischen Prüfung eine Mindeststreckgrenze von 60 % der spezifizierten Mindeststreckgrenze vor. Weitere erforderliche zerstörungsfreie Prüfungen (mittels Ultraschall oder Wirbelstrom) sind nach ASTM A106 nach Vereinbarung zwischen Käufer und Verkäufer zulässig. Ermitteln Sie anhand des MTC, welches Verfahren angewendet wurde: Sehen Sie im Prüfbereich nach den Ergebnissen unter „HYDRO“ oder „NDE/UT“.
Wenden Sie sich an unser Prüfteam, wenn Sie unsere Leistungen zur Werkstoffprüfbescheinigung und professionellen Inspektion in Anspruch nehmen möchten.Preise für nahtlose Stahlrohre: Kostentreiber und Tipps für den Einkauf
 Für nahtlose Rohre gibt es keinen Einheitspreis. Mindestens fünf Faktoren beeinflussen den Preis und können sich in unterschiedliche Richtungen entwickeln. Damit Sie Angebote fair vergleichen und die Preisangaben auf der Rechnung richtig einordnen können, sollten Sie wissen, welche Werte Sie miteinander vergleichen müssen:
- Ausgangsmaterialien (40-50 % der Gesamtkosten): Die Preise für Stahlknüppel und Schrott setzen die Preisuntergrenze für nahtlose Rohre. Der weltweite Durchschnittspreis für Stahlknüppel lag 2025 bei etwa $525/tonne. Die Preise für Kohlenstoffstahlrohre orientieren sich an den HRC-Futurespreisen; bei Edelstahlgüten kommt ein separater Zuschlag für Nickel und Chrom hinzu.
- Herstellungsverfahren (20-30 %): Der höhere Preis für CDS-Rohre gegenüber HFS-Rohren ergibt sich aus den zusätzlichen Kaltziehschritten, aufwendigeren Glühzyklen und strengeren Qualitätssicherungsmaßnahmen. Bei den Legierungsgüten 6,2-2.4 kommen weitere Kosten für die Wärmebehandlung (Normalisieren, Abschrecken, Anlassen) hinzu; bei Edelstahlgüten erhöhen Beizen und Passivieren die Kosten.
- Abmessungen und Wanddicke (10-15 %): Ein größerer Außendurchmesser und eine dickere Wand bedeuten mehr Ausgangsmaterial pro Fuß, schwerere Handhabungsgeräte und mitunter weniger Werke, die diese Abmessungen herstellen können. Ungewöhnliche Kombinationen aus Außendurchmesser und Wanddicke, die von einem linearen Trend abweichen, verursachen einen Aufpreis.
- Bestellmenge/Mindestbestellmenge (MOQ) (5-10 %). 1-5 Tonnen/Abmessung/Güte sind bei S.Q.-Bestellungen eine weit verbreitete Mindestmenge. Bestellungen, die diese Kriterien nicht erfüllen, unterliegen einem Kleinmengenzuschlag (von 10-25 %). Fassen Sie mehrere Abmessungen in einer Bestellung zusammen, um die Mindestbestellmenge zu erreichen und den bereits niedrigeren Preis pro Tonne weiter zu senken.
- Marktzeitpunkt (5-10 %): Stahlpreise orientieren sich an zahlreichen Rohstoffmärkten. Nach Angaben des U.S. Bureau of Labor Statistics stieg der PPI für die Herstellung von Eisen- und Stahlrohren im Q1 2026 von 486.4 auf 501.1 (Index, Jun 1982 = 100) – ein Anstieg von 3 % innerhalb von drei Monaten. Wenn Sie Ihre Preise früh in einer Aufwärtsphase festschreiben, können Sie bei einem großen Einkauf Tausende einsparen.
Preishinweis: Angegeben sind die aktuellen Marktpreise ($/tonne) im Q1 2026. Die Preise für Stahlrohre beruhen auf einer Bandbreite globaler Schrott- und HRC-Futuresdaten. Preisdaten, die älter als 6 Monate sind, geben die aktuellen Marktwerte möglicherweise nicht repräsentativ wieder.
Marktausblick für nahtlose Stahlrohre: Was sich bis 2030 verändert
Handlungsempfehlung: Planen Sie frühzeitig für Projekte, deren Bau für 2026-2027 vorgesehen ist. Kupfer- und Nickellegierungsgüten steigen auf der PPI-Skala, und die Lieferzeiten für Spezialrohrgüten (Legierungen, Edelstahl) verlängern sich, da die Werke verstärkt auf margenstärkere Energieprojekte setzen.„Laut dem Branchentrendbericht von IndustryARC aus dem Jahr 2024 wird der Markt für nahtlose Rohre bis 2030 voraussichtlich einen Wert von US$279,4 billion erreichen und mit einer durchschnittlichen jährlichen Wachstumsrate von 6,1 % wachsen. Treiber sind der Bedarf in der Öl-, Gas- und sonstigen Energiebranche sowie steigende Investitionen in die Infrastrukturentwicklung im asiatisch-pazifischen Raum.“
— IndustryARC, Marktprognose für nahtlose Rohre 2024-2030
Häufig gestellte Fragen zu nahtlosen Stahlrohren
F: Welche maximale Betriebstemperatur haben nahtlose Kohlenstoffstahlrohre?
Antwort anzeigen
F: Lassen sich nahtlose Stahlrohre nach dem Kauf biegen oder umformen?
Antwort anzeigen
F: Was ist der Unterschied zwischen NPS und dem tatsächlichen Außendurchmesser bei der Rohrdimensionierung?
Antwort anzeigen
F: Wie lange halten nahtlose Stahlrohre im Freien ohne Beschichtung?
Antwort anzeigen
F: Welche Zertifizierungen sollte ich beim Kauf nahtloser Rohre aus dem Ausland prüfen?
Antwort anzeigen
F: Sind nahtlose Rohre mit kundenspezifischem Außendurchmesser und kundenspezifischer Wanddicke erhältlich?
Antwort anzeigen
Über diesen Leitfaden
Diese Informationen wurden von den Ingenieuren von Baling Steel auf Grundlage von ASTM- und ASME-Spezifikationen, staatlichen Handelsdaten sowie Erfahrungsberichten aus Onlineforen und Blogs zusammengestellt, verfasst und zusammengefasst. Die im Text verwendeten Spezifikationen für nahtlose Stahlrohre und ASTM-Vergleichsnormen entsprechen dem Stand von Anfang 2026 (oder dem Veröffentlichungsdatum). Lassen Sie sich von einem zugelassenen Rohrleitungs- oder Maschinenbauingenieur bei der Auswahl des passenden Rohrs für Ihr Projekt unterstützen.
Benötigen Sie nahtlose Stahlrohre für Ihr Projekt?
Teilen Sie uns Ihre Spezifikationen mit – Güte, Abmessungen, Menge und Lieferort. Wir bemühen uns, Ihnen innerhalb von 24 Stunden ein Angebot zu unterbreiten.
Angebot anfordern →Referenzen und Quellen
- ASME Boiler and Pressure Vessel Code, Section VIII, Division 1 – Faktoren für die Effizienz von Schweißverbindungen – ASME
- ASTM A519 Standardspezifikation für nahtlose mechanische Rohre aus Kohlenstoff- und legiertem Stahl – ASTM International
- ASTM A106/A106M Standardspezifikation für nahtlose Kohlenstoffstahlrohre – ASTM International
- Vergleich gängiger Stahlrohre: A106 und A53 – American Piping Products
- ASME B36.10M Geschweißte und nahtlose gewalzte Stahlrohre – ASME
- Erzeugerpreisindex: Herstellung von Eisen- und Stahlrohren – U.S. Bureau of Labor Statistics
- Kostenmodell für nahtlose Stahlrohre – SteelOnTheNet
- Marktprognose für nahtlose Rohre 2024-2030 – IndustryARC
- Untersuchung zu kaltgezogenen mechanischen Rohren – U.S. International Trade Commission
Verwandte Artikel
Geprüft vom Ingenieurteam von Baling Steel – spezialisiert auf die Herstellung nahtloser Rohre und den weltweiten Stahlhandel seit 2010.

