


規格速覽
| 參數 | 數值 |
|---|---|
| 製造方式 | 依 ASTM A519 熱軋(HFS)或冷抽(CDS) |
| 常見鋼級 | 1018、1026(碳鋼)· 4130、4140(合金鋼)· 304、316(不鏽鋼) |
| 外徑範圍 | 0.125″–26″(CDS)· 最大 660 mm(HFS) |
| 主要標準 | ASTM A519 · A106 · A53 · A269 · A312 |
| 壓力等級 | 最高 3,420 PSI(SAE J524 液壓油管) |
| 表面加工 | CDS:表面平滑、尺寸公差嚴格 · HFS:表面粗糙、適合機械加工 |
什麼是無縫鋼管?
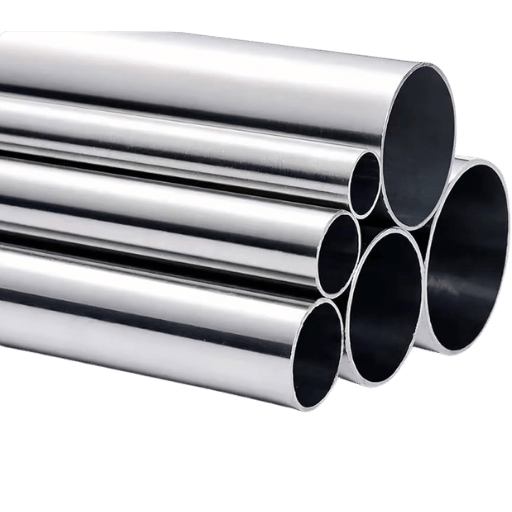 中空鋼管是將實心圓形鋼胚加熱至適當的鍛造溫度,再用特殊工具從中心穿孔製成。成品為中空鋼殼,整根管材沒有縱向銲縫,因為它最初是由單一金屬塊製成。製造商文件和工程圖常以 SMLS 表示鋼材採無縫結構。
沒有銲縫不只是「有了更好」的特點,也會大幅影響鋼管的承壓能力。根據 ASME 鍋爐及壓力容器規範第 VIII 篇第 1 部,無縫管材的銲接接頭效率係數 E= 1.0。縱向銲接鋼管(例如 ERW)的評級為 E= 0.85,表示銲接接頭的容許應力降低 15%。
也可以這樣表示:沒有銲縫,100% 的應力分布於整個管材圓周,因此容許工作壓力較高……
其實,我想那就是文件原文!
這也是液壓管線、鍋爐管、石油與天然氣生產用井下油管,以及壓力容器零組件採用無縫管材的原因。銲縫若失效可能造成安全問題,因此工程師會指定 SMLS,完全避免銲縫。若要查看我們完整的無縫產品系列,請造訪 Seamless Pipe Products。
什麼是無縫鋼材?
「無縫鋼材」是指未經銲接或其他接合製程,直接成形為管狀的鋼材。製程從實心圓柱形鋼材或鋼胚開始,先加熱,再由旋轉穿孔機穿孔。因此,無縫鋼管是沒有冶金不連續處的單一長管,從頭到尾皆為一體的金屬結構。當需要確保管材整體的承壓完整性、抗疲勞性與特性時,便會指定使用無縫鋼管,例如發電廠配管、航太液壓系統及半潛式石油生產油管。 請注意,「無縫」指的不是鋼材本身的成分,而是製造鋼材所採用的製程。各類鋼材,包括碳鋼、合金鋼與不鏽鋼,都可以製成「無縫」鋼管。無縫鋼管的製造方式:熱軋與冷抽
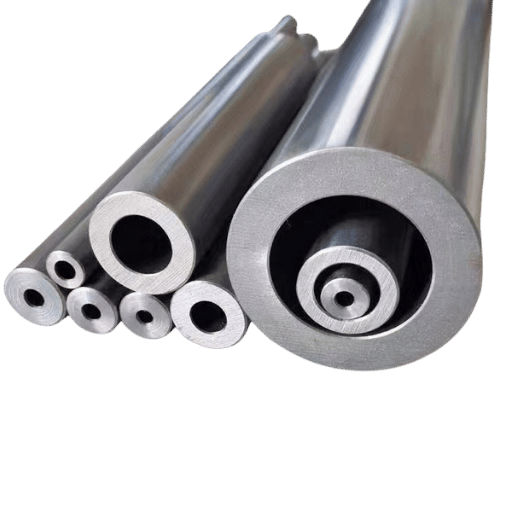 每支一般無縫鋼管的製程都相同:將實心圓形鋼胚加熱至 1200C 以上,再送入旋轉穿孔機。這種製程通常稱為曼內斯曼製程,透過一組桶形軋輥旋轉鋼胚,同時將鋼胚推向固定芯棒。軋製壓力與旋轉作用相互配合,最終在鋼胚中心形成孔洞,製成壁厚較大的中空殼體。之後每支鋼管都會經過兩種後續步驟之一,以達到最終的機械性質。
熱精整無縫鋼管(HFS)
熱精整時,無縫鋼管會經過一系列熱縮徑與環軋製程,直到達到標準室溫。軋製後,鋼管可採空冷或正規化處理。熱精整無縫鋼管通常採用 SAE 1026 鋼材,並符合 ASTM A519 標準。熱加工會使鋼管表面粗糙並帶有氧化皮,尺寸公差也較寬鬆。壁厚大致均勻,但精度不高。熱精整碳鋼無縫鋼管的成本遠低於冷抽鋼管,常用於結構用途、厚壁套筒及機械加工零件。冷抽無縫鋼管(CDS)
冷抽製程會將熱精整後的管坯在室溫下拉過模具,有時也會先將管坯拉過芯棒。這道加工步驟會使鋼管加工硬化並延伸,同時縮小外徑與壁厚。成品表面明亮平滑,尺寸公差極為嚴格。冷加工造成的應變硬化會大幅提高降伏強度,但不會明顯改變延展性。ASTM A519 是冷抽碳鋼無縫油管最常見的規格,通常採用 SAE 1018 至 1026 鋼級材料。當尺寸公差最為重要時,會採用 CDS 規格,例如精密沖裁模具、液壓缸筒,以及後續需要加工的機械零件。| 參數 | HFS | CDS |
|---|---|---|
| 製程溫度 | >1,200°C | 室溫 |
| 鋼級 | SAE 1026 | SAE 1018/1026 |
| 外徑公差 | ±1%(典型值) | ±0.005″(典型值) |
| 表面狀態 | 粗糙、帶氧化皮 | 平滑、明亮 |
| 壁厚均勻度 | 中等 | 高 |
| 相對成本 | 較低 | 較高 |
| 最適用途 | 重型結構、厚壁用途 | 液壓、精密機械用途 |
ASTM A519 標準規格訂定冷精整與熱精整合金鋼及碳鋼無縫機械用油管的可接受材料鋼級和尺寸公差。依 ASTM 表 X2.1,外徑小於 1″ 的 CDS 鋼管,其外徑公差為 0.005″。尺寸較大時,公差範圍也會按比例增加。採購單的規格應參照適用的表格。
「用於液壓應用時,嚴格的公差很重要;但若是襯套和車輪這類後續加工時會去除材料的零件,熱加工能提供最高的性價比。」
— Eng-Tips Forum 資深配管工程師
無縫鋼管材料:碳鋼、合金鋼與不鏽鋼鋼級
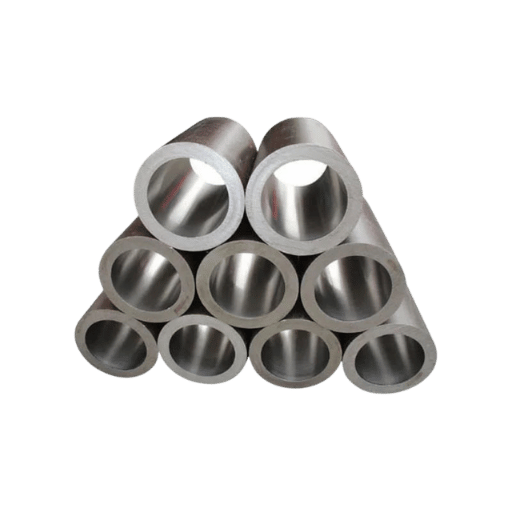 要讓無縫鋼管具備所需的物理特性,材料規格與製造製程同樣重要。碳鋼、合金鋼與不鏽鋼的強度、耐高溫變形能力、腐蝕傾向及固有成本都大不相同。下表並列比較各類材料中幾種最常見的鋼級。
| 特性 | 碳鋼(1018/1026) | 合金鋼(4130/4140) | 不鏽鋼(304/316) |
|---|---|---|---|
| 降伏強度 | 250–350 MPa | 460–690 MPa | 205–290 MPa |
| 抗拉強度 | 410–520 MPa | 560–900 MPa | 515–690 MPa |
| 最高使用溫度 | ~425°C(A106) | ~540°C(A335 P11) | ~815°C(304) |
| 耐腐蝕性 | 低(需要塗層) | 中等 | 優異 |
| 常見標準 | A519、A106、A53 | A519(4130/4140) | A269、A312 |
| 常見用途 | 一般結構、給排水、石油輸送 | 液壓缸、航太、高應力用途 | 化學加工、食品/製藥、船舶 |
碳鋼:常用鋼級
SAE 1018 與 SAE 1026 碳鋼是 ASTM A519 材料規格中最常見的兩種選擇。在標準配管條件下用於高壓用途時,適用規格為 ASTM A 106 B級(最低降伏強度 240 MPa,最低抗拉強度 415 MPa)。多數高溫配管與一般工業結構工程使用一般碳鋼無縫鋼管,最高使用溫度為 425 C,且不需要不鏽鋼或合金成分所提供的耐腐蝕保護。 有個細節常讓買家忽略:A 106 與 A 53 都是碳鋼管標準,但 A 106 的化學成分含有矽,因此能提高高溫下的抗石墨化能力;A 53 則未規定含矽。A 106 適用於蒸汽管線與煉油廠配管。合金鋼:碳鋼不足以應付需求時
當所需的降伏強度、疲勞強度或高溫潛變性能超出碳鋼的能力時,便會指定使用 4130、4140 等鉻鉬合金鋼級。這些鋼級列於 ASTM A 519 機械用油管規格中;4130(固溶處理或正規化處理後,最低降伏強度 460 MPa)常用於液壓缸筒及飛機起落架零件。4140(淬火及回火後,降伏強度最高可達 690 MPa)則用於重型軸材、鑽鋌及高負載旋轉設備。這兩種合金鋼級都必須採用受控熱處理循環供貨,因此交期較長、成本也較高。如需查詢庫存尺寸,請參閱我們的合金鋼管鋼級頁面。不鏽鋼:優先考量耐腐蝕性的用途
304 與 316 不鏽鋼無縫鋼管列於 ASTM A 269(儀表用油管)及 ASTM A312(高溫或嚴苛環境用鋼管)標準中。304 的整體耐腐蝕性較佳,可支援約 815 C 的連續使用溫度。316 添加鉬,可提升抗氯化物點蝕能力,因此是化學工廠與船舶的常用選擇。不鏽鋼無縫鋼管的成本是碳鋼同類產品的數倍,應審慎選用。最新庫存尺寸請參閱我們的不鏽鋼無縫鋼管庫存頁面。 實際案例說明了鋼材選擇的重要性:德州一家石油與化學工廠設計並建造一組熱交換器,使用 150 C 稀硫酸,採用 304 不鏽鋼無縫鋼管。運轉 3 年後,另一組使用塗層銲接 304 鋼管的平行設備,在銲接熱影響區旁出現腐蝕坑蝕。原設備的無縫鋼管則沒有腐蝕跡象。銲接/熱影響區的微觀結構不同,形成局部腐蝕容易起始的理想位置;無縫材料則不會形成這種條件。無縫鋼管 ASTM 標準:A519、A106、A53 等
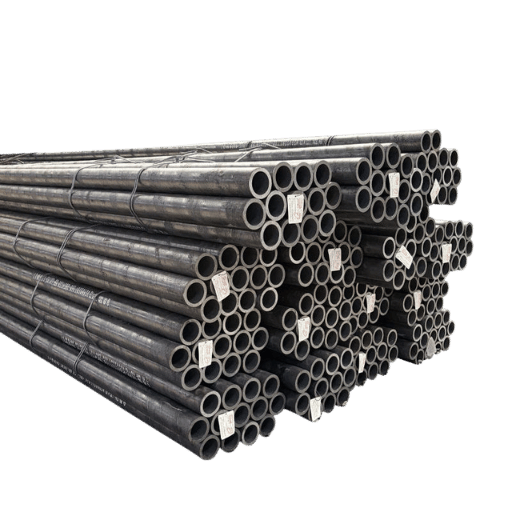 1. 在採購單(PO)上註明 ASTM 標準,可確立鋼管廠必須遵循的化學成分、機械檢測制度、尺寸公差及檢驗流程。這裡很容易發生規格錯誤。材料即使符合 PO,也可能不符合您的用途,因此選對標準至關重要。下表整理了最常見的六種無縫管材標準及其用途。
| 標準 | 適用範圍 | 僅限無縫? | 主要用途 | 最高溫度 |
|---|---|---|---|---|
| ASTM A519 | 機械用油管 | 是 | 結構、液壓、汽車 | 環境溫度至中溫 |
| ASTM A106 | 壓力鋼管 | 是(僅限無縫) | 高溫、高壓用途 | 425°C |
| ASTM A53 | 鋼管 | 否(S型=無縫,E型=ERW) | 低至中壓、結構用途 | 中等 |
| ASTM A269 | 不鏽鋼油管 | 否(無縫或銲接) | 儀表、食品/製藥 | 依鋼級而異 |
| ASTM A312 | 不鏽鋼管 | 否(無縫或銲接) | 化學、高溫不鏽鋼用途 | 最高 815°C |
| ASTM A179 | 熱交換器管 | 是 | 鍋爐/冷凝器管 | ~540°C |
- 操作溫度?環境溫度:A519 | 高溫(425C):A106 | 更高溫(>425C):A335
- 是否用於承壓用途?是:A106 或 A53 | 否:A519
- 碳鋼或不鏽鋼? → 碳鋼:A53/A106 | 不鏽鋼:A269/A312
依序回答這 3 個問題,至少 90% 的情況下即可選出正確規格。常見的特殊情況(雙相不鏽鋼、鎳合金、低溫用途)則需要進一步工程審查。
ASTM A53 與 A106 鋼管有什麼差異?
A106 是純無縫鋼管標準,並要求鋼材化學成分含矽;研究證實,矽可降低碳擴散形成石墨片所導致的石墨化或高溫弱化傾向。A53 同時允許無縫(S 型)與 ERW(E 型)製造,也不強制要求化學成分含矽。兩者都是碳鋼管;若用於發電、煉油廠配管,以及約 370C 以上的用途,A106 較嚴格的化學成分控制與無縫要求正是所需。A53 則適合結構柱、飲用水與天然氣輸送,以及溫度低於 200C 的一般配管。若用途不涉及關鍵安全,且溫度為 200C 以下,A53 S 型可提供無縫規格,價格通常也低於 A106 B級。高溫或承壓關鍵用途請使用 A106 B級。內部連結:ASTM A106 B級鋼管、API 5L B級鋼管、ASTM A53 鋼管。無縫鋼管尺寸、管表與重量表
 選擇合適尺寸的無縫鋼管,需指定 3 項尺寸:類型(公稱管徑)、壁厚(管表號)與長度。下表列出最常訂購的 10 種 NPS 尺寸,以及 Schedule 40 與 80 的壁厚和每英尺重量(依據 ASME B36.10M)。
| NPS | 外徑(in) | 外徑(mm) | SCH 40 壁厚(in) | SCH 40 每英尺重量(lb) | SCH 80 壁厚(in) | SCH 80 每英尺重量(lb) |
|---|---|---|---|---|---|---|
| 1/2 英吋 | 0.840 | 21.3 | 0.109 | 0.85 | 0.147 | 1.09 |
| 3/4″ | 1.050 | 26.7 | 0.113 | 1.13 | 0.154 | 1.47 |
| 1″ | 1.315 | 33.4 | 0.133 | 1.68 | 0.179 | 2.17 |
| 1-1/2″ | 1.900 | 48.3 | 0.145 | 2.72 | 0.200 | 3.63 |
| 2″ | 2.375 | 60.3 | 0.154 | 3.65 | 0.218 | 5.02 |
| 3″ | 3.500 | 88.9 | 0.216 | 7.58 | 0.300 | 10.25 |
| 4″ | 4.500 | 114.3 | 0.237 | 10.79 | 0.337 | 14.98 |
| 6″ | 6.625 | 168.3 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8″ | 8.625 | 219.1 | 0.322 | 28.55 | 0.500 | 43.39 |
| 12″ | 12.750 | 323.9 | 0.375 | 49.56 | 0.500 | 65.42 |
ASTM A519 規定,外徑小於 2″ 的 CDS 鋼管,其外徑公差為 0.005″。HFS 是經特殊爐加熱軋製的無縫鋼管,外徑公差通常為 1%。多數無縫鋼管的壁厚公差通常為 10%。請依 ASTM 標準在採購單中註明公差。
無縫鋼管與銲接管:如何選擇
 選擇無縫或銲接油管,可根據 4 個因素判斷:壓力需求、尺寸精度、預算限制及產品供應情況。兩種製造方式各有明確的優缺點;有經驗的工程師會依用途選擇合適產品,而非一味選擇最昂貴的產品。
- 沒有銲縫,銲接效率係數 E =1.0
- 整個圓周的壁厚均勻
- 相同壁厚下,可承受較高的工作壓力
- 循環負載下的抗疲勞性較佳
- 沒有熱影響區(HAZ)微觀結構變化
- 比同等 ERW 產品貴 20-40%
- 交期較長,合金鋼與不鏽鋼鋼級尤為明顯
- 最大外徑有限(多數鋼管廠通常為 24-26″)
- HFS 表面粗糙且不均勻
- 較大尺寸可能出現壁厚偏心
| 比較項目 | 無縫(SMLS) | ERW(銲接) | DOM |
|---|---|---|---|
| 銲接效率(E) | 1.00 | 採用 0.85 係數 | ~1.00(銲縫經抽製處理) |
| 相對成本 | 100%(基準值) | 無縫鋼管的 60-80% | 無縫鋼管的 70-85% |
| 常見供應的最大外徑 | ~26″ | 24″+ | ~12″ |
| 壓力等級 | 最高 | 較低(E = 0.85) | 高(銲縫已去除) |
| 表面狀態 | CDS 平滑/HFS 粗糙 | 一致 | 非常平滑 |
| 交期 | 較長 | 較短 | 中等 |
ERW 與無縫鋼管有什麼差異?
ERW(電阻銲接)鋼管由扁平鋼帶製成,先將鋼帶成形為圓筒,再以電阻加熱沿縱向銲縫銲接。銲縫本身是兩種產品的主要差異。ASME 壓力容器規範對 ERW 規定銲接效率係數為 0.85,因此必須增加管壁厚度(s),以補償銲接處強度降低。 這會使 E 係數降低 15%,設計人員因此必須指定比無縫鋼管更厚的管壁。若用於一般結構、圍籬、低壓流體及機械車架,ERW 可讓專案節省 20-40% 成本(但性能也會降低);若用於壓力容器、鍋爐管或井下石油與天然氣用途,無縫鋼管則是明確的選擇。DOM(芯棒抽製)油管提供介於兩者之間的選項:先以銲接管為原料,再經抽製製程拉過芯棒,幾乎可消除銲縫,使油管的特性接近無縫鋼管。 DOM 常用於液壓缸與汽車傳動軸。如需進一步了解銲接產品,請參閱我們的ERW 鋼管頁面,以及鋼管與油管比較頁面。如何檢驗無縫鋼管品質
 想像您收到一批無縫鋼管。雖然沒有焊縫,但光是這一點並不代表品質無虞!無縫鋼管仍可能有尺寸、形狀或表面瑕疵,也可能存在冶金問題,進而影響結構的功能。
完善規劃的進料檢驗,能在您的加工廠內,甚至在交貨前,找出這些問題。
- 檢查鋼廠的 MTC:爐號、化學成分(C、Mn、P、S、Si)與機械性質(降伏、抗拉、伸長率)測試,以及水壓試驗或 NDE 結果。確認 MTC 註明了適用的 ASTM 標準與等級。
- 目視檢驗:應檢查每支鋼管的全長,查看表面是否有點蝕、分層、接縫、裂紋及/或過多氧化皮等瑕疵。將鋼管放在平坦表面上滾動,以便檢查是否有明顯彎曲。
- 尺寸檢查:使用經校正的千分尺,沿鋼管長度在三個不同位置(0、90、45)測量外徑。使用超音波壁厚計檢查各位置的壁厚。
- 橢圓度檢查:計算(最大外徑- 最小外徑)/公稱外徑 100。大多數 ASTMS 標準要求為 1%。
- 直線度:CDS 鋼管每 3′ 最多允許 1/8″。使用長直尺並將鋼管靠在直尺上,再用尺量測鋼管中點與直尺之間的距離。
- 端部狀況:檢查切口是否方正,角度公差是否在(某個數值)範圍內;檢查內徑或外徑是否有毛邊;若採購單(PO)指定斜切端,則檢查斜角。
無縫鋼管常見的問題有哪些?
受過訓練的製造商會持續檢查軋製產品,但高品質無縫鋼管仍可能出現橢圓度、壁厚不均等尺寸異常。穿孔製程可能造成偏心,使鋼管一側的壁厚比另一側厚;這種差異可以測量。點蝕與夾雜物等表面缺陷通常在鑄造和軋製過程中形成,常出現在成品鋼管的內表面,從外部看不出來。 金屬外觀看似良好,內部卻可能因熱處理過程中材料處理不當而出現微觀塑性結構問題,導致彎曲,並在長期承受循環張力或衝擊負載後發生脆性破裂。氫脆不易檢測,安裝後可能要過好幾週才會顯現。對於承壓用鋼管,ASTM A106 規定水壓試驗的最低壓力應達到規定最低降伏強度的 60%。其他必要的非破壞檢測(超音波或渦電流)可依買賣雙方協議,採用 ASTM A106 核准的方法。檢查 MTC 的測試結果欄位,查看是否標示「HYDRO」或「NDE/UT」,即可確認採用的方法。
請聯絡我們的檢驗人員,了解材料檢驗證明服務與專業檢驗服務。無縫鋼管價格:成本因素與採購建議
 無縫鋼管的價格不是單一數字,而是至少受五項可能朝不同方向變動的因素影響。若要公平比較各家報價並看懂帳單,了解以下資訊有助於判斷哪些數字應該比較:
- 原料(總成本的 40-50%):鋼胚與廢鋼價格決定無縫鋼管價格的底線。2025 年全球鋼胚平均價格約為 $525/tonne。碳鋼管價格依據 HRC 期貨價格計算;不鏽鋼等級則會另外加上鎳與鉻的附加費。
- 製造製程(20-30%):CDS 鋼管價格高於 HFS 鋼管,是因為需要更多冷抽製程、更多退火週期,以及更嚴格的品質保證。合金鋼級 6.2-2.4 還會增加熱處理(正規化、淬火、回火)成本;不鏽鋼等級則會因酸洗與鈍化製程而增加成本。
- 尺寸與壁厚(10-15%):外徑較大或壁厚較厚,代表每英尺用料更多、搬運設備更重,有時也只有較少鋼廠能生產該尺寸。外徑與壁厚組合若偏離直線趨勢,則會產生額外費用。
- 訂購數量/MOQ(5-10%)。一般可供應的最低訂購量為每個尺寸/等級 1-5 公噸,適用於 S.Q.。未達此條件的訂單會收取小批量附加費(10-25%)。在同一張採購單(PO)中合併多種尺寸以達到 MOQ,可降低原本的每公噸價格。
- 市場時機(5-10%):鋼材價格會隨許多大宗商品市場波動。根據美國勞工統計局資料,鐵鋼管製造業的生產者物價指數(PPI)在 2026 年第1季從 486.4 上升至 501.1(指數,1982 年六月 = 100),三個月內上漲 3%。在上升週期初期鎖定價格,大量採購時就有機會省下數千元。
價格說明:標示 2026 年第 1 季的目前市場價格($/tonne)。鋼管價格依據全球廢鋼與 HRC 期貨資料區間計算。超過 6 個月的價格資料可能無法反映目前市場行情。
無縫鋼管市場展望:2030 年前的變化
行動建議:若工程預計於 2026-2027 年興建,請提早規劃。銅合金與鎳合金鋼級的 PPI 持續上升,鋼廠也更重視利潤較高的能源專案,使特殊鋼管等級(合金鋼、不鏽鋼)的交期拉長。「根據 IndustryARC 的 2024 年趨勢分析,受石油、天然氣及其他能源產業需求,以及亞太地區基礎建設投資增加帶動,無縫鋼管市場預計將以 6.1% 的複合年成長率持續成長,到 2030 年達到 US$279.4 billion。」
— IndustryARC,《無縫鋼管市場預測 2024-2030》
無縫鋼管常見問題
問:碳鋼無縫鋼管的最高操作溫度是多少?
查看答案
問:購買無縫鋼管後,可以彎管或成形嗎?
查看答案
問:NPS 與鋼管實際外徑有何不同?
查看答案
問:無塗層的無縫鋼管用於戶外時,可以使用多久?
查看答案
問:從海外採購無縫鋼管時,應確認哪些檢驗證明?
查看答案
問:無縫鋼管可以訂製外徑與壁厚嗎?
查看答案
指南說明
本指南內容由 Baling Steel 工程團隊蒐集、撰寫與整理,資料來源包括 ASTM、ASME 規格、政府貿易資料,以及線上論壇和部落格中從業人員的建議。文中使用的無縫鋼管規格與 ASTM 比較標準,截至 2026 年初(或出版日期)均為準確資訊。請諮詢持照的配管或機械工程師,協助選擇最適合您專案的鋼管。
參考資料與來源
- ASME 鍋爐及壓力容器規範,第 VIII 篇,第 1 分冊—銲接接頭效率因子—ASME
- ASTM A519 無縫碳鋼與合金鋼機械用鋼管標準規格 – ASTM International
- ASTM A106/A106M 無縫碳鋼管標準規格 – ASTM International
- 常見鋼管比較:A106 與 A53 – American Piping Products
- ASME B36.10M 銲接與無縫鍛製鋼管 – ASME
- 生產者物價指數:鐵與鋼管及鋼管製造業 – U.S. Bureau of Labor Statistics
- 無縫鋼管成本模型 – SteelOnTheNet
- 無縫鋼管市場預測 2024-2030 – IndustryARC
- 冷抽機械用鋼管調查 – U.S. International Trade Commission
由 Baling Steel 工程團隊審核—自 2010 年起專注於無縫鋼管製造與全球鋼材貿易。

