


Bei präzisen und vielseitigen Metallschnitten können nur wenige Werkzeuge in Sachen Effizienz mit dem Autogenbrenner mithalten. Dieses traditionsreiche Verfahren ist in Branchen von der Fertigung bis zum Bau bekannt, weil es dickes Stahlmaterial schnell und präzise schneiden kann. Doch was macht das autogene Brennschneiden so effektiv, und wie beeinflusst die Temperatur den Prozess? In diesem Text betrachten wir die Wissenschaft hinter dem autogenen Brennschneiden, untersuchen die Funktionsweise des Brenners und beleuchten seine vielfältigen Einsatzmöglichkeiten. Dieser Leitfaden vermittelt grundlegendes Wissen für erfahrene Fachkräfte und neue Bediener, die mit Metall arbeiten. All dies soll zeigen, warum dieses Werkzeug bei katastrophalen, hochmodernen Arbeitsabläufen als zuverlässige Wahl gilt.
Einführung in das autogene Brennschneiden
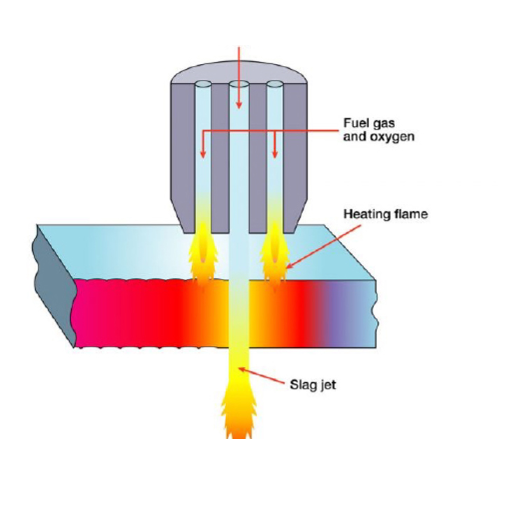
Beim autogenen Brennschneiden werden Metalle mit einer Hochtemperaturflamme geschnitten, die aus Sauerstoff und einem Brenngas wie Acetylen, Propan oder Erdgas erzeugt wird. Die Flamme wärmt das Metall zunächst bis zu einer bestimmten kritischen Temperatur vor. Anschließend wird reiner Sauerstoff auf die Stelle geleitet, wodurch das Metall oxidiert und abgetragen wird, sodass ein sauberer und präziser Schnitt entsteht. Das Verfahren eignet sich besonders zum Schneiden dicker Werkstücke aus Eisenmetallen sowie für den Bau, den Schiffbau und die Metallverarbeitung. Dank seiner Zuverlässigkeit und Vielseitigkeit ist das autogene Brennschneiden für viele Anwendungen unverzichtbar.
Was ist autogenes Brennschneiden?
Beim autogenen Brennschneiden kommt ein einfaches, aber sehr wirksames Verfahren zum Einsatz, bei dem die Verbrennung einen präzisen Schnitt durch dicke Metalle ermöglicht. Dabei wird die Metalloberfläche auf eine Zündtemperatur vorgewärmt, die je nach verwendetem Material üblicherweise zwischen 900°F und 1.600°F liegt. Das Brenngas, meist Acetylen, Propan oder Erdgas, verbindet sich mit Sauerstoff und erzeugt eine sehr heiße Flamme. Sobald das Metall ausreichend erhitzt ist, wird ein gleichmäßig konzentrierter Strom reinen Sauerstoffs auf das Metall gerichtet. Dieser reagiert mit dem Sauerstoff und bildet Eisenoxid, das schmilzt und anschließend aus dem Schnittbereich geblasen wird. Das autogene Brennschneiden ist inzwischen hochtechnisiert und deutlich präziser und leistungsfähiger. Automatisierte Brennschneidemaschinen erreichen beispielsweise bei Kohlenstoffstahlblechen mit einer Dicke von bis zu 12 inches eine Schnittgeschwindigkeit von mehr als 20 inches per minute. Branchenanalysen zufolge zählt das autogene Brennschneiden zu den kostengünstigsten Lösungen für anspruchsvolle Schneidarbeiten. Die Betriebskosten gelten im Allgemeinen als niedriger als bei anderen Verfahren, darunter Plasma- und Laserschneiden. Das Verfahren eignet sich besonders für Branchen, die in großem Umfang fertigen oder reparieren, denn es verbindet Mobilität und Effizienz mit Präzision.Geschichte und Entwicklung des autogenen Brennschneidens
Die Ursprünge des Autogenschneidens reichen bis in die späten 1800er-Jahre zurück, als sich praktische Schweiß- und Gasschneidsysteme entwickelten. 1903 führten Edmond Fouché und Charles Picard den Autogenbrenner in der Metallverarbeitung ein. Durch die Verbrennung von Sauerstoff und Acetylen entstand eine Flamme, die heiß genug war, um Stahl aufzuschmelzen und zu trennen; so wurden präzise Schneid- und Schweißverfahren mit erstaunlicher Effizienz möglich. Im Laufe der Jahre wurde das Autogenschneiden erheblich weiterentwickelt. Die ersten Anwendungen waren durch sehr einfache Ausrüstung und einen begrenzten Arbeitsbereich eingeschränkt; die Verbesserungen erleichterten die Umsetzung daher erheblich. So ermöglichen Mehrgas-Systeme heute den Wechsel des Brenngases, etwa zu Propan oder Erdgas, wodurch sich weitere Anwendungen erschließen und die Kosten in manchen Fällen sinken. Technologische Fortschritte haben Autogenschneidsysteme in automatisierte Anlagen integriert. Die meisten CNC-Maschinen (Computer Numerical Control) sind inzwischen mit Autogenschneidköpfen ausgestattet und ermöglichen so einen präziseren Betrieb in großem Maßstab. Laut einigen aktuellen Branchenberichten steigert diese Kombination die Produktivität um bis zu 40 % und hält zugleich die strengen Toleranzen ein, die für schwere industrielle Anwendungen unerlässlich sind. Verbesserungen am Düsendesign tragen außerdem dazu bei, die Brennstoffeffizienz zu erhöhen, den Sauerstoffverbrauch um bis zu 25 % zu senken und damit das Verfahren nachhaltiger zu gestalten. Die Anpassungsfähigkeit und Festigkeit des Autogenschneidverfahrens sorgen dafür, dass es trotz neuerer Technologien wie Laser und Plasma in modernen Branchen wie Schiffbau, Bauwesen und Fertigung relevant bleibt. Seine historische Entwicklung zeigt, dass es eine fortschrittliche Lösung für einen industriellen Bedarf ist: Sie verbindet Innovation mit Praxistauglichkeit und bleibt so ein grundlegendes Werkzeug der Metallverarbeitung.Anwendungen in verschiedenen Branchen
Das autogene Brennschneiden ist aufgrund seiner Vielseitigkeit und Effizienz nach wie vor eine wichtige Technologie. Im Bauwesen wird es vor allem eingesetzt, um Baustahl präzise zu schneiden und so die unmittelbare Montage von Gebäuden und Brückenkonstruktionen zu ermöglichen. Auch einige der Schwergewichte der Schiffbauindustrie setzen auf autogenes Brennschneiden, weil sich damit dicke Stahlbleche schneiden und die Produktionszeit deutlich verkürzen lässt. In der Fertigung wird das Verfahren zur Herstellung von Komponenten und Teilen für Maschinen, Haushaltsgeräte und Werkzeuge eingesetzt. In jüngster Zeit wurden zahlreiche Innovationen beim autogenen Brennschneiden eingeführt, um das Verfahren weiter zu verbessern: Neue Gasmischungen ermöglichen schnellere Schnitte, und verbesserte Düsen sorgen für glattere Schnitte mit lasergleicher Präzision. Studien betonen, dass sich das Verfahren für Stahl mit einer Dicke von mehr als 12 inches eignet, vor allem bei besonders anspruchsvollen Anwendungen. Weitere Untersuchungen zeigen, dass es im Vergleich zu anderen Methoden kostengünstig ist und bis zu 50 % weniger kostet als fortschrittlichere Verfahren wie das Laserschneiden. Das macht den gesamten Prozess mobiler und einfacher in der Anwendung und positioniert das autogene Brennschneiden als eines der wichtigsten Werkzeuge für diese unverzichtbare industrielle Tätigkeit.Die Wissenschaft hinter der Autogenflamme
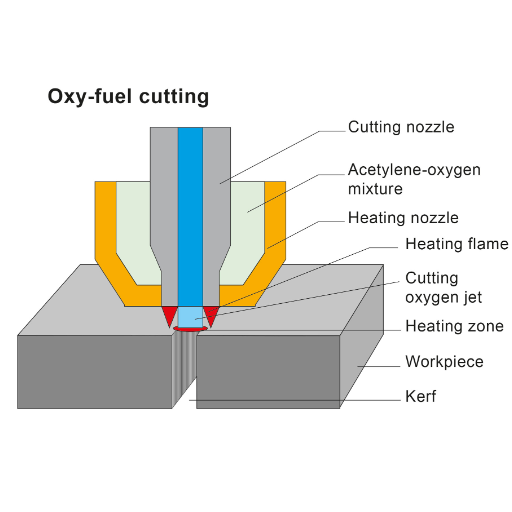
Die Autogenflamme entsteht, indem Sauerstoff kontrolliert mit einem Brenngas wie Acetylen oder Propan gemischt wird. Sauerstoff unterstützt die Verbrennung und lässt das Brenngas bei sehr hohen Temperaturen verbrennen. Diese intensive Hitze reicht aus, um Metall zu schmelzen, und eignet sich damit für Schneid- und Schweißarbeiten. Die Flamme besteht aus zwei Zonen: dem Innenkegel, in dem das Brenngas teilweise verbrennt, und dem Außenmantel, in dem die Verbrennung abgeschlossen wird. Je nach Verhältnis von Sauerstoff zu Brenngas lässt sich die Flamme für die jeweilige Aufgabe einstellen, also zum Schneiden oder Verbinden.
Die Verbrennung von Sauerstoff und Acetylen verstehen
Die Verbrennung von Acetylen und Sauerstoff bildet den Kern des Gasschweißens und -schneidens, da dabei sehr hohe Temperaturen entstehen. Sauerstoff und Acetylen reagieren chemisch miteinander und erzeugen eine Flammentemperatur von etwa 3.480°C (6.296°F). Damit zählt diese zu den höchsten Flammentemperaturen, die in der üblichen industriellen Praxis erreicht werden. Mit dieser Hitze lassen sich Metalle wie Stahl und Eisen schweißen und schneiden. Die Verbrennung beginnt mit Acetylenmolekülen C2H2, die mit Sauerstoff O2 gemischt werden und durch schnelle Oxidation Wärme erzeugen. Die Reaktionsgleichung für die vollständige Verbrennung lautet: 2C2H2 + 5O2 → 4CO2 + 2H2O + Heat Diese Reaktion beschreibt eine ideale Verbrennung mit ausreichend Sauerstoff. Ein abweichendes Verhältnis von Sauerstoff zu Acetylen kann jedoch die Eigenschaften der Flamme verändern. Eine reduzierende oder aufkohlende Flamme enthält zusätzliches Acetylen und wird beispielsweise zum Glühen oder zum Herstellen von Kehlnähten beim Schweißen eingesetzt. Sie lagert Ruß ab und verringert die Oxidation. Eine neutrale Flamme dient dagegen der ausgewogenen Verbrennung beim allgemeinen Schweißen. Eine oxidierende Flamme mit Sauerstoffüberschuss liefert die größte Hitze zum Schneiden. Um die bestmögliche Leistung des Duos zu nutzen, werden Sauerstoff und Acetylen nach der Aufbereitung sicher verpackt. Acetylen ist beispielsweise bei Drücken über 15 psi (103 kPa) von Natur aus instabil und muss reguliert werden, um eine gefährliche Zersetzung zu verhindern. Da sein Explosionsbereich in Luft zwischen 2,5 % und 100 % liegt, müssen bei der Anwendung alle erforderlichen Schritte zur Überwachung und Prüfung eingehalten werden.Flammentemperatur und ihre Bedeutung beim Schneiden
Als herausragender Faktor bei Schneidverfahren und industriellen Prozessen gibt die Flammentemperatur Aufschluss über Effizienz und Präzision industrieller Schneidprozesse. Bei einem Mischungsverhältnis von Sauerstoff und Acetylen von 1:1 erreicht die Autogenflamme etwa 5.572°F (3.090°C). Bei diesen hohen Temperaturen lässt sich Stahl schnell bis zu seinem Zündpunkt erhitzen und dadurch rasch und effizient schneiden. Neben der Temperatur spielt auch die Art der Flamme eine wichtige Rolle. Sie kann neutral, oxidierend oder reduzierend sein. Die Flamme beeinflusst sowohl die Schnittqualität als auch den Zustand des Produkts. Eine neutrale Flamme liefert normalerweise die besten Schnitte, da das Verhältnis von Sauerstoff zu Acetylen ausgeglichen ist. Eine oxidierende Flamme verursacht dagegen eine übermäßige Oxidation, die sich als Oberflächenfehler bemerkbar machen kann. Ein weiterer wichtiger Aspekt ist die Wärmeverteilung. Die Flamme konzentriert die Hitze auf einen kleinen Bereich. Die Wärme breitet sich dann über die Oberfläche aus und erzeugt thermische Spannungen im umliegenden Material, wodurch Verzug oder strukturelle Schäden entstehen können. Auch deshalb ist es wichtig, die richtige Brennstoffkombination zu wählen und die Ausrüstung korrekt einzustellen. Zusammen mit modernen Schneidtechniken wie automatisierten Brennersystemen und Gasmischungssteuerungen ermöglichen diese Hochtemperaturflammen eine bemerkenswerte Präzision für vielfältige industrielle Anwendungen. Dazu zählen sowohl die Fertigung nahezu kunstvoller Formen als auch das Anfasen dicker Stahlbleche. Die Flammentemperatur ist ein wichtiger Faktor für die Abstimmung industrieller Arbeitsabläufe, auch bei anspruchsvollen Schneidarbeiten.Faktoren, die die Flammeneigenschaften beeinflussen
Zu den wichtigsten Faktoren, die die Flammeneigenschaften beeinflussen, zählen Temperatur, Brenngas-Sauerstoff-Verhältnis, Gasreinheit und Umgebungsbedingungen. Für eine präzise Flammenprüfung und die Optimierung industrieller Prozesse ist es entscheidend, zu verstehen, wie diese Variablen zusammenwirken.
- Brenngas-Sauerstoff-Verhältnis
Das Verhältnis von Brenngas zu Sauerstoff spielt eine zentrale Rolle für das Verhalten der Flamme. Ein ausgewogenes Verhältnis erzeugt eine neutrale Flamme, die sich für viele industrielle Anwendungen eignet. Zu viel Sauerstoff erzeugt eine oxidierende Flamme, die die Metalloxidation begünstigen kann. Ein Brenngasüberschuss führt dagegen zu einer reduzierenden Flamme, die Oxide reduzieren und Zunderbildung minimieren kann.
- Gasreinheit
Die Reinheit von Brenngasen wie Acetylen, Propan oder Erdgas wirkt sich direkt auf die Stabilität und Wärmeleistung der Flamme aus. Verunreinigungen oder eine schwankende Gasqualität können zu Temperaturschwankungen und einer ungleichmäßigen Schneid- oder Schweißleistung führen. Acetylen mit einer Reinheit von 99,6 % oder höher gewährleistet beispielsweise eine heißere und gleichmäßigere Flamme als Alternativen geringerer Reinheit.
- Umgebungstemperatur und Druck
Umgebungsfaktoren wie Temperatur, Luftdruck und Luftfeuchtigkeit verändern die Flammeneigenschaften. In größeren Höhen ist beispielsweise der Luftdruck und damit die Sauerstoffdichte geringer. Deshalb müssen die Einstellungen für Brenngas- und Sauerstoffzufuhr angepasst werden, damit die Verbrennung effizient bleibt.
- Düsendesign und Instandhaltung
Das Design der Brennerdüse beeinflusst Größe und Form der Flamme sowie die Wärmeverteilung. Regelmäßige Instandhaltung, etwa das Beseitigen von Düsenverstopfungen und der Austausch verschlissener Bauteile, gewährleistet einen gleichmäßigen Gasstrom und eine optimale Flammenleistung.
- Fortschritte bei der Automatisierung
Moderne automatisierte Systeme ermöglichen eine präzise Anpassung von Variablen wie Gasstrom und Verbrennungseinstellungen. Das verbessert nicht nur die Wiederholbarkeit, sondern auch die Energieeffizienz. Automatisierte Brennschneidemaschinen können die Flamme beispielsweise genau auf die zu bearbeitende Materialdicke abstimmen, wodurch weniger Abfall entsteht und die Produktivität steigt.
Wenn Hersteller und Bediener diese Faktoren berücksichtigen, können sie die Flammeneigenschaften genau auf die Anforderungen ihrer Aufgaben abstimmen und so Effizienz, Sicherheit und hochwertige Ergebnisse gewährleisten.
Autogenes Brennschneiden
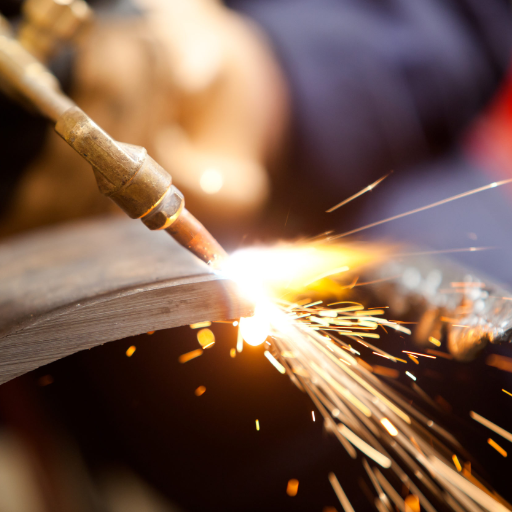
Beim autogenen Brennschneiden wird massives Metall mit einer Flamme bis zur Zündtemperatur erhitzt. Anschließend oxidiert und durchtrennt ein Strahl reinen Sauerstoffs das Material. Das Verfahren eignet sich besonders für Eisenmetalle wie Stahl, da diese kostengünstig oxidiert werden können. Nach dem Vorwärmen des Metalls wird die Flamme mit einem Brenngas wie Acetylen, Propan oder Erdgas und Sauerstoff versorgt. Bei etwa erreichter Zündtemperatur wird ein kräftiger Sauerstoffstrahl auf das Werkstück gerichtet, der es sofort oxidiert und schneidet. Diese vielseitige und schnelle Methode ermöglicht präzise Schnitte in dickem Metall.
Komponenten eines Autogen-Brennschneidsystems
Zu den Komponenten eines Autogen-Brennschneidsystems zählen Gasflaschen, Druckminderer, Schläuche, Brenner und Sicherheitsventile.
| Wichtiger Punkt | Details |
|---|---|
|
Gasflaschen |
Lagerung von Sauerstoff und Brenngas |
|
Druckminderer |
Gasdruck prüfen |
|
Schläuche |
Gase zum Brenner leiten |
|
Brenner |
Gase mischen und entzünden |
|
Ventile |
Sicherheit und Durchflussprüfung gewährleisten |
Die richtige Schneiddüse auswählen
Die Schneiddüse für das autogene Brennschneiden sollte sorgfältig ausgewählt werden, um die Leistung des Brennschneidsystems optimal zu nutzen und präzise Schnitte zu erzielen. Die Wahl der Schneiddüse wird von mehreren Faktoren beeinflusst: der Art und Dicke des zu schneidenden Materials, dem verwendeten Brenngas und der gewünschten Schnittqualität. Schneiddüsen werden mit unterschiedlichen Öffnungsgrößen und fein abgestimmten Konfigurationen für Flamme und Sauerstoffdurchfluss hergestellt. Düsen mit kleinen Öffnungen erzeugen beispielsweise eine vergleichsweise schmale, konzentrierte Flamme und werden in der Regel für dünnere Metalle verwendet. Wird die Flamme vom Hersteller zu stark verengt, kann das Material jedoch ausbrennen oder Abfall entstehen. Bei dickeren Materialien sollten Düsen mit größeren Öffnungen verwendet werden, da ihr Sauerstoffdurchfluss tiefere und sauberere Schnitte ermöglicht. Die Hersteller stellen in der Regel branchenspezifische Düsentabellen für die jeweiligen Anwendungen bereit. Sie enthalten Angaben zu Düsengröße, Schnittgeschwindigkeit, Gasdrücken und erforderlichem Vorwärmen der Flamme, damit Bediener effizient und präzise schneiden können. Mit der richtigen Düse lässt sich außerdem der Gasverbrauch effizienter gestalten und die Gefahr von Rückzündungen oder Flammenstörungen verringern. Die regelmäßige Reinigung der Düsen und die Prüfung auf Verschleiß sind wichtige Bestandteile der Instandhaltung und gewährleisten eine gleichbleibende Schneidleistung. Bei der Auswahl sollte darauf geachtet werden, dass der Düsentyp mit dem verwendeten Brennermodell kompatibel ist und das Düsenmaterial einer längeren Einwirkung hoher Temperaturen standhält.Autogenes Brennschneiden Schritt für Schritt
1. Ausrüstung vorbereiten Vergewissern Sie sich, dass alle Ausrüstungsteile einwandfrei funktionieren. Prüfen Sie Brenner, Schläuche und Druckminderer auf Anzeichen von Schäden oder Verschleiß. Stellen Sie sicher, dass die Sauerstoff- und Brenngasflaschen fest gesichert sind und die Druckwerte für den Betrieb geeignet sind. 2. Gasdruck einstellen Stellen Sie den Sauerstoff- und Brenngasdruck an den jeweiligen Druckminderern genau nach den Vorgaben für Ihren Brenner und Ihre Schneiddüse ein. Der Sauerstoffdruck ist beim Schneiden üblicherweise höher (20-40 psi) als der Brenngasdruck (5-10 psi bei Acetylen, je nach tatsächlicher Anwendung). 3. Brenner zünden Öffnen Sie das Brenngasventil leicht und zünden Sie das Gas mit einem Zündgerät. Öffnen Sie dann langsam das Sauerstoffventil, bis eine neutrale Flamme entsteht. Eine neutrale Flamme hat einen klar abgegrenzten Innenkegel und ist für saubere Schnitte erforderlich. 4. Material vorwärmen Positionieren Sie den Schneidbrenner am Startpunkt des Materials. Halten Sie die Flamme ruhig, um den Bereich vorzuwärmen, bis er leuchtend rot ist und damit die Schnittbereitschaft anzeigt. Das Vorwärmen sorgt für einen sauberen Schnitt. 5. Schneidsauerstoffventil öffnen Sobald das Material heiß ist, geben Sie durch Betätigen des Schneidsauerstoffhebels einen stark unter Druck stehenden Sauerstoffstrom frei. Halten Sie den Brenner ruhig und bewegen Sie ihn langsam entlang der Schnittlinie. Richten Sie die Flamme dabei am Material aus. 6. Schnittgeschwindigkeit beachten Passen Sie die Schnittgeschwindigkeit an die Materialdicke und die gewünschte Qualität an. Stahlbleche mit einer Dicke von bis zu 1/2 in. werden beispielsweise langsamer geschnitten, während dünneres Material schneller geschnitten werden kann. 7. Schnittfuge reinigen Prüfen Sie nach dem Schnitt die Schnittfuge (den durch den Schnitt entstandenen Spalt) auf Sauberkeit und Schlackenfreiheit. Zu viel Schlacke kann auf falsche Einstellungen hindeuten oder bedeuten, dass die Vorgehensweise angepasst werden muss. 8. Sicher abschalten Schließen Sie zum Abschalten des Brenners zuerst das Brenngasventil und dann das Sauerstoffventil. Schließen Sie die Flaschenventile ordnungsgemäß und lassen Sie den restlichen Druck aus dem System ab. Prüfen Sie die Ausrüstung auf Verschleiß und reinigen Sie sie bei Bedarf. Mit diesen detaillierten Schritten lassen sich Präzision, Sicherheit und Effizienz beim autogenen Brennschneiden in unterschiedlichsten Anwendungen gewährleisten.Faktoren, die die Schneideffizienz beeinflussen
Sauerstoff- und Brenngasverhältnisse
Das richtige Verhältnis von Sauerstoff zu Brenngas zu finden, ist ein Balanceakt, der beim Autogenschneiden optimale Ergebnisse ermöglicht. Die Flamme muss effizient brennen und die nötige Wärme zum Schneiden liefern. Bei den meisten Arbeiten wird üblicherweise eine neutrale Flamme eingestellt. Sie entsteht, wenn Sauerstoff und Brenngas im richtigen Verhältnis gemischt werden. Acetylen ist eines der am häufigsten verwendeten Brenngase. Für eine neutrale Flamme beträgt das Verhältnis von Sauerstoff zu Acetylen etwa 1.2:1. Das bedeutet, dass pro Einheit Acetylen genau 1.2 Einheiten Sauerstoff zugeführt werden sollten. Je nach Anwendung, Gasart und verwendeter Ausrüstung kann das Verhältnis variieren. Bei ebenfalls häufig eingesetztem Propan und Erdgas kann es deutlich höher liegen als bei Acetylen, nämlich zwischen 4:1 und 5:1. Das richtige Verhältnis verringert Rußbildung und unvollständige Verbrennung und sorgt für saubere, präzise Schnitte. Durch regelmäßiges Kalibrieren der Ausrüstung und Prüfen der Gasdurchflussmengen lässt sich das Verhältnis zuverlässig einhalten und effizient arbeiten, ohne viel Gas zu verschwenden. Für die jeweilige Schneidaufgabe und die Eigenschaften des Materials sollten stets die Empfehlungen des Herstellers zur passenden Einstellung des Mischungsverhältnisses herangezogen werden.Materialdicke und Werkstoffart
Die Dicke und die Art des Materials beeinflussen die Effizienz des Brennschneidens und damit auch die Schnittqualität. Dünne Materialien, etwa Bleche mit einer Dicke von weniger als 6 mm, erfordern eine sehr geringe Flammenintensität und ein genaues Gasverhältnis, damit sie sich nicht verziehen und die Wärmeeinflusszone nicht zu groß wird. Bei dickeren Werkstoffen, etwa Stahlplatten mit einer Dicke von mehr als 20 mm, sind höhere Gasdurchflussmengen und ein erhöhter Sauerstoffdruck erforderlich. Dafür kommen spezielle Brenner für schwere Anwendungen zum Einsatz. Verschiedene Metalle reagieren unterschiedlich auf das Schneidverfahren. Kohlenstoffarmer Stahl eignet sich besonders für das Autogenschneiden, da seine Zusammensetzung und sein Schmelzpunkt recht vorhersehbar sind. Bei Werkstoffen wie Edelstahl und Aluminium, deren Oxidschicht und Reflexionseigenschaften den Prozess beeinträchtigen, hängt das Ergebnis hingegen stärker vom gewählten Verfahren ab. Edelstahl lässt sich häufig am besten mit Plasma oder Laser schneiden. Bei Aluminium können zusätzliche Anpassungen nötig sein, um thermischen Verzug zu vermeiden. Durch die Entwicklung neuer Schneidverfahren lassen sich mittlerweile deutlich mehr Werkstoffe und Materialdicken bearbeiten. Automatisierte Einstellungen des Schneidwerkzeugs ermöglichen präzise, wiederholbare Schnitte entsprechend den Vorgaben der jeweiligen Aufgabe. In der Industrie helfen Werkstofftabellen mit konkreten Empfehlungen zu Druckeinstellungen und Schnittgeschwindigkeiten dabei, den Prozess auf das zu schneidende Material abzustimmen. Für optimale Ergebnisse muss die Schneidmaschine mit den Materialspezifikationen kompatibel sein.Umgebungsbedingungen und ihre Auswirkungen
Beim Schneiden gibt es verschiedene Einflussgrößen, die Effizienz und Präzision beeinträchtigen können. Temperatur, Luftfeuchtigkeit und Luftströmung wirken sich besonders stark auf die Leistung der Ausrüstung und das Verhalten des Materials aus. In einer feuchten Umgebung kann Feuchtigkeit in den Schneidbereich gelangen und bei bestimmten Werkstoffen, vor allem Metallen, Oxidation oder Korrosion begünstigen. Das beeinträchtigt die Schnittqualität und erschwert es, die Ausrüstung in einem für die Qualität geeigneten Zustand zu halten. Temperaturschwankungen wirken sich auf andere Weise auf den Schnitt aus. Bei sehr niedrigen Temperaturen werden Metalle spröde; bei höheren Temperaturen verlieren sie an Festigkeit und können sich thermisch verziehen. Solche Veränderungen der Werkstoffeigenschaften beeinträchtigen die Schnittgenauigkeit. Bediener müssen deshalb die Einstellungen anpassen, um die Ausdehnung oder Schrumpfung des Materials auszugleichen. Auch Luftströmungen, einschließlich einer ausreichenden Belüftung und der Windrichtung, sind für den Umgang mit Wärme und Rückständen bei verschiedenen Schneidverfahren wichtig. Eine ausreichende Belüftung entfernt Partikel und beim Schneiden entstehende Gase. So trägt sie zur Sicherheit bei und sorgt für eine freie Sicht auf den Schnitt und die erforderliche Präzision. Um die Leistung zu maximieren, empfiehlt es sich, diese Umgebungsbedingungen zu überwachen und zu berücksichtigen. Untersuchungen zeigen, dass eine geregelte Arbeitstemperatur zwischen 60-75°F und eine relative Luftfeuchtigkeit von 40-50 % dazu beitragen können, die negativen Auswirkungen dieser äußeren Einflüsse zu verringern. Werden diese Werte eingehalten, können Klimageräte wie Luftentfeuchter oder Einhausungen mit Feuchtigkeitsregelung die Bedingungen stabil halten und so Leistung und Qualität des Schneidprozesses verbessern.Sicherheitsmaßnahmen beim Autogenschneiden
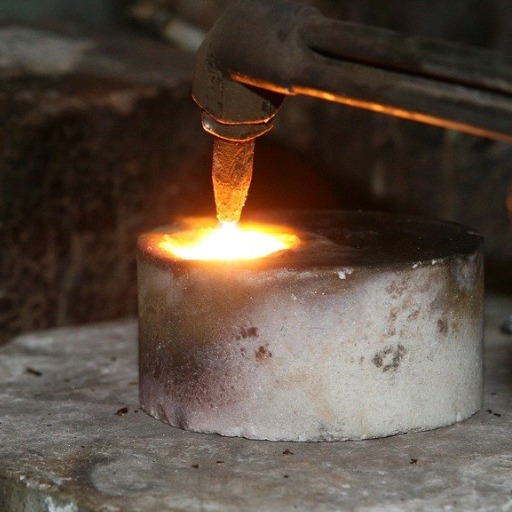
Zu den Sicherheitsmaßnahmen beim Autogenschneiden gehören das Tragen von Schutzkleidung, die Prüfung der Ausrüstung und das Fernhalten brennbarer Materialien.
| Wichtiger Punkt | Details |
|---|---|
|
Schutzausrüstung |
Schutzkleidung tragen |
|
Prüfung |
Gasflaschen und Brenner auf Schäden prüfen |
|
Ventile |
Sicherungen gegen Flammenrückschlag verwenden |
|
Brennbare Materialien |
Nicht in der Nähe brennbarer Gegenstände schneiden |
|
Transport |
Gasflaschen während des Transports sichern |
Persönliche Schutzausrüstung (PSA)
Persönliche Schutzausrüstung (PSA) ist unverzichtbar, um die Sicherheit der Beschäftigten beim Autogenschneiden zu gewährleisten. Dabei entstehen hohe Temperaturen, Funken und Dämpfe, die ohne angemessene Vorsichtsmaßnahmen erhebliche Risiken bergen können. Zur wichtigsten PSA gehören:
- Schweißhelme und Schutzbrillen: Ein Augenschutz ist unerlässlich, um vor intensivem Licht, ultravioletter (UV-)Strahlung und umherfliegenden Partikeln zu schützen. Empfohlen werden Schweißbrillen oder -helme mit Gläsern in einer für das Autogenschneiden geeigneten Schutzstufe (in der Regel Schutzstufe 4-6) gemäß den Normen ANSI Z87.1.
- Flammenhemmende Kleidung: Bediener sollten flammenhemmende Kleidung aus Materialien wie behandelter Baumwolle oder Leder tragen, um Verbrennungen durch Funken und Spritzer geschmolzenen Metalls zu vermeiden. Locker sitzende Kleidung sollte wegen der Brandgefahr vermieden werden.
- Atemschutz: Beim Autogenschneiden entstehen Dämpfe, die schädliche Stoffe wie Kohlenmonoxid oder Metalloxide enthalten können. Je nach Werkstoff und Belüftung des Arbeitsbereichs kann ein Atemschutzgerät erforderlich sein, das den von NIOSH zugelassenen Normen entspricht, um vor dem Einatmen gefährlicher Partikel zu schützen.
- Hitzebeständige Handschuhe: Dicke, hitzebeständige Handschuhe sind unerlässlich, um die Hände der Bediener vor extremer Hitze und vor versehentlichen Verbrennungen durch geschmolzene Werkstoffe zu schützen.
- Sicherheitsschuhe mit Stahlkappen: Sicherheitsschuhe schützen vor schweren herabfallenden Gegenständen und Tropfen geschmolzenen Metalls. Die Sohlen sollten außerdem hitzebeständig sein, um dem Kontakt mit heißen Oberflächen standzuhalten.
- Gehörschutz: Beim Autogenschneiden kann erheblicher Lärm entstehen, insbesondere wenn zusätzlich Geräte wie Schleifmaschinen oder Bohrer eingesetzt werden. Gehörschutzstöpsel oder Kapselgehörschützer, die den OSHA-Richtlinien zur Lärmbelastung entsprechen, tragen dazu bei, das Risiko von Gehörschäden zu verringern.
Wenn diese notwendige PSA zum Arbeitsalltag gehört, können Beschäftigte mögliche Gefahren verringern und für ein sichereres Arbeitsumfeld sorgen. Eine angemessene Schulung zur Verwendung und Instandhaltung der Schutzausrüstung erhöht die Sicherheit und die betriebliche Effizienz zusätzlich. Die Einhaltung der geltenden Sicherheitsnormen schützt nicht nur die Beschäftigten, sondern stärkt auch Produktivität und Arbeitsmoral.
Brandschutzmaßnahmen
Bei Brandschutzmaßnahmen setze ich auf Vorbeugung, die Verringerung aller möglichen Risiken und die Vorbereitung auf Notfälle. Dazu gehören freie Fluchtwege, die regelmäßige Prüfung und Instandhaltung von Feuerlöschern sowie wiederkehrende Brandschutzübungen, damit alle an Notfälle erinnert und darauf vorbereitet werden. Außerdem gehört dazu, die Beschäftigten im Umgang mit Bränden und in der richtigen Verwendung der Ausrüstung zu unterweisen, damit alle sicher und vorbereitet sind.
Richtiger Umgang mit der Ausrüstung und ihre Instandhaltung
Beim Umgang mit Werkzeugen und bei der Arbeit damit müssen Sicherheit und Effizienz an erster Stelle stehen. Deshalb halte ich mich stets an die Herstelleranweisungen zur Bedienung der Ausrüstung. Außerdem prüfe ich sie regelmäßig auf mögliche Mängel und behebe diese frühzeitig. So beuge ich Situationen vor, in denen die Ausrüstung ausfallen und eine Gefahr für alle darstellen könnte.
Autogenschneiden im Vergleich zu alternativen Verfahren
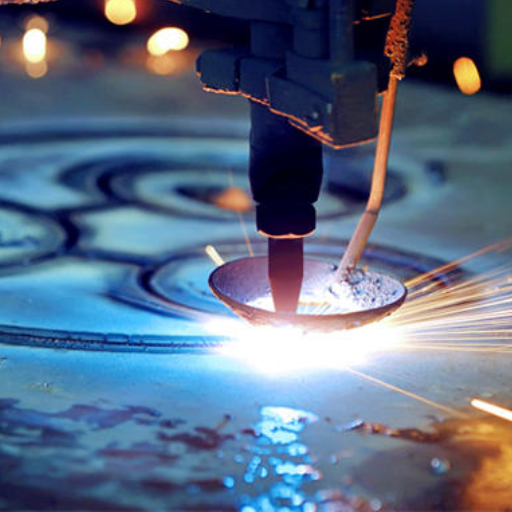
Autogenschneiden im Vergleich zum Plasmaschneiden
Autogenschneiden ist kostengünstig und eignet sich ideal für dicke Werkstoffe, während das Plasmaschneiden eine höhere Geschwindigkeit, Präzision und Vielseitigkeit bietet.
|
Wichtiger Punkt |
Details |
|---|---|
|
Dicke |
Autogenschneiden für dicke Werkstoffe |
|
Präzision |
Plasmaschneiden ist präziser |
|
Geschwindigkeit |
Plasmaschneiden ist schneller |
|
Kosten |
Autogenschneiden ist kostengünstiger |
|
Vielseitigkeit |
Plasmaschneiden eignet sich besser für dünne Werkstoffe |
Autogenschneiden im Vergleich zum Laserschneiden
Autogenschneiden eignet sich besonders für dicke Stahlteile und ist kosteneffizient, während das Laserschneiden eine höhere Präzision, Geschwindigkeit und Vielseitigkeit bietet.
|
Wichtiger Punkt |
Details |
|---|---|
|
Dicke |
Autogenschneiden für dicke Stahlteile |
|
Präzision |
Laserschneiden ist überlegen |
|
Geschwindigkeit |
Laserschneiden ist schneller |
|
Kosten |
Autogenschneiden ist kosteneffizienter |
|
Vielseitigkeit |
Laserschneiden ist vielseitiger |
Vor- und Nachteile der einzelnen Verfahren
1. AutogenschneidenVorteile
- Vielseitigkeit: Autogenschneiden eignet sich für eine Vielzahl von Eisenmetallen und ermöglicht das Schneiden dicker Werkstoffe, häufig bis zu 24 inches oder mehr.
- Mobilität: Die Ausrüstung ist relativ leicht und benötigt keine externe Stromversorgung. Dadurch eignet sie sich ideal für Arbeiten im Freien und an abgelegenen Orten.
- Kosteneffizienz: Die Anschaffungs- und Betriebskosten sind niedriger als bei Plasma- oder Laserschneidanlagen.
Nachteile
- Nur für Eisenmetalle geeignet: Dieses Verfahren eignet sich nicht zum Schneiden von Nichteisenmetallen wie Aluminium oder Edelstahl.
- Geringere Geschwindigkeit: Die Schnittgeschwindigkeit ist deutlich niedriger als beim Plasma- und Laserschneiden, insbesondere bei dünnen Werkstoffen.
- Wärmeeinflusszone (WEZ): Die hohe Wärmeintensität kann eine größere Wärmeeinflusszone verursachen und dadurch die Materialintegrität in der Nähe der Schnittkante beeinträchtigen.
Vorteile
- Vielseitigkeit bei verschiedenen Werkstoffen: Mit dem Plasmaschneiden lassen sich zahlreiche elektrisch leitfähige Metalle bearbeiten, darunter Stahl, Edelstahl und Aluminium.
- Höhere Schnittgeschwindigkeit: Dieses Verfahren ist schneller als das Autogenschneiden, insbesondere bei dünnen Werkstoffen, und steigert dadurch die Produktivität.
- Präzision: Plasmaschneider erzeugen sauberere Schnitte mit wenig Schlacke und verringern so den erforderlichen Nachbearbeitungsaufwand.
Nachteile
- Kosten: Die Anschaffung von Plasmaschneidanlagen ist teurer. Auch die Betriebskosten können durch den Bedarf an Strom und Verbrauchsteilen wie Elektroden und Düsen steigen.
- Begrenzte Materialdicke: Plasmaschneiden eignet sich hervorragend für dünne und mittelstarke Werkstoffe, ist bei extrem dicken Metallen aber weniger effektiv als Autogenschneiden.
- Abhängigkeit von der Stromversorgung: Plasmaschneider benötigen eine stabile Stromversorgung. Dadurch sind sie weniger mobil als Autogenschneidsysteme.
Vorteile
- Hohe Präzision und Detailgenauigkeit: Das Laserschneiden eignet sich besonders für komplexe Formen und präzise Schnitte und ist damit ideal für Projekte mit engen Toleranzen.
- Geschwindigkeit bei dünnen Werkstoffen: Bei dünnen Metallen und Blechen ermöglicht das Laserschneiden eine sehr schnelle Bearbeitung.
- Geringer Materialverlust: Die schmale Schnittfuge und die hohe Präzision verringern den Materialverlust erheblich.
Nachteile
- Hohe Kosten: Laserschneidmaschinen sind in der Anschaffung teuer und verursachen laufende Instandhaltungskosten.
- Begrenzungen bei der Materialdicke: Laserschneiden eignet sich für die meisten Metalle und sogar Nichtmetalle, stößt bei extrem dicken Werkstoffen jedoch an seine Grenzen.
- Sicherheitsrisiken: Der Einsatz von Lasern erfordert strenge Sicherheitsmaßnahmen, um Bediener vor möglichen Gefahren zu schützen, darunter die Einwirkung von hochintensivem Licht.
Quellen
- Temperaturverlauf und -bereich beim autogenen Brennschneiden von Bewehrungsstahl: Simulation und Experiment
- Autoren: Bong-Joo Kim et al.
- Erscheinungsjahr: 2008
- Zusammenfassung: Diese Studie untersucht Temperatur und Temperaturbereich beim Autogenschneiden von Bewehrungsstäben. Mithilfe von Simulationen und Experimenten werden die thermischen Auswirkungen während des Schneidprozesses analysiert. Die Ergebnisse zeigen, dass die Temperaturverteilung für die Optimierung von Schneideffizienz und -qualität entscheidend ist.
- Methodik: Die Studie nutzte Simulationstechniken und Versuchsaufbauten, um Temperaturschwankungen während des Schneidprozesses zu messen und so ein umfassendes Verständnis der beteiligten thermischen Vorgänge zu ermöglichen(Kim et al., 2008, pp. 1–5).
- Experimentelle Untersuchung und Optimierung der Parameter für die oxyacetylenunterstützte Bearbeitung der Nickelbasislegierung Inconel — 718
- Autoren: O. G. Sonare et al.
- Erscheinungsjahr: 2017
- Zusammenfassung: Diese Arbeit befasst sich mit der Optimierung der Bearbeitungsparameter beim Autogenschneiden von Inconel 718, einer Nickelbasislegierung. Die Studie hebt hervor, wie wichtig die Temperaturregelung für gewünschte Bearbeitungsergebnisse wie Oberflächengüte und Werkzeugverschleiß ist.
- Methodik: Die Autoren führten eine Reihe von Experimenten durch, um die Auswirkungen verschiedener Schneidparameter auf die Leistung des Autogenverfahrens zu untersuchen. Die Ergebnisse wurden ausgewertet, um optimale Einstellungen für das Temperaturmanagement zu ermitteln(Sonare et al., 2017, pp. 1–7).
- Experimentelle Untersuchung von Leistungsparametern bei der Warmbearbeitung mit einer Autogenanlage
- Autoren: Venkatesh Ganta, D. Chakradhar
- Erscheinungsjahr: 2014
- Zusammenfassung: Diese Studie untersucht die Leistungsparameter der Warmbearbeitung mit einer Autogenanlage. Sie hebt hervor, welche Rolle die Temperatur für eine höhere Bearbeitungseffizienz und einen geringeren Werkzeugverschleiß spielt.
- Methodik: In Versuchsaufbauten wurde untersucht, wie sich die Temperatur auf verschiedene Bearbeitungsparameter auswirkt. Die Ergebnisse zeigen die Vorteile von Warmbearbeitungstechniken(Ganta & Chakradhar, 2014).

