


Pour découper les métaux avec précision et polyvalence, peu d’outils rivalisent avec l’efficacité du chalumeau oxy-combustible. Cette méthode éprouvée est réputée dans des secteurs allant de l’industrie manufacturière à la construction, car elle permet de découper rapidement et précisément des pièces épaisses en acier. Mais qu’est-ce qui rend la découpe oxy-combustible si efficace, et quel est le rôle de la température dans ce procédé ? Dans cet article, nous examinerons les principes scientifiques de la découpe oxy-combustible, analyserons le fonctionnement du chalumeau et présenterons ses différentes applications. Ce guide constitue une base de connaissances pour les professionnels expérimentés comme pour les nouveaux opérateurs qui travaillent les métaux. Il vous expliquera pourquoi cet outil est un choix de confiance pour les opérations de découpe les plus exigeantes et à la pointe de la technologie.
Introduction à la découpe oxy-combustible
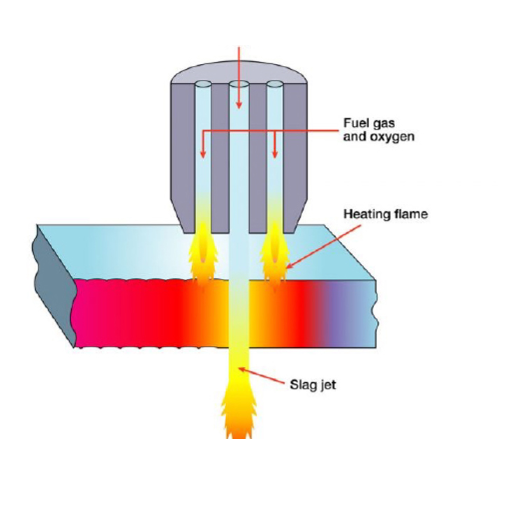
La découpe oxy-combustible est un procédé qui consiste à découper les métaux à l’aide d’une flamme à haute température produite par de l’oxygène et un gaz combustible tel que l’acétylène, le propane ou le gaz naturel. La flamme préchauffe le métal jusqu’à une température critique, puis un jet d’oxygène pur est dirigé vers la zone concernée et provoque l’oxydation ou la combustion du métal, permettant ainsi d’obtenir une coupe nette et précise. Ce procédé est particulièrement utile pour découper des pièces épaisses en métaux ferreux, ainsi que dans le secteur du bâtiment, la construction navale et la fabrication métallique. La fiabilité et la polyvalence de la découpe oxy-combustible en font un outil indispensable dans de nombreuses applications.
Qu’est-ce que la découpe oxy-combustible ?
La découpe oxy-combustible repose sur une technique simple, mais très efficace, qui utilise la combustion pour réaliser une coupe précise dans des métaux épais. Le procédé consiste à préchauffer la surface du métal jusqu’à sa température d’inflammation, qui varie généralement entre 900°F et 1 600°F selon le matériau utilisé. Le gaz combustible, généralement de l’acétylène, du propane ou du gaz naturel, se combine à l’oxygène pour produire une flamme très chaude. Lorsque le métal est suffisamment chauffé, un jet concentré d’oxygène pur est dirigé sur celui-ci. Le métal réagit avec l’oxygène pour former de l’oxyde de fer, qui fond avant d’être expulsé de la zone de coupe. La découpe oxy-combustible est désormais une technologie de pointe, bien plus précise et efficace. Par exemple, les machines automatisées de découpe oxy-combustible atteignent une vitesse supérieure à 20 inches per minute sur des tôles en acier au carbone d’une épaisseur maximale de 12 inches. Selon les analyses du secteur, la découpe oxy-combustible compte parmi les solutions les plus économiques pour les travaux de découpe lourds. Ses coûts d’exploitation sont généralement jugés inférieurs à ceux d’autres solutions, notamment la découpe plasma ou laser. Cette méthode convient particulièrement aux entreprises qui réalisent des travaux de fabrication ou de réparation à grande échelle, car elle allie portabilité, efficacité et précision.Histoire et évolution des techniques de découpe oxy-combustible
Les débuts de la découpe oxy-combustible remontent à la fin des années 1800, avec l’évolution des systèmes pratiques de soudage et de découpe au gaz. En 1903, Edmond Fouché et Charles Picard ont présenté le chalumeau oxy-acétylénique dans le domaine du travail des métaux. En brûlant de l’oxygène et de l’acétylène pour produire une flamme suffisamment chaude pour fondre et sectionner l’acier, ce chalumeau a permis de réaliser des opérations de découpe et de soudage précises avec une efficacité remarquable. Au fil des années, la découpe oxy-combustible a connu d’importantes améliorations. Ses premières applications étaient limitées par la simplicité des équipements et leur portée de travail réduite. Les améliorations apportées ont considérablement facilité leur mise en œuvre. Par exemple, les installations multigaz permettent désormais de passer d’un combustible à un autre, comme le propane ou le gaz naturel, ce qui élargit également les applications et réduit parfois les coûts. Les avancées technologiques ont intégré les installations de découpe oxy-combustible à des systèmes automatisés. La plupart des machines CNC (commande numérique par ordinateur) sont aujourd’hui équipées de têtes de découpe oxy-combustible, ce qui permet des opérations à grande échelle plus précises. Selon de récents rapports d’analyse du secteur, cette combinaison augmente la productivité jusqu’à 40 % tout en maintenant les tolérances strictes requises pour les applications industrielles lourdes. En outre, les améliorations apportées à la conception des buses contribuent à optimiser l’efficacité énergétique, à réduire la consommation d’oxygène jusqu’à 25 % et, par conséquent, à rendre cette méthode plus durable. La grande adaptabilité et la résistance du procédé oxy-combustible lui permettent de rester pertinent dans des secteurs modernes comme la construction navale, la construction et l’industrie manufacturière, malgré l’apparition de technologies plus récentes telles que le laser et le plasma. Son évolution au fil du temps prouve qu’il s’agit d’une solution qui répond aux besoins du secteur et associe innovation et pragmatisme pour rester un outil de base dans la fabrication métallique.Applications dans différents secteurs
Le procédé de découpe oxy-combustible demeure une technologie essentielle en raison de sa polyvalence et de son efficacité. Dans le secteur de la construction, il sert principalement à découper l’acier de construction avec précision afin de permettre l’assemblage immédiat des charpentes de bâtiments ou de ponts. D’autres acteurs majeurs du secteur de la construction navale… s’appuient sur la découpe oxy-combustible pour découper des tôles épaisses en acier, ce qui réduit considérablement le temps de production. Les entreprises manufacturières adoptent ensuite ce procédé pour fabriquer des composants et des pièces destinés aux machines, aux appareils électroménagers et aux outils. Ces dernières années, de nombreuses innovations ont été apportées à la découpe oxy-combustible pour l’améliorer encore. Les mélanges gazeux accélèrent la découpe, tandis que les buses plus récentes et plus performantes produisent des coupes plus régulières, avec une précision digne du laser. Des études soulignent que cette technique peut être utilisée sur des aciers de plus de 12 inches d’épaisseur, principalement pour des applications très exigeantes. D’autres études montrent que cette méthode est économique par rapport aux autres, avec des coûts jusqu’à 50 % inférieurs à ceux de méthodes plus avancées comme la découpe laser. Elle rend également l’ensemble du procédé plus mobile et plus facile à utiliser, faisant de la découpe oxy-combustible l’un des principaux outils de cette activité industrielle particulièrement précieuse.Les principes scientifiques de la flamme oxy-combustible
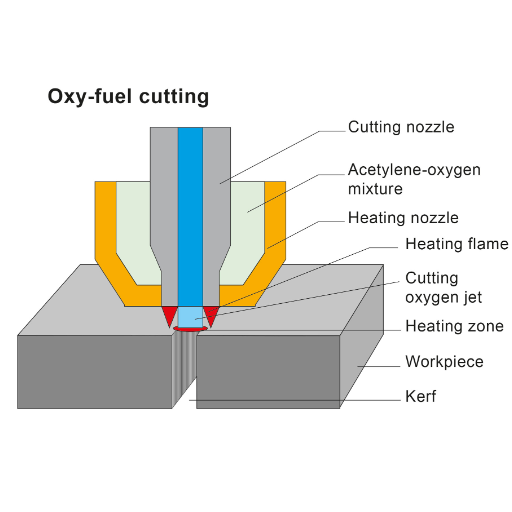
La flamme oxy-combustible est produite en mélangeant de manière contrôlée de l’oxygène et un gaz combustible tel que l’acétylène ou le propane. L’oxygène favorise la combustion et permet au gaz combustible de brûler à très haute température. Cette chaleur intense suffit à faire fondre le métal, ce qui rend la flamme adaptée aux opérations de découpe et de soudage. La flamme comporte deux zones : le dard interne, où a lieu la combustion partielle des gaz combustibles, et l’enveloppe externe, où la combustion s’achève. Le rapport entre l’oxygène et le combustible permet d’adapter la flamme à l’opération prévue, qu’il s’agisse de découper ou d’assembler.
Comprendre la combustion de l’oxygène et de l’acétylène
La combustion de l’acétylène et de l’oxygène est au cœur des méthodes de soudage et de découpe au gaz, car elle produit des températures extrêmement élevées. La réaction chimique de combustion de l’oxygène et de l’acétylène produit une flamme d’environ 3 480°C (6 296°F), ce qui en fait l’une des flammes les plus chaudes rencontrées dans les pratiques industrielles courantes. Cette chaleur permet, en résumé, de souder et de découper des métaux, notamment l’acier et le fer. La combustion commence lorsque les molécules d’acétylène C2H2 se mélangent à l’oxygène O2, produisant de la chaleur par oxydation rapide. La réaction de combustion complète s’écrit ainsi : 2C2H2 + 5O2 → 4CO2 + 2H2O + Heat Cette réaction représente une combustion idéale, avec une quantité suffisante d’oxygène. Toutefois, toute variation du rapport entre l’oxygène et l’acétylène peut modifier les caractéristiques de la flamme. Une flamme réductrice, ou carburante, contient un excès d’acétylène. Elle sert notamment au recuit ou à la réalisation de cordons de soudure, dépose de la suie et limite l’oxydation. À l’inverse, une flamme neutre sert à obtenir une combustion équilibrée pour le soudage général, tandis qu’une flamme oxydante, riche en oxygène, fournit la chaleur maximale pour la découpe. Après raffinage, l’oxygène et l’acétylène sont conditionnés et sécurisés afin d’exploiter au mieux leurs performances combinées. L’acétylène, par exemple, est intrinsèquement instable à des pressions supérieures à 15 psi (103 kPa) et doit être régulé pour éviter une décomposition dangereuse. Toutefois, sa plage d’explosivité dans l’air s’étend de 2,5 % à 100 %, ce qui impose de surveiller et de contrôler toutes les étapes de son utilisation.Température de la flamme et importance pour la découpe
Élément essentiel des techniques de découpe et des procédés industriels, la température de la flamme influe sur l’efficacité et la précision des opérations de découpe industrielle. Avec un mélange d’oxygène et d’acétylène dans des proportions de 1:1, la flamme oxy-acétylénique atteint environ 5 572°F (3 090°C). À cette température élevée, l’acier peut rapidement atteindre son point d’inflammation, ce qui permet une découpe rapide et efficace. La nature de la flamme est également importante. Elle peut être neutre, oxydante ou réductrice, et influe sur la qualité de la coupe ainsi que sur l’état du produit. En général, une flamme neutre permet d’obtenir les coupes de meilleure qualité, car le rapport entre l’oxygène et l’acétylène est équilibré. Une flamme oxydante, en revanche, provoque une oxydation excessive susceptible d’entraîner des défauts de surface. La répartition de la chaleur est un autre facteur important. La flamme concentre la chaleur sur une petite zone, tandis que la chaleur se dissipe en se propageant à la surface et soumet le matériau environnant à des contraintes thermiques, au risque de le déformer ou de l’endommager structurellement. Il est donc essentiel de choisir la bonne combinaison de combustibles et de bien régler l’équipement. Associées à des techniques de découpe modernes, comme les systèmes de chalumeau automatisés et les commandes de mélange des gaz, ces flammes à haute température offrent une précision exceptionnelle pour de nombreuses applications industrielles, de la fabrication de motifs presque artistiques au chanfreinage de tôles épaisses en acier. La température de la flamme reste un facteur important pour les secteurs qui doivent organiser leurs opérations, y compris les travaux de découpe les plus exigeants.Facteurs qui influent sur les caractéristiques de la flamme
Plusieurs facteurs clés influent sur les caractéristiques de la flamme, notamment sa température, le rapport entre le combustible et l’oxygène, la pureté des gaz et les conditions ambiantes. Il est essentiel de comprendre les interactions entre ces variables pour maîtriser précisément la flamme et optimiser les procédés industriels.
- Rapport entre le combustible et l’oxygène
Le rapport entre le combustible et l’oxygène joue un rôle essentiel dans le comportement de la flamme. Un rapport équilibré produit une flamme neutre, idéale pour de nombreuses applications industrielles. Un excès d’oxygène crée une flamme oxydante, susceptible de favoriser l’oxydation du métal, tandis qu’un excès de combustible produit une flamme réductrice, qui peut réduire les oxydes et limiter la formation de calamine.
- Pureté des gaz
La pureté des gaz combustibles, tels que l’acétylène, le propane ou le gaz naturel, influe directement sur la stabilité de la flamme et la chaleur produite. Des impuretés ou une qualité irrégulière du gaz peuvent entraîner des variations de température et une découpe ou un soudage irrégulier. Par exemple, un acétylène d’une pureté de 99,6 % ou plus garantit une flamme plus chaude et plus constante que les gaz de qualité inférieure.
- Température et pression ambiantes
Les facteurs environnementaux, comme la température, la pression atmosphérique et l’humidité, modifient les caractéristiques de la flamme. Par exemple, en altitude, où la pression de l’air et la densité de l’oxygène sont plus faibles, il faut ajuster le débit de combustible et d’oxygène pour maintenir une combustion efficace.
- Conception et entretien de la buse
La conception de la buse du chalumeau influe sur la taille et la forme de la flamme ainsi que sur la répartition de la chaleur. Un entretien régulier, qui consiste notamment à déboucher la buse et à remplacer les pièces usées, garantit un débit de gaz uniforme et une flamme optimale.
- Progrès de l’automatisation
Les systèmes automatisés modernes permettent de régler précisément des paramètres tels que le débit de gaz et les conditions de combustion. Ce niveau de contrôle améliore la répétabilité ainsi que l’efficacité énergétique. Par exemple, les machines automatisées de découpe oxy-combustible peuvent ajuster finement la flamme à l’épaisseur du matériau travaillé, ce qui réduit les déchets et augmente la productivité.
En tenant compte de ces facteurs, les fabricants et les opérateurs peuvent régler finement les caractéristiques de la flamme en fonction des exigences précises de leurs travaux, afin de garantir l’efficacité, la sécurité et des résultats de haute qualité.
Procédé de découpe oxy-combustible
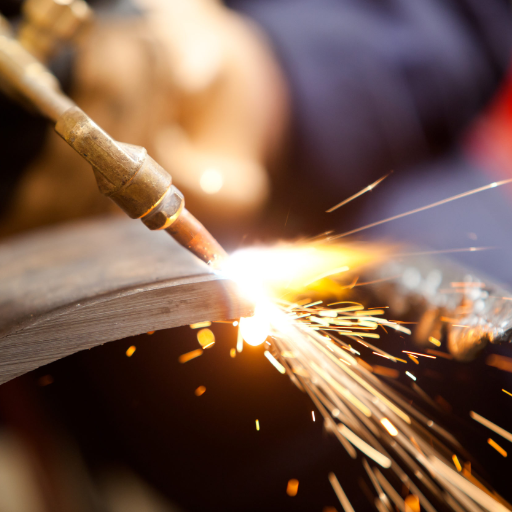
Lors de la découpe à la flamme oxy-combustible, le métal massif est chauffé jusqu’à sa température d’inflammation, puis un jet d’oxygène pur sert à l’oxyder et à le découper. La découpe oxy-combustible convient particulièrement aux métaux ferreux comme l’acier, car ils peuvent être oxydés à faible coût. Après le préchauffage du métal, la flamme est alimentée par un gaz combustible tel que l’acétylène, le propane ou le gaz naturel, ainsi que par de l’oxygène. Lorsque la température d’inflammation est atteinte, un puissant jet d’oxygène est projeté sur la pièce ; il l’oxyde et la découpe presque instantanément. Cette technique polyvalente permet de découper rapidement et avec précision des métaux épais.
Composants d’un système de découpe oxy-combustible
Un système de découpe oxy-combustible comprend des bouteilles, des détendeurs, des tuyaux, un chalumeau et des soupapes de sécurité.
| Élément clé | Détails |
|---|---|
|
Bouteilles |
Stockage de l’oxygène et du gaz combustible |
|
Détendeurs |
Régulation de la pression du gaz |
|
Tuyaux |
Acheminement des gaz vers le chalumeau |
|
Chalumeau |
Mélange et allumage des gaz |
|
Soupapes |
Sécurité et régulation du débit |
Choisir le bon ajutage de découpe
Le choix de l’ajutage de découpe pour un système oxy-combustible doit être effectué avec soin afin d’en tirer les meilleures performances et d’obtenir des coupes de qualité. Plusieurs facteurs entrent en jeu : le type et l’épaisseur du matériau à découper, le type de gaz combustible utilisé et la qualité de coupe recherchée. Les ajutages sont fabriqués avec différentes tailles d’orifice et des configurations réglées avec précision en fonction de la flamme et du débit d’oxygène. Par exemple, les ajutages à petit orifice produisent une flamme relativement étroite et concentrée. Ils sont généralement utilisés pour les métaux plus minces, car une flamme trop fine peut brûler le matériau ou entraîner des pertes. Les ajutages à grand orifice sont adaptés aux matériaux plus épais, car leur débit d’oxygène permet des coupes plus profondes et plus nettes. Les fabricants fournissent généralement des tableaux d’ajutage conformes aux normes du secteur et adaptés à chaque application. Ces tableaux indiquent la taille d’ajutage, la vitesse de découpe, la pression des gaz et le préchauffage requis par la flamme, afin d’aider l’opérateur à découper efficacement et avec précision. Un ajutage adapté permet également de réduire la consommation de gaz et les risques de retour de flamme ou de perturbation de la flamme. Le nettoyage régulier des ajutages et la vérification de leur usure sont essentiels à leur bon entretien et garantissent la régularité des opérations de découpe. Lors du choix d’un ajutage, vérifiez qu’il est compatible avec le modèle de chalumeau utilisé et que son matériau résiste à une exposition prolongée à un environnement à haute température.Découpe oxy-combustible : procédure étape par étape
1. Préparer l’équipement Assurez-vous que tout votre équipement est en bon état de fonctionnement. Vérifiez que le chalumeau, les tuyaux et les détendeurs ne présentent aucun signe de dommage ou d’usure. Vérifiez que les bouteilles d’oxygène et de gaz combustible sont solidement fixées et que leurs pressions conviennent à l’opération. 2. Régler la pression des gaz Réglez la pression de l’oxygène et du gaz combustible à l’aide de leurs détendeurs respectifs, conformément aux spécifications du chalumeau et de l’ajutage. Par exemple, la pression de l’oxygène est généralement plus élevée (20-40 psi pour la découpe) que celle du gaz combustible (5-10 psi pour l’acétylène, selon l’usage). 3. Allumer le chalumeau Ouvrez légèrement la vanne du gaz combustible et allumez le gaz à l’aide d’un allumeur à étincelles. Ouvrez ensuite lentement la vanne d’oxygène pour obtenir une flamme neutre. Une flamme neutre présente un dard interne nettement défini et est nécessaire pour obtenir une bonne coupe. 4. Préchauffer le matériau Placez le chalumeau de découpe au point de départ du matériau. Maintenez la flamme stable pour préchauffer la zone jusqu’à ce qu’elle devienne rouge vif, signe qu’elle est prête à être découpée. Le préchauffage permet d’obtenir une coupe nette. 5. Ouvrir la vanne d’oxygène de découpe Lorsque le matériau est chaud, libérez un jet d’oxygène à haute pression en appuyant sur le levier d’oxygène de découpe. Maintenez le chalumeau stable et déplacez-le lentement le long de la ligne de coupe, en gardant la flamme alignée sur le matériau. 6. Surveiller la vitesse de découpe Ajustez la vitesse de découpe en fonction de l’épaisseur du matériau et de la qualité recherchée. Par exemple, les tôles en acier d’une épaisseur maximale de 1/2 in. sont découpées plus lentement, tandis que les matériaux plus minces se découpent plus vite. 7. Nettoyer le trait de coupe Une fois la découpe terminée, vérifiez que le trait de coupe (l’espace créé par la découpe) est propre et exempt de laitier. Un excès de laitier peut révéler un mauvais réglage ou indiquer que votre technique doit être ajustée. 8. Arrêter l’équipement en toute sécurité Pour arrêter le chalumeau, fermez d’abord la vanne du gaz combustible, puis celle de l’oxygène. Fermez correctement les vannes des bouteilles et libérez toute pression résiduelle du système. Vérifiez l’usure de l’équipement et nettoyez-le si nécessaire. En suivant ces étapes détaillées, vous pourrez garantir la précision, la sécurité et l’efficacité de la découpe oxy-combustible, quelles que soient les applications.Facteurs qui influent sur l’efficacité de la découpe
Rapports entre l’oxygène et le gaz combustible
Le bon dosage entre l’oxygène et le gaz combustible relève d’un équilibre qui permet d’obtenir des performances de coupe optimales lors de l’oxycoupage. La flamme doit brûler efficacement pour fournir la chaleur nécessaire à la coupe. Dans la plupart des opérations, on utilise généralement une flamme neutre, produite lorsque l’oxygène et le gaz combustible sont mélangés dans les bonnes proportions. L’acétylène, par exemple, est l’un des gaz combustibles les plus utilisés. Pour obtenir une flamme neutre, le rapport oxygène/acétylène est d’environ 1.2:1. Cela signifie qu’il faut fournir 1.2 unité d’oxygène pour chaque unité d’acétylène. Les proportions varient selon les applications, le type de gaz et l’équipement utilisé. Le propane et le gaz naturel, également très courants, nécessitent notamment des proportions différentes, supérieures à celles de l’acétylène : de 4:1 à 5:1. Le maintien du bon rapport réduit la formation de suie et les combustions incomplètes, tout en garantissant des coupes nettes et précises. Un étalonnage régulier de l’équipement et une surveillance des débits de gaz permettent de maintenir les bonnes proportions, pour un fonctionnement efficace et une consommation réduite. Consultez toujours les recommandations du fabricant afin de déterminer les réglages de proportion les mieux adaptés aux travaux de coupe et aux propriétés des matériaux concernés.Épaisseur et type de matériau
L’épaisseur et le type de matériau utilisé pour l’oxycoupage sont deux facteurs qui influent sur l’efficacité de la coupe et, par conséquent, sur sa qualité. La coupe de matériaux minces, comme des tôles de moins de 6 mm d’épaisseur, nécessite une flamme de faible intensité et un dosage précis des gaz afin d’éviter le gauchissement et une zone affectée thermiquement excessive. Pour couper des matériaux plus épais, comme des tôles en acier de plus de 20 mm, il faut augmenter les débits de gaz et la pression d’oxygène, et utiliser des chalumeaux spéciaux adaptés aux travaux intensifs. Les différents métaux réagissent différemment à la coupe. L’acier à faible teneur en carbone se prête bien à l’oxycoupage, car sa composition et son point de fusion sont relativement prévisibles. En revanche, pour des matériaux comme l’acier inoxydable et l’aluminium, la couche d’oxyde et les propriétés réfléchissantes compliquent le procédé, qui dépend alors davantage de la technique utilisée. L’acier inoxydable se coupe souvent mieux au plasma ou au laser, tandis que l’aluminium peut nécessiter des adaptations supplémentaires pour éviter les déformations thermiques. Grâce au développement de nouvelles méthodes de coupe, il est désormais possible de traiter efficacement une gamme bien plus vaste de matériaux et d’épaisseurs. L’outil de coupe dispose de réglages automatisés qui assurent une coupe précise et reproductible selon les spécifications de chaque tâche. Dans l’industrie, des tableaux de référence par matériau indiquant les pressions et vitesses de coupe recommandées permettent d’optimiser le procédé en fonction du matériau à couper. Pour obtenir les meilleurs résultats, il est essentiel de vérifier que la machine de coupe est compatible avec les spécifications du matériau.Conditions environnementales et effets sur la coupe
Les procédés de coupe sont soumis à différentes variables qui peuvent influer sur leur efficacité et leur précision. La température, l’humidité et la circulation de l’air comptent parmi les facteurs qui affectent le plus les performances de l’équipement et le comportement du matériau. Une atmosphère humide peut introduire de l’humidité dans la zone de coupe et favoriser l’oxydation ou la corrosion de certains matériaux, principalement les métaux. Dans ces conditions, la qualité de coupe se dégrade et il devient difficile de maintenir l’équipement d’usinage dans un environnement adapté à la qualité recherchée. Les variations de température affectent également la coupe. À très basse température, les métaux deviennent cassants ; à température élevée, ils perdent de leur résistance et deviennent sujets au gauchissement thermique. Ces modifications des propriétés du matériau nuisent à la précision de la coupe et obligent les opérateurs à ajuster les réglages afin de tenir compte de sa dilatation ou de sa contraction. Les courants d’air, qui concernent notamment la ventilation adéquate et la direction du vent, jouent également un rôle dans la gestion de la chaleur et des résidus générés par les différents procédés de coupe. Une ventilation suffisante évacue les particules et les gaz produits pendant la coupe, contribuant ainsi à la sécurité et à une bonne visibilité de la zone de coupe, conditions nécessaires pour maintenir un niveau de précision satisfaisant. Il est judicieux de surveiller ces paramètres environnementaux et d’adapter le travail en conséquence afin d’optimiser les performances. Des études ont montré que le maintien de la température ambiante entre 60-75°F et d’une humidité relative de 40-50 % peut contribuer à réduire les effets indésirables de ces facteurs externes. Une fois ces paramètres définis, des dispositifs de régulation, comme des déshumidificateurs ou des enceintes dotées d’un contrôle de l’humidité, peuvent aider à les maintenir et ainsi améliorer le rendement et la qualité des opérations de coupe.Mesures de sécurité pour l’oxycoupage
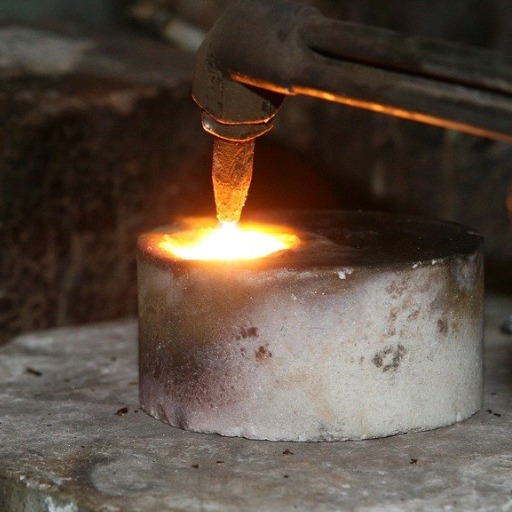
Les mesures de sécurité pour l’oxycoupage comprennent le port d’équipements de protection, l’inspection du matériel et l’éloignement des matériaux inflammables.
| Élément clé | Détails |
|---|---|
|
Équipement |
Porter des vêtements de protection |
|
Inspection |
Vérifier l’état des bouteilles et du chalumeau |
|
Soupapes |
Utiliser des arrête-flammes |
|
Produits inflammables |
Éviter de couper à proximité de produits inflammables |
|
Transport |
Arrimer les bouteilles pendant le transport |
Équipements de protection individuelle (EPI)
Les équipements de protection individuelle (EPI) sont essentiels pour assurer la sécurité des travailleurs qui effectuent des opérations d’oxycoupage. Le procédé génère des températures élevées, des étincelles et des fumées, qui peuvent présenter des risques importants si les précautions nécessaires ne sont pas prises. Les principaux EPI sont les suivants :
- Masques et lunettes de soudage : La protection des yeux est essentielle pour se prémunir contre la lumière intense, les rayons ultraviolets (UV) et les projections. Il est recommandé d’utiliser des lunettes ou un masque de soudage avec des verres d’une teinte adaptée à l’oxycoupage (généralement de teinte 4-6), conformément à la norme ANSI Z87.1.
- Vêtements ignifugés : Les opérateurs doivent porter des vêtements ignifugés en coton traité ou en cuir, par exemple, afin d’éviter les brûlures causées par les étincelles et les projections de métal en fusion. Évitez les vêtements amples afin de limiter les risques d’incendie.
- Protection respiratoire : L’oxycoupage produit des fumées qui peuvent contenir des substances nocives, comme le monoxyde de carbone ou des oxydes métalliques. Selon le matériau coupé et la ventilation du lieu de travail, le port d’un appareil respiratoire conforme aux normes approuvées par le NIOSH peut être nécessaire pour éviter l’inhalation de particules dangereuses.
- Gants résistants à la chaleur : Des gants épais et résistants à la chaleur sont indispensables pour protéger les mains des opérateurs contre les températures extrêmes et les brûlures accidentelles causées par les matériaux en fusion.
- Chaussures de sécurité à embout en acier : La protection des pieds est essentielle pour se prémunir contre la chute d’objets lourds et les projections de métal en fusion. Les chaussures doivent également être dotées de semelles résistantes à la chaleur pour supporter le contact avec des surfaces chaudes.
- Protection auditive : Les opérations d’oxycoupage peuvent générer un bruit important, notamment lorsqu’elles s’accompagnent de l’utilisation d’équipements tels que des meuleuses ou des perceuses. Des bouchons d’oreilles ou des casques antibruit conformes aux recommandations de l’OSHA sur l’exposition au bruit contribuent à réduire les risques de lésions auditives.
En intégrant ces EPI indispensables aux opérations quotidiennes, les travailleurs réduisent les risques potentiels et rendent leur environnement de travail plus sûr. Une formation adéquate à l’utilisation et à l’entretien de ces équipements de protection renforce encore la sécurité et l’efficacité des opérations. Le respect des normes de sécurité réglementaires protège le personnel et contribue également à la productivité et au moral des équipes.
Mesures de prévention des incendies
En matière de prévention des incendies, je privilégie la prévention des risques, la réduction des dangers potentiels et la préparation aux situations d’urgence. Cela consiste notamment à garder les issues dégagées, à vérifier régulièrement les extincteurs, à les faire entretenir de temps à autre et à organiser régulièrement des exercices d’évacuation pour rappeler à chacun les consignes et préparer les équipes aux urgences. Il faut aussi expliquer aux personnes comment gérer un incendie et y réagir, ainsi que comment utiliser correctement l’équipement, afin d’assurer la sécurité et la préparation de tous.
Manipulation et entretien adéquats de l’équipement
Lorsqu’on manipule ou utilise un outil, il faut comprendre que la sécurité et l’efficacité sont primordiales. Je veille donc à toujours suivre les instructions du fabricant pour utiliser l’équipement. Je vérifie aussi régulièrement qu’aucun défaut ne se manifeste, afin d’y remédier rapidement. Cela permet d’éviter les situations susceptibles de provoquer une défaillance de l’équipement et de créer un environnement dangereux pour tous.
Comparaison de l’oxycoupage avec d’autres méthodes
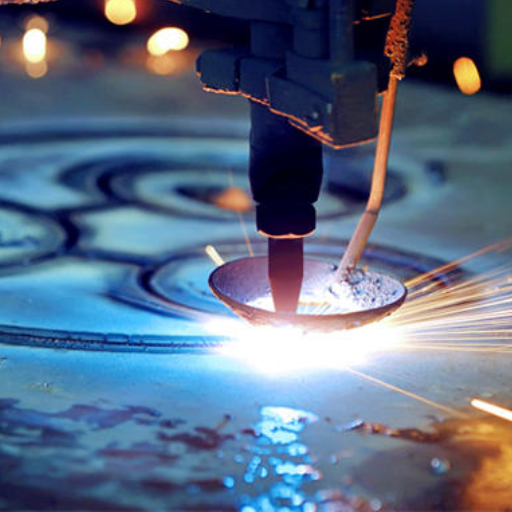
Oxycoupage ou découpe au plasma
L’oxycoupage est économique et idéal pour les matériaux épais, tandis que la découpe au plasma offre une vitesse, une précision et une polyvalence supérieures.
|
Élément clé |
Détails |
|---|---|
|
Épaisseur |
L’oxycoupage convient aux matériaux épais |
|
Précision |
Le plasma offre une meilleure précision |
|
Vitesse |
Le plasma est plus rapide |
|
Coût |
L’oxycoupage est plus économique |
|
Polyvalence |
Le plasma convient mieux aux matériaux minces |
Oxycoupage ou découpe laser
L’oxycoupage excelle dans la coupe de l’acier épais et présente un bon rapport coût-efficacité, tandis que la découpe laser offre une meilleure précision, une plus grande vitesse et davantage de polyvalence.
|
Élément clé |
Détails |
|---|---|
|
Épaisseur |
L’oxycoupage convient à l’acier épais |
|
Précision |
La découpe laser est supérieure |
|
Vitesse |
Le laser est plus rapide |
|
Coût |
L’oxycoupage est plus économique |
|
Polyvalence |
Le laser est plus polyvalent |
Avantages et inconvénients de chaque méthode
1. OxycoupageAvantages
- Polyvalence : L’oxycoupage est très efficace sur une large gamme de métaux ferreux et permet de couper des matériaux épais, souvent jusqu’à 24 inches ou plus.
- Portabilité : L’équipement est relativement léger et ne nécessite pas de source d’alimentation externe, ce qui le rend idéal pour les travaux sur le terrain ou dans des endroits isolés.
- Rentabilité : L’investissement initial et les coûts d’exploitation sont inférieurs à ceux des systèmes de découpe au plasma ou au laser.
Inconvénients
- Réservé aux métaux ferreux : Cette méthode ne convient pas à la coupe de métaux non ferreux comme l’aluminium ou l’acier inoxydable.
- Vitesse plus faible : La vitesse de coupe est nettement inférieure à celle du plasma et du laser, en particulier avec des matériaux plus minces.
- Zone affectée thermiquement (ZAT) : L’intensité élevée de la chaleur peut entraîner une zone affectée thermiquement plus large et compromettre l’intégrité du matériau près du bord de coupe.
Avantages
- Polyvalence pour différents matériaux : La découpe au plasma convient à divers métaux conducteurs, notamment l’acier, l’acier inoxydable et l’aluminium.
- Vitesses de coupe plus élevées : Cette méthode est plus rapide que l’oxycoupage, en particulier pour les matériaux minces, ce qui améliore la productivité globale.
- Précision : Les découpeurs plasma produisent des coupes plus nettes et avec peu de laitier, réduisant le besoin de retouches après la coupe.
Inconvénients
- Coût : L’investissement initial dans l’équipement de découpe au plasma est plus élevé et les coûts d’exploitation peuvent augmenter en raison de la consommation électrique et des composants consommables nécessaires, comme les électrodes et les buses.
- Limite d’épaisseur : La découpe au plasma est très efficace pour les matériaux minces et d’épaisseur moyenne, mais moins adaptée aux métaux extrêmement épais que l’oxycoupage.
- Dépendance à une source d’alimentation : Les découpeurs plasma nécessitent une alimentation électrique stable, ce qui limite leur portabilité par rapport aux systèmes d’oxycoupage.
Avantages
- Grande précision et finesse : La découpe laser permet de réaliser des formes complexes et des coupes précises ; elle convient donc parfaitement aux projets qui exigent des tolérances serrées.
- Rapidité avec les matériaux minces : Pour les métaux et les tôles minces, la découpe laser permet un traitement très rapide.
- Déchets réduits : La faible largeur de saignée et la grande précision réduisent considérablement les pertes de matériau.
Inconvénients
- Coût élevé : Les machines de découpe laser représentent un investissement initial important, auquel s’ajoutent des frais d’entretien réguliers.
- Limites liées aux matériaux : Bien qu’elle soit efficace sur la plupart des types de métaux et même sur des matériaux non métalliques, la découpe laser est moins adaptée aux matériaux extrêmement épais.
- Risques pour la sécurité : L’utilisation de lasers exige des mesures de sécurité strictes afin de protéger les opérateurs des dangers potentiels, notamment de l’exposition à une lumière de forte puissance.
Sources de référence
- Température et plage de chauffe lors de la coupe de barres d’armature à l’oxyacétylène : simulation et expérimentation
- Auteurs : Bong-Joo Kim et al.
- Année de publication : 2008
- Résumé : Cette étude examine la température et la plage de chauffe lors de la coupe de barres d’armature à l’oxyacétylène. Elle combine des méthodes de simulation et des essais expérimentaux pour analyser les effets thermiques pendant la coupe. Les résultats indiquent que la répartition de la température est essentielle pour optimiser l’efficacité et la qualité de la coupe.
- Méthodologie : La recherche a utilisé des techniques de simulation ainsi que des dispositifs expérimentaux pour mesurer les variations de température pendant la coupe et fournir une compréhension approfondie de la dynamique thermique en jeu(Kim et al., 2008, pp. 1–5).
- Étude expérimentale et optimisation des paramètres d’usinage assisté par oxyacétylène d’un alliage à base de nickel Inconel — 718
- Auteurs : O. G. Sonare et al.
- Année de publication : 2017
- Résumé : Cet article porte sur l’optimisation des paramètres d’usinage de l’Inconel 718, un alliage à base de nickel, lors de la coupe à l’oxyacétylène. L’étude souligne l’importance du contrôle de la température pour obtenir les résultats d’usinage souhaités, notamment en matière d’état de surface et d’usure de l’outil.
- Méthodologie : Les auteurs ont mené une série d’expériences pour évaluer les effets de différents paramètres de coupe sur les performances du procédé à l’oxyacétylène, puis analysé les résultats afin de déterminer les réglages optimaux pour la gestion de la température(Sonare et al., 2017, pp. 1–7).
- Étude expérimentale des paramètres de performance de l’usinage à chaud avec un dispositif à gaz oxyacétylène
- Auteurs : Venkatesh Ganta, D. Chakradhar
- Année de publication : 2014
- Résumé : Cette étude examine les paramètres de performance de l’usinage à chaud à l’aide d’un dispositif à gaz oxyacétylène. Elle met en évidence le rôle de la température dans l’amélioration de l’efficacité de l’usinage et la réduction de l’usure des outils.
- Méthodologie : La recherche a reposé sur des dispositifs expérimentaux visant à mesurer l’effet de la température sur différents paramètres d’usinage et à mieux comprendre les avantages des techniques d’usinage à chaud(Ganta et Chakradhar, 2014).

