


Em termos de precisão e versatilidade no corte de metais, poucas ferramentas conseguem igualar a eficiência da tocha oxicombustível. Este método consagrado é conhecido em setores que vão do fabrico à construção, graças à capacidade de cortar aço espesso com rapidez e precisão. Mas o que torna o corte oxicombustível tão eficaz e de que forma a temperatura afeta o processo? Neste texto, analisamos a ciência por detrás do corte oxicombustível, explicamos o funcionamento da tocha e exploramos as suas várias aplicações. Este guia apresenta os conhecimentos essenciais tanto para profissionais experientes como para novos operadores que trabalham com metais. O objetivo é explicar por que razão esta ferramenta é uma escolha de confiança em operações de corte de ponta, mesmo nas condições mais extremas.
Introdução ao corte oxicombustível
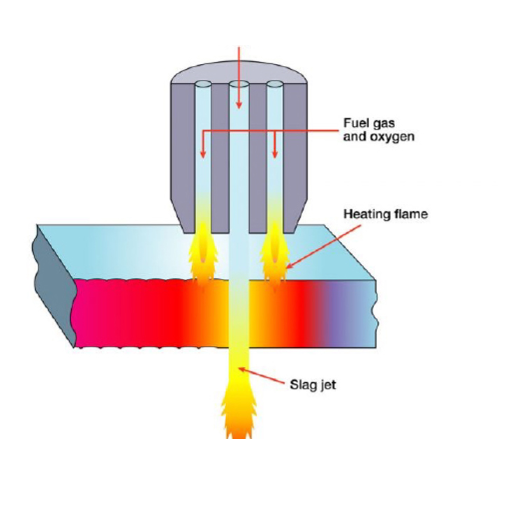
O corte oxicombustível é um processo de corte de metais que utiliza uma chama de alta temperatura produzida por oxigénio e um gás combustível, como acetileno, propano ou gás natural. A chama pré-aquece o metal até uma temperatura crítica; em seguida, dirige-se oxigénio puro para a zona de corte, provocando a oxidação e a combustão do metal, o que permite obter um corte limpo e preciso. Este processo é muito útil para cortar peças espessas de metais ferrosos e é utilizado na construção, na construção naval e no fabrico de estruturas metálicas. A fiabilidade e a versatilidade do corte oxicombustível fazem dele uma ferramenta indispensável em muitas aplicações.
O que é o corte oxicombustível?
O corte oxicombustível utiliza uma técnica simples, mas muito eficaz, que recorre à combustão para cortar com precisão metais espessos. Neste processo, a superfície do metal é pré-aquecida até à temperatura de ignição, que normalmente varia entre 900°F e 1 600°F, consoante o material. O gás combustível, geralmente acetileno, propano ou gás natural, combina-se com oxigénio para produzir uma chama de temperatura muito elevada. Quando o metal está suficientemente aquecido, dirige-se sobre ele um jato concentrado de oxigénio puro. O metal reage com o oxigénio e forma óxido de ferro, que funde e é expulso da zona de corte. Atualmente, o corte oxicombustível é uma tecnologia avançada, muito mais precisa e eficiente. Por exemplo, as máquinas automatizadas de corte oxicombustível atingem velocidades superiores a 20 inches per minute em chapas de aço-carbono com até 12 inches de espessura. Segundo análises do setor, o corte oxicombustível é uma das soluções mais económicas para tarefas de corte pesado, com custos de funcionamento geralmente inferiores aos de outras alternativas, incluindo o corte por plasma ou laser. Este método é particularmente adequado para setores que realizam trabalhos de fabrico ou reparação em grande escala, pois alia portabilidade e eficiência à precisão.História e evolução das técnicas de corte oxicombustível
O corte oxicombustível surgiu no final dos anos 1800, com a evolução dos sistemas práticos de soldadura e corte a gás. Em 1903, Edmond Fouché e Charles Picard introduziram o maçarico oxiacetilénico no trabalho dos metais. Ao queimar oxigénio e acetileno para produzir uma chama suficientemente quente para fundir e cortar aço, este permitiu realizar operações de corte e soldadura com precisão e uma eficiência extraordinária. Com o passar dos anos, o corte oxicombustível evoluiu consideravelmente. As primeiras aplicações eram limitadas por equipamento muito simples e por um alcance de trabalho reduzido, pelo que estas melhorias facilitaram bastante a sua execução. Por exemplo, as instalações com vários gases permitem agora alternar entre combustíveis, como propano ou gás natural, o que também alarga o leque de aplicações e reduz alguns custos. Os avanços tecnológicos integraram as instalações de corte oxicombustível em sistemas automatizados. Atualmente, a maioria das máquinas CNC (controlo numérico computorizado) está equipada com cabeças de corte oxicombustível, permitindo operações de grande escala mais precisas. Segundo alguns relatórios recentes sobre o setor, esta combinação aumenta a produtividade até 40%, mantendo níveis rigorosos de tolerância, essenciais para aplicações industriais pesadas. Além disso, os melhoramentos no desenho dos bicos ajudam a aumentar a eficiência do combustível, a reduzir o consumo de oxigénio até 25% e, assim, a tornar o método mais sustentável. A versatilidade e a robustez do corte oxicombustível mantêm-no relevante em setores atuais, como a construção naval, a construção e o fabrico, apesar de tecnologias mais recentes, como o laser e o plasma. A sua evolução histórica demonstra que é uma solução progressiva para uma necessidade industrial, que conjugou inovação e pragmatismo para continuar a ser uma ferramenta essencial no fabrico de estruturas metálicas.Aplicações em vários setores
O corte oxicombustível continua a ser uma tecnologia essencial devido à sua versatilidade e eficiência. Na construção, é utilizado sobretudo para cortar aço estrutural com precisão, permitindo a montagem imediata de estruturas de edifícios ou pontes. Outros setores de grande atividade, como a construção naval, dependem do corte oxicombustível para cortar chapas de aço espessas, reduzindo consideravelmente o tempo de produção. No fabrico, o processo é utilizado na produção de componentes e peças para maquinaria, eletrodomésticos e ferramentas. Nos últimos tempos, foram introduzidas várias inovações no corte oxicombustível para melhorar ainda mais o processo: as misturas gasosas permitem cortes mais rápidos, enquanto os bicos mais recentes e avançados proporcionam cortes mais suaves e, simultaneamente, uma precisão comparável à do laser. Estudos destacam que esta técnica pode ser utilizada em aço com mais de 12 inches de espessura, sobretudo em aplicações muito exigentes. Outros estudos indicam que este método é económico em comparação com outros, podendo custar até 50% menos do que métodos mais avançados, como o corte a laser. O processo também é mais portátil e fácil de utilizar, o que torna o corte oxicombustível uma das principais ferramentas para este tipo de atividade industrial essencial.A ciência por detrás da chama oxicombustível
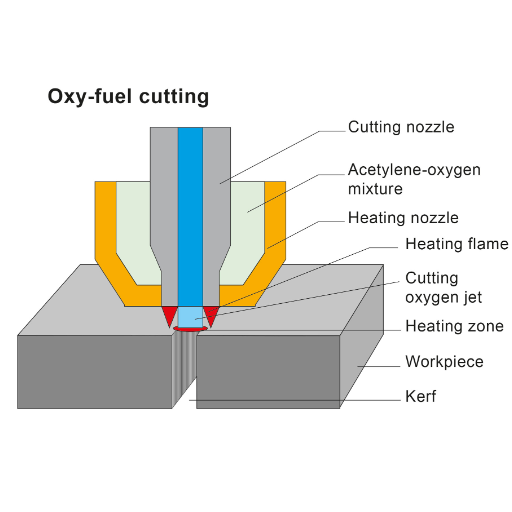
A chama oxicombustível é produzida pela mistura controlada de oxigénio com um gás combustível, como acetileno ou propano. O oxigénio permite a combustão, fazendo com que o gás combustível arda a temperaturas muito elevadas. Este calor intenso é suficiente para fundir metal, tornando a chama adequada para operações de corte e soldadura. A chama é composta por duas zonas: o cone interior, onde ocorre a combustão parcial dos gases combustíveis, e o invólucro exterior, onde a combustão se completa. Consoante a proporção entre oxigénio e combustível, é possível ajustar a chama à tarefa pretendida, seja cortar ou unir.
Compreender a combustão do oxigénio e do acetileno
A combustão do acetileno com oxigénio está no centro dos métodos de soldadura e corte a gás, pois produz temperaturas muito elevadas. O oxigénio e o acetileno reagem quimicamente por combustão, produzindo uma chama com uma temperatura de cerca de 3 480°C (6 296°F), uma das temperaturas de chama mais elevadas encontradas na prática industrial corrente. Este calor permite soldar e cortar metais, incluindo aço e ferro. A combustão começa quando as moléculas de acetileno C2H2 se misturam com oxigénio O2, produzindo calor devido à oxidação rápida. A reação de combustão completa é representada por: 2C2H2 + 5O2 → 4CO2 + 2H2O + Calor Esta reação representa uma combustão ideal, com oxigénio suficiente. Qualquer variação na proporção entre oxigénio e acetileno pode, no entanto, alterar as características da chama. Uma chama redutora, ou carburante, contém acetileno em excesso e é utilizada, por exemplo, no recozimento ou na criação de cordões de soldadura, depositando fuligem e reduzindo a oxidação; por outro lado, uma chama neutra é utilizada para uma combustão equilibrada na soldadura geral, enquanto uma chama oxidante, com excesso de oxigénio, fornece o calor máximo para o corte. Depois de purificados, o oxigénio e o acetileno são acondicionados e armazenados em segurança para garantir o melhor desempenho possível da combinação. O acetileno, por exemplo, é intrinsecamente instável a pressões superiores a 15 psi (103 kPa) e tem de ser regulado para evitar uma decomposição perigosa; além disso, o seu intervalo de explosividade no ar situa-se entre 2,5% e 100%, pelo que é necessário monitorizar e controlar todas as etapas da aplicação.Temperatura da chama e a sua importância no corte
A temperatura da chama é um elemento fundamental nas operações de corte e nos processos industriais, pois permite avaliar a eficiência e a precisão do corte. Com uma mistura de oxigénio e acetileno na proporção de 1:1, a chama oxiacetilénica atinge uma temperatura de cerca de 5 572°F (3 090°C). Estas temperaturas elevadas permitem aquecer rapidamente o aço até ao ponto de ignição, possibilitando um corte rápido e eficiente. Outro aspeto importante, além da temperatura, é o tipo de chama, que pode ser neutra, oxidante ou redutora. A chama influencia o desempenho do corte e o estado do produto. Em geral, a chama neutra produz cortes de melhor qualidade, pois mantém equilibrada a proporção entre oxigénio e acetileno; a chama oxidante, por sua vez, provoca oxidação excessiva, que pode originar defeitos na superfície. Outro aspeto importante é a distribuição do calor. A chama concentra o calor numa área pequena, mas este dissipa-se e propaga-se pela superfície, gerando tensão térmica no material circundante e aumentando o risco de deformação ou danos estruturais. Isto reforça a importância de escolher a combinação de combustíveis adequada e de calibrar corretamente o equipamento. Em conjunto com técnicas modernas de corte, como sistemas de tocha automatizados e controlos de mistura de gases, estas chamas de alta temperatura proporcionam uma precisão excecional numa grande variedade de aplicações industriais, desde o fabrico de desenhos quase artísticos até à preparação de chanfros em chapas de aço espessas. A temperatura da chama tem sido um fator importante para as indústrias coordenarem as suas operações, mesmo nas tarefas de corte mais exigentes.Fatores que afetam as características da chama
Vários fatores importantes influenciam as características da chama, incluindo a temperatura, a proporção entre combustível e oxigénio, a pureza dos gases e as condições ambientais. Compreender a interação entre estas variáveis é essencial para controlar a chama com precisão e otimizar os processos industriais.
- Proporção entre combustível e oxigénio
A proporção entre combustível e oxigénio desempenha um papel fundamental na definição do comportamento da chama. Uma proporção equilibrada produz uma chama neutra, ideal para muitas aplicações industriais. O excesso de oxigénio cria uma chama oxidante, que pode favorecer a oxidação do metal; o excesso de combustível, por sua vez, produz uma chama redutora, capaz de reduzir os óxidos e minimizar a formação de carepa.
- Pureza dos gases
A pureza dos gases combustíveis, como acetileno, propano ou gás natural, afeta diretamente a estabilidade da chama e o calor produzido. As impurezas ou a qualidade irregular do gás podem provocar oscilações de temperatura e um desempenho inconsistente no corte ou na soldadura. Por exemplo, o acetileno com um grau de pureza de 99,6% ou superior assegura uma chama mais quente e consistente do que as alternativas de menor pureza.
- Temperatura e pressão ambiente
Fatores ambientais como a temperatura, a pressão atmosférica e a humidade alteram as características da chama. Por exemplo, em altitudes mais elevadas, onde a pressão atmosférica e a densidade do oxigénio são menores, é necessário ajustar as definições do caudal de combustível e de oxigénio para manter uma combustão eficiente.
- Desenho e manutenção do bico
O desenho do bico da tocha influencia o tamanho e a forma da chama, bem como a distribuição do calor. A manutenção regular, incluindo a remoção de obstruções do bico e a substituição de componentes desgastados, assegura um fluxo uniforme de gás e um rendimento ideal da chama.
- Avanços na automatização
Os sistemas automatizados modernos permitem ajustar com precisão variáveis como o fluxo de gás e as definições de combustão. Este nível de controlo não só aumenta a repetibilidade, como também melhora a eficiência energética. Por exemplo, as máquinas automatizadas de corte oxicombustível podem ajustar a chama com precisão à espessura do material em processamento, reduzindo o desperdício e aumentando a produtividade.
Tendo em conta estes fatores, os fabricantes e operadores podem ajustar as características da chama às exigências exatas das suas tarefas, assegurando eficiência, segurança e resultados de elevada qualidade.
Processo de corte oxicombustível
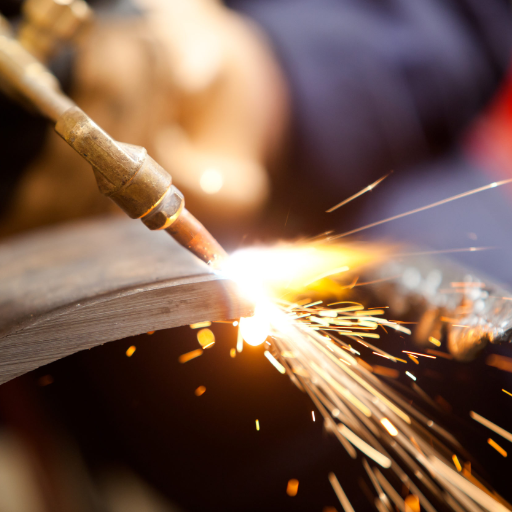
No corte oxicombustível, o metal sólido é aquecido com uma chama até atingir a temperatura de ignição; em seguida, utiliza-se um jato de oxigénio puro para o oxidar e cortar. A técnica de corte oxicombustível funciona sobretudo com metais ferrosos, como o aço, pois estes podem ser oxidados de forma económica. Depois de pré-aquecido o metal, alimenta-se a chama com um gás combustível, como acetileno, propano ou gás natural, e oxigénio. Quando se atinge aproximadamente a temperatura de ignição, dirige-se um jato forte de oxigénio contra a peça, que a oxida e corta de imediato. Esta técnica é um método versátil e rápido para cortar metais espessos com precisão.
Componentes do sistema de corte oxicombustível
Os componentes de um sistema de corte oxicombustível incluem garrafas, reguladores, mangueiras, tocha e válvulas de segurança.
| Ponto-chave | Detalhes |
|---|---|
|
Garrafas |
Armazenamento de oxigénio e gás combustível |
|
Reguladores |
Controlam a pressão do gás |
|
Mangueiras |
Conduzem os gases até à tocha |
|
Tocha |
Mistura e inflama os gases |
|
Válvulas |
Garantem a segurança e controlam o fluxo |
Escolher a ponta de corte adequada
A seleção da ponta de corte para o sistema oxicombustível deve ser feita com cuidado, para obter o máximo desempenho e cortes eficazes. A escolha da ponta de corte depende de vários fatores: o tipo e a espessura do material a cortar, o tipo de gás combustível utilizado e a qualidade de corte pretendida. As pontas de corte são fabricadas com orifícios de vários tamanhos e configurações ajustadas ao tipo de chama e ao caudal de oxigénio. Por exemplo, as pontas com orifícios pequenos, que produzem uma chama relativamente estreita e concentrada, são geralmente utilizadas em metais mais finos, pois uma chama demasiado intensa pode queimar o material e provocar desperdício. Devem utilizar-se pontas com orifícios maiores para materiais mais espessos, uma vez que o fluxo de oxigénio permite cortes mais profundos e limpos. Os fabricantes fornecem habitualmente tabelas de pontas segundo as normas do setor e adaptadas a cada aplicação; estas tabelas indicam o tamanho da ponta, a velocidade de corte, as pressões dos gases e o pré-aquecimento necessário para a chama, ajudando o operador a realizar cortes eficientes e precisos. A ponta correta também permite reduzir o consumo de gás e o risco de retrocessos de chama ou perturbações na chama. A limpeza regular das pontas e a verificação do desgaste são aspetos importantes da sua manutenção e ajudam a garantir um desempenho consistente nas operações de corte. Na escolha das pontas, é importante confirmar a compatibilidade com o modelo de tocha utilizado e verificar se o material da ponta é adequado para uma exposição prolongada a temperaturas elevadas.Técnica de corte oxicombustível passo a passo
1. Preparar o equipamento Certifique-se de que todo o equipamento está em boas condições de funcionamento. Inspecione a tocha, as mangueiras e os reguladores para detetar sinais de danos ou desgaste. Confirme que as garrafas de oxigénio e de gás combustível estão bem fixas e que os níveis de pressão são adequados para a operação. 2. Ajustar a pressão dos gases Regule a pressão do oxigénio e do gás combustível nos respetivos reguladores, de acordo com as especificações da tocha e da ponta de corte. Por exemplo, a pressão do oxigénio é normalmente mais elevada (20-40 psi para corte) do que a pressão do gás combustível (5-10 psi para acetileno, consoante a aplicação). 3. Acender a tocha Abra ligeiramente a válvula do gás combustível e utilize um acendedor de faísca para o inflamar. Em seguida, abra lentamente a válvula do oxigénio para formar uma chama neutra. Uma chama neutra apresenta um cone interior bem definido e é necessária para um corte de qualidade. 4. Pré-aquecer o material Posicione a tocha de corte no ponto inicial do material. Mantenha a chama estável para pré-aquecer a zona até esta adquirir uma cor vermelha viva, indicativa de que está pronta para o corte. O pré-aquecimento ajuda a obter um corte limpo. 5. Abrir a válvula de oxigénio de corte Quando o material estiver quente, liberte um jato de oxigénio a alta pressão, premindo a alavanca de oxigénio de corte. Mantenha a tocha firme e desloque-a lentamente ao longo da linha de corte, conservando a chama alinhada com o material. 6. Controlar a velocidade de corte Ajuste a velocidade de corte à espessura do material e à qualidade pretendida. Por exemplo, as chapas de aço com até 1/2 in. de espessura são cortadas mais lentamente, enquanto os materiais mais finos permitem uma velocidade de corte superior. 7. Limpar a fenda de corte Depois de concluir o corte, verifique a fenda (o espaço criado pelo corte) para confirmar que está limpa e sem escória. Uma quantidade excessiva de escória pode indicar definições incorretas ou a necessidade de ajustar a técnica. 8. Desligar em segurança Para desligar a tocha, feche primeiro a válvula do gás combustível e, em seguida, a válvula do oxigénio. Feche corretamente as válvulas das garrafas e liberte a pressão restante no sistema. Inspecione o equipamento quanto a sinais de desgaste e limpe-o, se necessário. Com estes passos detalhados, é possível assegurar precisão, segurança e eficiência no corte oxicombustível em várias aplicações.Fatores que afetam a eficiência do corte
Proporções entre oxigénio e gás combustível
A proporção correta entre oxigénio e gás combustível exige um equilíbrio que permite obter um desempenho de corte ideal durante o processo de corte oxicombustível. A chama tem de arder com eficiência para fornecer o calor de proteção necessário ao corte. Na maioria das operações, procura-se obter uma chama neutra, gerada quando o oxigénio e o gás combustível são combinados nas proporções corretas. Por exemplo, o acetileno, um dos gases combustíveis mais utilizados, tem uma proporção de oxigénio para acetileno de cerca de 1.2:1 para produzir uma chama neutra. Isto significa que, para cada unidade de acetileno, devem ser fornecidas 1.2 unidades de oxigénio. As proporções variam consoante a aplicação, o tipo de gás e o equipamento utilizado. O propano e o gás natural, também muito utilizados, podem exigir proporções superiores às do acetileno, entre 4:1 e 5:1. Manter a proporção correta reduz a formação de fuligem e a combustão incompleta, garantindo cortes limpos e precisos. A calibração regular do equipamento e a monitorização dos caudais dos gases permitem manter as proporções adequadas, com eficiência e pouco desperdício. Consulte sempre as recomendações do fabricante para determinar as proporções mais adequadas a cada trabalho de corte e às propriedades do material em causa.Espessura e tipo de material
A espessura e o tipo de material utilizado nos processos de corte com chama são dois fatores que influenciam a eficiência do corte e, consequentemente, a qualidade do resultado. Por isso, o corte de materiais finos, como chapas com menos de 6 mm de espessura, exige uma chama de intensidade muito baixa e uma proporção exata entre os gases, para evitar deformações e zonas termicamente afetadas excessivas. Para cortar materiais mais espessos, como chapas de aço com mais de 20 mm, são necessários caudais de gás superiores e maior pressão de oxigénio, além de maçaricos especiais para trabalhos pesados. Os diferentes metais reagem de formas distintas ao processo de corte. Por exemplo, o aço de baixo carbono é adequado para o corte oxicombustível, pois a sua composição e o seu ponto de fusão são bastante previsíveis. Já no caso de materiais como o aço inoxidável e o alumínio, cujas camadas de óxido e propriedades refletoras interferem no processo, o resultado depende geralmente da técnica utilizada. Em geral, o aço inoxidável é mais adequado para corte por plasma ou laser, e o alumínio pode exigir adaptações adicionais para evitar deformações térmicas. Com o desenvolvimento de novos métodos de corte, aumentou consideravelmente a variedade de materiais e espessuras que podem ser processados de forma viável. A ferramenta de corte dispõe de regulações automatizadas para realizar cortes precisos e repetíveis de acordo com as especificações de cada trabalho. Em aplicações industriais, tabelas de referência por material, com recomendações específicas para as regulações de pressão e as velocidades de corte, ajudam a otimizar o processo para o material em causa. Para obter os melhores resultados, é essencial garantir que a máquina de corte é compatível com as especificações do material.Condições ambientais e respetivo impacto
Os processos de corte estão sujeitos a diferentes variáveis que podem afetar a eficiência e a precisão. A temperatura, a humidade e a circulação do ar estão entre os fatores que mais influenciam o desempenho do equipamento e o comportamento do material. Uma atmosfera húmida pode introduzir humidade no ambiente de corte, favorecendo a oxidação ou a corrosão de certos materiais, sobretudo metais. Estas condições prejudicam a qualidade do corte e dificultam a manutenção do equipamento nas condições necessárias para garantir a qualidade. As variações de temperatura também afetam o corte. A temperaturas muito baixas, os metais tornam-se quebradiços; a temperaturas mais altas, perdem resistência e ficam sujeitos a deformações térmicas. Estas alterações das propriedades do material afetam a precisão do corte e podem exigir que os operadores ajustem as regulações de funcionamento para compensar a dilatação ou a contração do material. As correntes de ar, incluindo a ventilação adequada e a direção do vento, são igualmente importantes para gerir o calor e os resíduos nos vários processos de corte. Uma ventilação adequada remove as partículas e os gases produzidos durante o corte, contribuindo para a segurança e mantendo desimpedida a linha de visão sobre o corte, o que ajuda a assegurar a precisão. É aconselhável monitorizar e controlar estes parâmetros ambientais para obter o melhor desempenho. Estudos indicam que manter o ambiente de trabalho entre 60-75°F e a humidade relativa entre 40-50% pode ajudar a minimizar os efeitos adversos destas variáveis externas. Uma vez estabelecidas estas condições, equipamentos de controlo ambiental, como desumidificadores ou cabinas com controlo da humidade, podem ajudar a mantê-las e, em última análise, melhorar a produtividade e a qualidade do corte.Precauções de segurança no corte oxicombustível
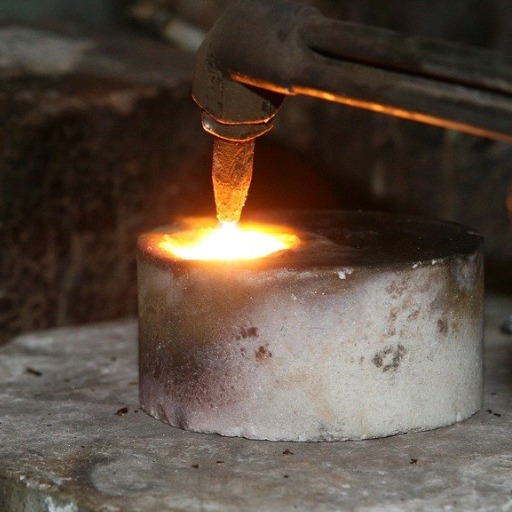
As precauções de segurança no corte oxicombustível incluem a utilização de equipamento de proteção, a inspeção do equipamento e o afastamento de materiais inflamáveis.
| Ponto-chave | Detalhes |
|---|---|
|
Equipamento |
Usar vestuário de proteção |
|
Inspeção |
Verificar se as garrafas e o maçarico apresentam danos |
|
Válvulas |
Utilizar dispositivos corta-chama |
|
Materiais inflamáveis |
Evitar cortar perto de materiais inflamáveis |
|
Transporte |
Fixar as garrafas durante o transporte |
Equipamento de proteção individual (EPI)
O equipamento de proteção individual (EPI) é essencial para garantir a segurança dos trabalhadores envolvidos em operações de corte oxicombustível. O processo gera temperaturas elevadas, faíscas e fumos que podem representar riscos significativos se não forem tomadas as precauções adequadas. Os principais elementos de EPI incluem:
- Máscaras de soldadura e óculos de proteção: A proteção ocular é essencial para proteger contra a luz intensa, a radiação ultravioleta (UV) e os detritos projetados. Recomenda-se a utilização de óculos de proteção ou máscaras de soldadura com lentes de tonalidade adequada para o corte oxicombustível, geralmente de tonalidade 4-6, em conformidade com as normas ANSI Z87.1.
- Vestuário resistente à chama: Os operadores devem usar vestuário resistente à chama, fabricado com materiais como algodão tratado ou couro, para evitar queimaduras causadas por faíscas e salpicos de metal fundido. Deve evitar-se vestuário largo para reduzir o risco de incêndio.
- Proteção respiratória: O corte oxicombustível produz fumos que podem conter substâncias nocivas, como monóxido de carbono ou óxidos metálicos. Consoante o material cortado e a ventilação do local de trabalho, pode ser necessário utilizar máscaras respiratórias em conformidade com as normas aprovadas pela NIOSH para evitar a inalação de partículas perigosas.
- Luvas resistentes ao calor: As luvas espessas e resistentes ao calor são essenciais para proteger as mãos dos operadores da exposição a temperaturas extremas e de queimaduras acidentais causadas por materiais fundidos.
- Botas com biqueira de aço: A proteção dos pés é fundamental para prevenir lesões causadas por objetos pesados em queda e gotas de metal fundido. As botas também devem ter solas resistentes ao calor para suportar o contacto com superfícies quentes.
- Proteção auditiva: As operações de corte oxicombustível podem gerar níveis de ruído significativos, sobretudo quando realizadas com equipamento adicional, como rebarbadoras ou berbequins. Os tampões para os ouvidos ou os abafadores que cumpram as diretrizes da OSHA relativas à exposição ao ruído ajudam a reduzir o risco de lesões auditivas.
A integração destes elementos essenciais de EPI nas operações diárias permite aos trabalhadores reduzir os riscos potenciais e criar um ambiente de trabalho mais seguro. A formação adequada sobre a utilização e a manutenção destas medidas de proteção reforça ainda mais a segurança e a eficiência operacional. O cumprimento das normas regulamentares de segurança protege os trabalhadores e contribui também para a produtividade e o moral no local de trabalho.
Medidas de segurança contra incêndios
As medidas de segurança contra incêndios devem centrar-se na prevenção, na redução de todos os riscos possíveis e na preparação para situações de emergência. Incluem manter as saídas desimpedidas, inspecionar regularmente os extintores, efetuar a respetiva manutenção periodicamente e realizar simulacros de incêndio de forma regular para recordar a todos como agir numa emergência e prepará-los para essas situações. Incluem também ensinar as pessoas a lidar com incêndios e a utilizar corretamente o equipamento, de modo a garantir a segurança e a preparação de todos.
Manuseamento e manutenção adequados do equipamento
Sempre que se manuseia ou utiliza uma ferramenta, é preciso ter presente que a segurança e a eficiência são prioritárias. Por isso, sigo sempre as instruções dos fabricantes para operar o equipamento. Verifico-o regularmente para detetar eventuais falhas e resolvê-las atempadamente. Desta forma, evito situações que poderiam provocar uma avaria no equipamento e criar condições perigosas para todos.
Comparação do corte oxicombustível com métodos alternativos
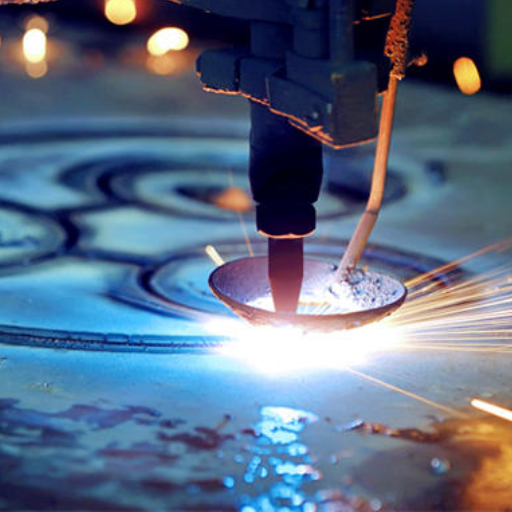
Corte oxicombustível vs. corte por plasma
O corte oxicombustível é económico e ideal para materiais espessos, enquanto o corte por plasma oferece maior velocidade, precisão e versatilidade.
|
Ponto-chave |
Detalhes |
|---|---|
|
Espessura |
Corte oxicombustível para materiais espessos |
|
Precisão |
O plasma é mais preciso |
|
Velocidade |
O plasma é mais rápido |
|
Custo |
O corte oxicombustível é mais económico |
|
Versatilidade |
O plasma é mais adequado para materiais finos |
Corte oxicombustível vs. corte a laser
O corte oxicombustível destaca-se no corte de aço espesso e pelo baixo custo, enquanto o corte a laser oferece maior precisão, velocidade e versatilidade.
|
Ponto-chave |
Detalhes |
|---|---|
|
Espessura |
Corte oxicombustível para aço espesso |
|
Precisão |
O corte a laser é superior |
|
Velocidade |
O laser é mais rápido |
|
Custo |
O corte oxicombustível é mais económico |
|
Versatilidade |
O laser é mais versátil |
Vantagens e desvantagens de cada método
1. Corte oxicombustívelVantagens
- Versatilidade: O corte oxicombustível é muito eficaz numa vasta gama de metais ferrosos e permite cortar materiais mais espessos, muitas vezes até 24 inches ou mais.
- Portabilidade: O equipamento é relativamente leve e não necessita de uma fonte de alimentação externa, sendo ideal para trabalhos no terreno ou em locais remotos.
- Económico: O investimento inicial e os custos operacionais são inferiores aos dos sistemas de corte por plasma ou laser.
Desvantagens
- Limitado a metais ferrosos: Este método não é adequado para cortar metais não ferrosos, como alumínio ou aço inoxidável.
- Velocidade reduzida: A velocidade de corte é consideravelmente inferior à do corte por plasma e a laser, sobretudo em materiais mais finos.
- Zona termicamente afetada (HAZ): A elevada intensidade térmica pode criar uma zona termicamente afetada maior, comprometendo potencialmente a integridade do material junto ao bordo de corte.
Vantagens
- Versatilidade em diferentes materiais: O corte por plasma permite processar eficazmente vários metais condutores, incluindo aço, aço inoxidável e alumínio.
- Maior velocidade de corte: Este método é mais rápido do que o corte oxicombustível, sobretudo em materiais mais finos, o que aumenta a produtividade geral.
- Precisão: As máquinas de corte por plasma produzem cortes mais limpos, com o mínimo de escória, reduzindo a necessidade de operações posteriores.
Desvantagens
- Custo: O investimento inicial em equipamento de corte por plasma é mais elevado e os custos operacionais podem aumentar devido à necessidade de eletricidade e de componentes consumíveis, como elétrodos e bicos.
- Limitação de espessura: Embora seja excecional para cortar materiais finos e de espessura média, o corte por plasma é menos eficaz em metais extremamente espessos do que o corte oxicombustível.
- Dependência de uma fonte de alimentação: As máquinas de corte por plasma necessitam de uma alimentação elétrica estável, o que limita a sua portabilidade face aos sistemas oxicombustíveis.
Vantagens
- Elevada precisão e detalhe: O corte a laser permite realizar desenhos complexos e cortes precisos, sendo ideal para projetos que exigem tolerâncias rigorosas.
- Velocidade em materiais finos: No caso de metais mais finos e materiais em chapa, o corte a laser permite um processamento muito rápido.
- Desperdício mínimo: A largura reduzida do corte e a elevada precisão diminuem significativamente o desperdício de material.
Desvantagens
- Custo elevado: As máquinas de corte a laser têm um custo inicial elevado, além de despesas de manutenção contínuas.
- Limitações dos materiais: Embora seja eficaz na maioria dos tipos de metais e até em materiais não metálicos, o corte a laser tem dificuldade em processar materiais extremamente espessos.
- Riscos de segurança: A utilização de lasers exige controlos de segurança rigorosos para proteger os operadores de perigos potenciais, incluindo a exposição a luz de alta potência.
Fontes de referência
- Temperatura e intervalo térmico da armadura para betão armado no corte oxiacetilénico por simulação e experimentação
- Autores: Bong-Joo Kim et al.
- Ano de publicação: 2008
- Resumo: Este estudo analisa a temperatura e o intervalo térmico durante o corte oxiacetilénico de varões para betão armado. Recorre a métodos de simulação e experimentais para analisar os efeitos térmicos durante o processo de corte. Os resultados indicam que a distribuição da temperatura é fundamental para otimizar a eficiência e a qualidade do corte.
- Metodologia: A investigação utilizou técnicas de simulação, juntamente com ensaios experimentais, para medir as variações de temperatura durante o processo de corte e proporcionar uma compreensão abrangente da dinâmica térmica envolvida(Kim et al., 2008, pp. 1–5).
- Investigação experimental e otimização dos parâmetros de maquinagem assistida por oxiacetileno da liga Inconel — 718 à base de níquel
- Autores: O. G. Sonare et al.
- Ano de publicação: 2017
- Resumo: Este artigo centra-se na otimização dos parâmetros de maquinagem no corte oxiacetilénico de Inconel 718, uma liga à base de níquel. O estudo salienta a importância do controlo da temperatura para obter os resultados pretendidos na maquinagem, como o acabamento superficial e o desgaste da ferramenta.
- Metodologia: Os autores realizaram uma série de experiências para avaliar os efeitos de vários parâmetros de corte no desempenho do processo oxiacetilénico e analisaram os resultados para identificar as regulações ideais para o controlo da temperatura(Sonare et al., 2017, pp. 1–7).
- Investigação experimental dos parâmetros de desempenho da maquinagem a quente com uma instalação de gás oxiacetilénico
- Autores: Venkatesh Ganta, D. Chakradhar
- Ano de publicação: 2014
- Resumo: Este estudo analisa os parâmetros de desempenho da maquinagem a quente com uma instalação de gás oxiacetilénico. Salienta o papel da temperatura no aumento da eficiência da maquinagem e na redução do desgaste da ferramenta.
- Metodologia: A investigação recorreu a ensaios experimentais para medir o impacto da temperatura em vários parâmetros de maquinagem e compreender as vantagens das técnicas de maquinagem a quente(Ganta & Chakradhar, 2014).

