


En el corte de metales, pocas herramientas igualan la eficiencia del soplete de oxicorte cuando se busca precisión y versatilidad. Este método, de larga tradición, es conocido en sectores que van desde la fabricación hasta la construcción por su capacidad para cortar acero grueso con rapidez y precisión. Pero, ¿qué hace que el oxicorte sea tan eficaz y cómo influye la temperatura en el proceso? En este texto examinaremos los principios científicos del oxicorte, analizaremos el funcionamiento del soplete y exploraremos sus distintos usos. Esta guía ofrece conocimientos básicos tanto a profesionales con experiencia como a operarios que empiezan a trabajar con metales. Todo ello para explicar por qué esta herramienta es una opción de confianza en operaciones de corte de vanguardia, incluso en condiciones extremas.
Introducción al oxicorte
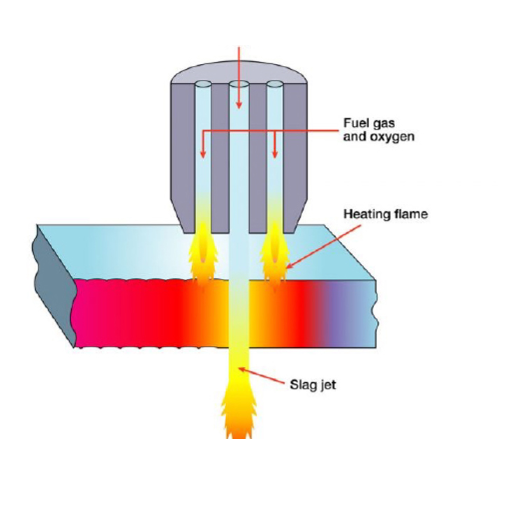
El oxicorte es un proceso que permite cortar metales mediante una llama de alta temperatura generada con oxígeno y un gas combustible, como acetileno, propano o gas natural. La llama precalienta el metal hasta alcanzar una temperatura crítica. A continuación, se dirige oxígeno puro hacia la zona, lo que provoca la oxidación o combustión del metal y produce un corte limpio y preciso. Este proceso resulta muy útil para cortar piezas gruesas de metales ferrosos y se utiliza en la construcción, la construcción naval y la fabricación de productos metálicos. La fiabilidad y versatilidad del oxicorte lo convierten en una herramienta indispensable para muchas aplicaciones.
¿Qué es el oxicorte?
El oxicorte utiliza una técnica sencilla, pero muy eficaz, que aprovecha la combustión para cortar con precisión metales gruesos. En este proceso, la superficie del metal se precalienta hasta alcanzar una temperatura de ignición que suele oscilar entre 900°F y 1.600°F, según el material. El gas combustible, normalmente acetileno, propano o gas natural, se combina con oxígeno para producir una llama de gran temperatura. Cuando el metal alcanza la temperatura adecuada, se dirige hacia él un chorro concentrado de oxígeno puro. El metal reacciona con el oxígeno y forma óxido de hierro, que se funde y después es expulsado de la zona de corte. En la actualidad, el oxicorte cuenta con tecnología avanzada y ofrece una precisión y una eficiencia muy superiores. Por ejemplo, las máquinas automatizadas de oxicorte pueden alcanzar una velocidad superior a 20 inches per minute al cortar chapas de acero al carbono de hasta 12 inches de espesor. Según análisis del sector, el oxicorte es una de las soluciones más rentables para trabajos de corte pesado, ya que sus costes de funcionamiento suelen ser inferiores a los de otras alternativas, como el corte por plasma o láser. Este método resulta idóneo para industrias que realizan trabajos de fabricación o reparación a gran escala, pues combina portabilidad y eficiencia con precisión.Historia y evolución de las técnicas de oxicorte
Los orígenes del corte oxicombustible se remontan a finales de los años 1800, con la evolución de los sistemas prácticos de soldadura y corte con gas. En 1903, Edmond Fouché y Charles Picard introdujeron el soplete oxiacetilénico en el trabajo del metal. Al quemar oxígeno y acetileno para generar una llama lo bastante caliente como para fundir y cortar el acero, permitió realizar operaciones de corte y soldadura con gran precisión y una eficiencia sorprendente. A lo largo de los años, el corte oxicombustible ha experimentado numerosas mejoras. Al principio, sus aplicaciones estaban limitadas por equipos muy básicos y un alcance de trabajo reducido, por lo que estas mejoras facilitaron enormemente su ejecución. Por ejemplo, las instalaciones que utilizan varios gases permiten ahora cambiar de combustible, como el propano o el gas natural, lo que amplía sus aplicaciones y reduce los costes en algunos casos. Los avances tecnológicos han integrado los equipos de corte oxicombustible en sistemas automatizados. Actualmente, muchas máquinas CNC (control numérico por ordenador) incorporan cabezales de corte oxicombustible para realizar operaciones a gran escala con mayor precisión. Según algunos informes recientes del sector, esta combinación aumenta la productividad hasta un 40 % y mantiene los estrictos niveles de tolerancia que exigen las aplicaciones industriales pesadas. Además, las mejoras en el diseño de las boquillas contribuyen a aumentar la eficiencia del combustible y a reducir el consumo de oxígeno hasta un 25 %, mejorando así la sostenibilidad del método. La versatilidad y la resistencia del corte oxicombustible lo mantienen vigente en sectores actuales como la construcción naval, la construcción y la fabricación, pese a la aparición de tecnologías más recientes, como el láser y el plasma. Su evolución histórica demuestra que es una solución en constante desarrollo para responder a las necesidades del sector, combinando innovación y sentido práctico para seguir siendo una herramienta fundamental en la fabricación de metales.Aplicaciones en distintos sectores
El oxicorte sigue siendo una tecnología fundamental por su versatilidad y eficiencia. En la construcción se utiliza principalmente para cortar acero estructural con precisión y facilitar el montaje inmediato de estructuras de edificios y puentes. Otros sectores con gran actividad, como la construcción naval… y la industria, recurren al oxicorte por su capacidad para cortar chapas gruesas de acero, lo que reduce considerablemente el tiempo de producción. En las operaciones de fabricación también se emplea este proceso para producir componentes y piezas de maquinaria, electrodomésticos y herramientas. En los últimos tiempos, se han introducido numerosas innovaciones en el oxicorte para mejorar sus prestaciones: las mezclas de gases permiten realizar cortes más rápidos y las boquillas, cada vez más avanzadas, producen cortes más uniformes con una precisión comparable a la del láser. Los estudios destacan que esta técnica puede utilizarse con espesores de acero superiores a 12 inches, principalmente en aplicaciones de gran exigencia. Otros estudios señalan que este método resulta rentable frente a otras técnicas, con costes hasta un 50 % inferiores a los de métodos más avanzados, como el corte por láser. Además, el proceso es más portátil y práctico, lo que sitúa al oxicorte entre las herramientas principales para esta actividad industrial de gran valor.La ciencia detrás de la llama de oxicorte
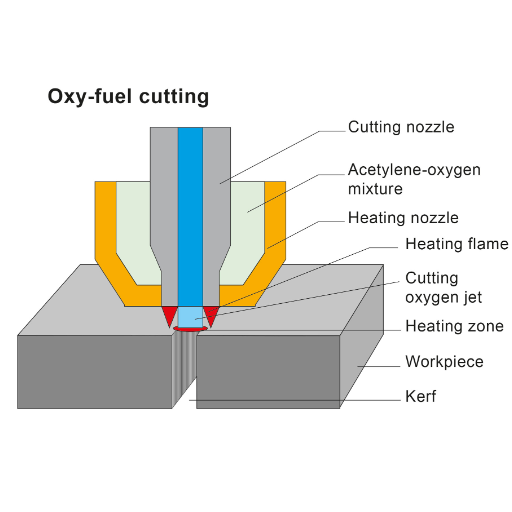
La llama de oxicorte se genera mezclando oxígeno con un gas combustible, como acetileno o propano, de forma controlada. El oxígeno favorece la combustión y permite que el gas combustible arda a temperaturas muy elevadas. Este intenso calor puede fundir el metal, por lo que resulta adecuado para cortar y soldar. La llama consta de dos zonas: el cono interior, donde se produce la combustión parcial de los gases combustibles, y la envolvente exterior, donde la combustión se completa. La proporción de oxígeno y combustible permite adaptar la llama a la tarea prevista, ya sea cortar o unir.
La combustión del oxígeno y el acetileno
La combinación de acetileno y oxígeno es fundamental en los métodos de soldadura y corte con gas porque genera temperaturas muy elevadas. El oxígeno y el acetileno reaccionan químicamente mediante la combustión y producen una llama de aproximadamente 3.480°C (6.296°F), una de las temperaturas de llama más altas habituales en la industria. Este calor permite soldar y cortar metales, incluidos el acero y el hierro. La combustión comienza cuando las moléculas de acetileno C2H2 se mezclan con oxígeno O2 y generan calor mediante una oxidación rápida. La reacción de combustión completa es la siguiente: 2C2H2 + 5O2 → 4CO2 + 2H2O + Heat Esta reacción representa una combustión ideal, en la que hay suficiente oxígeno. Sin embargo, cualquier variación en la proporción de oxígeno y acetileno puede cambiar las características de la llama. Una llama reductora o carburante contiene un exceso de acetileno y se utiliza, por ejemplo, para recocer o formar filetes de soldadura; deposita hollín y reduce la oxidación. En cambio, una llama neutra se emplea para la combustión equilibrada en la soldadura general, mientras que una llama oxidante con exceso de oxígeno proporciona el máximo calor para cortar. Una vez refinados, el oxígeno y el acetileno se envasan y almacenan de forma segura para aprovechar al máximo su rendimiento conjunto. El acetileno, por ejemplo, es intrínsecamente inestable a presiones superiores a 15 psi (103 kPa) y debe regularse para evitar una descomposición peligrosa. Además, su intervalo de explosividad en el aire oscila entre 2,5 % y 100 %, por lo que durante su uso es necesario aplicar medidas de control y supervisión.La temperatura de la llama y su importancia en el corte
La temperatura de la llama es un factor clave para la eficiencia y precisión de los procesos industriales de corte. Con una mezcla de oxígeno y acetileno en proporción 1:1, la llama de oxiacetileno alcanza una temperatura aproximada de 5.572°F (3.090°C). A estas temperaturas tan elevadas, el acero puede alcanzar rápidamente su punto de ignición, lo que permite realizar el corte con rapidez y eficiencia. Además de la temperatura, también es importante el tipo de llama, que puede ser neutra, oxidante o reductora. La llama influye en la calidad del corte y en el estado del producto. Por lo general, la llama neutra ofrece los cortes de mejor calidad, ya que la proporción de oxígeno y acetileno está equilibrada. La llama oxidante, en cambio, puede causar una oxidación excesiva que se manifieste en forma de defectos superficiales. Otro aspecto importante es la distribución del calor. La llama concentra el calor en una zona pequeña, pero este se disipa y se extiende por la superficie, generando tensiones térmicas en el material circundante y con el consiguiente riesgo de deformación o daños estructurales. Esto también pone de relieve la importancia de elegir la combinación adecuada de gases y calibrar correctamente los equipos. Junto con técnicas de corte modernas, como los sistemas de soplete automatizados y los controles de mezcla de gases, estas llamas de alta temperatura ofrecen una precisión excepcional en numerosas aplicaciones industriales, desde la fabricación de diseños casi artísticos hasta el biselado de chapas gruesas de acero. La temperatura de la llama ha sido un factor importante para que las industrias organicen sus operaciones, incluso en los trabajos de corte más exigentes.Factores que influyen en las características de la llama
Hay varios factores clave que influyen en las características de la llama, entre ellos la temperatura, la proporción de combustible y oxígeno, la pureza del gas y las condiciones ambientales. Comprender cómo interactúan estas variables es esencial para controlar la llama con precisión y optimizar los procesos industriales.
- Proporción de combustible y oxígeno
La proporción de combustible y oxígeno desempeña un papel fundamental en el comportamiento de la llama. Una proporción equilibrada produce una llama neutra, ideal para muchas aplicaciones industriales. Un exceso de oxígeno genera una llama oxidante que puede favorecer la oxidación del metal, mientras que un exceso de combustible produce una llama reductora que puede reducir los óxidos y minimizar la formación de cascarilla.
- Pureza del gas
La pureza de los gases combustibles, como el acetileno, el propano o el gas natural, influye directamente en la estabilidad de la llama y en el calor que genera. Las impurezas o una calidad irregular del gas pueden provocar fluctuaciones de temperatura y un rendimiento desigual en el corte o la soldadura. Por ejemplo, el acetileno con una pureza del 99,6 % o superior produce una llama más caliente y uniforme que las alternativas de menor pureza.
- Temperatura y presión ambiente
Factores ambientales como la temperatura, la presión atmosférica y la humedad alteran las características de la llama. Por ejemplo, a mayor altitud, donde la presión atmosférica y la densidad del oxígeno son menores, es necesario ajustar el caudal de combustible y oxígeno para mantener una combustión eficiente.
- Diseño y mantenimiento de la boquilla
El diseño de la boquilla del soplete influye en el tamaño y la forma de la llama, así como en la distribución del calor. El mantenimiento periódico, como eliminar las obstrucciones de la boquilla y sustituir los componentes desgastados, garantiza un flujo uniforme de gas y un rendimiento óptimo de la llama.
- Avances en automatización
Los sistemas automatizados modernos permiten ajustar con precisión variables como el caudal de gas y los parámetros de combustión. Este nivel de control no solo mejora la repetibilidad, sino también la eficiencia energética. Por ejemplo, las máquinas automatizadas de oxicorte pueden ajustar con precisión la llama al espesor del material que se está procesando, reduciendo los residuos y aumentando la productividad.
Al tener en cuenta estos factores, los fabricantes y operarios pueden ajustar las características de la llama a los requisitos específicos de cada tarea y conseguir resultados eficientes, seguros y de alta calidad.
Proceso de oxicorte
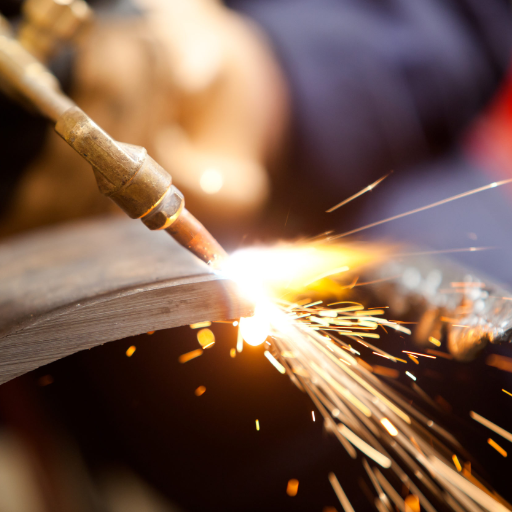
En el oxicorte, el metal macizo se calienta con una llama hasta alcanzar su temperatura de ignición. A continuación, se utiliza un chorro de oxígeno puro para oxidar el material y cortarlo. La técnica de oxicorte funciona especialmente bien con metales ferrosos, como el acero, porque se oxidan con facilidad y a bajo coste. Tras precalentar el metal, se alimenta la llama con un gas combustible, como acetileno, propano o gas natural, y oxígeno. Cuando se alcanza aproximadamente la temperatura de ignición, se dirige un potente chorro de oxígeno contra la pieza de trabajo y, al instante, la oxida y la corta. Esta técnica permite cortar metales gruesos con precisión, de forma versátil y rápida.
Componentes del sistema de oxicorte
Un sistema de oxicorte consta de cilindros, reguladores, mangueras, un soplete y válvulas de seguridad.
| Punto clave | Detalles |
|---|---|
|
Cilindros |
Almacenamiento de oxígeno y gas combustible |
|
Reguladores |
Control de la presión del gas |
|
Mangueras |
Conducen los gases hasta el soplete |
|
Soplete |
Mezcla y enciende los gases |
|
Válvulas |
Garantizan la seguridad y controlan el caudal |
Cómo elegir la boquilla de corte adecuada
La boquilla de corte para oxicorte debe elegirse con cuidado para obtener el máximo rendimiento y realizar cortes eficaces con el sistema. Hay varios factores que influyen en la elección: el tipo y el espesor del material que se va a cortar, el tipo de gas combustible utilizado y la calidad de corte deseada. Las boquillas de corte se fabrican con orificios de distintos tamaños y configuraciones ajustadas al caudal de la llama y del oxígeno. Por ejemplo, las boquillas con orificios pequeños, que producen una llama relativamente estrecha y concentrada, suelen utilizarse con metales más finos. Si se estrecha demasiado la llama, el material puede quemarse o desperdiciarse. Para materiales más gruesos deben utilizarse boquillas con orificios grandes, ya que el caudal de oxígeno permite realizar cortes más profundos y limpios. Los fabricantes suelen proporcionar tablas de boquillas según cada aplicación. Estas incluyen información sobre el tamaño de boquilla, la velocidad de corte, la presión de los gases y el precalentamiento requerido para la llama, y ayudan al operario a realizar cortes eficientes y precisos. Elegir la boquilla adecuada también permite consumir el gas con mayor eficiencia y reduce el riesgo de retroceso de llama o perturbaciones de esta. Limpiar las boquillas con regularidad y comprobar su desgaste son aspectos importantes de su mantenimiento y ayudan a garantizar un rendimiento uniforme durante el corte. Al elegir una boquilla, conviene asegurarse de que sea compatible con el modelo de soplete utilizado y de que su material resista una exposición prolongada a un entorno de alta temperatura.Técnica de oxicorte paso a paso
1. Prepare el equipo Compruebe que todo el equipo funcione correctamente. Revise el soplete, las mangueras y los reguladores en busca de daños o desgaste. Asegúrese de que los cilindros de oxígeno y gas combustible estén bien sujetos y tengan una presión adecuada para el trabajo. 2. Ajuste la presión del gas Ajuste la presión del oxígeno y del gas combustible con sus respectivos reguladores, de acuerdo con las especificaciones exactas del soplete y la boquilla de corte. Por ejemplo, la presión del oxígeno suele ser más alta (20-40 psi para el corte) que la del gas combustible (5-10 psi para el acetileno, según el uso concreto). 3. Encienda el soplete Abra ligeramente la válvula del gas combustible y encienda el gas con un encendedor de chispa. Después, abra lentamente la válvula de oxígeno para obtener una llama neutra. Una llama neutra tiene un cono interior bien definido y es necesaria para cortar correctamente. 4. Precaliente el material Coloque el soplete de corte en el punto de inicio del material. Mantenga la llama estable para precalentar la zona hasta que adquiera un color rojo intenso, señal de que está lista para el corte. El precalentamiento ayuda a obtener un corte limpio. 5. Abra la válvula de oxígeno de corte Cuando el material esté caliente, libere un chorro de oxígeno a alta presión accionando la palanca de oxígeno de corte. Sujete el soplete con firmeza y desplácelo lentamente a lo largo de la línea de corte, manteniendo la llama alineada con el material. 6. Controle la velocidad de corte Ajuste la velocidad de corte al espesor del material y a la calidad deseada. Por ejemplo, las chapas de acero de hasta 1/2 in. de espesor se cortan más despacio, mientras que los materiales más finos requieren una velocidad de corte mayor. 7. Limpie la ranura de corte Al terminar el corte, compruebe que la ranura (el espacio creado por el corte) esté limpia y no tenga escoria. Una cantidad excesiva de escoria puede indicar que los ajustes no son correctos o que debe modificar la técnica. 8. Apague el equipo de forma segura Para apagar el soplete, cierre primero la válvula del gas combustible y después la del oxígeno. Cierre correctamente las válvulas de los cilindros y libere la presión restante del sistema. Revise el equipo para detectar desgaste y límpielo si es necesario. Estos pasos detallados permiten realizar trabajos de oxicorte precisos, seguros y eficientes en distintas aplicaciones.Factores que influyen en la eficiencia del corte
Proporciones de oxígeno y gas combustible
Encontrar la proporción adecuada de oxígeno y gas combustible requiere ajustar ambos gases para lograr un rendimiento de corte óptimo durante el proceso de oxicorte. La llama debe arder con eficacia y aportar el calor necesario para cortar. En la mayoría de las operaciones se utiliza una llama neutra, que se obtiene al combinar oxígeno y gas combustible en la proporción adecuada. Por ejemplo, el acetileno, uno de los gases combustibles más utilizados, requiere una proporción de oxígeno y acetileno de aproximadamente 1.2:1 para producir una llama neutra. Esto significa que se deben suministrar 1.2 unidades de oxígeno por cada unidad de acetileno. Las proporciones varían según la aplicación, el tipo de gas y el equipo utilizado. El propano y el gas natural, también muy utilizados, pueden requerir proporciones distintas y superiores a las del acetileno, de 4:1 a 5:1. Mantener la proporción correcta reduce la formación de hollín y la combustión incompleta, y garantiza cortes limpios y precisos. Calibrar el equipo periódicamente y vigilar los caudales de gas ayuda a mantener las proporciones adecuadas, trabajar con eficacia y reducir el desperdicio. Conviene consultar siempre las recomendaciones del fabricante para determinar las proporciones más adecuadas para cada trabajo de corte y las propiedades del material correspondiente.Espesor y tipo de material
El espesor y el tipo de material utilizado en los procesos de corte con llama son dos factores que influyen en la eficacia del corte y, por consiguiente, en su calidad. Por eso, para cortar materiales delgados, como chapas de menos de 6 mm de espesor, se necesita una llama de intensidad muy baja y una proporción de gases precisa para evitar deformaciones y zonas afectadas por el calor excesivas. Para cortar materiales más gruesos, como chapas de acero de más de 20 mm, se necesitan caudales de gas más altos y una mayor presión de oxígeno, además de sopletes especiales adecuados para trabajos pesados. Los distintos metales reaccionan de forma diferente al proceso de corte. Por ejemplo, el acero con bajo contenido en carbono es adecuado para el oxicorte porque su composición y punto de fusión son bastante previsibles. En cambio, en materiales como el acero inoxidable y el aluminio, la capa de óxido y las propiedades reflectantes interfieren en el proceso, por lo que el resultado suele depender de la técnica utilizada. El acero inoxidable suele cortarse mejor con plasma o láser, mientras que el aluminio puede requerir modificaciones adicionales para evitar la distorsión térmica. Gracias al desarrollo de nuevos métodos de corte, ha aumentado considerablemente la variedad de materiales y espesores que pueden procesarse de forma viable. La herramienta de corte cuenta con ajustes automatizados para realizar cortes precisos y repetibles según las especificaciones de cada trabajo. En aplicaciones industriales, las tablas de referencia de materiales con recomendaciones específicas sobre los ajustes de presión y las velocidades de corte permiten optimizar el proceso para cada material. Para obtener los mejores resultados, es fundamental comprobar que la máquina de corte sea compatible con las especificaciones del material.Condiciones ambientales y su impacto
Los procesos de corte presentan distintas variables que pueden afectar a su eficacia y precisión. La temperatura, la humedad y el flujo de aire son algunos de los factores que más influyen en el rendimiento del equipo y el comportamiento del material. Un ambiente húmedo puede introducir humedad en la zona de corte y provocar oxidación o corrosión en ciertos materiales, principalmente metales. Estas condiciones perjudican la calidad del corte y dificultan el mantenimiento del equipo de mecanizado en condiciones adecuadas. Los cambios de temperatura afectan al corte de otras maneras. A temperaturas muy bajas, los metales se vuelven frágiles; a temperaturas más altas, pierden resistencia y son más propensos a sufrir deformaciones térmicas. Estos cambios en las propiedades del material afectan a la precisión del corte y obligan a los operarios a modificar los ajustes de funcionamiento para compensar la dilatación o contracción del material. Las corrientes de aire, que incluyen aspectos como una ventilación adecuada y la dirección del viento, también son importantes para gestionar el calor y los residuos en distintos procesos de corte. Una ventilación adecuada elimina las partículas y los gases que se generan durante el corte, lo que contribuye a la seguridad y mantiene despejada la zona de corte para facilitar una buena visibilidad y un grado de precisión adecuado. Conviene vigilar estas condiciones ambientales y tenerlas en cuenta para obtener el máximo rendimiento. Los estudios indican que mantener el entorno de trabajo entre 60-75°F y la humedad relativa en un 40-50 % puede ayudar a reducir los efectos adversos de estos factores externos. Una vez controlados estos parámetros, los sistemas de climatización, como los deshumidificadores o los recintos con control de humedad, pueden ayudar a mantenerlos y, en última instancia, mejorar el rendimiento y la calidad del corte.Medidas de seguridad en el oxicorte
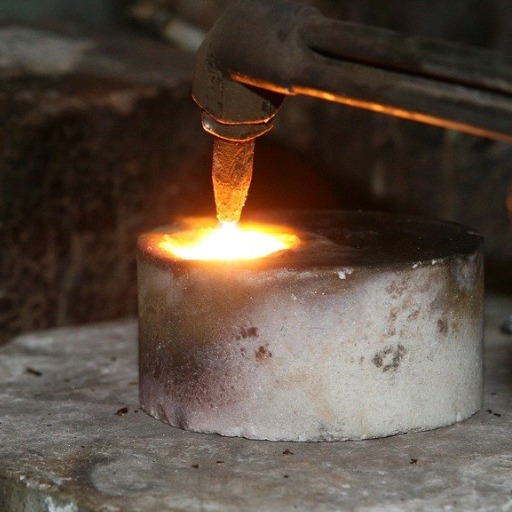
Las medidas de seguridad en el oxicorte incluyen llevar equipo de protección, inspeccionar el equipo y evitar los materiales inflamables.
| Punto clave | Detalles |
|---|---|
|
Equipo de protección |
Lleve ropa de protección |
|
Inspección |
Compruebe si las bombonas y el soplete presentan daños |
|
Válvulas |
Utilice válvulas antirretroceso de llama |
|
Materiales inflamables |
Evite cortar cerca de materiales inflamables |
|
Transporte |
Asegure las bombonas durante el transporte |
Equipo de protección individual (EPI)
El equipo de protección individual (EPI) es fundamental para garantizar la seguridad de los trabajadores que realizan operaciones de oxicorte. El proceso genera altas temperaturas, chispas y humos que pueden entrañar riesgos importantes si no se toman las precauciones adecuadas. Los principales elementos del EPI son:
- Pantallas de soldadura y gafas de protección: La protección ocular es esencial para protegerse de la luz intensa, la radiación ultravioleta (UV) y las partículas proyectadas. Se recomiendan gafas o pantallas de soldadura con lentes de un grado de protección adecuado para el oxicorte (normalmente, de grado 4-6), de conformidad con las normas ANSI Z87.1.
- Ropa resistente a las llamas: Los operarios deben llevar ropa resistente a las llamas, fabricada con materiales como algodón tratado o cuero, para evitar quemaduras por chispas y salpicaduras de metal fundido. Conviene evitar las prendas holgadas para reducir el riesgo de incendio.
- Protección respiratoria: El oxicorte genera humos que pueden contener sustancias nocivas, como monóxido de carbono u óxidos metálicos. En función del material que se corte y de la ventilación del espacio de trabajo, puede ser necesario utilizar respiradores que cumplan las normas aprobadas por NIOSH para protegerse de la inhalación de partículas peligrosas.
- Guantes resistentes al calor: Los guantes gruesos y resistentes al calor son esenciales para proteger las manos de los operarios frente a temperaturas extremas y quemaduras accidentales causadas por materiales fundidos.
- Botas con puntera de acero: La protección de los pies es fundamental para evitar lesiones por la caída de objetos pesados y salpicaduras de metal fundido. Las botas también deben tener suelas resistentes al calor para soportar el contacto con superficies calientes.
- Protección auditiva: Las operaciones de oxicorte pueden generar niveles de ruido considerables, especialmente cuando se utilizan equipos adicionales, como amoladoras o taladros. Los tapones o las orejeras que cumplen las directrices de OSHA sobre exposición al ruido ayudan a reducir el riesgo de daños auditivos.
La incorporación de estos elementos esenciales del EPI a las operaciones diarias ayuda a los trabajadores a reducir los riesgos y a crear un entorno de trabajo más seguro. Una formación adecuada sobre el uso y el mantenimiento de estas medidas de protección mejora aún más la seguridad y la eficacia operativa. Cumplir las normas de seguridad aplicables no solo protege al personal, sino que también refuerza la productividad y la moral en el lugar de trabajo.
Medidas de seguridad contra incendios
En materia de seguridad contra incendios, adopto un enfoque preventivo: reduzco todos los riesgos posibles y me preparo para las emergencias. Esto incluye mantener despejadas las salidas, inspeccionar los extintores a intervalos regulares, revisarlos periódicamente y realizar simulacros de incendio de forma rutinaria para recordar a todos cómo actuar y prepararlos para las emergencias. También incluye enseñar a las personas cómo actuar ante un incendio y cómo utilizar correctamente el equipo para garantizar la seguridad y la preparación de todos.
Uso y mantenimiento adecuados del equipo
Al manipular o utilizar cualquier herramienta, hay que tener presente que la seguridad y la eficacia son prioritarias. Por eso, me aseguro de seguir siempre las instrucciones del fabricante para utilizar el equipo. También lo reviso con regularidad para detectar posibles fallos y resolverlos cuanto antes. Así evito situaciones que podrían provocar un mal funcionamiento del equipo y crear un entorno peligroso para todos.
Comparación del oxicorte con otros métodos
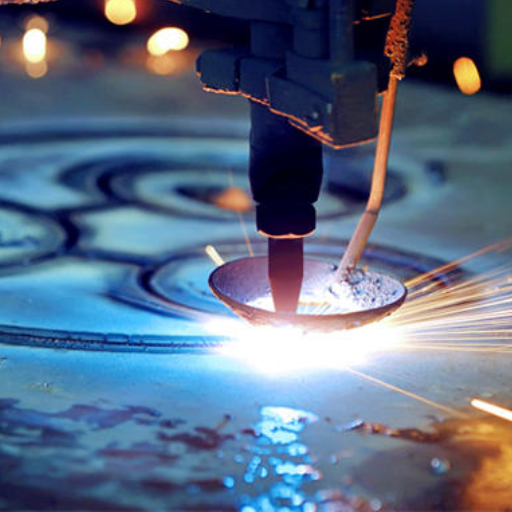
Oxicorte frente al corte por plasma
El oxicorte es rentable e ideal para materiales gruesos, mientras que el corte por plasma ofrece mayor velocidad, precisión y versatilidad.
|
Punto clave |
Detalles |
|---|---|
|
Espesor |
El oxicorte es adecuado para materiales gruesos |
|
Precisión |
El plasma ofrece más precisión |
|
Velocidad |
El plasma es más rápido |
|
Coste |
El oxicorte es más económico |
|
Versatilidad |
El plasma corta mejor los materiales delgados |
Oxicorte frente al corte por láser
El oxicorte destaca por su eficacia en acero grueso y su bajo coste, mientras que el corte por láser ofrece mayor precisión, velocidad y versatilidad.
|
Punto clave |
Detalles |
|---|---|
|
Espesor |
El oxicorte es adecuado para acero grueso |
|
Precisión |
El corte por láser ofrece mejores resultados |
|
Velocidad |
El láser es más rápido |
|
Coste |
El oxicorte es más rentable |
|
Versatilidad |
El láser es más versátil |
Ventajas e inconvenientes de cada método
1. OxicorteVentajas
- Versatilidad: El oxicorte es muy eficaz con una amplia variedad de metales ferrosos y permite cortar materiales gruesos, a menudo de hasta 24 pulgadas o más.
- Portabilidad: El equipo es relativamente ligero y no necesita una fuente de alimentación externa, por lo que resulta ideal para trabajos en campo o en lugares remotos.
- Rentabilidad: La inversión inicial y los costes operativos son inferiores a los de los sistemas de corte por plasma o láser.
Inconvenientes
- Solo para metales ferrosos: Este método no es adecuado para cortar metales no ferrosos, como el aluminio o el acero inoxidable.
- Menor velocidad: La velocidad de corte es considerablemente inferior a la del corte por plasma o láser, especialmente en materiales más delgados.
- Zona afectada por el calor (ZAC): La elevada intensidad térmica puede generar una zona afectada por el calor más amplia y comprometer la integridad del material cerca del borde de corte.
Ventajas
- Versatilidad con distintos materiales: El corte por plasma permite trabajar eficazmente con distintos metales conductores, como el acero, el acero inoxidable y el aluminio.
- Mayor velocidad de corte: Este método supera al oxicorte en velocidad, sobre todo con materiales más delgados, y mejora la productividad general.
- Precisión: Los equipos de corte por plasma producen cortes más limpios y con poca escoria, lo que reduce la necesidad de trabajos posteriores.
Inconvenientes
- Coste: La inversión inicial en equipos de corte por plasma es mayor y los costes operativos pueden aumentar por la necesidad de electricidad y componentes consumibles, como electrodos y boquillas.
- Limitaciones de espesor: Aunque es excepcional para cortar materiales delgados y de espesor medio, el corte por plasma es menos eficaz que el oxicorte con metales extremadamente gruesos.
- Dependencia de una fuente de alimentación: Los equipos de corte por plasma necesitan un suministro eléctrico estable, lo que limita su portabilidad frente a los sistemas de oxicorte.
Ventajas
- Gran precisión y detalle: El corte por láser permite realizar diseños complejos y cortes precisos, por lo que es ideal para proyectos que exigen tolerancias ajustadas.
- Velocidad en materiales delgados: En metales más delgados y materiales en forma de chapa, el corte por láser permite procesar el material con gran rapidez.
- Desperdicio mínimo: La estrechez del corte y la gran precisión reducen considerablemente el desperdicio de material.
Inconvenientes
- Coste elevado: Las máquinas de corte por láser tienen un coste inicial considerable y generan gastos de mantenimiento continuos.
- Limitaciones de material: Aunque el corte por láser es eficaz con la mayoría de los metales e incluso con materiales no metálicos, presenta dificultades con materiales extremadamente gruesos.
- Riesgos de seguridad: El uso de láseres requiere controles de seguridad estrictos para proteger a los operarios de posibles riesgos, incluida la exposición a luz de alta potencia.
Fuentes de referencia
- Temperatura y alcance del calentamiento durante el corte oxiacetilénico de barras de refuerzo mediante simulación y experimentación
- Autores: Bong-Joo Kim et al.
- Año de publicación: 2008
- Resumen: Este estudio analiza la temperatura y el alcance del calentamiento durante el corte oxiacetilénico de barras de refuerzo. Utiliza métodos de simulación y experimentación para analizar los efectos térmicos durante el proceso de corte. Los resultados indican que la distribución de la temperatura es fundamental para optimizar la eficacia y la calidad del corte.
- Metodología: La investigación combinó técnicas de simulación y montajes experimentales para medir las variaciones de temperatura durante el proceso de corte y ofrecer una comprensión completa de la dinámica térmica implicada(Kim et al., 2008, pp. 1–5).
- Investigación experimental y optimización de los parámetros de mecanizado asistido por oxiacetileno para la aleación de níquel Inconel — 718
- Autores: O. G. Sonare et al.
- Año de publicación: 2017
- Resumen: Este artículo se centra en la optimización de los parámetros de mecanizado para el corte oxiacetilénico de Inconel 718, una aleación con base de níquel. El estudio destaca la importancia de controlar la temperatura para lograr los resultados de mecanizado deseados, como el acabado superficial y el desgaste de la herramienta.
- Metodología: Los autores realizaron una serie de experimentos para evaluar los efectos de distintos parámetros de corte en el rendimiento del proceso oxiacetilénico. Analizaron los resultados para identificar los ajustes óptimos para controlar la temperatura(Sonare et al., 2017, pp. 1–7).
- Investigación experimental de los parámetros de rendimiento del mecanizado en caliente mediante un equipo de gas oxiacetilénico
- Autores: Venkatesh Ganta, D. Chakradhar
- Año de publicación: 2014
- Resumen: Este estudio examina los parámetros de rendimiento del mecanizado en caliente con un equipo de gas oxiacetilénico. Destaca el papel de la temperatura en la mejora de la eficacia del mecanizado y la reducción del desgaste de la herramienta.
- Metodología: La investigación incluyó montajes experimentales para medir el impacto de la temperatura en distintos parámetros de mecanizado y aportar información sobre las ventajas de las técnicas de mecanizado en caliente(Ganta & Chakradhar, 2014).

