


Если говорить о точности и универсальности резки металла, немногие инструменты могут сравниться по эффективности с кислородным резаком. Этот проверенный временем метод широко применяется в промышленности — от производства до строительства — благодаря способности быстро и точно резать толстую сталь. Но что делает кислородную резку такой эффективной и как на процесс влияет температура? В этой статье мы рассмотрим научные основы кислородной резки, разберём принцип работы резака и расскажем о различных сферах его применения. Это базовое руководство будет полезно и опытным специалистам, и начинающим операторам, работающим с металлом. Оно объясняет, почему этот инструмент остаётся надёжным выбором даже для самых масштабных и передовых производственных операций.
Введение в кислородную резку
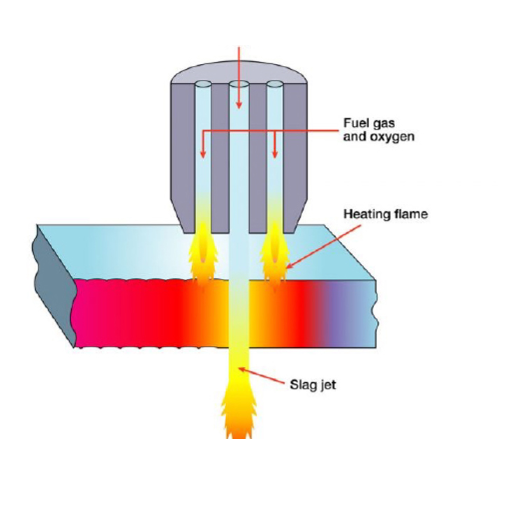
Кислородная резка — это способ обработки металла высокотемпературным пламенем, которое образуется при сгорании топлива в кислороде. В качестве топлива используют ацетилен, пропан или природный газ. Сначала пламя нагревает металл до критической температуры, затем на участок реза подают чистый кислород. Металл окисляется и выгорает, образуя чистый и точный рез. Этот способ особенно эффективен при резке толстых изделий из черных металлов, а также широко применяется в строительстве, судостроении и металлообработке. Надёжность и универсальность кислородной резки делают её незаменимой во многих областях.
Что такое кислородная резка?
Кислородная резка — это простой, но весьма эффективный способ точно разрезать толстый металл за счёт процесса горения. Сначала поверхность металла нагревают до температуры воспламенения, которая обычно составляет от 900°F до 1 600°F в зависимости от материала. Топливный газ, чаще всего ацетилен, пропан или природный газ, соединяется с кислородом и образует высокотемпературное пламя. Когда металл достаточно нагрет, на него направляют концентрированную струю чистого кислорода. Металл реагирует с кислородом, образуя оксид железа, который плавится и выдувается из зоны реза. Сегодня кислородная резка стала высокотехнологичнее, точнее и эффективнее. Например, автоматизированные установки кислородной резки обрабатывают листы из углеродистой стали толщиной до 12 дюймов со скоростью более 20 дюймов в минуту. Согласно отраслевому анализу, кислородная резка — одно из самых экономичных решений для тяжёлых работ: эксплуатационные расходы обычно ниже, чем у других способов, включая плазменную и лазерную резку. Благодаря мобильности и эффективности этот метод подходит для крупномасштабных производственных и ремонтных работ, требующих высокой точности.История и развитие технологий кислородной резки
История кислородной резки восходит к концу 1800-х годов, когда развивались практические системы сварки и газовой резки. В 1903 году Edmond Fouché и Charles Picard представили кислородно-ацетиленовую горелку для обработки металла. Сжигание кислорода и ацетилена создавало пламя, достаточно горячее, чтобы плавить и разрезать сталь, что позволило выполнять точную резку и сварку с поразительной эффективностью. За прошедшие годы кислородная резка значительно усовершенствовалась. Первые установки имели простую конструкцию и ограниченный рабочий диапазон, поэтому последующие улучшения существенно расширили их возможности. Например, современные системы с несколькими газами позволяют переключаться на пропан или природный газ, что расширяет сферу применения и в некоторых случаях снижает затраты. Технологические достижения позволили интегрировать установки кислородной резки в автоматизированные системы. Сейчас большинство станков с ЧПУ (числовым программным управлением) оснащены головками для кислородной резки, что обеспечивает более точную обработку в больших масштабах. Согласно последним отраслевым аналитическим отчётам, такая комбинация повышает производительность до 40 % и при этом сохраняет строгие допуски, необходимые для тяжёлых промышленных работ. Кроме того, усовершенствование конструкции сопел повышает эффективность расхода топлива, сокращает потребление кислорода до 25 % и тем самым делает этот метод более экологичным. Благодаря адаптивности и эффективности кислородная резка сохраняет актуальность в современных отраслях — судостроении, строительстве и производстве — несмотря на появление новых технологий, таких как лазерная и плазменная резка. История её развития доказывает, что этот метод постоянно совершенствовался в ответ на потребности отрасли, сочетая инновации с практичностью и оставаясь основным инструментом обработки металла.Применение в различных отраслях
Кислородная резка остаётся важной технологией благодаря универсальности и эффективности. В строительстве её чаще всего используют для точной резки конструкционной стали, чтобы можно было сразу приступать к сборке каркасов зданий или мостов. В судостроении и других тяжёлых отраслях кислородная резка позволяет обрабатывать толстые стальные листы, значительно сокращая сроки производства. На предприятиях обрабатывающей промышленности этот способ применяют при изготовлении деталей и компонентов для машин, бытовой техники и инструментов. В последнее время появилось множество усовершенствований, повышающих эффективность кислородной резки: новые газовые смеси обеспечивают более высокую скорость, а улучшенные сопла позволяют делать более ровные резы с точностью, сопоставимой с лазерной. Исследования показывают, что эту технологию можно применять для резки стали толщиной более 12 дюймов, прежде всего при выполнении особо тяжёлых работ. Согласно другим исследованиям, этот способ экономичнее альтернативных методов: затраты могут быть до 50 % ниже, чем при использовании более современных технологий, например лазерной резки. Кроме того, оборудование становится более мобильным и удобным в работе, благодаря чему кислородная резка остаётся одним из основных инструментов для выполнения этих важных промышленных задач.Научные основы кислородного пламени
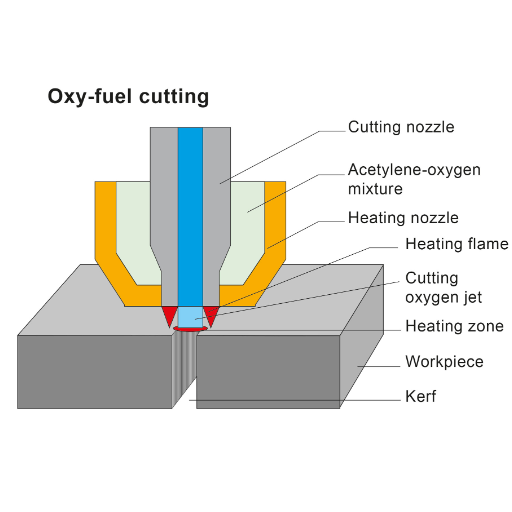
Кислородное пламя получают контролируемым смешиванием кислорода с топливным газом, например ацетиленом или пропаном. Кислород поддерживает горение, позволяя топливному газу гореть при очень высокой температуре. Выделяемого тепла достаточно для плавления металла, поэтому такой способ подходит для резки и сварки. Пламя состоит из двух зон: внутреннего конуса, где происходит неполное сгорание топливного газа, и внешней оболочки, где горение завершается. Регулируя соотношение кислорода и топлива, можно настроить пламя для нужной задачи — резки или соединения металла.
Как происходит сгорание кислорода и ацетилена
Сгорание смеси ацетилена и кислорода лежит в основе газовой сварки и резки, поскольку позволяет получить чрезвычайно высокую температуру. При химической реакции кислорода с ацетиленом образуется пламя температурой около 3 480°C (6 296°F) — одной из самых высоких среди температур пламени, используемых в обычной промышленной практике. Такое тепло позволяет сваривать и резать металлы, в том числе сталь и железо. Реакция начинается, когда молекулы ацетилена C2H2 смешиваются с кислородом O2. Быстрое окисление приводит к выделению тепла. Уравнение полного сгорания выглядит так: 2C2H2 + 5O2 → 4CO2 + 2H2O + Heat Это уравнение описывает идеальное горение при достаточном количестве кислорода. Но любое изменение соотношения кислорода и ацетилена может повлиять на свойства пламени. Восстановительное, или науглероживающее, пламя содержит избыток ацетилена и используется, например, для отжига или создания сварочных валиков; оно осаждает сажу и снижает окисление. Нейтральное пламя обеспечивает сбалансированное горение и применяется для обычной сварки, а окислительное пламя с избытком кислорода даёт максимальный нагрев для резки. После очистки кислород и ацетилен упаковывают и безопасно хранят, чтобы обеспечить максимальную производительность этой пары газов. Например, ацетилен по своей природе нестабилен при давлении выше 15 psi (103 kPa), поэтому давление необходимо регулировать, чтобы предотвратить опасное разложение. При этом пределы взрываемости ацетилена в воздухе составляют от 2,5 % до 100 %, поэтому при работе с ним необходимы контроль и меры предосторожности.Температура пламени и её значение для резки
Температура пламени — важный показатель эффективности и точности промышленной резки и других производственных процессов. При соотношении кислорода и ацетилена 1:1 температура кислородно-ацетиленового пламени достигает примерно 5 572°F (3 090°C). При таком нагреве сталь быстро достигает температуры воспламенения, что позволяет выполнять резку быстро и эффективно. Помимо температуры, важно учитывать тип пламени: оно может быть нейтральным, окислительным или восстановительным. Тип пламени влияет на качество реза и состояние изделия. Обычно нейтральное пламя обеспечивает наилучшее качество реза благодаря сбалансированному соотношению кислорода и ацетилена, тогда как окислительное пламя вызывает чрезмерное окисление, которое может привести к дефектам поверхности. Ещё один важный аспект — распределение тепла. Пламя концентрирует тепло на небольшом участке, после чего оно распространяется по поверхности и вызывает термические напряжения в окружающем материале. Это может привести к деформации или повреждению конструкции. Поэтому важно правильно подобрать комбинацию топлива и откалибровать оборудование. В сочетании с современными технологиями резки, такими как автоматизированные системы управления резаком и контроля смешивания газов, высокотемпературное пламя обеспечивает исключительную точность при выполнении самых разных промышленных задач — от изготовления почти художественных узоров до разделки толстых стальных листов. Температура пламени остаётся важным фактором при планировании даже самых сложных работ по резке.Факторы, влияющие на характеристики пламени
На характеристики пламени влияют несколько ключевых факторов: температура, соотношение топлива и кислорода, чистота газа и условия окружающей среды. Чтобы точно регулировать пламя и оптимизировать производственные процессы, необходимо понимать, как взаимодействуют эти факторы.
- Соотношение топлива и кислорода
Соотношение топлива и кислорода играет ключевую роль в формировании характеристик пламени. Сбалансированное соотношение создаёт нейтральное пламя, подходящее для многих промышленных задач. Избыток кислорода приводит к образованию окислительного пламени, которое может усилить окисление металла, а избыток топлива — к образованию восстановительного пламени, способного восстанавливать оксиды и уменьшать образование окалины.
- Чистота газа
Чистота топливных газов, таких как ацетилен, пропан или природный газ, напрямую влияет на стабильность пламени и его тепловую мощность. Примеси или нестабильное качество газа могут вызывать колебания температуры и ухудшать качество резки или сварки. Например, ацетилен чистотой 99,6 % или выше обеспечивает более горячее и стабильное пламя, чем газ с более низкой чистотой.
- Температура и давление окружающей среды
Такие факторы окружающей среды, как температура, атмосферное давление и влажность, влияют на характеристики пламени. Например, на большой высоте, где давление воздуха и плотность кислорода ниже, необходимо регулировать подачу топлива и кислорода для поддержания эффективного горения.
- Конструкция и обслуживание сопла
Конструкция сопла резака влияет на размер и форму пламени, а также на распределение тепла. Регулярное обслуживание, включая очистку засорившихся сопел и замену изношенных компонентов, обеспечивает равномерную подачу газа и оптимальные характеристики пламени.
- Достижения в области автоматизации
Современные автоматизированные системы позволяют точно регулировать такие параметры, как расход газа и настройки горения. Это повышает не только повторяемость результата, но и энергоэффективность. Например, автоматизированные установки кислородной резки могут точно настроить пламя с учётом толщины обрабатываемого материала, сокращая отходы и повышая производительность.
Учитывая эти факторы, производители и операторы могут точно настраивать характеристики пламени в соответствии с требованиями конкретной задачи, обеспечивая эффективность, безопасность и высокое качество результата.
Процесс кислородной резки
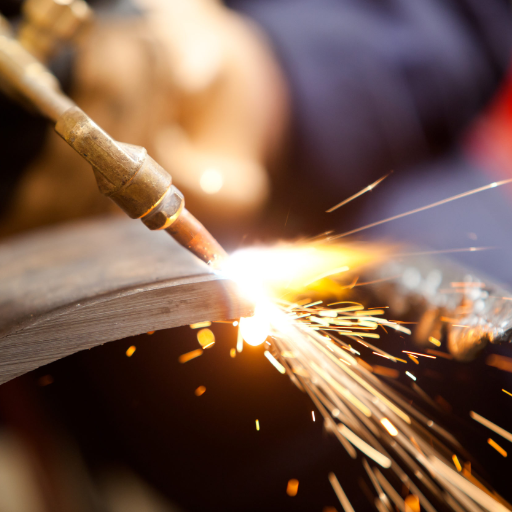
При газокислородной резке металл нагревают пламенем до температуры воспламенения, а затем используют струю чистого кислорода, чтобы окислить и разрезать материал. Этот способ лучше всего подходит для черных металлов, например стали, которые легко окисляются. После предварительного нагрева металла для поддержания пламени подают топливный газ — ацетилен, пропан или природный газ — и кислород. Когда металл достигает температуры воспламенения, на заготовку направляют мощную струю кислорода, и металл мгновенно окисляется и разрезается. Это универсальный и быстрый способ точной резки толстого металла.
Компоненты системы кислородной резки
В систему кислородной резки входят баллоны, редукторы, шланги, резак и предохранительные клапаны.
| Основной элемент | Назначение |
|---|---|
|
Баллоны |
Хранение кислорода и топливного газа |
|
Редукторы |
Регулирование давления газа |
|
Шланги |
Подача газа к резаку |
|
Резак |
Смешивание и поджиг газов |
|
Клапаны |
Обеспечение безопасности и регулирование потока газа |
Как выбрать подходящий резак
Выбирать наконечник для кислородного резака нужно внимательно, чтобы система работала с максимальной эффективностью и обеспечивала качественный рез. Выбор зависит от нескольких факторов: типа и толщины разрезаемого материала, используемого топливного газа и требуемого качества реза. Наконечники выпускаются с отверстиями разного размера и конфигурации, рассчитанными на определённые характеристики пламени и расход кислорода. Например, наконечники с небольшим отверстием создают сравнительно узкое, но концентрированное пламя и обычно применяются для тонкого металла: слишком тонкое пламя может прожечь материал или привести к его перерасходу. Для более толстого материала используют наконечники с крупным отверстием, поскольку больший поток кислорода позволяет делать более глубокий и чистый рез. Производители обычно предоставляют таблицы выбора наконечников для разных задач. В них указаны рекомендуемый размер наконечника, скорость резки, давление газа и время предварительного нагрева, необходимые для работы с пламенем. Эти данные помогают оператору выполнять резку эффективно и точно. Правильно подобранный наконечник также позволяет экономнее расходовать газ и снижает риск обратного удара или нестабильности пламени. Важная часть обслуживания — регулярно очищать наконечники и проверять их на износ, чтобы резка оставалась стабильной. Выбирая наконечник, убедитесь, что он подходит к модели резака, а материал наконечника выдерживает длительное воздействие высокой температуры.Пошаговая техника кислородной резки
1. Подготовьте оборудование Убедитесь, что всё оборудование исправно. Осмотрите резак, шланги и редукторы на наличие повреждений или износа. Проверьте, что баллоны с кислородом и топливным газом надёжно закреплены, а давление соответствует условиям работы. 2. Отрегулируйте давление газа Настройте давление кислорода и топливного газа с помощью соответствующих редукторов согласно требованиям к резаку и наконечнику. Например, давление кислорода при резке обычно выше (20-40 psi), чем давление топливного газа (5-10 psi для ацетилена, в зависимости от конкретной задачи). 3. Зажгите резак Слегка откройте клапан топливного газа и зажгите газ искровым запальником. Затем медленно откройте кислородный клапан, чтобы получить нейтральное пламя. У нейтрального пламени чётко очерченный внутренний конус; оно необходимо для качественной резки. 4. Предварительно нагрейте материал Расположите резак в начальной точке реза. Держите пламя неподвижно, чтобы нагреть участок до ярко-красного цвета — это покажет, что материал готов к резке. Предварительный нагрев помогает получить чистый рез. 5. Откройте клапан режущего кислорода Когда материал нагреется, нажмите на рычаг подачи режущего кислорода, чтобы выпустить струю кислорода под высоким давлением. Держите резак ровно и медленно ведите его вдоль линии реза, направляя пламя на материал. 6. Следите за скоростью резки Подберите скорость резки с учётом толщины материала и требуемого качества. Например, стальные листы толщиной до 1/2 in. режут медленнее, а тонкий материал — быстрее. 7. Очистите рез Закончив резку, проверьте рез (щель, образовавшуюся при резке) и убедитесь, что он чистый и не содержит шлака. Большое количество шлака может указывать на неправильные настройки или необходимость изменить технику. 8. Безопасно выключите оборудование Чтобы выключить резак, сначала закройте клапан топливного газа, затем кислородный клапан. Надлежащим образом закройте баллонные клапаны и сбросьте остаточное давление в системе. Осмотрите оборудование на предмет износа и при необходимости очистите его. Следуя этим подробным шагам, можно обеспечить точность, безопасность и эффективность кислородной резки в различных условиях.Факторы, влияющие на эффективность резки
Соотношение кислорода и топливного газа
Подбор правильного соотношения кислорода и горючего газа — это баланс, от которого зависит оптимальная производительность кислородно-топливной резки. Пламя должно эффективно сгорать и обеспечивать необходимый для резки нагрев. Для большинства операций обычно используют нейтральное пламя, которое образуется при смешивании кислорода и горючего газа в правильных пропорциях. Например, для одного из самых распространённых горючих газов, ацетилена, нейтральное пламя получают при соотношении кислорода и ацетилена около 1.2:1. Это означает, что на каждую единицу ацетилена подают 1.2 единицы кислорода. Для разных задач, типов газа и оборудования соотношение меняется. Для пропана и природного газа, которые также широко применяются, оно может быть выше, чем для ацетилена, — от 4:1 до 5:1. Правильное соотношение газов уменьшает образование сажи и неполное сгорание, а также помогает получать чистые и ровные резы. Регулярная калибровка оборудования и контроль расхода газа позволяют поддерживать нужные пропорции, обеспечивая эффективную работу с минимальными потерями. Для конкретных задач резки и свойств обрабатываемого материала следует учитывать рекомендации производителя по настройке соотношения газов.Толщина и тип материала
Толщина и тип материала при газопламенной резке влияют на эффективность процесса и, следовательно, на качество реза. Для тонких материалов, например листов толщиной менее 6 мм, требуется пламя низкой интенсивности и точное соотношение газов, чтобы предотвратить коробление и чрезмерное увеличение зоны термического влияния. При резке более толстых материалов, например стальных листов толщиной свыше 20 мм, необходим больший расход газа и повышенное давление кислорода, а также специальные резаки для тяжелых условий работы. Разные металлы по-разному реагируют на резку. Например, низкоуглеродистую сталь часто режут кислородно-топливным способом благодаря предсказуемому химическому составу и температуре плавления. При обработке таких материалов, как нержавеющая сталь и алюминий, оксидный слой и отражающие свойства мешают процессу, поэтому результат во многом зависит от выбранной технологии. Нержавеющую сталь часто лучше резать плазмой или лазером, а для резки алюминия могут потребоваться дополнительные настройки, предотвращающие тепловую деформацию. С развитием новых методов резки расширился перечень материалов и толщин, которые можно эффективно обрабатывать. Режущий инструмент может автоматически настраиваться для точной и повторяемой резки в соответствии с заданием. Для промышленного применения справочные таблицы по материалам с рекомендациями по давлению и скорости резки помогают оптимизировать процесс для конкретного материала. Для достижения наилучшего результата важно убедиться, что режущий станок подходит для обработки материала с заданными характеристиками.Влияние условий окружающей среды
На эффективность и точность резки влияет множество переменных. К наиболее значимым факторам относятся температура, влажность и движение воздуха: они могут существенно повлиять на работу оборудования и поведение материала. При высокой влажности в зоне резки может скапливаться влага, вызывающая окисление или коррозию некоторых материалов, прежде всего металлов. В таких условиях ухудшается качество реза, а поддерживать оборудование в надлежащем состоянии становится сложнее. Изменения температуры также влияют на резку. При очень низких температурах металлы становятся хрупкими, а при высоких теряют прочность и подвержены тепловому короблению. Эти изменения свойств материала влияют на точность реза, поэтому операторам приходится корректировать рабочие настройки с учетом расширения или сжатия материала. Движение воздуха, включая вентиляцию и направление ветра, также важно для отвода тепла и удаления остатков при различных процессах резки. Достаточная вентиляция удаляет образующиеся при резке твердые частицы и газы, обеспечивая безопасность и хороший обзор зоны реза, необходимый для точной работы. Для достижения максимальной эффективности рекомендуется контролировать эти параметры окружающей среды и учитывать их при работе. Исследования показывают, что поддержание температуры рабочей среды в пределах 60-75°F и относительной влажности на уровне 40-50 % помогает уменьшить негативное влияние внешних факторов. Для поддержания таких условий можно использовать климатические системы, например осушители воздуха или закрытые рабочие зоны с контролем влажности, что в конечном счете повышает производительность и качество резки.Меры безопасности при кислородно-топливной резке
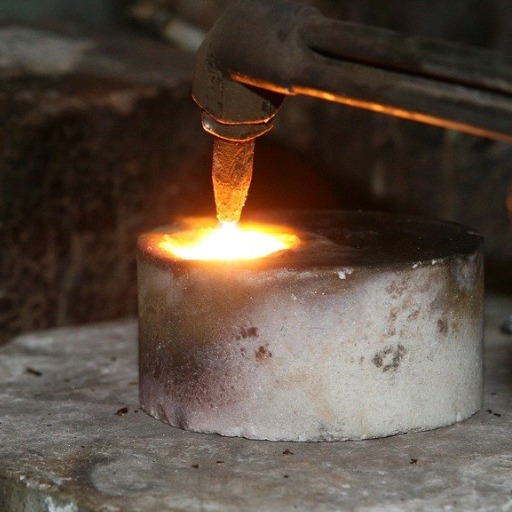
Меры безопасности при кислородно-топливной резке включают использование средств индивидуальной защиты, проверку оборудования и удаление легковоспламеняющихся материалов.
| Основной элемент | Назначение |
|---|---|
|
Защитная экипировка |
Носите защитную одежду |
|
Проверка оборудования |
Проверяйте баллоны и резак на повреждения |
|
Клапаны |
Используйте предохранители от обратного удара пламени |
|
Легковоспламеняющиеся материалы |
Не режьте рядом с легковоспламеняющимися предметами |
|
Транспортировка |
Закрепляйте баллоны при транспортировке |
Средства индивидуальной защиты (СИЗ)
Средства индивидуальной защиты (СИЗ) необходимы для безопасности работников, выполняющих кислородно-топливную резку. При этом процессе образуются высокие температуры, искры и дым, которые могут представлять серьёзную опасность при отсутствии необходимых мер защиты. К основным средствам индивидуальной защиты относятся:
- Сварочные маски и очки: Защита глаз необходима для защиты от яркого света, ультрафиолетового (UV) излучения и летящих частиц. Рекомендуется использовать сварочные очки или маски с линзами подходящей для кислородно-топливной резки степени затемнения (обычно 4-6) в соответствии со стандартом ANSI Z87.1.
- Огнестойкая одежда: Операторам следует носить огнестойкую одежду из таких материалов, как обработанный хлопок или кожа, чтобы избежать ожогов от искр и брызг расплавленного металла. Не следует носить свободную одежду, чтобы снизить риск возгорания.
- Средства защиты органов дыхания: При кислородно-топливной резке образуется дым, который может содержать вредные вещества, например угарный газ или оксиды металлов. В зависимости от разрезаемого материала и вентиляции в рабочей зоне для защиты от вдыхания опасных частиц могут потребоваться респираторы, соответствующие стандартам, утверждённым NIOSH.
- Термостойкие перчатки: Операторам необходимы толстые термостойкие перчатки, защищающие руки от сильного нагрева и случайных ожогов расплавленными материалами.
- Ботинки с защитным носком: Защита ног необходима от падения тяжелых предметов и капель расплавленного металла. У ботинок также должна быть термостойкая подошва, выдерживающая контакт с горячими поверхностями.
- Средства защиты слуха: При кислородно-топливной резке может возникать сильный шум, особенно при использовании дополнительного оборудования, например шлифовальных машин или дрелей. Беруши или наушники, соответствующие рекомендациям OSHA по воздействию шума, помогают снизить риск повреждения слуха.
Использование этих необходимых средств индивидуальной защиты в повседневной работе помогает снизить потенциальные риски и создать более безопасные условия труда. Дополнительную безопасность и эффективность работы обеспечивают обучение правильному использованию и обслуживанию средств защиты. Соблюдение нормативных требований безопасности защищает работников, а также поддерживает производительность и моральный климат на рабочем месте.
Меры пожарной безопасности
Меры пожарной безопасности направлены на предупреждение возгораний, снижение возможных рисков и подготовку к чрезвычайным ситуациям. Для этого необходимо не загромождать выходы, регулярно проверять огнетушители и проводить их обслуживание, а также устраивать учебные пожарные тревоги, чтобы напомнить всем о действиях в экстренной ситуации и подготовить к ним. Кроме того, людей следует обучать правилам обращения с огнем и правильному использованию оборудования, чтобы обеспечить безопасность и готовность каждого.
Правильное обращение с оборудованием и его обслуживание
При работе с любым инструментом важно помнить, что безопасность и эффективность имеют первостепенное значение. Поэтому я всегда следую инструкциям производителя по эксплуатации оборудования. Я регулярно проверяю его на возможные неисправности и устраняю их на ранней стадии. Так я предотвращаю ситуации, которые могут привести к поломке оборудования и создать опасность для окружающих.
Сравнение кислородно-топливной резки с альтернативными методами
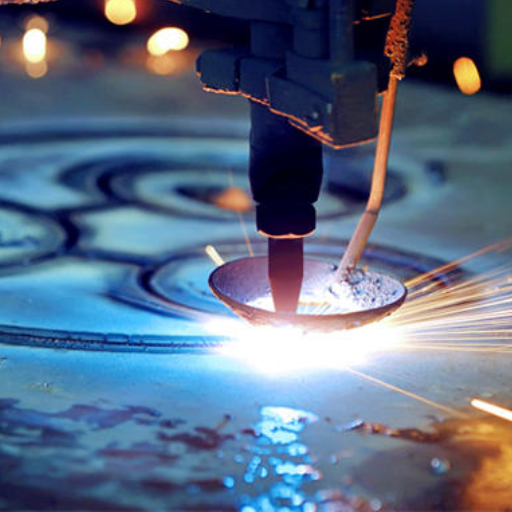
Кислородно-топливная и плазменная резка
Кислородно-топливная резка экономична и подходит для толстых материалов, а плазменная обеспечивает более высокие скорость, точность и универсальность.
|
Основной элемент |
Назначение |
|---|---|
|
Толщина |
Кислородно-топливная резка подходит для толстых материалов |
|
Точность |
Плазменная резка точнее |
|
Скорость |
Плазменная резка быстрее |
|
Стоимость |
Кислородно-топливная резка обходится дешевле |
|
Универсальность |
Плазменная резка лучше подходит для тонких материалов |
Кислородно-топливная и лазерная резка
Кислородно-топливная резка эффективна при обработке толстой стали и отличается низкой стоимостью, а лазерная обеспечивает более высокие точность, скорость и универсальность.
|
Основной элемент |
Назначение |
|---|---|
|
Толщина |
Кислородно-топливная резка подходит для толстой стали |
|
Точность |
Лазерная резка превосходит кислородно-топливную |
|
Скорость |
Лазерная резка быстрее |
|
Стоимость |
Кислородно-топливная резка экономичнее |
|
Универсальность |
Лазерная резка универсальнее |
Преимущества и недостатки каждого метода
1. Кислородно-топливная резкаПреимущества
- Универсальность: Кислородно-топливная резка эффективна для широкого спектра черных металлов и позволяет резать более толстые материалы, часто толщиной до 24 дюймов и более.
- Мобильность: Оборудование относительно легкое и не требует подключения к внешнему источнику питания, поэтому оно подходит для полевых работ и удаленных объектов.
- Экономичность: Первоначальные вложения и эксплуатационные расходы ниже, чем у систем плазменной или лазерной резки.
Недостатки
- Подходит только для черных металлов: Этот метод не подходит для резки цветных металлов, таких как алюминий или нержавеющая сталь.
- Низкая скорость: Скорость резки значительно ниже, чем при плазменной и лазерной резке, особенно при обработке тонких материалов.
- Зона термического влияния (ЗТВ): При высокой температуре может образоваться более широкая зона термического влияния, что способно ухудшить свойства материала рядом с кромкой реза.
Преимущества
- Подходит для разных материалов: Плазменная резка эффективна при обработке различных токопроводящих металлов, включая сталь, нержавеющую сталь и алюминий.
- Высокая скорость резки: Этот метод быстрее кислородно-топливной резки, особенно при обработке тонких материалов, что повышает общую производительность.
- Точность: Плазменные резаки обеспечивают более чистый рез с минимальным количеством шлака, сокращая объем последующей обработки.
Недостатки
- Стоимость: Первоначальные вложения в оборудование для плазменной резки выше, а эксплуатационные расходы могут увеличиться из-за потребности в электроэнергии и расходных компонентах, таких как электроды и сопла.
- Ограничения по толщине: Плазменная резка эффективна для тонких и средних по толщине материалов, но уступает кислородно-топливной при резке очень толстого металла.
- Зависимость от источника питания: Для плазменных резаков требуется стабильное электропитание, что ограничивает их мобильность по сравнению с оборудованием для кислородно-топливной резки.
Преимущества
- Высокая точность и детализация: Лазерная резка позволяет выполнять сложные конструкции и точные резы, поэтому подходит для проектов с жесткими допусками.
- Скорость при обработке тонких материалов: Лазерная резка позволяет очень быстро обрабатывать тонкий металл и листовые материалы.
- Минимум отходов: Узкий рез и высокая точность значительно сокращают потери материала.
Недостатки
- Высокая стоимость: Лазерные станки требуют значительных первоначальных затрат и постоянных расходов на обслуживание.
- Ограничения по материалам: Лазерная резка эффективна для большинства металлов и даже неметаллических материалов, однако с трудом справляется с материалами очень большой толщины.
- Риски для безопасности: При использовании лазеров необходимы строгие меры безопасности, чтобы защитить операторов от возможных опасностей, включая воздействие мощного излучения.
Источники
- Температура нагрева и зона резки арматуры кислородно-ацетиленовым способом: моделирование и эксперимент
- Авторы: Bong-Joo Kim et al.
- Год публикации: 2008
- Аннотация: В исследовании рассматриваются температура нагрева и зона воздействия при кислородно-ацетиленовой резке арматуры. Для анализа тепловых эффектов в процессе резки используются моделирование и экспериментальные методы. Результаты показывают, что распределение температуры имеет ключевое значение для оптимизации эффективности резки и качества.
- Методология: В исследовании применялись методы моделирования и экспериментальные установки для измерения изменений температуры в процессе резки, что позволило получить всестороннее представление о тепловой динамике(Kim et al., 2008, pp. 1–5).
- Экспериментальное исследование и оптимизация параметров обработки никелевого сплава Inconel — 718 с применением кислородно-ацетиленовой резки
- Авторы: O. G. Sonare et al.
- Год публикации: 2017
- Аннотация: В статье рассматривается оптимизация параметров кислородно-ацетиленовой резки Inconel 718 — сплава на основе никеля. В исследовании подчёркивается важность контроля температуры для достижения требуемых результатов обработки, таких как качество поверхности и износ инструмента.
- Методология: Авторы провели серию экспериментов, чтобы оценить влияние различных параметров резки на эффективность кислородно-ацетиленового процесса. Результаты анализировались для определения оптимальных настроек контроля температуры(Sonare et al., 2017, pp. 1–7).
- Экспериментальное исследование параметров эффективности горячей обработки с использованием кислородно-ацетиленовой установки
- Авторы: Venkatesh Ganta, D. Chakradhar
- Год публикации: 2014
- Аннотация: В исследовании анализируются параметры эффективности горячей обработки с использованием кислородно-ацетиленовой установки. В нем подчёркивается роль температуры в повышении эффективности обработки и снижении износа инструмента.
- Методология: В ходе исследования с использованием экспериментальных установок измеряли влияние температуры на различные параметры обработки. Это позволило оценить преимущества методов горячей обработки(Ganta & Chakradhar, 2014).

