


Per precisione e versatilità nel taglio dei metalli, pochi strumenti eguagliano l’efficienza della torcia ossiacetilenica. Questo metodo consolidato è apprezzato in settori che vanno dalla produzione all’edilizia, grazie alla capacità di tagliare rapidamente e con precisione l’acciaio di grosso spessore. Ma cosa rende così efficace il taglio ossitaglio e in che modo la temperatura influisce sul processo? In questo articolo esamineremo i principi scientifici alla base del taglio ossitaglio, analizzeremo il funzionamento della torcia e illustreremo le sue diverse applicazioni. Questa guida fornisce le conoscenze di base sia ai professionisti esperti sia agli operatori alle prime armi che lavorano i metalli. L’obiettivo è spiegare perché questo strumento è una scelta affidabile anche nelle operazioni più impegnative e all’avanguardia.
Introduzione al taglio ossitaglio
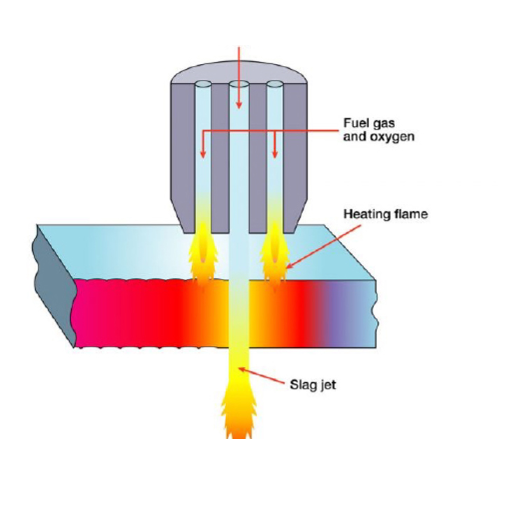
Il taglio ossitaglio è un processo che utilizza una fiamma ad alta temperatura, prodotta da ossigeno e da un gas combustibile come acetilene, propano o gas naturale, per tagliare i metalli. La fiamma preriscalda il metallo fino a una temperatura critica; successivamente, si dirige ossigeno puro sull’area, provocando l’ossidazione e la combustione del metallo, così da ottenere un taglio netto e preciso. Il processo è particolarmente utile per tagliare pezzi spessi di metalli ferrosi ed è impiegato anche nell’edilizia, nella cantieristica navale e nella lavorazione dei metalli. L’affidabilità e la versatilità del taglio ossitaglio lo rendono uno strumento indispensabile per numerose applicazioni.
Che cos’è il taglio ossitaglio?
Il taglio ossitaglio si basa su una tecnica semplice ma molto efficace, che sfrutta la combustione per eseguire tagli precisi su metalli spessi. Il processo prevede il preriscaldamento della superficie metallica fino alla temperatura di accensione, che in genere varia tra 900°F e 1.600°F, a seconda del materiale. Il gas combustibile, comunemente acetilene, propano o gas naturale, si combina con l’ossigeno generando una fiamma ad alta temperatura. Quando il metallo è sufficientemente caldo, un getto concentrato di ossigeno puro viene diretto su di esso e reagisce formando ossido di ferro, che fonde e viene espulso dall’area di taglio. Oggi il taglio ossitaglio è una tecnologia avanzata, molto più precisa ed efficiente. Per esempio, le macchine automatiche per il taglio ossitaglio raggiungono velocità superiori a 20 inches al minuto su lamiere di acciaio al carbonio fino a 12 inches di spessore. Secondo le analisi del settore, il taglio ossitaglio è una delle soluzioni più convenienti per le operazioni di taglio pesante: i costi di esercizio sono generalmente inferiori a quelli di altre opzioni, tra cui il taglio al plasma o al laser. Questo metodo è particolarmente adatto alle aziende che svolgono lavorazioni o riparazioni su vasta scala, poiché unisce portabilità ed efficienza alla precisione.Storia ed evoluzione delle tecniche di taglio ossitaglio
Le origini del taglio ossitaglio risalgono alla fine del 1800, con lo sviluppo di sistemi pratici per la saldatura e il taglio a gas. Nel 1903, Edmond Fouché e Charles Picard introdussero la torcia ossiacetilenica nella lavorazione dei metalli. Bruciando ossigeno e acetilene per generare una fiamma abbastanza calda da fondere e separare l’acciaio, la torcia rese possibili operazioni di taglio e saldatura precise e straordinariamente efficienti. Nel corso degli anni il taglio ossitaglio ha registrato notevoli miglioramenti. Le prime applicazioni erano limitate da attrezzature molto semplici e da un raggio operativo ridotto; i progressi hanno migliorato notevolmente le prestazioni. Per esempio, gli impianti multigas permettono oggi di passare da un combustibile a un altro, come propano o gas naturale, ampliando le applicazioni e riducendo in alcuni casi i costi. I progressi tecnologici hanno integrato gli impianti di taglio ossitaglio nei sistemi automatizzati. Oggi la maggior parte delle macchine CNC (a controllo numerico computerizzato) integra teste di taglio ossitaglio per consentire lavorazioni su vasta scala più precise. Secondo alcuni recenti rapporti di settore, questa combinazione aumenta la produttività fino al 40%, mantenendo tolleranze rigorose, essenziali per le applicazioni industriali pesanti. Inoltre, i miglioramenti nella progettazione degli ugelli contribuiscono a incrementare l’efficienza del combustibile e a ridurre il consumo di ossigeno fino al 25%, rendendo il metodo più sostenibile. La versatilità e la resistenza del taglio ossitaglio lo mantengono attuale nei settori moderni, come la cantieristica navale, l’edilizia e la produzione, nonostante l’avvento di tecnologie più recenti, come il laser e il plasma. La sua evoluzione storica dimostra che è una soluzione in continua evoluzione, nata per rispondere a un’esigenza industriale e capace di unire innovazione e praticità, fino a diventare uno strumento fondamentale per la lavorazione dei metalli.Applicazioni nei diversi settori
Il taglio ossitaglio continua a essere una tecnologia essenziale grazie alla sua versatilità e alla sua efficienza. Nell’edilizia viene utilizzato soprattutto per tagliare con precisione l’acciaio strutturale e consentire l’assemblaggio immediato delle strutture di edifici e ponti. Anche alcune importanti aziende della cantieristica navale…si affidano al taglio ossitaglio per tagliare spesse lamiere d’acciaio e ridurre notevolmente i tempi di produzione. Le aziende manifatturiere utilizzano il processo per produrre componenti e parti di macchinari, elettrodomestici e utensili. Negli ultimi tempi sono state introdotte numerose innovazioni per migliorare ulteriormente il taglio ossitaglio: le miscele di gas consentono tagli più rapidi, mentre i nuovi ugelli, più efficienti, permettono di ottenere tagli più regolari e una precisione paragonabile a quella del laser. Gli studi sottolineano che questa tecnica può essere impiegata su acciai di spessore superiore a 12 inches, soprattutto per applicazioni molto gravose. Altri studi mostrano che il metodo è conveniente rispetto alle alternative e può costare fino al 50% in meno delle tecniche più avanzate, come il taglio laser. La maggiore portabilità e facilità d’uso rendono il taglio ossitaglio uno degli strumenti principali per questa attività industriale essenziale.La scienza alla base della fiamma ossitaglio
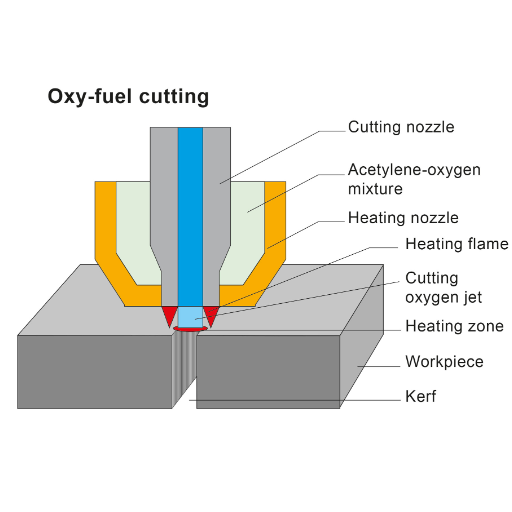
La fiamma ossitaglio si genera miscelando in modo controllato ossigeno e un gas combustibile come acetilene o propano. L’ossigeno favorisce la combustione, consentendo al gas combustibile di bruciare a temperature molto elevate. Il calore intenso è sufficiente a fondere il metallo e rende la fiamma adatta alle operazioni di taglio e saldatura. La fiamma è composta da due zone: il cono interno, dove avviene la combustione parziale dei gas combustibili, e il mantello esterno, dove la combustione si completa. A seconda del rapporto tra ossigeno e combustibile, è possibile regolare la fiamma in base all’operazione da eseguire, cioè tagliare o unire.
La combustione di ossigeno e acetilene
La combustione di acetilene e ossigeno è alla base della saldatura e del taglio a gas, poiché genera temperature molto elevate. La reazione chimica tra ossigeno e acetilene produce una fiamma a circa 3.480°C (6.296°F), una delle temperature più alte raggiunte dalle fiamme nelle normali applicazioni industriali. Questo calore consente di saldare e tagliare metalli, tra cui acciaio e ferro. La combustione ha inizio quando le molecole di acetilene C2H2 si mescolano con l’ossigeno O2 e generano calore attraverso una rapida ossidazione. La reazione di combustione completa è la seguente: 2C2H2 + 5O2 → 4CO2 + 2H2O + Heat Questa reazione rappresenta la combustione ideale, in presenza di ossigeno sufficiente. Tuttavia, qualsiasi variazione del rapporto tra ossigeno e acetilene può modificare le caratteristiche della fiamma. La fiamma riducente, o carburante, contiene acetilene in eccesso e viene usata, per esempio, per la ricottura o per creare cordoni di saldatura; deposita fuliggine e riduce l’ossidazione. La fiamma neutra, invece, si usa per la combustione bilanciata nelle normali operazioni di saldatura, mentre quella ossidante, con ossigeno in eccesso, sviluppa il massimo calore per il taglio. Dopo essere stati preparati, l’ossigeno e l’acetilene vengono stoccati in sicurezza per sfruttare al meglio le prestazioni della miscela. L’acetilene, per esempio, è intrinsecamente instabile a pressioni superiori a 15 psi (103 kPa) e deve essere regolato per evitare decomposizioni pericolose. Inoltre, il suo intervallo di esplosività in aria va dal 2,5% al 100%; durante l’uso occorre quindi monitorare e controllare ogni aspetto.Temperatura della fiamma e sua importanza nel taglio
La temperatura della fiamma è un fattore fondamentale per l’efficienza e la precisione dei processi di taglio industriale. Con un rapporto di miscelazione tra ossigeno e acetilene pari a 1:1, la fiamma ossiacetilenica raggiunge circa 5.572°F (3.090°C). A temperature così elevate, l’acciaio raggiunge rapidamente il punto di accensione, consentendo di eseguire il taglio in modo rapido ed efficiente. Oltre alla temperatura, conta anche il tipo di fiamma, che può essere neutra, ossidante o riducente. La fiamma influenza sia il risultato del taglio sia le condizioni del prodotto. In genere, la fiamma neutra produce tagli della migliore qualità grazie al rapporto bilanciato tra ossigeno e acetilene, mentre quella ossidante può causare un’ossidazione eccessiva e difetti superficiali. Un altro aspetto importante è la distribuzione del calore. La fiamma concentra il calore in un’area ristretta, ma questo si disperde sulla superficie, generando tensioni termiche nel materiale circostante e rischiando di causare deformazioni o danni strutturali. Ciò sottolinea anche l’importanza di scegliere la giusta combinazione di gas e di calibrare correttamente le attrezzature. In combinazione con tecniche di taglio moderne, come i sistemi automatizzati con torcia e i controlli della miscelazione dei gas, queste fiamme ad alta temperatura offrono una precisione eccezionale per numerose applicazioni industriali, dalla realizzazione di disegni quasi artistici allo smusso di spesse lamiere d’acciaio. La temperatura della fiamma è un fattore determinante per le aziende anche nelle operazioni di taglio più impegnative.Fattori che influenzano le caratteristiche della fiamma
Le caratteristiche della fiamma dipendono da diversi fattori chiave, tra cui temperatura, rapporto tra combustibile e ossigeno, purezza del gas e condizioni ambientali. Comprendere l’interazione tra queste variabili è essenziale per controllare con precisione la fiamma e ottimizzare i processi industriali.
- Rapporto tra combustibile e ossigeno
Il rapporto tra combustibile e ossigeno è determinante per il comportamento della fiamma. Un rapporto bilanciato produce una fiamma neutra, ideale per molte applicazioni industriali. Un eccesso di ossigeno genera una fiamma ossidante, che può favorire l’ossidazione del metallo, mentre un eccesso di combustibile produce una fiamma riducente, capace di ridurre gli ossidi e limitare la formazione di calamina.
- Purezza del gas
La purezza dei gas combustibili, come acetilene, propano o gas naturale, influisce direttamente sulla stabilità della fiamma e sul calore prodotto. Le impurità o una qualità del gas incostante possono causare oscillazioni della temperatura e prestazioni irregolari di taglio o saldatura. Per esempio, l’acetilene con un grado di purezza pari o superiore al 99,6% garantisce una fiamma più calda e costante rispetto alle alternative di grado inferiore.
- Temperatura e pressione ambientali
Fattori ambientali come temperatura, pressione atmosferica e umidità modificano le caratteristiche della fiamma. Per esempio, ad altitudini maggiori, dove la pressione atmosferica e la densità dell’ossigeno sono inferiori, occorre regolare il flusso di combustibile e ossigeno per mantenere una combustione efficiente.
- Progettazione e manutenzione dell’ugello
La progettazione dell’ugello della torcia influisce sulle dimensioni e sulla forma della fiamma, nonché sulla distribuzione del calore. Una manutenzione regolare, che comprende la rimozione delle ostruzioni dall’ugello e la sostituzione dei componenti usurati, assicura un flusso uniforme del gas e prestazioni ottimali della fiamma.
- Progressi nell’automazione
I moderni sistemi automatizzati consentono di regolare con precisione variabili come il flusso del gas e i parametri di combustione. Questo livello di controllo migliora la ripetibilità e l’efficienza energetica. Per esempio, le macchine automatizzate per il taglio ossitaglio possono regolare con precisione la fiamma in base allo spessore del materiale, riducendo gli scarti e aumentando la produttività.
Tenendo conto di questi fattori, produttori e operatori possono regolare con precisione le caratteristiche della fiamma in base ai requisiti specifici di ogni lavoro, assicurando efficienza, sicurezza e risultati di alta qualità.
Processo di taglio ossitaglio
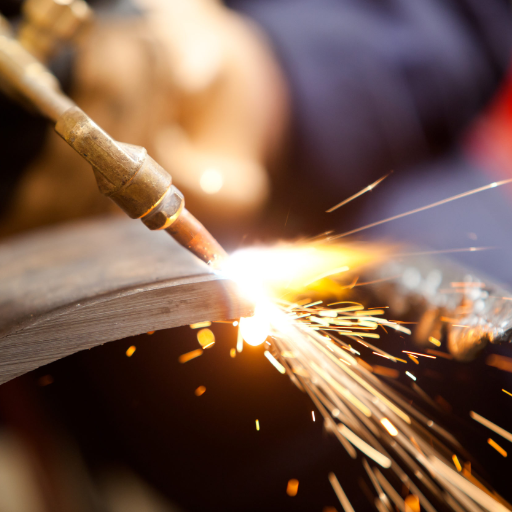
Nel taglio alla fiamma ossitaglio, il metallo solido viene riscaldato fino alla temperatura di accensione e poi un getto di ossigeno puro lo ossida e lo taglia. La tecnica funziona bene soprattutto con i metalli ferrosi, come l’acciaio, poiché si ossidano facilmente e a basso costo. Dopo il preriscaldamento del metallo, la fiamma è alimentata con un gas combustibile, come acetilene, propano o gas naturale, e ossigeno. Quando si raggiunge la temperatura di accensione, un potente getto di ossigeno viene diretto sul pezzo e lo ossida e taglia rapidamente. Questa tecnica versatile consente di tagliare con precisione e rapidità metalli spessi.
Componenti del sistema di taglio ossitaglio
I componenti di un sistema di taglio ossitaglio comprendono bombole, riduttori di pressione, tubi flessibili, torcia e valvole di sicurezza.
| Elemento chiave | Dettagli |
|---|---|
|
Bombole |
Stoccaggio di ossigeno e gas combustibile |
|
Riduttori di pressione |
Controllo della pressione del gas |
|
Tubi flessibili |
Trasporto dei gas alla torcia |
|
Torcia |
Miscelazione e accensione dei gas |
|
Valvole |
Sicurezza e controllo del flusso |
Scelta dell’ugello di taglio corretto
La scelta dell’ugello per il taglio ossitaglio deve essere effettuata con attenzione, per ottenere le migliori prestazioni e tagli effettivi dal sistema. Diversi fattori influiscono sulla scelta: tipo e spessore del materiale da tagliare, gas combustibile utilizzato e qualità di taglio desiderata. Gli ugelli di taglio sono prodotti con fori di dimensioni variabili e configurazioni regolate in base alla fiamma e alla portata di ossigeno. Per esempio, gli ugelli con foro piccolo, che producono una fiamma relativamente stretta e concentrata, sono generalmente usati per i metalli più sottili, perché una fiamma troppo larga può bruciare il materiale o generare scarti. Per i materiali più spessi si usano ugelli con fori più grandi, poiché il flusso di ossigeno consente tagli più profondi e puliti. I produttori forniscono generalmente tabelle degli ugelli conformi agli standard di settore e specifiche per ciascuna applicazione. Queste tabelle riportano informazioni sulle dimensioni dell’ugello, la velocità di taglio, le pressioni dei gas e il preriscaldamento necessario, per aiutare l’operatore a eseguire tagli efficienti e precisi. Tra gli altri vantaggi, l’ugello corretto consuma il gas in modo più efficiente e riduce il rischio di ritorni di fiamma o instabilità della fiamma. La pulizia regolare degli ugelli e il controllo dell’usura sono parte integrante della corretta manutenzione e garantiscono prestazioni costanti durante le operazioni di taglio. Nella scelta dell’ugello, occorre verificare che il tipo sia compatibile con il modello di torcia utilizzato e che il materiale dell’ugello sia adatto all’esposizione prolungata ad alte temperature.Procedura passo passo per il taglio ossitaglio
1. Preparare l’attrezzatura Verificare che tutta l’attrezzatura sia in buone condizioni di funzionamento. Controllare che torcia, tubi flessibili e riduttori non presentino danni o segni di usura. Assicurarsi che le bombole di ossigeno e gas combustibile siano fissate saldamente e che i livelli di pressione siano adeguati all’operazione. 2. Regolare la pressione del gas Regolare la pressione dell’ossigeno e del gas combustibile sui rispettivi riduttori secondo le specifiche esatte della torcia e dell’ugello di taglio. Per esempio, la pressione dell’ossigeno è normalmente più alta (20-40 psi per il taglio) di quella del gas combustibile (5-10 psi per l’acetilene, a seconda dell’uso effettivo). 3. Accendere la torcia Aprire leggermente la valvola del gas combustibile e accenderlo con un accenditore a scintilla. Aprire poi lentamente la valvola dell’ossigeno per ottenere una fiamma neutra. La fiamma neutra presenta un cono interno ben definito ed è necessaria per un taglio efficace. 4. Preriscaldare il materiale Posizionare la torcia di taglio sul punto iniziale del materiale. Mantenere stabile la fiamma per preriscaldare l’area fino a farla diventare rosso vivo, segno che è pronta per il taglio. Il preriscaldamento serve a ottenere un taglio pulito. 5. Aprire la valvola dell’ossigeno di taglio Quando il materiale è caldo, premere la leva dell’ossigeno di taglio per erogare un getto di ossigeno ad alta pressione. Mantenere stabile la torcia e spostarla lentamente lungo la linea di taglio, tenendo la fiamma allineata al materiale. 6. Controllare la velocità di taglio Regolare con precisione la velocità di taglio in base allo spessore del materiale e alla qualità desiderata. Per esempio, le lamiere d’acciaio fino a 1/2 in. di spessore vengono tagliate più lentamente, mentre i materiali più sottili richiedono una velocità maggiore. 7. Pulire il solco di taglio Al termine del taglio, controllare il solco (la fessura prodotta dal taglio) per verificare che sia pulito e privo di scorie. Una quantità eccessiva di scorie può indicare impostazioni errate o la necessità di modificare la tecnica. 8. Spegnere in sicurezza Per spegnere la torcia, chiudere prima la valvola del gas combustibile e poi quella dell’ossigeno. Chiudere correttamente le valvole delle bombole e scaricare la pressione residua nel sistema. Controllare che l’attrezzatura non sia usurata e pulirla se necessario. Seguendo questi passaggi dettagliati è possibile garantire precisione, sicurezza ed efficienza nel taglio ossitaglio in diverse applicazioni.Fattori che influenzano l’efficienza di taglio
Rapporti tra ossigeno e gas combustibile
Il corretto rapporto tra ossigeno e gas combustibile è fondamentale per ottenere prestazioni di taglio ottimali nel processo ossitaglio. La fiamma deve bruciare in modo efficiente e fornire il calore necessario al taglio. Nella maggior parte delle operazioni si utilizza una fiamma neutra, generata combinando ossigeno e gas combustibile nelle proporzioni corrette. Per esempio, l’acetilene, uno dei gas combustibili più utilizzati, richiede un rapporto ossigeno-acetilene di circa 1.2:1 per produrre una fiamma neutra. Ciò significa che per ogni unità di acetilene occorre fornire 1.2 unità di ossigeno. I rapporti variano a seconda dell’applicazione, del tipo di gas e dell’attrezzatura utilizzata. Il propano e il gas naturale, anch’essi molto diffusi, possono richiedere rapporti superiori a quelli dell’acetilene, compresi tra 4:1 e 5:1. Mantenere il rapporto corretto riduce la formazione di fuliggine e la combustione incompleta, assicurando tagli puliti e precisi. Calibrare regolarmente l’attrezzatura e controllare le portate dei gas consente di mantenere i rapporti corretti, lavorando in modo efficiente e limitando gli sprechi. Per le configurazioni specifiche più adatte al lavoro di taglio da svolgere e alle proprietà del materiale, è sempre opportuno consultare le indicazioni del produttore.Spessore e tipo di materiale
Lo spessore e il tipo di materiale utilizzato nei processi di taglio alla fiamma sono due fattori che influiscono sull’efficienza del taglio e, di conseguenza, sulla qualità del risultato. Per tagliare materiali sottili, come lamiere con spessore inferiore a 6 mm, servono una fiamma di intensità molto bassa e un rapporto preciso tra i gas, così da evitare deformazioni eccessive e zone termicamente alterate. Per materiali più spessi, come piastre in acciaio oltre 20 mm, occorrono portate di gas maggiori e una pressione dell’ossigeno più alta, con torce speciali adatte alle applicazioni gravose. I diversi metalli reagiscono in modo diverso al taglio. Per esempio, l’acciaio a basso tenore di carbonio è adatto all’ossitaglio perché la sua composizione e il suo punto di fusione sono piuttosto prevedibili. Per materiali come l’acciaio inossidabile e l’alluminio, invece, lo strato di ossido e le proprietà riflettenti interferiscono con il processo, che dipende in genere dalla tecnica adottata. Spesso l’acciaio inossidabile si taglia meglio al plasma o al laser, mentre per l’alluminio possono servire ulteriori modifiche per evitare deformazioni termiche. Con lo sviluppo di nuovi metodi di taglio, è aumentata notevolmente la varietà di materiali e spessori che è possibile lavorare. L’utensile di taglio dispone di impostazioni automatizzate per eseguire tagli precisi e ripetibili in base alle specifiche del lavoro. In ambito industriale, le tabelle di riferimento per i materiali, con indicazioni specifiche sulle impostazioni di pressione e sulle velocità di taglio, aiutano a ottimizzare il processo per il materiale da tagliare. Per ottenere i risultati migliori, è essenziale verificare che la macchina da taglio sia compatibile con le specifiche del materiale.Condizioni ambientali e loro impatto
I processi di taglio presentano variabili specifiche che possono influire sull’efficienza e sulla precisione. Temperatura, umidità e flussi d’aria sono tra i fattori che incidono maggiormente sulle prestazioni dell’attrezzatura e sul comportamento del materiale. Un ambiente umido può introdurre umidità nell’area di taglio e favorire l’ossidazione o la corrosione di alcuni materiali, soprattutto dei metalli. In queste condizioni la qualità del taglio ne risente e diventa difficile mantenere l’attrezzatura in condizioni adeguate. Le variazioni di temperatura influiscono sul taglio in altri modi. A temperature molto basse, i metalli diventano fragili; a temperature più alte, perdono resistenza e sono più soggetti a deformazioni termiche. Questi cambiamenti nelle proprietà del materiale incidono sulla precisione del taglio e richiedono agli operatori di modificare le impostazioni di lavoro per compensare l’espansione o la contrazione del materiale. Anche le correnti d’aria, legate alla ventilazione adeguata e alla direzione del vento, sono importanti per gestire il calore e i residui nei diversi processi di taglio. Una ventilazione adeguata rimuove le particelle e i gas prodotti dal taglio, contribuendo alla sicurezza e mantenendo libera la visuale sul taglio, con un livello di precisione costante. Per ottenere le massime prestazioni, è opportuno monitorare e gestire questi parametri ambientali. Le ricerche indicano che mantenere la temperatura dell’ambiente di lavoro tra 60-75°F e l’umidità relativa tra 40-50% può contribuire a ridurre gli effetti negativi di queste variabili esterne. Una volta stabilizzati, i parametri possono essere mantenuti con sistemi di controllo ambientale, come deumidificatori o cabine dotate di controllo dell’umidità, migliorando così la produttività e la qualità del taglio.Misure di sicurezza nell’ossitaglio
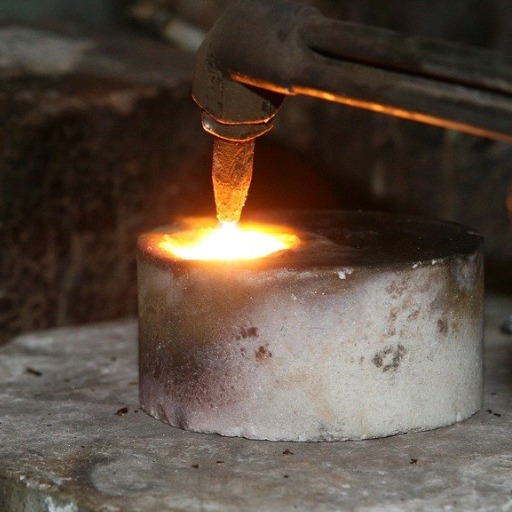
Le misure di sicurezza nell’ossitaglio comprendono l’uso di dispositivi di protezione, il controllo dell’attrezzatura e la distanza da materiali infiammabili.
| Elemento chiave | Dettagli |
|---|---|
|
Dispositivi di protezione |
Indossare indumenti protettivi |
|
Controllo |
Controllare che bombole e torcia non siano danneggiate |
|
Valvole |
Usare valvole antiritorno di fiamma |
|
Materiali infiammabili |
Evitare di tagliare vicino a materiali infiammabili |
|
Trasporto |
Fissare le bombole durante il trasporto |
Dispositivi di protezione individuale (DPI)
I dispositivi di protezione individuale (DPI) sono fondamentali per garantire la sicurezza dei lavoratori impegnati nelle operazioni di ossitaglio. Il processo genera temperature elevate, scintille e fumi, che possono comportare rischi significativi se non si adottano precauzioni adeguate. Tra i DPI principali figurano:
- Maschere e occhiali da saldatura: La protezione degli occhi è essenziale per schermarli dalla luce intensa, dalle radiazioni ultraviolette (UV) e dai detriti proiettati. Si raccomandano occhiali o maschere da saldatura con lenti di tonalità adatta all’ossitaglio (in genere tonalità 4-6), conformi alle norme ANSI Z87.1.
- Indumenti ignifughi: Gli operatori dovrebbero indossare indumenti ignifughi realizzati con materiali come cotone trattato o pelle, per evitare ustioni causate da scintille e schizzi di metallo fuso. È opportuno evitare gli indumenti larghi per ridurre il rischio di incendio.
- Protezione delle vie respiratorie: L’ossitaglio produce fumi che possono contenere sostanze nocive, come monossido di carbonio o ossidi metallici. A seconda del materiale tagliato e della ventilazione dell’area di lavoro, potrebbe essere necessario usare respiratori conformi agli standard approvati dal NIOSH per proteggersi dall’inalazione di particelle pericolose.
- Guanti resistenti al calore: I guanti spessi e resistenti al calore sono essenziali per proteggere le mani degli operatori dall’esposizione a temperature estreme e dalle ustioni accidentali causate dai materiali fusi.
- Stivali con puntale in acciaio: La protezione dei piedi è fondamentale per ripararli dalla caduta di oggetti pesanti e da gocce di metallo fuso. Gli stivali dovrebbero inoltre avere suole resistenti al calore, in grado di sopportare il contatto con superfici calde.
- Protezione dell’udito: Le operazioni di ossitaglio possono generare livelli di rumore elevati, soprattutto se si utilizzano anche attrezzature come smerigliatrici o trapani. Tappi o cuffie antirumore conformi alle linee guida OSHA sull’esposizione al rumore contribuiscono a ridurre il rischio di danni all’udito.
Integrando questi DPI essenziali nelle attività quotidiane, i lavoratori riducono i potenziali pericoli e creano un ambiente di lavoro più sicuro. Una formazione adeguata sull’uso e la manutenzione dei dispositivi di protezione aumenta ulteriormente la sicurezza e l’efficienza operativa. Il rispetto delle norme di sicurezza applicabili protegge il personale e rafforza la produttività e il morale sul posto di lavoro.
Misure antincendio
Per la sicurezza antincendio, punto sulla prevenzione, sulla riduzione di tutti i rischi possibili e sulla preparazione alle emergenze. Ciò comprende mantenere libere le uscite, controllare regolarmente gli estintori e sottoporli a manutenzione periodica, nonché svolgere regolarmente esercitazioni antincendio per ricordare a tutti come prepararsi alle emergenze. Comprende inoltre istruire le persone su come gestire e affrontare gli incendi e su come usare correttamente le attrezzature, così da garantire la sicurezza e la preparazione di tutti.
Uso e manutenzione corretti dell’attrezzatura
Quando si maneggia o si utilizza un utensile, occorre tenere presente che sicurezza ed efficienza sono prioritarie. Per questo, seguo sempre le istruzioni del produttore per utilizzare l’attrezzatura. In pratica, la controllo regolarmente per individuare tempestivamente eventuali guasti e risolverli. Così prevengo le situazioni che potrebbero causare il malfunzionamento dell’attrezzatura e creare un ambiente pericoloso per tutti.
Confronto tra ossitaglio e metodi alternativi
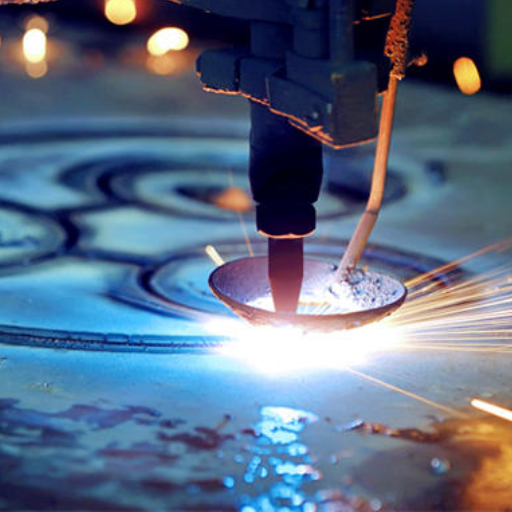
Ossitaglio o taglio al plasma
L’ossitaglio è economico e ideale per i materiali spessi, mentre il taglio al plasma offre maggiore velocità, precisione e versatilità.
|
Elemento chiave |
Dettagli |
|---|---|
|
Spessore |
Ossitaglio per materiali spessi |
|
Precisione |
Il plasma è più preciso |
|
Velocità |
Il plasma è più rapido |
|
Costo |
L’ossitaglio è più economico |
|
Versatilità |
Il plasma è più adatto ai materiali sottili |
Ossitaglio o taglio laser
L’ossitaglio è efficace con l’acciaio spesso e conveniente, mentre il taglio laser offre maggiore precisione, velocità e versatilità.
|
Elemento chiave |
Dettagli |
|---|---|
|
Spessore |
Ossitaglio per acciaio spesso |
|
Precisione |
Il taglio laser è superiore |
|
Velocità |
Il laser è più rapido |
|
Costo |
L’ossitaglio è più conveniente |
|
Versatilità |
Il laser è più versatile |
Vantaggi e svantaggi di ciascun metodo
1. OssitaglioVantaggi
- Versatilità: L’ossitaglio è molto efficace su un’ampia gamma di metalli ferrosi e consente di tagliare materiali più spessi, spesso fino a 24 inches o oltre.
- Portabilità: L’attrezzatura è relativamente leggera e non richiede una fonte di alimentazione esterna, il che la rende ideale per i lavori sul campo o in località remote.
- Convenienza economica: L’investimento iniziale e i costi operativi sono inferiori rispetto a quelli dei sistemi di taglio al plasma o al laser.
Svantaggi
- Limitato ai metalli ferrosi: Questo metodo non è adatto al taglio di metalli non ferrosi come l’alluminio o l’acciaio inossidabile.
- Velocità ridotta: La velocità di taglio è notevolmente inferiore rispetto a quella del plasma e del laser, soprattutto sui materiali più sottili.
- Zona termicamente alterata (HAZ): L’elevata intensità del calore può generare una zona termicamente alterata più ampia e compromettere l’integrità del materiale vicino al bordo di taglio.
Vantaggi
- Versatilità con diversi materiali: Il taglio al plasma può lavorare efficacemente diversi metalli conduttivi, tra cui acciaio, acciaio inossidabile e alluminio.
- Velocità di taglio superiore: Questo metodo è più rapido dell’ossitaglio, soprattutto sui materiali più sottili, e migliora la produttività complessiva.
- Precisione: Le taglierine al plasma producono tagli più puliti con scorie minime, riducendo la necessità di lavorazioni successive.
Svantaggi
- Costo: L’investimento iniziale nelle attrezzature per il taglio al plasma è più elevato e i costi operativi possono aumentare per la necessità di elettricità e componenti consumabili, come elettrodi e ugelli.
- Limiti di spessore: Il taglio al plasma è eccellente per i materiali sottili e di spessore medio, ma è meno efficace dell’ossitaglio sui metalli estremamente spessi.
- Dipendenza dalla fonte di alimentazione: Le taglierine al plasma richiedono un’alimentazione elettrica stabile, che ne limita la portabilità rispetto ai sistemi ossitaglio.
Vantaggi
- Elevata precisione e dettaglio: Il taglio laser consente di realizzare disegni complessi e tagli precisi, perciò è ideale per i progetti che richiedono tolleranze ristrette.
- Velocità sui materiali sottili: Sui metalli più sottili e sui materiali in lamiera, il taglio laser può garantire una lavorazione molto rapida.
- Scarti minimi: La larghezza ridotta del solco di taglio e l’elevata precisione riducono notevolmente gli sprechi di materiale.
Svantaggi
- Costo elevato: Le macchine per il taglio laser comportano un notevole costo iniziale, oltre alle spese di manutenzione continuative.
- Limiti relativi ai materiali: Il taglio laser è efficace sulla maggior parte dei metalli e anche sui materiali non metallici, ma incontra difficoltà con i materiali estremamente spessi.
- Rischi per la sicurezza: L’uso dei laser richiede rigorose misure di sicurezza per proteggere gli operatori dai potenziali pericoli, compresa l’esposizione a luce ad alta potenza.
Fonti di riferimento
- Temperatura e intervallo di riscaldamento del taglio ossiacetilenico delle barre d’armatura mediante simulazione e sperimentazione
- Autori: Bong-Joo Kim et al.
- Anno di pubblicazione: 2008
- Sintesi: Questo studio analizza la temperatura e l’intervallo di riscaldamento durante il taglio ossiacetilenico delle barre d’armatura. Utilizza metodi di simulazione e sperimentali per analizzare gli effetti termici durante il processo di taglio. I risultati indicano che la distribuzione della temperatura è fondamentale per ottimizzare l’efficienza e la qualità del taglio.
- Metodologia: La ricerca ha impiegato tecniche di simulazione e prove sperimentali per misurare le variazioni di temperatura durante il processo di taglio, offrendo una comprensione approfondita delle dinamiche termiche coinvolte(Kim et al., 2008, pp. 1–5).
- Analisi sperimentale e ottimizzazione dei parametri di lavorazione assistita ossiacetilenica per la lega a base di nichel Inconel — 718
- Autori: O. G. Sonare et al.
- Anno di pubblicazione: 2017
- Sintesi: Questo articolo si concentra sull’ottimizzazione dei parametri di lavorazione per il taglio ossiacetilenico dell’Inconel 718, una lega a base di nichel. Lo studio sottolinea l’importanza del controllo della temperatura per ottenere i risultati di lavorazione desiderati, come la finitura superficiale e l’usura dell’utensile.
- Metodologia: Gli autori hanno condotto una serie di esperimenti per valutare gli effetti dei vari parametri di taglio sulle prestazioni del processo ossiacetilenico, analizzando i risultati per individuare le impostazioni ottimali per il controllo della temperatura(Sonare et al., 2017, pp. 1–7).
- Analisi sperimentale dei parametri prestazionali della lavorazione a caldo con impianto a gas ossiacetilenico
- Autori: Venkatesh Ganta, D. Chakradhar
- Anno di pubblicazione: 2014
- Sintesi: Questo studio esamina i parametri prestazionali della lavorazione a caldo con un impianto a gas ossiacetilenico. Sottolinea il ruolo della temperatura nel migliorare l’efficienza della lavorazione e ridurre l’usura dell’utensile.
- Metodologia: La ricerca ha previsto prove sperimentali per misurare l’impatto della temperatura su vari parametri di lavorazione e comprendere i vantaggi delle tecniche di lavorazione a caldo(Ganta & Chakradhar, 2014).

