


Voor nauwkeurig en veelzijdig metaal snijden zijn er maar weinig gereedschappen die qua efficiëntie kunnen tippen aan de autogeentoorts. Deze beproefde methode is al lange tijd bekend in uiteenlopende sectoren, van productie tot bouw, dankzij het vermogen om dik staal snel en nauwkeurig te snijden. Maar wat maakt autogeen snijden zo doeltreffend, en welke invloed heeft de temperatuur op het proces? In deze tekst bekijken we de wetenschap achter autogeen snijden, analyseren we de werking van de toorts en onderzoeken we de verschillende toepassingen. Beschouw deze gids als basiskennis voor zowel ervaren vakmensen als nieuwe operators die met metaal werken. Zo krijgt u inzicht in wat dit gereedschap tot een vertrouwde keuze maakt voor zelfs de meest veeleisende en vooruitstrevende bewerkingen.
Inleiding tot autogeen snijden
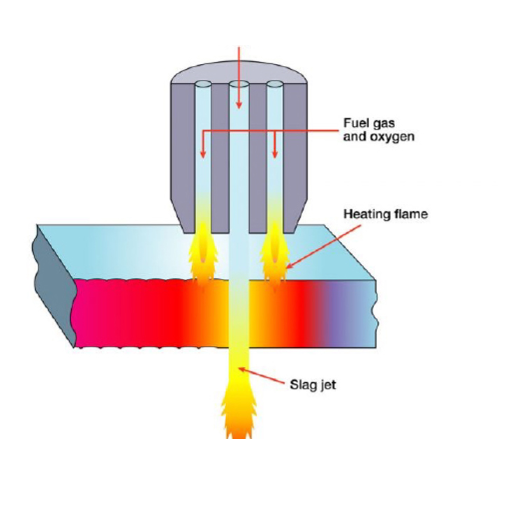
Autogeen snijden is een metaalbewerkingsproces waarbij metalen worden gesneden met een vlam op hoge temperatuur, die ontstaat uit zuurstof en een brandgas zoals acetyleen, propaan of aardgas. De vlam verwarmt het metaal voor tot een bepaalde kritische temperatuur. Vervolgens wordt zuivere zuurstof op die plek gericht, waardoor het metaal oxideert of wegbrandt en een zuivere, nauwkeurige snede ontstaat. Dit proces is bijzonder geschikt voor het snijden van dikke stukken ferrometaal en wordt ook veel gebruikt in de bouw, scheepsbouw en metaalconstructie. Dankzij de betrouwbaarheid en veelzijdigheid is autogeen snijden onmisbaar voor tal van toepassingen.
Wat is autogeen snijden?
Bij autogeen snijden wordt een eenvoudige maar zeer doeltreffende techniek gebruikt om met behulp van verbranding nauwkeurig door dik metaal te snijden. Het metaaloppervlak wordt eerst voorverwarmd tot de ontbrandingstemperatuur, die doorgaans tussen 900°F en 1.600°F ligt, afhankelijk van het gebruikte materiaal. Het brandgas, meestal acetyleen, propaan of aardgas, wordt met zuurstof gemengd om een vlam met een zeer hoge temperatuur te vormen. Zodra het metaal voldoende is verhit, wordt er een geconcentreerde straal zuivere zuurstof op gericht. Die reageert met het metaal en vormt ijzeroxide, dat smelt en vervolgens uit de snede wordt geblazen. Autogeen snijden is inmiddels hoogtechnologisch en veel nauwkeuriger en efficiënter. Zo kunnen geautomatiseerde autogeensnijmachines met een snelheid van meer dan 20 inches per minute door koolstofstalen platen tot 12 inches dik snijden. Volgens sectoranalyses is autogeen snijden een van de meest kostenefficiënte oplossingen voor zware snijtaken. De bedrijfskosten liggen doorgaans lager dan bij andere methoden, waaronder plasmasnijden en lasersnijden. Deze methode is bijzonder geschikt voor sectoren die op grote schaal constructie- of reparatiewerkzaamheden uitvoeren, omdat ze naast nauwkeurigheid ook draagbaarheid en efficiëntie biedt.Geschiedenis en evolutie van autogeensnijtechnieken
De geschiedenis van autogeen snijden gaat terug tot het einde van de jaren 1800, toen praktische las- en gassnijsystemen zich ontwikkelden. In 1903 introduceerden Edmond Fouché en Charles Picard de autogeen-acetyleentoorts voor metaalbewerking. Door zuurstof en acetyleengas te verbranden om een vlam te produceren die heet genoeg was om staal te smelten en door te snijden, maakte deze toorts nauwkeurig snijden en lassen met een opmerkelijke efficiëntie mogelijk. In de loop der jaren is autogeen snijden sterk verbeterd. De eerste toepassingen waren beperkt door zeer eenvoudige apparatuur en een beperkt werkbereik. De verbeteringen maakten de uitvoering dan ook aanzienlijk beter. Zo kunnen gebruikers met installaties voor meerdere gassen nu overschakelen op andere brandstoffen, zoals propaan of aardgas. Dat maakt ook andere toepassingen mogelijk en verlaagt in sommige gevallen de kosten. Technologische vooruitgang heeft autogeensnij-installaties geïntegreerd in geautomatiseerde systemen. De meeste CNC-machines (Computer Numerical Control) zijn tegenwoordig uitgerust met autogeensnijkoppen voor nauwkeuriger snijwerk op grote schaal. Volgens recente rapporten over de sector verhoogt deze combinatie de productiviteit met maximaal 40%, terwijl de strenge toleranties behouden blijven die essentieel zijn voor zware industriële toepassingen. Verbeteringen aan het ontwerp van de snijmondstukken helpen bovendien het brandstofverbruik te verlagen, het zuurstofverbruik met maximaal 25% terug te dringen en zo de methode duurzamer te maken. Dankzij de veelzijdigheid en sterkte blijft autogeen snijden relevant in moderne sectoren zoals scheepsbouw, bouw en industrie, ondanks nieuwere technologieën zoals lasers en plasma. De historische ontwikkeling ervan bewijst dat het een voortschrijdende oplossing is voor een industriële behoefte, waarbij innovatie en praktische toepasbaarheid samengaan om het tot een basistechniek voor metaalbewerking te maken.Toepassingen in verschillende sectoren
Autogeen snijden blijft een belangrijke technologie dankzij de veelzijdigheid en efficiëntie ervan. In de bouw wordt het vooral gebruikt om constructiestaal nauwkeurig te snijden, zodat raamwerken voor gebouwen of bruggen meteen kunnen worden gemonteerd. Ook de scheepsbouwsector vertrouwt op autogeen snijden om dikke staalplaten te snijden, waardoor de productietijd aanzienlijk korter wordt. In de productie wordt het proces ingezet voor de vervaardiging van onderdelen voor machines, huishoudtoestellen en gereedschappen. De laatste tijd zijn er tal van innovaties op het gebied van autogeen snijden doorgevoerd om het proces verder te verbeteren. Nieuwe gasmengsels maken sneller snijden mogelijk, terwijl nieuwere en betere snijmonden gladdere sneden opleveren met een nauwkeurigheid die aan laserwerk doet denken. Uit onderzoek blijkt dat deze techniek kan worden gebruikt voor staal met een dikte van meer dan 12 inches, vooral voor zeer zware toepassingen. Ander onderzoek toont aan dat de methode kostenefficiënt is in vergelijking met andere technieken: de kosten liggen tot 50% lager dan bij geavanceerdere methoden zoals lasersnijden. Het proces wordt daardoor draagbaarder en gemakkelijker inzetbaar, waardoor autogeen snijden een van de belangrijkste gereedschappen blijft voor deze waardevolle industriële activiteit.De wetenschap achter de autogene vlam
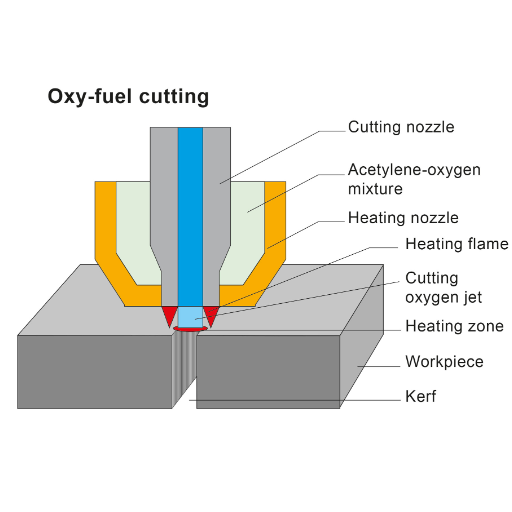
De autogene vlam ontstaat door zuurstof op gecontroleerde wijze te mengen met een brandgas, zoals acetyleen of propaan. Zuurstof ondersteunt de verbranding, waardoor het brandgas bij zeer hoge temperaturen kan branden. Die intense hitte is voldoende om metaal te smelten, wat de vlam geschikt maakt voor snij- en lasprocessen. De vlam bestaat uit twee zones: de binnenkegel, waar de brandgassen gedeeltelijk verbranden, en de buitenmantel, waar de verbranding wordt voltooid. Afhankelijk van de verhouding tussen zuurstof en brandgas kan de vlam worden afgestemd op de beoogde taak, zoals snijden of verbinden.
De verbranding van zuurstof en acetyleen begrijpen
De verbranding van acetyleen en zuurstof vormt de kern van gaslassen en gassnijden, omdat daarbij een bijzonder hoge temperatuur ontstaat. Zuurstof en acetyleen reageren chemisch met elkaar en produceren een vlamtemperatuur van ongeveer 3.480°C (6.296°F). Dat is een van de hoogste vlamtemperaturen bij gangbare industriële toepassingen. Met deze hitte kunnen metalen, waaronder staal en ijzer, worden gelast en gesneden. De verbranding begint wanneer acetyleenmoleculen C2H2 met zuurstof O2 worden gemengd. Door de snelle oxidatie komt warmte vrij. De reactie voor volledige verbranding ziet er als volgt uit: 2C2H2 + 5O2 → 4CO2 + 2H2O + Heat Deze reactie geeft een ideale verbranding weer, waarbij voldoende zuurstof aanwezig is. Een afwijkende verhouding tussen zuurstof en acetyleen kan het karakter van de vlam echter veranderen. Een reducerende of carburiserende vlam bevat extra acetyleen en wordt bijvoorbeeld gebruikt voor gloeien of voor het aanbrengen van lasrupsjes. Daarbij wordt roet afgezet en oxidatie beperkt. Een neutrale vlam wordt gebruikt voor evenwichtige verbranding bij algemeen laswerk. Een oxiderende vlam met een overschot aan zuurstof levert de meeste hitte voor snijwerk. Na zuivering worden zuurstof en acetyleen opgeslagen en beveiligd om de prestaties van beide gassen optimaal te benutten. Acetyleen is bijvoorbeeld van nature instabiel bij drukken boven 15 psi (103 kPa) en moet daarom worden geregeld om gevaarlijke ontleding te voorkomen. Bovendien ligt het explosiegebied in lucht tussen 2,5% en 100%, zodat tijdens het gebruik alle mogelijke maatregelen voor bewaking en controle nodig zijn.Vlamtemperatuur en het belang ervan bij snijwerk
De vlamtemperatuur is een belangrijke factor bij snijwerk en industriële processen, en geeft aan hoe efficiënt en nauwkeurig industriële snijprocessen verlopen. Bij een mengverhouding van zuurstof en acetyleen van 1:1 bereikt de autogeen-acetyleenvlam een temperatuur van ongeveer 5.572°F (3.090°C). Bij zulke hoge temperaturen kan staal snel tot zijn ontbrandingstemperatuur worden verhit, waardoor het snijden vlot en efficiënt verloopt. Naast de temperatuur is ook het type vlam belangrijk: neutraal, oxiderend of reducerend. Zowel de snijkwaliteit als de toestand van het product worden door de vlam beïnvloed. Een neutrale vlam levert doorgaans de beste sneden op, omdat de verhouding tussen zuurstof en acetyleen in evenwicht is. Een oxiderende vlam veroorzaakt daarentegen overmatige oxidatie, die zichtbare gebreken aan het oppervlak kan opleveren. Ook de warmteverdeling is belangrijk. De vlam concentreert de hitte op een klein oppervlak, waarna de warmte zich over het oppervlak verspreidt en thermische spanning in het omliggende materiaal veroorzaakt. Daardoor bestaat het risico op vervorming of structurele schade. Ook daarom is het belangrijk de juiste brandstofcombinatie te kiezen en de apparatuur correct af te stellen. In combinatie met moderne snijtechnieken, zoals geautomatiseerde toortssystemen en gasmengregelingen, leveren deze vlammen op hoge temperatuur een uitzonderlijke nauwkeurigheid voor uiteenlopende industriële toepassingen. Die variëren van de vervaardiging van bijna artistieke ontwerpen tot het afschuinen van dikke staalplaten. De vlamtemperatuur is voor industrieën een belangrijke factor bij het afstemmen van hun activiteiten, ook voor veeleisende snijtaken.Factoren die de vlamkenmerken beïnvloeden
Verschillende belangrijke factoren beïnvloeden de kenmerken van een vlam, waaronder de temperatuur, de verhouding tussen brandgas en zuurstof, de gaszuiverheid en de omgevingsomstandigheden. Om de vlam nauwkeurig te regelen en industriële processen te optimaliseren, is het essentieel te begrijpen hoe deze variabelen op elkaar inwerken.
- Verhouding tussen brandgas en zuurstof
De verhouding tussen brandgas en zuurstof speelt een belangrijke rol bij het bepalen van het gedrag van de vlam. Een evenwichtige verhouding produceert een neutrale vlam, die ideaal is voor veel industriële toepassingen. Een teveel aan zuurstof veroorzaakt een oxiderende vlam, die metaaloxidatie kan bevorderen. Een teveel aan brandgas resulteert in een reducerende vlam, die oxiden kan reduceren en oxidatiehuid kan beperken.
- Gaszuiverheid
De zuiverheid van brandgassen zoals acetyleen, propaan of aardgas heeft rechtstreeks invloed op de stabiliteit en warmteafgifte van de vlam. Onzuiverheden of wisselende gaskwaliteit kunnen leiden tot temperatuurschommelingen en onregelmatige snij- of lasprestaties. Zo zorgt acetyleen met een zuiverheid van 99,6% of hoger voor een hetere en stabielere vlam dan alternatieven van lagere kwaliteit.
- Omgevingstemperatuur en -druk
Omgevingsfactoren zoals temperatuur, atmosferische druk en luchtvochtigheid veranderen de kenmerken van de vlam. Op grotere hoogte, waar de luchtdruk en zuurstofdichtheid lager zijn, moeten bijvoorbeeld de instellingen voor de toevoer van brandgas en zuurstof worden aangepast om een efficiënte verbranding te behouden.
- Ontwerp en onderhoud van de snijmond
Het ontwerp van de snijmond van de toorts beïnvloedt de grootte en vorm van de vlam en de warmteverdeling. Regelmatig onderhoud, zoals het vrijmaken van verstopte snijmonden en het vervangen van versleten onderdelen, zorgt voor een gelijkmatige gasstroom en een optimale vlam.
- Vooruitgang in automatisering
Moderne geautomatiseerde systemen maken nauwkeurige aanpassingen mogelijk van variabelen zoals de gasstroom en de verbrandingsinstellingen. Die mate van controle verhoogt niet alleen de reproduceerbaarheid, maar ook de energie-efficiëntie. Geautomatiseerde autogeensnijmachines kunnen de vlam bijvoorbeeld nauwkeurig afstemmen op de dikte van het te bewerken materiaal, waardoor minder afval ontstaat en de productiviteit stijgt.
Door met deze factoren rekening te houden, kunnen fabrikanten en operators de vlamkenmerken nauwkeurig afstemmen op de exacte vereisten van hun taken. Zo waarborgen ze efficiëntie, veiligheid en resultaten van hoge kwaliteit.
Het proces van autogeen snijden
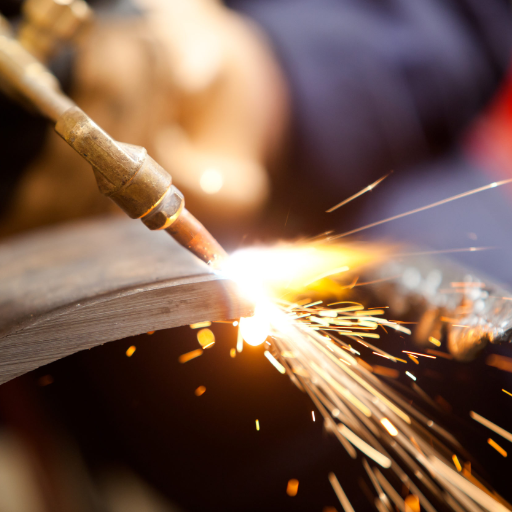
Bij autogeen brandsnijden wordt massief metaal met een vlam tot de ontbrandingstemperatuur verhit. Vervolgens wordt een straal zuivere zuurstof gebruikt om het materiaal te oxideren en door te snijden. Deze snijtechniek werkt vooral goed bij ferrometalen zoals staal, omdat die met goedkope oxidatiemethoden kunnen worden gesneden. Nadat het metaal is voorverwarmd, wordt de vlam gevoed met een brandgas zoals acetyleen, propaan of aardgas en met zuurstof. Bij ongeveer de ontbrandingstemperatuur wordt een krachtige zuurstofstraal op het werkstuk gericht. Het metaal oxideert en wordt meteen doorgesneden. Deze techniek is een veelzijdige en snelle manier om dikke metalen nauwkeurig te snijden.
Onderdelen van een autogeensnijsysteem
Een autogeensnijsysteem bestaat uit cilinders, drukregelaars, slangen, een toorts en veiligheidskleppen.
| Kernpunt | Details |
|---|---|
|
Cilinders |
Opslag van zuurstof en brandgas |
|
Drukregelaars |
Regelen de gasdruk |
|
Slangen |
Voeren gassen naar de toorts |
|
Toorts |
Mengen en ontsteken gassen |
|
Kleppen |
Zorgen voor veiligheid en regelen de gasstroom |
De juiste snijmond kiezen
Kies de snijmond voor autogeen snijden zorgvuldig om optimale prestaties en nauwkeurige sneden met het snijsysteem te behalen. De keuze hangt af van verschillende factoren: het type en de dikte van het materiaal, het gebruikte brandgas en de gewenste snijkwaliteit. Snijmonden worden vervaardigd met verschillende openingen en nauwkeurig afgestemde configuraties, afhankelijk van de vlam en de zuurstofstroom. Snijmonden met een kleine opening leveren bijvoorbeeld een relatief smalle, geconcentreerde vlam en worden doorgaans gebruikt voor dunner metaal. Een te smalle vlam kan het materiaal echter laten doorbranden of verspilling veroorzaken. Voor dikkere materialen zijn snijmonden met een grotere opening geschikt, omdat de zuurstofstroom daarmee dieper en zuiverder kan snijden. Fabrikanten leveren doorgaans toepassingsspecifieke snijmondtabellen volgens de industrienormen. Die bevatten informatie over de maat van de snijmond, de snijsnelheid, de gasdruk en de vereiste voorverwarming, zodat de operator efficiënt en nauwkeurig kan snijden. Een juiste snijmond verbruikt bovendien efficiënter gas en verkleint het risico op terugslag of vlamstoringen. Regelmatig reinigen en controleren op slijtage zijn belangrijke onderdelen van het onderhoud en helpen de snijprestaties constant te houden. Let bij de keuze van een snijmond op de compatibiliteit met het gebruikte toortsmodel en op de geschiktheid van het materiaal van de snijmond voor langdurige blootstelling aan hoge temperaturen.Stapsgewijze techniek voor autogeen snijden
1. De apparatuur voorbereiden Controleer of al uw apparatuur goed werkt. Inspecteer de toorts, slangen en drukregelaars op tekenen van schade of slijtage. Zorg ervoor dat de zuurstof- en brandgascilinders stevig vastzitten en dat de drukniveaus geschikt zijn voor de werkzaamheden. 2. De gasdruk instellen Stel de druk voor zuurstof en brandgas met de bijbehorende drukregelaars exact in volgens de specificaties van uw toorts en snijmond. De zuurstofdruk is bijvoorbeeld doorgaans hoger (20-40 psi voor snijwerk) dan de druk van het brandgas (5-10 psi voor acetyleen, afhankelijk van het gebruik). 3. De toorts ontsteken Draai de klep van het brandgas een beetje open en steek het gas aan met een vonkontsteker. Open vervolgens langzaam de zuurstofklep om een neutrale vlam te vormen. Een neutrale vlam heeft een scherp afgebakende binnenkegel en is nodig voor goed snijwerk. 4. Het materiaal voorverwarmen Plaats de snijtoorts aan het beginpunt van het materiaal. Houd de vlam stil om de plek voor te verwarmen tot deze helderrood kleurt, wat aangeeft dat het materiaal klaar is om te worden gesneden. Voorverwarmen zorgt voor een zuivere snede. 5. De zuurstofklep voor het snijden openen Zodra het materiaal heet is, laat u een sterk onder druk staande zuurstofstraal los door de snijzuurstofhendel in te drukken. Houd de toorts stabiel en beweeg die langzaam langs de snijlijn, waarbij u de vlam op het materiaal gericht houdt. 6. De snijsnelheid controleren Stel de snijsnelheid nauwkeurig af op de materiaaldikte en de gewenste kwaliteit. Staalplaten tot 1/2 in. dik worden bijvoorbeeld langzamer gesneden; dunner materiaal kan sneller worden gesneden. 7. De snijspleet reinigen Controleer na het snijden of de snijspleet (de opening die door het snijden ontstaat) schoon is en geen slak bevat. Te veel slak kan op een verkeerde instelling wijzen of betekenen dat u uw techniek moet aanpassen. 8. Veilig uitschakelen Sluit eerst de brandgasklep en daarna de zuurstofklep om de toorts uit te schakelen. Sluit de cilinderkleppen op de juiste manier en laat de resterende druk uit het systeem ontsnappen. Controleer de apparatuur op slijtage en reinig ze indien nodig. Met deze gedetailleerde stappen kunt u nauwkeurig, veilig en efficiënt autogeen snijden voor uiteenlopende toepassingen.Factoren die de snijefficiëntie beïnvloeden
Verhoudingen tussen zuurstof en brandgas
De juiste verhouding tussen zuurstof en brandgas vinden, is een kwestie van evenwicht om tijdens het autogeen snijden optimale prestaties te bereiken. De vlam moet efficiënt branden om de nodige warmte voor het snijden te leveren. Meestal gebruikt men voor de meeste bewerkingen een neutrale vlam: die ontstaat wanneer zuurstof en brandgas in de juiste verhouding worden gemengd. Acetyleen is bijvoorbeeld een van de meest gebruikte brandgassen. Voor een neutrale vlam bedraagt de verhouding zuurstof-acetyleen ongeveer 1.2:1. Dat betekent dat er voor elke eenheid acetyleen precies 1.2 eenheden zuurstof moeten worden toegevoerd. Voor bepaalde toepassingen kunnen de verhoudingen verschillen, afhankelijk van het gastype en de gebruikte apparatuur. Bij propaan en aardgas, die ook vaak worden gebruikt, kan de verhouding hoger liggen dan bij acetyleen: van 4:1 tot 5:1. Door de juiste verhouding aan te houden, beperkt u roetvorming en onvolledige verbranding en zorgt u voor schone, scherpe sneden. Door de apparatuur regelmatig af te stellen en de gasdebieten op te volgen, blijven de verhoudingen correct en werkt u efficiënt met weinig verspilling. Raadpleeg altijd de aanbevelingen van de fabrikant voor de specifieke verhoudingen die het best passen bij de snijwerkzaamheden en de materiaaleigenschappen.Dikte en type materiaal
De dikte en het type materiaal dat bij autogeen snijden wordt gebruikt, zijn twee factoren die de efficiëntie van het snijproces en bijgevolg de snijkwaliteit beïnvloeden. Dunne materialen, zoals platen met een dikte van minder dan 6 mm, moeten met een zeer lage vlamintensiteit en een nauwkeurige gasverhouding worden gesneden om vervorming en een te grote warmtebeïnvloede zone te voorkomen. Voor dikkere materialen, zoals staalplaten van meer dan 20 mm, zijn hogere gasdebieten en een hogere zuurstofdruk nodig. Daarbij gebruikt u speciale branders voor zware toepassingen. Verschillende metalen reageren anders op het snijproces. Laagkoolstofstaal is bijvoorbeeld geschikt voor autogeen snijden omdat de samenstelling en het smeltpunt ervan vrij voorspelbaar zijn. Bij materialen zoals roestvast staal en aluminium, waarbij de oxidelaag en reflecterende eigenschappen het proces beïnvloeden, hangt het resultaat doorgaans af van de gebruikte techniek. Roestvast staal wordt vaak het best met plasma of laser gesneden; bij aluminium kunnen extra aanpassingen nodig zijn om thermische vervorming te voorkomen. Dankzij de ontwikkeling van nieuwe snijmethoden kunnen veel meer materialen en diktes efficiënt worden verwerkt. De snijmachine beschikt over automatische instellingen voor nauwkeurig, herhaalbaar snijwerk volgens de specificaties van een bepaalde opdracht. Voor industriële toepassingen helpen materiaalreferentietabellen met specifieke aanbevelingen voor drukinstellingen en snijsnelheden om het snijproces af te stemmen op het te snijden materiaal. Voor het beste resultaat moet de snijmachine geschikt zijn voor de materiaalspecificaties.Omgevingsomstandigheden en hun invloed
Bij snijprocessen spelen uiteenlopende factoren mee die de efficiëntie en nauwkeurigheid kunnen beïnvloeden. Temperatuur, luchtvochtigheid en luchtstroming hebben wellicht de grootste invloed op de werking van de apparatuur en het gedrag van het materiaal. In een vochtige omgeving kan vocht tijdens het snijden binnendringen, wat bij bepaalde materialen, vooral metalen, oxidatie of corrosie kan veroorzaken. Zulke omstandigheden verminderen de snijkwaliteit en maken het moeilijker om de bewerkingsapparatuur in goede staat te houden. Temperatuurschommelingen beïnvloeden de snede op andere manieren. Bij zeer lage temperaturen worden metalen bros; bij hogere temperaturen verliezen ze sterkte en worden ze gevoeliger voor thermische vervorming. Die veranderingen in de materiaaleigenschappen beïnvloeden de nauwkeurigheid van de snede. Operators moeten hun instellingen daarom aanpassen om rekening te houden met uitzetting of krimp van het materiaal. Luchtstromingen, waaronder een goede ventilatie en de windrichting, zijn eveneens belangrijk voor het beheer van warmte en resten bij uiteenlopende snijprocessen. Voldoende ventilatie voert deeltjes en gassen af die tijdens het snijden vrijkomen. Zo blijft de werkplek veilig, behoudt de operator een onbelemmerd zicht op de snede en kan die nauwkeurig werken. Om optimaal te presteren, is het verstandig deze omgevingsparameters op te volgen en er rekening mee te houden. Uit onderzoek blijkt dat een gereguleerde werkomgeving tussen 60-75°F en een relatieve luchtvochtigheid van 40-50% de nadelige effecten van deze externe factoren kunnen beperken. Luchtontvochtigers of afgesloten ruimten met vochtigheidsregeling kunnen helpen om die waarden aan te houden en zo de output en kwaliteit van het snijwerk te verbeteren.Veiligheidsmaatregelen bij autogeen snijden
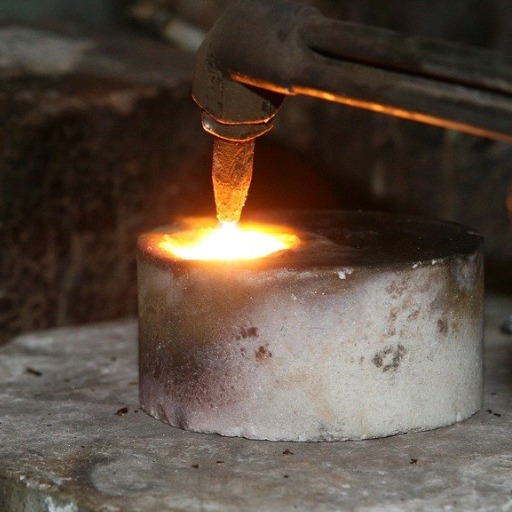
Veiligheidsmaatregelen bij autogeen snijden omvatten het dragen van beschermende uitrusting, het inspecteren van apparatuur en het vermijden van ontvlambare materialen.
| Kernpunt | Details |
|---|---|
|
Uitrusting |
Draag beschermende kleding |
|
Inspectie |
Controleer de cilinders en de brander op schade |
|
Kleppen |
Gebruik vlamdooftoestellen |
|
Ontvlambare materialen |
Snijd niet in de buurt van ontvlambare materialen |
|
Transport |
Zet cilinders vast tijdens het transport |
Persoonlijke beschermingsmiddelen (PPE)
Persoonlijke beschermingsmiddelen (PPE) zijn essentieel voor de veiligheid van werknemers die autogeen snijden. Tijdens het proces komen hoge temperaturen, vonken en dampen vrij, die aanzienlijke risico’s kunnen opleveren als er onvoldoende voorzorgsmaatregelen worden genomen. Belangrijke persoonlijke beschermingsmiddelen zijn onder meer:
- Laskappen en lasbrillen: Oogbescherming is essentieel om de ogen te beschermen tegen fel licht, ultraviolette (UV-)straling en rondvliegend materiaal. Lasbrillen of laskappen met lenzen in een tint geschikt voor autogeen snijden (doorgaans tint 4-6) worden aanbevolen volgens de ANSI Z87.1-normen.
- Vlamvertragende kleding: Operators dragen best vlamvertragende kleding van materialen zoals behandeld katoen of leer om brandwonden door vonken en spatten van gesmolten metaal te voorkomen. Vermijd loszittende kleding om het brandrisico te beperken.
- Ademhalingsbescherming: Bij autogeen snijden komen dampen vrij die schadelijke stoffen kunnen bevatten, zoals koolmonoxide of metaaloxiden. Afhankelijk van het te snijden materiaal en de ventilatie op de werkplek kunnen ademhalingstoestellen nodig zijn die voldoen aan de door NIOSH goedgekeurde normen, om inademing van gevaarlijke deeltjes te voorkomen.
- Hittebestendige handschoenen: Dikke, hittebestendige handschoenen zijn essentieel om de handen van operators te beschermen tegen extreme hitte en brandwonden door contact met gesmolten materiaal.
- Veiligheidsschoenen met stalen neus: Voetbescherming is essentieel tegen zware vallende voorwerpen en druppels gesmolten metaal. De schoenen moeten ook hittebestendige zolen hebben om contact met hete oppervlakken te weerstaan.
- Gehoorbescherming: Bij autogeen snijden kan veel lawaai ontstaan, vooral in combinatie met extra apparatuur zoals slijpmachines of boormachines. Oordopjes of oorkappen die voldoen aan de richtlijnen van OSHA voor blootstelling aan lawaai helpen het risico op gehoorschade te beperken.
Door deze essentiële persoonlijke beschermingsmiddelen dagelijks te gebruiken, beperken werknemers mogelijke gevaren en creëren ze een veiligere werkomgeving. Een goede opleiding in het gebruik en onderhoud van deze beschermingsmiddelen verhoogt de veiligheid en efficiëntie van de werkzaamheden verder. Naleving van de wettelijke veiligheidsnormen beschermt niet alleen het personeel, maar versterkt ook de productiviteit en het moreel op de werkplek.
Brandveiligheidsmaatregelen
Bij brandveiligheidsmaatregelen richt ik me op preventie, het beperken van alle mogelijke risico’s en de voorbereiding op noodsituaties. Dat betekent dat ik uitgangen vrij houd, brandblussers regelmatig inspecteer en periodiek laat onderhouden, en geregeld brandoefeningen organiseer om iedereen aan noodsituaties te herinneren en erop voor te bereiden. Ook geef ik mensen instructies over hoe ze brand moeten aanpakken en erop moeten reageren, en hoe ze apparatuur correct gebruiken om ieders veiligheid en paraatheid te waarborgen.
Correct gebruik en onderhoud van apparatuur
Wanneer u gereedschap gebruikt of ermee werkt, moet u beseffen dat veiligheid en efficiëntie vooropstaan. Daarom volg ik altijd de instructies van de fabrikant voor het gebruik van de apparatuur. Ik controleer regelmatig of er defecten zijn die vroegtijdig kunnen worden opgespoord en verholpen. Zo voorkom ik situaties waarin de apparatuur defect raakt en gevaar oplevert voor iedereen.
Autogeen snijden vergelijken met alternatieve methoden
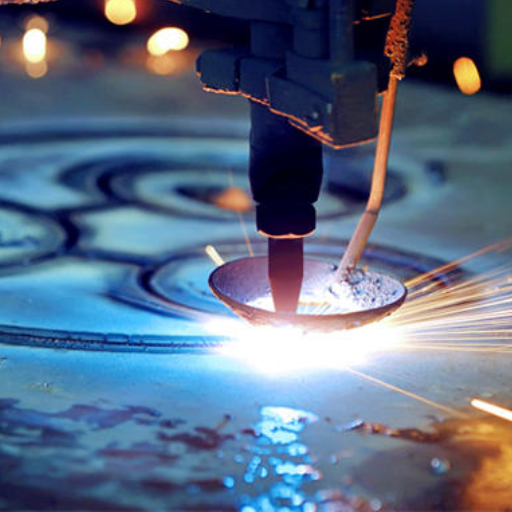
Autogeen snijden versus plasmasnijden
Autogeen snijden is kostenefficiënt en ideaal voor dikke materialen, terwijl plasmasnijden sneller, nauwkeuriger en veelzijdiger is.
|
Kernpunt |
Details |
|---|---|
|
Dikte |
Autogeen snijden voor dikke materialen |
|
Nauwkeurigheid |
Plasmasnijden is nauwkeuriger |
|
Snelheid |
Plasmasnijden is sneller |
|
Kosten |
Autogeen snijden is voordeliger |
|
Veelzijdigheid |
Plasmasnijden is geschikter voor dunne materialen |
Autogeen snijden versus lasersnijden
Autogeen snijden blinkt uit bij dik staal en lage kosten, terwijl lasersnijden nauwkeuriger, sneller en veelzijdiger is.
|
Kernpunt |
Details |
|---|---|
|
Dikte |
Autogeen snijden voor dik staal |
|
Nauwkeurigheid |
Lasersnijden is superieur |
|
Snelheid |
Lasersnijden is sneller |
|
Kosten |
Autogeen snijden is kostenefficiënter |
|
Veelzijdigheid |
Lasersnijden is veelzijdiger |
Voor- en nadelen van elke methode
1. Autogeen snijdenVoordelen
- Veelzijdigheid: Autogeen snijden is zeer geschikt voor uiteenlopende ferrometalen en maakt het mogelijk dikkere materialen te snijden, vaak tot 24 inches of meer.
- Draagbaarheid: De apparatuur is relatief licht en vereist geen externe stroombron, waardoor ze ideaal is voor werk op locatie of in afgelegen gebieden.
- Kostenefficiënt: De initiële investering en gebruikskosten liggen lager dan bij plasma- of lasersnijsystemen.
Nadelen
- Beperkt tot ferrometalen: Deze methode is niet geschikt voor het snijden van non-ferrometalen zoals aluminium of roestvast staal.
- Lagere snelheid: De snijsnelheid ligt aanzienlijk lager dan bij plasma- en lasersnijden, vooral bij dunnere materialen.
- Warmtebeïnvloede zone (HAZ): De hoge warmte-intensiteit kan leiden tot een grotere warmtebeïnvloede zone, waardoor de materiaalintegriteit nabij de snijrand kan worden aangetast.
Voordelen
- Veelzijdig voor uiteenlopende materialen: Met plasmasnijden kunnen uiteenlopende geleidende metalen worden verwerkt, waaronder staal, roestvast staal en aluminium.
- Hogere snijsnelheden: Deze methode is sneller dan autogeen snijden, vooral bij dunnere materialen, en verhoogt zo de algehele productiviteit.
- Nauwkeurigheid: Plasmasnijmachines maken schonere sneden met weinig slak, waardoor minder nabewerking nodig is.
Nadelen
- Kosten: De initiële investering in plasmasnijapparatuur is hoger. De gebruikskosten kunnen ook stijgen door het stroomverbruik en de benodigde verbruiksartikelen, zoals elektroden en mondstukken.
- Beperkte materiaaldikte: Plasmasnijden is uitstekend geschikt voor dunne en middeldikke materialen, maar minder effectief voor zeer dikke metalen dan autogeen snijden.
- Afhankelijkheid van een stroombron: Plasmasnijmachines vereisen een stabiele stroomvoorziening, waardoor ze minder draagbaar zijn dan autogeensystemen.
Voordelen
- Hoge nauwkeurigheid en detail: Lasersnijden is bijzonder geschikt voor ingewikkelde ontwerpen en nauwkeurige sneden, en is daardoor ideaal voor projecten met kleine toleranties.
- Snel bij dunne materialen: Bij dunne metalen en plaatmateriaal kan lasersnijden zeer snel verlopen.
- Weinig afval: De smalle snijbreedte en hoge nauwkeurigheid beperken materiaalverlies aanzienlijk.
Nadelen
- Hoge kosten: Lasersnijmachines vergen een aanzienlijke initiële investering en brengen doorlopende onderhoudskosten met zich mee.
- Beperkingen qua materiaal: Lasersnijden is geschikt voor de meeste metalen en zelfs niet-metalen, maar is minder effectief bij zeer dikke materialen.
- Veiligheidsrisico’s: Bij het gebruik van lasers zijn strenge veiligheidsmaatregelen nodig om operators te beschermen tegen mogelijke gevaren, waaronder blootstelling aan licht met een hoog vermogen.
Referentiebronnen
- Temperatuur en bereik bij het snijden van betonstaal met oxyacetyleen: simulatie en experiment
- Auteurs: Bong-Joo Kim et al.
- Publicatiejaar: 2008
- Samenvatting: Deze studie onderzoekt de temperatuur en het bereik bij het snijden van betonstaal met oxyacetyleen. Met simulaties en experimenten worden de thermische effecten tijdens het snijproces geanalyseerd. De resultaten tonen aan dat de temperatuurverdeling cruciaal is om de efficiëntie en kwaliteit van het snijden te optimaliseren.
- Methodologie: Het onderzoek gebruikte simulatietechnieken en experimentele opstellingen om temperatuurverschillen tijdens het snijproces te meten. Zo werd een volledig beeld verkregen van de thermische dynamiek die daarbij een rol speelt(Kim et al., 2008, pp. 1–5).
- Experimenteel onderzoek en optimalisatie van de parameters voor machinale bewerking van nikkellegering Inconel — 718 met behulp van oxyacetyleen
- Auteurs: O. G. Sonare et al.
- Publicatiejaar: 2017
- Samenvatting: Dit artikel richt zich op het optimaliseren van de bewerkingsparameters voor het snijden van Inconel 718, een nikkellegering, met oxyacetyleen. De studie benadrukt hoe belangrijk temperatuurregeling is om de gewenste bewerkingsresultaten te bereiken, zoals een goede oppervlakteafwerking en beperkte gereedschapsslijtage.
- Methodologie: De auteurs voerden een reeks experimenten uit om de effecten van verschillende snijparameters op de prestaties van het oxyacetyleenproces te beoordelen. Ze analyseerden de resultaten om de optimale instellingen voor temperatuurregeling te bepalen(Sonare et al., 2017, pp. 1–7).
- Experimenteel onderzoek naar prestatieparameters bij warmverspanen met een oxyacetyleenopstelling
- Auteurs: Venkatesh Ganta, D. Chakradhar
- Publicatiejaar: 2014
- Samenvatting: Deze studie onderzoekt de prestatieparameters van warmverspanen met een oxyacetyleenopstelling. Ze benadrukt de rol van temperatuur bij het verhogen van de bewerkingsefficiëntie en het verminderen van gereedschapsslijtage.
- Methodologie: Het onderzoek gebruikte experimentele opstellingen om de invloed van temperatuur op verschillende bewerkingsparameters te meten. Dit levert inzicht op in de voordelen van warmverspaningstechnieken(Ganta & Chakradhar, 2014).

