


金属切断の精度と汎用性を求める場合、酸素燃料切断トーチの効率に匹敵する工具はほとんどありません。この長い歴史を持つ方法は、厚い鋼材を迅速かつ正確に切断できることから、製造業から建設業まで幅広い産業で知られています。では、酸素燃料切断が高い効果を発揮する理由は何でしょうか。また、温度は工程にどのような影響を与えるのでしょうか。本記事では、酸素燃料切断の原理を解説し、トーチの仕組みを分析するとともに、さまざまな用途を紹介します。金属加工に携わる熟練者にも新しい作業者にも役立つ基礎知識としてご活用ください。急速に変化する最先端の作業現場で、この工具が信頼されている理由をお伝えします。
酸素燃料切断の概要
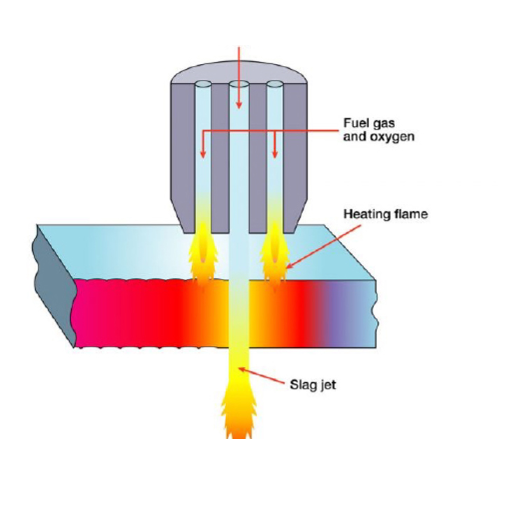
酸素燃料切断は、アセチレン、プロパン、天然ガスなどの燃料ガスと酸素によって発生させた高温の火炎で金属を切断する方法です。火炎で金属を臨界温度まで予熱した後、切断箇所に純酸素を吹き付けると金属が酸化・燃焼し、きれいで正確な切断面が得られます。この方法は、厚い鉄系金属の切断に非常に有効で、建設、造船、金属加工の分野でも広く使われています。酸素燃料切断は信頼性と汎用性に優れており、多くの用途で欠かせない工具となっています。
酸素燃料切断とは?
酸素燃料切断は、燃焼を利用して厚い金属を正確に切断する、シンプルながら非常に効果的な方法です。通常、金属表面を材料に応じて900°Fから1,600°Fの着火温度まで予熱します。一般にアセチレン、プロパン、天然ガスなどの燃料ガスを酸素と混合し、高温の火炎を発生させます。金属が十分に加熱されたら、濃縮した純酸素の流れを金属に吹き付けます。金属は酸素と反応して酸化鉄となり、溶融した酸化鉄が切断箇所から吹き飛ばされます。 現在の酸素燃料切断は、高度な技術を取り入れ、より高精度かつ高効率になっています。たとえば、自動酸素燃料切断機は、厚さ12 inchesまでの炭素鋼板を毎分20 inchesを超える速度で切断できます。業界分析によると、酸素燃料切断は重切断作業において特に費用対効果の高い方法の一つであり、運転費用はプラズマ切断やレーザー切断などの代替方法より一般に低いとされています。この方法は、精度に加えて可搬性と効率性も備えるため、大規模な加工や修理を行う産業に適しています。酸素燃料切断技術の歴史と進化
酸素燃料切断の起源は、実用的な溶接・ガス切断システムが発展した1800年代後半にさかのぼります。1903年、Edmond FouchéとCharles Picardが金属加工用の酸素アセチレントーチを発表しました。酸素とアセチレンガスを燃焼させて鋼を溶融・切断できる高温の火炎を作り出すことで、驚くほど効率的な精密切断・溶接が可能になりました。 その後、酸素燃料切断は大きく進歩しました。初期の用途は、非常に簡素な設備と限られた作業範囲によって制約されていましたが、改良により作業性が大幅に向上しました。たとえば、現在の複数ガス対応システムでは、プロパンや天然ガスなどの燃料を切り替えて使用でき、用途の拡大やコスト削減にもつながっています。 技術の進歩に伴い、酸素燃料切断システムは自動化設備にも組み込まれています。現在、多くのCNC(コンピューター数値制御)機械に酸素燃料切断ヘッドが搭載され、大規模作業をより正確に行えるようになっています。最近の業界調査レポートによると、こうした組み合わせにより、生産性が最大40%向上する一方、重工業用途に不可欠な厳しい公差も維持できます。さらに、ノズル設計の改良により燃料効率が高まり、酸素消費量を最大25%削減できるため、この方法の持続可能性も向上しています。 酸素燃料切断は、レーザーやプラズマなどの新しい技術が登場した現在も、造船、建設、製造などの産業で使われ続けています。その歴史と進化は、革新性と実用性を結び付け、金属加工の基本的な工具として産業のニーズに応えてきたことを示しています。さまざまな産業での用途
酸素燃料切断は、多用途で効率的な技術として、現在も重要な役割を果たしています。建設分野では、建物や橋の骨組みをすぐに組み立てられるよう、構造用鋼材を正確に切断する目的で主に使用されます。造船などの重工業でも、厚い鋼板を切断できることから酸素燃料切断が活用され、生産時間の大幅な短縮につながっています。製造業では、機械、家電、工具の部品を製作するための加工工程に取り入れられています。 近年、酸素燃料切断の分野では多くの技術革新が進み、性能がさらに向上しています。新しいノズルに対応するガス混合により切断速度が上がり、滑らかな切断面とレーザー並みの精度を同時に実現できます。調査によると、この方法は主に重切断用途で、厚さ12 inchesを超える鋼材にも使用できます。さらに、レーザー切断などの先進的な方法と比べて最大50%低コストであることが研究で示されています。可搬性と使いやすさにも優れているため、酸素燃料切断は、長期にわたって産業を支える作業に欠かせない主要な手段の一つとなっています。酸素燃料火炎の原理
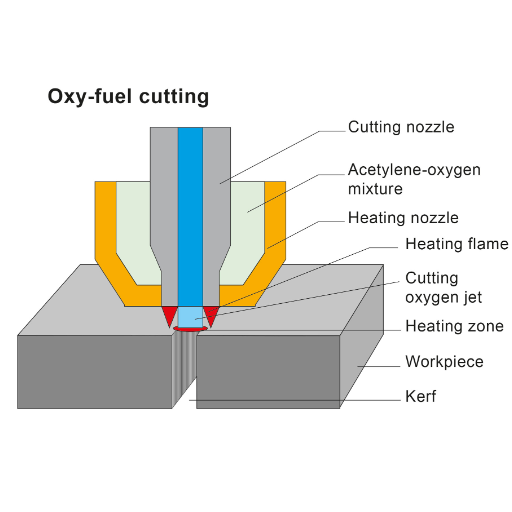
酸素燃料火炎は、アセチレンやプロパンなどの燃料ガスと酸素を制御しながら混合して作ります。酸素は燃焼を助け、燃料ガスを非常に高い温度で燃焼させます。この強い熱で金属を溶融できるため、切断や溶接に適しています。火炎は2つの領域から成ります。燃料ガスの一部が燃焼する内炎と、燃焼が完了する外炎です。酸素と燃料の比率を調整することで、切断や接合など、目的に応じた火炎にできます。
酸素とアセチレンの燃焼を理解する
アセチレンと酸素の燃焼は非常に高温の火炎を生み出すため、ガス溶接・切断の中心となる工程です。酸素とアセチレンは化学反応によって燃焼し、約3,480°C(6,296°F)の火炎温度に達します。これは一般的な産業用途で見られる火炎温度の中でも特に高いものです。この熱によって、鋼や鉄を含む金属の溶接や切断が可能になります。 燃焼は、アセチレン分子C2H2と酸素O2を混合し、急速な酸化によって熱を発生させることから始まります。完全燃焼の反応式は次のとおりです。 2C2H2 + 5O2 → 4CO2 + 2H2O + Heat この反応式は、十分な酸素がある理想的な燃焼状態を表します。ただし、酸素とアセチレンの比率が不適切だと、火炎の性質が変わります。アセチレンを多く含む還元炎(浸炭炎)は、焼なましや溶接のすみ肉形成などに使われ、すすを付着させて酸化を抑えます。一方、中性炎は一般的な溶接におけるバランスの取れた燃焼に使われ、酸素を過剰に含む酸化炎は切断に必要な最大の熱を発生させます。 酸素とアセチレンは、性能を最大限に引き出せるよう精製され、安全に充填されます。たとえば、アセチレンは15 psi(103 kPa)を超える圧力では本質的に不安定で、危険な分解を防ぐために圧力を調整する必要があります。また、空気中での爆発範囲は2.5%から100%に及ぶため、使用時にはあらゆる安全対策を講じ、状態を監視・管理する必要があります。火炎温度と切断における重要性
切断や産業工程において、火炎温度は切断の効率と精度を示す重要な指標です。酸素とアセチレンを1:1で混合すると、酸素アセチレン火炎は約5,572°F(3,090°C)に達します。この高温によって鋼をすばやく着火点まで加熱できるため、切断を迅速かつ効率的に行えます。 温度に加えて重要なのが火炎の性質で、中性炎、酸化炎、還元炎があります。火炎の種類は切断性能と製品の状態に影響します。一般に、酸素とアセチレンの比率が均衡した中性炎では、最も品質の高い切断面が得られます。一方、酸化炎は過剰な酸化を引き起こし、表面欠陥につながることがあります。 熱の分布も重要です。火炎は狭い範囲に熱を集中させるため、熱が広がる際に周辺材料に熱応力が加わり、反りや構造損傷のリスクが生じます。このため、適切な燃料の組み合わせを選び、設備を正しく調整することが大切です。 自動トーチシステムやガス混合制御などの最新切断技術と組み合わせることで、高温火炎は、芸術的なデザインに近い加工から厚い鋼板の開先加工まで、多様な産業用途で優れた精度を発揮します。火炎温度は、難度の高い切断作業を含む産業現場で、作業を調整するうえで大きな要素となっています。火炎の特性に影響する要因
温度、燃料と酸素の比率、ガスの純度、環境条件など、いくつかの主要な要因が火炎の特性に影響します。これらの変数がどのように関係するかを理解することは、火炎を正確に制御し、産業工程を最適化するうえで欠かせません。
- 燃料と酸素の比率
燃料と酸素の比率は、火炎の挙動を決める重要な要素です。バランスの取れた比率では、多くの産業用途に適した中性炎が生じます。酸素が多すぎると金属の酸化を促す酸化炎になり、燃料が過剰だと酸化物を還元してスケールを抑える還元炎になります。
- ガスの純度
アセチレン、プロパン、天然ガスなど、燃料ガスの純度は火炎の安定性と発熱量に直接影響します。不純物の混入やガス品質のばらつきは、温度の変動や切断・溶接性能のむらにつながります。たとえば、純度99.6%以上のアセチレンを使うと、純度の低いガスに比べて、より高温で安定した火炎が得られます。
- 周囲温度と圧力
温度、気圧、湿度などの環境要因も火炎の特性を変化させます。たとえば、気圧と酸素密度が低い高地では、効率的な燃焼を維持するため、燃料と酸素の流量設定を調整する必要があります。
- ノズルの設計と保守
トーチノズルの設計は、火炎の大きさや形状、熱の分布に影響します。ノズルの詰まりを取り除き、摩耗した部品を交換するなど、定期的に保守すると、ガス流量が均一になり、火炎出力を最適な状態に保てます。
- 自動化の進歩
最新の自動化システムでは、ガス流量や燃焼設定などの変数を正確に調整できます。この制御により、作業の再現性だけでなく、エネルギー効率も向上します。たとえば、自動酸素燃料切断機では、加工する材料の厚さに合わせて火炎を微調整できるため、廃材を減らし、生産性を高められます。
これらの要因を考慮して火炎の特性を微調整することで、メーカーや作業者は作業に必要な条件を満たし、効率性、安全性、高品質な仕上がりを確保できます。
酸素燃料切断の工程
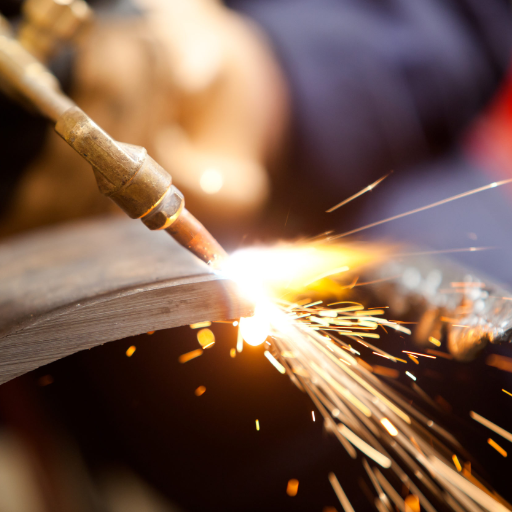
酸素燃料火炎切断では、固体金属を着火温度まで火炎で加熱した後、純酸素の噴流を使って材料を酸化・切断します。酸素燃料切断は、安価な酸化処理が可能な鋼などの鉄系金属に特に適しています。金属を予熱した後、アセチレン、プロパン、天然ガスなどの燃料ガスと酸素を火炎に供給します。着火温度に達したら、強い酸素噴流を加工物に吹き付けると、金属が瞬時に酸化して切断されます。この方法は汎用性と速度に優れ、厚い金属を正確に切断できます。
酸素燃料切断システムの構成部品
酸素燃料切断システムは、ボンベ、調整器、ホース、トーチ、安全弁で構成されます。
| 要点 | 詳細 |
|---|---|
|
ボンベ |
酸素と燃料ガスを貯蔵 |
|
調整器 |
ガス圧力を制御 |
|
ホース |
トーチまでガスを送る |
|
トーチ |
ガスを混合して点火 |
|
バルブ |
安全と流量を制御 |
適切な切断チップの選び方
酸素燃料切断の性能を最大限に引き出し、良好な切断面を得るには、切断チップを慎重に選ぶ必要があります。選定には、切断する材料の種類と厚さ、使用する燃料ガス、求める切断品質など、複数の要因が影響します。切断チップにはさまざまなオリフィス径と、火炎や酸素流量に合わせて調整された構成があります。 たとえば、小径のオリフィスから比較的細く集中した火炎を供給するチップは、一般に薄い金属に使われます。薄い材料に対して火炎を強くしすぎると、材料が燃え尽きたり、無駄が生じたりするためです。厚い材料には、大径オリフィスのチップを使用します。酸素流量が多く、より深くきれいに切断できるためです。メーカーは通常、用途別の業界標準チップ選定表を用意しています。表には、チップサイズ、切断速度、ガス圧力、必要な予熱火炎の設定に関する情報が記載され、作業者が効率よく正確に切断するために役立ちます。 適切なチップを使うと、ガス消費効率が高まり、逆火や火炎の乱れによる危険も減らせます。チップの定期的な清掃と摩耗の点検は、適切な保守に欠かせず、安定した切断作業を支えます。チップを選ぶ際は、使用するトーチの機種に対応しているか、高温環境に長時間さらされてもチップの材質が適しているかを確認してください。酸素燃料切断の手順
1. 設備を準備する すべての設備が正常に動作することを確認してください。トーチ、ホース、調整器に損傷や摩耗の兆候がないか、ひと通り点検します。酸素ボンベと燃料ガスボンベをしっかり固定し、圧力が作業に適していることを確認してください。 2. ガス圧力を調整する トーチと切断チップの仕様に従い、それぞれの調整器で酸素と燃料ガスの圧力を正確に調整します。たとえば、切断時の酸素圧力は通常20-40 psiで、燃料ガスの圧力(実際の用途によって異なります)はアセチレンの場合5-10 psiです。 3. トーチに点火する 燃料ガスバルブを少し開き、スパークライターで点火します。次に酸素バルブをゆっくり開き、中性炎を作ります。中性炎には輪郭のはっきりした内炎があり、良好な切断に必要です。 4. 材料を予熱する 切断トーチを材料の開始位置に合わせます。切断準備が整ったことを示す鮮紅色になるまで、その箇所に火炎を安定して当てます。きれいに切断するには予熱が必要です。 5. 切断酸素バルブを開く 材料が熱くなったら、切断酸素レバーを押して、高圧の酸素を噴出させます。トーチを安定させ、火炎を材料に沿わせながら切断線に沿ってゆっくり動かします。 6. 切断速度を確認する 材料の厚さと求める品質に合わせて、切断速度を微調整します。たとえば、厚さ1/2 in.までの鋼板はゆっくり切断し、薄い材料では速度を上げます。 7. 切断溝を清掃する 切断が終わったら、切断溝(切断によってできた隙間)を確認し、きれいでスラグが残っていないことを確かめます。スラグが多い場合は、設定が適切でないか、作業方法の調整が必要な可能性があります。 8. 安全に停止する トーチを停止するには、まず燃料ガスバルブを閉じ、次に酸素バルブを閉じます。ボンベのバルブを正しく閉め、システム内に残った圧力を解放します。設備の摩耗を点検し、必要に応じて清掃してください。 これらの手順に従うことで、さまざまな用途の酸素燃料切断において、精度、安全性、効率性を確保できます。切断効率に影響する要因
酸素と燃料ガスの比率
酸素と燃料ガスの適切な比率を保つことは、酸素燃料切断で最適な切断性能を得るための重要なポイントです。切断に必要な熱を効率よく生み出すには、炎を効率よく燃焼させる必要があります。多くの作業では、中性炎を用います。これは、酸素と燃料ガスを適切な比率で混合したときに生じる炎です。 たとえば、広く使われている燃料ガスの一つであるアセチレンでは、中性炎を生じさせる酸素とアセチレンの比率は約1.2:1です。つまり、アセチレン1単位に対して酸素を1.2単位供給します。用途、ガスの種類、使用する機器によって適切な比率は変わります。プロパンや天然ガスもよく使われますが、アセチレンより多くの酸素を必要とする場合があり、その比率は4:1から5:1です。 適切な比率を維持することで、すすの発生や不完全燃焼を抑え、きれいで鋭い切断面を得られます。機器を定期的に調整し、ガス流量を確認すれば、比率を適切に保ち、効率よく無駄を抑えて作業できます。実際の切断作業と材料の特性に合った比率の設定については、必ずメーカーの推奨事項を確認してください。材料の厚さと種類
火炎切断では、使用する材料の厚さと種類が切断効率に影響し、ひいては切断面の品質を左右します。たとえば、厚さ6 mm未満の薄板を切断する場合は、反りや過度な熱影響部を防ぐため、炎の強さを非常に低くし、ガス比率を正確に調整する必要があります。一方、20 mmを超える鋼板などの厚い材料を切断する場合は、重作業に適した専用トーチを使用し、酸素圧力を高めてガス流量を増やす必要があります。 金属の種類によって、切断時の反応は異なります。たとえば、低炭素鋼は組成や融点が比較的予測しやすいため、酸素燃料切断に適しています。一方、ステンレス鋼やアルミニウムは、酸化皮膜や反射特性が切断に影響するため、適切な切断方法を選ぶ必要があります。ステンレス鋼にはプラズマ切断やレーザー切断が適していることが多く、アルミニウムでは熱変形を防ぐため、さらなる調整が必要な場合があります。 新しい切断方法の開発により、実用的に加工できる材料や厚さの範囲は大きく広がっています。切断機には、作業仕様に応じて精密かつ再現性の高い切断を行う自動設定機能が備わっています。産業用途では、材料ごとの圧力設定や切断速度を記載した参照表を活用することで、対象材料に合わせて切断工程を最適化できます。最良の結果を得るには、切断機が材料の仕様に適合していることを確認する必要があります。環境条件とその影響
切断工程では、効率や精度に影響するさまざまな要因が生じます。温度、湿度、気流は、機器の性能や材料の挙動に大きく影響する要素です。湿度の高い環境では、切断作業場に水分が入り込み、特に金属などの材料が酸化したり腐食したりすることがあります。こうした環境では切断品質が低下し、加工機器を良好な状態に保つことも難しくなります。 温度の変化も切断に別の影響を与えます。非常に低温では金属が脆くなり、高温では強度が低下して熱変形しやすくなります。材料のこうした特性変化は切断精度に影響するため、材料の膨張や収縮を考慮して作業設定を調整する必要があります。 適切な換気や風向きを含む気流の管理も、さまざまな切断工程で熱や残留物を管理するうえで重要です。十分な換気によって、切断で発生する粒子状物質やガスを排出できます。これにより安全性を確保し、切断箇所を見やすく保って精度を維持できます。 性能を最大限に引き出すには、こうした環境条件を監視し、適切に管理することが大切です。作業環境を60-75°Fに調整し、相対湿度を40-50%に保つと、外部要因による悪影響を最小限に抑えられることが研究で示されています。除湿機や湿度制御機能付きの囲いなどを使って環境を管理すれば、これらの条件を維持し、切断作業の生産量と品質を向上させることができます。酸素燃料切断時の安全対策
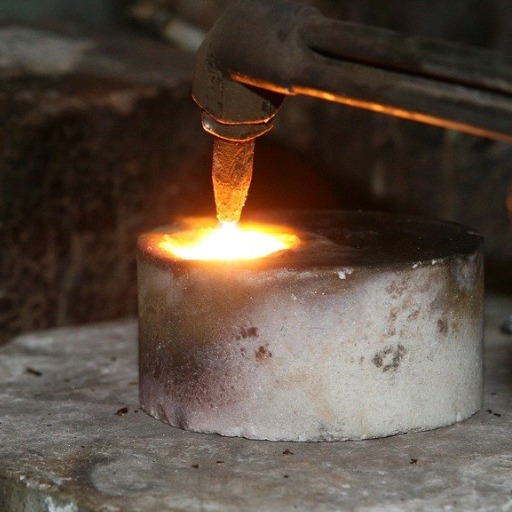
酸素燃料切断の安全対策には、保護具の着用、機器の点検、可燃物を避けることが含まれます。
| 要点 | 詳細 |
|---|---|
|
保護具 |
保護服を着用する |
|
点検 |
ボンベとトーチに損傷がないか確認する |
|
バルブ |
逆火防止器を使用する |
|
可燃物 |
可燃物の近くで切断しない |
|
運搬 |
運搬中はボンベを固定する |
個人用保護具(PPE)
個人用保護具(PPE)は、酸素燃料切断作業に従事する作業者の安全確保に欠かせません。この作業では高温、火花、ヒュームが発生するため、適切な対策を講じないと重大な危険につながるおそれがあります。主なPPEは次のとおりです。
- 溶接用ヘルメットとゴーグル:強い光、紫外線(UV)、飛散物から目を守るために、目の保護が欠かせません。ANSI Z87.1規格に準拠し、酸素燃料切断に適した遮光度(通常は遮光度4-6)のレンズを備えた溶接用ゴーグルまたはヘルメットが推奨されます。
- 難燃性衣類:火花や溶融金属の飛散によるやけどを防ぐため、処理済みの綿や革などで作られた難燃性衣類を着用してください。火災の危険を抑えるため、ゆったりした衣服は避けてください。
- 呼吸用保護具:酸素燃料切断では、一酸化炭素や金属酸化物などの有害物質を含むヒュームが発生することがあります。切断する材料や作業場の換気状況に応じて、危険な粒子の吸入を防ぐため、NIOSH承認規格に適合した呼吸用保護具が必要となる場合があります。
- 耐熱手袋:厚手の耐熱手袋は、極端な高温や溶融材料による不慮のやけどから作業者の手を守るために欠かせません。
- つま先に保護材の入った安全靴:落下する重量物や溶融金属の飛沫から足を守ることが重要です。高温の表面に触れても耐えられるよう、靴底にも耐熱性が必要です。
- 聴覚保護具:酸素燃料切断作業では、グラインダーやドリルなどの機器を併用すると、特に大きな騒音が発生することがあります。OSHAの騒音曝露ガイドラインに準拠した耳栓やイヤーマフを使用すれば、聴覚障害のリスクを軽減できます。
これらの必須PPEを日常作業に取り入れることで、作業者は潜在的な危険を減らし、より安全な作業環境を実現できます。保護具の使用方法と保守について適切な訓練を行えば、安全性と作業効率をさらに高められます。安全規制への準拠は、作業者を守るだけでなく、職場の生産性と士気の向上にもつながります。
火災安全対策
火災安全対策では、起こり得るリスクを軽減し、緊急事態に備えるため、予防の観点から取り組みます。避難口をふさがないこと、消火器を定期的に点検し、適宜整備すること、緊急時に備えて全員が思い出し、準備できるよう定期的に消防訓練を行うことが含まれます。また、全員の安全と即応性を確保するため、火災時の対処方法や機器の正しい使い方を指導することも含まれます。
機器の適切な取り扱いと保守
工具を扱ったり使用したりする際は、安全性と効率を最優先にする必要があります。そのため、機器の操作では常にメーカーの指示に従うようにしています。また、定期的に機器を確認し、発生し得る不具合を早期に見つけて対処しています。こうすることで、機器の故障につながる状況を防ぎ、周囲に危険を及ぼすおそれのある環境を作らずに済みます。
酸素燃料切断と他の方法の比較
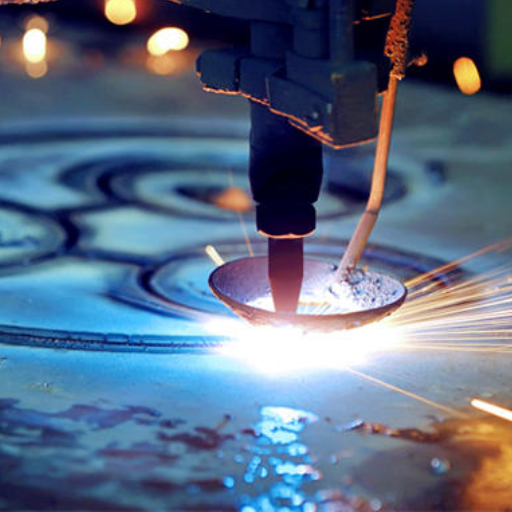
酸素燃料切断とプラズマ切断の比較
酸素燃料切断はコスト効率に優れ、厚い材料に適しています。一方、プラズマ切断は速度、精度、汎用性に優れています。
|
要点 |
詳細 |
|---|---|
|
厚さ |
厚い材料には酸素燃料切断 |
|
精度 |
プラズマ切断のほうが高精度 |
|
速度 |
プラズマ切断のほうが高速 |
|
コスト |
酸素燃料切断のほうが低コスト |
|
汎用性 |
プラズマ切断は薄い材料の加工に適している |
酸素燃料切断とレーザー切断の比較
酸素燃料切断は厚い鋼材の切断とコスト効率に優れています。一方、レーザー切断は精度、速度、汎用性に優れています。
|
要点 |
詳細 |
|---|---|
|
厚さ |
厚い鋼材には酸素燃料切断 |
|
精度 |
レーザー切断のほうが優れている |
|
速度 |
レーザー切断のほうが高速 |
|
コスト |
酸素燃料切断のほうがコスト効率に優れている |
|
汎用性 |
レーザー切断のほうが汎用性に優れている |
各方法のメリットとデメリット
1. 酸素燃料切断メリット
- 汎用性:酸素燃料切断は幅広い鉄系金属の加工に効果的で、厚い材料も切断できます。厚さは24 inches以上に達することもあります。
- 可搬性:機器は比較的軽量で、外部電源を必要としないため、現場作業や遠隔地での作業に適しています。
- 低コスト:プラズマ切断機やレーザー切断機と比べて、初期投資と運用コストを抑えられます。
デメリット
- 鉄系金属に限定:この方法は、アルミニウムやステンレス鋼などの非鉄金属の切断には適していません。
- 切断速度が遅い:特に薄い材料では、プラズマ切断やレーザー切断に比べて切断速度がかなり遅くなります。
- 熱影響部(HAZ):熱量が大きいため、熱影響部が広くなり、切断端付近の材料の健全性が損なわれるおそれがあります。
メリット
- さまざまな材料への対応:プラズマ切断では、鋼、ステンレス鋼、アルミニウムなど、さまざまな導電性金属を効果的に加工できます。
- 切断速度が速い:特に薄い材料では、酸素燃料切断より高速で切断できるため、全体的な生産性が向上します。
- 精度:プラズマ切断機では、ドロスの少ないきれいな切断面が得られ、後処理の手間を減らせます。
デメリット
- コスト:プラズマ切断機への初期投資は高く、電力や電極、ノズルなどの消耗部品が必要なため、運用コストも増加する場合があります。
- 厚さの制限:薄板から中厚板の切断には非常に優れていますが、極厚金属では酸素燃料切断に比べて効果が劣ります。
- 電源への依存:プラズマ切断機には安定した電源が必要なため、酸素燃料切断システムに比べて可搬性が制限されます。
メリット
- 高精度・高精細:レーザー切断は複雑なデザインや精密な切断に優れており、厳しい公差が求められるプロジェクトに適しています。
- 薄い材料の加工速度:薄い金属や板材では、レーザー切断によって非常に高速な加工が可能です。
- 廃材が少ない:切断幅が狭く精度が高いため、材料の無駄を大幅に減らせます。
デメリット
- 高コスト:レーザー切断機は初期費用が高額で、継続的な保守費用もかかります。
- 材料の制限:多くの金属や非金属の加工に対応できますが、極厚材料の切断は苦手です。
- 安全上の懸念:レーザーの使用には、高出力光への曝露などの危険から作業者を守るため、厳格な安全管理が必要です。
参考文献
- シミュレーションと実験による酸素アセチレン切断時の鉄筋の加熱温度と範囲
- 著者:Bong-Joo Kimほか
- 出版年:2008
- 概要:この研究では、酸素アセチレンによる鉄筋切断時の加熱温度と範囲を調査しています。シミュレーションと実験の両方を用い、切断工程で生じる熱の影響を分析しています。切断効率と品質の最適化には、温度分布が重要であることが示されています。
- 方法:シミュレーション技術と実験装置を用いて切断中の温度変化を測定し、関係する熱力学的挙動を包括的に分析しています(Kimほか、2008、pp. 1–5)。
- ニッケル基合金Inconel — 718の酸素アセチレン補助加工パラメータの実験的調査と最適化
- 著者:O. G. Sonareほか
- 出版年:2017
- 概要:この論文では、ニッケル基合金Inconel 718の酸素アセチレン切断における加工パラメータの最適化を扱っています。望ましい加工結果を得るうえで、表面仕上げや工具摩耗などに関わる温度管理が重要であることを示しています。
- 方法:著者らは一連の実験を行い、さまざまな切断パラメータが酸素アセチレン工程の性能に与える影響を評価しました。結果を分析して、温度管理に最適な設定を特定しています(Sonareほか、2017、pp. 1–7)。
- 酸素アセチレンガス装置を用いた熱間加工性能パラメータの実験的調査
- 著者:Venkatesh Ganta、D. Chakradhar
- 出版年:2014
- 概要:この研究では、酸素アセチレンガス装置を用いた熱間加工の性能パラメータを調査しています。加工効率の向上や工具摩耗の低減における温度の役割を重視しています。
- 方法:実験装置を用いて温度がさまざまな加工パラメータに与える影響を測定し、熱間加工技術の利点に関する知見を示しています(Ganta & Chakradhar、2014)。

